1060 Aluminium Circle Vervaardigers

| Spesifikasie | Waarde |
| Produk naam | 1060 Aluminium sirkel (Aluminium skyf / Ronde Blank) |
| Allooi | 1060, Al ≥ 99.60% |
| Gemoed | O (sag, diep tekening); H12 / H14 / H22 / H24 |
| Gooi roete | warm gerol (DC, lae oorring) of twin-roll cast |
| Dikte | 0.2–6 mm (kookgerei gewoonlik 0,5–4 mm) |
| Deursnee | 80–1200 mm (sny na gereedskap) |
| Toleransies | dikte ±0,02 mm; deursnee ±1,0 mm |
| Beperk trekking verhouding | ongeveer 1,8-2,0 (1060-O) |
| Standaard | GB/T 3880, ASTM B209, IN 485 |
| Oppervlakte / rand | meul, gepoleer, geborsel, geanodiseer; ontbraam, plat |
| Belangrikste toepassings | kookware, lampweerkaatsers, tekens, blikkies & hardeware |
| Sertifikaat | MTC EN 10204 3.1; ISO 9001; FDA/LFGB/RoHS soos relevant |
| MOQ / lei tyd | proeflot of houer; deurlooptyd deur gereedskap en hoeveelheid |
| Verpakking / terme | tussenblad, palet, vogbestande uitvoer; FOB/CFR/CIF |
1060 Aluminium Circle Vervaardigers
Bekendstelling
1060 aluminium sirkels is rond, gereed-om-te-vorm skyfies wat van hoë-suiwer aluminium spoel gedek is.
Hulle is die standaard begin leeg vir diepgetrekte en gedraaide kookware—kleefvrye panne, drukkokers, voorraadpotte en ketels—en word ook in lampreflektors getrek of gespin, verkeerstekens, naamborde, battery en kapasitor blikkies en baie ander gestempel dele.
Vir 'n omskakelaar of kookware fabriek, die leë is waar produkkwaliteit begin: 'n sirkel wat die regte maat is, humeur, plat, braamvry en min oorring sal doeltreffend op 'n perslyn vorm; a poor one causes cracked walls, uneven rims and coating defects that cost far more than the metal itself.
That is why choosing among 1060 aluminum circle manufacturers matters as much as the alloy.
The name 1060 only defines the chemistry; real performance is decided by how the coil was cast, rolled, annealed and blanked, and by how tightly the supplier controls gauge, surface and lot consistency. Hierdie gids dek die legering, groottes, vervaardiging, the main applications (with cookware in the most detail), quality and standards, pricing, ordering, and a core specification table.

What Is a 1060 Aluminium sirkel?
A 1060 aluminum circle—also called an aluminum disc, round blank or wafer—is a flat circular piece cut from 1060 spoel. It is a semi-finished product: buyers do not use it flat but form it in a press, drawing die or spinning lathe into a three-dimensional part. The disc is made to the exact diameter and thickness the customer’s tooling requires.
1060 is a commercially pure 1xxx aluminum with a minimum aluminum content of 99.60%, nie hitte-behandelbaar en slegs versterk deur koue werk of versag deur uitgloeiing. In die sagte O-toestand het dit lae opbrengssterkte en hoë verlenging (dikwels 30–40% of meer), so dit trek en draai sonder om te kraak.
Dit bied ook hoë termiese geleidingsvermoë (oor 234 W/m·K), goeie korrosiebestandheid en 'n oppervlak wat poleer, geanodiseer en bedek goed. Sy beheerde onsuiwerhede is:
| Element | En | Fe | Cu | Mn | Mg | Zn | Van | Al |
| 1060 beperk | ≤0,25 | ≤0,35 | ≤0,05 | ≤0,03 | ≤0,03 | ≤0,05 | ≤0,03 | ≥99,60 |
Die afweging is sterkte: 1060-O is sag (treksterkte ongeveer 60–100 MPa), wat ideaal is vir 'n kastrol of skadu maar nie vir lasdraende of drukonderdele nie, waar 3003 of 5052 korrek is.
Kringe is die sirkelvormige, persgereed vorm van dieselfde 1060 spoel wat vir plat produkte gebruik word, uit die identiese materiaal wat gebruik word vir die 1060 aluminium plaat and coil, dus chemie, oppervlak en sertifisering is deurlopend oor beide vorms.
Die koop van gereed sirkels eerder as om 'n splinterspoel in die huis te koop, pas by die meeste omskakelaars: die sirkelmeul loop hoë-opbrengs servo-blankinglyne en hergebruik die skelet, dus absorbeer dit die afval- en gereedskapskoste, terwyl die omskakelaar vermy om 'n oopdrukpers te laat loop, kous breë spoel en bestuur randafval.
The trade-off is that the diameter and temper must be specified accurately for each tool set; once that is fixed and a sample is signed, circle supply is repeatable and low-touch.
1060 vs Other Aluminum Circle Alloys
1060 is not always the best choice. The correct alloy depends on draw depth, required stiffness, surface and cost.
| Allooi | Reinheid / key element | Vorming / sterkte | Typical circle uses |
| 1050 | Al ≥99.50% | baie sag, rekbaar; weakest | lig weerkaatsers, etikette, cheap spinnings |
| 1060 | Al ≥99.60% | excellent deep drawing; gebalanseerd | most cookware, lampe, tekens, hardeware |
| 1100 | Al ≥99.00%, small Cu | slightly stronger, rekbaar | chemical ware, general spinnings |
| 3003 | Al + 1.0–1,5% Mn | ~15–20% stronger, good draw | slijtvaste panne, drukkoker, battery blikkies |
| 3004 / 5052 | Mn+Mg / ~2,5% Mg | hoër sterkte | diep blikkies, druk en industriële dele |
1060 is die mark verstek vir kookware: suiwerder en beter-tekenend as 1100, effens sterker as 1050. Vir baie ligte of koste-sensitiewe weerkaatsers gebruik sommige kopers a
1050 aluminium sirkel. Vir drukkokers, slijtvaste panne en kragbatteryblikke a 3003 aluminium sirkel is sterker; beklede of induksiebasisse kombineer dikwels a 3003 aluminium spoel core with a magnetic stainless skin. 'n Goeie verskaffer beveel die legering van die onderdeelontwerp aan eerder as om dit te bevestig 1060 vir alles.
'n Eenvoudige besluitreël hou die keuse duidelik: vir 'n diepgetrekte of gesponnen kookgerei liggaam of reflektor met geen hoë vrag, 1060-O is die verstek; vir die goedkoopste, sagste weerkaatser of 'n baie ligte etiket, 1050 koste kan verlaag; vir skuur, druk of 'n stewige rand, beweeg na 3003 en, vir die mees veeleisende blikkies, 3004 of 5052.
Moeilikheid om te vorm is die ander hefboom—hoe langer en dunner die trek, hoe meer waarde is daar in warmgewalste O-voorraad met lae ore eerder as die goedkoopste gegote rol. Gee die meul 'n voorbeelddeel, sy trekdiepte en die stroomafbedekking laat dit beide legerings- en gietroetes aanbeveel.
Spesifikasies, Groottes en Tempers
| Parameter | Tipiese reeks vir 1060 sirkels |
| Allooi / standaard | 1060, Al ≥ 99.60% (GB/T 3880 / ASTM B209 / IN 485) |
| Gemoed | O (diep tekening); H12/H14/H22/H24 (fermer); H16/H18 op aanvraag |
| Dikte | ongeveer 0,2-6 mm (kookgerei gewoonlik 0,5–4 mm) |
| Deursnee | ongeveer 80–1200 mm (sny na gereedskap) |
| Toleransies | dikte dikwels ±0,02 mm; deursnee ±1,0 mm |
| Oppervlakte / rand | meul, gepoleer, geborsel of geanodiseer; oopgemaak, ontbraam, plat |
Die kookgerei soetvlek is 0,5–3 mm en 100–400 mm; groot potte en pizzabakkies loop tot 400–600 mm, en industriële spinwerk of vaartuigkoppe tot 800–1200 mm.
Die sagte O-temper gee die hoogste trekverhouding en is die kookgerei-standaard; H12/H14/H22/H24 pas by vlak vorms, tekens en stywer draaie. Rand en platheid maak saak vir outomatiese voeding, en die gesig moet skoon en olievry wees vir later geanodiseer of bedek.
Die keuse van die humeur is die eerste praktiese besluit: O is die verstek vir enige dieptrekking, terwyl H12/H14 en H22/H24 styfheid en duikweerstand byvoeg vir vlak stempels en tekens ten koste van rekbaarheid.
'n Bestelling word volledig gedefinieer deur vyf parameters—legering, humeur, dikte, deursnee en oppervlak-plus toleransie, rand toestand, verpakking en die teikenstandaard. Die verskaffing van die werklike tekening of 'n voorbeeldskyf verwyder onduidelikheid, veral vir imperiale meters soos 0.050 in / 1.27 mm.
Gewig volg die aluminiumreël: gewig (g) = π × (radius in m)² × dikte (mm) × 2.71 × 1000 (digtheid 2.71 g/cm³). A 2.0 × 320 mm skyf weeg ongeveer 0.436 kg. Omdat sirkels van reghoekige spoel gesny word, die nesuitleg en afvalpersentasie is die belangrikste kostedrywer.
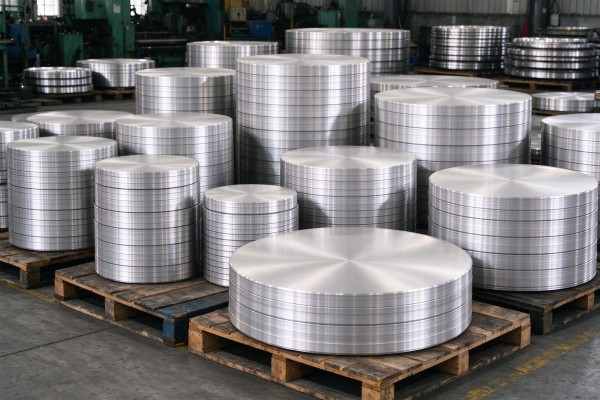
Hoe 1060 Kringe word gemaak
Die kwaliteit van die sirkel word bepaal voordat dit oopgemaak word. Twee roetes produseer die spoel. In direkte verkoeling (DC) giet plus warm rol, gesmelte metaal word in 'n ingot gegiet, gehomogeniseer en warm gerol tot 'n simmetriese, lae-anisotropie band wat trek met die minste oorring—verkies vir lang, een-stuk kookware en drukhouers.
In dubbelrol deurlopende giet, gesmelte metaal stol direk tussen verkoelde rolle in 'n dun strook; dit is vinniger en goedkoper vir vlak en medium dele, maar kan hoër oorring toon tensy rol en uitgloeiing noukeurig ontwerp is. 'n Deursigtige meul dui die roete aan.
Die strook word dan koudgerol tot die finale maat, instelling dikte akkuraatheid en oppervlak. Vir O-temper sirkels word die spoel in 'n beheerde-atmosfeer-oond uitgegloei om die graan te herkristalliseer: ondergloeiing laat dit hard en laag in verlenging, oorgloeiing skep 'n growwe grein wat lemoenskil gee na tekening.
Uiteindelik word die spoel gelyk gemaak, ontvet en in 'n outomatiese oopmaaklyn gevoer, waar 'n geharde multi-holte matrys die sirkels pons. Verspringende of sigsag nes lig materiaalgebruik na die hoë 70's tot middel-80% reeks, per stuk koste direk te sny. Skyfies word ontbraam, gelyk gemaak, geïnspekteer, verweef en vogbestand verpak.
Nesting is die belangrikste kostehefboom: die sirkels word uit 'n reghoekige spoel gesny en die skelet tussen hulle is slegs skrootwaarde werd, dus die uitleg-vierkantig, verspringende of sigsagrye, dikwels op swaai-blankinglyne wat ook die rand in kleiner skyfies herstel—stel benutting.
Elke persentasiepunt opbrengs is 'n direkte besparing per stuk, dit is hoekom 'n meule wat sy eie spoel leegmaak, herverkopers onderkry wat vooraf-blanke skywe koop.
Die rand maak ook saak: 'n skoon geskeer, ontbraam, plat rand laat skywe stapel en voer sonder om vas te raak op hoëspoedperse en keer dat 'n braam 'n merk na die getrekte muur oorplaas.

Kerntoepassing: Kookware en kombuisware
Kookgerei is die grootste en mees veeleisende toepassing. Aluminium gelei hitte ongeveer vier tot vyf keer vinniger as vlekvrye staal en versprei dit oor die basis, terwyl die sagte O-skyf in 'n naatlose diep vaartuig in een of 'n paar bewerkings ingetrek kan word.
| Kookgerei produk | Tipiese sirkel | Vorming / klaarmaak |
| Kleefvrye braaipan / pan | 0.5–3 mm, Ø100–400 | enkeltrekking + PTFE/keramiek |
| Drukkoker / swaar basis | 2–4 mm | multi-trekking; 3003/3004 opsioneel |
| Voorraadpot / kastrol | 1–3 mm | enkel- of multitrekking |
| Ketel / koffiepot | 0.6–1,5 mm | diep tekening + spin |
| Pizza pan / bakplaat | 0.6–2 mm | vlak trek + geanodiseer |
| Ryskoker binnepot | 1– 2,5 mm | diep trek + induksie basis |
6.1 Diep tekening en spin
Dieptrekking trek die skyf oor 'n pons en in 'n dobbelsteen om 'n koppie te vorm. Die beperkende trekverhouding (leë deursnee oor pons deursnee) is ongeveer 1,8–2,0 vir goeie 1060-O; dieper dele benodig veelvuldige trekkings, soms met 'n intermediêre uitgloeiing. Die blankohouer-krag is die sentrale beheer: te hoog verdeel die muur by die ponsradius, te laag veroorsaak plooie.
Oorring—die ongelyke randpieke wat deur die spoeltekstuur veroorsaak word—is die mees sigbare gebrek, en goeie kookgerei voorraad teiken 'n lae oorwaarde waarde, dikwels rond 4% of minder, so die rand sny plat. Spin vorm 'n roterende skyf oor 'n deurn in geboë of paraboliese ketels, woks en weerkaatsers wat laekoste-gereedskap gebruik.
In 'n eerste trek gryp die leë houer die flens vas terwyl die pons die middel in die holte druk; die flensmetaal vloei na binne en die muur dunner, veral naby die ponsradius. Tekensmeer, 'n gepoleerde matrys en ruim radiusse hou die vloei eweredig en vermy gal.
Wanneer die vereiste diepte die enkeltrekverhouding oorskry, die deel word met 'n kleiner deursnee oorgeteken, met 'n intermediêre uitgloeiing wat rekbaarheid herstel indien die metaal werkverhard.
Die beginskyf is gegrootte volgens die area van die voltooide koppie plus die afgewerkte rand, so leë deursnee en dikte word saamgestel. 'n Lae-oor, warmgerol O blanko met die regte tekstuur is wat 'n lang toelaat, een stuk pot om in een slag te vorm sonder om 'n golwende rand af te sny.
6.2 Oppervlakafwerking en die regte allooi
Na vorming, panne word gesandblaas of ontvet en met PTFE bedek (nou algemeen PFOA-vry) of keramiek, hard geanodiseerd, of helder afgewerk.
Elke roete veronderstel 'n skoon, olievry, speldegatvrye blanko. 1060 is die ekonomiese, liggaam wat maklik om te jas; drukkokers en induksie-gereed panne gebruik 3003 of 'n geklede skyf, en die verskaffer moet die allooi uit die panontwerp aanbeveel eerder as om een universeel toe te pas.
6.3 Oppervlakafwerking in detail
Meganiese voorbereiding kom eerste: polering gee 'n reflektiewe gesig, borsel 'n satyn-haarlyn wat geringe merkies verberg, en sandstraal 'n eenvormige mat sleutel wat help om kleefwerende laag te heg.
Anodisering omskep die oppervlak in 'n beheerde oksiedlaag - ongeveer 5–15 µm in standaard swael-anodisering, dikker en digter in harde anodisering—dit is moeilik, korrosiebestand, kleurbaar en nie-afskilferend; helder- of spieëlanodisering maksimeer die reflektiwiteit van lampskerms.
Kleefvrye kookware gebruik 'n onderlaag plus een of meer PTFE (algemeen PFOA-vry) of keramiek deklaag gehard teen hoë temperatuur, terwyl tekens en hardeware poeier- of poliësterkleurbedekking gebruik.
Voorafbedekte sirkels kan vir vlak vorms verskaf word, maar erge dieptrekkings word bedek nadat dit gevorm is omdat die film andersins sou skeur. Elke roete veronderstel 'n skoonheid, olievry, speldegatvrye blanko met 'n boete, eenvormige graan.
6.4 Hoe aluminium vergelyk met ander kookgerei materiaal
Aluminium is die beste hitte geleier van die algemene kookware metale, warm vinnig op en versprei hitte oor die basis om warm kolle te verminder, terwyl jy lig bly en geredelik diep in trek, naatlose liggame. Die grense daarvan is sagtheid en 'n nie-magnetiese oppervlak, dus is dit geanodiseer of bedek en gebruik 'n geklede magnetiese basis vir induksie. Die vergelyking hieronder som die afwegings op.
| Materiaal | Hitte versprei | Gewig | Sleutelnotas |
| 1060 / 3003 aluminium | uitstekend, vinnig en eweredig | lig | diep getrek, bedek of geanodiseer; beklede basis vir induksie |
| Vlekvrye staal | arm en ongelyk alleen | medium | duursaam, nie-reaktief; aan 'n aluminiumkern gebind |
| Koolstofstaal | goed | lig-medium | dun en reageer; roes sonder geurmiddels |
| Gietyster | stadig, hoë hittekapasiteit | swaar | hou hitte vas; te swaar en stadig vir ligte getrekte ware |
| Multi-laag geklee | uitstekend | medium-swaar | aluminium kern + vlekvrye gesigte; induksie-gereed, premie |
Toepassing: Lamp Reflektors en Beligting
Beligting is die tweede groot mark: die skyf draai maklik in 'n gladde weerkaatser en aanvaar helder anodisering. Sirkels word in onderligtehuisies gespin, hoë-baai- en straatligskakerings, spreiligbakke, kolligkegels en LED-koeldoppies.
Op 'n draaiende draaibank vloei die skyf oor 'n deur in 'n naatlose paraboliese dop met 'n deurlopende optiese oppervlak; behandelde suiwer aluminium weerkaats rofweg 85–90% van lig en, metaalagtig wees, conducts heat away from the LED. Gauges are typically 0.4–1.2 mm. Larger or more rigid industrial shades may use anodized 1060 of 3003.
Spinning is preferred because the tooling is a single mandrel rather than a matched die set, so a factory can change shade shape at low cost and short lead time, and the process produces a seamless shell with no weld.
Deep bowls and deep-cone spotlights are almost always spun, while simple shallow housings may be stamped; the disc must be round, plat en maat-konsekwent sodat die muur nie oneweredig verdun of verdeel nie.
Reflektors word dan chemies verhelder of geanodiseer, en die skoner en suiwerder die 1060 gesig, hoe hoër die finale reflektiwiteit en hoe minder defekte word onder 'n helder poetsmiddel vertoon.
Toepassing: Tekens, Verkeersplate en Naamborde
1060 skyfies word sirkelvormige verkeerstekens, regulatoriese en waarskuwingsplate, padmerkers, hysbak en toerusting naamborde en plate.
Hulle word gewoonlik in 'n halfharde of plat humeur verskaf om 'n duikvrye gesig te hou, dan op die skerm gedruk, geanodiseer, gegraveer of bedek met reflektiewe velle.
Suiwer aluminium verweer goed en sy anodiese film hou kleur en druk; platheid, 'n skoon oppervlak en deursnee-toleransie is die prioriteite sodat die skywe pas by standaard-tekenrame.
Sirkelvormige tekens word gewoonlik in 'n woonstel verskaf, effens stewiger humeur en in algemene raamdiameters, met die rand links vir die tekenmaker om te rol of styf te word.
Reflektiwiteit en weerbestandheid kom van die toegepaste plaat en anodiese film eerder as die kaal metaal, dus die prioriteite is 'n duikvrye gesig, akkurate deursnee en 'n skoon bindingsoppervlak; buiteplate is gewoonlik 1–2 mm dik om styf te bly in wind.
Toepassing: Hardeware, Elektronika en industriële onderdele
1060 sirkels word ook geteken, gestempel of in 'n wye reeks dele gespin: silindriese battery en kapasitor doppe vir sommige sel formate (hoë-krag selle dikwels gebruik 3003)
motor en instrument omhulsels, filter en sif skywe, koppe van chemiese vaartuie gespin, luidsprekerkegels en stofkappe, dekoratiewe spinnings, shims en hitteverspreiderskywe.
Meters kan so dun as 0,2–0,5 mm wees, met die klem op fyn rande en 'n skoon oppervlak vir daaropvolgende platering, anodisering of binding. Onderdele wat hoër sterkte of drukweerstand benodig, moet na beweeg 3003 of 3004.
Baie van hierdie onderdele werk teen hoë volume met stywe afvaltoelaes, dus dieselfde nes, braam- en platheiddissipline wat vir kookware gebruik word, geld al is die skywe kleiner, en 'n olievrye oppervlak is noodsaaklik wanneer die deel later geplateer word, geanodiseer of aan seëls gebind.
'n Gereelde fout is strek 1060 meer as sy krag vir 'n kragbatterykan of 'n drukbehuising; daardie werke moet gebruik 3003 of 3004, bevestig uit die onderdeel en sy veiligheidsvereistes eerder as wat aanvaar word.

Algemene vormingsdefekte en probleemoplossing
Die meeste vormingsprobleme spoor terug na die spasie se maat, humeur, tekstuur of oppervlak.
| Defek | Tipiese oorsaak | Regstellende aksie |
| Splitsing by ponsradius | leeg te hard, trekverhouding te hoog, stywe radius, hoë houerkrag | gebruik O humeur, multi-trekking, radius vergroot, deuntjie hou, voeg smeer by |
| Flens / muur rimpeling | houerkrag te laag, oormatige klaring | houerkrag verhoog, korrekte klaring |
| Lemoenskil oppervlak | growwe graan van oorgloeiing | gebruik fynkorrel, korrek uitgegloeide spoel |
| Hoë oorring / golwende rand | sterk tekstuur, ongeskikte rol/uitgloeiing | gebruik lae-oor warmgewalste voorraad, snytoelaag verhoog |
| Puntetelling / knaend | rowwe sterf, swak smering, braam | politoer sterf, verbeter smeermiddel, beheer rand |
| Spring-terug / swak vorm | leeg te hard of verkeerde humeur | gebruik O of sagter humeur |
| Bedekking / anodiseringsdefekte | oorblywende olie, insluitings, veranderlike oppervlak | spesifiseer olievrye skoon oppervlak, fyn graan, vaste lot |
Kwaliteitskontrole en standaarde
Gehaltebeheer strek oor chemie, meganiese gedrag, vorming van prestasie en afmetings.
Spektrometers verifieer chemie per hitte; trektoetse bevestig sterkte, opbrengs en verlenging; die Erichsen koppie toets (goeie O-voorraad bereik dikwels 10–12 mm IE) meet rekvormbaarheid;
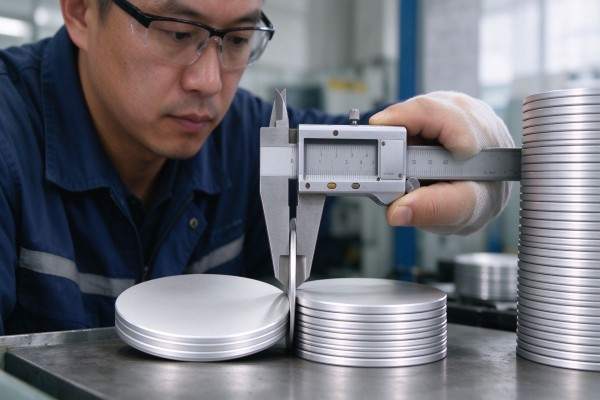
'n getrek-beker toets meet oorring; en mikrometers, kalipers, reguit kante en oppervlakinspeksie bevestig maat, deursnee, platheid, braam en die afwesigheid van rolmerke, olie en gaatjies.
Aanlyn dikte beheer, uitgloei oondrekords en eerste-stuk tjeks by blanking vang probleme op die goedkoopste punt.
Kringe word aan GB/T verskaf 3880 (Sjina), ASTM B209 (VSA), IN 485/573 (Europa) of JIS (Japan), met 'n meul toetssertifikaat algemeen aan EN 10204 3.1.
Meulens hou gewoonlik ISO 9001; voedsel-kontak dele word ondersteun deur FDA, EU-regulasie 1935/2004 en 10/2011 en GB 4806, terwyl beligting en elektronika RoHS/REACH-verklarings gebruik.
SGS of Bureau Veritas inspeksie kan gereël word. Sertifikate moet vir die spesifieke lot uitgereik word.
| Standaard / dokument | Doel |
| GB/T 3880 / ASTM B209 / IN 485 | legering, humeur en dimensionele voldoening |
| MTC na EN 10204 3.1 | lot-spesifieke chemie en meganiese resultate |
| ISO 9001 | meul kwaliteitbestuurstelsel |
| FDA / Eu 1935/2004 & 10/2011 / Gb 4806 | voldoening aan kookgerei in kontak met voedsel |
| RoHS / BEREIK | voldoening aan beligting en elektronika |
Inkomende spoel word gekontroleer teen die hitte en lot so enige materiaal met chemie, meter- of oppervlakafwyking word geskei voordat dit die breekpers bereik, en voor verpakking word monsterskyfies in toetsbekers getrek om oorring en muurgedrag te bevestig.
Hierdie gefaseerde beheer keer dat 'n enkele buite-spesifikasie spoel in duisende defekte dele omskep word. Die MTC, die verpakkingsmerke en die goedere op die palet moet almal dieselfde lotverwysing dra sodat 'n probleem na die presiese spoel teruggespoor kan word.
Pasgemaakte produksie, Verpakking en Logistiek
Verskaffers pas deursnee aan, dikte, humeur, gietroete en oppervlak (meul, gepoleer, geborsel, geanodiseerd of vooraf bedek), rand toestand en verpakking, insluitend private etikette.
'n Nuwe deursnee benodig 'n dekvorm, eerste bestellings behels dus gereedskap en 'n produksiemetermonster wat die kliënt teken en bedek; die getekende monster word die ontvangstandaard vir herhaalde lotte.
Kringe word verweef of verfilm, gepalletiseer en vogbestand toegedraai vir seevrag, met FOB/CFR/CIF terme en 30% T/T deposito plus balans teen die vragbrief (L/C op sig vir groot bestellings).
Die dokumentstel sluit die vragbrief in, faktuur, paklys, MTC en sertifikaat van oorsprong, met voedselkontak- of RoHS-verklarings soos nodig.
Aluminium is ook ten volle herwinbaar: die nesskelet en produksieskrot word weer gesmelt sonder om eienskappe te verloor, en herwonne aluminium benodig slegs 'n klein fraksie van die energie wat vir primêre metaal gebruik word.
'n Lyn wat sy afval herwin, verlaag dus beide afval en beliggaamde metaal, wat saak maak vir kookware en beligtingshandelsmerke wat herwonne inhoud rapporteer; 'n naspeurbare meule kan skrootherwinning en lotrekords op versoek verskaf.
Pryse en koste drywers
Sirkels word geprys as die aluminium-staafprys plus 'n verwerkingsfooi, per ton of per stuk. Die metaalbasis volg die daaglikse LME en die Chinese Sjanghai-termynkontrakte en spotkwotasies, vaste aanlynpryse is dus slegs 'n aanduiding en 'n geldige kwotasie word herbekragtig teen die dag se ingotprys en bevestigde spesifikasie.
| Koste faktor | Effek op prys |
| Ingot prys | metaal basis, wissel daagliks met LME / SHFE |
| Nestopbrengs | hoër benutting (70s-middel 80%) verlaag die koste per stuk |
| Meter / deursnee | baie dun of baie dik meters en ongewone diameters dra koste by |
| Gemoed / gooi roete | uitgegloeide O en warmgewalste lae-oorvoorraad kos meer |
| Oppervlakte / verdraagsaamheid | poleer, anodisering en streng toleransies dra koste by |
| Hoeveelheid / aflewering | houervolumes versprei gereedskap; verpakking en vrag voeg koste by |
Kopers verlaag koste deur algemene diameters te standaardiseer, vol houers te bestel, neem meulafwerking waar die deel bedek sal word, en verkryging van 'n meule wat sy eie spoel met 'n hoë opbrengs leegmaak. Kwotasies ver onder die mark weerspieël gewoonlik die verkeerde humeur, 'n swak gooi-roete of 'n los maat eerder as 'n werklike besparing.
Uitvoerkwotasies is gewoonlik FOB, CFR of CIF: FOB dek die goedere na die genoemde Chinese hawe, CFR voeg seevrag by, en CIF voeg ook versekering by, vergelyk dus op dieselfde basis.
Omdat die metaalbasis daagliks beweeg, elke kwotasie het 'n geldigheidsperiode van 'n paar dae en die prys word herbevestig op die dag waarop die deposito betaal word.
'n Geloofwaardige verskaffer toon die ingotbasis en verwerkingsfooi afsonderlik en verskaf 'n pro-forma faktuurlys spesifikasie, verdraagsaamheid, oppervlak, verpakking en bruto/netto gewig, die verwydering van dubbelsinnigheid voor produksie.
Kies 'n vervaardiger en hoe om te bestel
Die belangrikste onderskeid is 'n wals-en-blanking meul teenoor 'n handelaar: die meule beheer die spoel, uitgloeiing en blanking en kan chemie waarborg, humeur, oorring en naspeurbaarheid, terwyl 'n handelaar gerieflik is vir klein gemengde bestellings, maar nie die stroomop-proses kan beheer nie. China se sirkelbedryf is in Henan gekonsentreer (Gongyi/Zhengzhou) en Shandong (Pingyin/Liaocheng), naby die kookware-groepe in Zhejiang en Guangdong. Verifieer interne vermoë, die gooiroete en humeur, lotspesifieke sertifikate en 'n produksiemetermonster wat op jou eie lyn getrek is, teken dan 'n voorbeeldstandaard.
- Navraag en spesifikasie: stuur die legering, humeur, dikte, deursnee, hoeveelheid, oppervlak, standaard, bestemming en 'n tekening of voorbeeldskyf.
- Kwotasie: die verskaffer bevestig die blanko deursnee, gooi roete, peil, prysbasis en geldigheid.
- Gereedskap en monsters: 'n nuwe deursnee word gereedgemaak en produksiemetermonsters word oopgemaak vir trek- en dekproewe.
- Voorbeeld goedkeuring: jy vorm die monsters en teken 'n voorproduksiestandaard.
- Deposito en skedulering: a 30% deposito word betaal en die lot is geskeduleer om te rol, uitgloeiing en blanking.
- Produksie en inspeksie: die lot geproduseer word, getoets en gedokumenteer; derdeparty-inspeksie kan gereël word.
- Pak en laai: skyfies is verweef, gepalletiseer, toegedraai en gelaai vir uitvoer.
- Balans en versending: die balans word teen die vragbrief betaal en die dokumente word vrygestel.
Herhaalbestellings is baie vinniger omdat die gereedskap, getekende monster en goedgekeurde spesifikasie bestaan reeds, so die meule pas net die lopie in sy plan in. Complete information and prompt sample approval are what most shorten a first order.
Lead time depends on tooling, gauge and quantity; trial lots and forming samples are available. To start, request a quote with the drawing, deursnee, dikte, temper and quantity for a factory-direct quotation and samples.
Oor Eco Alum
Eco Alum is an aluminum product supplier established in March 2025, organized around a rich supply chain within China’s aluminum rolling industry.
Instead of acting as a simple trader, ons koördineer met gekwalifiseerde wals- en breekmeulens om spesifikasie-akkurate materiaal teen fabriek-direkte pryse te lewer en die tegniese bestuur, kwaliteit en uitvoer dokumentasie.
Ons vernaamste produkte is aluminium plate, spoele, foelies, stroke en skywe (sirkels), wat die 1xxx-reeks—1050 dek, 1060, 1070, 1100, 1235 en 1350—saam met allooie soos 3003.
Vir 1060 sirkels verskaf ons pasgemaakte meters, diameters, humeure en oppervlaktes vir kookware, beligting, teken- en hardeware-omskakelaars, met warmgewalste laagoorvoorraad op aanvraag, meul toets sertifikate, monster goedkeuring, vogbestande uitvoerverpakking en volledige versendingsdokumente.
Ons help jou kies tussen 1060, 1050 en 3003 vir die spesifieke deel eerder as om een legering vir elke toepassing te verkoop. Bereik ons by [email protected] of +86 19924932491.
Ons ondersteun kopers met tekeninge en leë-grootte leiding, produksiemeter wat monsters vorm voor 'n eerste bestelling, lotspesifieke meulsertifikate en voldoeningsdokumente, en vogbestande uitvoerverpakking met volledige doeanepapierwerk.
Vir kookware-omskakelaars adviseer ons ook oor warmgewalste versus gegote aftreksel, die korrekte O-tempering vir die trekdiepte en die oppervlakafwerking wat by jou deklaaglyn pas. Stuur jou tekening of voorbeeldskyf na [email protected] vir 'n aansporing, spesifikasie-gebaseerde kwotasie.
Gereelde Vrae
V: Wat is 1060 aluminium sirkels gebruik vir?
A: Meestal diepgetrekte en gedraaide kookware (kleefvrye panne, drukkokers, potte, ketels), plus lampreflektors, tekens, naamborde, battery/kapasitor blikke en gestempel hardeware.
V: Watter groottes kan verskaf word?
A: Ongeveer 0,2–6 mm dik en 80–1200 mm in deursnee, sny na gereedskap; kookgereiskywe is gewoonlik 0,5–4 mm en 100–400 mm.
V: Watter humeur is die beste vir dieptekening?
A: Die sagte O-temper gee die hoogste trekverhouding en is die kookgerei-standaard; H12/H14/H22/H24 pas by vlak vorms en stywer spins.
V: 1060 of 3003 vir kookware?
A: 1060 is die ekonomiese, maklik om te bedek lyf vir die meeste panne; 3003 is ~15–20% sterker vir drukkokers en beklede/induksie-onderdele.
V: Warmgewalste of gietgewalste materiaal?
A: Warmgerol (DC) het laer oorring en beter dieptrek vir lang kookware; dubbelrol gegote materiaal is meer ekonomies vir vlak en medium dele.
V: Hoe word prys bereken?
A: Ingotprys plus 'n verwerkingsfooi, aangedryf deur nesopbrengs, peil, humeur, oppervlak en hoeveelheid, die daaglikse LME/Sjanghai-plek volg en op bestellingstyd herbekragtig.
V: Is 1060 magneties en induksie-gereed?
A: No-1060 is nie-magneties. Induksie kookgerei gebruik 'n geklede skyf met 'n magnetiese vlekvrye staal basis wat aan die aluminium gebind is, of 'n aparte induksieplaat aan die onderkant.
V: Wat is die MOQ en kan ek monsters kry?
A: Proeflotte en produksiemetervormende monsters is beskikbaar. 'n Nuwe deursnee benodig 'n dekvorm, en vol houers is die mees ekonomiese vir herhaalde produksie.
Afsluiting
1060 aluminium sirkels is die persgereed ruggraat van die kookware en spin-beligting industrieë en 'n veelsydige spasie vir tekens, hardeware en blikkies.
Die toepassing stel die spesifikasie: sagte O en warmgewalste lae-ooraftreksel vir diep kookware, helder skywe vir weerkaatsers, 'n plat halfharde blanko vir tekens, en 3003/3004 waar krag of druk betrokke is.
Verkryging van 'n in-huis wals-en-blanke meule, verifiëring van sertifikate en oorring, en die goedkeuring van produksiemeter-monsters lewer die beste opbrengs en vormingskonsekwentheid teen die laagste landkoste.
Kortom, die spesifikasie volg die toepassing eerder as die allooinaam: 'n sagte, lae-oor, skoon oppervlak vir diep kookware en weerkaatsers, 'n plat stewiger spasie vir tekens, en 'n mangaanlegering vir druk of sterkte.
Sodra die spasie vasgestel is, gereedskap word oopgemaak en 'n monster onderteken, aanbod word herhaalbaar en die oorblywende veranderlikes—staafprys en vrag—kan deursigtig bestuur word. Eco Alum is opgestel om daardie eerste spesifikasie korrek te maak en om herhaalde lotte konsekwent te hou.