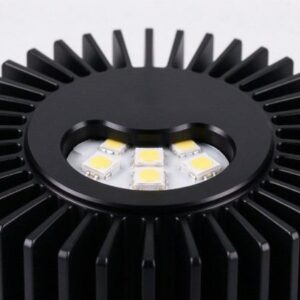
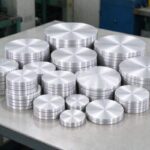
Aluminiumscheibe für LED-Kühlkörper
| Spezifikation | Wert |
| Temperament | DAS (weich, Spinnen) / H14-H24 (Stanzen, starre Platten) |
| Dicke | 0.5–6 mm |
| Durchmesser | 50–500 mm (auf Rohlingsgröße zuschneiden) |
| Wärmeleitfähigkeit | ~220–230 W/mK (1xxx) |
| Toleranz | Durchmesser ±0,2–0,5 mm, Dicke pro Spezifikation |
| Anwendungen | gesponnene LED-Becher, Grundplatten, Glühbirne/Straße/Hochregal-Kühlkörper |
Aluminiumscheibe für LED-Kühlkörper
Einführung
Eine Aluminiumscheibe für LED-Kühlkörper ist ein runder Rohling aus hochreinem Aluminium (am häufigsten 1050, 1060 oder 1100) dass Beleuchtungshersteller spinnen, Briefmarke, tiefziehen oder maschinell in den Wärmeverteilungskörper einer LED-Leuchte einarbeiten.
LEDs sind empfindliche Geräte: wenn sie keine Wärme abgeben können, ihre Sperrschichttemperatur steigt, die Lichtleistung sinkt, Farbverschiebungen und eine Verkürzung der Lebensdauer.
Die Aluminiumscheibe ist das Rohmaterial, das zum Kühlkörper wird, die Schale des Lichtbechers und die Grundplatte, die die Wärme von der LED-Platine an die Umgebungsluft weiterleitet.
Für LED-Wärmemanagement, Aluminium übertrifft die meisten Alternativen.
Es ist leicht, kostengünstig, leicht zu drehen und zu stempeln, korrosionsbeständig, und – in seiner reinen 1xxx-Form – ein guter Wärmeleiter.
In diesem Ratgeber wird erläutert, welche Aluminiumscheiben für LED-Kühlkörper verwendet werden, warum reine Legierungen stärkere Legierungen bei der Hitze übertreffen, die verfügbaren Härtegrade und Größen, wie Rohlinge hergestellt und geformt werden, die wichtigsten Leuchtenanwendungen, Eloxierung und Oberflächenveredelung, thermisches Design, Qualitätskontrolle, Preise und Bestellung, und eine Kernspezifikationstabelle.

Was ist eine Aluminiumscheibe für LED-Kühlkörper??
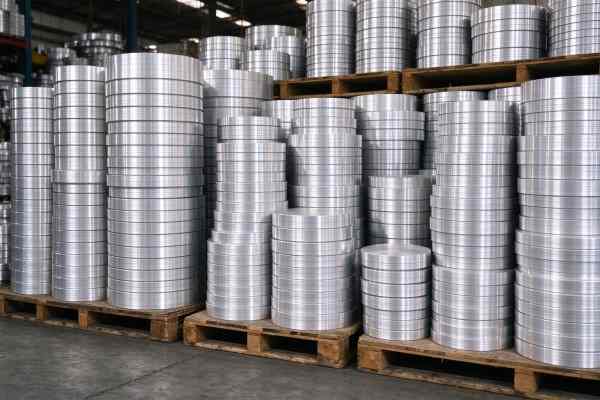
Eine Aluminiumscheibe (auch Aluminiumkreis oder Aluminiumrohling genannt) ist ein rundes Blech, das aus einer Aluminiumspule geschnitten wird. Bei LED-Kühlkörpern beträgt die Dicke in der Regel 0,5–6 mm und beträgt ca 50 mm bis mehrere hundert Millimeter Durchmesser, je nach Leuchte.
Anschließend wird die Scheibe weiterverarbeitet und in eine Tasse gesponnen, in eine flache Pfanne stempeln, oder bearbeitet – um zur wärmeverteilenden Hülle eines Scheinwerfers zu werden, Downlight, Glühbirne oder Straßenleuchte.
Die Scheibe wird für zwei Eigenschaften gleichzeitig ausgewählt: Wärmeleitfähigkeit und Formbarkeit.
EIN 1050/1060/1100 Scheibe leitet Wärme gut (Reines Aluminium hat etwa 220–230 W/mK) und ist im O-Temper weich genug, um gedreht oder tiefgezogen zu werden, ohne zu reißen.
Stärkere Legierungen wie z 3003 oder 5052 sind steifer und korrosionsbeständiger, leiten die Wärme jedoch schlechter; Sie sind eher mechanisch anspruchsvollen Teilen als der reinen Wärmeverteilung vorbehalten.
Das häufigste Leerzeichen ist das 1050 Kreis aus Aluminium; Manchmal werden steifere Formteile verwendet 3003 Kreis aus Aluminium.
Der Begriff umfasst sowohl kleine dünne Scheiben, die zu leichten Bechern gesponnen werden, als auch größere dicke Scheiben, die maschinell zu Grundplatten verarbeitet werden.
What unites them is that the disc is the starting blank, not the finished part: the lighting maker forms it, anodizes it, mounts the LED board and driver, and ships the luminaire.
This is why spec precision matters—a disc that is too thin cracks on the spinning line, one that is not flat runs eccentrically, and one in the wrong alloy cannot shed the heat a high-power LED produces.
Why Aluminum for LED Thermal Management?
Gute Wärmeleitfähigkeit: pure 1xxx aluminum conducts heat far better than plastics or die-cast zinc.
Geringes Gewicht: about one third the density of copper, important for recessed and retrofit fixtures.
Easy to spin and stamp into thin, thin-wall light cups and pans.
Low cost and widely available compared with copper heat sinks.
Naturally corrosion-resistant and accepts anodizing for heat dissipation and insulation.
Recycelbar und kompatibel mit den Kosten- und Volumenzielen der Beleuchtungsindustrie.
Kupfer leitet besser als Aluminium, ist jedoch schwerer und teurer; Kunststoff ist billig, aber isolierend. Aluminium sitzt im Sweet Spot: leitfähig genug, um eine Hochleistungs-LED zu kühlen, hell genug für eine Deckenleuchte, und billig genug für eine Verbraucherbirne. Aus diesem Grund besteht fast jedes LED-Kühlkörpergehäuse auf dem Markt – insbesondere die gesponnenen oder gestanzten runden Gehäuse – zunächst aus einer Aluminiumscheibe.
Im Vergleich zu Kunststoff, Aluminium leitet Wärme um Größenordnungen besser, Daher speichert ein Lampenkörper aus Kunststoff die Wärme und verkürzt die Lebensdauer der LED.
Im Vergleich zu Aluminiumdruckguss, ein gesponnen 1050 Tasse ist dünner, glatter und kostengünstiger zu bearbeiten, und leitet besser als poröser Druckguss.
Im Vergleich zu Kupfer, Aluminium hat etwa ein Drittel des Gewichts und ist deutlich günstiger, und bei den Temperaturen sieht man ein kleines LED-Waschbecken, Die Leitfähigkeitslücke wird durch die größere Oberfläche, die eine leichte Aluminiumhülle ermöglicht, mehr als ausgeglichen.
Welche Legierung? Wärmeleitfähigkeit vs. Festigkeit
| Legierung | Ca. Wärmeleitfähigkeit (W/mK) | Charakter | Verwendung für LED-Kühlkörper |
| 1050 / 1060 | ~225–230 | rein, sehr weich, höchste Leitfähigkeit | gesponnene Tassen, Grundplatten, thermische Spreader |
| 1100 | ~218 | rein mit etwas Cu, weich, gute Formbarkeit | gestempelte Pfannen, leichte Tassen |
| 3003 | ~160–190 | Mn-Legierung, stärker, steifer | mechanisch anspruchsvolle Formteile |
| 5052 | ~130 | Mg-Legierung, stark, korrosionsbeständig | Strukturgehäuse, kein primärer Kühlkörper |
Die Regel ist einfach: für den Teil, der die LED-Wärme verteilt, Wählen Sie die reinste weiche Legierung, die sich noch bildet.
Als Legierungselemente werden zugesetzt (Mn rein 3003, Mg drin 5052), Festigkeit und Korrosionsbeständigkeit steigen, die Wärmeleitfähigkeit sinkt jedoch.
EIN 5052 Der Kühlkörper sieht robust aus, leitet die Wärme aber schlecht ab; A 1050 Die Scheibe leitet gut, ist aber möglicherweise zu weich für eine tragende Wand. Die meisten gesponnenen LED-Becher sind es 1050/1060 DAS, was beides ausgleicht.
Bei manchen Leuchten kommen reflektierende Innenflächen zum Einsatz 5052 Spiegelfolie mit hohem Reflexionsvermögen; Das allgemeine Strukturblatt kann aus dem stammen 5000 Serie Aluminiumblech Reichweite.
Praktische Ratschläge: nicht überbewerten. Ein Beleuchtungskäufer, der nach „stärkstem Aluminium“ fragt, könnte am Ende mit „stärkstem Aluminium“ enden 5052, Das fühlt sich erstklassig an, verteilt aber die Wärme 40% weniger gut als 1050 und lässt die LED heißer werden.
Reservieren 3003/5052 für die wenigen Teile, die wirklich mechanische Steifigkeit oder Korrosion im Freien benötigen, und verwenden 1050/1060 für den wärmeverteilenden Becher und Boden.
Im Zweifelsfall, Eine Probe in jeder Legierung mit einem einfachen Temperaturtest unter derselben LED und demselben Strom klärt die Frage schneller als Datenblätter.
Temperament: O wie Spinnen, H für Steifheit
O Temperament (geglüht, weich) ist der Standard für LED-Scheiben, die gedreht oder tiefgezogen werden.
Eine weiche Scheibe fließt unter der Spinnwalze hindurch, ohne zu reißen, Dies ist für dünne, leichte Körbchen und spitz zulaufende Schalen unerlässlich.
H14/H24 or half-hard tempers are used when the disc is stamped into a shallow pan that must keep its shape, or when the finished part needs stiffness rather than deep forming.
Getting the temper wrong is a classic defect: a half-hard disc spun into a deep cup cracks at the base, while an O disc used as a rigid base plate is too soft and dents.
The blank supplier therefore matches the temper to the forming process—O for spinning and deep drawing, H for shallow stamping and rigid plates—and the converter trials a sample before volume.
Spinning in particular is temper-sensitive. An O disc needs enough annealed softness to flow under the roller without springback, but fully annealed stock that is too soft can wrinkle or tear on a deep draw.
Die Mühle steuert das Glühen auf eine gleichmäßige Temperatur, und die Spinnlinie stellt den Walzendruck und die Vorschubgeschwindigkeit entsprechend ein.
Schwankungen in der Temperatur zwischen den Chargen sind eine häufige Ursache für gesprungene Tassen, Aus diesem Grund ist ein Werkszertifikat über die Härte – nicht nur über die Legierung – Teil der Spezifikation.
Typische Spezifikationen
| Parameter | Typischer Bereich |
| Legierung / Temperament | 1050 / 1060 / 1100, DAS (weich) oder H14/H24 |
| Dicke | 0.5–6 mm; gesponnene Tassen ~0,6–2 mm, Grundplatten 2–6 mm |
| Durchmesser | 50–500 mm, Auf die Größe des Becher-/Bodenrohlings zuschneiden |
| Ebenheit | Wohnung, gratfreie Kante, gleichbleibender Durchmesser |
| Oberfläche | Mühlenfinish; kann eloxiert werden, stromabwärts gestrahlt oder gebürstet |
| Schneiden | geschnittener oder ausgestanzter Kreis, kontrollierter Grat und Kante |
| Toleranz | Durchmesser ±0,2–0,5 mm, Dicke pro Spezifikation |
Der Rohlingsdurchmesser wird aus den fertigen Becherabmessungen unter Verwendung der Oberfläche des gezogenen Teils – einer Tiefe – berechnet, Eine dünne Tasse benötigt einen größeren Rohling als eine flache Pfanne.
Die Dicke hängt von der thermischen Masse und der Wandverdünnung beim Spinnen ab: ein dünner Becher benötigt 0,6–1,5 mm, während eine solide Grundplatte unter einer Hochleistungs-COB-LED 3–6 mm zur Wärmeverteilung nutzt.
Die Rohlingsdimensionierung ist der erste technische Schritt. Der gesponnene Becher wird beim Formen dünner, Daher muss die Scheibe dick genug sein, um nach dem Zeichnen eine minimale Wand übrig zu lassen.
Käufer gehen oft von der Tassenzeichnung aus rückwärts vor: erforderliche Wandstärke, Topfdurchmesser und -tiefe stellen den Rohlingsdurchmesser und die Anfangsstärke ein.
Wenn ein zu großer Zuschnitt übrig bleibt, entsteht Beschnittabfall; Ein zu kleiner Rohling platzt am Rand. Weil Kreisschneiden günstig ist, Es ist normal, einige Rohlinggrößen zuzuschneiden, Spin-Proben, und stellen Sie den Durchmesser ein, der eine saubere Tasse mit dem geringsten Ausschuss ergibt.
Von der Spule zur Scheibe: Wie Rohlinge hergestellt werden
LED-Kühlkörperscheiben bestehen aus kaltgewalzten Aluminiumspulen in der gewählten Legierung und Härte.
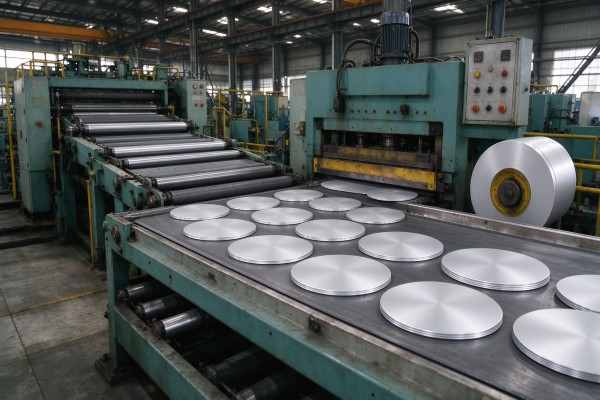
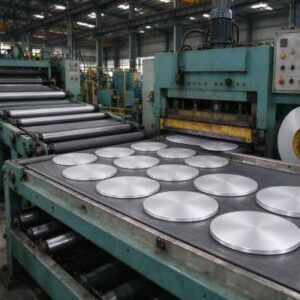
Die Spule ist abgewickelt, nivelliert, und auf einer Kreisschneideanlage – entweder mit runden Matrizen abgeschert oder in einer Stanzpresse gestanzt – in runde Scheiben mit dem gewünschten Durchmesser gestanzt.
Die Kante wird auf Grat kontrolliert und die Scheibe gestapelt, bei Bedarf verschachtelt, und auf Ebenheit und Dicke geprüft.
Die wichtigsten Qualitätsmerkmale sind die Ebenheit (Eine verzogene Scheibe dreht sich exzentrisch), Kantengrat (was beim Umformen zu Rissen führt), Konsistenz messen, und Oberflächenreinheit.
Denn der Rohling wird zu einer dünnen Hülle gesponnen, Selbst kleine Dickenschwankungen zeigen sich als ungleichmäßige Wandstärke oder Risse.
Eine gute Kreislinie schneidet sauber, Wohnung, gratfreie Scheiben, die der Konverter direkt auf der Spinn- oder Stanzmaschine laufen lassen kann.
Die Ausbeute auf einer Kreislinie hängt von der Verschachtelung ab: Schneiden der maximalen Anzahl an Scheiben von einer Spulenbreite, um den Ausschuss zu minimieren.
Bei großen Durchmessern ist der Beschnitt zwischen den Kreisen der Hauptkostenfaktor, Daher reduziert die Angabe eines Durchmessers, der gut auf eine Standardspulenbreite passt, den Preis.
Toleranz und Kantenzustand werden je nach Anwendung festgelegt – Eloxierungsscheiben müssen gereinigt werden, kratzfreie Oberfläche, da durch Eloxieren jede Rollspur sichtbar wird, während bei gesponnenen Bechern vor allem Ebenheit und Gratkontrolle erforderlich sind.

Bildung: Spinnen vs. Stanzen vs. CNC
Drei Prozesse verwandeln eine Scheibe in einen Kühlkörper. Durch Drehen wird die Scheibe über einen Dorn auf einer Drehmaschine gespannt und durch Walzen in eine konische Mulde gepresst – ideal für dünne Scheiben, runde LED-Lichtbecher und Strahler, und günstig für mittlere und große Auflagen.
Durch Stanzen und Tiefziehen wird die Scheibe in einer Matrize in flache Pfannen und flachere Bodenplatten gepresst.
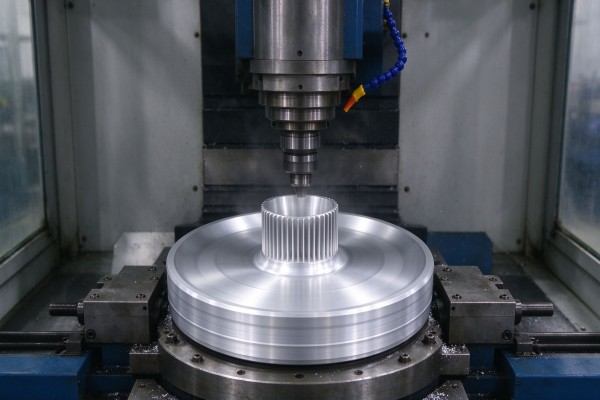
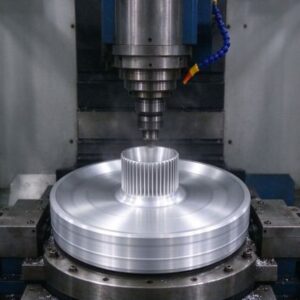
Bei Hochleistungs-Lamellenkühlkörpern, die aus massiven Scheiben oder Platten geschnitten werden, kommt die CNC-Bearbeitung zum Einsatz, wo es auf eine präzise Flossengeometrie ankommt.
Bei runden LED-Wärmebechern ist das Schleudern der vorherrschende Prozess, da es schnell geht, Werkzeug ist billig, und es erzeugt die Verjüngung, dünnwandige Hülle, die Lichter brauchen.
Das O-Temperament 1050/1060 Die Scheibe läuft reibungslos unter der Walze. Das Stanzen eignet sich für flache Platten und flachere Teile; CNC eignet sich für hohe Leistung, Gerippte Industrie- und Straßenkühlkörper, bei denen die Wärmeleistung eher konstruiert als geformt ist.
Die Wahl des Prozesses bestimmt die Disc-Spezifikation. Spinning braucht eine weiche O-Scheibe mit einem sauberen Finish, Gratfreie Kante und gute Ebenheit; Beim Stanzen ist eine gleichmäßige Dicke erforderlich, damit die Matrize nicht überlastet wird;
CNC möchte eine dickere Platte oder Scheibe mit stabiler Dicke und einem sauberen Ergebnis, bearbeitbare Oberfläche.
Indem Sie dem Rohlingslieferanten mitteilen, in welchem Prozess die Disc verarbeitet wird, wird die häufigste Fehlanpassung vermieden – eine zu weiche Disc in Stanzqualität, oder eine rotierende Scheibe mit einem Kantengrat, der unter der Walze bricht.

Anwendung: LED-Strahler und Downlights
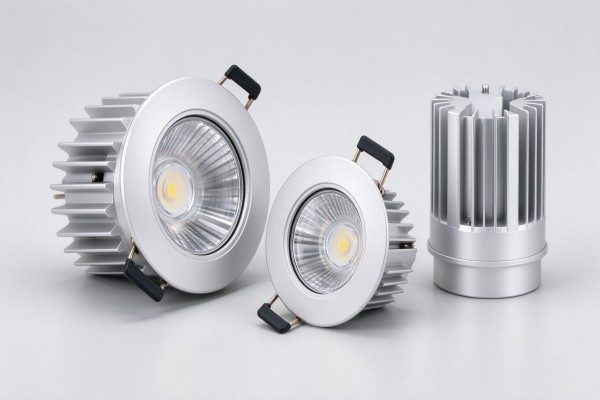
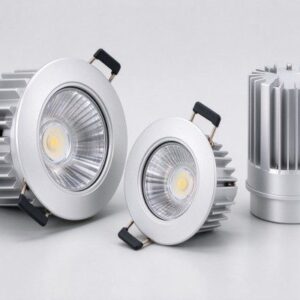
Der klassische Wärmebecher aus gesponnenem Aluminium ist der Körper eines LED-Strahlers, PAR-Lampe oder Downlight.
Die Scheibe wird zu einer konischen Hülle gesponnen, die gleichzeitig als Kühlkörper und Lampenkörper dient: Die LED-Platine wird auf der flachen Rückseite oder dem Sockel montiert, Wärme wird durch die Aluminiumwand geleitet, und die Außenfläche (oft gerippt oder geriffelt) strahlt in die Luft.
Deshalb muss der Becher wärmeleitend und formrund sein.
Für Einbau-Downlights und Strahler, Sowohl das Gewicht als auch die Wärmeleistung spielen eine Rolle – die Leuchte hängt an der Decke und muss die LED ohne Lüfter kühlen.
EIN 1050/1060 Die dünn gesponnene O-Scheibe sorgt für geringe Masse und gute Leitfähigkeit; Die Außenseite ist oft schwarz oder weiß eloxiert, passend zum Innenraum.
Gleichbleibender Rohlingsdurchmesser und gleichbleibende Ebenheit sorgen dafür, dass die gesponnenen Näpfe konzentrisch bleiben und die Vorrichtung optisch ansprechend bleibt.
Einbau-Downlights sind ein thermischer Engpass: Die Leuchte befindet sich in einem Deckenhohlraum mit geringer Luftzirkulation, Daher muss der geschleuderte Becher Wärme leitend an seine Außenfläche und durch den Besatz abgeben.
Eine dünne, Der massearme Becher sieht elegant aus, kann aber heiß werden; Die Hersteller gleichen die Wandstärke aus, Riffelung und Eloxierung, um die Sperrschichttemperatur innerhalb der LED-Nennwerte zu halten.
Weil diese Tassen nach der Installation sichtbar sind, Oberflächenbeschaffenheit und Rundheit sind ebenso ein Verkaufsargument wie die Kühlung.

Anwendung: LED-Lampen und Retrofit-Lampen
LED-Lampen (A-Form, Kerze, Reflektor) und Retrofit-Lampen verwenden kleine Aluminiumscheiben, die in den Kühlkörpersockel unter dem Kunststoff- oder Glaskolben eingedreht oder gestanzt sind.
Auf diesem Aluminiumgehäuse sitzen der Treiber und die LED-Platine der Glühbirne, die Wärme an die Umgebungsluft abgeben muss. Weil Glühbirnenkühlkörper klein und dünn sind, eine hohe Leitfähigkeit 1050/1060 Scheibe und gute Oberfläche (gerippt oder geriffelt) sorgen dafür, dass eine 5–15-W-Glühbirne kühl bleibt.
Durch die Retrofit-Kompatibilität entstehen Einschränkungen: Der Kühlkörper muss zum vorhandenen Lampengehäuse passen, sei leicht, und nicht wie ein Metallblock aussehen. Dafür sorgen gesponnene und gerippte Aluminiumscheiben, oft mit glänzender oder eloxierter Oberfläche und einer Kunststoffschürze über einem Teil des Körpers.
Der Rohling ist klein (50–120 mm) und dünn, Daher sind Konsistenz und Gratkontrolle für großvolumige Zwiebellinien von entscheidender Bedeutung.
Bei Glühbirnen-Kühlkörpern besteht ein Kosten- und Größenengpass: Der Körper muss wie eine klassische Glühbirne aussehen, Halten Sie den Fahrer kühl, und billig genug für eine Verbraucherlampe sein.
Gesponnen und geflossen 1050/1060 Aluminium macht das, oft mit einer Kunststoffschürze über der Mitte und freiliegenden Aluminiumlamellen an der Basis.
Denn diese werden millionenfach hergestellt, Scheibendurchmesser, Stärke und Kante müssen felsenfest sein, damit sich die Spinnpresse nicht verklemmt oder verschrottet.
Farbe und Oberfläche (Silber-, schwarz eloxiert oder lackiert) sind kosmetisch, Aber die zugrunde liegende Leitfähigkeit bestimmt die Lebensdauer der Glühbirne.

Anwendung: Straße, Hallen- und Industrieleuchten
LED-Straßenlaternen mit höherer Leistung, high-bay fixtures and floodlights move more heat and often use finned, machined or extruded aluminum rather than a simple spun cup.
The base plate starts as a thicker aluminum disc or plate—2–6 mm of 1050/1060, or stiffer 5052 for structural housings—and fins are machined or bonded to increase surface area.
The disc spreads heat from the LED array to the fins.
For these fixtures, thermal design is engineering-led: the base plate must be flat and thick enough to spread heat evenly across the array, and the surface must make good thermal contact with the LED board (often with thermal paste).
Outdoor use adds corrosion and weathering, so anodizing or coating is common. Here the disc is part of a engineered heat sink, not just a cosmetic cup.
Hochleistungsleuchten erfordern außerdem einen guten thermischen Kontakt zwischen dem LED-Array und der Grundplatte. Durch verzogene oder raue Bodenplatten entstehen Luftspalte, die als Isolierung dienen, die beste Legierung besiegen.
Eine Wohnung, dick 1050/1060 Bei einer Scheibe mit bearbeiteter oder geschliffener Montagefläche füllt Wärmeleitpaste den Spalt und verteilt die Wärme auf die Rippen.
Außengeräte müssen außerdem eloxiert oder beschichtet werden, um Feuchtigkeit und Spritzwasser zu widerstehen, Daher muss die Oberfläche der Scheibe dieses Finish gleichmäßig und ohne Blasenbildung annehmen.

Oberflächenbeschaffenheit: Eloxieren, Strahlende und reflektierende Oberflächen
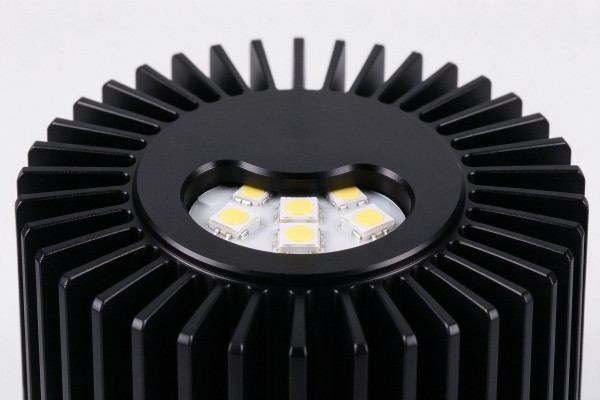
Die blanke Aluminiumscheibe wird häufig nachträglich bearbeitet. Eloxieren wird schwieriger, schützende Oxidschicht, die die Korrosionsbeständigkeit verbessert, sorgt für elektrische Isolierung (nützlich, wo das Board montiert wird), und kann schwarz eingefärbt werden, Silber oder andere Farben.
Durch die schwarze Eloxierung wird zudem die Wärmeabstrahlung der Oberfläche verbessert. Durch Sandstrahlen oder Strukturieren entsteht ein gleichmäßig mattes Aussehen; Polieren oder Hochglanzpolieren wird verwendet, wenn die Innenfläche Licht reflektieren muss.
Eloxieren ist die gebräuchlichste Oberfläche für LED-Kühlkörper, da es das Aluminium schützt und den modernen Leuchten den kosmetischen schwarzen oder weißen Look verleiht.
Der Rohling selbst sollte sauber und gratfrei sein, weil das Eloxieren Oberflächenfehler verstärkt – Kratzer und Rollspuren werden nach dem Eloxieren sichtbar, anstatt verborgen zu bleiben.
Reflektierende Innenflächen für PAR- und Spot-Reflektoren können aus hellem oder hochglanzpoliertem Aluminium bestehen.
Denn beim Eloxieren handelt es sich eher um eine Umwandlung der Oberfläche als um eine Lackierung, es folgt dem zugrunde liegenden Finish: Eine glatt polierte Scheibe wird zu einem sauberen, hellen Teil eloxiert, während bei einer abgenutzten oder gerollten Disc die Spuren durch die Anodenschicht sichtbar sind.
Aus diesem Grund werden Kühlkörperscheiben, die zum Eloxieren bestimmt sind, mit einer sauberen Oberfläche geliefert, Kratzfreie Oberfläche und kontrollierte Rollstruktur.
Schwarz eloxiert, insbesondere, macht jeden Oberflächenfehler sichtbar, Daher gehen Lieferanten, die sich mit der Beleuchtungsbranche auskennen, zwischen dem Stanzen und der Lieferung sorgfältig mit den Scheiben um.

Thermisches Design: Wie die Scheibe die LED kühlt
Wärme fließt von der LED-Verbindung durch die Platine und TIM (thermisches Schnittstellenmaterial) in die Aluminiumscheibe, Anschließend wird es über die Scheibenwand zur Außenfläche geleitet und an die Luft abgestrahlt/konvektiert.
Die Aufgabe der Scheibe besteht darin, die Wärme des kleinen LED-Pakets über den gesamten Kühlkörperbereich zu verteilen. Drei Faktoren dominieren: Leitfähigkeit der Legierung (verwenden 1050/1060), Wand- und Sockeldicke (genug Masse, um Wärme zu verteilen), und äußere Oberfläche (Flossen, geriffelt, schwarz eloxiert).
Ein häufiger Fehler besteht darin, den Becher zu dünn zu machen, um Gewicht zu sparen: A 0.4 Eine mm-Wand sieht zwar gut aus, kann aber keine Wärme verteilen, Die LED läuft also heiß.
Thermische Simulation oder ein einfacher Temperaturtest (Thermoelement an der Verbindungsstelle, Umgebungstemperatur und Spüle) validiert den Entwurf. Für Hochleistungsarrays, Eine dickere Grundplatte und ein richtig dimensionierter Scheibendurchmesser – und nicht nur eine hohe dekorative Schale – senken tatsächlich die Verbindungstemperatur.
Die Schnittstelle zwischen Platine und Scheibe ist ebenso wichtig wie die Legierung. Sogar ein 1050 Platte versagt, wenn die LED-Platine mit Luftspalten oder Oxidation darauf sitzt.
Eine Wohnung, Saubere Montagefläche, dünnes thermisches Schnittstellenmaterial, und guter Schraubendruck halten den Übergangswiderstand niedrig.
Aus diesem Grund werden bearbeitete Grundplatten für COB-Module häufig mit Angaben zur Ebenheit und Oberflächenbeschaffenheit und nicht nur mit der Dicke angegeben.
Der Scheibenlieferant kontrolliert Ebenheit und Dicke; Der Leuchtenhersteller kontrolliert Montagedruck und TIM.
Qualitätskontrolle von Kühlscheiben
| Überprüfen | Erfordernis |
| Legierung / Temperament | Mühlenzertifikat 1050/1060/1100 O oder H |
| Dicke & Durchmesser | innerhalb der Toleranz, konsistent über die Charge hinweg |
| Ebenheit | kein Wellen oder Schröpfen; dreht sich konzentrisch |
| Rand | gratfrei, keine Risse oder Laminierungen |
| Oberfläche | sauber, kein Öl, Kratzer oder Rollfehler |
| Bildungsprozess | Probieren Sie Drehungen/Stempel aus, ohne zu reißen oder zu splittern |
| Thermal | Leitfähigkeit pro Legierung (rückverfolgbar über Legierungszertifikat) |
Der Verarbeiter testet vor der Produktion eine Mustercharge auf seiner eigenen Spinn- oder Stanzlinie: wenn die Scheibe reißt, dreht sich exzentrisch oder hinterlässt ungleichmäßige Wandstärken, die Legierung, Härte- oder Rohlingsdurchmesser ist ausgeschaltet.
Eingehende Ebenheitsprüfungen, Kantengrat und Lehre verursachen die meisten Probleme; Durch die betriebsinterne Eloxierung werden außerdem Oberflächendefekte sichtbar, die auf der blanken Scheibe unsichtbar waren.
Benutzerdefinierte Größen und Toleranzen
Kühlkörperscheiben werden auf die Rohlingsgröße des Kunden zugeschnitten, nicht zu einem Standardkatalog.
Der Käufer stellt die fertige Becherzeichnung oder die gesponnenen Maße zur Verfügung, und die Mühle berechnet den Rohlingsdurchmesser, Dann schneidet es Scheiben auf diesen Durchmesser in der erforderlichen Stärke und Härte.
Weil die Werkzeugausstattung für Kreismatrizen kostengünstig ist, Individuelle Durchmesser sind flexibel; Für das Hochgeschwindigkeitsspinnen sind enge Toleranzen für Durchmesser und Ebenheit vorgeschrieben.
Für neue Leuchtendesigns, Käufer schicken oft die Becher- oder Bodenzeichnung und fragen nach einer berechneten Rohlingsgröße sowie Musterscheiben.
Der Konverter dreht oder stempelt die Probe, Passt die Rohlingsgröße an, wenn die Wand ungleichmäßig dünner wird, und gibt dann die Spezifikation für die Lautstärke frei.
Lochmuster, Für Grundplatten können Zentren oder vorgestanzte Merkmale hinzugefügt werden, Allerdings verwenden die meisten Schleuderbecher eine glatte Scheibe und formen die Merkmale im Dorn.
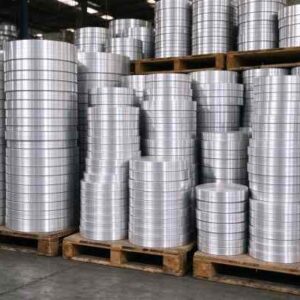
Denn meist werden die Scheiben weiter verformt oder eloxiert, Sie sind so verpackt, dass sie sauber und unbeschädigt bleiben: mit Zwischenpapier gestapelt, um Kratzer zu vermeiden, gebündelt auf Paletten, und gegen Feuchtigkeit und Staub geschützt verpackt.
Insbesondere Eloxal-Discs dürfen während des Transports nicht abgenutzt werden, da jeder Kratzer nach dem Eloxieren sichtbar ist.
Exportpaletten sind mit Legierung gekennzeichnet, Temperament, Durchmesser, Dicke, Los- und Mühlenzertifikat, und mit der Dokumentation versendet, die der Beleuchtungshersteller für die Eingangskontrolle benötigt.

Preise und Mindestbestellmenge
Der Preis der Scheiben basiert auf der Aluminiumbasis (LME-gebunden) plus Stanzen und Bearbeiten.
Rein 1050/1060 Scheiben kosten etwas mehr pro kg als 3003 wegen des Rollens, aber die thermische Leistung rechtfertigt es für Kühlkörper.
Dicke, Durchmesser, Toleranz, Schnittqualität und eloxierbare Oberfläche wirken sich auf den Preis aus; dünn, groß, Scheiben mit engen Toleranzen kosten mehr als dicke, lose.
Die Mindestbestellmenge beträgt in der Regel einige Hundert kg oder bei Sondergrößen eine Palette; Standardgrößen sind schneller.
Käufer kontrollieren die Kosten, indem sie die Legierung an die thermische Aufgabe anpassen (nicht zu viel spezifizieren 5052 Wann 1050 ist besser), Bestellung von Containermengen, Und gleich beim ersten Mal den richtigen Rohlingsdurchmesser zu erhalten – ein Nachschneiden, weil ein Becher platzt, verschwendet Material und Zeit.
In den Gesamtkosten ist der Umformertrag enthalten: eine Wohnung, gratfrei 1050 Eine Scheibe mit hoher Ausbeute schlägt eine billige Scheibe, die an der Spinnlinie reißt.
So bestellen Sie LED-Kühlkörperscheiben
Geben Sie die Legierung an (1050/1060/1100), Temperament (O wie Spinnen, H für starre Platten) und Dicke.
Geben Sie die fertige Becher-/Bodenzeichnung oder den Rohlingsdurchmesser an, den Sie benötigen.
Durchmessertoleranz angeben, Ebenheit, Kantengratgrenze und Oberflächenzustand.
Fordern Sie vor der Serienproduktion eine formgebende Mustercharge an.
Bestätigen Sie das Werkszertifikat für Legierung und Härte, und eloxierbare Oberfläche, wenn Sie eloxieren.
Eine gut durchgeführte Untersuchung beschleunigt. Der Käufer, der die fertige Tassenzeichnung sendet (oder die bereits berechnete Rohlingsgröße), die Zielstärke und das Temperament, den nachgelagerten Prozess (Spinnen, Stanzen oder CNC), und ob die Scheiben eloxiert werden sollen, erhält ein auf den Auftrag abgestimmtes Angebot und keinen allgemeinen Preis pro kg.
Es vermeidet auch die häufigsten Rücksendungen – Discs, die nicht zum Drehen geeignet sind oder beim Eloxieren Kratzer aufweisen.
Für die laufende Produktion, einigen Sie sich auf ein schriftliches Datenblatt (Legierung, Temperament, Messgerät, Durchmessertoleranz, Ebenheit, Kantengrat, Oberfläche, Zertifikat) und dagegen neu anordnen, So entspricht jede Lieferung dem genehmigten Muster.
Die Vorlaufzeit ist für Standardausführungen kurz 1050/1060 Scheiben in gängigen Größen; Benutzerdefinierte Durchmesser und eine eloxierbare Oberfläche ermöglichen eine kleine Einrichtung.
Weil die Aluminiumpreise der LME folgen, Zitate haben eine kurze Gültigkeit, Bestätigen Sie daher den Preis, wenn die Spezifikation gesperrt ist.
Über Öko -Alaun
Eco Alum ist ein im März gegründeter Spezialist für die Lieferung von Aluminium 2025, Koordinierung einer qualifizierten chinesischen Lieferkette für das Walzen und Stanzen von Aluminium für Kunden weltweit.
Wir konzentrieren uns auf Teller, Spulen, Folien, Streifen und Kreise über die 1000 Serie (1050, 1060, 1070, 1100, 1235 und 1350), zusammen mit 3003 und 5000er-Serie wie z 5052.
Anstelle eines Einzelmühlenhändlers, Wir passen zur richtigen Mühle, Legierung, Tempern und Zuschneiden entsprechend der Anwendung jedes Kunden und Qualitätsmanagement, Zertifikate und Exportverpackung.
Für LED-Beleuchtungs- und Kühlkörperhersteller, Wir liefern hochreine 1050, 1060 und 1100 Aluminiumscheiben und -kreise in O- oder H-Vergütung, auf Schleuderbecher- und Grundplattendurchmesser zuschneiden, mit flach, gratfrei, eloxierbare Rohlinge und Werkszertifikate.
Wir liefern auch 3003 und 5052 für steifere Form- oder Strukturteile und 5052 Bringen Sie bei Bedarf eine reflektierende Folie an.
Kontaktieren Sie [email protected] oder rufen Sie an +86 19924932491 mit Ihrer Näpfchenzeichnung oder Rohlingsgröße für ein werksabgestimmtes Angebot und Formmuster.
Wir unterstützen Beleuchtungshersteller im gesamten Thermal-Disc-Kreislauf: Berechnung der Rohlingsgröße anhand Ihrer Tassenzeichnung, Legierungs- und Härteauswahl für Spinn- oder CNC-Anwendungen, Probe-Discs vor der Lautstärke, Losmühlenzertifikate, eloxierbares Oberflächenhandling, und konsistente Nachbestellungen gemäß der gleichen Spezifikation.
Anstatt weiterzuverkaufen, Wir koordinieren qualifizierte Walz- und Stanzwerke, damit die Scheiben flach ankommen, Gratfrei und schleuderbereit – weniger rissige Becher und Ausschuss, der durch inkonsistente oder falsch spezifizierte Bestände entsteht.
Häufig gestellte Fragen
Q: Welche Aluminiumscheibe wird für LED-Kühlkörper verwendet??
EIN: Hochrein 1050, 1060 oder 1100 im O-Temper für gesponnene Becher und Grundplatten; stärker 3003/5052 nur für strukturelle oder mechanisch anspruchsvolle Teile.
Q: Warum nicht eine stärkere Legierung verwenden??
EIN: Hinzufügen von Legierungselementen (Mn, mg) erhöht die Festigkeit, verringert aber die Wärmeleitfähigkeit; Ein Kühlkörper benötigt mehr Leitung als Festigkeit.
Q: O- oder H-Temperierung für gesponnene LED-Becher?
EIN: DAS (weich) zum Spinnen und Tiefziehen; H14/H24 für flache, gestanzte Pfannen und starre Bodenplatten.
Q: Welche Scheibenstärke benötige ich??
EIN: Gesponnene Becher ca. 0,6–2 mm; Massive Grundplatten für Hochleistungs-LEDs ca. 2–6 mm, abhängig von der thermischen Masse.
Q: Können die Scheiben eloxiert werden??
EIN: Ja – geben Sie an, dass es für die Eloxierung geeignet ist, sauber, gratfreie Rohlinge; Eloxieren bietet Schutz, Isolierung und schwarz/silberne Kosmetikoberflächen.
Q: Wie wird der Rohlingsdurchmesser berechnet??
EIN: Von der Oberfläche des fertigen Bechers (Zeichnen der gesponnenen Form), anschließend mit einer Umformprobe validiert.
Q: Sind kundenspezifische Durchmesser verfügbar??
EIN: Ja – Kreisschneiden ist mit geringem Werkzeugaufwand verbunden, Daher werden kundenspezifische Durchmesser und Stärken entsprechend Ihrer Becherzeichnung zugeschnitten.
Q: Wie kühlt die Scheibe die LED??
EIN: Es verteilt die Wärme von der LED-Platine durch die Aluminiumwand auf die äußere gerippte oder eloxierte Oberfläche, die strahlt und zur Luft konvektiert.
Abschluss
Die Aluminiumscheibe ist das thermische Herzstück der meisten runden LED-Leuchten.
Hochrein 1050/1060/1100 im O-Temper bietet das beste Gleichgewicht zwischen Wärmeleitung und Spinnfähigkeit, wird zum dünnen Lichtbecher der Strahler und Downlights, der kleine Körper von LED-Lampen, oder die dicke Grundplatte von Hochleistungsgeräten.
Die Kaufargumente sind die richtige Legierung und der richtige Härtegrad, ein flacher, gratfreier Rohling, der auf den berechneten Durchmesser zugeschnitten ist, eloxierbare Oberfläche, und eine sich bildende Probe vor dem Volumen.
Beschaffung von Scheiben aus einer koordinierten Lieferkette, die die Legierung kontrolliert, Temperament, Blanking und Zertifikate bieten Beleuchtungsherstellern einen konsistenten Kühlkörper, der sich sauber dreht, kühlt die LED zuverlässig und sieht nach dem Eloxieren gut aus.