1060 Círculo de aluminio Fabricantes

| Especificación | Valor |
| Nombre del producto | 1060 Círculo de aluminio (Disco de aluminio / Redondo en blanco) |
| Aleación | 1060, Al ≥ 99.60% |
| Templar | O (suave, Dibujos profundos); H12 / H14 / H22 / H24 |
| Ruta de casting | laminado en caliente (corriente continua, oreja baja) o yeso de doble rodillo |
| Espesor | 0.2–6mm (utensilios de cocina comúnmente de 0,5 a 4 mm) |
| Diámetro | 80–1200 milímetros (corte a herramientas) |
| Tolerancias | espesor ±0,02 mm; diámetro ±1,0 mm |
| Limitar la relación de dibujo | alrededor de 1,8–2,0 (1060-O) |
| Estándar | GB / T 3880, ASTM B209, EN 485 |
| Superficie / borde | molino, pulido, cepillado, anodizado; desbarbado, departamento |
| Aplicaciones principales | utensilios de cocina, reflectores de lampara, señales, latas & hardware |
| Certificado | MTC ES 10204 3.1; ISO 9001; FDA/LFGB/RoHS según corresponda |
| MOQ / plazo de entrega | lote de prueba o contenedor; Plazo de entrega por herramientas y cantidad. |
| embalaje / términos | intercalar, paleta, exportación a prueba de humedad; MANDO/CFR/CIF |
1060 Círculo de aluminio Fabricantes
Introducción
1060 los círculos de aluminio son redondos, Discos listos para formar, obturados a partir de bobinas de aluminio de alta pureza..
Son la pieza inicial estándar para utensilios de cocina embutidos e hilados: sartenes antiadherentes., ollas a presión, ollas y teteras, y también se dibujan o giran en reflectores de lámparas, señales de tráfico, placas de identificación, latas de baterías y condensadores y muchas otras piezas estampadas.
Para un convertidor o fábrica de utensilios de cocina., el espacio en blanco es donde comienza la calidad del producto: un círculo que es el calibre correcto, templar, departamento, sin rebabas y con bajo contenido de espiga se formará eficientemente en una línea de prensa; uno pobre causa paredes agrietadas, llantas desiguales y defectos de revestimiento que cuestan mucho más que el metal mismo.
Por eso elegir entre 1060 Los fabricantes de círculos de aluminio importan tanto como la aleación..
el nombre 1060 solo define la química; El rendimiento real se decide por cómo se fundió la bobina., arrollado, recocido y blanqueado, y por qué tan estrictos son los controles del proveedor., consistencia de superficie y lote. Esta guía cubre la aleación., tamaños, fabricación, las principales aplicaciones (con utensilios de cocina con todo detalle), calidad y estándares, precios, ordenar, y una tabla de especificaciones básicas.

¿Qué es un 1060 Círculo de aluminio?
A 1060 círculo de aluminio, también llamado disco de aluminio, pieza redonda u oblea: es una pieza circular plana cortada de 1060 bobina. Es un producto semiacabado.: Los compradores no lo usan plano sino que lo forman en una prensa., Troquel de dibujo o torno giratorio en una pieza tridimensional. El disco se fabrica con el diámetro y espesor exactos que requiere la herramienta del cliente..
1060 es un aluminio comercialmente puro 1xxx con un contenido mínimo de aluminio de 99.60%, no tratables térmicamente y reforzados únicamente mediante trabajo en frío o ablandados mediante recocido. En la condición de O blando tiene un límite elástico bajo y un alto alargamiento. (a menudo 30-40% o más), para que dibuje y gire sin agrietarse.
También ofrece alta conductividad térmica. (acerca de 234 W/m·K), buena resistencia a la corrosión y una superficie que pule, anodiza y cubre bien. Sus impurezas controladas son:
| Elemento | Y | Fe | cobre | Minnesota | magnesio | zinc | De | Alabama |
| 1060 límite | ≤0.25 | ≤0,35 | ≤0.05 | ≤0.03 | ≤0.03 | ≤0.05 | ≤0.03 | ≥99,60 |
La compensación es la fuerza: 1060-O es suave (tracción aproximadamente 60–100 MPa), que es ideal para una cacerola o sombra, pero no para piezas que soportan carga o presión, dónde 3003 o 5052 es correcto.
Los círculos son lo circular., forma lista para imprimir del mismo 1060 bobina utilizada para productos planos, en blanco del mismo material utilizado para el 1060 hoja de aluminio y bobina, entonces química, La superficie y la certificación son continuas en ambas formas..
Comprar círculos listos en lugar de bobinas ciegas internamente es adecuado para la mayoría de los convertidores: el molino circular ejecuta líneas de corte servo de alto rendimiento y reutiliza el esqueleto, por lo que absorbe el costo de chatarra y herramientas., mientras que el convertidor evita ejecutar una prensa de corte, almacenamiento de bobinas anchas y gestión de desechos de bordes.
La desventaja es que el diámetro y el temple deben especificarse con precisión para cada conjunto de herramientas.; una vez que eso se arregle y se firme una muestra, el suministro circular es repetible y de bajo contacto.
1060 frente a otras aleaciones circulares de aluminio
1060 no siempre es la mejor opción. La aleación correcta depende de la profundidad del dibujo., rigidez requerida, superficie y costo.
| Aleación | Pureza / elemento clave | formando / fortaleza | Usos típicos del círculo |
| 1050 | Al ≥99,50% | muy suave, dúctil; más débil | reflectores de luz, etiquetas, hilaturas baratas |
| 1060 | Al ≥99,60% | excelente dibujo profundo; equilibrado | la mayoría de los utensilios de cocina, lamparas, señales, hardware |
| 1100 | Al ≥99,00%, Cu pequeño | ligeramente más fuerte, dúctil | artículos químicos, hilaturas generales |
| 3003 | Alabama + 1.0–1,5% millones | ~15–20% más fuerte, buen sorteo | sartenes resistentes, olla de presión, latas de bateria |
| 3004 / 5052 | manganeso+mg / ~2,5% magnesio | mayor fuerza | latas profundas, piezas industriales y de presión |
1060 es el valor predeterminado en el mercado para utensilios de cocina: más puro y mejor dibujado que 1100, ligeramente más fuerte que 1050. Para reflectores muy ligeros o económicos, algunos compradores utilizan un
1050 circulo de aluminio. Para ollas a presión, sartenes resistentes y latas con pilas 3003 circulo de aluminio es mas fuerte; Las bases revestidas o de inducción a menudo combinan una 3003 bobina de aluminio Núcleo con revestimiento magnético de acero inoxidable.. Un buen proveedor recomienda la aleación a partir del diseño de la pieza en lugar de confirmarla. 1060 para todo.
Una simple regla de decisión mantiene clara la elección: para cuerpos o reflectores embutidos o hilados sin carga elevada, 1060-O es el valor predeterminado; por lo mas barato, reflector más suave o una etiqueta muy ligera, 1050 puede reducir el costo; para abrasión, presión o un borde rígido, convidar a 3003 y, para las latas más exigentes, 3004 o 5052.
La dificultad de formar es la otra palanca: cuanto más alto y delgado sea el dibujo, mayor valor habrá en el material O laminado en caliente de bajo costo en lugar de la bobina laminada fundida más barata. Darle al molino una pieza de muestra, su profundidad de dibujo y el recubrimiento posterior le permiten recomendar tanto la aleación como la ruta de fundición..
Presupuesto, Tamaños y temperamentos
| Parámetro | Rango típico para 1060 círculos |
| Aleación / estándar | 1060, Al ≥ 99.60% (GB / T 3880 / ASTM B209 / EN 485) |
| Templar | O (Dibujos profundos); H12/H14/H22/H24 (más firme); H16/H18 bajo pedido |
| Espesor | alrededor de 0,2 a 6 mm (utensilios de cocina comúnmente de 0,5 a 4 mm) |
| Diámetro | alrededor de 80-1200 mm (corte a herramientas) |
| Tolerancias | espesor frecuentemente ±0,02 mm; diámetro ±1,0 mm |
| Superficie / borde | molino, pulido, cepillado o anodizado; en blanco, desbarbado, departamento |
El punto óptimo de los utensilios de cocina es de 0,5 a 3 mm y de 100 a 400 mm.; Las ollas grandes y las bandejas para pizza miden entre 400 y 600 mm., y hilaturas industriales o cabezas de vasijas de hasta 800–1200 mm.
El temperamento suave O proporciona la relación de extracción más alta y es el estándar en utensilios de cocina.; H12/H14/H22/H24 se adapta a formas poco profundas, signos y giros más rígidos. Los bordes y la planitud son importantes para la alimentación automática, y la cara debe estar limpia y libre de aceite para su posterior anodizado o recubrimiento..
Elegir el temperamento es la primera decisión práctica.: O es el valor predeterminado para cualquier extracción profunda., mientras que H12/H14 y H22/H24 añaden rigidez y resistencia a abolladuras para estampados y letreros superficiales a costa de la ductilidad..
Un pedido está completamente definido por cinco parámetros: aleación, templar, espesor, diámetro y superficie, más tolerancia, condición de borde, embalaje y el estándar objetivo. Proporcionar el dibujo real o un disco de muestra elimina la ambigüedad, especialmente para calibres imperiales como 0.050 en / 1.27 mm.
El peso sigue la regla del aluminio.: peso (gramo) = π × (radio en m)² × espesor (mm) × 2.71 × 1000 (densidad 2.71 g/cm³). A 2.0 × 320 El disco de mm pesa aproximadamente 0.436 kilos. Porque los círculos se cortan de una bobina rectangular., el diseño de anidamiento y el porcentaje de desperdicio son el factor clave del costo.
Cómo 1060 Se hacen círculos
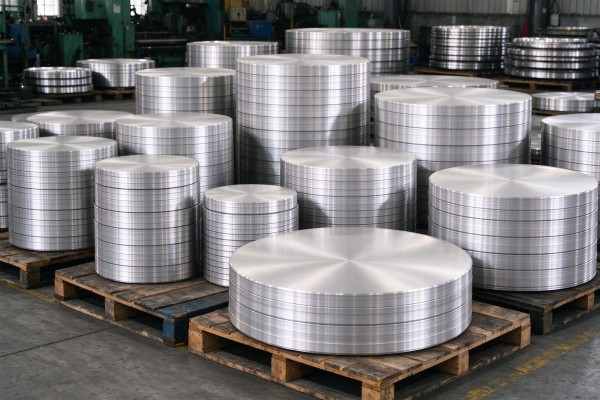
La calidad del círculo se decide antes de borrarlo.. Dos rutas producen la bobina.. En frío directo (corriente continua) fundición más laminación en caliente, El metal fundido se vierte en un lingote., homogeneizado y laminado en caliente en una forma simétrica, banda de baja anisotropía que se dibuja con la menor oreja, preferida para personas altas, utensilios de cocina de una sola pieza y recipientes a presión.
En colada continua de dos cilindros, El metal fundido se solidifica directamente entre los rodillos enfriados formando una tira delgada.; Es más rápido y económico para piezas poco profundas y medianas, pero puede presentar un mayor desgaste a menos que el laminado y el recocido se diseñen cuidadosamente.. Un molino transparente marca la ruta.
Luego, la tira se lamina en frío hasta alcanzar el calibre final., ajuste de precisión de espesor y superficie. Para los círculos de temple O, la bobina se recoce en un horno de atmósfera controlada para recristalizar el grano.: el recocido insuficiente lo deja duro y de bajo alargamiento, El recocido excesivo crea un grano grueso que da piel de naranja después del estirado..
Finalmente la bobina está nivelada., desengrasado y alimentado a una línea de corte automático, donde un troquel endurecido de múltiples cavidades perfora los círculos. El anidamiento escalonado o en zigzag eleva la utilización del material entre 70 y 80 %., reducción directa del costo por pieza. Los discos están desbarbados., nivelado, inspeccionado, empacado intercalado y a prueba de humedad.
El anidamiento es el factor clave de costes: los círculos se cortan de una bobina rectangular y el esqueleto entre ellos solo vale valor de chatarra, entonces el diseño: cuadrado, filas escalonadas o en zigzag, a menudo en líneas de corte oscilante que también recuperan el borde en discos más pequeños: utilización de conjuntos.
Cada punto porcentual de rendimiento es un ahorro directo por pieza, Por esta razón, una fábrica que corta su propia bobina rebaja a los revendedores que compran discos precortados..
El borde también importa: un limpio esquilado, desbarbado, El borde plano permite que los discos se apilen y avancen sin atascarse en prensas de alta velocidad y evita que las rebabas transfieran una marca a la pared dibujada..

Aplicación principal: Menaje y menaje de cocina
Los utensilios de cocina son la aplicación más grande y exigente. El aluminio conduce el calor aproximadamente de cuatro a cinco veces más rápido que el acero inoxidable y lo distribuye por la base., mientras que el disco O blando se puede introducir en un recipiente profundo sin costuras en una o varias operaciones.
| Producto de utensilios de cocina. | círculo típico | formando / finalizar |
| Sartén antiadherente / sartén | 0.5–3mm, Ø100–400 | sorteo único + PTFE/cerámica |
| Olla de presión / base pesada | 2–4 milímetros | sorteo múltiple; 3003/3004 opcional |
| Olla de caldo / cacerola | 1–3mm | sorteo simple o múltiple |
| Pava / cafetera | 0.6–1,5 milímetros | Dibujos profundos + hilado |
| bandeja para pizza / bandeja para hornear | 0.6–2 milímetros | empate + anodizar |
| Olla interior de olla arrocera | 1–2,5 milímetros | estiramiento + base de inducción |
6.1 Embutición profunda e hilado
La embutición profunda coloca el disco sobre un punzón y lo introduce en un troquel para formar una copa.. La relación de estiramiento límite (diámetro en blanco sobre el diámetro del punzón) es aproximadamente 1,8–2,0 para siempre 1060-O; las partes más profundas necesitan múltiples sorteos, a veces con un recocido intermedio. La fuerza del poseedor de espacios en blanco es el control central.: demasiado alto divide la pared en el radio del punzón, demasiado bajo causa arrugas.
Las orejas (los picos desiguales del borde causados por la textura de la bobina) son el defecto más visible, y un buen stock de utensilios de cocina tiene como objetivo un valor de ganancia bajo., a menudo alrededor 4% o menos, para que el borde quede plano. El giro forma un disco giratorio sobre un mandril en calderas curvas o parabólicas., woks y reflectores utilizando herramientas de bajo costo.
En un primer sorteo, el soporte de la pieza en bruto agarra la brida mientras el punzón empuja el centro hacia la cavidad.; el metal de la brida fluye hacia adentro y la pared se adelgaza, especialmente cerca del radio del punzón. Lubricación por dibujo, una matriz pulida y radios generosos mantienen el flujo uniforme y evitan la irritación.
Cuando la profundidad requerida excede la relación de extracción única, la pieza se vuelve a dibujar con un diámetro más pequeño, con un recocido intermedio que restaura la ductilidad si el metal se endurece.
El disco inicial tiene el tamaño del área de la copa terminada más el borde recortado., por lo que el diámetro y el espesor del espacio en blanco se establecen juntos. Una oreja baja, O Blank laminado en caliente con la textura adecuada es lo que permite un alto, Maceta de una sola pieza para formar de un solo golpe sin recortar un borde ondulado..
6.2 Acabado superficial y aleación adecuada
Después de formar, Las cacerolas están pulidas con chorro de arena o desengrasadas y recubiertas con PTFE. (ahora comúnmente libre de PFOA) o cerámica, anodizado duro, o acabado brillante.
Cada ruta asume una limpieza, sin aceite, pieza en blanco sin agujeros. 1060 es el económico, cuerpo fácil de recubrir; Uso de ollas a presión y sartenes listas para inducción. 3003 o un disco revestido, y el proveedor debe recomendar la aleación del diseño de la sartén en lugar de aplicar una universal.
6.3 Acabado de superficies en detalle
La preparación mecánica es lo primero.: el pulido da una cara reflectante, cepillar una línea de cabello satinada que oculta marcas menores, y pulido con chorro de arena para obtener una textura mate uniforme que ayuda a que el revestimiento antiadherente se adhiera.
El anodizado convierte la superficie en una capa de óxido controlada: aproximadamente de 5 a 15 µm en el anodizado sulfúrico estándar., más grueso y denso en anodizado duro, eso es difícil, resistente a la corrosión, colorable y sin pelar; El anodizado brillante o espejo maximiza la reflectividad de las pantallas de las lámparas..
Los utensilios de cocina antiadherentes utilizan una imprimación más uno o más PTFE. (comúnmente libre de PFOA) o acabados cerámicos curados a alta temperatura, mientras que los letreros y herrajes usan recubrimiento de color en polvo o poliéster.
Se pueden suministrar círculos prerrevestidos para formas poco profundas., pero las embuticiones profundas severas se recubren después de la formación porque de lo contrario la película se rompería. Cada ruta asume una limpieza, sin aceite, pieza en bruto sin agujeros con una fina, grano uniforme.
6.4 Comparación del aluminio con otros materiales para utensilios de cocina
El aluminio es el mejor conductor de calor de los metales comunes para los utensilios de cocina., Calentamiento rápido y difusión del calor por la base para reducir los puntos calientes., mientras se mantiene ligero y se adentra fácilmente en lo profundo, cuerpos sin costura. Sus límites son la suavidad y una superficie no magnética., por lo que está anodizado o recubierto y utiliza una base magnética revestida para inducción.. La siguiente comparación resume las compensaciones.
| Material | Propagación del calor | Peso | Notas clave |
| 1060 / 3003 aluminio | excelente, rápido y uniforme | luz | profundamente dibujado, recubierto o anodizado; base revestida para inducción |
| Acero inoxidable | pobre y desigual solo | medio | durable, no reactivo; unido a un núcleo de aluminio |
| Acero carbono | bien | ligero-medio | delgado y receptivo; se oxida sin sazonar |
| Hierro fundido | lento, alta capacidad calorífica | pesado | mantiene el calor; Demasiado pesado y lento para artículos ligeros. |
| Revestimiento multicapa | excelente | medio-pesado | núcleo de aluminio + caras de acero inoxidable; listo para inducción, de primera calidad |
Solicitud: Reflectores de lámparas e iluminación
La iluminación es el segundo gran mercado: el disco gira fácilmente hasta convertirse en un reflector suave y acepta anodizado brillante. Los círculos se giran en carcasas de downlight., cortinas de gran altura y alumbrado público, tazones de reflector, conos de foco y carcasas de disipador de calor LED.
En un torno giratorio, el disco fluye sobre un mandril hacia una carcasa parabólica sin costuras con una superficie óptica continua.; El aluminio puro tratado refleja aproximadamente entre el 85% y el 90% de la luz y, siendo metálico, Conduce el calor lejos del LED.. Los calibres suelen ser de 0,4 a 1,2 mm.. Las cortinas industriales más grandes o más rígidas pueden utilizar anodizado. 1060 o 3003.
Se prefiere el hilado porque el herramental es un mandril único en lugar de un juego de troqueles combinados., para que una fábrica pueda cambiar la forma de la cortina a bajo costo y con un corto plazo de entrega, y el proceso produce una carcasa sin costuras y sin soldaduras..
Los cuencos profundos y los focos de cono profundo casi siempre están hechos girar, mientras que las carcasas simples y poco profundas pueden estamparse; el disco debe ser redondo, plano y de calibre consistente para que la pared no se adelgace de manera desigual ni se parta.
Luego, los reflectores se abrillantan o anodizan químicamente., y cuanto más limpia y pura sea 1060 rostro, cuanto mayor sea la reflectividad final y menos defectos se mostrarán bajo un pulido brillante.
Solicitud: Señales, Placas de tráfico y placas de identificación
1060 Los discos se convierten en señales de tráfico circulares., placas reglamentarias y de advertencia, marcadores de carretera, Placas y placas de identificación de ascensores y equipos..
Por lo general, se suministran en un estado semiduro o plano para mantener una cara libre de abolladuras., luego serigrafiado, anodizado, grabado o cubierto con láminas reflectantes.
El aluminio puro resiste bien la intemperie y su película anódica retiene el color y la impresión.; llanura, una superficie limpia y una tolerancia de diámetro son las prioridades para que los discos se ajusten a los marcos de letreros estándar.
Las señales circulares suelen entregarse en un piso., temperamento ligeramente más firme y en diámetros de marco comunes, con el borde dejado para que el fabricante de letreros lo enrolle o lo ponga rígido.
La reflectividad y la resistencia a la intemperie provienen de las láminas aplicadas y de la película anódica en lugar del metal desnudo., entonces las prioridades son una cara sin abolladuras, diámetro preciso y una superficie de unión limpia; Las placas exteriores suelen tener entre 1 y 2 mm de grosor para mantenerse rígidas con el viento..
Solicitud: Hardware, Electrónica y Piezas Industriales
1060 También se dibujan círculos., estampado o hilado en una amplia gama de piezas: Baterías cilíndricas y carcasas de condensadores para algunos formatos de celda. (Las células de alta potencia suelen utilizar 3003)
carcasas de motores e instrumentos, discos filtrantes y tamices, cabezas de recipientes químicos hilado, Conos de altavoz y tapas antipolvo., hilaturas decorativas, cuñas y discos esparcidores de calor.
Los calibres pueden ser tan finos como entre 0,2 y 0,5 mm., con énfasis en bordes finos y una superficie limpia para el posterior recubrimiento, anodizado o pegado. Las piezas que necesitan mayor resistencia o resistencia a la presión deben moverse a 3003 o 3004.
Muchas de estas piezas funcionan a gran volumen con márgenes de desperdicio ajustados., entonces el mismo anidamiento, La disciplina de rebabas y planitud utilizada para los utensilios de cocina se aplica aunque los discos sean más pequeños., y una superficie libre de aceite es esencial cuando la pieza se recubre posteriormente., anodizado o adherido a sellos.
Un error frecuente es estirar 1060 más allá de su resistencia para una lata de batería o una carcasa presurizada; esos trabajos deberían usar 3003 o 3004, confirmado a partir de la pieza y sus requisitos de seguridad en lugar de asumirse.

Defectos de formación comunes y solución de problemas
La mayoría de los problemas de conformado se remontan al calibre del espacio en blanco., templar, textura o superficie.
| Defecto | Causa típica | Acción correctiva |
| División en el radio del punzón | en blanco demasiado duro, relación de dibujo demasiado alta, radio estrecho, alta fuerza de sujeción | usar O temperamento, sorteo múltiple, ampliar radio, la melodía se mantiene, agregar lubricante |
| Brida / arrugas en la pared | fuerza del soporte demasiado baja, espacio libre excesivo | aumentar la fuerza del soporte, autorización correcta |
| Superficie de piel de naranja | grano grueso por recocido excesivo | usar grano fino, bobina correctamente recocida |
| oreja alta / borde ondulado | textura fuerte, laminado/recocido inadecuado | utilizar material laminado en caliente de baja oreja, aumentar el margen de recorte |
| Tanteo / mortificante | morir áspero, mala lubricación, rebaba | morir polaco, mejorar el lubricante, borde de control |
| recuperación elástica / mala forma | en blanco demasiado duro o temperamento incorrecto | use O o temperamento más suave |
| Revestimiento / defectos de anodizado | Aceite residual, inclusiones, superficie variable | especificar superficie limpia y sin aceite, grano fino, lote fijo |
Control de Calidad y Estándares
El control de calidad abarca la química, comportamiento mecánico, rendimiento y dimensiones del conformado.
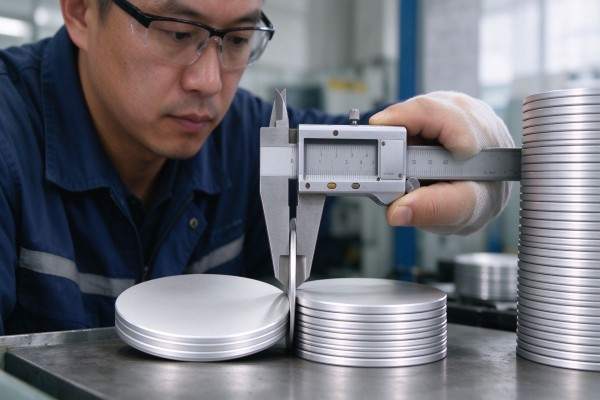
Los espectrómetros verifican la química por calor; Las pruebas de tracción confirman la resistencia., rendimiento y elongación; la prueba de ventosas de Erichsen (una buena reserva de O suele alcanzar entre 10 y 12 mm IE) mide la conformabilidad por estiramiento;
una prueba de copa dibujada mide la oreja; y micrómetros, calibrador, Inspección de superficies y bordes rectos confirma el calibre, diámetro, llanura, rebabas y ausencia de marcas de rodillos, aceite y poros.
Control de espesor en línea, Registros del horno de recocido y controles de la primera pieza en el corte. Problemas de captura en el punto más barato..
Los círculos se suministran a GB/T 3880 (porcelana), ASTM B209 (EE.UU), EN 485/573 (Europa) o JIS (Japón), con un certificado de prueba de fábrica comúnmente según EN 10204 3.1.
Las fábricas suelen tener ISO 9001; Las piezas en contacto con alimentos están respaldadas por la FDA., Reglamento de la UE 1935/2004 y 10/2011 y GB 4806, mientras que la iluminación y la electrónica utilizan declaraciones RoHS/REACH.
Se puede organizar una inspección de SGS o Bureau Veritas. Los certificados deben emitirse para el lote específico..
| Estándar / documento | Objetivo |
| GB / T 3880 / ASTM B209 / EN 485 | aleación, Temperamento y cumplimiento dimensional. |
| MTC a EN 10204 3.1 | resultados químicos y mecánicos específicos del lote |
| ISO 9001 | sistema de gestión de calidad del molino |
| FDA / UE 1935/2004 & 10/2011 / ES 4806 | cumplimiento de utensilios de cocina en contacto con alimentos |
| RoHS / ALCANZAR | Cumplimiento de iluminación y electrónica. |
La bobina entrante se verifica contra el calor y el lote para que cualquier material con química, La desviación del calibre o de la superficie se segrega antes de llegar a la prensa de corte., y antes del embalaje, los discos de muestra se introducen en vasos de prueba para confirmar el comportamiento de las orejas y de la pared..
Este control por etapas evita que una sola bobina fuera de especificación se convierta en miles de piezas defectuosas.. El MTC, Las marcas de embalaje y los productos en el palé deben tener la misma referencia de lote para que se pueda rastrear el problema hasta la bobina exacta..
Producción personalizada, Embalaje y Logística
Los proveedores personalizan el diámetro., espesor, templar, ruta y superficie de fundición (molino, pulido, cepillado, anodizado o prerrevestido), condición del borde y embalaje, incluyendo marcas privadas.
Un nuevo diámetro necesita un troquel ciego, Por lo tanto, los primeros pedidos implican herramientas y una muestra de calibre de producción que el cliente dibuja y recubre.; la muestra firmada se convierte en el estándar de recepción para lotes repetidos.
Los círculos están entrelazados o filmados., paletizado y envuelto a prueba de humedad para transporte marítimo, con términos FOB/CFR/CIF y 30% Depósito T/T más saldo contra el conocimiento de embarque (L/C a la vista para pedidos grandes).
El conjunto de documentos incluye el conocimiento de embarque., factura, Lista de embalaje, MTC y certificado de origen, con declaraciones de contacto con alimentos o RoHS según sea necesario.
El aluminio también es totalmente reciclable.: el esqueleto de anidación y los restos de producción se vuelven a fundir sin perder propiedades, y el aluminio reciclado necesita sólo una pequeña fracción de la energía utilizada para el metal primario..
Una línea que recupera sus sobrantes reduce, por tanto, tanto el desperdicio como el metal incorporado., Lo que importa para las marcas de utensilios de cocina e iluminación que informan contenido reciclado.; un molino rastreable puede proporcionar registros de lotes y recuperación de chatarra a pedido.
Impulsores de precios y costos
El precio de los círculos es el precio del lingote de aluminio más una tarifa de procesamiento., por tonelada o por pieza. La base de metales sigue la LME diaria y las cotizaciones al contado y de futuros de Shanghái chino., Por lo tanto, los precios fijos en línea son solo indicativos y una cotización válida se revalida con el precio del lingote del día y la especificación confirmada..
| factor de costo | Efecto sobre el precio |
| precio del lingote | base metálica, varía diariamente con LME / SHFE |
| Rendimiento de anidación | mayor utilización (70s-media 80%) reduce el costo por pieza |
| Indicador / diámetro | los calibres muy finos o muy gruesos y los diámetros inusuales añaden costos |
| Templar / ruta de lanzamiento | el material O recocido y el material laminado en caliente de bajo rendimiento cuestan más |
| Superficie / tolerancia | pulido, El anodizado y las tolerancias estrictas añaden costos. |
| Cantidad / entrega | herramientas de dispersión de volúmenes de contenedores; Costo adicional de embalaje y flete |
Los compradores reducen los costos al estandarizar los diámetros comunes, ordenar contenedores llenos, tomando acabado de fábrica donde se recubrirá la pieza, y abastecerse de una fábrica que corta su propia bobina con alto rendimiento. Las cotizaciones muy por debajo del mercado suelen reflejar un mal humor, una ruta de lanzamiento deficiente o un ancho de vía flojo en lugar de un ahorro genuino.
Las cotizaciones de exportación suelen ser FOB, CFR o CIF: FOB cubre las mercancías hasta el puerto chino designado., CFR añade transporte marítimo, y CIF añade seguro también, así que compare sobre la misma base.
Porque la base metálica se mueve a diario., Cada cotización tiene una ventana de validez de unos pocos días y el precio se vuelve a confirmar el día en que se paga el depósito..
Un proveedor creíble muestra la base del lingote y la tarifa de procesamiento por separado y proporciona una especificación de listado de factura proforma., tolerancia, superficie, embalaje y peso bruto/neto, eliminar la ambigüedad antes de la producción.
Elegir un fabricante y cómo realizar el pedido
La distinción clave es una fábrica de laminación y corte frente a un comerciante: el molino controla la bobina, recocido y corte y puede garantizar la química, templar, oreja y trazabilidad, mientras que un comerciante es conveniente para pedidos mixtos pequeños pero no puede controlar el proceso ascendente. La industria circular de China se concentra en Henan (Gongyi/Zhengzhou) y Shandong (Pingyin/Liaocheng), cerca de los grupos de utensilios de cocina en Zhejiang y Guangdong. Verificar la capacidad interna, la ruta del casting y el temperamento, certificados específicos del lote y una muestra del calibre de producción extraída en su propia línea, luego firme un estándar de muestra.
- Consulta y especificación: enviar la aleación, templar, espesor, diámetro, cantidad, superficie, estándar, destino y un dibujo o disco de muestra.
- Cotización: El proveedor confirma el diámetro en blanco., ruta de lanzamiento, indicador, base del precio y validez.
- Herramientas y muestras.: Se labra un nuevo diámetro y se limpian muestras de calibre de producción para pruebas de estirado y recubrimiento..
- Aprobación de muestra: usted forma las muestras y firma un estándar de preproducción.
- Depósito y programación: a 30% Se paga el depósito y el lote está programado para rodar., recocido y corte.
- Producción e inspección: el lote se produce, probado y documentado; Se puede organizar una inspección por parte de terceros..
- Embalaje y carga: los discos están intercalados, paletizado, Envuelto y cargado para exportación..
- Saldo y envío: el saldo se paga contra el conocimiento de embarque y los documentos se liberan.
Los pedidos repetidos son mucho más rápidos porque las herramientas, La muestra firmada y la especificación aprobada ya existen., por lo que el molino sólo incluye el tramo en su plan. La información completa y la pronta aprobación de la muestra son lo que más acorta un primer pedido.
El tiempo de entrega depende de las herramientas., calibre y cantidad; Hay lotes de prueba y muestras de formación disponibles.. para empezar, solicitar una cotización con el dibujo, diámetro, espesor, Temperamento y cantidad para una cotización directa de fábrica y muestras..
Sobre alumbre ecológico
Eco Alum es un proveedor de productos de aluminio establecido en marzo. 2025, organizado en torno a una rica cadena de suministro dentro de la industria de laminación de aluminio de China.
En lugar de actuar como un simple comerciante, Nos coordinamos con laminadores y laminadores calificados para entregar material con especificaciones precisas a precios directos de fábrica y gestionar los aspectos técnicos., Documentación de calidad y exportación..
Nuestros principales productos son placas de aluminio., bobinas, láminas, tiras y discos (círculos), cubriendo la serie 1xxx: 1050, 1060, 1070, 1100, 1235 y 1350, junto con aleaciones como 3003.
Para 1060 círculos suministramos calibres personalizados, diámetros, Temperamento y superficies para utensilios de cocina., Encendiendo, Convertidores de señal y hardware., Con material laminado en caliente de baja pendiente bajo pedido, certificados de prueba de molino, aprobación de muestra, Embalaje de exportación a prueba de humedad y documentos de envío completos..
Te ayudamos a elegir entre 1060, 1050 y 3003 para la pieza específica en lugar de vender una aleación para cada aplicación. Comuníquese con nosotros a [email protected] o +86 19924932491.
Apoyamos a los compradores con dibujos y orientación sobre el tamaño en blanco., calibre de producción formando muestras antes de un primer pedido, certificados de fábrica y documentos de cumplimiento específicos del lote, y embalaje de exportación a prueba de humedad con trámites aduaneros completos.
Para los convertidores de utensilios de cocina, también asesoramos sobre material laminado en caliente versus laminado fundido., el temperamento O correcto para la profundidad de dibujo y el acabado de la superficie que coincida con su línea de recubrimiento. Envíe su dibujo o disco de muestra a [email protected] para recibir un mensaje, cotización basada en especificaciones.
Preguntas frecuentes
Q: Cuáles son 1060 círculos de aluminio utilizados para?
A: Principalmente utensilios de cocina embutidos e hilados (sartenes antiadherentes, ollas a presión, ollas, teteras), más reflectores de lámpara, señales, placas de identificación, latas de batería/condensador y hardware estampado.
Q: Que tallas se pueden suministrar?
A: Aproximadamente entre 0,2 y 6 mm de espesor y entre 80 y 1200 mm de diámetro, corte a herramientas; Los discos de los utensilios de cocina suelen ser de 0,5 a 4 mm y de 100 a 400 mm..
Q: ¿Qué temperamento es mejor para el dibujo profundo??
A: El temperamento suave O proporciona la relación de extracción más alta y es el estándar en utensilios de cocina.; H12/H14/H22/H24 se adaptan a formas poco profundas y giros más rígidos..
Q: 1060 o 3003 para utensilios de cocina?
A: 1060 es el económico, cuerpo fácil de recubrir para la mayoría de las sartenes; 3003 es ~15–20% más fuerte para ollas a presión y piezas revestidas/de inducción.
Q: Material laminado en caliente o moldeado?
A: laminado en caliente (corriente continua) tiene orejas más bajas y mejor embutición profunda para utensilios de cocina altos; el material fundido de doble rodillo es más económico para piezas poco profundas y medianas.
Q: ¿Cómo se calcula el precio??
A: Precio del lingote más una tarifa de procesamiento, impulsado por el rendimiento de anidación, indicador, templar, superficie y cantidad, siguiendo el anuncio diario de LME/Shanghai y revalidado en el momento del pedido.
Q: Es 1060 magnético y listo para inducción?
A: No, 1060 no es magnético. Los utensilios de cocina de inducción utilizan un disco revestido con una base magnética de acero inoxidable unida al aluminio., o una placa de inducción separada en la parte inferior.
Q: ¿Cuál es el MOQ y puedo obtener muestras??
A: Se encuentran disponibles lotes de prueba y muestras de formación de calibre de producción.. Un nuevo diámetro necesita un troquel ciego, y los contenedores completos son los más económicos para repetir la producción..
Conclusión
1060 Los círculos de aluminio son la columna vertebral lista para imprimir de las industrias de utensilios de cocina y de iluminación y un espacio en blanco versátil para letreros., hardware y latas.
La aplicación establece la especificación.: O suave y caldo bajo laminado en caliente para utensilios de cocina profundos, discos brillantes para reflectores, un espacio en blanco plano y semiduro para señales, y 3003/3004 donde se trata de fuerza o presión.
Abastecimiento de una planta interna de laminación y corte, verificar certificados y obtener, y aprobar muestras de calibre de producción ofrece el mejor rendimiento y consistencia de formación al menor costo de entrega.
En breve, La especificación sigue la aplicación en lugar del nombre de la aleación.: un suave, orejas bajas, pieza en bruto de superficie limpia para utensilios de cocina profundos y reflectores, un espacio en blanco plano y firme para señales, y una aleación de manganeso para presión o resistencia..
Una vez que el espacio en blanco esté arreglado, Se abren las herramientas y se firma una muestra., El suministro se vuelve repetible y las variables restantes (precio de los lingotes y flete) se pueden gestionar de forma transparente.. Eco Alum está configurado para hacer que la primera especificación sea correcta y mantener consistentes los lotes repetidos..