એલઇડી હીટસિંક માટે એલ્યુમિનિયમ ડિસ્ક
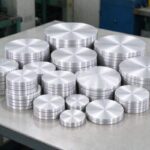
| સ્પષ્ટીકરણ | મૂલ્ય |
| ટેમ્પર | ઓ (નરમ, કાંતણ) / H14-H24 (મુદ્રાંકન, સખત પ્લેટો) |
| જાડાઈ | 0.5-6 મીમી |
| વ્યાસ | 50-500 મીમી (ખાલી કદમાં કાપો) |
| થર્મલ વાહકતા | ~220–230 W/mK (1xxx) |
| સહનશીલતા | વ્યાસ ±0.2–0.5 મીમી, સ્પેક દીઠ જાડાઈ |
| અરજીઓ | કાંતેલા એલઇડી કપ, બેઝ પ્લેટ્સ, બલ્બ/સ્ટ્રીટ/હાઈ-બે હીટ સિંક |
એલઇડી હીટસિંક માટે એલ્યુમિનિયમ ડિસ્ક
રજૂઆત
એલઇડી હીટસિંક માટે એલ્યુમિનિયમ ડિસ્ક એ ઉચ્ચ-શુદ્ધતાવાળા એલ્યુમિનિયમની ગોળાકાર ખાલી જગ્યા છે (મોટેભાગે 1050, 1060 અથવા 1100) કે લાઇટિંગ ઉત્પાદકો સ્પિન કરે છે, સ્ટેમ્પ, એલઇડી લ્યુમિનેરના હીટ-સ્પ્રેડિંગ બોડીમાં ડીપ-ડ્રો અથવા મશીન.
એલઈડી એ સંવેદનશીલ ઉપકરણો છે: જો તેઓ ગરમી ઉતારી શકતા નથી, તેમના જંકશનનું તાપમાન વધે છે, પ્રકાશ આઉટપુટ ટીપાં, રંગ બદલાય છે અને જીવન ટૂંકું થાય છે.
એલ્યુમિનિયમ ડિસ્ક એ કાચો માલ છે જે હીટ સિંક બને છે, લાઇટ-કપ શેલ અને બેઝ પ્લેટ જે LED બોર્ડથી આસપાસની હવામાં ગરમીનું સંચાલન કરે છે.
એલઇડી થર્મલ મેનેજમેન્ટ માટે, એલ્યુમિનિયમ સૌથી વધુ વિકલ્પોને હરાવી દે છે.
તે પ્રકાશ છે, ઓછી કિંમત, સ્પિન અને સ્ટેમ્પ કરવા માટે સરળ, કાટ-પ્રતિરોધક, અને-તેના શુદ્ધ 1xxx સ્વરૂપમાં-સારું થર્મલ વાહક.
આ માર્ગદર્શિકા સમજાવે છે કે LED હીટસિંક માટે કઈ એલ્યુમિનિયમ ડિસ્કનો ઉપયોગ થાય છે, શા માટે શુદ્ધ મિશ્ર ધાતુઓ ગરમી માટે મજબૂત રાશિઓને પાછળ રાખી દે છે, ટેમ્પર્સ અને માપો ઉપલબ્ધ છે, બ્લેન્ક્સ કેવી રીતે બનાવવામાં આવે છે અને રચાય છે, મુખ્ય લ્યુમિનેર એપ્લિકેશન્સ, એનોડાઇઝિંગ અને સપાટી પૂર્ણાહુતિ, થર્મલ ડિઝાઇન, ગુણવત્તા નિયંત્રણ, કિંમત અને ઓર્ડર, અને મુખ્ય સ્પષ્ટીકરણ કોષ્ટક.

એલઇડી હીટસિંક માટે એલ્યુમિનિયમ ડિસ્ક શું છે?
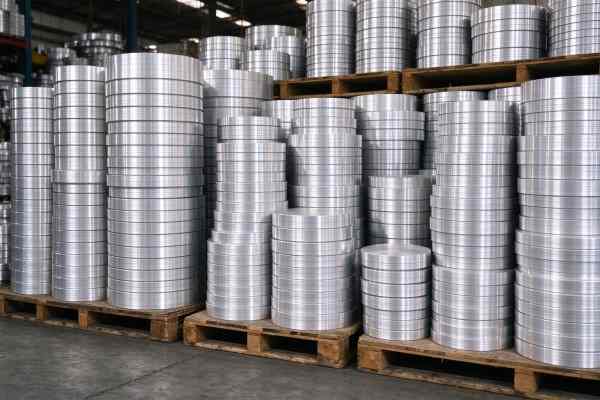
એલ્યુમિનિયમ ડિસ્ક (એલ્યુમિનિયમ વર્તુળ અથવા ખાલી પણ કહેવાય છે) એલ્યુમિનિયમ કોઇલમાંથી કાપેલી ગોળ શીટ છે. એલઇડી હીટસિંક માટે તે સામાન્ય રીતે 0.5-6 મીમી જાડા અને લગભગથી હોય છે 50 mm થી કેટલાક સો મિલીમીટર વ્યાસમાં, લ્યુમિનેર પર આધાર રાખીને.
ડિસ્ક પછી ડાઉનસ્ટ્રીમમાં રૂપાંતરિત થાય છે - કપમાં ફેરવાય છે, છીછરા પણ માં સ્ટેમ્પ્ડ, અથવા મશિન - સ્પોટલાઇટની ગરમી ફેલાવતા શેલ બનવા માટે, ડાઉનલાઇટ, બલ્બ અથવા શેરી ફિક્સ્ચર.
ડિસ્ક એક જ સમયે બે ગુણધર્મો માટે પસંદ કરવામાં આવે છે: થર્મલ વાહકતા અને રચનાક્ષમતા.
એ 1050/1060/1100 ડિસ્ક સારી રીતે ગરમીનું સંચાલન કરે છે (pure aluminum is around 220–230 W/mK) and is soft enough in O temper to spin or deep-draw without cracking.
Stronger alloys such as 3003 અથવા 5052 are stiffer and more corrosion-resistant but conduct heat less well; they are reserved for mechanically demanding parts rather than pure heat spreading.
The most common blank is the 1050 એલ્યુમિનિયમ વર્તુળ; stiffer formed parts sometimes use 3003 એલ્યુમિનિયમ વર્તુળ.
The term covers both small thin discs spun into light cups and larger thick discs that are machined into base plates.
What unites them is that the disc is the starting blank, not the finished part: the lighting maker forms it, anodizes it, mounts the LED board and driver, and ships the luminaire.
This is why spec precision matters—a disc that is too thin cracks on the spinning line, one that is not flat runs eccentrically, અને ખોટા એલોયમાંનો એક હાઇ-પાવર LED ઉત્પન્ન કરે છે તે ગરમીને દૂર કરી શકતો નથી.
એલઇડી થર્મલ મેનેજમેન્ટ માટે એલ્યુમિનિયમ શા માટે?
સારી થર્મલ વાહકતા: શુદ્ધ 1xxx એલ્યુમિનિયમ પ્લાસ્ટિક અથવા ડાઇ-કાસ્ટ ઝિંક કરતાં વધુ સારી રીતે ગરમીનું સંચાલન કરે છે.
હલકો વજન: લગભગ એક તૃતીયાંશ તાંબાની ઘનતા, રિસેસ્ડ અને રેટ્રોફિટ ફિક્સર માટે મહત્વપૂર્ણ.
સ્પિન કરવા અને પાતળામાં સ્ટેમ્પ કરવા માટે સરળ, પાતળી દિવાલ પ્રકાશ કપ અને તવાઓને.
કોપર હીટ સિંકની તુલનામાં ઓછી કિંમત અને વ્યાપકપણે ઉપલબ્ધ.
કુદરતી રીતે કાટ-પ્રતિરોધક અને ગરમીના વિસર્જન અને ઇન્સ્યુલેશન માટે એનોડાઇઝિંગ સ્વીકારે છે.
લાઇટિંગ ઉદ્યોગના ખર્ચ અને વોલ્યુમ લક્ષ્યો સાથે રિસાયકલ અને સુસંગત.
કોપર એલ્યુમિનિયમ કરતાં વધુ સારી રીતે વહન કરે છે પરંતુ તે ભારે અને વધુ ખર્ચાળ છે; પ્લાસ્ટિક સસ્તું છે પણ ઇન્સ્યુલેટર છે. એલ્યુમિનિયમ મીઠી જગ્યાએ બેસે છે: હાઇ-પાવર એલઇડીને ઠંડુ કરવા માટે પૂરતું વાહક, સીલિંગ ફિક્સ્ચર માટે પૂરતો પ્રકાશ, અને ગ્રાહક બલ્બ માટે પૂરતું સસ્તું. તેથી જ બજારમાં લગભગ દરેક એલઇડી હીટ સિંક શેલ-ખાસ કરીને કાંતેલા અથવા સ્ટેમ્પ્ડ રાઉન્ડ-એક એલ્યુમિનિયમ ડિસ્ક તરીકે શરૂ થાય છે..
પ્લાસ્ટિક સાથે સરખામણી, એલ્યુમિનિયમ તીવ્રતાના ગરમીના ઓર્ડરને વધુ સારી રીતે સંચાલિત કરે છે, તેથી પ્લાસ્ટિક બલ્બ બોડી ગરમીને ફસાવે છે અને એલઇડીનું જીવન ટૂંકું કરે છે.
ડાઇ-કાસ્ટ એલ્યુમિનિયમ સાથે સરખામણી, એક કાંતેલું 1050 કપ પાતળો છે, સાધન માટે સરળ અને સસ્તું, અને છિદ્રાળુ ડાઇ-કાસ્ટ કરતાં વધુ સારી રીતે કામ કરે છે.
કોપર સાથે સરખામણી, એલ્યુમિનિયમ વજનના ત્રીજા ભાગનું છે અને ઘણું સસ્તું છે, અને તાપમાન પર એક નાનો LED સિંક જુએ છે, આછા એલ્યુમિનિયમ શેલ પરવાનગી આપે છે તે મોટા સપાટી વિસ્તાર દ્વારા વાહકતા ગેપ વધુ છે.
જે એલોય? થર્મલ વાહકતા વિ સ્ટ્રેન્થ
| મિશ્રધાતુ | આશરે. થર્મલ વાહકતા (W/mK) | પાત્ર | LED હીટસિંક માટે ઉપયોગ કરો |
| 1050 / 1060 | ~225–230 | શુદ્ધ, ખૂબ નરમ, ઉચ્ચતમ વાહકતા | કાંતેલા કપ, બેઝ પ્લેટ્સ, થર્મલ સ્પ્રેડર્સ |
| 1100 | ~218 | થોડું Cu સાથે શુદ્ધ, નરમ, સારી રચનાક્ષમતા | સ્ટેમ્પ્ડ તવાઓને, પ્રકાશ કપ |
| 3003 | ~160–190 | Mn alloy, મજબૂત, stiffer | mechanically demanding formed parts |
| 5052 | ~130 | Mg alloy, મજબૂત, કાટ-પ્રતિરોધક | structural housings, not primary heat sink |
નિયમ સરળ છે: for the part that spreads LED heat, choose the purest soft alloy that still forms.
As alloying elements are added (Mn in 3003, Mg in 5052), strength and corrosion resistance rise but thermal conductivity falls.
એ 5052 heat sink looks strong but moves heat poorly; a 1050 disc conducts well but may be too soft for a structural wall. Most spun LED cups are 1050/1060 ઓ, which balances both.
Reflective inner surfaces for some luminaires use a 5052 high-reflectivity mirror sheet; general structural sheet can come from the 5000 શ્રેણીની એલ્યુમિનિયમ શીટ શ્રેણી.
વ્યવહારુ સલાહ: do not over-specify. A lighting buyer asked for “strongest aluminum” may end up with 5052, which feels premium but moves heat about 40% less well than 1050 and runs the LED hotter.
Reserve 3003/5052 થોડા ભાગો માટે કે જેને ખરેખર યાંત્રિક જડતા અથવા આઉટડોર કાટની જરૂર હોય છે, અને ઉપયોગ કરો 1050/1060 ગરમી ફેલાવતા કપ અને આધાર માટે.
જો શંકા હોય તો, સમાન એલઇડી હેઠળ સરળ તાપમાન પરીક્ષણ સાથે દરેક એલોયમાં નમૂના અને વર્તમાન ડેટાશીટ કરતાં પ્રશ્નનો ઝડપથી ઉકેલ લાવે છે.
ટેમ્પર: સ્પિનિંગ માટે ઓ, જડતા માટે એચ
ઓ ગુસ્સો (અણી, નરમ) LED ડિસ્ક માટેનું પ્રમાણભૂત છે જે કાંતવામાં આવશે અથવા ઊંડા દોરવામાં આવશે.
સ્પિનિંગ રોલર હેઠળ સોફ્ટ ડિસ્ક ક્રેકીંગ વગર વહે છે, જે પાતળા આછા કપ અને ટેપર્ડ શેલો માટે જરૂરી છે.
H14/H24 અથવા હાફ-હાર્ડ ટેમ્પર્સનો ઉપયોગ કરવામાં આવે છે જ્યારે ડિસ્કને છીછરા પેનમાં સ્ટેમ્પ કરવામાં આવે છે જે તેના આકારને જાળવી રાખે છે., અથવા જ્યારે ફિનિશ્ડ ભાગને ડીપ ફોર્મિંગને બદલે જડતાની જરૂર હોય.
ગુસ્સો ખોટો મેળવવો એ એક ઉત્તમ ખામી છે: અડધી-હાર્ડ ડિસ્ક પાયામાં ઊંડા કપ તિરાડોમાં ફેરવાય છે, while an O disc used as a rigid base plate is too soft and dents.
The blank supplier therefore matches the temper to the forming process—O for spinning and deep drawing, H for shallow stamping and rigid plates—and the converter trials a sample before volume.
Spinning in particular is temper-sensitive. An O disc needs enough annealed softness to flow under the roller without springback, but fully annealed stock that is too soft can wrinkle or tear on a deep draw.
The mill controls the anneal to a consistent temper, and the spinning line sets roller pressure and feed speed to match.
Variation in temper between batches is a common cause of cracked cups, which is why a mill certificate on temper—not just alloy—is part of the spec.
લાક્ષણિક વિશિષ્ટતાઓ
| પરિમાણ | લાક્ષણિક શ્રેણી |
| મિશ્રધાતુ / ગુસ્સો | 1050 / 1060 / 1100, ઓ (નરમ) or H14/H24 |
| જાડાઈ | 0.5-6 મીમી; કાંતેલા કપ ~0.6–2 મીમી, બેઝ પ્લેટ્સ 2-6 મીમી |
| વ્યાસ | 50-500 મીમી, કપ/બેઝ ખાલી કદમાં કાપો |
| સપાટતા | ફ્લેટ, બર-મુક્ત ધાર, સુસંગત વ્યાસ |
| સપાટી | મિલ સમાપ્ત; એનોડાઇઝ કરી શકાય છે, બ્લાસ્ટ અથવા બ્રશ ડાઉનસ્ટ્રીમ |
| કાપવા | કાતરેલું અથવા ખાલી કરેલું વર્તુળ, નિયંત્રિત બર અને ધાર |
| સહનશીલતા | વ્યાસ ±0.2–0.5 મીમી, સ્પેક દીઠ જાડાઈ |
ખાલી વ્યાસની ગણતરી તૈયાર કપના પરિમાણોમાંથી દોરેલા ભાગની સપાટીના વિસ્તારનો ઉપયોગ કરીને કરવામાં આવે છે - એક ઊંડા, પાતળા કપને છીછરા પૅન કરતાં મોટા ખાલી જગ્યાની જરૂર છે.
જાડાઈ થર્મલ માસ અને સ્પિનિંગ દરમિયાન દિવાલ પાતળા થવા પર આધાર રાખે છે: પાતળો કપ 0.6-1.5 મીમી વાપરે છે, જ્યારે ઉચ્ચ-પાવર COB LED હેઠળ ઘન બેઝ પ્લેટ ગરમી ફેલાવવા માટે 3-6 મીમી વાપરે છે.
ખાલી કદ બદલવાનું એ એન્જિનિયરિંગનું પ્રથમ પગલું છે. કાંતેલા કપ તે બને તેમ પાતળો થાય છે, તેથી ડ્રોઇંગ પછી ઓછામાં ઓછી દિવાલ છોડી શકે તેટલી જાડી ડિસ્ક હોવી જોઈએ.
ખરીદદારો ઘણીવાર કપ ડ્રોઇંગમાંથી પાછળની તરફ કામ કરે છે: દિવાલની જરૂરી જાડાઈ, કપ વ્યાસ અને ઊંડાઈ ખાલી વ્યાસ અને પ્રારંભિક ગેજ સેટ કરો.
ખૂબ મોટું ખાલી છોડવાથી ટ્રિમ કચરો બને છે; રિમ પર ખૂબ નાનું ખાલી વિભાજન. કારણ કે સર્કલ કટીંગ સસ્તું છે, થોડા ખાલી કદ કાપવા સામાન્ય છે, સ્પિન નમૂનાઓ, અને વ્યાસને લોક કરો જે ઓછામાં ઓછા સ્ક્રેપ સાથે સ્વચ્છ કપ આપે છે.
કોઇલથી ડિસ્ક સુધી: ખાલી જગ્યાઓ કેવી રીતે બનાવવામાં આવે છે
એલઇડી હીટ-સિંક ડિસ્ક પસંદ કરેલ એલોય અને ટેમ્પરમાં કોલ્ડ-રોલ્ડ એલ્યુમિનિયમ કોઇલથી શરૂ થાય છે.
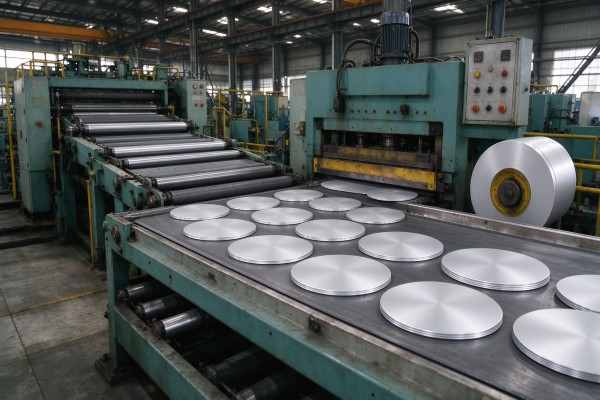
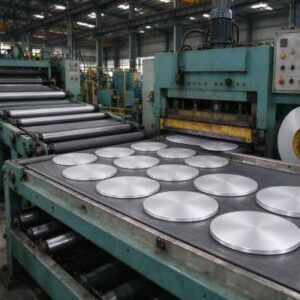
કોઇલ uncoiled છે, સમતળ, અને સર્કલ-કટીંગ લાઇન પર બ્લેન્ક કરવામાં આવે છે - કાં તો રાઉન્ડ ડાઈઝ સાથે શીયર કરવામાં આવે છે અથવા બ્લેન્કિંગ પ્રેસમાં પંચ કરવામાં આવે છે - લક્ષ્ય વ્યાસની રાઉન્ડ ડિસ્કમાં.
ધાર બર માટે નિયંત્રિત છે અને ડિસ્ક સ્ટેક થયેલ છે, જો જરૂરી હોય તો ઇન્ટરલીવ્ડ, અને ફ્લેટનેસ અને ગેજ માટે તપાસવામાં આવે છે.
મુખ્ય ગુણવત્તા બિંદુઓ સપાટતા છે (વિકૃત ડિસ્ક તરંગી રીતે ફરે છે), ધાર બર (જે રચનામાં ક્રેકીંગનું કારણ બને છે), ગેજ સુસંગતતા, અને સપાટીની સ્વચ્છતા.
કારણ કે ખાલી એક પાતળા શેલમાં ફેરવાય છે, નાની ગેજની વિવિધતા પણ અસમાન દિવાલની જાડાઈ અથવા વિભાજન તરીકે દેખાય છે.
એક સારી વર્તુળ રેખા સ્વચ્છ કાપી, ફ્લેટ, બર-ફ્રી ડિસ્ક કે જે કન્વર્ટર સીધા સ્પિનિંગ અથવા સ્ટેમ્પિંગ મશીન પર ચાલી શકે છે.
વર્તુળ રેખા પર ઉપજ માળખા પર આધાર રાખે છે: સ્ક્રેપ ઘટાડવા માટે કોઇલની પહોળાઇમાંથી ડિસ્કની મહત્તમ સંખ્યા કાપવી.
મોટા વ્યાસ માટે વર્તુળો વચ્ચે ટ્રીમ એ મુખ્ય કિંમત છે, તેથી પ્રમાણભૂત કોઇલ પહોળાઈ પર સારી રીતે માળો બાંધે તેવા વ્યાસનો ઉલ્લેખ કરવાથી કિંમતમાં ઘટાડો થાય છે.
સહિષ્ણુતા અને ધારની સ્થિતિ એપ્લિકેશન દીઠ નિર્દિષ્ટ કરવામાં આવે છે - એનોડાઇઝિંગ-ગ્રેડ ડિસ્કને સાફ કરવાની જરૂર છે, સ્ક્રેચ-ફ્રી સપાટી કારણ કે એનોડાઇઝિંગ દરેક રોલિંગ માર્કને દર્શાવે છે, જ્યારે કાંતેલા કપને મુખ્યત્વે સપાટતા અને બર નિયંત્રણની જરૂર હોય છે.

રચના: સ્પિનિંગ વિ સ્ટેમ્પિંગ વિ CNC
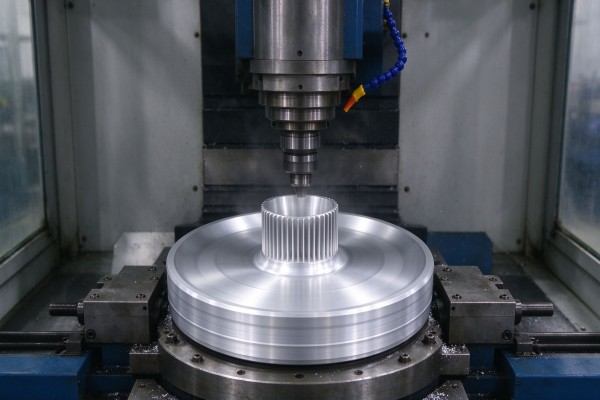
ત્રણ પ્રક્રિયાઓ ડિસ્કને હીટ સિંકમાં ફેરવે છે. સ્પિનિંગ લેથ પરના મેન્ડ્રેલ પર ડિસ્કને ક્લેમ્પ કરે છે અને રોલર્સ તેને ટેપર્ડ કપમાં દબાવી દે છે - પાતળા માટે આદર્શ, રાઉન્ડ એલઇડી લાઇટ કપ અને સ્પોટલાઇટ્સ, અને મધ્યમ અને મોટા રન માટે સસ્તા.
સ્ટેમ્પિંગ અને ડીપ ડ્રોઇંગ માટે ડિસ્કને છીછરા તવાઓ અને ફ્લેટર બેઝ પ્લેટમાં દબાવો.
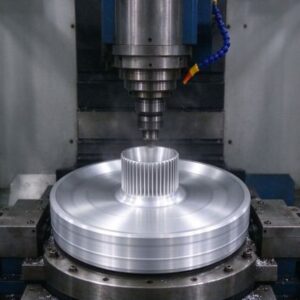
સીએનસી મશીનિંગનો ઉપયોગ સોલિડ ડિસ્ક અથવા પ્લેટમાંથી કાપવામાં આવેલા ઉચ્ચ-પાવર ફિન્ડ હીટ સિંક માટે થાય છે, જ્યાં ચોક્કસ ફિન ભૂમિતિ મહત્વ ધરાવે છે.
રાઉન્ડ એલઇડી હીટ કપ માટે સ્પિનિંગ એ પ્રબળ પ્રક્રિયા છે કારણ કે તે ઝડપી છે, ટૂલિંગ સસ્તું છે, અને તે ટેપર્ડ ઉત્પાદન કરે છે, પાતળી દિવાલ શેલ કે જે લાઇટની જરૂર છે.
ઓ-સ્વભાવ 1050/1060 રોલર હેઠળ ડિસ્ક સરળતાથી વહે છે. સ્ટેમ્પિંગ ફ્લેટ પ્લેટો અને છીછરા ભાગોને અનુકૂળ કરે છે; CNC ઉચ્ચ શક્તિને અનુકૂળ છે, ફિન્ડ ઇન્ડસ્ટ્રીયલ અને સ્ટ્રીટ હીટ સિંક જ્યાં થર્મલ પરફોર્મન્સને આકાર આપવાને બદલે એન્જિનિયર્ડ કરવામાં આવે છે.
પ્રક્રિયાની પસંદગી ડિસ્ક સ્પેક ચલાવે છે. સ્પિનિંગને ક્લીન સાથે સોફ્ટ ઓ ડિસ્ક જોઈએ છે, બર-મુક્ત ધાર અને સારી સપાટતા; સ્ટેમ્પિંગને સુસંગત ગેજ જોઈએ છે જેથી ડાઇ ઓવરલોડ ન થાય;
CNC ને સ્થિર જાડાઈ અને સ્વચ્છ સાથે જાડી પ્લેટ અથવા ડિસ્ક જોઈએ છે, મશીન કરી શકાય તેવી સપાટી.
ખાલી સપ્લાયરને જણાવવું કે ડિસ્ક કઈ પ્રક્રિયામાં જશે તે સૌથી સામાન્ય મિસમેચને અટકાવે છે - એક સ્ટેમ્પિંગ-ગ્રેડ ડિસ્ક જે ખૂબ નરમ છે, અથવા એજ બર સાથે સ્પિનિંગ ડિસ્ક કે જે રોલરની નીચે ક્રેક થાય છે.

અરજી: એલઇડી સ્પોટલાઇટ્સ અને ડાઉનલાઇટ્સ
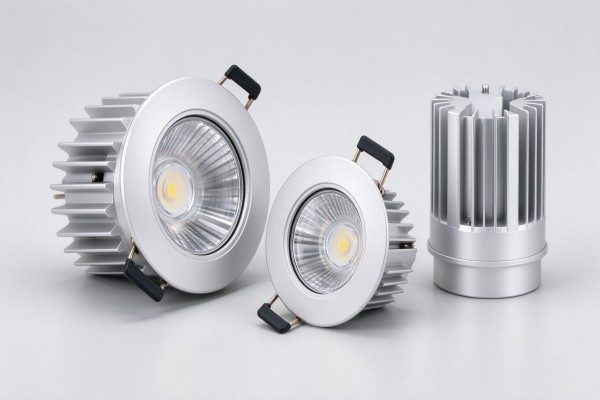
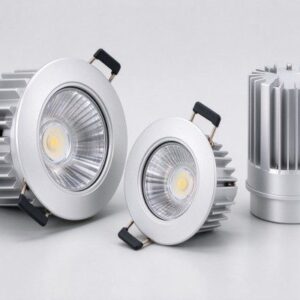
ક્લાસિક સ્પન એલ્યુમિનિયમ હીટ કપ એ LED સ્પોટલાઇટનું શરીર છે, PAR લેમ્પ અથવા ડાઉનલાઇટ.
ડિસ્કને ટેપર્ડ શેલમાં ફેરવવામાં આવે છે જે હીટ સિંક અને લેમ્પ બોડી તરીકે બમણી થાય છે: LED બોર્ડ ફ્લેટ બેક અથવા બેઝ પર માઉન્ટ થાય છે, ગરમી એલ્યુમિનિયમ દિવાલ દ્વારા વહન કરે છે, અને બાહ્ય સપાટી (ઘણીવાર ફિન અથવા વાંસળી) હવામાં ફેલાય છે.
આ કારણે કપ થર્મલી વાહક અને પરિમાણીય રીતે ગોળાકાર હોવો જોઈએ.
રિસેસ્ડ ડાઉનલાઇટ્સ અને સ્પોટલાઇટ્સ માટે, વજન અને થર્મલ પર્ફોર્મન્સ બંને મહત્વના છે - ફિક્સ્ચર છત પર લટકે છે અને પંખા વિના એલઇડીને ઠંડુ કરવું જોઈએ.
એ 1050/1060 ઓ ડિસ્ક સ્પન પાતળી ઓછી દળ અને સારી વહન આપે છે; આંતરિક ભાગ સાથે મેળ કરવા માટે બહારનો ભાગ ઘણીવાર કાળો અથવા સફેદ હોય છે.
સતત ખાલી વ્યાસ અને સપાટતા કાંતેલા કપને કેન્દ્રિત અને ફિક્સ્ચર કોસ્મેટિક રાખે છે.
રિસેસ્ડ ડાઉનલાઇટ્સ થર્મલ ટાઇટ સ્પોટ છે: ફિક્સ્ચર થોડી હવાના પ્રવાહ સાથે છતની રદબાતલની અંદર બેસે છે, તેથી કાંતેલા કપે તેની બાહ્ય સપાટી પર અને ટ્રીમ દ્વારા ગરમીને વાહક રીતે ઉતારવી જોઈએ.
એક પાતળું, લો-માસ કપ ભવ્ય લાગે છે પરંતુ ગરમ ચાલી શકે છે; ઉત્પાદકો દિવાલની જાડાઈને સંતુલિત કરે છે, જંકશન ટેમ્પરેચર એલઇડીના રેટિંગમાં રાખવા માટે ફ્લુટિંગ અને એનોડાઇઝિંગ.
કારણ કે આ કપ ઇન્સ્ટોલ કર્યા પછી દેખાય છે, સપાટીની પૂર્ણાહુતિ અને ગોળાકાર ઠંડક જેટલું વેચાણ બિંદુ છે.

અરજી: એલઇડી બલ્બ અને રેટ્રોફિટ લેમ્પ્સ
એલઇડી બલ્બ (એ-આકાર, મીણબત્તી, પરાવર્તક) અને રેટ્રોફિટ લેમ્પ પ્લાસ્ટિક અથવા કાચના બલ્બની નીચે હીટ સિંક બેઝમાં કાપેલી અથવા સ્ટેમ્પ કરેલી નાની એલ્યુમિનિયમ ડિસ્કનો ઉપયોગ કરે છે.
બલ્બનો ડ્રાઈવર અને એલઈડી બોર્ડ આ એલ્યુમિનિયમ બોડી પર બેસે છે, જે આજુબાજુની હવામાં ગરમી છોડવી જોઈએ. કારણ કે બલ્બ હીટ સિંક નાના અને પાતળા હોય છે, ઉચ્ચ વાહકતા 1050/1060 ડિસ્ક અને સારી સપાટી વિસ્તાર (ફિન્ડ અથવા વાંસળી) તે છે જે 5-15 W બલ્બને ઠંડુ રાખે છે.
રેટ્રોફિટ સુસંગતતા અવરોધો ઉમેરે છે: હીટ સિંક હાલના લેમ્પ પરબિડીયુંમાં ફિટ હોવું જોઈએ, પ્રકાશ બનો, અને મેટલના બ્લોક જેવા દેખાતા નથી. સ્પન અને ફિન્ડ એલ્યુમિનિયમ ડિસ્ક આને પૂર્ણ કરે છે, ઘણીવાર ગ્લોસી અથવા એનોડાઇઝ્ડ ફિનિશ અને શરીરના ભાગ પર પ્લાસ્ટિક સ્કર્ટ સાથે.
ખાલી જગ્યા નાની છે (50-120 મીમી) અને પાતળા, તેથી સુસંગતતા અને બર નિયંત્રણ ઉચ્ચ-વોલ્યુમ બલ્બ લાઇન માટે મહત્વપૂર્ણ છે.
બલ્બ હીટ સિંકને ખર્ચ અને કદના સ્ક્વિઝનો સામનો કરવો પડે છે: શરીર ક્લાસિક બલ્બ જેવું હોવું જોઈએ, ડ્રાઇવરને ઠંડુ રાખો, અને કન્ઝ્યુમર લેમ્પ માટે પૂરતા સસ્તા બનો.
કાંતેલા અને ફિન કરેલા 1050/1060 એલ્યુમિનિયમ આ કરે છે, ઘણીવાર મધ્યમાં પ્લાસ્ટિક સ્કર્ટ અને એલ્યુમિનિયમ ફિન્સ પાયા પર ખુલ્લા હોય છે.
કારણ કે આ લાખોમાં બને છે, ડિસ્ક વ્યાસ, ગેજ અને ધાર ખડક-સુસંગત હોવા જોઈએ જેથી સ્પિનિંગ પ્રેસ જામ અથવા સ્ક્રેપ ન થાય.
રંગ અને સપાટી (ચાંદી, anodized કાળા અથવા પેઇન્ટેડ) કોસ્મેટિક છે, પરંતુ અંતર્ગત વાહકતા તે છે જે બલ્બના જીવનને સુયોજિત કરે છે.

અરજી: શેરી, હાઇ-બે અને ઔદ્યોગિક લ્યુમિનાયર્સ
ઉચ્ચ શક્તિની એલઇડી સ્ટ્રીટ લાઇટ, હાઇ-બે ફિક્સર અને ફ્લડલાઇટ્સ વધુ ગરમીને ખસેડે છે અને ઘણી વખત ફિન્ડનો ઉપયોગ કરે છે, સાદા કાંતેલા કપને બદલે મશીન અથવા એક્સટ્રુડેડ એલ્યુમિનિયમ.
બેઝ પ્લેટ જાડી એલ્યુમિનિયમ ડિસ્ક અથવા પ્લેટ તરીકે શરૂ થાય છે—2-6 મીમી 1050/1060, અથવા સખત 5052 માળખાકીય આવાસ માટે - અને ફિન્સ સપાટી વિસ્તાર વધારવા માટે મશીન અથવા બંધાયેલા છે.
ડિસ્ક એલઇડી એરેથી ફિન્સ સુધી ગરમી ફેલાવે છે.
આ ફિક્સર માટે, થર્મલ ડિઝાઇન એન્જિનિયરિંગ-આગેવાની છે: બેઝ પ્લેટ સપાટ અને પૂરતી જાડી હોવી જોઈએ જેથી સમગ્ર એરેમાં સમાનરૂપે ગરમી ફેલાય, અને સપાટીએ LED બોર્ડ સાથે સારો થર્મલ સંપર્ક કરવો જોઈએ (ઘણીવાર થર્મલ પેસ્ટ સાથે).
આઉટડોર ઉપયોગ કાટ અને હવામાન ઉમેરે છે, તેથી એનોડાઇઝિંગ અથવા કોટિંગ સામાન્ય છે. અહીં ડિસ્ક એ એન્જિનિયર્ડ હીટ સિંકનો ભાગ છે, માત્ર એક કોસ્મેટિક કપ નથી.
હાઇ-પાવર ફિક્સર પણ LED એરે અને બેઝ પ્લેટ વચ્ચે સારા થર્મલ સંપર્કની માંગ કરે છે. વિકૃત અથવા ખરબચડી બેઝ પ્લેટ્સ હવામાં અંતર બનાવે છે જે ઇન્સ્યુલેશન તરીકે કાર્ય કરે છે, શ્રેષ્ઠ એલોયને હરાવીને.
એક ફ્લેટ, જાડા 1050/1060 મશીનવાળી અથવા સેન્ડેડ માઉન્ટિંગ ફેસ સાથેની ડિસ્ક થર્મલ પેસ્ટ ગેપને ભરવા અને ફિન્સમાં ગરમી ફેલાવવા દે છે.
આઉટડોર એકમોને ભેજ અને રોડ સ્પ્રેનો પ્રતિકાર કરવા માટે એનોડાઇઝિંગ અથવા કોટિંગની જરૂર પડે છે, તેથી ડિસ્કની સપાટીએ તે પૂર્ણાહુતિ સમાનરૂપે અને ફોલ્લાઓ વગર લેવી જોઈએ.

સપાટી સમાપ્ત: એનોડાઇઝિંગ, બ્લાસ્ટિંગ અને પ્રતિબિંબીત સપાટીઓ
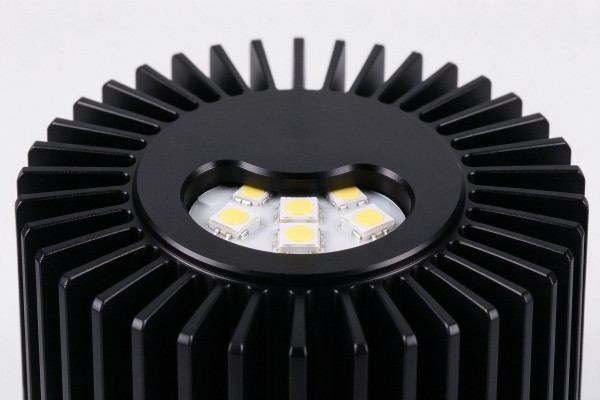
એકદમ એલ્યુમિનિયમ ડિસ્ક ઘણીવાર ડાઉનસ્ટ્રીમ સમાપ્ત થાય છે. એનોડાઇઝિંગ સખત વધે છે, રક્ષણાત્મક ઓક્સાઇડ સ્તર જે કાટ પ્રતિકાર સુધારે છે, ઇલેક્ટ્રિકલ ઇન્સ્યુલેશન આપે છે (જ્યાં બોર્ડ માઉન્ટ થાય ત્યાં ઉપયોગી), અને કાળો રંગી શકાય છે, ચાંદી અથવા અન્ય રંગો.
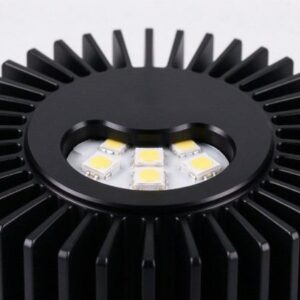
બ્લેક એનોડાઇઝિંગ સપાટી પરથી ગરમીના કિરણોત્સર્ગને પણ સુધારે છે. સેન્ડબ્લાસ્ટિંગ અથવા ટેક્સચર એક સમાન મેટ લુક આપે છે; પોલિશિંગ અથવા મિરર ફિનિશિંગનો ઉપયોગ થાય છે જ્યાં આંતરિક સપાટી પ્રકાશને પ્રતિબિંબિત કરતી હોવી જોઈએ.
એનોડાઇઝિંગ એ સૌથી સામાન્ય LED હીટ-સિંક ફિનિશ છે કારણ કે તે એલ્યુમિનિયમનું રક્ષણ કરે છે અને આધુનિક લ્યુમિનાયર્સના કોસ્મેટિક કાળા અથવા સફેદ દેખાવને ઉમેરે છે..
ખાલી જગ્યા પોતે સ્વચ્છ અને બર-મુક્ત હોવી જોઈએ, કારણ કે એનોડાઇઝિંગ સપાટીની ખામીઓને વધારે છે- સ્ક્રેચ અને રોલિંગ માર્કસ છુપાવવાને બદલે એનોડાઇઝિંગ પછી દેખાય છે.
PAR અને સ્પોટ રિફ્લેક્ટર માટે પ્રતિબિંબીત આંતરિક સપાટી તેજસ્વી અથવા મિરર-ફિનિશ એલ્યુમિનિયમનો ઉપયોગ કરી શકે છે.
કારણ કે એનોડાઇઝિંગ એ પેઇન્ટને બદલે સપાટીનું રૂપાંતર છે, તે અંતર્ગત પૂર્ણાહુતિને અનુસરે છે: એક સરળ પોલિશ્ડ ડિસ્ક સ્વચ્છ તેજસ્વી ભાગમાં એનોડાઇઝ કરે છે, જ્યારે સ્કફ્ડ અથવા રોલ્ડ ડિસ્ક એનોડિક સ્તર દ્વારા નિશાનો દર્શાવે છે.
આ કારણે એનોડાઇઝિંગ માટે નિર્ધારિત હીટ-સિંક ડિસ્ક ક્લીન સાથે પૂરી પાડવામાં આવે છે, સ્ક્રેચ-ફ્રી સપાટી અને નિયંત્રિત રોલિંગ ટેક્સચર.
બ્લેક એનોડાઇઝિંગ, ખાસ કરીને, સપાટીની દરેક ખામીને દૃશ્યમાન બનાવે છે, તેથી સપ્લાયર્સ કે જેઓ લાઇટિંગ ટ્રેડ જાણતા હોય છે તે બ્લેન્કિંગ અને ડિલિવરી વચ્ચે કાળજીપૂર્વક ડિસ્કને હેન્ડલ કરે છે.

થર્મલ ડિઝાઇન: ડિસ્ક કેવી રીતે એલઇડીને ઠંડુ કરે છે
LED જંકશનમાંથી ગરમી બોર્ડ અને TIM દ્વારા વહે છે (થર્મલ ઇન્ટરફેસ સામગ્રી) એલ્યુમિનિયમ ડિસ્કમાં, પછી ડિસ્કની દીવાલની આરપાર બહારની સપાટી પર વહન કરે છે અને હવામાં રેડિયેટ/સંવહન કરે છે.
ડિસ્કનું કામ નાના LED પેકેજમાંથી સમગ્ર હીટ-સિંક વિસ્તારમાં ગરમી ફેલાવવાનું છે. ત્રણ પરિબળો પ્રભુત્વ ધરાવે છે: એલોય વાહકતા (ઉપયોગ કરવો 1050/1060), દિવાલ અને પાયાની જાડાઈ (ગરમી ફેલાવવા માટે પૂરતો સમૂહ), અને બાહ્ય સપાટી વિસ્તાર (ફિન્સ, વાંસળી, બ્લેક એનોડાઇઝિંગ).
વજન બચાવવા માટે કપને ખૂબ પાતળો બનાવવાની સામાન્ય ભૂલ છે: a 0.4 mm દિવાલ સારી દેખાઈ શકે છે પરંતુ ગરમી ફેલાવી શકતી નથી, તેથી એલઇડી ગરમ ચાલે છે.
થર્મલ સિમ્યુલેશન અથવા સરળ તાપમાન પરીક્ષણ (જંકશન પર થર્મોકોલ, આસપાસના અને સિંક) ડિઝાઇનને માન્ય કરે છે. હાઇ-પાવર એરે માટે, જાડી બેઝ પ્લેટ અને યોગ્ય રીતે કદની ડિસ્ક વ્યાસ - માત્ર એક ઊંચા સુશોભન શેલને બદલે - તે ખરેખર જંકશન તાપમાનને ઘટાડે છે.
બોર્ડ અને ડિસ્ક વચ્ચેનું ઇન્ટરફેસ એલોય જેટલું મહત્વનું છે. પણ એ 1050 જો LED બોર્ડ તેના પર એર ગેપ અથવા ઓક્સિડેશન સાથે બેસે તો પ્લેટ નિષ્ફળ જાય છે.
એક ફ્લેટ, સ્વચ્છ માઉન્ટિંગ ચહેરો, પાતળી થર્મલ ઇન્ટરફેસ સામગ્રી, અને સારું બોલ્ટ દબાણ સંપર્ક પ્રતિકાર ઓછો રાખે છે.
આથી જ COB મોડ્યુલ્સ માટે મશિન બેઝ પ્લેટ્સ ઘણીવાર માત્ર જાડાઈને બદલે ફ્લેટનેસ અને સરફેસ ફિનિશ કોલઆઉટ સાથે નિર્દિષ્ટ કરવામાં આવે છે..
ડિસ્ક સપ્લાયર ફ્લેટનેસ અને ગેજને નિયંત્રિત કરે છે; લ્યુમિનેર નિર્માતા એસેમ્બલી દબાણ અને TIM ને નિયંત્રિત કરે છે.
હીટ-સિંક ડિસ્કનું ગુણવત્તા નિયંત્રણ
| તપાસો | જરૂરિયાત |
| મિશ્રધાતુ / ગુસ્સો | મિલ પ્રમાણપત્ર 1050/1060/1100 ઓ અથવા એચ |
| જાડાઈ & વ્યાસ | સહનશીલતા અંદર, સમગ્ર બેચમાં સુસંગત |
| સપાટતા | કોઈ તરંગ અથવા કપિંગ નથી; કેન્દ્રિત રીતે ફરે છે |
| એજ | બર-મુક્ત, કોઈ તિરાડો અથવા લેમિનેશન નથી |
| સપાટી | સ્વચ્છ, તેલ નથી, સ્ક્રેચેસ અથવા રોલિંગ ખામી |
| ટ્રાયલ રચના | ક્રેકીંગ અથવા વિભાજન વિના નમૂના સ્પિન/સ્ટેમ્પ |
| થર્મલ | એલોય દીઠ વાહકતા (એલોય પ્રમાણપત્ર દ્વારા શોધી શકાય છે) |
કન્વર્ટર વોલ્યુમ પહેલાં તેની પોતાની સ્પિનિંગ અથવા સ્ટેમ્પિંગ લાઇન પર નમૂનાના બેચનું પરીક્ષણ કરે છે: જો ડિસ્ક ફાટી જાય, તરંગી રીતે ફરે છે અથવા અસમાન દિવાલની જાડાઈ છોડી દે છે, એલોય, ગુસ્સો અથવા ખાલી વ્યાસ બંધ છે.
સપાટતાના ઇનકમિંગ ચેક, એજ બર અને ગેજ મોટાભાગની સમસ્યાઓને પકડે છે; ઇન-હાઉસ એનોડાઇઝિંગ સપાટીની ખામીઓ દર્શાવે છે જે એકદમ ડિસ્ક પર અદ્રશ્ય હતી.
કસ્ટમ કદ અને સહનશીલતા
હીટ-સિંક ડિસ્ક ગ્રાહકના ખાલી કદમાં કાપવામાં આવે છે, પ્રમાણભૂત સૂચિમાં નથી.
ખરીદનાર ફિનિશ્ડ કપ ડ્રોઇંગ અથવા કાંતેલા પરિમાણો પ્રદાન કરે છે, અને મિલ ખાલી વ્યાસની ગણતરી કરે છે, પછી ડિસ્કને જરૂરી ગેજ અને ટેમ્પરમાં તે વ્યાસમાં કાપે છે.
કારણ કે સર્કલ ડાઈઝ માટે ટૂલિંગ ઓછા ખર્ચે છે, કસ્ટમ વ્યાસ લવચીક છે; વ્યાસ અને સપાટતા પર ચુસ્ત સહિષ્ણુતા હાઇ-સ્પીડ સ્પિનિંગ માટે ઉલ્લેખિત છે.
નવી લ્યુમિનેર ડિઝાઇન માટે, ખરીદદારો ઘણીવાર કપ અથવા બેઝ ડ્રોઇંગ મોકલે છે અને ગણતરી કરેલ ખાલી કદ વત્તા નમૂના ડિસ્ક માટે પૂછે છે.
કન્વર્ટર નમૂનાને સ્પિન કરે છે અથવા સ્ટેમ્પ કરે છે, જો દિવાલ અસમાન રીતે પાતળી હોય તો ખાલી કદને સમાયોજિત કરે છે, અને પછી વોલ્યુમ માટે સ્પષ્ટીકરણ પ્રકાશિત કરે છે.
છિદ્ર પેટર્ન, બેઝ પ્લેટ માટે કેન્દ્રો અથવા પ્રી-પંચ્ડ ફીચર્સ ઉમેરી શકાય છે, જો કે મોટાભાગના કાંતેલા કપ સાદા ડિસ્કનો ઉપયોગ કરે છે અને મેન્ડ્રેલમાં લક્ષણો બનાવે છે.
કારણ કે ડિસ્ક સામાન્ય રીતે વધુ રચના અથવા એનોડાઇઝ્ડ હોય છે, તેઓ સ્વચ્છ અને ક્ષતિ રહિત રહેવા માટે ભરેલા છે: સ્ક્રેચમુદ્દે અટકાવવા માટે ઇન્ટરલીવિંગ પેપર સાથે સ્ટૅક્ડ, pallets પર પાટો, અને ભેજ અને ધૂળ સામે આવરિત.
ખાસ કરીને એનોડાઇઝિંગ-ગ્રેડ ડિસ્ક ટ્રાન્ઝિટમાં સ્કફ ન થવી જોઈએ, કારણ કે દરેક સ્ક્રેચ એનોડાઇઝિંગ પછી દેખાય છે.
નિકાસ પૅલેટ્સ એલોય સાથે ટૅગ કરેલા છે, ગુસ્સો, વ્યાસ, જાડાઈ, લોટ અને મિલ પ્રમાણપત્ર, અને લાઇટિંગ મેકરને ઇનકમિંગ ઇન્સ્પેક્શન માટે જરૂરી દસ્તાવેજો સાથે મોકલવામાં આવે છે.

કિંમત અને MOQ
ડિસ્કની કિંમત એલ્યુમિનિયમ બેઝ પર છે (LME-લિંક્ડ) વત્તા બ્લેન્કિંગ અને પ્રોસેસિંગ.
શુદ્ધ 1050/1060 ડિસ્કની કિંમત પ્રતિ કિલો કરતાં થોડી વધુ છે 3003 રોલિંગને કારણે, પરંતુ થર્મલ કામગીરી તેને હીટ સિંક માટે ન્યાયી ઠેરવે છે.
જાડાઈ, વ્યાસ, સહનશીલતા, કટ ગુણવત્તા અને એનોડાઇઝિંગ-તૈયાર સપાટી કિંમતને અસર કરે છે; પાતળું, વિશાળ, ચુસ્ત-સહિષ્ણુતા ડિસ્કની કિંમત જાડા કરતાં વધુ છે, છૂટક.
MOQ સામાન્ય રીતે થોડાક સો કિગ્રા અથવા કસ્ટમ કદ માટે પેલેટ હોય છે; પ્રમાણભૂત કદ ઝડપી છે.
ખરીદદારો એલોયને થર્મલ જોબ સાથે મેચ કરીને ખર્ચને નિયંત્રિત કરે છે (માટે વધુ સ્પષ્ટ નથી 5052 જ્યારે 1050 વધુ સારું છે), કન્ટેનર જથ્થો ઓર્ડર, અને પ્રથમ વખત ખાલી વ્યાસ મેળવો - ફરીથી કટીંગ કરો કારણ કે કપ સામગ્રી અને સમયનો વ્યય કરે છે.
કુલ ખર્ચમાં ફોર્મિંગ યીલ્ડનો સમાવેશ થાય છે: એક ફ્લેટ, બર-મુક્ત 1050 ઉચ્ચ ઉપજ સાથેની ડિસ્ક સસ્તી ડિસ્કને હરાવી દે છે જે સ્પિનિંગ લાઇન પર ક્રેક કરે છે.
એલઇડી હીટસિંક ડિસ્ક કેવી રીતે ઓર્ડર કરવી
એલોય જણાવો (1050/1060/1100), ગુસ્સો (સ્પિનિંગ માટે ઓ, કઠોર પ્લેટો માટે એચ) અને જાડાઈ.
તૈયાર કપ/બેઝ ડ્રોઈંગ અથવા તમને જોઈતો ખાલી વ્યાસ આપો.
વ્યાસ સહનશીલતા સ્પષ્ટ કરો, સપાટતા, ધારની મર્યાદા અને સપાટીની સ્થિતિ.
વોલ્યુમ ઉત્પાદન પહેલાં નમૂનાના બેચની રચનાની વિનંતી કરો.
એલોય અને સ્વભાવ માટે મિલ પ્રમાણપત્રની પુષ્ટિ કરો, અને એનોડાઇઝિંગ-તૈયાર સપાટી જો તમે એનોડાઇઝ કરો છો.
સારી રીતે ચાલતી તપાસ ઝડપી બને છે. ખરીદનાર જે તૈયાર કપ ડ્રોઇંગ મોકલે છે (અથવા ખાલી માપ પહેલાથી જ ગણતરી કરેલ છે), લક્ષ્ય માપક અને સ્વભાવ, ડાઉનસ્ટ્રીમ પ્રક્રિયા (કાંતણ, સ્ટેમ્પિંગ અથવા CNC), અને ડિસ્કને એનોડાઇઝ કરવામાં આવશે કે કેમ તે સામાન્ય પ્રતિ-કિલો કિંમતને બદલે જોબ સાથે મેળ ખાતું અવતરણ મેળવે છે.
તે સૌથી સામાન્ય વળતરને પણ ટાળે છે - ડિસ્ક કે જે સ્પિનિંગ માટે ખોટો સ્વભાવ છે અથવા જે એનોડાઇઝિંગ હેઠળ સ્ક્રેચ દર્શાવે છે.
ચાલુ ઉત્પાદન માટે, લેખિત સ્પેક શીટ પર સંમત થાઓ (એલોય, ગુસ્સો, ગેજ, વ્યાસ સહનશીલતા, સપાટતા, ધાર બર, સપાટી, પ્રમાણપત્ર) અને તેની સામે ફરીથી ગોઠવો, તેથી દરેક શિપમેન્ટ માન્ય નમૂના સાથે મેળ ખાય છે.
ધોરણ માટે લીડ સમય ઓછો છે 1050/1060 સામાન્ય કદમાં ડિસ્ક; કસ્ટમ વ્યાસ અને એનોડાઇઝિંગ-તૈયાર સપાટી નાના સેટઅપ ઉમેરો.
કારણ કે એલ્યુમિનિયમની કિંમત LME ને ટ્રેક કરે છે, અવતરણો ટૂંકી માન્યતા ધરાવે છે, તેથી જ્યારે સ્પેક લૉક હોય ત્યારે કિંમતની પુષ્ટિ કરો.
ઇકો ફટકડી વિશે
ઇકો એલમ એ એલ્યુમિનિયમ સપ્લાય નિષ્ણાત છે જેની સ્થાપના માર્ચમાં કરવામાં આવી હતી 2025, વિશ્વભરના ગ્રાહકો માટે લાયક ચાઇનીઝ એલ્યુમિનિયમ રોલિંગ અને બ્લેન્કિંગ સપ્લાય ચેઇનનું સંકલન.
અમે પ્લેટો પર ધ્યાન કેન્દ્રિત કરીએ છીએ, કોઇલ, વરખ, સ્ટ્રીપ્સ અને સમગ્ર વર્તુળો 1000 શ્રેણી (1050, 1060, 1070, 1100, 1235 અને 1350), સાથે મળીને 3003 અને 5000-શ્રેણી જેમ કે 5052.
સિંગલ-મિલ વેપારી કરતાં, અમે જમણી મિલ સાથે મેચ કરીએ છીએ, એલોય, દરેક ગ્રાહકની એપ્લિકેશનમાં ગુસ્સો અને કટ કરો અને ગુણવત્તાનું સંચાલન કરો, પ્રમાણપત્રો અને નિકાસ પેકિંગ.
એલઇડી લાઇટિંગ અને હીટ-સિંક ઉત્પાદકો માટે, અમે ઉચ્ચ શુદ્ધતા સપ્લાય કરીએ છીએ 1050, 1060 અને 1100 ઓ અથવા એચ સ્વભાવમાં એલ્યુમિનિયમ ડિસ્ક અને વર્તુળો, સ્પન-કપ અને બેઝ-પ્લેટના વ્યાસમાં કાપો, ફ્લેટ સાથે, બર-મુક્ત, એનોડાઇઝિંગ-રેડી બ્લેન્ક્સ અને મિલ પ્રમાણપત્રો.
અમે પણ સપ્લાય કરીએ છીએ 3003 અને 5052 સખત રચના અથવા માળખાકીય ભાગો માટે અને 5052 જ્યાં જરૂર હોય ત્યાં પ્રતિબિંબીત શીટ.
[email protected] નો સંપર્ક કરો અથવા કૉલ કરો +86 19924932491 ફેક્ટરી-સંકલિત અવતરણ અને નમૂના બનાવવા માટે તમારા કપ ડ્રોઇંગ અથવા ખાલી કદ સાથે.
અમે સમગ્ર થર્મલ-ડિસ્ક લૂપ દ્વારા લાઇટિંગ ઉત્પાદકોને સપોર્ટ કરીએ છીએ: તમારા કપ ડ્રોઇંગમાંથી ખાલી-કદની ગણતરી, સ્પિનિંગ અથવા CNC માટે એલોય અને ટેમ્પર સિલેક્શન, વોલ્યુમ પહેલાં નમૂના ડિસ્ક, લોટ મિલ પ્રમાણપત્રો, એનોડાઇઝિંગ-તૈયાર સપાટીનું સંચાલન, અને સુસંગત પુનઃક્રમ સમાન સ્પેક પર રાખવામાં આવે છે.
રિસેલિંગ કરતાં, અમે ક્વોલિફાઇડ રોલિંગ અને બ્લેન્કિંગ મિલોનું સંકલન કરીએ છીએ જેથી ડિસ્ક ફ્લેટ આવે, બર-ફ્રી અને સ્પિન-રેડી- તિરાડ કપ અને અસ્વીકાર જે અસંગત અથવા ખોટી રીતે ઉલ્લેખિત સ્ટોકમાંથી આવે છે તે ઘટાડે છે.
વારંવાર પૂછાતા પ્રશ્નો
પ્ર: એલઇડી હીટસિંક માટે કઈ એલ્યુમિનિયમ ડિસ્કનો ઉપયોગ થાય છે?
એ: ઉચ્ચ-શુદ્ધતા 1050, 1060 અથવા 1100 કાંતેલા કપ અને બેઝ પ્લેટ માટે ઓ ટેમ્પરમાં; મજબૂત 3003/5052 માત્ર માળખાકીય અથવા યાંત્રિક રીતે માગણી કરતા ભાગો માટે.
પ્ર: શા માટે મજબૂત એલોયનો ઉપયોગ કરશો નહીં?
એ: એલોયિંગ તત્વો ઉમેરી રહ્યા છે (Mn, એમજી) તાકાત વધારે છે પરંતુ થર્મલ વાહકતા ઘટાડે છે; હીટ સિંકને તાકાત કરતાં વધુ વહનની જરૂર હોય છે.
પ્ર: કાંતેલા LED કપ માટે O અથવા H ટેમ્પર?
એ: ઓ (નરમ) સ્પિનિંગ અને ડીપ ડ્રોઇંગ માટે; છીછરા સ્ટેમ્પવાળા તવાઓ અને સખત બેઝ પ્લેટ માટે H14/H24.
પ્ર: મને કઈ ડિસ્કની જાડાઈની જરૂર છે?
એ: 0.6-2 મીમી વિશે કપાયેલા કપ; લગભગ 2-6 મીમી હાઇ-પાવર LEDs માટે સોલિડ બેઝ પ્લેટ્સ, થર્મલ માસ પર આધાર રાખીને.
પ્ર: શું ડિસ્કને એનોડાઇઝ કરી શકાય છે?
એ: હા—એનોડાઇઝિંગ-રેડીનો ઉલ્લેખ કરો, સ્વચ્છ, બર-મુક્ત બ્લેન્ક્સ; એનોડાઇઝિંગ રક્ષણ આપે છે, ઇન્સ્યુલેશન અને બ્લેક/સિલ્વર કોસ્મેટિક ફિનિશ.
પ્ર: ખાલી વ્યાસની ગણતરી કેવી રીતે કરવામાં આવે છે?
એ: ફિનિશ્ડ કપના સરફેસ એરિયામાંથી (કાંતેલા આકાર દોરવા), પછી રચના નમૂના સાથે માન્ય.
પ્ર: વૈવિધ્યપૂર્ણ વ્યાસ ઉપલબ્ધ છે?
એ: હા—સર્કલ કટીંગ લો-ટૂલિંગ છે, તેથી કસ્ટમ વ્યાસ અને ગેજ તમારા કપ ડ્રોઇંગમાં કાપવામાં આવે છે.
પ્ર: ડિસ્ક કેવી રીતે એલઇડીને ઠંડુ કરે છે?
એ: તે એલઇડી બોર્ડમાંથી એલ્યુમિનિયમની દીવાલ દ્વારા બહારની ફિન્ડ અથવા એનોડાઇઝ્ડ સપાટી પર ગરમી ફેલાવે છે., જે પ્રસારિત થાય છે અને હવામાં પરિવર્તિત થાય છે.
નિષ્કર્ષ
એલ્યુમિનિયમ ડિસ્ક એ મોટાભાગના રાઉન્ડ LED લ્યુમિનાયરનું થર્મલ હાર્ટ છે.
ઉચ્ચ-શુદ્ધતા 1050/1060/1100 ઓ સ્વભાવમાં ગરમીના વહન અને સ્પિનબિલિટીનું શ્રેષ્ઠ સંતુલન આપે છે, સ્પોટલાઇટ્સ અને ડાઉનલાઇટ્સનો પાતળો પ્રકાશ કપ બની રહ્યો છે, LED બલ્બનું નાનું શરીર, અથવા હાઇ-પાવર ફિક્સરની જાડી બેઝ પ્લેટ.
ખરીદીના મુદ્દા એ યોગ્ય એલોય અને સ્વભાવ છે, ગણતરી કરેલ વ્યાસ માટે ફ્લેટ બર-ફ્રી ખાલી કટ, એનોડાઇઝિંગ-તૈયાર સપાટી, અને વોલ્યુમ પહેલાં એક રચના નમૂના.
એલોયને નિયંત્રિત કરતી સંકલિત સપ્લાય ચેઇનમાંથી સોર્સિંગ ડિસ્ક, ગુસ્સો, બ્લેન્કિંગ અને પ્રમાણપત્રો લાઇટિંગ ઉત્પાદકોને સતત હીટ સિંક આપે છે જે સ્વચ્છ રીતે ફરે છે, એલઇડીને વિશ્વસનીય રીતે ઠંડુ કરે છે અને એનોડાઇઝિંગ પછી સારું લાગે છે.