एलईडी हीटसिंक के लिए एल्यूमिनियम डिस्क
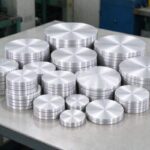
| विनिर्देश | कीमत |
| मनोवृत्ति | हे (कोमल, कताई) / H14-H24 (मुद्रांकन, कठोर प्लेटें) |
| मोटाई | 0.5-6 मिमी |
| व्यास | 50-500 मिमी (खाली आकार में काटें) |
| ऊष्मीय चालकता | ~220-230 डब्लू/एमके (1XXX) |
| सहनशीलता | व्यास ±0.2–0.5 मिमी, प्रति विशिष्टता मोटाई |
| अनुप्रयोग | एलईडी कप घुमाएँ, बेस प्लेट, बल्ब/स्ट्रीट/हाई-बे हीट सिंक |
एलईडी हीटसिंक के लिए एल्यूमिनियम डिस्क
परिचय
एलईडी हीटसिंक के लिए एक एल्यूमीनियम डिस्क उच्च शुद्धता वाले एल्यूमीनियम का एक गोल खाली हिस्सा है (सबसे अधिक बार 1050, 1060 या 1100) वह प्रकाश निर्माता घूमते हैं, टिकट, एलईडी ल्यूमिनेयर की गर्मी फैलाने वाली बॉडी में डीप-ड्रॉ या मशीन.
एलईडी संवेदनशील उपकरण हैं: यदि वे गर्मी नहीं बहा सकते, उनके जंक्शन का तापमान बढ़ जाता है, प्रकाश उत्पादन गिरता है, रंग बदल जाता है और जीवन छोटा हो जाता है.
एल्यूमीनियम डिस्क कच्चा माल है जो हीट सिंक बन जाता है, लाइट-कप शेल और बेस प्लेट जो एलईडी बोर्ड से आसपास की हवा तक गर्मी का संचालन करती है.
एलईडी थर्मल प्रबंधन के लिए, एल्युमीनियम अधिकांश विकल्पों को मात देता है.
क्या यह हल्का है, कम लागत, घुमाना और मोहर लगाना आसान, जंग रोधी, और - अपने शुद्ध 1xxx रूप में - एक अच्छा थर्मल कंडक्टर.
यह मार्गदर्शिका बताती है कि एलईडी हीटसिंक के लिए कौन सी एल्यूमीनियम डिस्क का उपयोग किया जाता है, क्यों शुद्ध मिश्रधातु गर्मी के मामले में मजबूत मिश्रधातुओं से बेहतर प्रदर्शन करती है, उपलब्ध तापमान और आकार, रिक्त स्थान कैसे बनते और बनते हैं, मुख्य ल्यूमिनेयर अनुप्रयोग, एनोडाइजिंग और सतह खत्म, थर्मल डिज़ाइन, गुणवत्ता नियंत्रण, मूल्य निर्धारण और ऑर्डर देना, और एक मुख्य विशिष्टता तालिका.

एलईडी हीटसिंक के लिए एल्युमीनियम डिस्क क्या है??
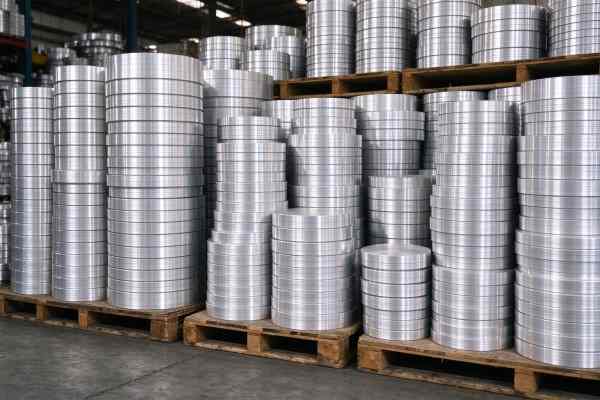
एक एल्यूमीनियम डिस्क (इसे एल्युमिनियम सर्कल या ब्लैंक भी कहा जाता है) एल्यूमीनियम कॉइल से काटी गई एक गोल शीट है. एलईडी हीटसिंक के लिए यह आमतौर पर 0.5-6 मिमी मोटा और मोटे तौर पर होता है 50 मिमी से कई सौ मिलीमीटर व्यास तक, ल्यूमिनेयर पर निर्भर करता है.
फिर डिस्क को डाउनस्ट्रीम में बदल दिया जाता है - एक कप में घुमाया जाता है, एक उथले पैन में डाल दिया, या मशीनीकृत—स्पॉटलाइट का ताप फैलाने वाला खोल बनने के लिए, नीचे, बल्ब या स्ट्रीट फिक्स्चर.
डिस्क को एक साथ दो संपत्तियों के लिए चुना जाता है: तापीय चालकता और निर्माणशीलता.
ए 1050/1060/1100 डिस्क ऊष्मा का अच्छे से संचालन करती है (शुद्ध एल्युमीनियम लगभग 220-230 W/mK है) और ओ टेम्परेचर में इतना नरम होता है कि बिना टूटे घूम सकता है या गहराई तक खींच सकता है.
जैसे मजबूत मिश्र धातु 3003 या 5052 सख्त और अधिक संक्षारण प्रतिरोधी होते हैं लेकिन गर्मी का संचालन कम अच्छी तरह से करते हैं; वे शुद्ध गर्मी फैलाने के बजाय यांत्रिक रूप से मांग वाले हिस्सों के लिए आरक्षित हैं.
सबसे आम रिक्त है 1050 एल्यूमीनियम चक्र; कभी-कभी कठोर निर्मित भागों का उपयोग किया जाता है 3003 एल्यूमीनियम चक्र.
यह शब्द हल्के कप में घूमी गई छोटी पतली डिस्क और बेस प्लेटों में मशीनीकृत की गई बड़ी मोटी डिस्क दोनों को कवर करता है.
जो चीज़ उन्हें एकजुट करती है वह यह है कि डिस्क प्रारंभिक रिक्त है, समाप्त भाग नहीं: प्रकाश निर्माता इसे बनाता है, इसे एनोडाइज़ करता है, एलईडी बोर्ड और ड्राइवर को माउंट करता है, और ल्यूमिनेयर भेजता है.
यही कारण है कि विशिष्ट परिशुद्धता मायने रखती है - एक डिस्क जो स्पिनिंग लाइन पर बहुत पतली दरारें है, जो समतल नहीं है वह विलक्षण रूप से चलता है, और गलत मिश्र धातु में से एक उच्च-शक्ति एलईडी द्वारा उत्पन्न गर्मी को कम नहीं कर सकता है.
एलईडी थर्मल प्रबंधन के लिए एल्युमीनियम क्यों?
अच्छी तापीय चालकता: शुद्ध 1xxx एल्युमीनियम प्लास्टिक या डाई-कास्ट जिंक की तुलना में कहीं बेहतर तरीके से गर्मी का संचालन करता है.
हल्का वज़न: तांबे का घनत्व लगभग एक तिहाई, धंसे हुए और रेट्रोफिट फिक्स्चर के लिए महत्वपूर्ण.
घुमाने और पतला करने में आसान, पतली दीवार वाले हल्के कप और पैन.
कॉपर हीट सिंक की तुलना में कम लागत और व्यापक रूप से उपलब्ध.
स्वाभाविक रूप से संक्षारण प्रतिरोधी और गर्मी अपव्यय और इन्सुलेशन के लिए एनोडाइजिंग स्वीकार करता है.
प्रकाश उद्योग की लागत और मात्रा लक्ष्यों के साथ पुन: प्रयोज्य और संगत.
तांबा एल्युमीनियम की तुलना में बेहतर संचालन करता है लेकिन भारी और अधिक महंगा होता है; प्लास्टिक सस्ता है लेकिन एक इन्सुलेटर है. एल्युमीनियम मीठे स्थान पर बैठता है: एक उच्च-शक्ति एलईडी को ठंडा करने के लिए पर्याप्त प्रवाहकीय, छत की स्थिरता के लिए पर्याप्त प्रकाश, और एक उपभोक्ता बल्ब के लिए काफी सस्ता है. यही कारण है कि बाजार में लगभग हर एलईडी हीट सिंक शेल - विशेष रूप से घूमे हुए या स्टैम्प्ड राउंड वाले - एक एल्यूमीनियम डिस्क के रूप में शुरू होते हैं.
प्लास्टिक से तुलना, एल्युमीनियम परिमाण के ताप क्रम को बेहतर ढंग से संचालित करता है, इसलिए प्लास्टिक बल्ब बॉडी गर्मी को रोक लेती है और एलईडी जीवन को छोटा कर देती है.
डाई-कास्ट एल्यूमीनियम की तुलना में, एक काता 1050 कप पतला है, उपकरण के लिए आसान और सस्ता, और झरझरा डाई-कास्ट से बेहतर संचालन करता है.
तांबे से तुलना, एल्युमीनियम का वजन लगभग एक तिहाई होता है और यह काफी सस्ता होता है, और तापमान पर एक छोटा एलईडी सिंक देखता है, चालकता का अंतर उस बड़े सतह क्षेत्र से अधिक है जो एक हल्के एल्यूमीनियम खोल की अनुमति देता है.
कौन सा मिश्रधातु? तापीय चालकता बनाम शक्ति
| मिश्र धातु | लगभग. ऊष्मीय चालकता (डब्ल्यू / एमके) | चरित्र | एलईडी हीटसिंक के लिए उपयोग करें |
| 1050 / 1060 | ~225-230 | शुद्ध, बेहद नरम, उच्चतम चालकता | कप काता, बेस प्लेट, थर्मल स्प्रेडर |
| 1100 | ~218 | थोड़े से Cu के साथ शुद्ध, कोमल, अच्छी फॉर्मैबिलिटी | मुद्रांकित पैन, हल्के कप |
| 3003 | ~160-190 | एमएन मिश्रधातु, मजबूत, कड़ी | यांत्रिक रूप से निर्मित भागों की मांग |
| 5052 | ~130 | एमजी मिश्र धातु, मज़बूत, जंग रोधी | संरचनात्मक आवास, प्राथमिक हीट सिंक नहीं |
नियम सरल है: उस हिस्से के लिए जो एलईडी गर्मी फैलाता है, सबसे शुद्ध नरम मिश्र धातु चुनें जो अभी भी बनती है.
जैसे मिश्र धातु तत्व जोड़े जाते हैं (एमएन में 3003, एमजी इन 5052), ताकत और संक्षारण प्रतिरोध बढ़ता है लेकिन तापीय चालकता कम हो जाती है.
ए 5052 हीट सिंक मजबूत दिखता है लेकिन गर्मी को खराब तरीके से स्थानांतरित करता है; ए 1050 डिस्क अच्छी तरह से संचालित होती है लेकिन संरचनात्मक दीवार के लिए बहुत नरम हो सकती है. अधिकांश स्पून एलईडी कप हैं 1050/1060 हे, जो दोनों को संतुलित करता है.
कुछ ल्यूमिनेयरों के लिए परावर्तक आंतरिक सतहों का उपयोग किया जाता है 5052 उच्च-परावर्तन दर्पण शीट; सामान्य संरचनात्मक शीट से आ सकता है 5000 श्रृंखला एल्यूमीनियम शीट श्रेणी.
प्रायोगिक उपकरण: अधिक निर्दिष्ट न करें. एक लाइटिंग खरीदार ने "सबसे मजबूत एल्युमीनियम" मांगा हो सकता है 5052, जो प्रीमियम लगता है लेकिन गर्मी फैलाता है 40% से कम अच्छा 1050 और एलईडी को अधिक गर्म चलाता है.
संरक्षित 3003/5052 कुछ हिस्सों के लिए जिन्हें वास्तव में यांत्रिक कठोरता या बाहरी जंग की आवश्यकता होती है, और उपयोग करें 1050/1060 गर्मी फैलाने वाले कप और बेस के लिए.
यदि संदेह हो, एक ही एलईडी और करंट के तहत एक साधारण तापमान परीक्षण के साथ प्रत्येक मिश्र धातु में एक नमूना डेटाशीट की तुलना में प्रश्न को तेजी से हल करता है.
मनोवृत्ति: कताई के लिए ओ, कठोरता के लिए एच
ओ टेम्पर (annealed, कोमल) एलईडी डिस्क के लिए मानक है जिसे घुमाया जाएगा या गहराई से खींचा जाएगा.
एक नरम डिस्क घूमते रोलर के नीचे बिना टूटे बहती है, जो पतले हल्के कप और पतले गोले के लिए आवश्यक है.
H14/H24 या अर्ध-कठोर तापमान का उपयोग तब किया जाता है जब डिस्क को एक उथले पैन में डाला जाता है जिसे अपना आकार बनाए रखना चाहिए, या जब तैयार भाग को गहराई से बनाने के बजाय कठोरता की आवश्यकता होती है.
स्वभाव का ग़लत होना एक क्लासिक दोष है: एक आधी कठोर डिस्क एक गहरे कप में घूमती है जो आधार पर दरार डालती है, जबकि कठोर बेस प्लेट के रूप में उपयोग की जाने वाली O डिस्क बहुत नरम होती है और उसमें डेंट पड़ जाता है.
इसलिए रिक्त सप्लायर गठन प्रक्रिया के लिए तापमान से मेल खाता है - कताई और गहरी ड्राइंग के लिए ओ, उथली स्टैम्पिंग और कठोर प्लेटों के लिए एच - और कनवर्टर वॉल्यूम से पहले एक नमूने का परीक्षण करता है.
कताई विशेष रूप से स्वभाव-संवेदनशील है. एक ओ डिस्क को स्प्रिंगबैक के बिना रोलर के नीचे प्रवाहित करने के लिए पर्याप्त एनील्ड कोमलता की आवश्यकता होती है, लेकिन पूरी तरह से एनील्ड स्टॉक जो बहुत नरम है, गहरे खींचने पर झुर्रियाँ पड़ सकता है या फट सकता है.
मिल एनील को लगातार तापमान पर नियंत्रित करती है, और कताई लाइन रोलर दबाव और फ़ीड गति को मिलान के लिए सेट करती है.
बैचों के बीच तापमान में भिन्नता कप फटने का एक सामान्य कारण है, यही कारण है कि तापमान पर एक मिल प्रमाणपत्र - न कि केवल मिश्र धातु - विशिष्टता का हिस्सा है.
विशिष्ट विशिष्टताएँ
| पैरामीटर | विशिष्ट सीमा |
| मिश्र धातु / गुस्सा | 1050 / 1060 / 1100, हे (कोमल) या H14/H24 |
| मोटाई | 0.5-6 मिमी; स्पन कप ~0.6-2 मिमी, बेस प्लेट 2-6 मिमी |
| व्यास | 50-500 मिमी, कप/बेस खाली आकार में काटें |
| समतलता | समतल, गड़गड़ाहट मुक्त किनारा, सुसंगत व्यास |
| सतह | मिल खत्म; एनोडाइज़ किया जा सकता है, नीचे की ओर विस्फोटित या ब्रश किया हुआ |
| काट रहा है | कतरा हुआ या खाली घेरा, नियंत्रित गड़गड़ाहट और धार |
| सहनशीलता | व्यास ±0.2–0.5 मिमी, प्रति विशिष्टता मोटाई |
रिक्त व्यास की गणना तैयार कप आयामों से खींचे गए भाग के सतह क्षेत्र - एक गहराई का उपयोग करके की जाती है, पतले कप को उथले पैन की तुलना में बड़े खाली स्थान की आवश्यकता होती है.
मोटाई कताई के दौरान थर्मल द्रव्यमान और दीवार के पतले होने पर निर्भर करती है: एक पतला कप 0.6-1.5 मिमी का उपयोग करता है, जबकि उच्च-शक्ति सीओबी एलईडी के तहत एक ठोस बेस प्लेट गर्मी फैलाने के लिए 3-6 मिमी का उपयोग करती है.
रिक्त आकार देना पहला इंजीनियरिंग कदम है. स्पून कप बनते ही पतला हो जाता है, इसलिए डिस्क इतनी मोटी होनी चाहिए कि ड्राइंग के बाद न्यूनतम दीवार रह जाए.
खरीदार अक्सर कप ड्राइंग से पीछे की ओर काम करते हैं: आवश्यक दीवार की मोटाई, कप व्यास और गहराई रिक्त व्यास और प्रारंभिक गेज सेट करें.
बहुत बड़ा खाली स्थान छोड़ने से कचरा पैदा होता है; बहुत छोटा रिक्त स्थान रिम पर विभाजित हो जाता है. क्योंकि सर्कल काटना सस्ता है, कुछ खाली आकारों में कटौती करना सामान्य है, स्पिन नमूने, और उस व्यास को लॉक करें जो कम से कम स्क्रैप के साथ एक साफ कप देता है.
कॉइल से डिस्क तक: रिक्त स्थान कैसे बनते हैं
एलईडी हीट-सिंक डिस्क चुने गए मिश्र धातु और तापमान में कोल्ड-रोल्ड एल्यूमीनियम कॉइल से शुरू होती हैं.
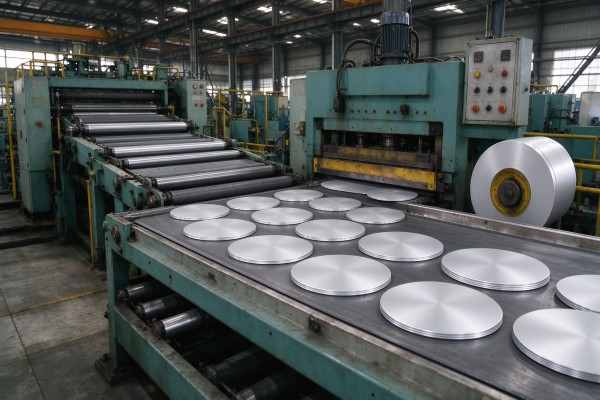
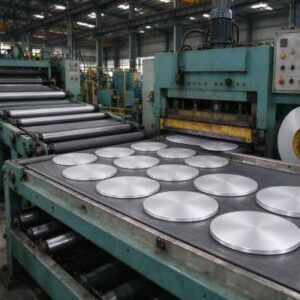
कुंडल खुला हुआ है, समतल, और एक सर्कल-कटिंग लाइन पर खाली कर दिया गया - या तो गोल डाई के साथ काटा गया या ब्लैंकिंग प्रेस में छिद्रित किया गया - लक्ष्य व्यास के गोल डिस्क में.
किनारे को गड़गड़ाहट के लिए नियंत्रित किया जाता है और डिस्क को स्टैक किया जाता है, यदि आवश्यक हो तो इंटरलीव किया गया, और समतलता और गेज का निरीक्षण किया गया.
मुख्य गुणवत्ता बिंदु समतलता हैं (एक विकृत डिस्क विलक्षण रूप से घूमती है), किनारे की गड़गड़ाहट (जो बनने में दरार का कारण बनता है), गेज स्थिरता, और सतह की सफाई.
क्योंकि रिक्त को एक पतली खोल में घुमाया जाता है, यहां तक कि छोटी गेज भिन्नता भी असमान दीवार की मोटाई या विभाजन के रूप में दिखाई देती है.
एक अच्छी वृत्त रेखा साफ़ कटती है, समतल, गड़गड़ाहट रहित डिस्क जिन्हें कनवर्टर सीधे कताई या स्टैम्पिंग मशीन पर चला सकता है.
वृत्त रेखा पर उपज नेस्टिंग पर निर्भर करती है: स्क्रैप को कम करने के लिए कॉइल की चौड़ाई से डिस्क की अधिकतम संख्या को काटना.
बड़े व्यास के लिए वृत्तों के बीच ट्रिम करना मुख्य लागत है, इसलिए एक व्यास निर्दिष्ट करना जो मानक कुंडल चौड़ाई पर अच्छी तरह से फिट बैठता है, कीमत कम कर देता है.
सहनशीलता और किनारे की स्थिति प्रति एप्लिकेशन निर्दिष्ट की जाती है - एनोडाइजिंग-ग्रेड डिस्क को साफ करने की आवश्यकता होती है, खरोंच-मुक्त सतह क्योंकि एनोडाइजिंग से हर रोलिंग निशान का पता चलता है, जबकि काते हुए कपों को मुख्य रूप से सपाटता और गड़गड़ाहट नियंत्रण की आवश्यकता होती है.

बनाने: स्पिनिंग बनाम स्टैम्पिंग बनाम सीएनसी
तीन प्रक्रियाएँ एक डिस्क को हीट सिंक में बदल देती हैं. कताई एक खराद पर एक खराद के ऊपर डिस्क को जकड़ती है और रोलर्स इसे एक पतला कप में दबाते हैं - पतले कप के लिए आदर्श, गोल एलईडी लाइट कप और स्पॉटलाइट, और मध्यम और बड़े रन के लिए सस्ता.
स्टैम्पिंग और डीप ड्राइंग डिस्क को उथले पैन और सपाट बेस प्लेटों में डाई में दबाते हैं.
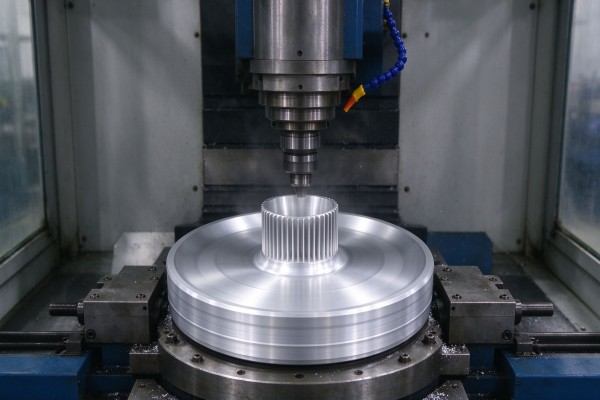
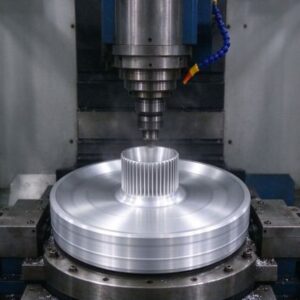
सीएनसी मशीनिंग का उपयोग ठोस डिस्क या प्लेट से काटे गए उच्च-शक्ति वाले फिनिश्ड हीट सिंक के लिए किया जाता है, जहां सटीक फिन ज्यामिति मायने रखती है.
गोल एलईडी हीट कप के लिए स्पिनिंग प्रमुख प्रक्रिया है क्योंकि यह तेज़ है, टूलींग सस्ता है, और यह पतला उत्पादन करता है, पतली दीवार वाला खोल जिसकी रोशनी को आवश्यकता होती है.
ओ-टेम्पर 1050/1060 रोलर के नीचे डिस्क सुचारू रूप से बहती है. स्टैम्पिंग फ्लैट प्लेटों और उथले हिस्सों पर सूट करती है; सीएनसी उच्च-शक्ति के लिए उपयुक्त है, फिनन्ड औद्योगिक और स्ट्रीट हीट सिंक जहां थर्मल प्रदर्शन को आकार देने के बजाय इंजीनियर किया जाता है.
प्रक्रिया का चयन डिस्क विशिष्टता को संचालित करता है. स्पिनिंग साफ-सुथरी के साथ नरम ओ डिस्क चाहता है, गड़गड़ाहट रहित किनारा और अच्छी सपाटता; स्टैम्पिंग के लिए लगातार गेज की आवश्यकता होती है ताकि डाई ओवरलोड न हो;
सीएनसी स्थिर मोटाई और साफ-सुथरी मोटी प्लेट या डिस्क चाहता है, मशीनी सतह.
रिक्त आपूर्तिकर्ता को यह बताना कि डिस्क किस प्रक्रिया में जाएगी, सबसे आम बेमेल को रोकता है - एक स्टैम्पिंग-ग्रेड डिस्क जो बहुत नरम होती है, या किनारे वाली गड़गड़ाहट वाली एक घूमती हुई डिस्क जो रोलर के नीचे फट जाती है.

आवेदन: एलईडी स्पॉटलाइट और डाउनलाइट
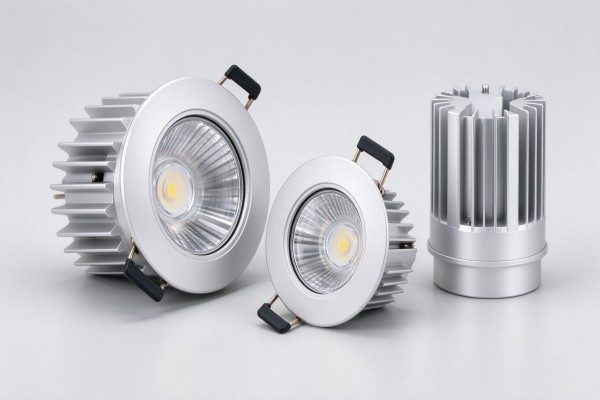
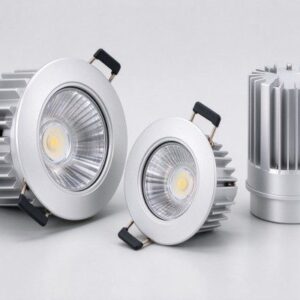
क्लासिक स्पून एल्यूमीनियम हीट कप एक एलईडी स्पॉटलाइट की बॉडी है, PAR लैंप या डाउनलाइट.
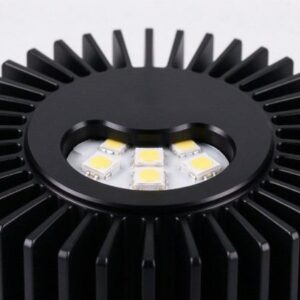
डिस्क को एक पतला खोल में घुमाया जाता है जो हीट सिंक और लैंप बॉडी के रूप में दोगुना हो जाता है: एलईडी बोर्ड फ्लैट बैक या बेस पर लगा होता है, एल्यूमीनियम की दीवार के माध्यम से गर्मी का संचालन होता है, और बाहरी सतह (अक्सर पंखदार या बाँसुरीदार) हवा में विकिरण करता है.
यही कारण है कि कप तापीय रूप से प्रवाहकीय और आयामी रूप से गोल होना चाहिए.
धँसी हुई डाउनलाइट्स और स्पॉटलाइट्स के लिए, वजन और थर्मल प्रदर्शन दोनों मायने रखते हैं - फिक्स्चर छत में लटका हुआ है और पंखे के बिना एलईडी को ठंडा करना चाहिए.
ए 1050/1060 ओ डिस्क पतली घूमती है जो कम द्रव्यमान और अच्छा संचालन देती है; आंतरिक भाग से मेल खाने के लिए बाहरी हिस्से को अक्सर काले या सफेद रंग में रंगा जाता है.
लगातार रिक्त व्यास और समतलता स्पून कप को संकेंद्रित और स्थिरता को कॉस्मेटिक बनाए रखती है.
धँसी हुई डाउनलाइट्स एक थर्मल तंग जगह हैं: फिक्स्चर कम हवा के प्रवाह के साथ छत के खाली स्थान के अंदर बैठता है, इसलिए काते हुए कप को अपनी बाहरी सतह और ट्रिम के माध्यम से गर्मी को प्रवाहित करना चाहिए.
एक पतला, कम द्रव्यमान वाला कप सुंदर दिखता है लेकिन गर्म हो सकता है; निर्माता दीवार की मोटाई को संतुलित करते हैं, जंक्शन तापमान को एलईडी की रेटिंग के भीतर रखने के लिए फ्लूटिंग और एनोडाइजिंग.
क्योंकि ये कप इंस्टाल होने के बाद दिखाई देते हैं, सतह की फिनिश और गोलाई शीतलन के समान ही एक विक्रय बिंदु है.

आवेदन: एलईडी बल्ब और रेट्रोफिट लैंप
एलईडी बल्ब (आकार, मोमबत्ती, परावर्तक) और रेट्रोफिट लैंप में प्लास्टिक या कांच के बल्ब के नीचे हीट सिंक बेस में घुमाई गई या अंकित की गई छोटी एल्यूमीनियम डिस्क का उपयोग किया जाता है.
बल्ब का ड्राइवर और एलईडी बोर्ड इस एल्यूमीनियम बॉडी पर बैठता है, जिसे परिवेशी वायु में ऊष्मा प्रवाहित करनी होगी. क्योंकि बल्ब हीट सिंक छोटे और पतले होते हैं, एक उच्च चालकता 1050/1060 डिस्क और अच्छा सतह क्षेत्र (पंखदार या बांसुरीदार) वे हैं जो 5-15 वॉट के बल्ब को ठंडा रखते हैं.
रेट्रोफ़िट संगतता बाधाएँ जोड़ती है: हीट सिंक को मौजूदा लैंप लिफाफे में फिट होना चाहिए, प्रकाश हो, और धातु के ब्लॉक जैसा नहीं दिखता. स्पन और फ़िनड एल्यूमीनियम डिस्क इसे पूरा करती हैं, अक्सर चमकदार या एनोडाइज्ड फ़िनिश और शरीर के हिस्से पर एक प्लास्टिक स्कर्ट के साथ.
रिक्त स्थान छोटा है (50-120 मिमी) और पतली, इसलिए उच्च-मात्रा वाले बल्ब लाइनों के लिए स्थिरता और गड़गड़ाहट नियंत्रण महत्वपूर्ण हैं.
बल्ब हीट सिंक को लागत और आकार में कमी का सामना करना पड़ता है: शरीर एक क्लासिक बल्ब जैसा दिखना चाहिए, ड्राइवर को ठंडा रखें, और उपभोक्ता लैंप के लिए पर्याप्त सस्ता हो.
घूमा और पंख लगाया 1050/1060 एल्यूमीनियम यह करता है, अक्सर बीच में एक प्लास्टिक की स्कर्ट होती है और आधार पर एल्युमीनियम के पंख खुले होते हैं.
क्योंकि ये लाखों की संख्या में बनते हैं, डिस्क व्यास, गेज और किनारा चट्टान के अनुरूप होना चाहिए ताकि कताई प्रेस जाम या स्क्रैप न हो.
रंग और सतह (चांदी, एनोडाइज्ड काला या पेंट किया हुआ) कॉस्मेटिक हैं, लेकिन अंतर्निहित चालकता ही बल्ब का जीवन निर्धारित करती है.

आवेदन: गली, हाई-बे और औद्योगिक ल्यूमिनेयर्स
उच्च शक्ति वाली एलईडी स्ट्रीट लाइटें, हाई-बे फिक्स्चर और फ्लडलाइट अधिक गर्मी स्थानांतरित करते हैं और अक्सर फिनड का उपयोग करते हैं, एक साधारण स्पन कप के बजाय मशीनीकृत या एक्सट्रूडेड एल्युमीनियम.
बेस प्लेट एक मोटी एल्यूमीनियम डिस्क या प्लेट के रूप में शुरू होती है - 2-6 मिमी की 1050/1060, या सख्त 5052 संरचनात्मक आवासों के लिए - और सतह क्षेत्र को बढ़ाने के लिए पंखों को मशीनीकृत या जोड़ा जाता है.
डिस्क एलईडी ऐरे से फिन्स तक गर्मी फैलाती है.
इन जुड़नार के लिए, थर्मल डिज़ाइन इंजीनियरिंग आधारित है: बेस प्लेट इतनी सपाट और मोटी होनी चाहिए कि पूरे सरणी में समान रूप से गर्मी फैल सके, और सतह को एलईडी बोर्ड के साथ अच्छा थर्मल संपर्क बनाना चाहिए (अक्सर थर्मल पेस्ट के साथ).
बाहरी उपयोग से संक्षारण और अपक्षय बढ़ता है, इसलिए एनोडाइजिंग या कोटिंग आम है. यहां डिस्क एक इंजीनियर्ड हीट सिंक का हिस्सा है, सिर्फ एक कॉस्मेटिक कप नहीं.
उच्च-शक्ति फिक्स्चर एलईडी सरणी और बेस प्लेट के बीच अच्छे थर्मल संपर्क की भी मांग करते हैं. विकृत या खुरदुरी बेस प्लेटें वायु अंतराल बनाती हैं जो इन्सुलेशन के रूप में कार्य करती हैं, सर्वोत्तम मिश्रधातु को पराजित करना.
फ्लैट, मोटा 1050/1060 मशीनी या रेतयुक्त माउंटिंग फेस वाली डिस्क थर्मल पेस्ट को गैप भरने और पंखों में गर्मी फैलाने की सुविधा देती है.
बाहरी इकाइयों को नमी और सड़क स्प्रे का विरोध करने के लिए एनोडाइजिंग या कोटिंग की भी आवश्यकता होती है, इसलिए डिस्क की सतह को उस फिनिश को समान रूप से और बिना फफोले के लेना चाहिए.

सतह खत्म: Anodizing, ब्लास्टिंग और परावर्तक सतहें
नंगी एल्यूमीनियम डिस्क अक्सर नीचे की ओर समाप्त हो जाती है. एनोडाइजिंग कठिन हो जाती है, सुरक्षात्मक ऑक्साइड परत जो संक्षारण प्रतिरोध में सुधार करती है, विद्युत इन्सुलेशन देता है (जहां बोर्ड लगाया जाता है वहां उपयोगी), और काले रंग से रंगा जा सकता है, चांदी या अन्य रंग.
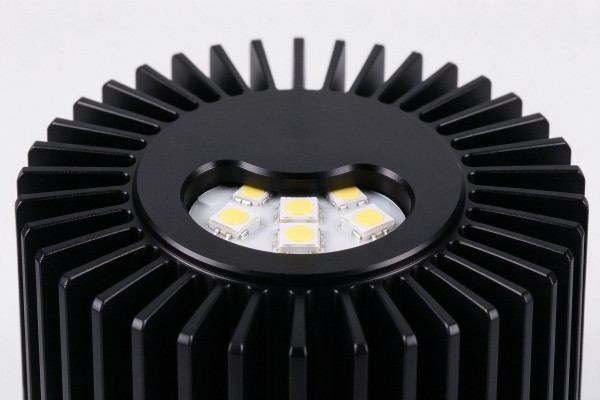
ब्लैक एनोडाइजिंग सतह से गर्मी विकिरण में भी सुधार करता है. सैंडब्लास्टिंग या टेक्सचरिंग एक समान मैट लुक देता है; पॉलिशिंग या मिरर फिनिशिंग का उपयोग वहां किया जाता है जहां आंतरिक सतह को प्रकाश प्रतिबिंबित करना चाहिए.
एनोडाइजिंग सबसे आम एलईडी हीट-सिंक फिनिश है क्योंकि यह एल्युमीनियम की सुरक्षा करता है और आधुनिक ल्यूमिनेयरों को कॉस्मेटिक काला या सफेद लुक देता है।.
रिक्त स्थान स्वयं साफ और गड़गड़ाहट रहित होना चाहिए, क्योंकि एनोडाइजिंग सतह के दोषों को बढ़ाता है - खरोंच और रोलिंग के निशान छिपे होने के बजाय एनोडाइजिंग के बाद दिखाई देते हैं.
PAR और स्पॉट रिफ्लेक्टर के लिए परावर्तक आंतरिक सतहों में चमकदार या मिरर-फिनिश एल्यूमीनियम का उपयोग किया जा सकता है.
क्योंकि एनोडाइजिंग पेंट के बजाय सतह का रूपांतरण है, यह अंतर्निहित समाप्ति का अनुसरण करता है: एक चिकनी पॉलिश वाली डिस्क एक साफ चमकीले हिस्से में एनोडाइज हो जाती है, जबकि एक घिसी हुई या लुढ़की हुई डिस्क एनोडिक परत के माध्यम से निशान दिखाती है.
यही कारण है कि एनोडाइजिंग के लिए नियत हीट-सिंक डिस्क को साफ-सुथरा प्रदान किया जाता है, खरोंच-मुक्त सतह और नियंत्रित रोलिंग बनावट.
काला एनोडाइजिंग, विशेष रूप से, प्रत्येक सतह दोष को दृश्यमान बनाता है, इसलिए प्रकाश व्यवस्था के व्यापार को जानने वाले आपूर्तिकर्ता ब्लैंकिंग और डिलीवरी के बीच डिस्क को सावधानीपूर्वक संभालते हैं.

थर्मल डिज़ाइन: डिस्क एलईडी को कैसे ठंडा करती है
एलईडी जंक्शन से बोर्ड और टीआईएम के माध्यम से गर्मी प्रवाहित होती है (थर्मल इंटरफ़ेस सामग्री) एल्यूमीनियम डिस्क में, फिर डिस्क की दीवार से बाहरी सतह तक संचालित होता है और हवा में विकिरण/संवहन करता है.
डिस्क का काम छोटे एलईडी पैकेज से पूरे हीट-सिंक क्षेत्र में गर्मी फैलाना है. तीन कारक हावी हैं: मिश्र धातु चालकता (उपयोग 1050/1060), दीवार और आधार की मोटाई (गर्मी फैलाने के लिए पर्याप्त द्रव्यमान), और बाहरी सतह क्षेत्र (पंख, बांसुरी बजाना, काला एनोडाइजिंग).
वजन कम करने के लिए कप को बहुत पतला बनाना एक आम गलती है: ए 0.4 मिमी दीवार देखने में अच्छी लग सकती है लेकिन गर्मी नहीं फैला सकती, इसलिए एलईडी गर्म हो जाती है.
थर्मल सिमुलेशन या एक साधारण तापमान परीक्षण (जंक्शन पर थर्मोकपल, परिवेश और सिंक) डिज़ाइन को मान्य करता है. उच्च-शक्ति सरणियों के लिए, एक मोटी बेस प्लेट और एक उचित आकार का डिस्क व्यास - सिर्फ एक लंबे सजावटी खोल के बजाय - जो वास्तव में जंक्शन तापमान को कम करता है.
बोर्ड और डिस्क के बीच का इंटरफ़ेस उतना ही मायने रखता है जितना कि मिश्र धातु का. भले ही 1050 यदि एलईडी बोर्ड एयर गैप या ऑक्सीकरण के साथ उस पर बैठता है तो प्लेट विफल हो जाती है.
फ्लैट, साफ बढ़ते चेहरे, पतली थर्मल इंटरफ़ेस सामग्री, और अच्छा बोल्ट दबाव संपर्क प्रतिरोध को कम रखता है.
यही कारण है कि सीओबी मॉड्यूल के लिए मशीनीकृत बेस प्लेट को अक्सर केवल मोटाई के बजाय समतलता और सतह फिनिश कॉलआउट के साथ निर्दिष्ट किया जाता है.
डिस्क आपूर्तिकर्ता समतलता और गेज को नियंत्रित करता है; ल्यूमिनेयर निर्माता असेंबली दबाव और टीआईएम को नियंत्रित करता है.
हीट-सिंक डिस्क का गुणवत्ता नियंत्रण
| जाँच करना | मांग |
| मिश्र धातु / गुस्सा | मिल प्रमाणपत्र 1050/1060/1100 ओ या एच |
| मोटाई & व्यास | सहनशीलता के भीतर, पूरे बैच में सुसंगत |
| समतलता | कोई लहर या कपिंग नहीं; एकाग्र रूप से घूमता है |
| किनारा | बर से मुक्त, कोई दरार या लेमिनेशन नहीं |
| सतह | साफ, कोई तेल नहीं, खरोंच या रोलिंग दोष |
| परीक्षण का गठन | दरार या विभाजन के बिना नमूना स्पिन/टिकट |
| थर्मल | प्रति मिश्रधातु चालकता (मिश्र धातु प्रमाणपत्र के माध्यम से पता लगाने योग्य) |
कनवर्टर वॉल्यूम से पहले अपनी स्वयं की कताई या स्टैम्पिंग लाइन पर एक नमूना बैच का परीक्षण करता है: अगर डिस्क क्रैक हो जाए, विलक्षण रूप से घूमता है या असमान दीवार की मोटाई छोड़ता है, मिश्रधातु, गुस्सा या खाली व्यास बंद है.
समतलता की आवक जांच, किनारे की गड़गड़ाहट और गेज अधिकांश समस्याओं को पकड़ते हैं; इन-हाउस एनोडाइजिंग से उन सतह दोषों का भी पता चलता है जो नंगे डिस्क पर अदृश्य थे.
कस्टम आकार और सहनशीलता
हीट-सिंक डिस्क को ग्राहक के खाली आकार में काटा जाता है, मानक कैटलॉग के लिए नहीं.
खरीदार तैयार कप ड्राइंग या स्पन आयाम प्रदान करता है, और मिल रिक्त व्यास की गणना करती है, फिर डिस्क को आवश्यक गेज और तापमान में उस व्यास में काटता है.
क्योंकि सर्कल डाइज़ के लिए टूलींग कम लागत वाली है, कस्टम व्यास लचीले हैं; उच्च गति कताई के लिए व्यास और समतलता पर कड़ी सहनशीलता निर्दिष्ट की जाती है.
नए ल्यूमिनेयर डिज़ाइन के लिए, खरीदार अक्सर कप या बेस ड्राइंग भेजते हैं और परिकलित रिक्त आकार और नमूना डिस्क मांगते हैं.
कनवर्टर नमूने को घुमाता है या उस पर मोहर लगाता है, यदि दीवार असमान रूप से पतली हो तो रिक्त आकार को समायोजित करता है, और फिर वॉल्यूम के लिए विनिर्देश जारी करता है.
छेद पैटर्न, बेस प्लेटों के लिए केंद्र या पूर्व-छिद्रित सुविधाएँ जोड़ी जा सकती हैं, हालाँकि अधिकांश स्पन कप एक सादे डिस्क का उपयोग करते हैं और मेन्ड्रेल में विशेषताएं बनाते हैं.
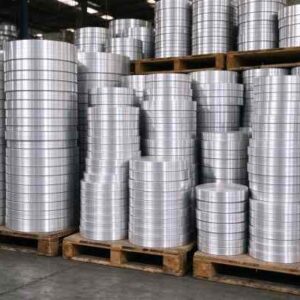
क्योंकि डिस्क आमतौर पर आगे गठित या एनोडाइज्ड होती हैं, वे साफ और क्षतिग्रस्त न रहने के लिए पैक किए गए हैं: खरोंच को रोकने के लिए इंटरलीविंग पेपर के साथ स्टैक किया गया, पट्टियों पर बंधा हुआ, और नमी और धूल से लिपटा हुआ.
विशेष रूप से एनोडाइजिंग-ग्रेड डिस्क को पारगमन के दौरान रगड़ा नहीं जाना चाहिए, चूंकि एनोडाइजिंग के बाद हर खरोंच दिखाई देती है.
निर्यात पैलेटों को मिश्र धातु के साथ टैग किया जाता है, गुस्सा, व्यास, मोटाई, लॉट और मिल प्रमाणपत्र, और आने वाले निरीक्षण के लिए प्रकाश निर्माता को आवश्यक दस्तावेज के साथ भेज दिया गया.

मूल्य निर्धारण और MOQ
डिस्क की कीमत एल्यूमीनियम बेस पर होती है (एलएमई-लिंक्ड) प्लस ब्लैंकिंग और प्रसंस्करण.
शुद्ध 1050/1060 डिस्क की कीमत प्रति किलोग्राम से थोड़ी अधिक है 3003 लुढ़कने के कारण, लेकिन थर्मल प्रदर्शन हीट सिंक के लिए इसे उचित ठहराता है.
मोटाई, व्यास, सहनशीलता, कट गुणवत्ता और एनोडाइजिंग-तैयार सतह कीमत को प्रभावित करती है; पतला, बड़ा, टाइट-टॉलरेंस डिस्क की कीमत मोटी से अधिक होती है, ढीले वाले.
MOQ आमतौर पर कुछ सौ किलोग्राम या कस्टम आकार के लिए एक फूस होता है; मानक आकार तेज़ होते हैं.
खरीदार मिश्र धातु को थर्मल जॉब से मिलान करके लागत को नियंत्रित करते हैं (को अधिक निर्दिष्ट नहीं करना 5052 कब 1050 बेहतर है), कंटेनर मात्रा का ऑर्डर देना, और खाली व्यास को पहली बार सही करना - दोबारा काटना क्योंकि एक कप विभाजित हो जाता है, जिससे सामग्री और समय की बर्बादी होती है.
कुल लागत में उपज बनाना शामिल है: फ्लैट, बर से मुक्त 1050 उच्च उपज वाली डिस्क एक सस्ती डिस्क को मात देती है जो कताई लाइन पर दरार डालती है.
एलईडी हीटसिंक डिस्क कैसे ऑर्डर करें
मिश्रधातु बताइये (1050/1060/1100), गुस्सा (ओ कताई के लिए, कठोर प्लेटों के लिए एच) और मोटाई.
तैयार कप/बेस ड्राइंग या आपको आवश्यक खाली व्यास दें.
व्यास सहनशीलता निर्दिष्ट करें, समतलता, किनारे की गड़गड़ाहट सीमा और सतह की स्थिति.
बड़े पैमाने पर उत्पादन से पहले एक प्रारंभिक नमूना बैच का अनुरोध करें.
मिश्र धातु और तापमान के लिए मिल प्रमाणपत्र की पुष्टि करें, और यदि आप एनोडाइज करते हैं तो एनोडाइजिंग-तैयार सतह.
एक अच्छी तरह से चलने वाली जांच में तेजी आती है. खरीदार जो तैयार कप ड्राइंग भेजता है (या रिक्त आकार की गणना पहले ही की जा चुकी है), लक्ष्य गेज और स्वभाव, डाउनस्ट्रीम प्रक्रिया (कताई, मुद्रांकन या सीएनसी), और क्या डिस्क को एनोडाइज़ किया जाएगा, सामान्य प्रति-किलो मूल्य के बजाय कार्य से मेल खाने वाला एक कोटेशन मिलता है.
यह सबसे आम रिटर्न से भी बचता है - डिस्क जो घूमने के लिए गलत स्वभाव की होती हैं या जो एनोडाइजिंग के तहत खरोंच दिखाती हैं.
चल रहे उत्पादन के लिए, एक लिखित स्पेक शीट पर सहमत हों (मिश्र धातु, गुस्सा, थाह लेना, व्यास सहनशीलता, समतलता, किनारे की गड़गड़ाहट, सतह, प्रमाणपत्र) और इसके विरुद्ध पुनः आदेश दें, इसलिए प्रत्येक शिपमेंट अनुमोदित नमूने से मेल खाता है.
मानक के लिए लीड समय कम है 1050/1060 सामान्य आकारों में डिस्क; कस्टम व्यास और एनोडाइजिंग-तैयार सतह एक छोटा सेटअप जोड़ते हैं.
क्योंकि एल्युमीनियम का मूल्य निर्धारण एलएमई पर नज़र रखता है, उद्धरणों की वैधता कम होती है, इसलिए विशिष्टता लॉक होने पर कीमत की पुष्टि करें.
इको एलम के बारे में
इको एलम मार्च में स्थापित एक एल्यूमीनियम आपूर्ति विशेषज्ञ है 2025, दुनिया भर में ग्राहकों के लिए एक योग्य चीनी एल्यूमीनियम रोलिंग और ब्लैंकिंग आपूर्ति श्रृंखला का समन्वय करना.
हम प्लेटों पर ध्यान केंद्रित करते हैं, , coils, पन्नी, भर में पट्टियाँ और वृत्त 1000 श्रृंखला (1050, 1060, 1070, 1100, 1235 तथा 1350), के साथ साथ 3003 और 5000-श्रृंखला जैसे 5052.
एकल-मिल व्यापारी के बजाय, हम सही मिल से मेल खाते हैं, मिश्र धातु, प्रत्येक ग्राहक के एप्लिकेशन में संयम और कटौती करें और गुणवत्ता का प्रबंधन करें, प्रमाण पत्र और निर्यात पैकिंग.
एलईडी लाइटिंग और हीट-सिंक निर्माताओं के लिए, हम उच्च शुद्धता की आपूर्ति करते हैं 1050, 1060 तथा 1100 O या H टेम्परेचर में एल्यूमीनियम डिस्क और सर्कल, स्पन-कप और बेस-प्लेट व्यास में काटें, फ्लैट के साथ, बर से मुक्त, एनोडाइजिंग-रेडी ब्लैंक और मिल प्रमाणपत्र.
हम सप्लाई भी करते हैं 3003 तथा 5052 कठोर निर्मित या संरचनात्मक भागों के लिए और 5052 जहां जरूरत हो वहां रिफ्लेक्टिव शीट लगाएं.
[email protected] पर संपर्क करें या कॉल करें +86 19924932491 फ़ैक्टरी-समन्वित कोटेशन और फॉर्मिंग नमूनों के लिए अपने कप ड्राइंग या रिक्त आकार के साथ.
हम पूरे थर्मल-डिस्क लूप के माध्यम से प्रकाश निर्माताओं का समर्थन करते हैं: blank-size calculation from your cup drawing, alloy and temper selection for spinning or CNC, sample discs before volume, lot mill certificates, anodizing-ready surface handling, and consistent reorders held to the same spec.
Rather than reselling, we coordinate qualified rolling and blanking mills so the discs arrive flat, burr-free and spin-ready—reducing the cracked cups and rejects that come from inconsistent or mis-specified stock.
अक्सर पूछे जाने वाले प्रश्नों
क्यू: What aluminum disc is used for LED heatsinks?
ए: High-purity 1050, 1060 या 1100 in O temper for spun cups and base plates; मजबूत 3003/5052 only for structural or mechanically demanding parts.
क्यू: Why not use a stronger alloy?
ए: Adding alloying elements (एम.एन., मिलीग्राम) raises strength but lowers thermal conductivity; a heat sink needs conduction more than strength.
क्यू: O or H temper for spun LED cups?
ए: हे (कोमल) for spinning and deep drawing; उथले स्टैम्प्ड पैन और कठोर बेस प्लेटों के लिए H14/H24.
क्यू: मुझे कितनी डिस्क मोटाई चाहिए?
ए: कपों को लगभग 0.6-2 मिमी तक घुमाएँ; उच्च-शक्ति एल ई डी के लिए ठोस आधार प्लेटें लगभग 2-6 मिमी, तापीय द्रव्यमान पर निर्भर करता है.
क्यू: क्या डिस्क को एनोडाइज किया जा सकता है??
ए: हाँ—एनोडाइजिंग-तैयार निर्दिष्ट करें, साफ, गड़गड़ाहट मुक्त रिक्त स्थान; एनोडाइजिंग सुरक्षा देता है, इन्सुलेशन और ब्लैक/सिल्वर कॉस्मेटिक फ़िनिश.
क्यू: रिक्त व्यास की गणना कैसे की जाती है?
ए: तैयार कप के सतह क्षेत्र से (घूमती हुई आकृति बनाना), फिर एक गठन नमूने के साथ मान्य किया गया.
क्यू: क्या कस्टम व्यास उपलब्ध हैं??
ए: हाँ—सर्कल कटिंग कम टूलींग है, इसलिए कस्टम व्यास और गेज आपके कप ड्राइंग के अनुसार काटे जाते हैं.
क्यू: डिस्क एलईडी को कैसे ठंडा करती है??
ए: यह एलईडी बोर्ड से एल्यूमीनियम की दीवार के माध्यम से बाहरी पंख या एनोडाइज्ड सतह तक गर्मी फैलाता है, जो विकिरण करता है और हवा में संचरित होता है.
निष्कर्ष
एल्यूमीनियम डिस्क अधिकांश गोल एलईडी ल्यूमिनेयरों का थर्मल हृदय है.
High-purity 1050/1060/1100 ओ टेम्परेचर में ऊष्मा चालन और स्पिनेबिलिटी का सर्वोत्तम संतुलन मिलता है, स्पॉटलाइट्स और डाउनलाइट्स का पतला प्रकाश कप बनना, एलईडी बल्बों का छोटा शरीर, या उच्च-शक्ति फिक्स्चर की मोटी बेस प्लेट.
खरीदारी के बिंदु सही मिश्रण और स्वभाव हैं, परिकलित व्यास के अनुसार एक सपाट गड़गड़ाहट रहित रिक्त कट, एनोडाइजिंग-तैयार सतह, और वॉल्यूम से पहले एक फॉर्मिंग नमूना.
एक समन्वित आपूर्ति श्रृंखला से डिस्क की सोर्सिंग जो मिश्र धातु को नियंत्रित करती है, गुस्सा, ब्लैंकिंग और सर्टिफिकेट प्रकाश निर्माताओं को एक सुसंगत हीट सिंक देता है जो साफ-सुथरा घूमता है, एलईडी को विश्वसनीय रूप से ठंडा करता है और एनोडाइजिंग के बाद अच्छा दिखता है.