1060 Alumínium kör gyártók

| Specifikáció | Érték |
| Termék neve | 1060 Alumínium kör (Alumínium lemez / Kerek Üres) |
| Ötvözet | 1060, Al ≥ 99.60% |
| Az indulat | O (puha, mély rajz); H12 / H14 / H22 / H24 |
| Öntés útvonala | melegen hengerelt (DC, alacsony fülű) vagy ikertekercses öntvény |
| Vastagság | 0.2– 6 mm (edények általában 0,5-4 mm) |
| Átmérő | 80-1200 mm (szerszámozásra vágva) |
| Tűrések | vastagság ±0,02 mm; átmérője ±1,0 mm |
| Korlátozó húzási arány | kb 1,8-2,0 (1060-O) |
| Standard | GB/T 3880, ASTM B209, IN 485 |
| Felület / él | malom, csiszolt, csiszolt, eloxált; sorjázott, lakás |
| Főbb alkalmazások | főzőedény, lámpa reflektorok, jelek, kannák & hardver |
| Bizonyítvány | MTC EN 10204 3.1; ISO 9001; FDA/LFGB/RoHS értelemszerűen |
| MOQ / átfutási idő | próbatétel vagy konténer; átfutási idő szerszámok és mennyiség szerint |
| Csomagolás / feltételeket | interleave, raklap, nedvességálló export; FOB/CFR/CIF |
1060 Alumínium kör gyártók
Bevezetés
1060 az alumínium körök kerekek, nagy tisztaságú alumínium tekercsből készült formázásra kész korongok.
Ezek a standard kezdőlapok a mélyhúzott és centrifugált edényekhez – tapadásmentes serpenyőkhöz, gyorsfőzők, fazekak és vízforralók – és lámpatükrökbe is húzzák vagy pörgetik, közlekedési táblák, névtáblák, akkumulátor- és kondenzátordobozok és sok más bélyegzett alkatrész.
Átalakítónak vagy edénygyárnak, az üres helyen kezdődik a termék minősége: egy kör, amely a megfelelő szelvény, kedély, lakás, sorjamentes és alacsony fülű, hatékonyan képződik a préssoron; szegény megrepedt falakat okoz, egyenetlen felnik és bevonathibák, amelyek sokkal többe kerülnek, mint maga a fém.
Ezért válassz közülük 1060 Az alumínium kör gyártói ugyanolyan fontosak, mint az ötvözet.
A név 1060 csak a kémiát határozza meg; A valódi teljesítményt a tekercs öntésének módja határozza meg, gurult, izzítjuk és blankoljuk, és attól, hogy a szállító milyen szorosan ellenőrzi a mérőműszert, felület és tétel konzisztenciája. Ez az útmutató az ötvözetre vonatkozik, méretek, gyártás, a fő alkalmazások (edényekkel a legrészletesebben), minőség és szabványok, árképzés, rendelés, és egy alapvető specifikációs táblázat.

Mi az a 1060 Alumínium kör?
A 1060 alumínium kör – alumínium korongnak is nevezik, kerek blank vagy ostya – egy lapos kör alakú darab, amelyből kivágva 1060 tekercs. Ez egy félkész termék: a vásárlók nem laposra használják, hanem présben formálják, húzó matrica vagy forgó esztergagép egy háromdimenziós rész. A tárcsa pontosan olyan átmérőre és vastagságra készül, amelyet az ügyfél szerszámai igényelnek.
1060 egy kereskedelmileg tiszta 1xxx alumínium, minimális alumíniumtartalommal 99.60%, nem hőkezelhető és csak hideg munkával megerősített vagy izzítással lágyított. Lágy O állapotban alacsony folyáshatárral és nagy nyúlással rendelkezik (gyakran 30-40% vagy több), így repedés nélkül rajzol és forog.
Magas hővezető képességgel is rendelkezik (körülbelül 234 W/m·K), jó korrózióállóság és polírozó felület, jól eloxál és bevon. Ellenőrzött szennyeződései az:
| Elem | És | Fe | Cu | Mn | Mg | Zn | Of | Al |
| 1060 határ | ≤0,25 | ≤0,35 | ≤0,05 | ≤0,03 | ≤0,03 | ≤0,05 | ≤0,03 | ≥99,60 |
A kompromisszum az erő: 1060-O puha (szakítószilárdsága nagyjából 60-100 MPa), amely ideális serpenyőnek vagy árnyékolónak, de nem teherhordó vagy nyomó alkatrészeknek, ahol 3003 vagy 5052 helyes.
A körök a körkörösek, ugyanennek nyomdakész formája 1060 lapos termékekhez használt tekercs, a felhasznált azonos anyagból kiürített 1060 alumínium lemez és tekercs, szóval kémia, A felület és a tanúsítás mindkét formán folyamatos.
A legtöbb konverter számára megfelel a kész körök vásárlása, ahelyett, hogy házon belül kiürítené a tekercset: a körmalom nagy hozamú szervo tömítősorokat futtat, és újrahasznosítja a vázat, így elnyeli a selejt és a szerszámköltséget, míg az átalakító elkerüli az üres prés működtetését, széles tekercs harisnya és élhulladék kezelése.
A kompromisszum az, hogy minden szerszámkészlethez pontosan meg kell adni az átmérőt és az edzettséget; miután ez kijavított, és aláírták a mintát, A körellátás megismételhető és alacsony érintésű.
1060 vs egyéb alumínium körötvözetek
1060 nem mindig a legjobb választás. A megfelelő ötvözet a húzási mélységtől függ, szükséges merevség, felület és költség.
| Ötvözet | Tisztaság / kulcselem | Alakítás / erő | Tipikus körhasználat |
| 1050 | Al ≥99,50% | nagyon puha, képlékeny; leggyengébb | fényvisszaverők, címkék, olcsó pörgetések |
| 1060 | Al ≥99,60% | kiváló mélyrajz; kiegyensúlyozott | a legtöbb edény, lámpák, jelek, hardver |
| 1100 | Al ≥99,00%, kis Cu | valamivel erősebb, képlékeny | vegyi áruk, általános pörgetések |
| 3003 | Al + 1.0–1,5% Mn | ~15-20%-kal erősebb, jó húzás | kopásálló serpenyők, gyorsfőző, akkumulátor dobozok |
| 3004 / 5052 | Mn+Mg / ~2,5% Mg | nagyobb erősségű | mély konzervdobozok, nyomású és ipari alkatrészek |
1060 az edények piacának alapértelmezett beállítása: tisztább és jobb rajz mint 1100, valamivel erősebb, mint 1050. A nagyon könnyű vagy költségérzékeny reflektorokhoz egyes vásárlók a
1050 alumínium kör. Gyorsfőzőhöz, kopásálló serpenyők és akkumulátoros kannák a 3003 alumínium kör erősebb; burkolt vagy indukciós alapok gyakran kombinálják a 3003 alumínium tekercs mágneses rozsdamentes burkolattal ellátott mag. Egy jó beszállító inkább az alkatrészterv alapján ajánlja az ötvözetet, mint megerősíti 1060 mindenért.
Egy egyszerű döntési szabály egyértelművé teszi a választást: mélyhúzott vagy centrifugált edénytesthez vagy reflektorhoz nagy terhelés nélkül, 1060-O az alapértelmezett; a legolcsóbbért, legpuhább reflektor vagy nagyon könnyű címke, 1050 csökkentheti a költségeket; horzsolásra, nyomást vagy merev peremet, költözzön 3003 és, a legigényesebb konzervdobozokhoz, 3004 vagy 5052.
A formálás nehézsége a másik kar – minél magasabb és vékonyabb a húzás, annál értékesebb az alacsony fülű melegen hengerelt O készlet, mint a legolcsóbb öntött hengerelt tekercs. Mintarész megadása a malomnak, húzási mélysége és a folyásirányban elhelyezett bevonat lehetővé teszi az ötvözet és az öntési útvonal ajánlását.
Műszaki adatok, Méretek és temperamentumok
| Paraméter | Tipikus tartomány ehhez 1060 körökben |
| Ötvözet / standard | 1060, Al ≥ 99.60% (GB/T 3880 / ASTM B209 / IN 485) |
| Az indulat | O (mély rajz); H12/H14/H22/H24 (szilárdabb); H16/H18 kérésre |
| Vastagság | körülbelül 0,2-6 mm (edények általában 0,5-4 mm) |
| Átmérő | kb 80-1200 mm (szerszámozásra vágva) |
| Tűrések | vastagság gyakran ±0,02 mm; átmérője ±1,0 mm |
| Felület / él | malom, csiszolt, szálcsiszolt vagy eloxált; kiüresedett, sorjázott, lakás |
Az edény édesfoltja 0,5-3 mm és 100-400 mm; a nagy edények és pizzatálcák 400–600 mm-re futnak, és ipari fonók vagy edényfejek 800–1200 mm-ig.
A lágy O-mérséklet biztosítja a legmagasabb húzási arányt, és az edények szabványa; A H12/H14/H22/H24 sekély formáknak felel meg, jelek és merevebb pörgések. Az élek és a laposságok számítanak az automatikus adagolásnak, és az arcnak tisztának és olajmentesnek kell lennie a későbbi eloxáláshoz vagy bevonáshoz.
Az indulat kiválasztása az első gyakorlati döntés: O az alapértelmezett minden mélyhúzásnál, míg a H12/H14 és H22/H24 merevséget és horpadásállóságot ad a sekély bélyegzésekhez és jelzésekhez a rugalmasság árán.
A sorrendet teljes mértékben öt paraméter határozza meg – az ötvözet, kedély, vastagság, átmérő és felület – plusz a tűrés, él állapot, csomagolás és a cél szabvány. A tényleges rajz vagy mintalemez megadása megszünteti a kétértelműséget, különösen a birodalmi mérőeszközökhöz, mint pl 0.050 -ben / 1.27 mm.
A súly az alumínium szabályt követi: súly (g) = π × (sugár m-ben)² × vastagság (mm) × 2.71 × 1000 (sűrűség 2.71 g/cm³). A 2.0 × 320 mm-es korong kb 0.436 kg. Mivel a köröket téglalap alakú tekercsből vágják, a beágyazott elrendezés és a törmelék százaléka a kulcsfontosságú költségtényező.
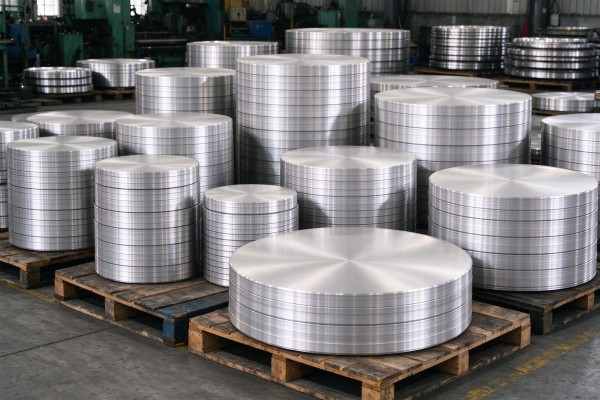
Hogyan 1060 Körök készülnek
A kör minősége az üresítés előtt dönt. Két út hozza létre a tekercset. Direct-chillben (DC) öntés plusz meleghengerlés, az olvadt fémet öntjük egy tuskóba, homogenizálva és melegen hengerelve szimmetrikussá, alacsony anizotrópiájú sáv, amely a legkevesebb füllel rajzol – magasak számára előnyös, egy darabból álló edények és nyomástartó edények.
Kéthengeres folyamatos öntésben, az olvadt fém közvetlenül a lehűtött hengerek között vékony csíkká szilárdul meg; gyorsabb és olcsóbb a sekély és közepes részek esetében, de nagyobb kalászosságot mutathat, hacsak a hengerlést és az izzítást nem gondosan tervezték. Egy átlátszó malom jelzi az útvonalat.
A szalagot ezután hidegen hengereljük a végső mérőeszközig, beállítási vastagság pontosság és felület. Az O-hőmérsékletű köröknél a tekercset egy szabályozott légkörű kemencében izzítják a szemcse átkristályosítása érdekében: az alulhevítés kemény és alacsony nyúlásúvá teszi, a túlhevítés durva szemcsét hoz létre, amely a húzás után narancshéjat ad.
Végül a tekercset szintezzük, zsírtalanítjuk és egy automatikus ürítővezetékbe vezetjük, ahol egy edzett többüregű szerszám üti a köröket. A lépcsőzetes vagy cikk-cakk beágyazás a 70-es évektől a 80%-os tartomány közepéig emeli az anyagfelhasználást, közvetlenül csökkenti a darabonkénti költséget. A lemezek sorjázottak, kiegyenlített, ellenőrzött, átlapolt és nedvességálló csomagolású.
A beágyazás a legfontosabb költségemelő: a körök téglalap alakú tekercsből vannak kivágva és a köztük lévő váz csak selejt értéket ér, tehát az elrendezés – négyzet, lépcsőzetes vagy cikkcakkos sorok, gyakran a lengéscsillapító vonalakon, amelyek az élt is visszaszerzik kisebb korongokká – beállítja a kihasználtságot.
A hozam minden százalékpontja közvetlen darabonkénti megtakarítást jelent, ezért van az, hogy a saját tekercsét kiürítő malom alákínálja az előre kiürített lemezeket vásárló viszonteladókat.
A szél is számít: egy tisztán nyírt, sorjázott, lapos él lehetővé teszi a korongok egymásra rakását és adagolását anélkül, hogy a nagy sebességű prések elakadnának, és megakadályozza, hogy a sorja nyomot helyezzen át a rajzolt falon.

Alapvető alkalmazás: Konyhai és konyhai eszközök
Az edények a legnagyobb és legigényesebb alkalmazás. Az alumínium nagyjából négyszer-ötször gyorsabban vezeti a hőt, mint a rozsdamentes acél, és szétteríti az alapon, míg a puha O korong egy vagy néhány művelettel zökkenőmentesen mélyedénybe húzható.
| Konyhai termék | Tipikus kör | Alakítás / befejez |
| Tapadásmentes serpenyő / serpenyő | 0.5– 3 mm, Ø100-400 | egyetlen döntetlen + PTFE/kerámia |
| Nagynyomású tűzhely / nehéz alap | 2– 4 mm | több sorsolású; 3003/3004 választható |
| Stock pot / lábas | 1– 3 mm | egy vagy több sorsolás |
| Vízforraló / kávéskanna | 0.6– 1,5 mm | mély rajz + fonás |
| Pizza serpenyő / tepsi | 0.6– 2 mm | sekély sorsolás + eloxált |
| Rizsfőző belső edény | 1– 2,5 mm | mélyreutazás + indukciós alap |
6.1 Mélyrajzolás és fonás
A mélyhúzás áthúzza a korongot egy lyukasztószerszámon, és egy kockafejbe húzza, hogy csészét képezzen. A korlátozó húzási arány (nyersdarab átmérője a lyukasztó átmérője felett) körülbelül 1,8–2,0 jó 1060-O esetén; a mélyebb részek többszörös húzást igényelnek, néha közbenső lágyítással. Az üres tartó erő a központi vezérlés: túl magas hasítja a falat az ütési sugárnál, túl alacsony ráncosodást okoz.
A fülesség – a tekercs textúrája okozta egyenetlen peremcsúcsok – a leglátványosabb hiba, és a jó edénykészlet alacsony fűtőértéket céloz meg, gyakran körül 4% vagy kevesebb, így a felni laposra vág. A forgás egy forgó korongot formál egy tüske fölött íves vagy parabola alakú vízforralókká, wokok és reflektorok alacsony költségű szerszámokkal.
Az első húzásnál a nyersdarab tartója megragadja a karimát, míg a lyukasztó a közepét az üregbe nyomja; a karima fém befelé folyik és a fal elvékonyodik, különösen az ütési sugár közelében. Rajzkenés, a polírozott matrica és a nagy sugarak egyenletesen tartják az áramlást, és elkerülik a pattanást.
Amikor a szükséges mélység meghaladja az egyszeri húzási arányt, az alkatrészt kisebb átmérőben átrajzoljuk, közbenső izzítással, amely visszaállítja a hajlékonyságot, ha a fém megmunkálható.
A kiinduló tárcsa mérete a kész csésze és a levágott peremű területéhez igazodik, így a nyersdarab átmérője és vastagsága össze van állítva. Alacsony fülű, melegen hengerelt O blank megfelelő textúrájú, ami lehetővé teszi a magas, egy darabból álló edény, amely egy mozdulattal formálható anélkül, hogy hullámos peremet levágna.
6.2 Felületkezelés és megfelelő ötvözet
A formázás után, a serpenyőket homokfúvással vagy zsírtalanítják, és PTFE-vel bevonják (jelenleg általában PFOA-mentes) vagy kerámia, keményen eloxált, vagy fényes kivitelben.
Minden útvonal tisztaságot feltételez, olajmentes, lyukmentes üres. 1060 a gazdaságos, könnyen bevonható test; gyorsfőzők és indukciós edények használata 3003 vagy burkolt korongot, és a szállítónak inkább az edénykialakítás szerinti ötvözetet kell ajánlania, mintsem univerzálisan alkalmazni.
6.3 Felületkezelés részletesen
A mechanikai előkészítés az első: a polírozás tükröződő arcot ad, apróbb nyomokat elrejtő szatén hajvonal kefélése, és homokfúvás egy egységes matt kulcsot, amely elősegíti a tapadásmentes bevonat megtapadását.
Az eloxálás a felületet szabályozott oxidréteggé alakítja át – nagyjából 5-15 µm-es standard kénes eloxálásnál, vastagabb és sűrűbb kemény eloxálásnál – ez kemény, korrózióálló, színezhető és nem hámló; fényes vagy tükör eloxálás maximalizálja a lámpaernyők visszaverő képességét.
A tapadásmentes edények alapozót és egy vagy több PTFE-t használnak (általában PFOA-mentes) vagy magas hőmérsékleten kikeményedett kerámia fedőbevonatok, míg a jelek és hardverek por vagy poliészter színű bevonatot használnak.
A sekély formákhoz előre bevont körök is szállíthatók, de az erős mélyhúzások az alakítás után bevonódnak, mert a film különben elszakadna. Minden útvonal tisztaságot feltételez, olajmentes, lyukmentes blank finomsággal, egységes gabona.
6.4 Hogyan viszonyul az alumínium más edényanyagokhoz?
Az alumínium a legjobb hővezető a hagyományos edények fémei közül, gyors felmelegedés és a hő szétterítése az alapon a forró pontok csökkentése érdekében, miközben könnyed marad, és könnyedén behúz a mélybe, varrat nélküli testek. Határai a puhaság és a nem mágneses felület, tehát eloxált vagy bevont, és burkolt mágneses alapot használ az indukcióhoz. Az alábbi összehasonlítás összefoglalja a kompromisszumokat.
| Anyag | A hő terjedése | Súly | Kulcsjegyzetek |
| 1060 / 3003 alumínium | kiváló, gyors és egyenletes | fény | mélyre húzott, bevont vagy eloxált; burkolt alap az indukcióhoz |
| Rozsdamentes acél | szegény és egyenetlen egyedül | közepes | tartós, nem reaktív; alumínium maghoz van kötve |
| Szénacél | jó | könnyű-közepes | vékony és érzékeny; fűszerezés nélkül rozsdásodik |
| Öntöttvas | lassú, nagy hőkapacitás | nehéz | hőt tart; túl nehéz és lassú a könnyű rajzú edényekhez |
| Többrétegű borítás | kiváló | közepesen nehéz | alumínium mag + rozsdamentes arcok; indukcióra kész, prémium |
Alkalmazás: Lámpa reflektorok és világítás
A világítás a második legnagyobb piac: a lemez könnyen forog egy sima reflektorrá és elfogadja a fényes eloxálást. A köröket mélysugárzóházakba fonják, magas öbölre és utcai világításra alkalmas árnyalatok, reflektorok, spotlámpa kúpok és LED hűtőborda héjak.
A forgó esztergagépen a tárcsa egy tüske fölött egy folytonos optikai felületű, varrat nélküli parabolahéjba folyik; kezelt tiszta alumínium a fény nagyjából 85-90%-át visszaveri és, fémes lévén, elvezeti a hőt a LED-től. A mérők általában 0,4-1,2 mm-esek. A nagyobb vagy merevebb ipari árnyalatok eloxált is használhatók 1060 vagy 3003.
A pörgetést részesítik előnyben, mert a szerszámok egyetlen tüskések, nem pedig egy hozzáillő szerszámkészlet, így egy gyár alacsony költséggel és rövid átfutási idővel megváltoztathatja az árnyék alakját, és az eljárás varrat nélküli héjat eredményez, hegesztés nélkül.
A mély tálakat és a mélykúpú spotlámpákat szinte mindig megpörgetik, míg az egyszerű sekély házak bélyegezhetők; a korongnak kereknek kell lennie, lapos és mérőkonzisztens, hogy a fal ne vékonyodjon egyenetlenül vagy hasadjon.
A reflektorokat ezután kémiailag világosítják vagy eloxálják, és minél tisztább és tisztább az 1060 arc, minél nagyobb a végső fényvisszaverő képesség, és annál kevesebb hiba jelenik meg fényes fényezés alatt.
Alkalmazás: Jelek, Közlekedési táblák és névtáblák
1060 a lemezek kör alakú közlekedési táblákká válnak, szabályozási és figyelmeztető táblák, útjelzők, felvonók és berendezések névtáblái és táblái.
Általában félkemény vagy lapos kivitelben szállítják, hogy az arc horpadásmentes legyen, majd szitanyomással, eloxált, gravírozva vagy fényvisszaverő fóliával borítva.
A tiszta alumínium jól viseli az időjárást, anódfilmje pedig megtartja a színeket és a nyomatokat; laposság, a tiszta felület és az átmérőtűrés az elsődleges, így a tárcsák illeszkednek a szabványos jelkeretekhez.
A kör alakú táblákat általában lakásban szállítják, valamivel szilárdabb tempójú és szokásos keretátmérőkben, a szélét hagyva a táblakészítőnek, hogy elguruljon vagy megmerevüljön.
A fényvisszaverő képesség és az időjárásállóság inkább az alkalmazott fóliából és anódfilmből származik, mint a csupasz fémből, így a prioritások a horpadásmentes arc, pontos átmérő és tiszta ragasztási felület; A kültéri lemezek általában 1–2 mm vastagok, hogy szélben is merevek maradjanak.
Alkalmazás: Hardver, Elektronika és ipari alkatrészek
1060 köröket is rajzolnak, sokféle részre bélyegezve vagy fonva: hengeres elem- és kondenzátorhéjak egyes cellaformátumokhoz (nagy teljesítményű cellákat gyakran használnak 3003)
motor- és műszerházak, szűrő- és szitatárcsák, fonott vegyszer-edényfejek, hangszórókúpok és porvédő sapkák, dekoratív fonók, alátétek és hőterelő tárcsák.
A mérőeszközök akár 0,2-0,5 mm vékonyak is lehetnek, a finom élekre és a tiszta felületre helyezve a hangsúlyt a későbbi bevonatokhoz, eloxálás vagy ragasztás. A nagyobb szilárdságot vagy nyomásállóságot igénylő alkatrészeknek el kell költözniük 3003 vagy 3004.
Ezek közül az alkatrészek közül sok nagy mennyiségben működik, szűkös selejttartalékkal, tehát ugyanaz a fészekrakás, Az edényeknél alkalmazott sorja és laposság szabálya akkor is érvényes, ha a korongok kisebbek, az olajmentes felület pedig elengedhetetlen az alkatrész későbbi bevonásakor, eloxált vagy tömítésekhez ragasztva.
Gyakori hiba a nyújtás 1060 erőn felül egy akkumulátoros kannához vagy egy nyomás alatti házhoz; ezeket a munkákat használni kell 3003 vagy 3004, az alkatrészből és annak biztonsági követelményeiből megerősített, nem pedig feltételezett.

Gyakori formázási hibák és hibaelhárítás
A legtöbb formáló probléma a nyersdarab mérőeszközére vezethető vissza, kedély, textúra vagy felület.
| Disszidál | Tipikus ok | Korrekciós intézkedés |
| Felosztás az ütési sugárban | üres túl kemény, túl magas húzási arány, szűk sugár, nagy tartóerő | használj O indulatot, több sorsolású, sugár nagyítása, dallam tart, kenőanyagot adunk hozzá |
| Karima / fal gyűrődése | túl kicsi a tartóerő, túlzott távolság | növelje a tartóerőt, helyes távolság |
| Narancshéjas felület | durva szemcsék a túlhevítésből | finom szemcséket használjon, megfelelően lágyított tekercs |
| Magas fülű / hullámos pereme | erős textúra, nem megfelelő hengerlés/melegítés | alacsony fülű melegen hengerelt alapanyagot használjon, vágási ráhagyás növelése |
| Pontozás / bosszantó | durva kocka, rossz kenés, sorja | polírozó szerszám, javítja a kenőanyagot, vezérlő él |
| Rugós vissza / rossz alak | blank túl kemény vagy rossz indulatú | használjon O vagy lágyabb tempert |
| Bevonat / eloxálási hibák | maradék olaj, zárványok, változó felület | olajmentes tiszta felületet adjon meg, finom szemű, rögzített tétel |
Minőségellenőrzés és szabványok
A minőség-ellenőrzés kiterjed a kémiára, mechanikai viselkedés, alakító teljesítmény és méretek.
A spektrométerek hőnként ellenőrzik a kémiát; a szakítóvizsgálatok megerősítik a szilárdságot, hozam és nyúlás; az Erichsen köpölyözési teszt (jó O állomány gyakran eléri a 10-12 mm IE-t) nyújtható alakíthatóságot mér;
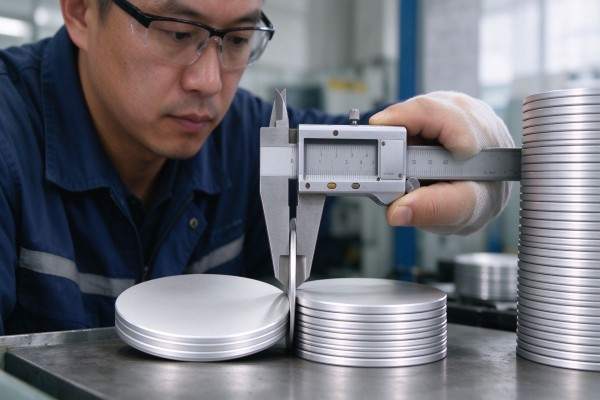
húzott csésze teszt méri a fülezést; és mikrométerek, körző, az egyenes élek és a felületi vizsgálat megerősíti a mérőműszert, átmérő, laposság, sorja és a gördülési nyomok hiánya, olaj és lyukak.
Online vastagságszabályozás, hőkezelési kemence rekordok és első darabos ellenőrzések a fogási problémák kiküszöbölésére a legolcsóbb helyen.
A köröket a GB/T szállítja 3880 (Kína), ASTM B209 (Egyesült Államok), IN 485/573 (Európa) vagy JIS (Japán), malomvizsgálati tanúsítvánnyal, általánosan EN-hez 10204 3.1.
A malmok általában rendelkeznek ISO-val 9001; élelmiszerrel érintkező alkatrészeket az FDA támogatja, EU rendelet 1935/2004 és 10/2011 és GB 4806, míg a világítás és az elektronika RoHS/REACH nyilatkozatokat használ.
SGS vagy Bureau Veritas vizsgálat megoldható. A tanúsítványokat az adott tételre kell kiállítani.
| Standard / dokumentum | Cél |
| GB/T 3880 / ASTM B209 / IN 485 | ötvözet, temperamentum és méretmegfelelés |
| MTC EN 10204 3.1 | tételspecifikus kémiai és mechanikai eredmények |
| ISO 9001 | malom minőségirányítási rendszere |
| FDA / EU 1935/2004 & 10/2011 / GB 4806 | élelmiszerrel érintkező edények megfelelősége |
| RoHS / REACH | világítás és elektronika megfelelősége |
A bejövő tekercset a hő és a tétel ellenőrzi, így minden anyag kémiailag, A szelvény vagy felületi eltérés elkülönítésre kerül, mielőtt elérné a nyomóprést, és a csomagolás előtt a mintakorongokat be kell húzni a tesztpoharakba, hogy megbizonyosodjon a fülesedésről és a fal viselkedéséről.
Ez a fokozatos vezérlés megakadályozza, hogy egyetlen, nem specifikált tekercset több ezer hibás alkatrészré alakítsanak át.. Az MTC, a csomagolási jelöléseken és a raklapon lévő árukon ugyanazt a tételhivatkozást kell feltüntetni, hogy a probléma pontosan a tekercsre vezethető vissza.
Egyedi gyártás, Csomagolás és Logisztika
A szállítók testreszabják az átmérőt, vastagság, kedély, öntési útvonal és felület (malom, csiszolt, csiszolt, eloxált vagy előre bevont), él állapota és csomagolása, beleértve a saját márkákat is.
Az új átmérőhöz zárószerszámra van szükség, így az első megrendelések szerszámozást és gyártási mérőmintát foglalnak magukban, amelyet az ügyfél rajzol és bevon; az aláírt minta az ismételt tételek fogadási szabványává válik.
A köröket átlapozzák vagy filmezik, raklapra rakva és nedvességálló csomagolva tengeri szállításhoz, FOB/CFR/CIF feltételekkel és 30% T/T kaució plusz egyenleg a fuvarlevél ellenében (L/C látható nagy rendeléseknél).
Az okmánykészlet tartalmazza a fuvarlevelet, számla, csomagolási lista, MTC és származási bizonyítvány, szükség szerint élelmiszerrel érintkező vagy RoHS nyilatkozattal.
Az alumínium is teljesen újrahasznosítható: a fészkelő csontvázat és a termelési hulladékot tulajdonságaik elvesztése nélkül újra megolvasztják, és az újrahasznosított alumíniumnak az elsődleges fémhez felhasznált energiának csak egy kis hányadára van szüksége.
A levágásokat visszanyerő zsinór ezért csökkenti a hulladékot és a megtestesült fémet is, ami fontos az újrahasznosított tartalmat bejelentő főzőedény- és világítástechnikai márkák számára; egy nyomon követhető malom kérésre hulladék-visszanyerési és tételnyilvántartást tud szállítani.
Árképzés és költségtényezők
A körök ára az alumínium tuskó ára plusz feldolgozási díj, tonnánként vagy darabonként. A fém alap a napi LME és a kínai sanghaji határidős és azonnali jegyzéseket követi, így a rögzített online árak csak tájékoztató jellegűek, és az érvényes árajánlatot újra érvényesítik az adott napi rúdárral és a megerősített specifikációval.
| Költségtényező | Árra gyakorolt hatás |
| Rúd ára | fém alap, naponta változik az LME-vel / SHFE |
| Fészkelési hozam | magasabb kihasználtság (70s–közép 80%) csökkenti a darabonkénti költséget |
| Nyomtáv / átmérő | a nagyon vékony vagy nagyon vastag mérőeszközök és a szokatlan átmérők költséget jelentenek |
| Az indulat / öntés útvonala | az izzított O és a melegen hengerelt, alacsony fülű anyag többe kerül |
| Felület / tolerancia | polírozás, Az eloxálás és a szűk tűrések költséget jelentenek |
| Mennyiség / szállítás | konténer térfogatok elterjedt szerszámozás; a csomagolás és a szállítás költséget jelent |
A vásárlók csökkentik a költségeket a közös átmérők szabványosításával, teli konténerek megrendelése, maróbevonat, ahol az alkatrészt bevonják, és olyan malomból való beszerzés, amely nagy hozam mellett saját tekercset ürít ki. A jóval a piac alatti jegyzések általában rossz indulatot tükröznek, rossz dobási útvonal vagy laza nyomtáv, nem pedig valódi megtakarítás.
Az exportárak általában FOB, CFR vagy CIF: A FOB fedezi az árukat a megnevezett kínai kikötőbe, A CFR hozzáadja az óceáni fuvarozást, és a CIF biztosítást is hozzáad, tehát hasonló alapon hasonlítsa össze.
Mert a fém alap naponta mozog, minden árajánlat néhány napos érvényességi idővel rendelkezik, és az árat az előleg befizetésének napján újra megerősítik.
A hiteles szállító külön mutatja meg a tusa alapját és a feldolgozási díjat, és pro-forma számla-feliratot biztosít, tolerancia, felület, csomagolás és bruttó/nettó tömeg, a kétértelműség megszüntetése a gyártás előtt.
A gyártó kiválasztása és a rendelés módja
A legfontosabb különbség a hengermű és a kereskedő között van: a malom vezérli a tekercset, lágyítás és vakolás, és garantálja a kémiát, kedély, fülezés és nyomon követhetőség, míg egy kereskedő kényelmes kis vegyes megbízások esetén, de nem tudja irányítani az upstream folyamatot. A kínai köripar Henanban összpontosul (Gongyi/Zhengzhou) és Shandong (Pingyin/Liaocheng), közel a Zhejiang és Guangdong edényklaszterekhez. Ellenőrizze a házon belüli képességet, az öntési út és az indulat, tételspecifikus tanúsítványok és saját vonalon lerajzolt gyártási mérőminta, majd írjon alá egy szabványmintát.
- Érdeklődés és specifikáció: küldje el az ötvözetet, kedély, vastagság, átmérő, mennyiség, felület, standard, rendeltetési hely és egy rajz- vagy mintalemez.
- Idézet: a szállító megerősíti a nyersdarab átmérőjét, öntés útvonala, nyomtáv, ár alapja és érvényessége.
- Szerszámok és minták: új átmérőt szerszámoznak be, és a gyártási mérőmintákat kivágják a húzási és bevonási kísérletekhez.
- Minta jóváhagyás: megalakítod a mintákat és aláírsz egy előgyártási szabványt.
- Befizetés és ütemezés: A 30% kaució befizetésre kerül, és a tétel ütemezve van, lágyítás és blankolás.
- Gyártás és ellenőrzés: előállítják a tételt, tesztelt és dokumentált; harmadik fél általi ellenőrzés megoldható.
- Csomagolás és rakodás: lemezek interleavelve vannak, raklapra rakva, becsomagolva és exportra berakva.
- Egyenleg és szállítás: az egyenleget a fuvarlevél ellenében kifizetik, és a dokumentumokat kiadják.
Az ismételt rendelések sokkal gyorsabbak, mert a szerszámozás, aláírt minta és jóváhagyott specifikáció már létezik, így a malom csak a futást hasítja a tervébe. A teljes körű tájékoztatás és a minta azonnali jóváhagyása az, ami leginkább lerövidíti az első rendelést.
Az átfutási idő a szerszámoktól függ, mérő és mennyiség; próbatételek és formáló minták állnak rendelkezésre. Kezdeni, kérjen árajánlatot a rajzzal, átmérő, vastagság, indulat és mennyiség gyári közvetlen árajánlathoz és mintákhoz.
Az Eco Alumról
Az Eco Alum márciusban alakult alumíniumtermék-szállító 2025, gazdag ellátási lánc köré szerveződik a kínai alumíniumhengeriparon belül.
Ahelyett, hogy egyszerű kereskedőként viselkedne, Minősített hengerművel és simítógéppel együttműködünk, hogy specifikáció-pontos anyagokat szállítsunk gyári árakon, és kezeljük a műszaki, minőségi és kiviteli dokumentáció.
Fő termékeink az alumínium lemezek, tekercsek, fóliák, szalagok és lemezek (körökben), amely az 1xxx sorozatot —1050, 1060, 1070, 1100, 1235 és 1350 – olyan ötvözetekkel együtt, mint pl 3003.
-Ra 1060 körök egyedi mérőeszközöket szállítunk, átmérők, edények és felületek edényekhez, világítás, jel és hardver átalakítók, igény szerint melegen hengerelt mélyfülű alapanyaggal, malomvizsgálati tanúsítványok, jóváhagyási minta, nedvességálló export csomagolás és teljes szállítási dokumentumok.
Segítünk a választásban 1060, 1050 és 3003 ahelyett, hogy minden alkalmazáshoz egy ötvözetet adnánk el. Keressen minket az [email protected] vagy +86 19924932491.
A vásárlókat rajzokkal és üres méretű útmutatásokkal támogatjuk, gyártásmérő minták formázása az első rendelés előtt, tételspecifikus malom tanúsítványok és megfelelőségi dokumentumok, és nedvességálló exportcsomagolás teljes vámpapírokkal.
Az edényátalakítók számára a melegen hengerelt és az öntött hengerelt alapanyagot is javasoljuk, a megfelelő O-mérséklet a húzási mélységhez és a bevonatvonalhoz illő felületi minőséghez. Küldje el rajzát vagy mintalemezét az [email protected] címre kérésért, specifikáció alapú árajánlat.
Gyakran Ismételt Kérdések
K: Mik azok 1060 alumínium körök használt?
A: Többnyire mélyhúzott és centrifugált edények (tapadásmentes serpenyők, gyorsfőzők, edények, vízforralók), plusz lámpa reflektorok, jelek, névtáblák, akkumulátor/kondenzátor dobozok és bélyegzett hardver.
K: Milyen méretben szállítható?
A: Körülbelül 0,2–6 mm vastag és 80–1200 mm átmérőjű, szerszámozásra vágva; Az edénytárcsák általában 0,5–4 mm és 100–400 mm átmérőjűek.
K: Melyik indulat a legjobb mélyrajzoláshoz?
A: A lágy O-mérséklet biztosítja a legmagasabb húzási arányt, és az edények szabványa; A H12/H14/H22/H24 sekély formáknak és merevebb pörgetéseknek megfelel.
K: 1060 vagy 3003 edényekhez?
A: 1060 a gazdaságos, könnyen bevonható test a legtöbb serpenyőhöz; 3003 ~15-20%-kal erősebb gyorsfőző főzőedényeknél és burkolt/indukciós alkatrészeknél.
K: Melegen hengerelt vagy öntött anyag?
A: Melegen hengerelt (DC) alacsonyabb füllel és jobb mélyhúzással rendelkezik a magas edényekhez; Az ikerhengeres öntvényanyag gazdaságosabb a sekély és közepes alkatrészekhez.
K: Hogyan történik az ár kiszámítása?
A: A rúd ára plusz feldolgozási díj, fészkelő hozam hajtja, nyomtáv, kedély, felület és mennyiség, a napi LME/Shanghai spotot követve és a rendelés időpontjában újra érvényesítve.
K: Az 1060 mágneses és indukcióra kész?
A: Nem – az 1060 nem mágneses. Az indukciós edények alumíniumhoz ragasztott mágneses rozsdamentes acél talppal ellátott lemezt használnak, vagy külön indukciós lemez az alján.
K: Mi az a MOQ és kaphatok mintákat?
A: Próbatételek és gyártási szelvényformázó minták állnak rendelkezésre. Az új átmérőhöz zárószerszámra van szükség, és a teli konténerek a leggazdaságosabbak az ismételt gyártáshoz.
Következtetés
1060 Az alumínium körök a préselésre kész gerincét jelentik az edény- és világítástechnikai iparnak, valamint sokoldalú tábla a táblákhoz, hardver és dobozok.
Az alkalmazás határozza meg a specifikációt: puha O és melegen hengerelt alacsony fülű alaplé mély edényekhez, fényes tárcsák a reflektorokhoz, lapos félkemény üres táblák számára, és 3003/3004 ahol erőről vagy nyomásról van szó.
Beszerzés egy házon belüli hengerműből, bizonyítványok és fülelés ellenőrzése, és a gyártási mérőminták jóváhagyása a legjobb hozamot és a formázási konzisztenciát biztosítja a legalacsonyabb kiszállítási költség mellett.
Röviden, a specifikáció az alkalmazást követi, nem pedig az ötvözet nevét: egy puha, alacsony fülű, tiszta felületű blank mély edényekhez és reflektorokhoz, lapos szilárdabb blank a jelek számára, és mangánötvözet nyomás vagy szilárdság érdekében.
Miután az üres rögzítve van, a szerszámot kinyitják és aláírják a mintát, A kínálat megismételhetővé válik, és a fennmaradó változók – a rúdár és a fuvardíj – átláthatóan kezelhetők. Az Eco Alum úgy lett beállítva, hogy az első specifikáció helyes legyen, és az ismételt tételek következetesek legyenek.