Alumínium lemez LED hűtőbordákhoz
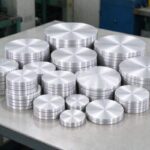
| Specifikáció | Érték |
| Az indulat | O (puha, fonás) / H14-H24 (bélyegzés, merev lemezek) |
| Vastagság | 0.5– 6 mm |
| Átmérő | 50-500 mm (üres méretre vágva) |
| Hővezetőképesség | ~220-230 W/mK (1xxx) |
| Tolerancia | átmérője ±0,2–0,5 mm, vastagság specifikációnként |
| Alkalmazások | fonott LED csészék, alaplapok, izzó/utcai/magas hűtőbordák |
Alumínium lemez LED hűtőbordákhoz
Bevezetés
A LED-es hűtőbordákhoz való alumínium lemez egy kerek, nagy tisztaságú alumínium lemez (leggyakrabban 1050, 1060 vagy 1100) hogy a lámpagyártók pörögnek, bélyeg, mélyhúzással vagy géppel a LED-es lámpatest hőterítő testébe.
A LED-ek érzékeny eszközök: ha nem tudják leadni a hőt, csomópontjuk hőmérséklete emelkedik, fényteljesítmény csökken, színe megváltozik és az élet lerövidül.
Az alumínium lemez a nyersanyag, amelyből a hűtőborda lesz, a világítópohár héja és az alaplap, amely hőt vezet a LED tábláról a környező levegőbe.
LED-es hőkezeléshez, Az alumínium felülmúlja a legtöbb alternatívát.
Ez könnyű, alacsony költség, könnyen pörgethető és bélyegezhető, korrózióálló, és – tiszta 1xxx formájában – jó hővezető.
Ez az útmutató elmagyarázza, hogy mely alumínium lemezeket használják a LED-es hűtőbordákhoz, miért teljesítik a tiszta ötvözetek az erősebbeket hő tekintetében, a rendelkezésre álló temperamentumok és méretek, hogyan készülnek és alakítanak ki nyersdarabokat, a fő lámpatest alkalmazások, eloxálás és felületkezelés, termikus kialakítás, minőségellenőrzés, árképzés és rendelés, és egy alapvető specifikációs táblázat.

Mi az alumínium lemez a LED hűtőbordákhoz??
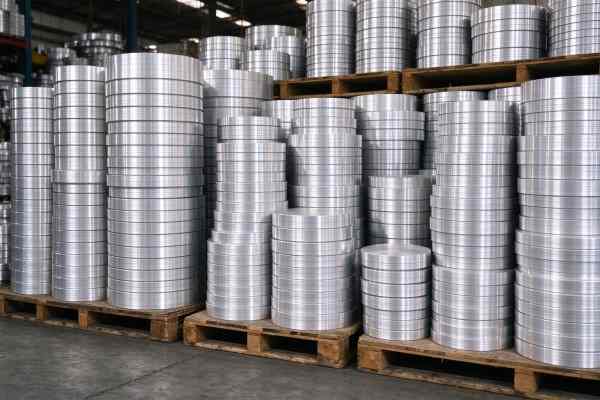
Egy alumínium lemez (alumínium körnek vagy üresnek is nevezik) alumínium tekercsből vágott kerek lap. A LED-es hűtőbordáknál általában 0,5-6 mm vastag és kb 50 mm-től több száz milliméterig terjedő átmérőjű, lámpatesttől függően.
A korongot ezután átalakítják az áramlás irányába – csészévé pörgetik, egy sekély serpenyőbe bélyegezve, vagy megmunkálva – egy reflektor hőterítő héjává válik, alsó világítás, izzó vagy utcai lámpatest.
A lemez egyszerre két tulajdonságra van kiválasztva: hővezető képesség és alakíthatóság.
A 1050/1060/1100 a lemez jól vezeti a hőt (a tiszta alumínium körülbelül 220–230 W/mK) és elég puha O tempójú ahhoz, hogy repedés nélkül forogjon vagy mélyhúzzon.
Az erősebb ötvözetek, mint pl 3003 vagy 5052 merevebbek és korrózióállóbbak, de kevésbé jól vezetik a hőt; a mechanikailag igényes alkatrészekhez vannak fenntartva, nem pedig a tiszta hőterítéshez.
A leggyakoribb üres a 1050 alumínium kör; merevebb formájú alkatrészeket néha használnak 3003 alumínium kör.
A kifejezés magában foglalja mind a kis vékony tárcsákat, amelyeket könnyű csészékké sodornak, és a nagyobb vastag korongokat, amelyeket alaplapokká alakítanak..
Az egyesíti őket, hogy a lemez a kezdő üres, nem a kész részt: a világításkészítő alakítja ki, eloxálja azt, felszereli a LED kártyát és a meghajtót, és szállítja a lámpatestet.
Ezért számít a specifikáció pontossága – a túl vékony lemez megreped a forgó zsinóron, amelyik nem lapos, az excentrikusan fut, és egy nem megfelelő ötvözetből álló nem tudja leadni a nagy teljesítményű LED által termelt hőt.
Miért alumínium a LED-es hőkezeléshez??
Jó hővezető képesség: a tiszta 1xxx alumínium sokkal jobban vezeti a hőt, mint a műanyagok vagy a présöntött cink.
Könnyű súly: körülbelül egyharmada a réz sűrűségének, süllyesztett és utólag beépíthető lámpatesteknél fontos.
Könnyen centrifugálható és vékonyra bélyegezhető, vékony falú könnyű csészék és serpenyők.
Alacsony költségű és széles körben elérhető a réz hűtőbordákhoz képest.
Természetesen korrózióálló és eloxálást tesz lehetővé a hőelvezetés és a szigetelés érdekében.
Újrahasznosítható és kompatibilis a világítástechnikai ipar költség- és mennyiségi céljaival.
A réz jobban vezet, mint az alumínium, de nehezebb és drágább; A műanyag olcsó, de szigetelő. Az alumínium az édes helyen ül: elég vezetőképes a nagy teljesítményű LED hűtéséhez, elég könnyű egy mennyezeti szerelvényhez, és elég olcsó fogyasztói izzónak. Ezért van az, hogy szinte minden LED-es hűtőborda a piacon – különösen a fonott vagy bélyegzett kerekek – alumínium lemezként indul.
A műanyaghoz képest, az alumínium nagyságrendekkel jobban vezeti a hőt, így a műanyag izzótest felfogja a hőt és lerövidíti a LED élettartamát.
Az öntött alumíniumhoz képest, egy fonott 1050 csésze vékonyabb, simább és olcsóbb szerszám, és jobban vezet, mint a porózus öntvény.
A rézhez képest, az alumínium körülbelül egyharmada a tömegnek és sokkal olcsóbb, és a hőmérsékleten egy kis LED-es mosogató lát, a vezetőképességi rést több mint pótolja a nagyobb felület, amelyet a könnyű alumínium héj lehetővé tesz.
Melyik ötvözet? Hővezetőképesség vs szilárdság
| Ötvözet | kb. hővezető képesség (W/mk) | Karakter | LED hűtőbordákhoz használható |
| 1050 / 1060 | ~225–230 | tiszta, nagyon puha, legmagasabb vezetőképesség | pörgetett csészéket, alaplapok, hőterítők |
| 1100 | ~218 | tiszta egy kevés Cu-val, puha, jó alakíthatóság | pecsétes serpenyők, könnyű csészék |
| 3003 | ~160-190 | Mn ötvözet, erősebb, merevebb | mechanikailag igényes alakított alkatrészek |
| 5052 | ~130 | Mg ötvözet, erős, korrózióálló | szerkezeti házak, nem elsődleges hűtőborda |
A szabály egyszerű: a LED hőt terjesztő részéhez, válassza a legtisztább lágyötvözetet, amely még mindig képződik.
Mivel ötvöző elemeket adnak hozzá (Mn in 3003, Mg be 5052), a szilárdság és a korrózióállóság nő, de a hővezető képesség csökken.
A 5052 a hűtőborda erősnek tűnik, de rosszul mozgatja a hőt; A 1050 tárcsa jól vezet, de túl puha szerkezeti falhoz. A legtöbb fonott LED-pohár ilyen 1050/1060 O, ami mindkettőt egyensúlyba hozza.
Egyes lámpatestek fényvisszaverő belső felületei a 5052 nagy fényvisszaverő képességű tükörlap; általános szerkezeti lap származhat a 5000 sorozatú alumínium lemez hatótávolság.
Gyakorlati tanácsok: ne adja túl. A „legerősebb alumíniumot” kérő világítástechnikai vásárló a végén előfordulhat 5052, amely prémiumnak érzi magát, de mozgatja a hőt 40% kevésbé jól mint 1050 és melegebben működteti a LED-et.
Tartalék 3003/5052 arra a néhány alkatrészre, amelyeknek valóban mechanikai merevségre vagy kültéri korrózióra van szükségük, és használja 1050/1060 a hőterítő csészéhez és alapjához.
Ha kétségei vannak, egy minta minden ötvözetben egyszerű hőmérsékleti teszttel ugyanazon LED alatt és áram alatt gyorsabban megoldja a kérdést, mint az adatlapok.
Az indulat: O for Spinning, H: merevség
O temperamentum (lágyított, puha) a forgatható vagy mélyhúzott LED lemezek szabványa.
A forgó henger alatt puha tárcsa folyik repedés nélkül, ami elengedhetetlen a vékony könnyű csészékhez és a kúpos héjakhoz.
H14/H24 vagy félkemény tempereket használnak, amikor a korongot egy sekély serpenyőbe bélyegzik, amelynek meg kell őriznie alakját, vagy amikor a kész alkatrésznek inkább merevségre van szüksége, mint mélyalakításra.
A rossz indulat klasszikus hiba: egy mély csészébe pörgött félkemény korong megreped az alján, míg a merev alaplemezként használt O-tárcsa túl puha és behorpad.
A nyersdarab beszállítója ezért a formázási folyamathoz igazítja a tempót – O a fonás és a mélyhúzás esetén, H sekély sajtolás és merev lemezek esetén – és a konverter a térfogat előtt kipróbálja a mintát.
A pergetés különösen érzékeny az indulatokra. Egy O-tárcsának elég lágyított lágyságra van szüksége ahhoz, hogy a görgő alatt visszafolyás nélkül folyjon, de a teljesen lágyított, túl puha alapanyag mélyhúzáskor ráncosodhat vagy elszakadhat.
A malom szabályozza az izzítást egyenletes temperációig, és a fonósor a görgőnyomást és az előtolási sebességet egymáshoz igazítja.
A tételek közötti indulatváltozás a csészék megrepedésének gyakori oka, éppen ezért az edzettségről szóló malomtanúsítvány – nem csak az ötvözet – része a specifikációnak.
Tipikus specifikációk
| Paraméter | Tipikus tartomány |
| Ötvözet / kedély | 1050 / 1060 / 1100, O (puha) vagy H14/H24 |
| Vastagság | 0.5– 6 mm; fonott csészék ~0,6-2 mm, alaplemezek 2-6 mm |
| Átmérő | 50-500 mm, csésze/alap üres méretre vágva |
| Laposság | lakás, sorjamentes él, egyenletes átmérő |
| Felület | malom befejezése; eloxálható, fújva vagy kefével lefelé |
| Vágás | nyírt vagy üres kör, szabályozott sorja és él |
| Tolerancia | átmérője ±0,2–0,5 mm, vastagság specifikációnként |
Az üres átmérőt a kész csésze méreteiből számítják ki, a megrajzolt rész – egy mély – felületének felhasználásával, vékony csészéhez nagyobb üres kell, mint egy sekély serpenyőhöz.
A vastagság a termikus tömegtől és a fonás közbeni falvékonyságtól függ: egy vékony csésze 0,6–1,5 mm-t használ, míg a nagyteljesítményű COB LED alatti szilárd alaplemez 3-6 mm-t használ a hőterítéshez.
Az üres méretezés az első tervezési lépés. A megpörgetett csésze formálódás közben elvékonyodik, tehát a korongnak elég vastagnak kell lennie ahhoz, hogy a húzás után minimális fal maradjon.
A vásárlók gyakran visszafelé dolgoznak a pohárrajztól: szükséges falvastagság, csésze átmérője és mélysége állítsa be a nyersdarab átmérőjét és a kiindulási mérőt.
Ha túl nagy üres helyet hagy, vágási hulladék keletkezik; túl kicsi blank hasad a peremen. Mert a körvágás olcsó, normális, hogy néhány üres méretet levágunk, centrifugálási minták, és rögzítse azt az átmérőt, amely a legkevesebb hulladékkal tiszta csészét eredményez.
Tekercsről lemezre: Hogyan készülnek az üresek
A LED hűtőborda lemezek hidegen hengerelt alumínium tekercsből indulnak ki a választott ötvözetben és minőségben.
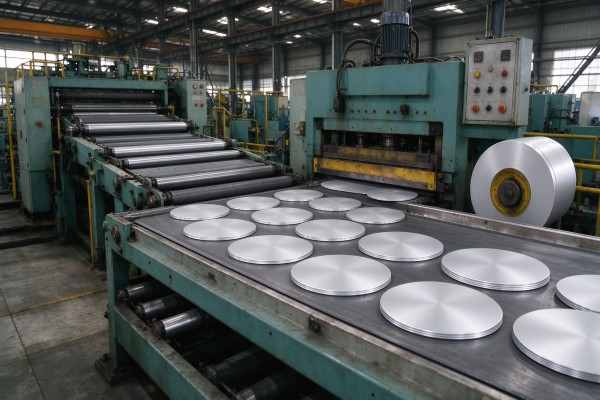
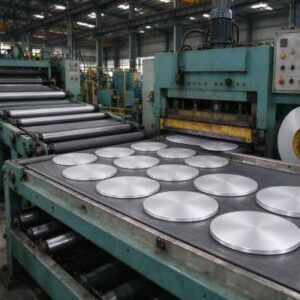
A tekercs le van tekerve, kiegyenlített, és körvágó vonalon – akár kerek matricákkal nyírva, akár vágóprésben kilyukasztva – a cél átmérőjű kerek korongokra vágják.
A széle sorjamentes, a lemez pedig egymásra van rakva, szükség esetén átlapolva, és megvizsgálták a síkságot és a szelvényt.
A legfontosabb minőségi pontok a laposság (egy elvetemült korong excentrikusan forog), élsorja (ami repedést okoz a kialakulásban), mérje a konzisztenciát, és a felület tisztasága.
Mert az üres vékony héjba van fonva, még kis méretbeli eltérések is egyenetlen falvastagságként vagy hasadásként jelennek meg.
Egy jó körvonal tisztán vág, lakás, sorjamentes tárcsák, amelyeket az átalakító közvetlenül a fonó- vagy bélyegzőgépen futtathat.
A körvonal hozama a beágyazástól függ: a maximális számú tárcsa levágása egy tekercs szélességből a selejt minimalizálása érdekében.
Nagy átmérők esetén a körök közötti vágás a fő költség, így a szabványos tekercsszélességhez jól illeszkedő átmérő meghatározása csökkenti az árat.
A tűrés és az élek állapota alkalmazásonként van meghatározva – az eloxálási minőségű lemezeket meg kell tisztítani, karcmentes felület, mert az eloxálás minden gördülési nyomot feltár, míg a megpörgetett csészéknek főleg laposságra és sorjaszabályozásra van szükségük.

Alakítás: Spinning vs Stamping vs CNC
Három folyamat alakítja át a lemezt hűtőbordává. A centrifugálás a tárcsát egy eszterga tüskéjére szorítja, és a görgők egy kúpos csészébe nyomják – ideális a vékony, kerek LED fénypoharak és spotlámpák, és olcsó közepes és nagy futásokhoz.
A sajtolás és a mélyhúzás a korongot egy szerszámban nyomja be sekély serpenyőkbe és laposabb alaplapokba.
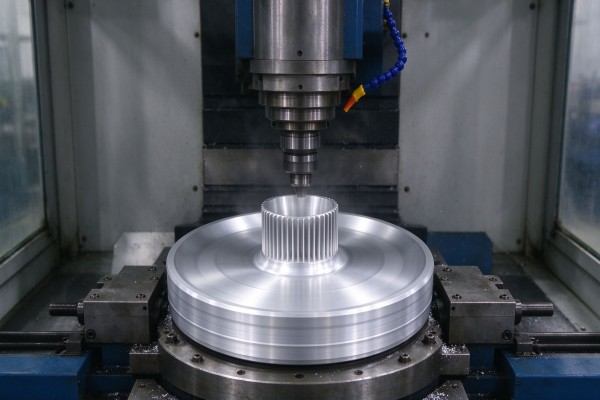
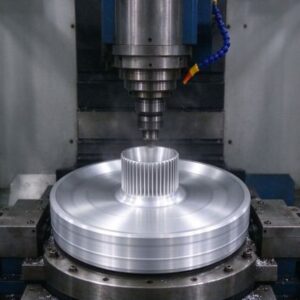
A CNC megmunkálást nagy teljesítményű bordás hűtőbordákhoz használják tömör tárcsából vagy lemezből, ahol a pontos bordageometria számít.
A kör alakú LED-es melegítőcsészéknél a centrifugálás a domináns folyamat, mert gyors, a szerszámok olcsók, és előállítja a kúpos, vékony falú héj, amelyre a lámpáknak szüksége van.
Az O-mérséklet 1050/1060 tárcsa simán folyik a görgő alatt. A bélyegzés sík lemezekhez és sekélyebb részekhez illeszkedik; A CNC megfelel a nagy teljesítményűeknek, bordázott ipari és utcai hűtőbordák, ahol a hőteljesítményt nem alakítják, hanem megtervezik.
A folyamat megválasztása határozza meg a lemez specifikációját. A spinning puha O lemezt akar tiszta, sorjamentes él és jó síkság; A bélyegzés egyenletes mérőt akar, hogy a szerszám ne terhelje túl;
A CNC vastagabb lemezt vagy tárcsát szeretne, stabil vastagsággal és tiszta, megmunkálható felület.
Ha közöljük az üres lemez szállítójával, hogy a lemez melyik folyamatba kerül, megelőzhető a leggyakoribb eltérés – a túl puha bélyegzési minőségű lemez, vagy a henger alatt megrepedő élsorjával forgó tárcsa.

Alkalmazás: LED spotlámpák és alsó lámpák
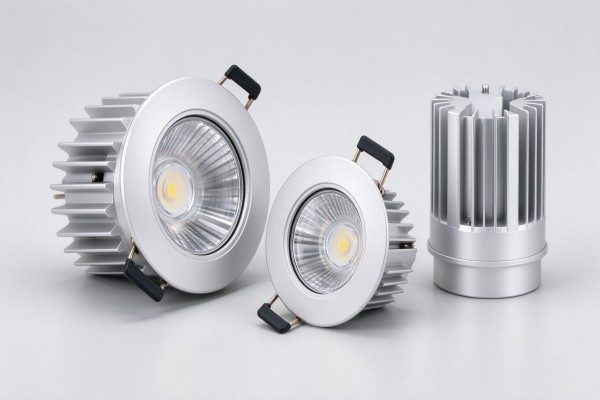
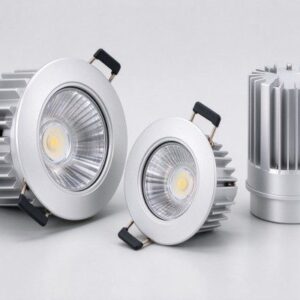
A klasszikus fonott alumínium melegítő pohár egy LED-es spotlámpa teste, PAR lámpa vagy alsó lámpa.
A lemezt egy kúpos héjba fonják, amely hűtőbordaként és lámpatestként is funkcionál: a LED tábla a lapos hátlapra vagy az alapra rögzíthető, hő vezet át az alumínium falon, és a külső felület (gyakran uszonyos vagy hornyos) sugárzik a levegőbe.
Ezért a csészének hővezetőnek és méretben kereknek kell lennie.
Süllyesztett mélysugárzókhoz és spotlámpákhoz, a súly és a hőteljesítmény egyaránt számít – a lámpatest a mennyezetben lóg, és ventilátor nélkül kell hűteni a LED-et.
A 1050/1060 A vékonyra pörgetett tárcsa alacsony tömeget és jó vezetést biztosít; a külseje gyakran feketére vagy fehérre eloxált, hogy illeszkedjen a belsőhöz.
A konzisztens nyers átmérő és síkság a pörgött csészéket koncentrikusan, a rögzítést pedig kozmetikusan tartja.
A süllyesztett mélysugárzók termikusan szűk helyet jelentenek: a lámpatest egy mennyezeti üregben helyezkedik el, kevés légáramlással, így a megpörgetett csészének vezetőképes hőt kell leadnia a külső felületére és a burkolaton keresztül.
Egy vékony, Az alacsony tömegű csésze elegánsnak tűnik, de forrón futhat; a készítők egyensúlyban tartják a falvastagságot, hullámosítás és eloxálás, hogy a csatlakozási hőmérséklet a LED besorolásán belül maradjon.
Mert ezek a csészék a telepítés után láthatóak, A felületkezelés és a gömbölyűség éppolyan értékesítési pont, mint a hűtés.

Alkalmazás: LED izzók és utólag beépített lámpák
LED izzók (A-alakú, gyertya, reflektor) és az utólag beszerelhető lámpák kis alumínium tárcsákat használnak, amelyeket a hűtőborda aljzatába pörgetnek vagy préselnek a műanyag vagy üvegkörte alatt.
Az izzó meghajtója és a LED-tábla ezen az alumínium házon található, amelynek hőt kell leadnia a környező levegőbe. Mivel az izzók hűtőbordái kicsik és vékonyak, egy nagy vezetőképességű 1050/1060 lemez és jó felület (uszonyos vagy hornyos) Ezek azok, amelyek egy 5–15 W-os izzót hűvösen működnek.
Az utólagos kompatibilitás további korlátokat jelent: a hűtőbordának illeszkednie kell a meglévő lámpaburához, legyen könnyű, és nem úgy néz ki, mint egy fémtömb. A fonott és bordázott alumínium tárcsák ennek megfelelnek, gyakran fényes vagy eloxált felülettel és műanyag szoknyával a test egy részén.
A blank kicsi (50-120 mm) és vékony, így a konzisztencia és a sorjaszabályozás kritikus fontosságú a nagy térfogatú izzósoroknál.
Az izzók hűtőbordái költség- és méretcsökkenéssel szembesülnek: a testnek úgy kell kinéznie, mint egy klasszikus izzó, tartsa hidegen a sofőrt, és legyen elég olcsó fogyasztói lámpához.
Pörgetett és uszonyos 1050/1060 alumínium teszi ezt, gyakran műanyag szoknyával a közepén és az alumínium bordákkal az alján.
Mert ezeket milliószámra gyártják, tárcsa átmérője, A szelvénynek és a szélnek kőzetállónak kell lennie, hogy a fonóprés ne akadjon el vagy törjön le.
Szín és felület (ezüst, feketére eloxált vagy festett) kozmetikaiak, de a mögöttes vezetőképesség határozza meg az izzó élettartamát.

Alkalmazás: Utca, High-Bay és ipari lámpatestek
Nagyobb teljesítményű LED utcai lámpák, a magasba épített lámpatestek és a reflektorok több hőt mozgatnak, és gyakran bordázott, megmunkált vagy extrudált alumínium, nem pedig egyszerű fonott csésze.
Az alaplemez vastagabb alumínium korongból vagy lemezből indul – 2-6 mm 1050/1060, vagy merevebb 5052 szerkezeti házakhoz – és a bordákat megmunkálják vagy ragasztják a felület növelése érdekében.
A lemez a hőt a LED-tömbről a bordákra terjeszti.
Ezekhez a szerelvényekhez, A hőtechnikai tervezés mérnöki irányítású: az alaplapnak elég laposnak és vastagnak kell lennie ahhoz, hogy a hő egyenletesen eloszlassa a tömbön, és a felületnek jó hőkontaktust kell kialakítania a LED-táblával (gyakran termopasztával).
A kültéri használat növeli a korróziót és az időjárási hatásokat, így gyakori az eloxálás vagy bevonat. Itt a lemez egy tervezett hűtőborda része, nem csak egy kozmetikai pohár.
A nagy teljesítményű lámpatestek jó hőkontaktust is igényelnek a LED-tömb és az alaplap között. Az elvetemült vagy érdes alaplemezek légréseket hoznak létre, amelyek szigetelésként szolgálnak, a legjobb ötvözet legyőzése.
Egy lakás, vastag 1050/1060 a megmunkált vagy csiszolt rögzítőfelületű tárcsa lehetővé teszi, hogy a hőpaszta kitöltse a rést, és hőt terjesszen a bordákra.
A kültéri egységek továbbá eloxálást vagy bevonatot igényelnek, hogy ellenálljanak a nedvességnek és az útpermetnek, így a lemez felületének egyenletesen és hólyagosodás nélkül kell elviselnie.

Felületi kidolgozás: Eloxálás, Robbantási és fényvisszaverő felületek
A csupasz alumínium tárcsa gyakran lefelé készül el. Az eloxálás megnehezíti, védő oxidréteg, amely javítja a korrózióállóságot, elektromos szigetelést ad (hasznos ott, ahol a tábla rögzíthető), és feketére festhető, ezüst vagy más színű.
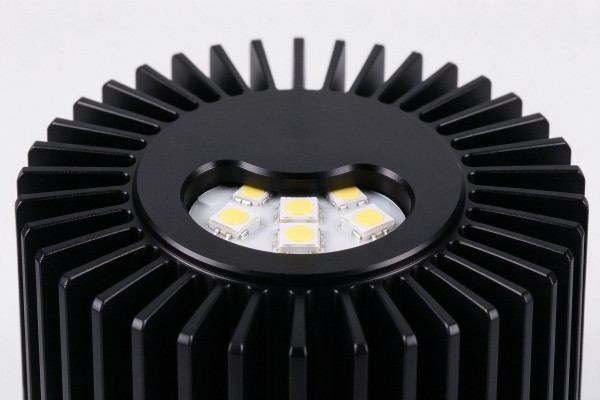
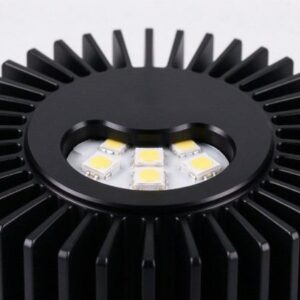
A fekete eloxálás javítja a felület hősugárzását is. A homokfúvás vagy textúrázás egységes matt megjelenést kölcsönöz; polírozást vagy tükörfényezést alkalmaznak, ahol a belső felületnek tükröznie kell a fényt.
Az eloxálás a legelterjedtebb LED-es hűtőborda, mivel védi az alumíniumot, és kozmetikai fekete vagy fehér megjelenést kölcsönöz a modern lámpatesteknek..
Magának a nyersdarabnak tisztának és sorjamentesnek kell lennie, mert az eloxálás felerősíti a felületi hibákat – a karcolások és gördülési nyomok inkább eloxálás után jelennek meg, nem pedig elrejtve.
A fényvisszaverő belső felületek PAR és spot reflektorok fényes vagy tükörfényű alumíniumból készülhetnek.
Mert az eloxálás a felület átalakítása, nem pedig festék, az mögöttes befejezést követi: egy sima polírozott korong tiszta fényes részgé eloxálódik, míg egy kopott vagy felgördült korong az anódrétegen keresztül mutatja a nyomokat.
Ez az oka annak, hogy az eloxálásra szánt hűtőborda lemezeket tisztítószerrel szállítjuk, karcmentes felület és szabályozott gördülő textúra.
Fekete eloxálás, különösen, minden felületi hibát láthatóvá tesz, így a világítástechnikai szakmát ismerő beszállítók óvatosan kezelik a lemezeket az üresítés és a kiszállítás között.

Termikus tervezés: Hogyan hűti a lemez a LED-et
A hő áramlik a LED-csatlakozásból a táblán és a TIM-en keresztül (termikus felület anyaga) az alumínium lemezbe, majd a lemez falán keresztül a külső felületre vezet és levegőbe sugárzik/konvekál.
A lemez feladata, hogy a kis LED-csomagból származó hőt szétterítse a hűtőborda teljes területén. Három tényező dominál: ötvözet vezetőképessége (használat 1050/1060), fal- és alapvastagság (elegendő tömeg a hő szétterítéséhez), és a külső felület (uszonyok, fuvolázás, fekete eloxálás).
Gyakori hiba, hogy a csészét túl vékonyra tesszük a súlymegtakarításhoz: A 0.4 mm-es fal jól néz ki, de nem tudja szétteríteni a hőt, így a LED felmelegszik.
Hőszimuláció vagy egyszerű hőmérsékleti teszt (hőelem a csomóponton, ambient és mosogató) érvényesíti a tervet. Nagy teljesítményű tömbökhöz, a vastagabb alaplemez és a megfelelő méretű tárcsaátmérő – nem csak egy magas dekoratív héj – az, ami valójában csökkenti a csatlakozási hőmérsékletet.
A tábla és a lemez közötti interfész ugyanolyan fontos, mint az ötvözet. Még a 1050 lemez meghibásodik, ha a LED tábla légrésekkel vagy oxidációval ül rajta.
Egy lakás, tiszta szerelési felület, vékony termikus interfész anyag, és a jó csavarnyomás alacsonyan tartja az érintkezési ellenállást.
Ez az oka annak, hogy a COB-modulok megmunkált alaplapjait gyakran a vastagság helyett síkosság és felületkezelési felirattal adják meg..
A tárcsa szállítója szabályozza a laposságot és a mértéket; a lámpatest gyártója szabályozza az összeszerelési nyomást és a TIM-et.
Hűtőborda lemezek minőségellenőrzése
| Ellenőrzés | Követelmény |
| Ötvözet / kedély | malom bizonyítvány 1050/1060/1100 O vagy H |
| Vastagság & átmérő | a tolerancián belül, következetes a tételben |
| Laposság | nincs hullámzás vagy cuppogás; koncentrikusan forog |
| Él | sorjamentes, nincs repedés vagy laminálás |
| Felület | tiszta, nincs olaj, karcolások vagy gördülési hibák |
| Alakító tárgyalás | minta pörgetése/bélyegzése repedés vagy hasadás nélkül |
| Termikus | vezetőképesség ötvözetenként (nyomon követhető ötvözettanúsítvánnyal) |
A konverter a saját fonó- vagy bélyegzősorán próbálja ki a mintadarabot a mennyiség előtt: ha a lemez megreped, excentrikusan forog vagy egyenetlen falvastagságot hagy, az ötvözet, temper vagy blank átmérője ki van kapcsolva.
Bejövő lapossági ellenőrzések, élsorja és idomszer elkapja a legtöbb problémát; A házon belüli eloxálás további felszíni hibákat tár fel, amelyek a csupasz lemezen láthatatlanok voltak.
Egyedi méretek és tűrések
A hűtőborda tárcsákat a vevő üres méretére vágják, nem szabványos katalógusba.
A kész pohárrajzot vagy a fonott méreteket a vevő biztosítja, és a malom kiszámítja a nyersdarab átmérőjét, majd a kívánt átmérőjű és edzettségű korongokat vágja a megfelelő átmérőre.
Mivel a köröntvények szerszámozása alacsony költségű, az egyedi átmérők rugalmasak; a nagy sebességű centrifugálásnál szigorú tűréshatárok vannak megadva az átmérőre és a laposságra vonatkozóan.
Új lámpatest kialakításokhoz, a vásárlók gyakran elküldik a pohár- vagy alaprajzot, és kiszámított üres méretet és mintalemezeket kérnek.
A konverter megpörgeti vagy bélyegzi a mintát, beállítja az üres méretét, ha a fal egyenetlenül vékonyodik, majd kiadja a kötet specifikációját.
Lyuk minták, Az alaplapokhoz középpontok vagy előre lyukasztott jellemzők adhatók hozzá, bár a legtöbb megpörgetett csésze sima korongot használ, és a tüskében képezi a vonásokat.
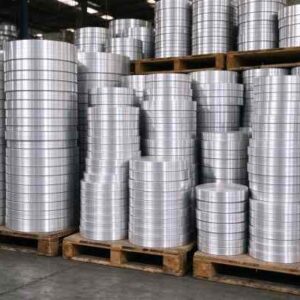
Mivel a lemezeket általában tovább alakítják vagy eloxálják, be vannak csomagolva, hogy tiszták és sértetlenek maradjanak: egymásra rakott papírral a karcolások elkerülése érdekében, raklapokra szalagozva, és nedvesség és por ellen csomagolva.
Különösen az eloxálási minőségű lemezeket nem szabad szállítás közben karcolni, hiszen minden karcolás látszik az eloxálás után.
Az export raklapok ötvözet címkével vannak ellátva, kedély, átmérő, vastagság, tétel és malom bizonyítvány, és a világításgyártónak a beérkező ellenőrzéshez szükséges dokumentációval együtt szállítjuk.

Árképzés és MOQ
A lemezek ára az alumínium alapra vonatkozik (LME-hez köthető) plusz kiürítés és feldolgozás.
Tiszta 1050/1060 a tárcsák kilogrammonként valamivel többe kerülnek, mint 3003 a gurulás miatt, de a hőteljesítmény indokolja a hűtőbordák számára.
Vastagság, átmérő, tolerancia, A vágás minősége és az eloxálásra kész felület befolyásolja az árat; vékony, nagy, a szűk tűrésű tárcsák többe kerülnek, mint a vastagok, laza.
A MOQ általában néhány száz kg, vagy egyedi méretekhez egy raklap; a szabványos méretek gyorsabbak.
A vásárlók úgy szabályozzák a költségeket, hogy az ötvözetet a termikus munkához igazítják (nem túlzottan megadva 5052 amikor 1050 jobb), konténer mennyiségek rendelése, és a nyersdarab átmérőjének beállítása az első alkalommal – az újravágás, mert a csésze széthasad, anyagot és időt pazarol.
A teljes költség magában foglalja a hozam kialakítását: egy lakást, sorjamentes 1050 nagy hozamú korong veri az olcsó tárcsát, amely a pergető zsinóron reped.
LED hűtőborda lemezek rendelése
Adja meg az ötvözetet (1050/1060/1100), kedély (O fonásra, H merev lemezekhez) és vastagsága.
Adja meg a kész csésze/alaprajzot vagy a szükséges üres átmérőt.
Adja meg az átmérőtűrést, laposság, élsorja határértéke és felületi állapota.
A mennyiségi gyártás előtt kérjen formázó mintatételt.
Erősítse meg a malomtanúsítványt az ötvözethez és a temperáláshoz, és eloxálásra kész felület, ha eloxál.
Egy jól lebonyolított vizsgálat felgyorsul. A kész pohárrajzot elküldő vásárló (vagy a már kiszámított üres méret), a célmérő és az indulat, a downstream folyamat (fonás, bélyegzés vagy CNC), és hogy a lemezeket eloxálják-e, a munkának megfelelő árajánlatot kap, nem pedig általános kilogrammonkénti árat.
Ezenkívül elkerüli a legáltalánosabb visszatérést is – olyan lemezeket, amelyek nem megfelelőek a pörgéshez, vagy amelyek karcolásokat mutatnak az eloxálás alatt.
Folyamatos gyártáshoz, írásos adatlapon állapodjanak meg (ötvözet, kedély, nyomtáv, átmérőtűrés, laposság, élsorja, felület, bizonyítvány) és rendelj újra ellene, így minden szállítmány megfelel a jóváhagyott mintának.
A szabványos átfutási idő rövid 1050/1060 gyakori méretű lemezek; Az egyedi átmérők és az eloxálásra kész felület egy kis beállítást tesz lehetővé.
Mivel az alumínium ára az LME-t követi, az idézetek rövid érvényűek, ezért erősítse meg az árat, amikor a specifikáció zárolva van.
Az Eco Alumról
Az Eco Alum márciusban alakult alumíniumellátási szakember 2025, minősített kínai alumínium hengerlési és blankolási ellátási lánc koordinálása az ügyfelek számára világszerte.
A tányérokra koncentrálunk, tekercsek, fóliák, csíkok és körök az egész 1000 sorozat (1050, 1060, 1070, 1100, 1235 és 1350), együtt 3003 és 5000-es sorozat, mint pl 5052.
Inkább, mint egy malomkereskedő, a megfelelő malmot illesztjük, ötvözet, mérsékelni és vágni minden ügyfél alkalmazásához, és kezelni a minőséget, tanúsítványok és exportcsomagolás.
LED világítás és hűtőborda gyártók számára, nagy tisztaságú szállítunk 1050, 1060 és 1100 alumínium korongok és körök O vagy H temperációban, fonott csésze és alaplap átmérőre vágva, lapossal, sorjamentes, eloxálásra kész nyersdarabok és malombizonyítványok.
Mi is szállítunk 3003 és 5052 merevebb formázott vagy szerkezeti részekhez és 5052 fényvisszaverő lapot, ahol szükséges.
Írjon az [email protected] címre vagy hívja +86 19924932491 csésze rajzával vagy üres méretével gyárilag egyeztetett árajánlathoz és minták formázásához.
A teljes hőtárcsás körön keresztül támogatjuk a világításgyártókat: üres méretű számítás a csésze rajzából, ötvözet és temperálás centrifugáláshoz vagy CNC-hez, mintalemezek a hangerő előtt, tétel malom tanúsítványok, eloxálásra kész felületkezelés, és a következetes újrarendelések ugyanazon specifikáció szerint.
Viszonteladás helyett, Minősített hengerműveket koordinálunk, így a tárcsák laposan érkeznek, sorjamentes és centrifugálásra kész – csökkenti a megrepedt csészéket és az inkonzisztens vagy rosszul meghatározott készletből származó selejteket.
Gyakran Ismételt Kérdések
K: Milyen alumínium lemezt használnak a LED hűtőbordákhoz??
A: Nagy tisztaságú 1050, 1060 vagy 1100 O temperálással fonott csészékhez és alaplapokhoz; erősebb 3003/5052 csak szerkezeti vagy mechanikailag igényes alkatrészekhez.
K: Miért ne használna erősebb ötvözetet?
A: Ötvöző elemek hozzáadása (Mn, Mg) növeli a szilárdságot, de csökkenti a hővezető képességet; a hűtőbordának nagyobb szüksége van a vezetésre, mint az erőre.
K: O vagy H temper sodort LED csészékhez?
A: O (puha) fonáshoz és mélyhúzáshoz; H14/H24 sekély préselt serpenyőkhöz és merev alaplapokhoz.
K: Milyen vastag lemezre van szükségem?
A: Körülbelül 0,6–2 mm-es fonott csészék; tömör alaplapok nagy teljesítményű LED-ekhez, körülbelül 2-6 mm, a termikus tömegtől függően.
K: Eloxálhatók-e a lemezek?
A: Igen – adja meg az eloxálásra kész állapotot, tiszta, sorjamentes nyersdarabok; az eloxálás védelmet nyújt, szigetelés és fekete/ezüst kozmetikai felületek.
K: Hogyan számítják ki a nyersdarab átmérőjét??
A: A kész csésze felületéből (a fonott alak megrajzolása), majd formáló mintával érvényesítjük.
K: Egyedi átmérők kaphatók?
A: Igen – a körvágás kevés szerszámot igényel, így az egyedi átmérőket és mérőeszközöket az Ön csészerajzához kell vágni.
K: Hogyan hűti a lemez a LED-et?
A: Hőt terjeszt a LED-tábláról az alumínium falon keresztül a külső bordás vagy eloxált felületre, amely kisugárzik és levegőbe konvekál.
Következtetés
Az alumínium lemez a legtöbb kerek LED-es lámpatest termikus szíve.
Nagy tisztaságú 1050/1060/1100 az O temper a legjobb egyensúlyt adja a hővezetés és a centrifugálhatóság között, a spotlámpák és a mélysugárzók vékony fénycsészéjévé válik, a kisméretű LED izzótestet, vagy a nagy teljesítményű lámpatestek vastag alaplemeze.
A vásárlási szempontok a megfelelő ötvözet és temperálás, lapos sorjamentes nyersdarab a számított átmérőre vágva, eloxálásra kész felület, és egy formáló mintát a térfogat előtt.
Lemezek beszerzése egy koordinált ellátási láncból, amely szabályozza az ötvözetet, kedély, Az üresedés és a tanúsítványok egyenletes hűtőbordát biztosítanak a világítástechnikai gyártóknak, amelyek tisztán forognak, megbízhatóan hűti a LED-et és jól néz ki eloxálás után.