





5052 ഹണികോമ്പ് കോറിനുള്ള H18 അലുമിനിയം ഫോയിൽ: ബലം, വലുപ്പങ്ങളും മാനദണ്ഡങ്ങളും

5052 ഹണികോമ്പ് കോറിനുള്ള H18 അലുമിനിയം ഫോയിൽ: ബലം, വലുപ്പങ്ങളും മാനദണ്ഡങ്ങളും
ആമുഖം
ഒരു അലുമിനിയം കട്ടയും പാനൽ യഥാർത്ഥ ലോഡ് വഹിക്കേണ്ടിവരുമ്പോൾ, ഔട്ട്ഡോർ അല്ലെങ്കിൽ മറൈൻ സർവീസ് അതിജീവിച്ച് പതിറ്റാണ്ടുകളായി പരന്നതായിരിക്കുക, കോർ സാധാരണയായി നിർമ്മിച്ചിരിക്കുന്നത് 5052 മൃദുവായതിനേക്കാൾ H18 അലുമിനിയം ഫോയിൽ, വിലകുറഞ്ഞ 3003.
5052 വളരെ ഉയർന്ന ശക്തിയും മികച്ച നാശന പ്രതിരോധവുമുള്ള ഒരു അലുമിനിയം-മഗ്നീഷ്യം അലോയ് ആണ്, ഫുൾ-ഹാർഡ് H18 ടെമ്പർ നേർത്ത സെൽ ഭിത്തികൾക്ക് ഉയർന്ന കംപ്രഷനും ഷിയർ പ്രകടനത്തിനും ആവശ്യമായ കാഠിന്യം നൽകുന്നു..
എന്തുകൊണ്ടെന്ന് ഈ ഗൈഡ് വിശദീകരിക്കുന്നു 5052 H18 ഫോയിൽ തേൻകോമ്പ് കോറുകൾക്ക് ഉപയോഗിക്കുന്നു, അതിൻ്റെ ഘടനയും മെക്കാനിക്കൽ ഗുണങ്ങളും, ഫോയിൽ എങ്ങനെ ഒരു കോർ ആയി പരിവർത്തനം ചെയ്യപ്പെടുന്നു, സെൽ വലുപ്പങ്ങൾ, വ്യക്തമാക്കാനുള്ള സാന്ദ്രതയും ശക്തി മൂല്യങ്ങളും, പ്രസക്തമായ എയ്റോസ്പേസ്, ASTM ടെസ്റ്റ് മാനദണ്ഡങ്ങൾ, എങ്ങനെ 5052 യുമായി താരതമ്യം ചെയ്യുന്നു 3003 ഒപ്പം 5056, ഫാക്ടറി-ഡയറക്ട് എങ്ങനെ ഓർഡർ ചെയ്യാമെന്നും.
എന്താണ് 5052 H18 ഫോയിൽ?
5052 ഏകദേശം 2.2–2.8% മഗ്നീഷ്യം കൂടാതെ ഒരു ചെറിയ ക്രോമിയം കൂട്ടിച്ചേർക്കൽ അടങ്ങുന്ന ഒരു നോൺ-ഹീറ്റ്-ട്രീറ്റ് ചെയ്യാവുന്ന 5xxx-സീരീസ് അലോയ് ആണ്; തണുത്ത ജോലിയാൽ അത് ശക്തിപ്പെടുത്തുന്നു.
H18 ടെമ്പർ എന്നതിനർത്ഥം ഫോയിൽ അതിൻ്റെ പൂർണ്ണ-കഠിനമായ അവസ്ഥയിലേക്ക് പിന്നീടുള്ള അനീലിംഗ് കൂടാതെ കഠിനമാക്കിയിരിക്കുന്നു എന്നാണ്., അതിനാൽ അത് ഏറ്റവും കഠിനമാണ്. ഹാർഡ് ഫോയിൽ കാരണം ഒരു കോർ അനുയോജ്യമാണ്:
- ഒരു കട്ടയും കോർ ആഴത്തിൽ വരയ്ക്കുന്നതിനുപകരം കംപ്രഷനും കത്രികയും വഹിക്കുന്നു, അതിനാൽ നേർത്ത കോശഭിത്തികൾ വളയുന്നത് തടയാൻ ഉയർന്ന വിളവ് ശക്തി ആവശ്യമാണ്.
- ഫോയിൽ നോഡ് പശ ഉപയോഗിച്ച് മാത്രമേ അച്ചടിച്ചിട്ടുള്ളൂ, അടുക്കിയിരിക്കുന്നു, അരിഞ്ഞതും വികസിപ്പിച്ചതും-ഉരുട്ടിയതിനുശേഷം ഇത് കഠിനമായി രൂപപ്പെട്ടിട്ടില്ല, അതിനാൽ H18 ൻ്റെ താഴ്ന്ന നീളം ഒരു പ്രശ്നമല്ല.
- ഹാർഡ് H18 ഭിത്തികൾ വികസിക്കുമ്പോഴും പാനൽ അമർത്തുമ്പോഴും ഷഡ്ഭുജാകൃതിയിലുള്ള സെല്ലുകളെ ഏകീകൃതമായി നിലനിർത്തുകയും ഫിനിഷ്ഡ് കോറിൻ്റെ സ്ഥിരതയുള്ള കംപ്രഷനും ഷിയർ ശക്തിയും ഉയർത്തുകയും ചെയ്യുന്നു..
H19 (അധിക ഹാർഡ്) ചിലപ്പോൾ വളരെ മെലിഞ്ഞതിന് വ്യക്തമാക്കുന്നു, ഉയർന്ന ശക്തി ഫോയിൽ, അതേസമയം H38 ഒരു സ്ഥിരതയുള്ള തുല്യമാണ്; H18 ഏറ്റവും സാധാരണമായ വാണിജ്യാടിസ്ഥാനത്തിലുള്ള ഫുൾ-ഹാർഡ് ഹണികോമ്പ് കോമ്പർ ആയി തുടരുന്നു.
രാസഘടനയും മെക്കാനിക്കൽ ഗുണങ്ങളും
| ഘടകം | എം.ജി | Cr | ഫെ | ഒപ്പം | ക്യൂ | എം.എൻ | Zn | അൽ |
| 5052 | 2.2–2.8 | 0.15–0.35 | ≤0.40 | ≤0.25 | ≤0.10 | ≤0.10 | ≤0.10 | ബാലൻസ് |
മഗ്നീഷ്യം ശക്തി നൽകുന്നു, ക്രോമിയം ധാന്യങ്ങളുടെ ഘടനയെയും നാശ സ്വഭാവത്തെയും നിയന്ത്രിക്കുന്നു, ഒപ്പം ഇരുമ്പും സിലിക്കണും കാഠിന്യത്തിനായി താഴ്ത്തിവെച്ചിരിക്കുന്നു.
സ്വഭാവം അനുസരിച്ച് സാധാരണ ഫോയിൽ ഗുണങ്ങൾ (മൂല്യങ്ങൾ നേരിയ തോതിൽ ഉയരുന്നു, പൂർണ്ണമായും ഹാർഡ് ഗേജുകൾ; ചില മില്ലുകൾ ഏകദേശം അളക്കുന്നു 319 MPa ടെൻസൈൽ ഓണാണ് 5052 H18 കോർ ഫോയിൽ):
| കോപം | ടെൻസൈൽ (എംപിഎ) | വരുമാനം (എംപിഎ) | നീട്ടൽ |
| ഒ (പര്യാപ്തത) | ഏകദേശം. 130–170 | ഏകദേശം. 50–90 | 18-25% |
| H14 | ഏകദേശം. 195–230 | ഏകദേശം. 140–170 | 7-12% |
| H18 (മുഴുവൻ ഹാർഡ്) | ഏകദേശം. 250–320 | ഏകദേശം. 215–305 | ഏകദേശം 2-7% |
സാന്ദ്രത ഏകദേശം 2.68 g/cm³. എല്ലായ്പ്പോഴും ടെൻസൈൽ സ്ഥിരീകരിക്കുക, കൃത്യമായ ഗേജിനായി മിൽ സർട്ടിഫിക്കറ്റിലെ വിളവും നീളവും.
ഫോയിൽ മുതൽ ഹണികോമ്പ് കോർ വരെ
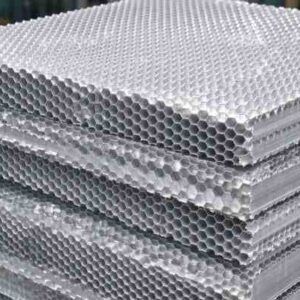
കൺവെർട്ടർ ഉത്പാദനം ഫോയിലിലേക്ക് നോഡ് പശയുടെ സമാന്തര വരകൾ പ്രിൻ്റ് ചെയ്യുന്നു, നിരവധി ഷീറ്റുകൾ അടുക്കുന്നു, ബ്ലോക്ക് സുഖപ്പെടുത്തുന്നു, അതിനെ കോർ കനം വരെ മുറിച്ച് ഷഡ്ഭുജ കോശങ്ങളാക്കി വികസിപ്പിക്കുന്നു.
വേണ്ടി ഫോയിൽ 5052 കോറുകൾ സാധാരണയായി 0.03-0.13 മില്ലിമീറ്റർ വരെ പ്രവർത്തിക്കുന്നു (30-130 μm, സാധാരണയായി 0.04-0.06 മി.മീ); പശ നോഡ് ബോണ്ടുകളെ ശക്തിപ്പെടുത്തുന്നതിനും നാശന പ്രതിരോധം മെച്ചപ്പെടുത്തുന്നതിനും ഫോയിൽ പലപ്പോഴും ക്രോമേറ്റ് ചെയ്യപ്പെടുകയോ അല്ലെങ്കിൽ പരിവർത്തനം പൂശുകയോ ചെയ്യുന്നു.
| പരാമീറ്റർ | സാധാരണ ശ്രേണി |
| ഫോയിൽ കനം | ഏകദേശം 0.03-0.13 മി.മീ (സാധാരണയായി 0.04 / 0.05 / 0.06 മി.മീ) |
| സെൽ വലിപ്പം | 1/4"" (6.4), 3/8"" (9.5), 1/2"" (12.7), 3/4"" (19), 1"" (25 മി.മീ) |
| കോർ കനം | ഏകദേശം 5-200 മി.മീ (അഭ്യർത്ഥനയിൽ കൂടുതൽ ആഴത്തിൽ) |
| വിതരണ ഫോം | വികസിപ്പിക്കാത്ത ബ്ലോക്ക്/സ്ട്രിപ്പ് അല്ലെങ്കിൽ വികസിപ്പിച്ച സ്ലൈസ്; സുഷിരങ്ങൾ അല്ലെങ്കിൽ ഖര; സ്ലോട്ട് |
| പരമാവധി ഷീറ്റ് | സാധാരണയായി 1200-2000 മില്ലിമീറ്റർ വരെ വീതിയും 2000-3000 മില്ലിമീറ്റർ നീളവും |
കോർ ഡെൻസിറ്റി, ശക്തിയും ടെസ്റ്റ് മാനദണ്ഡങ്ങളും
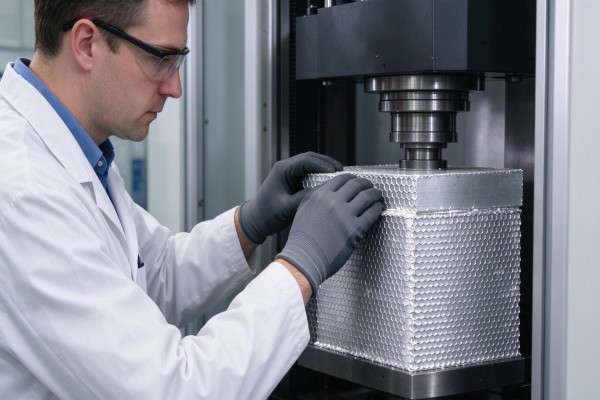
ചെറിയ കോശങ്ങളും കട്ടിയുള്ള ഫോയിൽ സാന്ദ്രതയും ശക്തിയും വർദ്ധിപ്പിക്കുന്നു. സൂചകമായ വിപുലീകരിച്ച-കോർ മൂല്യങ്ങൾ (കൃത്യമായ കണക്കുകൾ അലോയ്യെ ആശ്രയിച്ചിരിക്കുന്നു, ഫോയിൽ ഗേജും വിതരണക്കാരനും):
| സെൽ വലിപ്പം | സാന്ദ്രത (കി.ഗ്രാം/മീ³) | ഫ്ലാറ്റ്വൈസ് കംപ്രഷൻ (എംപിഎ) | ക്രഷ് ശക്തി (എംപിഎ) |
| 1/4"" | കുറിച്ച് 81 | ഏകദേശം. 0.47 | ഏകദേശം. 0.19 |
| 3/8"" | കുറിച്ച് 54 | ഏകദേശം. 0.26 | ഏകദേശം. 0.08 |
| 1/2"" | കുറിച്ച് 38 | ഏകദേശം. 0.14 | ഏകദേശം. 0.05 |
| 3/4"" | കുറിച്ച് 30 | ഏകദേശം. 0.09 | ഏകദേശം. 0.03 |
| 1"" | കുറിച്ച് 31 | ഏകദേശം. 0.05 | ഏകദേശം. 0.02 |
5052 കോറുകൾ ഉയർന്ന ഷിയർ നൽകുന്നു (റിബൺ L, തിരശ്ചീന W ദിശകൾ), ക്ഷീണവും ആഘാത പ്രകടനവും 3003 ഒരേ സാന്ദ്രതയിൽ.
എയ്റോസ്പേസ് കോറുകൾ AMS-C-7438-ലേക്ക് യോഗ്യമാണ് (മുമ്പ് MIL-C-7438); ASTM C363 പ്രകാരം നോഡ്-ബോണ്ട് ശക്തി പരിശോധിക്കുന്നു, ASTM C273 പ്രകാരം പ്ലേറ്റ് കത്രിക, ASTM C365-ന് ഫ്ലാറ്റ്വൈസ് കംപ്രഷൻ, ASTM C297-ന് അഭിമുഖീകരിക്കുന്ന അഡീഷൻ.
സ്റ്റാൻഡേർഡ് വ്യക്തമാക്കുക, സാധാരണ അല്ലെങ്കിൽ കുറഞ്ഞ മൂല്യങ്ങൾ ആവശ്യമാണോ എന്ന് വ്യക്തമാക്കുക.
സാധാരണ ആപ്ലിക്കേഷനുകൾ
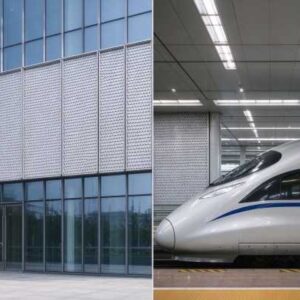
- വാസ്തുവിദ്യാ കർട്ടൻ-വാൾ, ഫേസഡ് ഹണികോംബ് പാനലുകൾ എന്നിവ പരന്നതും പുറത്ത് കാലാവസ്ഥയും ആയിരിക്കണം.
- റെയിൽ, ഗതാഗത മതിൽ, അതിവേഗ ട്രെയിനുകൾക്കും മെട്രോകൾക്കുമായി തറയും സീലിംഗ് പാനലുകളും (ഭാരം കുറഞ്ഞവ, കഠിനമായ, അഗ്നി ആവശ്യകതകളുമായി പൊരുത്തപ്പെടുന്നു).
- എയ്റോസ്പേസ് നിലകൾ, അകത്തളങ്ങളും നിയന്ത്രണ പ്രതലങ്ങളും, കൂടാതെ ഉപ്പ് പ്രതിരോധം പ്രാധാന്യമുള്ള മറൈൻ ബൾക്ക്ഹെഡുകളും ഫർണിച്ചറുകളും.
- ഉപകരണ കാബിനറ്റുകൾ, വൃത്തിയുള്ള മുറിയും എലിവേറ്റർ പാനലുകളും, മരസാമഗികള്, ശബ്ദ ഘടനകൾ, കാറ്റും ഓട്ടോമോട്ടീവ് കനംകുറഞ്ഞ ഭാഗങ്ങളും.
5052 vs 3003 ഒപ്പം 5056
| അലോയ് / മാനസികനില | ഫോയിൽ ടെൻസൈൽ | ബലം | നാശം | ഏറ്റവും അനുയോജ്യം |
| 3003 H18 | ഏകദേശം. 165-200 എംപിഎ | ഇടത്തരം | നല്ലത് | സാമ്പത്തിക വാസ്തുവിദ്യയും അലങ്കാര കോറുകളും |
| 5052 H18/H19 | ഏകദേശം. 250-320 എംപിഎ | ഉയര്ന്ന | മികച്ചത് | ഔട്ട്ഡോർ, കടൽ, ട്രാൻസിറ്റ്, സ്ട്രക്ചറൽ കോറുകൾ |
| 5056 H18 | വീണ്ടും ഉയർന്നത് | വളരെ ഉയർന്നത് | മികച്ചത് | പരമാവധി ശക്തിയിൽ പ്രീമിയം എയ്റോസ്പേസ് കോറുകൾ |
തിരഞ്ഞെടുക്കുക 3003 മൈൽഡ് ഇൻഡോർ അല്ലെങ്കിൽ ജനറൽ ക്ലാഡിംഗിൻ്റെ വിലയ്ക്ക്, 5052 എപ്പോൾ ശക്തി, ക്ഷീണവും നാശവും ഡിസൈനിനെ നയിക്കുന്നു, ഒപ്പം 5056 ഏറ്റവും ഉയർന്ന എയ്റോസ്പേസ് പ്രകടനം വിലയെ ന്യായീകരിക്കുന്നിടത്ത് മാത്രം.
5052 ഫോമുകൾ ചെറുതായി കുറവാണ് 3003, എന്നാൽ ഫോയിൽ ഒരു കോർ ആയി വികസിപ്പിച്ചാൽ ഇത് അപ്രസക്തമാണ്.
സ്പെസിഫിക്കേഷനുകൾ, യീൽഡും ഓർഡർ ചെയ്യലും
ഏകദേശം 2.68 g/cm³, g/m² = കനം (μm) × 2.68, അതിനാൽ മെറ്റീരിയൽ ആസൂത്രണത്തിന് ഒരു ടൺ ഫോയിൽ ഏരിയ കണക്കാക്കാൻ എളുപ്പമാണ്:
| ഫോയിൽ ഗേജ് | g/m² | ഏകദേശം. ടണ്ണിന് m² |
| 30 μm | 80 | 12,400 |
| 40 μm | 107 | 9,330 |
| 50 μm | 134 | 7,460 |
| 60 μm | 161 | 6,220 |
| 100 μm | 268 | 3,730 |
ഗുണനിലവാര നിയന്ത്രണം ഗേജ്, വീതി ടോളറൻസുകൾ എന്നിവ ഉൾക്കൊള്ളുന്നു, ഉപരിതല ഗുണനിലവാരം, ടെൻസൈൽ/കോപം വഴി വിളവ്, എംടിസിയിലെ രസതന്ത്രവും, പൂർത്തിയായ കോറുകൾക്ക്, സാന്ദ്രത, നോഡ് ബോണ്ടും ഷെയർ/കംപ്രഷൻ മൂല്യങ്ങളും, ഐഎസ്ഒ ഉപയോഗിച്ച് 9001 കൂടാതെ SGS/BV പരിശോധനയും ലഭ്യമാണ്.
ഫോയിൽ ഓർഡർ ചെയ്യാൻ, അലോയ്, കോപം എന്നിവ അയയ്ക്കുക (5052 H18), ഗേജ്, വീതിയും റോൾ അളവുകളും, കോർ ഐഡി, ക്രോമേറ്റ്/കോട്ടിംഗ് ആവശ്യങ്ങളും അളവും; പൂർത്തിയായ കോറുകൾക്ക് സെൽ വലുപ്പം ചേർക്കുക, കോർ കനം, സാന്ദ്രത, സ്റ്റാൻഡേർഡ്, വിപുലീകരിച്ച അല്ലെങ്കിൽ ബ്ലോക്ക് ഫോം.
സാധാരണ നിബന്ധനകളാണ് 30% ചരക്കിൻ്റെ ബില്ലിനെതിരെ ബാക്കി തുക നിക്ഷേപിക്കുക, FOB/CFR/CIF.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ക്യു: എന്തിനാണ് ഉപയോഗിക്കുന്നത് 5052 പകരം H18 ഫോയിൽ 3003 കട്ടയും വേണ്ടി?
എ: 5052 മെച്ചപ്പെട്ട ക്ഷീണവും നാശവും കൊണ്ട് H18 ഗണ്യമായി ശക്തമാണ് (കടൽ ഉൾപ്പെടെ) പ്രകടനം, അതിനാൽ കോർ ഔട്ട്ഡോറിനായി ഉയർന്ന കംപ്രഷനും കത്രികയും നൽകുന്നു, ഗതാഗതം, സമുദ്ര, ഘടനാപരമായ പാനലുകൾ; 3003 പൊതു ക്ലാഡിംഗിൽ കുറഞ്ഞ ചിലവിലാണ് പ്രധാനമായും തിരഞ്ഞെടുക്കുന്നത്.
ക്യു: എന്തിനാണ് ഫുൾ ഹാർഡ് H18 കോപം?
എ: ഒരു കാമ്പിന് കാഠിന്യം ആവശ്യമാണ്, ഉയർന്ന വിളവ് നൽകുന്ന സെൽ ഭിത്തികൾ, ഉരുട്ടിയതിനുശേഷം ആഴത്തിൽ വരച്ചിട്ടില്ല, അതിനാൽ പൂർണ്ണ-ഹാർഡ് ഫോയിൽ കംപ്രഷനും കത്രികയും വർദ്ധിപ്പിക്കുന്നു, അതേസമയം കോശങ്ങൾ വികസിക്കുമ്പോൾ ഏകതാനമായി നിലനിർത്തുന്നു.
ക്യു: ഏത് ഫോയിൽ കനവും സെൽ വലുപ്പവുമാണ് സ്റ്റാൻഡേർഡ്?
എ: കോർ ഫോയിൽ സാധാരണയായി 0.03-0.13 മി.മീ (പലപ്പോഴും 0.04-0.06 മി.മീ) 1/4" സെല്ലുകളുള്ള, 3/8"", 1/2"", 3/4"അല്ലെങ്കിൽ 1"; ചെറിയ കോശങ്ങളും കട്ടിയുള്ള ഫോയിൽ സാന്ദ്രവും നൽകുന്നു, ശക്തമായ കോറുകൾ.
ക്യു: ഏത് മാനദണ്ഡങ്ങൾ ബാധകമാണ്?
എ: എയ്റോസ്പേസ് കോറുകൾ AMS-C-7438 ഉപയോഗിക്കുന്നു; നോഡ് ബോണ്ട് ASTM C363 ആണ്, ഷെയർ ASTM C273, കംപ്രഷൻ ASTM C365 ഉം അഭിമുഖീകരിക്കുന്ന അഡീഷൻ ASTM C297 ഉം, മിൽ, കോർ ടെസ്റ്റ് സർട്ടിഫിക്കറ്റുകൾക്കൊപ്പം.
ക്യു: നിങ്ങൾ ഫോയിൽ മാത്രമാണോ അതോ പൂർത്തിയായ കോറുകൾ വിതരണം ചെയ്യുന്നുണ്ടോ?
എ: കൺവെർട്ടറുകൾക്കായി ജംബോ അല്ലെങ്കിൽ സ്ലിറ്റ് റോളുകളിൽ 5052 H18 ഫോയിൽ, വികസിപ്പിച്ചതോ വികസിക്കാത്തതോ ആയ പൂർത്തിയായ തേൻകോമ്പ് കോറുകൾ സെൽ വലുപ്പത്തിലേക്ക് മുറിക്കുന്നു, സാന്ദ്രതയും കനവും.
ക്യു: എന്താണ് MOQ, ലീഡ് സമയം?
എ: ഫോയിൽ MOQ സാധാരണയായി ഓരോ സ്പെസിഫിക്കേഷനും നിരവധി ടൺ ആണ്, പൂർത്തിയായ കോറുകൾ വലുപ്പത്തെയും വോളിയത്തെയും ആശ്രയിച്ചിരിക്കുന്നു, സാമ്പിളുകളും ട്രയൽ ഓർഡറുകളും ലഭ്യമാണ്; ലീഡ് സമയം ഗേജ് അനുസരിച്ച് വ്യത്യാസപ്പെടുന്നു, അളവും പൂശും.
ഉപസംഹാരം
5052 H18 ഉയർന്ന ശക്തിയാണ്, വാസ്തുവിദ്യയ്ക്കായി പ്രീമിയം അലുമിനിയം തേൻകോമ്പ് കോറുകൾക്ക് പിന്നിലുള്ള നാശത്തെ പ്രതിരോധിക്കുന്ന ഫോയിൽ, റെയിൽ, എയ്റോസ്പേസ്, മറൈൻ ഉപയോഗം.
അതിൻ്റെ ഫുൾ-ഹാർഡ് ഭിത്തികൾ കംപ്രഷൻ നൽകുന്നു, കത്രികയും ക്ഷീണവും 3003 കഴിയില്ല, മിക്കവാറും എല്ലാ ബദലുകളേക്കാളും ഭാരം കുറഞ്ഞതും കടുപ്പമുള്ളതുമായിരിക്കുമ്പോൾ.
ഫോയിൽ ഗേജ് വ്യക്തമാക്കുക, സെൽ വലിപ്പം, കോർ ഡെൻസിറ്റിയും ടെസ്റ്റ് സ്റ്റാൻഡേർഡും, വില മാത്രമല്ല സർട്ടിഫിക്കറ്റുകളിലും അംഗീകൃത സാമ്പിളുകളിലും വാങ്ങുക.


