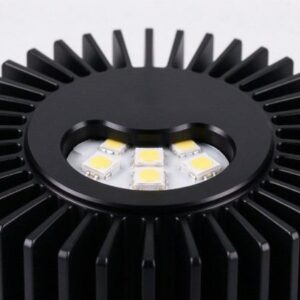
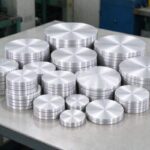
LED Heatsinks को लागि एल्युमिनियम डिस्क
| विशिष्टता | मूल्य |
| रिस | ओ (नरम, कताई) / H14-H24 (मुद्रांकन, कडा प्लेटहरू) |
| मोटाई | 0.5-6 मिमी |
| व्यास | 50-500 मिमी (खाली आकारमा काट्नुहोस्) |
| थर्मल चालकता | ~220–230 W/mK (1xxx) |
| सहिष्णुता | व्यास ±0.2–0.5 मिमी, प्रति विशिष्ट मोटाई |
| अनुप्रयोगहरू | कातिएको एलईडी कप, आधार प्लेटहरू, बल्ब/सडक/हाई-बे तातो सिंक |
LED Heatsinks को लागि एल्युमिनियम डिस्क
परिचय
LED heatsinks को लागि एक एल्युमिनियम डिस्क उच्च-शुद्धता एल्युमिनियम को एक गोल खाली छ (प्रायः 1050, 1060 वा 1100) कि प्रकाश निर्माताहरू स्पिन, टिकट, एलईडी ल्युमिनेयरको तातो फैलाउने शरीरमा गहिरो ड्र वा मेसिन.
LEDs संवेदनशील यन्त्रहरू हुन्: यदि तिनीहरू गर्मी बहाउन सक्दैनन्, तिनीहरूको जंक्शन तापमान बढ्छ, प्रकाश आउटपुट ड्रप, रंग परिवर्तन र जीवन छोटो.
एल्युमिनियम डिस्क कच्चा माल हो जुन तातो सिंक हुन्छ, लाइट-कप खोल र बेस प्लेट जसले LED बोर्डबाट वरपरको हावामा तातो प्रवाह गर्छ.
एलईडी थर्मल व्यवस्थापनको लागि, एल्युमिनियमले धेरै विकल्पहरूलाई हराउँछ.
यो उज्यालो छ, कम लागत, स्पिन र स्ट्याम्प गर्न सजिलो, जंग प्रतिरोधी, र - यसको शुद्ध 1xxx रूपमा - राम्रो थर्मल कन्डक्टर.
यो गाइडले कुन एल्युमिनियम डिस्कहरू LED heatsinks को लागि प्रयोग गरिन्छ भनेर बताउँछ, किन शुद्ध मिश्रहरूले तातोको लागि बलियोहरूलाई भन्दा बढी प्रदर्शन गर्छ, टेम्पर र आकारहरू उपलब्ध छन्, खाली ठाउँहरू कसरी बनाइन्छ र बनाइन्छ, मुख्य luminaire अनुप्रयोगहरू, anodizing र सतह समाप्त, थर्मल डिजाइन, गुणस्तर नियन्त्रण, मूल्य निर्धारण र अर्डर, र कोर विनिर्देशन तालिका.

LED Heatsinks को लागी एक एल्युमिनियम डिस्क के हो??
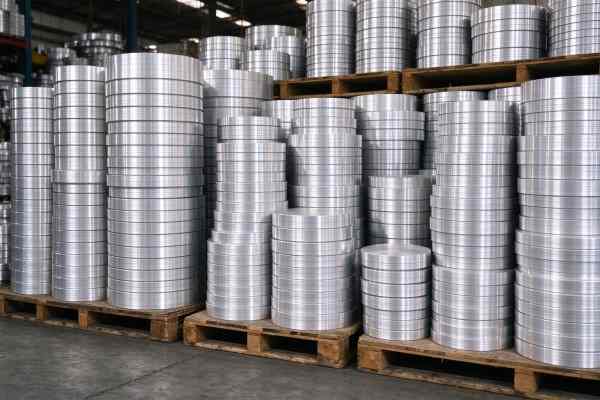
एक एल्युमिनियम डिस्क (एल्युमिनियम सर्कल वा खाली पनि भनिन्छ) एल्युमिनियम कोइलबाट काटिएको गोल पाना हो. LED heatsinks को लागि यो सामान्यतया 0.5-6 मिमी बाक्लो र लगभग बाट हुन्छ 50 मिमी देखि धेरै सय मिलिमिटर व्यास मा, luminaire मा निर्भर गर्दछ.
त्यसपछि डिस्कलाई डाउनस्ट्रीममा रूपान्तरण गरिन्छ - कपमा काटिन्छ, उथले प्यानमा छाप लगाइयो, वा मेसिन गरिएको - स्पटलाइटको तातो फैलाउने खोल बन्न, डाउनलाइट, बल्ब वा सडक फिक्स्चर.
डिस्क एकै पटक दुई गुणहरूको लागि छनोट गरिएको छ: थर्मल चालकता र formability.
ए 1050/1060/1100 डिस्कले राम्रोसँग गर्मी सञ्चालन गर्दछ (शुद्ध एल्युमिनियम लगभग 220-230 W/mK छ) र ओ टेम्परमा स्पिन गर्न वा क्र्याक नगरी गहिरो ड्र गर्न पर्याप्त नरम हुन्छ.
बलियो मिश्र धातु जस्तै 3003 वा 5052 कडा र अधिक जंग-प्रतिरोधी छन् तर गर्मी कम राम्रोसँग सञ्चालन गर्दछ; तिनीहरू शुद्ध ताप फैलाउनको सट्टा यान्त्रिक रूपमा माग गर्ने भागहरूको लागि आरक्षित छन्.
सबैभन्दा सामान्य खाली छ 1050 एल्युमिनियम सर्कल; कडा बनेका भागहरू कहिलेकाहीँ प्रयोग गर्छन् 3003 एल्युमिनियम सर्कल.
यो शब्दले हल्का कपहरूमा काटिएका साना पातलो डिस्कहरू र बेस प्लेटहरूमा मिसिन गरिएका ठूला बाक्लो डिस्कहरू समावेश गर्दछ।.
के तिनीहरूलाई एकताबद्ध गर्दछ कि डिस्क सुरु रिक्त छ, समाप्त भाग होइन: प्रकाश निर्माताले यसलाई बनाउँछ, यसलाई एनोडाइज गर्दछ, LED बोर्ड र चालक माउन्ट गर्दछ, र ल्युमिनेयर पठाउँछ.
यही कारणले गर्दा विशिष्ट सटीकता महत्त्वपूर्ण हुन्छ - एक डिस्क जुन स्पिनिङ लाइनमा धेरै पातलो दरार हुन्छ।, एक जो समतल छैन सनकी रूपमा चल्छ, र गलत मिश्र धातुले उच्च शक्तिको एलईडी उत्पादन गर्ने तापलाई बहाउन सक्दैन.
एलईडी थर्मल व्यवस्थापनको लागि किन एल्युमिनियम?
राम्रो थर्मल चालकता: शुद्ध 1xxx एल्युमिनियमले प्लास्टिक वा डाइ-कास्ट जस्ता भन्दा धेरै राम्रो गर्मी सञ्चालन गर्दछ.
हल्का वजन: तामाको घनत्व लगभग एक तिहाइ, recessed र retrofit फिक्स्चर को लागी महत्वपूर्ण.
स्पिन गर्न र पातलोमा स्ट्याम्प गर्न सजिलो, पातलो पर्खाल प्रकाश कप र प्यान.
कम लागत र तामा ताप सिंकको तुलनामा व्यापक रूपमा उपलब्ध.
प्राकृतिक रूपमा जंग-प्रतिरोधी र गर्मी अपव्यय र इन्सुलेशनको लागि एनोडाइजिंग स्वीकार गर्दछ.
प्रकाश उद्योगको लागत र भोल्युम लक्ष्यहरूसँग पुन: प्रयोगयोग्य र उपयुक्त.
कपरले एल्युमिनियम भन्दा राम्रो सञ्चालन गर्दछ तर भारी र अधिक महँगो छ; प्लास्टिक सस्तो छ तर इन्सुलेटर हो. एल्युमिनियम मीठो ठाउँमा बस्छ: उच्च शक्ति एलईडी चिसो गर्न पर्याप्त प्रवाहकीय, छत फिक्स्चरको लागि पर्याप्त प्रकाश, र उपभोक्ता बल्बको लागि पर्याप्त सस्तो. त्यसकारण बजारमा लगभग हरेक LED तातो सिंक खोल - विशेष गरी कातिएको वा स्ट्याम्प गरिएको गोल - एक एल्युमिनियम डिस्कको रूपमा सुरु हुन्छ।.
प्लास्टिक संग तुलना, एल्युमिनियमले परिमाणको गर्मी आदेशहरू राम्रोसँग सञ्चालन गर्दछ, त्यसैले प्लास्टिकको बल्ब बडीले तातोलाई जालमा पार्छ र एलईडीको आयु छोटो बनाउँछ.
डाइ-कास्ट एल्युमिनियमको तुलनामा, एक काता 1050 कप पातलो छ, उपकरणको लागि चिल्लो र सस्तो, र छिद्रपूर्ण डाइ-कास्ट भन्दा राम्रो सञ्चालन गर्दछ.
तामा संग तुलना, एल्युमिनियम तौलको लगभग एक तिहाइ र धेरै सस्तो छ, र तापक्रममा एउटा सानो एलईडी सिङ्क देख्छ, चालकता अन्तर ठूलो सतह क्षेत्र एक हल्का एल्युमिनियम खोल अनुमति दिन्छ द्वारा बनेको भन्दा बढी छ.
कुन मिश्र धातु? थर्मल चालकता बनाम शक्ति
| मिश्र धातु | लगभग. थर्मल चालकता (W/mK) | चरित्र | एलईडी heatsinks लागि प्रयोग गर्नुहोस् |
| 1050 / 1060 | ~२२५–२३० | शुद्ध, धेरै नरम, उच्चतम चालकता | कताई कपहरू, आधार प्लेटहरू, थर्मल स्प्रेडरहरू |
| 1100 | ~218 | थोरै Cu संग शुद्ध, नरम, राम्रो formability | छाप लगाइएको प्यानहरू, हल्का कपहरू |
| 3003 | ~१६०–१९० | Mn मिश्र धातु, बलियो, कडा | यान्त्रिक रूपमा गठन गरिएका भागहरू माग गर्दै |
| 5052 | ~१३० | एमजी मिश्र धातु, बलियो, जंग प्रतिरोधी | संरचनात्मक आवास, प्राथमिक गर्मी सिंक होइन |
नियम सरल छ: LED गर्मी फैलाउने भागको लागि, अझै पनि बन्ने शुद्ध नरम मिश्र धातु छनोट गर्नुहोस्.
मिश्रित तत्वहरू थपिएको रूपमा (Mn मा 3003, Mg मा 5052), शक्ति र जंग प्रतिरोध बढ्छ तर थर्मल चालकता घट्छ.
ए 5052 तातो सिङ्क बलियो देखिन्छ तर तापलाई नराम्रोसँग सर्छ; a 1050 डिस्क राम्रोसँग चल्छ तर संरचनात्मक पर्खालको लागि धेरै नरम हुन सक्छ. धेरै जसो स्पिन एलईडी कपहरू हुन् 1050/1060 ओ, जसले दुवैलाई सन्तुलनमा राख्छ.
केही ल्युमिनेयरहरूको लागि परावर्तनशील भित्री सतहहरू प्रयोग गर्दछ 5052 उच्च प्रतिबिम्ब मिरर पाना; सामान्य संरचनात्मक पानाबाट आउन सक्छ 5000 श्रृंखला एल्युमिनियम पाना दायरा.
व्यावहारिक सल्लाह: अति निर्दिष्ट नगर्नुहोस्. एक प्रकाश खरिदकर्ताले "सबैभन्दा बलियो एल्युमिनियम" को लागी सोधेको हुन सक्छ 5052, जसले प्रिमियम महसुस गर्छ तर तातो वरपर सार्छ 40% भन्दा कम राम्रो 1050 र एलईडी तातो चलाउँछ.
रिजर्भ 3003/5052 केहि भागहरूको लागि जुन वास्तवमै मेकानिकल कठोरता वा बाहिरी जंग चाहिन्छ, र प्रयोग गर्नुहोस् 1050/1060 गर्मी फैलाउने कप र आधार को लागी.
शंका छ भने, एउटै LED अन्तर्गत साधारण तापक्रम परीक्षणको साथ प्रत्येक मिश्र धातुमा नमूना र वर्तमानले डाटाशीट भन्दा छिटो प्रश्न समाधान गर्दछ.
रिस: ओ स्पिनिङका लागि, कठोरता को लागी एच
O रिस (eneneded, नरम) LED डिस्कहरूको लागि मानक हो जुन काता वा गहिरो कोरिनेछ.
नरम डिस्क स्पिनिङ रोलर मुनि क्र्याक नगरी बग्छ, जुन पातलो हल्का कप र टेपर्ड शेलहरूको लागि आवश्यक छ.
H14/H24 वा आधा-हार्ड टेम्परहरू प्रयोग गरिन्छ जब डिस्कलाई उथले प्यानमा स्ट्याम्प गरिएको हुन्छ जसले यसको आकार राख्नुपर्छ।, वा जब समाप्त भागलाई गहिरो बनाइनुको सट्टा कठोरता चाहिन्छ.
स्वभाव गलत हुनु क्लासिक दोष हो: आधा-हार्ड डिस्क आधारमा गहिरो कप क्र्याकमा कात्यो, जबकि एक कठोर आधार प्लेटको रूपमा प्रयोग गरिएको O डिस्क धेरै नरम र डेन्ट्स छ.
त्यसकारण खाली आपूर्तिकर्ताले गठन प्रक्रियामा स्वभावसँग मेल खान्छ—ओ कताई र गहिरो रेखाचित्रको लागि, उथले मुद्रांकन र कठोर प्लेटहरूको लागि H - र कन्भर्टरले भोल्युम अघि नमूना परीक्षण गर्दछ.
विशेष गरी कताई स्वभाव-संवेदनशील छ. ओ डिस्कलाई स्प्रिंगब्याक बिना रोलर मुनि प्रवाह गर्न पर्याप्त एनेल गरिएको कोमलता चाहिन्छ, तर धेरै नरम भएको पूर्ण रूपमा एनेल गरिएको स्टकले गहिरो ड्रमा झिम्का वा च्यात्न सक्छ.
मिलले एनिललाई निरन्तर स्वभावमा नियन्त्रण गर्छ, र स्पिनिङ लाइनले मिलाउनको लागि रोलर दबाब र फिड गति सेट गर्दछ.
ब्याचहरू बीचको स्वभावमा भिन्नता कप फुट्नुको एक सामान्य कारण हो, त्यसैले मिश्र धातु मात्र नभएर टेम्परमा मिल सर्टिफिकेट भनेको विशेषताको अंश हो.
विशिष्ट विनिर्देशहरू
| प्यारामिटर | सामान्य दायरा |
| मिश्र धातु / मिजास | 1050 / 1060 / 1100, ओ (नरम) वा H14/H24 |
| मोटाई | 0.5-6 मिमी; कताई कप ~ ०.६–२ मिमी, आधार प्लेटहरू 2-6 मिमी |
| व्यास | 50-500 मिमी, कप/आधार खाली आकारमा काट्नुहोस् |
| समतलता | समतल, burr-मुक्त किनारा, लगातार व्यास |
| सतह | मिल समाप्त; onodid गर्न सकिन्छ, विस्फोट वा डाउनस्ट्रीम ब्रश |
| काट्दै | काटिएको वा खाली सर्कल, नियन्त्रित burr र किनारा |
| सहिष्णुता | व्यास ±0.2–0.5 मिमी, प्रति विशिष्ट मोटाई |
खाली व्यास कोरीएको भाग को सतह क्षेत्र को उपयोग गरी समाप्त कप आयामहरु बाट गणना गरिन्छ - एक गहिरो, पातलो कपलाई उथले प्यान भन्दा ठूलो खाली चाहिन्छ.
मोटाई थर्मल मास र कताई को समयमा भित्ता पातलो मा निर्भर गर्दछ: पातलो कपले ०.६–१.५ मिमी प्रयोग गर्छ, जबकि उच्च-शक्ति COB LED अन्तर्गत ठोस आधार प्लेटले तातो फैलाउन 3-6 मिमी प्रयोग गर्दछ.
खाली साइजिङ पहिलो ईन्जिनियरिङ् चरण हो. कताई कप बनाउँदा पातलो हुन्छ, त्यसैले रेखाचित्र पछि न्यूनतम पर्खाल छोड्न डिस्क पर्याप्त बाक्लो हुनुपर्छ.
खरीददारहरू प्राय: कप रेखाचित्रबाट पछाडि काम गर्छन्: आवश्यक पर्खाल मोटाई, कप व्यास र गहिराई खाली व्यास र सुरु गेज सेट.
धेरै ठूलो खाली छोड्दा ट्रिम फोहोर सिर्जना हुन्छ; धेरै सानो रिम मा खाली विभाजन. किनभने सर्कल काट्ने सस्तो छ, केहि खाली आकारहरू काट्नु सामान्य छ, स्पिन नमूनाहरू, र कम से कम स्क्र्याप संग सफा कप दिने व्यास लक गर्नुहोस्.
कोइल देखि डिस्क सम्म: कसरी खाली बनाइन्छ
LED ताप-सिंक डिस्कहरू कोल्ड-रोल्ड एल्युमिनियम कोइलबाट छनौट गरिएको मिश्र धातु र स्वभावमा सुरु हुन्छ।.
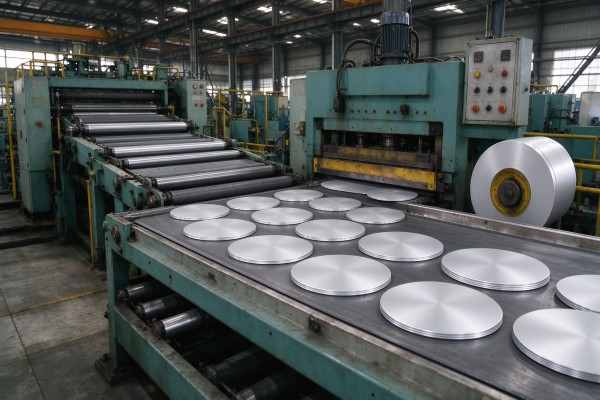
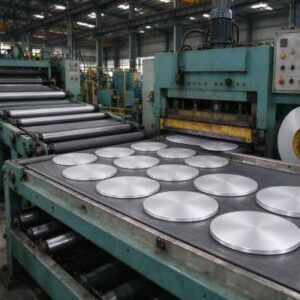
कुण्डली अनकोइल गरिएको छ, समतल, र सर्कल काट्ने लाइनमा ब्ल्याक गरिएको - या त राउन्ड डाइसको साथ कतरिएको वा ब्ल्याङ्किङ प्रेसमा मुक्का - लक्षित व्यासको गोलाकार डिस्कहरूमा.
किनारा burr को लागी नियन्त्रित छ र डिस्क स्ट्याक गरिएको छ, आवश्यक भएमा अन्तरबार्ता, र समतलता र गेजको लागि निरीक्षण गरियो.
मुख्य गुणस्तर बिन्दु समतलता हो (विकृत डिस्क विलक्षण रूपमा घुम्छ), किनारा burr (जसले गर्दा बन्ने क्रममा क्र्याक हुन्छ), गेज स्थिरता, र सतह सफाई.
किनभने खाली पातलो खोलमा कातिएको छ, सानो गेज भिन्नता पनि असमान पर्खाल मोटाई वा विभाजनको रूपमा देखा पर्दछ.
राम्रो सर्कल लाइन सफा काट्छ, समतल, burr-मुक्त डिस्कहरू जुन कन्भर्टरले सीधा स्पिनिङ वा स्ट्याम्पिङ मेसिनमा चलाउन सक्छ.
सर्कल लाइनमा उत्पादन गुँडमा निर्भर गर्दछ: स्क्र्याप कम गर्न कोइल चौडाइबाट डिस्कहरूको अधिकतम संख्या काट्दै.
ठूला व्यासहरूको लागि सर्कलहरू बीचको ट्रिम मुख्य लागत हो, त्यसैले मानक कुण्डल चौडाइमा राम्रोसँग गुँड बनाउने व्यास निर्दिष्ट गर्दा मूल्य घट्छ.
सहिष्णुता र किनारा अवस्था प्रति अनुप्रयोग निर्दिष्ट गरिएको छ - एनोडाइजिंग-ग्रेड डिस्कहरू सफा गर्न आवश्यक छ, स्क्र्याच-फ्री सतह किनभने एनोडाइजिंगले हरेक रोलिङ मार्कलाई प्रकट गर्दछ, जबकि कताई कपहरूलाई मुख्य रूपमा समतलता र बुर नियन्त्रण चाहिन्छ.

गठन: स्पिनिङ बनाम स्ट्याम्पिङ बनाम सीएनसी
तीन प्रक्रियाहरूले डिस्कलाई तातो सिङ्कमा परिणत गर्दछ. स्पिनिङले डिस्कलाई खरादमा रहेको मेन्डरेलमा क्ल्याम्प गर्छ र रोलरहरूले यसलाई पातलो कपमा थिच्छन्— पातलोका लागि उपयुक्त, गोल एलईडी बत्ती कप र स्पटलाइटहरू, र मध्यम र ठूलो रनको लागि सस्तो.
स्ट्याम्पिङ र गहिरो रेखाचित्रले डिस्कलाई डाईमा उथले प्यान र फ्ल्याटर बेस प्लेटहरूमा थिच्नुहोस्।.
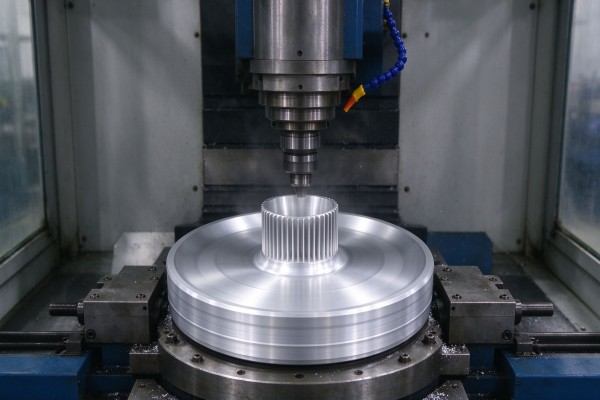
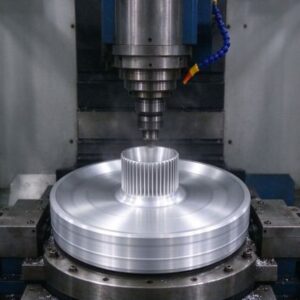
ठोस डिस्क वा प्लेटबाट काटिएको उच्च-शक्ति फिन गरिएको तातो सिङ्कहरूको लागि सीएनसी मेसिन प्रयोग गरिन्छ, जहाँ सटीक फिन ज्यामिति महत्त्वपूर्ण छ.
गोलो एलईडी तातो कपहरूको लागि स्पिनिङ प्रबल प्रक्रिया हो किनभने यो छिटो छ, उपकरण सस्तो छ, र यसले टेपर्ड उत्पादन गर्दछ, पातलो पर्खाल खोल जुन बत्ती चाहिन्छ.
O- स्वभाव 1050/1060 डिस्क रोलर अन्तर्गत सजिलै प्रवाह हुन्छ. स्ट्याम्पिङले सपाट प्लेटहरू र कम भागहरू सूट गर्दछ; सीएनसी उच्च शक्ति सूट, फिन गरिएको औद्योगिक र सडक ताप सिंक जहाँ थर्मल प्रदर्शन आकारको सट्टा ईन्जिनियर गरिएको छ.
प्रक्रियाको छनोटले डिस्क विशिष्टतालाई ड्राइभ गर्छ. स्पिनिङले सफासँग नरम ओ डिस्क चाहन्छ, burr-मुक्त किनारा र राम्रो समतलता; स्ट्याम्पिङले लगातार गेज चाहिन्छ त्यसैले डाइले ओभरलोड गर्दैन;
सीएनसीले स्थिर मोटाई र सफा भएको बाक्लो प्लेट वा डिस्क चाहन्छ, machinable सतह.
खाली सप्लायरलाई डिस्क कुन प्रक्रियामा जानेछ भनी बताउनले सबैभन्दा सामान्य बेमेललाई रोक्छ - स्ट्याम्पिङ-ग्रेड डिस्क जुन धेरै नरम हुन्छ।, वा रोलर मुनि क्र्याक हुने एज बर्र भएको स्पिनिङ डिस्क.

आवेदन: एलईडी स्पटलाइटहरू र डाउनलाइटहरू
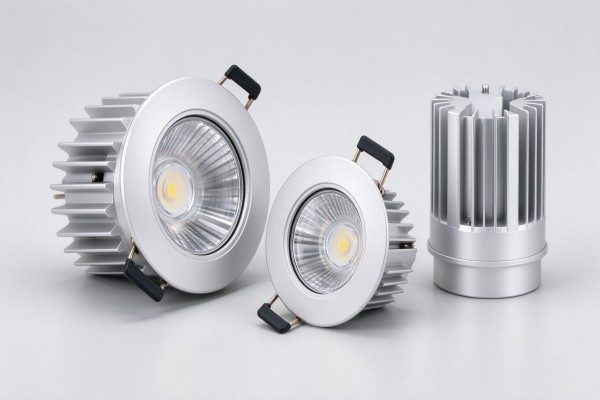
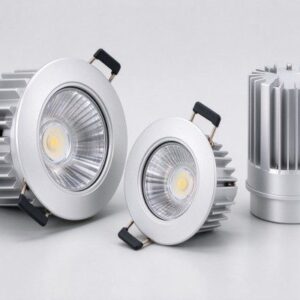
क्लासिक स्पन एल्युमिनियम ताप कप एलईडी स्पटलाइटको शरीर हो, PAR बत्ती वा डाउनलाइट.
डिस्कलाई टेपर्ड शेलमा घुमाइन्छ जुन तातो सिंक र बत्तीको शरीरको रूपमा दोब्बर हुन्छ।: एलईडी बोर्ड फ्ल्याट पछाडि वा आधार मा माउन्ट, गर्मी एल्युमिनियम पर्खाल मार्फत सञ्चालन हुन्छ, र बाहिरी सतह (अक्सर finned वा fluted) हावामा विकिरण गर्दछ.
यसकारण कप थर्मल रूपमा प्रवाहकीय र आयामी गोलो हुनुपर्छ.
recessed डाउनलाइटहरू र स्पटलाइटहरूको लागि, तौल र थर्मल कार्यसम्पादन दुवै महत्त्वपूर्ण छन् - फिक्स्चर छतमा झुण्डिएको छ र पंखा बिना एलईडी चिसो हुनुपर्छ।.
ए 1050/1060 ओ डिस्क स्पन पातलो कम द्रव्यमान र राम्रो चालन दिन्छ; बाहिरी भाग प्रायः भित्री भागसँग मिलाउन कालो वा सेतो एनोडाइज गरिएको हुन्छ.
लगातार खाली व्यास र समतलताले काता कपहरूलाई केन्द्रित र फिक्स्चर कस्मेटिक राख्छ.
Recessed downlights एक थर्मल तंग स्थान हो: फिक्स्चर थोरै हावा प्रवाहको साथ छत शून्य भित्र बस्छ, त्यसैले कताई कपले यसको बाहिरी सतह र ट्रिम मार्फत तातो प्रवाहकीय रूपमा बहाउनु पर्छ.
एक पातलो, कम-मास कप सुरुचिपूर्ण देखिन्छ तर तातो चल्न सक्छ; निर्माताहरू पर्खाल मोटाई सन्तुलन, LED को मूल्याङ्कन भित्र जंक्शन तापमान राख्न फ्लुटिंग र एनोडाइजिंग.
किनभने यी कपहरू स्थापना पछि देखिने छन्, सतह समाप्त र गोलाकार कूलिंग जत्तिकै एक बिक्री बिन्दु हो.

आवेदन: एलईडी बल्ब र रेट्रोफिट बत्तीहरू
एलईडी बल्बहरू (ए-आकार, मैनबत्ती, परावर्तक) र रेट्रोफिट बत्तीहरूले प्लास्टिक वा गिलासको बल्ब मुनि तातो सिङ्कको आधारमा कातिएको वा स्ट्याम्प गरिएको सानो एल्युमिनियम डिस्कहरू प्रयोग गर्दछ।.
बल्बको ड्राइभर र एलईडी बोर्ड यस एल्युमिनियम बडीमा बस्छन्, जसले परिवेशको हावामा तातो बहाउनु पर्छ. किनभने बल्ब तातो सिङ्कहरू साना र पातलो हुन्छन्, एक उच्च चालकता 1050/1060 डिस्क र राम्रो सतह क्षेत्र (finned वा fluted) 5-15 वाटको बल्ब चलिरहेको चिसो राख्ने कुराहरू हुन्.
रिट्रोफिट अनुकूलताले बाधाहरू थप्छ: तातो सिंक अवस्थित बत्तीको खाममा फिट हुनुपर्छ, हल्का हो, र धातुको ब्लक जस्तो देखिदैन. स्पन र फिनन्ड एल्युमिनियम डिस्कहरू यो भेट्छन्, प्रायः चमकदार वा एनोडाइज्ड फिनिश र शरीरको भागमा प्लास्टिक स्कर्टको साथ.
खाली ठाउँ सानो छ (50-120 मिमी) र पातलो, त्यसैले स्थिरता र बुर नियन्त्रण उच्च-भोल्युम बल्ब लाइनहरूको लागि महत्त्वपूर्ण छ.
बल्ब तातो सिंकहरूले लागत र आकार निचोडको सामना गर्छन्: शरीर क्लासिक बल्ब जस्तै देखिनु पर्छ, चालकलाई चिसो राख्नुहोस्, र उपभोक्ता बत्तीको लागि पर्याप्त सस्तो हुनुहोस्.
स्पन र फिन गरिएको 1050/1060 एल्युमिनियमले यो गर्छ, प्रायः बिचमा प्लास्टिकको स्कर्ट र आधारमा एल्युमिनियमका पखेटाहरू देखापर्छन्.
किनभने यी लाखौंमा बनाइन्छ, डिस्क व्यास, गेज र किनारा चट्टान अनुरूप हुनुपर्छ त्यसैले स्पिनिङ प्रेस जाम वा स्क्र्याप गर्दैन।.
रंग र सतह (चाँदी, anodized कालो वा चित्रित) कस्मेटिक छन्, तर अन्तर्निहित चालकताले बल्बको जीवनलाई सेट गर्छ.

आवेदन: सडक, हाई-बे र औद्योगिक Luminaires
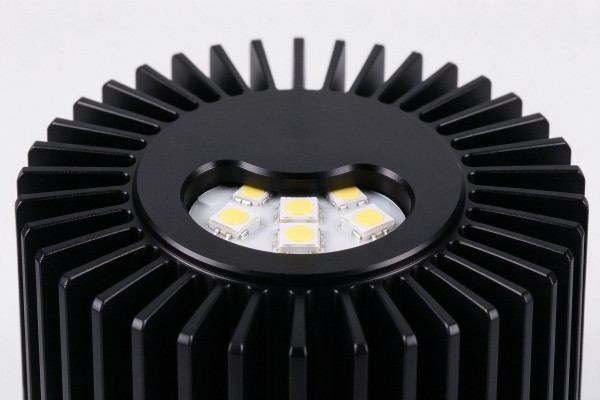
उच्च शक्ति एलईडी स्ट्रीट लाइटहरू, हाई-बे फिक्स्चर र फ्लडलाइटहरू बढी तातो सार्छन् र प्रायः फिनन्ड प्रयोग गर्छन्, साधारण स्पन कपको सट्टा मेसिन वा एक्स्ट्रुडेड एल्युमिनियम.
आधार प्लेट बाक्लो एल्युमिनियम डिस्क वा प्लेटको रूपमा सुरु हुन्छ—२–६ मिमी 1050/1060, वा कडा 5052 संरचनात्मक आवासका लागि - र पखेटाहरू मेसिन वा बाँडिएका छन् सतह क्षेत्र बढाउनको लागि.
डिस्कले एलईडी एरेबाट पखेटाहरूमा तातो फैलाउँछ.
यी फिक्स्चरहरूको लागि, थर्मल डिजाइन ईन्जिनियरिङ् नेतृत्वमा छ: आधार प्लेट एरेमा समान रूपमा तातो फैलाउन पर्याप्त समतल र बाक्लो हुनुपर्छ, र सतहले एलईडी बोर्डसँग राम्रो थर्मल सम्पर्क बनाउनु पर्छ (अक्सर थर्मल पेस्ट संग).
बाहिरी प्रयोगले जंग र मौसम थप्छ, त्यसैले anodizing वा कोटिंग सामान्य छ. यहाँ डिस्क एक इन्जिनियर गरिएको गर्मी सिंक को भाग हो, कस्मेटिक कप मात्र होइन.
उच्च-शक्ति फिक्स्चरहरूले एलईडी एरे र बेस प्लेट बीच राम्रो थर्मल सम्पर्कको पनि माग गर्दछ. वार्पेड वा नराम्रो आधार प्लेटहरूले इन्सुलेशनको रूपमा काम गर्ने एयर ग्यापहरू सिर्जना गर्दछ, उत्तम मिश्र धातुलाई पराजित गर्दै.
एउटा फ्ल्याट, बाक्लो 1050/1060 मेसिन वा स्यान्डेड माउन्टिङ फेस भएको डिस्कले थर्मल पेस्टलाई खाली ठाउँ भर्न र पखेटाहरूमा तातो फैलाउन दिन्छ।.
बाहिरी एकाइहरूलाई आर्द्रता र सडक स्प्रेको प्रतिरोध गर्न एनोडाइजिंग वा कोटिंग आवश्यक पर्दछ, त्यसैले डिस्क सतहले त्यो फिनिश समान रूपमा र छाला बिना लिनुपर्छ.

सतह समाप्त: एनोडाइजिङ, ब्लास्टिङ र परावर्तक सतहहरू
बेयर एल्युमिनियम डिस्क अक्सर डाउनस्ट्रीम समाप्त हुन्छ. Anodizing एक कठिन बढ्छ, सुरक्षात्मक अक्साइड तह जसले जंग प्रतिरोध सुधार गर्दछ, विद्युतीय इन्सुलेशन दिन्छ (उपयोगी जहाँ बोर्ड माउन्ट हुन्छ), र कालो रङ गर्न सकिन्छ, चाँदी वा अन्य रंग.
कालो एनोडाइजिंगले सतहबाट ताप विकिरणलाई पनि सुधार गर्दछ. स्यान्डब्लास्टिङ वा टेक्स्चरिङले एक समान म्याट लुक दिन्छ; भित्री सतहले प्रकाश प्रतिबिम्बित गर्नुपर्छ जहाँ पालिश वा ऐना परिष्करण प्रयोग गरिन्छ.
एनोडाइजिङ सबैभन्दा सामान्य LED गर्मी-सिंक फिनिश हो किनभने यसले एल्युमिनियमलाई सुरक्षित गर्दछ र आधुनिक लुमिनियरहरूको कस्मेटिक कालो वा सेतो लुक थप्छ।.
खाली आफै सफा र burr-मुक्त हुनुपर्छ, किनभने एनोडाइजिङले सतहका दोषहरू बढाउँछ — स्क्र्याचहरू र रोलिङ चिन्हहरू लुकाउनुको सट्टा एनोडाइजिङ पछि देखा पर्छन्।.
PAR र स्पट रिफ्लेक्टरहरूका लागि परावर्तनशील भित्री सतहहरूले उज्यालो वा मिरर-फिनिस एल्युमिनियम प्रयोग गर्न सक्छ.
किनभने एनोडाइजिङ भनेको पेन्टको सट्टा सतहको रूपान्तरण हो, यो अन्तर्निहित समाप्त पछ्याउँछ: एक चिकनी पालिश डिस्क सफा उज्यालो भागमा एनोडाइज गर्दछ, जबकि स्कफ गरिएको वा रोल्ड डिस्कले एनोडिक तह मार्फत चिन्हहरू देखाउँदछ.
यही कारणले गर्दा एनोडाइजिङको लागि निर्धारित ताप-सिंक डिस्कहरू सफासँग आपूर्ति गरिन्छ, स्क्र्याच-मुक्त सतह र नियन्त्रित रोलिङ बनावट.
कालो एनोडाइजिंग, विशेष गरी, प्रत्येक सतह दोष देखिने बनाउँछ, त्यसैले लाइटिङ ट्रेड जान्ने आपूर्तिकर्ताहरूले ब्ल्याङ्किङ र डेलिभरीको बीचमा ध्यानपूर्वक डिस्कहरू ह्यान्डल गर्छन्.

थर्मल डिजाइन: कसरी डिस्कले एलईडीलाई चिसो गर्छ
बोर्ड र TIM मार्फत एलईडी जंक्शनबाट तातो प्रवाह हुन्छ (थर्मल इन्टरफेस सामाग्री) एल्युमिनियम डिस्क मा, त्यसपछि डिस्कको पर्खालबाट बाहिरी सतहमा चल्छ र हावामा विकिरण/कन्भेक्ट गर्छ.
डिस्कको काम सानो एलईडी प्याकेजबाट सम्पूर्ण तातो सिङ्क क्षेत्रमा तातो फैलाउनु हो. तीन कारक हावी छन्: मिश्र धातु चालकता (प्रयोग गर्नुहोस् 1050/1060), पर्खाल र आधार मोटाई (गर्मी फैलाउन पर्याप्त मास), र बाहिरी सतह क्षेत्र (पखेटा, फ्लिटिङ, कालो anodizing).
एक सामान्य गल्ती वजन बचाउन कप धेरै पातलो बनाउनु हो: a 0.4 मिमी पर्खाल राम्रो देखिन सक्छ तर गर्मी फैलाउन सक्दैन, त्यसैले एलईडी तातो चल्छ.
थर्मल सिमुलेशन वा एक साधारण तापमान परीक्षण (जंक्शनमा थर्मोकोपल, परिवेश र सिंक) डिजाइन प्रमाणित गर्दछ. उच्च शक्ति arrays को लागी, एक बाक्लो बेस प्लेट र एक राम्रो आकारको डिस्क व्यास - केवल एक अग्लो सजावटी खोल भन्दा - वास्तवमा जंक्शन तापमान कम गर्दछ.
बोर्ड र डिस्क बीचको इन्टरफेस मिश्र धातु जत्तिकै महत्त्वपूर्ण छ. समेत ए 1050 यदि LED बोर्डमा एयर ग्याप वा अक्सिडेशनको साथ बस्यो भने प्लेट असफल हुन्छ.
एउटा फ्ल्याट, सफा माउन्टिङ अनुहार, पातलो थर्मल इन्टरफेस सामग्री, र राम्रो बोल्ट दबाब सम्पर्क प्रतिरोध कम राख्नुहोस्.
यसैले COB मोड्युलहरूको लागि मेसिन गरिएको आधार प्लेटहरू प्रायः मोटाईको सट्टा सपाटता र सतह फिनिश कलआउटको साथ निर्दिष्ट गरिन्छ।.
डिस्क आपूर्तिकर्ताले समतलता र गेज नियन्त्रण गर्दछ; ल्युमिनेयर निर्माताले एसेम्बली प्रेसर र TIM लाई नियन्त्रण गर्दछ.
ताप-सिंक डिस्कको गुणस्तर नियन्त्रण
| जाँच गर्नुहोस् | आवश्यकता |
| मिश्र धातु / मिजास | मिल प्रमाणपत्र 1050/1060/1100 ओ वा एच |
| मोटाई & व्यास | सहिष्णुता भित्र, ब्याच भर संगत |
| समतलता | कुनै लहर वा कपिङ छैन; केन्द्रित रूपमा घुम्छ |
| किनारा | burr-मुक्त, कुनै दरार वा laminations |
| सतह | सफा, तेल छैन, खरोंच वा रोलिंग दोषहरू |
| परीक्षण गठन | नमूना स्पिन/स्ट्याम्पहरू क्र्याक वा विभाजन बिना |
| थर्मल | प्रति मिश्र धातु चालकता (मिश्र धातु प्रमाणपत्र मार्फत ट्रेस योग्य) |
कन्भर्टरले भोल्युम अघि आफ्नै स्पिनिङ वा स्ट्याम्पिङ लाइनमा नमूना ब्याच परीक्षण गर्दछ: यदि डिस्क फुट्छ, विलक्षण रूपमा घुम्छ वा असमान पर्खाल मोटाई छोड्छ, मिश्र धातु, स्वभाव वा खाली व्यास बन्द छ.
समतलता को आगमन चेक, किनारा बुर र गेजले धेरै समस्याहरू समात्छ; इन-हाउस एनोडाइजिङले सतहको दोषहरू प्रकट गर्दछ जुन खाली डिस्कमा अदृश्य थिए.
अनुकूलन आकार र सहिष्णुता
तातो-सिंक डिस्कहरू ग्राहकको खाली आकारमा काटिएका छन्, मानक सूचीमा होइन.
खरिदकर्ताले समाप्त कप रेखाचित्र वा स्पन आयामहरू प्रदान गर्दछ, र मिलले खाली व्यास गणना गर्छ, त्यसपछि आवश्यक गेज र टेम्परमा त्यो व्यासमा डिस्क काट्छ.
किनभने सर्कल डाइजको लागि उपकरण कम लागत छ, अनुकूलन व्यास लचिलो छन्; उच्च-गति स्पिनिङका लागि व्यास र समतलतामा कडा सहिष्णुता निर्दिष्ट गरिएको छ.
नयाँ लुमिनेयर डिजाइनहरूको लागि, खरीददारहरूले प्राय: कप वा आधार रेखाचित्र पठाउँछन् र गणना गरिएको खाली साइज प्लस नमूना डिस्कहरूको लागि सोध्छन्.
कन्भर्टरले नमूना घुमाउँछ वा स्ट्याम्प गर्दछ, यदि पर्खाल असमान रूपमा पातलो छ भने खाली आकार समायोजन गर्दछ, र त्यसपछि भोल्युमको लागि निर्दिष्टीकरण जारी गर्दछ.
प्वाल ढाँचाहरू, आधार प्लेटहरूको लागि केन्द्रहरू वा पूर्व-पञ्च गरिएका सुविधाहरू थप्न सकिन्छ, यद्यपि प्रायः कताई कपहरूले सादा डिस्क प्रयोग गर्छन् र मन्ड्रेलमा सुविधाहरू बनाउँछन्.
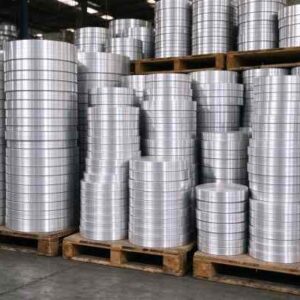
किनभने डिस्कहरू सामान्यतया थप बनाइएका वा एनोडाइज्ड हुन्छन्, तिनीहरू सफा र अक्षुण्ण रहन प्याक गरिएका छन्: खरोंचहरू रोक्नको लागि इन्टरलिभिङ पेपरको साथ स्ट्याक गरिएको, प्यालेटहरूमा ब्यान्ड गरिएको, र आर्द्रता र धुलो विरुद्ध बेरिएको.
विशेष गरी एनोडाइजिंग-ग्रेड डिस्कहरू ट्रान्जिटमा स्कफ हुनु हुँदैन, किनकि प्रत्येक स्क्र्याच एनोडाइजिंग पछि देखाउँछ.
निर्यात प्यालेटहरू मिश्र धातुसँग ट्याग गरिएका छन्, मिजास, व्यास, मोटाई, धेरै र मिल प्रमाणपत्र, र प्रकाश निर्मातालाई आगमन निरीक्षणको लागि आवश्यक कागजातहरू सहित पठाइयो.

मूल्य निर्धारण र MOQ
डिस्कहरू एल्युमिनियम आधारमा मूल्यवान छन् (LME- लिङ्क गरिएको) प्लस ब्ल्याङ्किङ र प्रशोधन.
शुद्ध 1050/1060 डिस्कको लागत प्रति किलोग्राम भन्दा अलि बढी हुन्छ 3003 रोलिंग को कारण, तर थर्मल कार्यसम्पादनले यसलाई तातो सिङ्कको लागि जायज ठहराउँछ.
मोटाई, व्यास, सहिष्णुता, कटौती गुणस्तर र anodizing-तयार सतह मूल्य प्रभावित; पातलो, ठूलो, तंग-सहिष्णुता डिस्क मोटो भन्दा बढी लागत, खुल्ला.
MOQ सामान्यतया केहि सय किलोग्राम वा अनुकूलन आकारको लागि प्यालेट हो; मानक आकारहरू छिटो छन्.
क्रेताहरूले थर्मल काममा मिश्र धातु मिलाएर लागत नियन्त्रण गर्छन् (मा अधिक निर्दिष्ट गर्दैन 5052 कहिले 1050 राम्रो छ), कन्टेनर मात्रा अर्डर गर्दै, र पहिलो पटक खाली व्यास प्राप्त गर्दै - पुन: काट्ने किनभने कपले सामग्री र समय बर्बाद गर्दछ।.
कुल लागतमा उत्पादन निर्माण समावेश छ: एउटा फ्ल्याट, burr-मुक्त 1050 उच्च उपज भएको डिस्कले सस्तो डिस्कलाई हराउँछ जुन स्पिनिङ लाइनमा क्र्याक हुन्छ.
LED Heatsink डिस्क कसरी अर्डर गर्ने
मिश्र धातु बताउनुहोस् (1050/1060/1100), मिजास (ओ स्पिनिङका लागि, कठोर प्लेटहरूको लागि H) र मोटाई.
समाप्त कप/आधार रेखाचित्र वा तपाईलाई चाहिने खाली व्यास दिनुहोस्.
व्यास सहिष्णुता निर्दिष्ट गर्नुहोस्, समतलता, किनारा burr सीमा र सतह अवस्था.
भोल्युम उत्पादन अघि गठन नमूना ब्याच अनुरोध गर्नुहोस्.
मिश्र धातु र स्वभावको लागि मिल प्रमाणपत्र पुष्टि गर्नुहोस्, र anodizing-तयार सतह यदि तपाईं anodize.
राम्रोसँग चलाइएको अनुसन्धानले गति लिन्छ. समाप्त कप रेखाचित्र पठाउने खरिदकर्ता (वा खाली आकार पहिले नै गणना गरिएको छ), लक्ष्य गेज र स्वभाव, डाउनस्ट्रीम प्रक्रिया (कताई, मुद्रांकन वा सीएनसी), र डिस्कहरू एनोडाइज हुनेछन् वा छैनन् भन्ने कुरा जेनेरिक प्रति-किजी मूल्यको सट्टा कामसँग मेल खान्छ.
यसले सबैभन्दा सामान्य फिर्तालाई पनि बेवास्ता गर्छ - डिस्कहरू जुन स्पिनिङको लागि गलत स्वभाव हो वा एनोडाइजिङ अन्तर्गत खरोंचहरू देखाउँदछ।.
निरन्तर उत्पादनको लागि, लिखित विशिष्ट पानामा सहमत (मिश्र धातु, मिजास, गेज, व्यास सहिष्णुता, समतलता, किनारा burr, सतह, प्रमाणपत्र) र यसको विरुद्ध पुन: क्रमबद्ध गर्नुहोस्, त्यसैले प्रत्येक ढुवानी अनुमोदित नमूना मेल खान्छ.
नेतृत्व समय मानक को लागी छोटो छ 1050/1060 साधारण आकारमा डिस्क; अनुकूलन व्यास र anodizing-तयार सतह एक सानो सेटअप थप्नुहोस्.
किनभने एल्युमिनियम मूल्य निर्धारणले LME लाई ट्र्याक गर्दछ, उद्धरणहरू छोटो वैधता बोक्छन्, त्यसैले जब स्पेक लक हुन्छ मूल्य पुष्टि गर्नुहोस्.
Eco Alum को बारेमा
Eco Alum मार्च मा स्थापित एक एल्युमिनियम आपूर्ति विशेषज्ञ हो 2025, विश्वभरका ग्राहकहरूको लागि योग्य चिनियाँ एल्युमिनियम रोलिङ र ब्ल्याङ्किङ आपूर्ति श्रृंखला समन्वय गर्दै.
हामी प्लेटहरूमा फोकस गर्छौं, कुण्डल, foils, स्ट्रिपहरू र सर्कलहरू भर 1000 श्रृंखला (1050, 1060, 1070, 1100, 1235 र 1350), सँगसँगै 3003 र 5000-श्रृङ्खला जस्तै 5052.
एकल मिल व्यापारी भन्दा, हामी सही मिल मिल्छौं, मिश्र धातु, प्रत्येक ग्राहकको आवेदनमा टेम्पर र काट्नुहोस् र गुणस्तर व्यवस्थापन गर्नुहोस्, प्रमाणपत्र र निर्यात प्याकिंग.
एलईडी प्रकाश र गर्मी-सिंक निर्माताहरूको लागि, हामी उच्च शुद्धता आपूर्ति गर्छौं 1050, 1060 र 1100 ओ वा एच टेम्परमा एल्युमिनियम डिस्क र सर्कलहरू, स्पन-कप र बेस-प्लेट व्यासमा काट्नुहोस्, फ्लैट संग, burr-मुक्त, anodizing-तयार खाली र मिल प्रमाणपत्रहरू.
हामी पनि आपूर्ति गर्छौं 3003 र 5052 कडा बनेको वा संरचनात्मक भागहरूको लागि र 5052 प्रतिबिम्बित पाना जहाँ आवश्यक छ.
[email protected] मा सम्पर्क गर्नुहोस् वा कल गर्नुहोस् +86 19924932491 कारखाना-समन्वयित उद्धरण र नमूनाहरू बनाउनको लागि तपाईंको कप रेखाचित्र वा खाली आकारको साथ.
हामी सम्पूर्ण थर्मल-डिस्क लुप मार्फत प्रकाश निर्माताहरूलाई समर्थन गर्छौं: तपाईंको कप रेखाचित्रबाट खाली-आकार गणना, कताई वा CNC लागि मिश्र धातु र स्वभाव चयन, भोल्युम अघि नमूना डिस्क, धेरै मिल प्रमाणपत्रहरू, anodizing-तयार सतह ह्यान्डलिंग, र लगातार पुन: क्रम समान विशिष्टतामा राखियो.
बरु पुन: बिक्री, हामी योग्य रोलिङ र ब्ल्याङ्किङ मिलहरू समन्वय गर्छौं ताकि डिस्कहरू समतल आइपुग्छन्, बुर-फ्री र स्पिन-रेडी - असंगत वा गलत-निर्दिष्ट स्टकबाट आउने क्र्याक कप र अस्वीकारहरू घटाउँदै.
बारम्बार सोधिने प्रश्नहरू
प्र: LED heatsinks को लागि कुन एल्युमिनियम डिस्क प्रयोग गरिन्छ?
ए: उच्च शुद्धता 1050, 1060 वा 1100 स्पन कप र बेस प्लेटहरूको लागि ओ टेम्परमा; बलियो 3003/5052 केवल संरचनात्मक वा यान्त्रिक रूपमा माग गर्ने भागहरूको लागि.
प्र: किन बलियो मिश्र धातु प्रयोग नगर्नुहोस्?
ए: मिश्र धातु तत्वहरू थप्दै (Mn, Mg) शक्ति बढाउँछ तर थर्मल चालकता कम गर्दछ; तातो सिंकलाई बल भन्दा बढी प्रवाह चाहिन्छ.
प्र: ओ वा एच टेम्पर स्पन एलईडी कपहरूको लागि?
ए: ओ (नरम) कताई र गहिरो रेखाचित्र को लागी; H14/H24 उथले स्ट्याम्प गरिएका प्यानहरू र कडा आधार प्लेटहरूको लागि.
प्र: मलाई के डिस्क मोटाई चाहिन्छ?
ए: ०.६–२ मिमि करिब काता कपहरू; उच्च-शक्ति एलईडीहरूको लागि ठोस आधार प्लेटहरू लगभग 2-6 मिमी, थर्मल मास मा निर्भर गर्दछ.
प्र: डिस्क anodized गर्न सकिन्छ?
ए: हो — एनोडाइजिङ-रेडी निर्दिष्ट गर्नुहोस्, सफा, burr-मुक्त खाली ठाउँहरू; एनोडाइजिंगले सुरक्षा दिन्छ, इन्सुलेशन र कालो/चाँदी कस्मेटिक फिनिश.
प्र: खाली व्यास कसरी गणना गरिन्छ?
ए: समाप्त कपको सतह क्षेत्रबाट (कातिएको आकार कोर्दै), त्यसपछि गठन नमूना संग मान्य.
प्र: अनुकूलन व्यास उपलब्ध छन्?
ए: हो — सर्कल काट्ने कम टुलिङ हो, त्यसैले अनुकूलन व्यास र गेजहरू तपाईंको कप रेखाचित्रमा काटिएका छन्.
प्र: कसरी डिस्कले एलईडीलाई चिसो गर्छ?
ए: यसले एलईडी बोर्डबाट एल्युमिनियमको पर्खालबाट बाहिरी फिनन्ड वा एनोडाइज्ड सतहमा तातो फैलाउँछ।, जुन विकिरण र हावामा घुम्छ.
निष्कर्ष
The aluminum disc is the thermal heart of most round LED luminaires.
उच्च शुद्धता 1050/1060/1100 in O temper gives the best balance of heat conduction and spinability, becoming the thin light cup of spotlights and downlights, the small body of LED bulbs, or the thick base plate of high-power fixtures.
The buying points are the right alloy and temper, a flat burr-free blank cut to the calculated diameter, anodizing-ready surface, and a forming sample before volume.
Sourcing discs from a coordinated supply chain that controls alloy, मिजास, blanking and certificates gives lighting makers a consistent heat sink that spins cleanly, cools the LED reliably and looks good after anodizing.