Aluminiowa tarcza do radiatorów LED
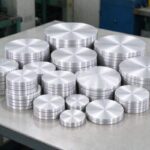
| Specyfikacja | Wartość |
| Hartować | O (miękki, spinning) / H14-H24 (cechowanie, sztywne płyty) |
| Grubość | 0.5–6 mm |
| Średnica | 50–500 mm (przyciąć do pustego rozmiaru) |
| Przewodność cieplna | ~220–230 W/mK (1xxx) |
| Tolerancja | średnica ±0,2–0,5 mm, grubość według specyfikacji |
| Zastosowania | wirowane kubki LED, płyty bazowe, radiatory żarówkowe/uliczne/high-bay |
Aluminiowa tarcza do radiatorów LED
Wstęp
Aluminiowy dysk do radiatorów LED to okrągły półfabrykat z aluminium o wysokiej czystości (najczęściej 1050, 1060 Lub 1100) którymi kręcą się producenci oświetlenia, stempel, głęboko wtłocz lub wprowadź maszynowo do korpusu rozprowadzającego ciepło oprawy LED.
Diody LED to wrażliwe urządzenia: jeśli nie mogą odprowadzać ciepła, temperatura ich złącza wzrasta, spada moc światła, zmienia się kolor i życie się skraca.
Aluminiowy dysk jest surowcem, który staje się radiatorem, skorupa klosza świetlnego i płyta podstawy, która przewodzi ciepło z płyty LED do otaczającego powietrza.
Do zarządzania ciepłem LED, aluminium bije większość alternatyw.
To jest światło, niski koszt, łatwe do obracania i stemplowania, odporny na korozję, i – w czystej postaci 1xxx – dobrym przewodnikiem ciepła.
W tym przewodniku wyjaśniono, które dyski aluminiowe są używane w radiatorach LED, dlaczego czyste stopy są lepsze pod względem ciepła, dostępne temperamenty i rozmiary, jak powstają i formowane są półfabrykaty, główne zastosowania opraw oświetleniowych, anodowanie i wykończenie powierzchni, projekt termiczny, kontrola jakości, wycena i zamówienie, oraz podstawową tabelę specyfikacji.

Co to jest dysk aluminiowy do radiatorów LED?
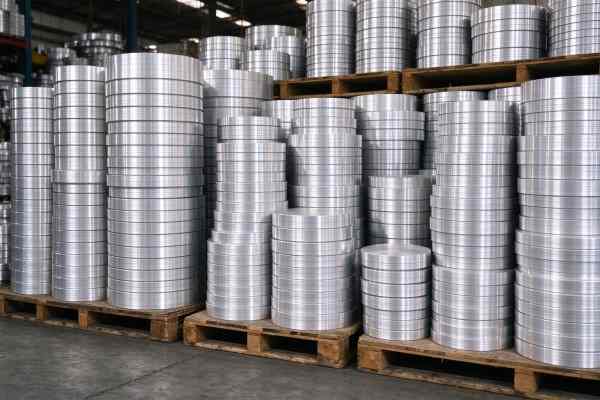
Aluminiowy dysk (zwany także aluminiowym kołem lub półfabrykatem) to okrągły arkusz wycięty z cewki aluminium. W przypadku radiatorów LED ma ona zwykle grubość 0,5–6 mm i mniej więcej 50 mm do kilkuset milimetrów średnicy, w zależności od oprawy.
Dysk jest następnie przekształcany w dół rzeki – obracany w miskę, wbite w płytką patelnię, lub obrobiony maszynowo — aby stać się powłoką rozpraszającą ciepło reflektora, downlight, żarówka lub oprawa uliczna.
Dysk jest wybierany ze względu na dwie właściwości jednocześnie: przewodność cieplna i odkształcalność.
A 1050/1060/1100 dysk dobrze przewodzi ciepło (czyste aluminium wynosi około 220–230 W/mK) i jest wystarczająco miękki w temperamencie O, aby można go było wirować lub głęboko tłoczyć bez pękania.
Mocniejsze stopy, takie jak 3003 Lub 5052 są sztywniejsze i bardziej odporne na korozję, ale słabiej przewodzą ciepło; są one zarezerwowane dla części wymagających mechanicznie, a nie dla czystego rozprowadzania ciepła.
Najpopularniejszym pustym miejscem jest 1050 koło aluminiowe; Czasami używa się sztywniejszych formowanych części 3003 koło aluminiowe.
Termin ten obejmuje zarówno małe, cienkie dyski, z których powstają lekkie miseczki, jak i większe, grube dyski, które są obrabiane maszynowo w postaci płyt podstawowych.
Łączy ich to, że płyta jest punktem wyjścia, nie jest to skończona część: tworzy je twórca oświetlenia, anoduje, umożliwia montaż płytki LED i sterownika, i wysyła oprawę.
Właśnie dlatego tak ważna jest precyzja specyfikacji — zbyt cienka tarcza powoduje pęknięcia na żyłce wirującej, ten, który nie jest płaski, przebiega ekscentrycznie, a jedna wykonana z niewłaściwego stopu nie jest w stanie odprowadzić ciepła wytwarzanego przez diodę LED dużej mocy.
Dlaczego aluminium do zarządzania ciepłem LED?
Dobra przewodność cieplna: czyste aluminium 1xxx przewodzi ciepło znacznie lepiej niż tworzywa sztuczne lub cynkowy odlew ciśnieniowy.
Lekka: około jednej trzeciej gęstości miedzi, ważne w przypadku opraw wpuszczanych i modernizowanych.
Łatwe do obracania i stemplowania na cienkie, lekkie filiżanki i patelnie o cienkich ściankach.
Niski koszt i powszechnie dostępna w porównaniu z miedzianymi radiatorami.
Naturalnie odporny na korozję i akceptuje anodowanie w celu odprowadzania ciepła i izolacji.
Nadaje się do recyklingu i jest zgodny z docelowymi kosztami i wolumenami branży oświetleniowej.
Miedź przewodzi lepiej niż aluminium, ale jest cięższa i droższa; plastik jest tani, ale jest izolatorem. Aluminium znajduje się w idealnym miejscu: wystarczająco przewodzący, aby chłodzić diodę LED dużej mocy, wystarczająco lekki, aby można go było zamontować na suficie, i wystarczająco tanie jak na żarówkę konsumencką. Dlatego prawie każda obudowa radiatora LED dostępna na rynku – zwłaszcza ta wirowana lub tłoczona okrągła – zaczyna się od aluminiowej tarczy.
W porównaniu z plastikiem, aluminium przewodzi ciepło o rząd wielkości lepiej, więc plastikowy korpus żarówki zatrzymuje ciepło i skraca żywotność diody LED.
W porównaniu z odlewem ciśnieniowym aluminium, wirowany 1050 kubek jest cieńszy, gładsza i tańsza w obróbce, i przewodzi lepiej niż porowaty odlew ciśnieniowy.
W porównaniu z miedzią, aluminium stanowi około jednej trzeciej masy i jest znacznie tańsze, a przy temperaturach widzi mały zlew LED, różnica przewodności jest z nawiązką kompensowana przez większą powierzchnię, na jaką pozwala lekka aluminiowa obudowa.
Który stop? Przewodność cieplna a wytrzymałość
| Stop | Około. przewodność cieplna (W/mK) | Charakter | Stosowany do radiatorów LED |
| 1050 / 1060 | ~ 225–230 | czysty, bardzo miękki, najwyższa przewodność | wirowane kubki, płyty bazowe, rozpraszacze ciepła |
| 1100 | ~218 | czysty z odrobiną Cu, miękki, dobra formowalność | stemplowane patelnie, lekkie kubki |
| 3003 | ~ 160–190 | Stop Mn, silniejszy, sztywniejszy | wymagające mechanicznie części formowane |
| 5052 | ~130 | Stop magnezu, mocny, odporny na korozję | obudowy strukturalne, nie główny radiator |
Zasada jest prosta: dla części rozprowadzającej ciepło LED, wybierz najczystszy miękki stop, który wciąż się formuje.
W miarę dodawania pierwiastków stopowych (Mn w 3003, Mg w 5052), wytrzymałość i odporność na korozję wzrasta, ale przewodność cieplna spada.
A 5052 Radiator wygląda na mocny, ale słabo odprowadza ciepło; A 1050 Płyta dobrze przewodzi, ale może być zbyt miękka dla ściany konstrukcyjnej. Większość wirowanych kubków LED jest taka 1050/1060 O, co równoważy oba.
Odblaskowe powierzchnie wewnętrzne w niektórych oprawach wykorzystują a 5052 arkusz lustrzany o wysokim współczynniku odbicia; ogólny arkusz konstrukcyjny może pochodzić z 5000 Seria aluminiowa arkusz zakres.
Praktyczne porady: nie przesadzaj. Kupujący oświetlenie zapytany o „najmocniejsze aluminium” może otrzymać 5052, który sprawia wrażenie premium, ale przenosi ciepło 40% gorzej niż 1050 i powoduje, że dioda LED jest cieplejsza.
Zarezerwować 3003/5052 dla kilku części, które naprawdę wymagają sztywności mechanicznej lub korozji zewnętrznej, i używać 1050/1060 do miseczki i podstawy rozprowadzającej ciepło.
Jeśli masz wątpliwości, próbka każdego stopu za pomocą prostego testu temperatury pod tą samą diodą LED i prądem rozstrzyga kwestię szybciej niż arkusze danych.
Hartować: O jak Spinning, H jak sztywność
O temperament (wyżarzane, miękki) to standard dla dysków LED, które będą wirowane lub głęboko tłoczone.
Pod wirującym wałkiem przepływa miękki dysk, nie pękając, co jest niezbędne w przypadku cienkich, lekkich misek i zwężających się misek.
Gdy dysk jest wtłaczany w płytką patelnię, która musi zachować swój kształt, stosuje się stany H14/H24 lub półtwarde, lub gdy gotowa część wymaga sztywności, a nie głębokiego formowania.
Złe usposobienie jest klasyczną wadą: półtwardy dysk wkręcony w głębokie pęknięcia miseczki u podstawy, podczas gdy dysk O używany jako sztywna płyta podstawy jest zbyt miękki i wgnieciony.
Dlatego dostawca półfabrykatów dopasowuje temperament do procesu formowania – O do przędzenia i głębokiego tłoczenia, H do płytkiego tłoczenia i sztywnych płyt – a konwerter testuje próbkę przed objętością.
Szczególnie przędzenie jest wrażliwe na temperament. Tarcza O wymaga wystarczającej miękkości po wyżarzaniu, aby przepływać pod rolką bez sprężynowania, ale całkowicie wyżarzony materiał, który jest zbyt miękki, może marszczyć się lub rozrywać przy głębokim ciągnieniu.
The mill controls the anneal to a consistent temper, and the spinning line sets roller pressure and feed speed to match.
Variation in temper between batches is a common cause of cracked cups, which is why a mill certificate on temper—not just alloy—is part of the spec.
Typowe specyfikacje
| Parametr | Typowy zasięg |
| Stop / hartować | 1050 / 1060 / 1100, O (miękki) or H14/H24 |
| Grubość | 0.5–6 mm; spun cups ~0.6–2 mm, base plates 2–6 mm |
| Średnica | 50–500 mm, cut to the cup/base blank size |
| Płaskość | płaski, burr-free edge, consistent diameter |
| Powierzchnia | wykończenie młyna; można anodować, blasted or brushed downstream |
| Cięcie | sheared or blanked circle, controlled burr and edge |
| Tolerancja | średnica ±0,2–0,5 mm, grubość według specyfikacji |
Blank diameter is calculated from the finished cup dimensions using the surface area of the drawn part—a deep, thin cup needs a larger blank than a shallow pan.
Thickness depends on thermal mass and wall thinning during spinning: a thin cup uses 0.6–1.5 mm, podczas gdy solidna płyta podstawy pod diodą COB LED dużej mocy wykorzystuje 3–6 mm do rozprowadzania ciepła.
Dobór rozmiaru pustego materiału to pierwszy krok inżynieryjny. Wirowany kubek staje się cieńszy w trakcie formowania, dlatego krążek musi być wystarczająco gruby, aby po narysowaniu pozostawić minimalną ściankę.
Kupujący często pracują wstecz od rysunku kubka: wymagana grubość ścianki, średnica i głębokość miseczki ustawia średnicę półfabrykatu i grubość początkową.
Pozostawienie zbyt dużego pustego miejsca powoduje straty przy przycinaniu; za mały, blank pęka na obrzeżu. Ponieważ wycinanie kół jest tanie, wycinanie kilku pustych rozmiarów jest normalnym zjawiskiem, próbki wirowania, i zablokuj średnicę, która daje czysty kubek z najmniejszą ilością złomu.
Od cewki do dysku: Jak powstają puste miejsca
Dyski radiatora LED zaczynają się od walcowanej na zimno cewki aluminiowej w wybranym stopie i temperamencie.
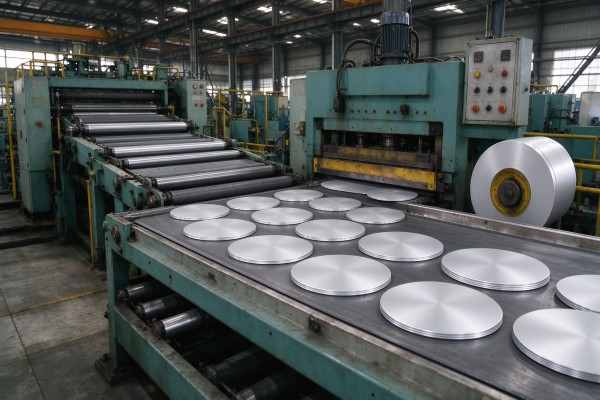
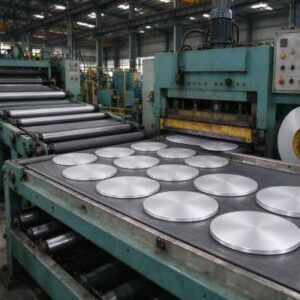
Cewka jest rozwinięta, wyrównany, i wykrojone na linii wycinania okręgów – albo wycięte na okrągłych wykrojnikach, albo wytłoczone na prasie wykrojnikowej – w okrągłe krążki o średnicy docelowej.
Krawędź jest kontrolowana pod kątem zadziorów, a dysk jest układany w stosy, w razie potrzeby przeplatane, i sprawdzone pod kątem płaskości i grubości.
Kluczowymi cechami jakościowymi jest płaskość (wypaczony dysk wiruje mimośrodowo), zadzior krawędziowy (co powoduje pękanie podczas formowania), zgodność miernika, i czystość powierzchni.
Ponieważ półfabrykat jest przędzony w cienką skorupę, nawet niewielkie różnice w grubości widoczne są jako nierówna grubość ścianki lub pękanie.
Dobra linia koła tnie czysto, płaski, dyski pozbawione zadziorów, które przetwornica może uruchomić bezpośrednio na maszynie przędzalniczej lub tłoczącej.
Wydajność na linii okręgu zależy od zagnieżdżenia: wycinanie maksymalnej liczby dysków z szerokości kręgu, aby zminimalizować ilość odpadów.
For large diameters the trim between circles is the main cost, so specifying a diameter that nests well on a standard coil width reduces price.
Tolerance and edge condition are specified per application—anodizing-grade discs need a clean, scratch-free surface because anodizing reveals every rolling mark, while spun cups mainly need flatness and burr control.

Tworzenie się: Spinning vs Stamping vs CNC
Three processes turn a disc into a heat sink. Spinning clamps the disc over a mandrel on a lathe and rollers press it into a tapered cup—ideal for thin, round LED light cups and spotlights, and cheap for medium and large runs.
Stamping and deep drawing press the disc in a die into shallow pans and flatter base plates.
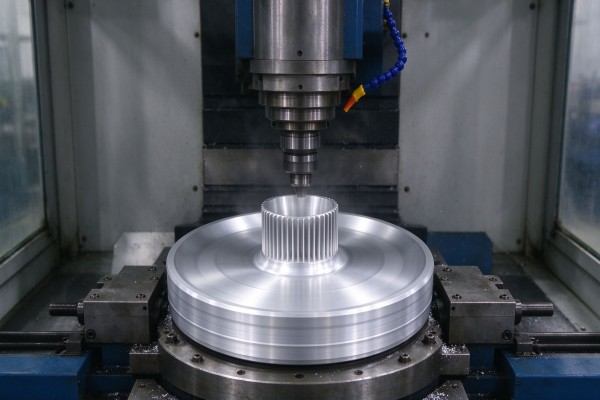
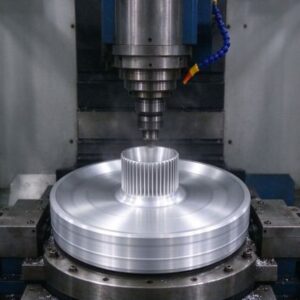
Obróbkę CNC stosuje się w przypadku żebrowanych radiatorów o dużej mocy wycinanych z litego dysku lub płyty, gdzie liczy się precyzyjna geometria płetwy.
Wirowanie jest dominującym procesem w przypadku okrągłych kubków grzewczych LED, ponieważ jest szybkie, oprzyrządowanie jest tanie, i wytwarza zwężający się, cienkościenna skorupa, której potrzebują światła.
Temperament O 1050/1060 dysk płynnie przesuwa się pod wałek. Tłoczenie jest odpowiednie dla płaskich płyt i płytszych części; CNC pasuje do dużej mocy, żebrowane radiatory przemysłowe i uliczne, w których wydajność cieplna jest projektowana, a nie kształtowana.
Wybór procesu wpływa na specyfikację dysku. Spinning potrzebuje miękkiej płyty O z czystym dźwiękiem, krawędź pozbawiona zadziorów i dobra płaskość; tłoczenie wymaga stałej grubości, aby matryca nie przeciążała się;
CNC potrzebuje grubszej płyty lub tarczy o stabilnej grubości i czystości, obrabialna powierzchnia.
Poinformowanie dostawcy o tym, do jakiego procesu zostanie poddana płyta, pozwala uniknąć najczęstszego niedopasowania — zbyt miękkiej płyty do tłoczenia, lub wirujący dysk z zadziorem na krawędzi, który pęka pod walcem.

Aplikacja: Reflektory LED i Downlighty
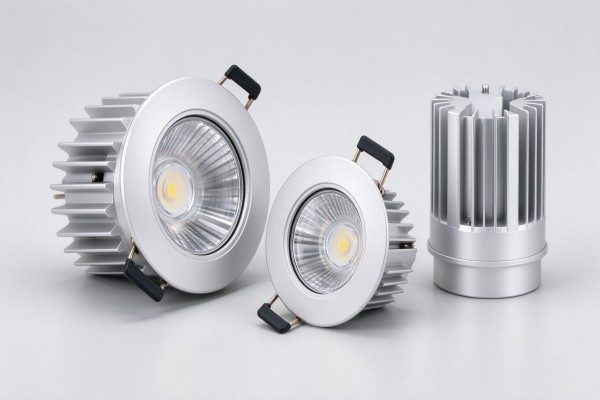
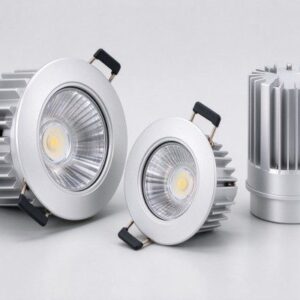
Klasyczny kubek grzewczy z przędzonego aluminium stanowi korpus reflektora LED, Lampa PAR lub downlight.
Dysk jest wkręcony w zwężającą się skorupę, która pełni także funkcję radiatora i korpusu lampy: tablicę LED można zamontować na płaskiej tylnej części lub podstawie, ciepło przewodzi przez aluminiową ścianę, i powierzchnię zewnętrzną (często żebrowane lub karbowane) promieniuje do powietrza.
Dlatego też kubek musi przewodzić ciepło i mieć okrągłe wymiary.
Do wpuszczanych opraw typu downlight i reflektorów, Waga i wydajność termiczna mają znaczenie – oprawa wisi na suficie i musi chłodzić diodę LED bez wentylatora.
A 1050/1060 Cienka tarcza O zapewnia niską masę i dobre przewodzenie; strona zewnętrzna jest często anodowana na czarno lub biało, aby pasowała do wnętrza.
Stała średnica i płaskość blanku utrzymują koncentryczne przyssawki i estetyczny wygląd mocowania.
Oprawy typu downlight wpuszczane są miejscem szczególnie szczelnym pod względem termicznym: oprawa jest umieszczona wewnątrz pustej przestrzeni pod sufitem z niewielkim przepływem powietrza, dlatego wirowany kubek musi odprowadzać ciepło przewodząco na swoją zewnętrzną powierzchnię i przez wykończenie.
Cienki, Kubek o małej masie wygląda elegancko, ale może być gorący; producenci równoważą grubość ścianki, żłobienie i anodowanie, aby utrzymać temperaturę złącza w zakresie znamionowym diody LED.
Ponieważ te miseczki są widoczne po zamontowaniu, wykończenie powierzchni i okrągłość są tak samo zaletą jak chłodzenie.

Aplikacja: Żarówki LED i lampy modernizacyjne
Żarówki LED (Kształt A, świeca, reflektor) i lampy retrofit wykorzystują małe aluminiowe krążki wkręcone lub wytłoczone w podstawie radiatora pod plastikową lub szklaną bańką.
Sterownik żarówki i płytka LED znajdują się na aluminiowej obudowie, które muszą oddawać ciepło do otaczającego powietrza. Ponieważ radiatory żarówek są małe i cienkie, o wysokiej przewodności 1050/1060 dysk i dobrą powierzchnię (żebrowane lub karbowane) dzięki którym żarówka o mocy 5–15 W będzie chłodna.
Kompatybilność modernizacji dodaje ograniczenia: radiator musi pasować do istniejącej bańki lampy, być lekkim, i nie wyglądać jak blok metalu. Spełniają to tarcze aluminiowe wirowane i żebrowane, often with a glossy or anodized finish and a plastic skirt over part of the body.
The blank is small (50–120 mm) and thin, so consistency and burr control are critical for high-volume bulb lines.
Bulb heat sinks face a cost and size squeeze: the body must look like a classic bulb, keep the driver cool, and be cheap enough for a consumer lamp.
Spun and finned 1050/1060 aluminum does this, often with a plastic skirt over the middle and the aluminum fins exposed at the base.
Because these are made in the millions, disc diameter, gauge and edge must be rock-consistent so the spinning press does not jam or scrap.
Color and surface (srebrny, anodized black or painted) are cosmetic, but the underlying conductivity is what sets bulb life.

Aplikacja: Street, Oprawy oświetleniowe typu high-bay i przemysłowe
Oświetlenie uliczne LED o większej mocy, Oprawy typu high-bay i reflektory przenoszą więcej ciepła i często wykorzystują żebrowanie, obrabianego lub wytłaczanego aluminium zamiast zwykłego wirowanego kubka.
Płyta podstawowa zaczyna się od grubszego aluminiowego krążka lub płyty o grubości 2–6 mm 1050/1060, lub sztywniejszy 5052 do obudów konstrukcyjnych - a żebra są obrabiane maszynowo lub klejone w celu zwiększenia powierzchni.
Dysk rozprowadza ciepło z układu diod LED do żeberek.
Do tych opraw, projekt termiczny jest prowadzony przez inżynierów: płyta podstawy musi być płaska i wystarczająco gruba, aby równomiernie rozprowadzać ciepło po całym układzie, a powierzchnia musi mieć dobry kontakt termiczny z płytą LED (często pastą termoprzewodzącą).
Użycie na zewnątrz zwiększa korozję i warunki atmosferyczne, dlatego anodowanie lub powlekanie jest powszechne. W tym przypadku dysk jest częścią zaprojektowanego radiatora, nie tylko kubek kosmetyczny.
Oprawy dużej mocy wymagają również dobrego kontaktu termicznego pomiędzy układem diod LED a płytą podstawy. Wypaczone lub szorstkie płyty podstawy tworzą szczeliny powietrzne, które działają jak izolacja, pokonując najlepszy stop.
As, gruby 1050/1060 Tarcza z obrobioną lub szlifowaną powierzchnią montażową pozwala pastie termicznej wypełnić szczelinę i rozprowadzić ciepło do żeberek.
Jednostki zewnętrzne wymagają ponadto anodowania lub powlekania, aby były odporne na wilgoć i bryzgi drogowe, dlatego powierzchnia dysku musi przyjąć to wykończenie równomiernie i bez pęcherzy.

Wykończenie powierzchni: Anodowanie, Powierzchnie piaskowane i odbijające światło
Goła aluminiowa tarcza jest często wykańczana w dalszej części procesu. Anodowanie staje się coraz trudniejsze, ochronna warstwa tlenkowa poprawiająca odporność na korozję, daje izolację elektryczną (przydatne tam, gdzie montuje się tablicę), i można go farbować na czarno, srebrny lub inny kolor.
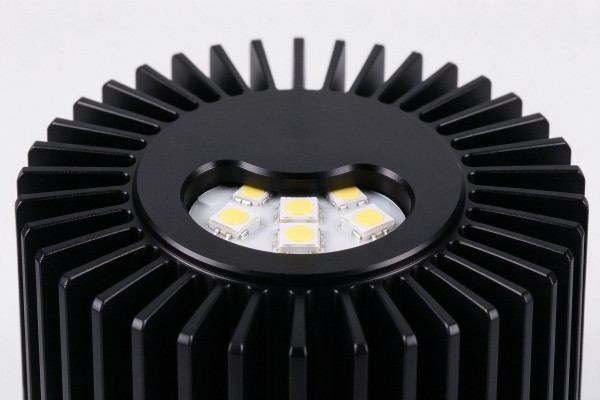
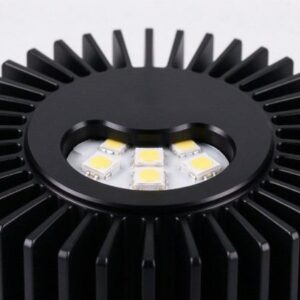
Anodowanie na czarno poprawia również promieniowanie cieplne z powierzchni. Piaskowanie lub teksturowanie nadaje jednolity matowy wygląd; tam, gdzie powierzchnia wewnętrzna musi odbijać światło, stosuje się polerowanie lub wykończenie lustrzane.
Anodowanie to najczęstsze wykończenie radiatorów LED, ponieważ chroni aluminium i dodaje kosmetycznego czarnego lub białego wyglądu nowoczesnym oprawom.
Sam blank powinien być czysty i pozbawiony zadziorów, ponieważ anodowanie wzmacnia defekty powierzchni — zadrapania i ślady toczenia pojawiają się po anodowaniu, a nie są ukryte.
Odblaskowe powierzchnie wewnętrzne reflektorów PAR i punktowych mogą być wykonane z jasnego lub lustrzanego wykończenia aluminium.
Ponieważ anodowanie to raczej konwersja powierzchni niż malowanie, podąża za wykończeniem bazowym: gładka polerowana tarcza anoduje do czystej, jasnej części, podczas gdy na wytartej lub zwiniętej płycie widoczne są ślady przez warstwę anodową.
Dlatego też tarcze radiatora przeznaczone do anodowania dostarczane są w stanie czystym, powierzchnia pozbawiona zarysowań i kontrolowana tekstura toczenia.
Anodowanie czarne, zwłaszcza, sprawia, że każda wada powierzchni staje się widoczna, dlatego dostawcy znający się na branży oświetleniowej ostrożnie obchodzą się z płytami pomiędzy wycięciem a dostawą.

Projekt termiczny: Jak dysk chłodzi diodę LED
Ciepło przepływa ze złącza LED przez płytkę i TIM (materiał interfejsu termicznego) w aluminiowy dysk, następnie przewodzi przez ścianę dysku na powierzchnię zewnętrzną i promieniuje/konwekuje do powietrza.
Zadaniem dysku jest rozprowadzanie ciepła z małej diody LED po całej powierzchni radiatora. Dominują trzy czynniki: przewodność stopu (używać 1050/1060), grubość ścianki i podstawy (masa wystarczająca do rozprowadzenia ciepła), i powierzchnię zewnętrzną (płetwy, żłobienie, anodowanie czarne).
Częstym błędem jest zbyt cienka miseczka, aby zaoszczędzić na wadze: A 0.4 mm ściana może wyglądać dobrze, ale nie może rozprzestrzeniać ciepła, więc dioda LED jest gorąca.
Symulacja termiczna lub prosty test temperatury (termopara na złączu, otoczenia i zlewu) potwierdza projekt. Do układów o dużej mocy, grubsza płyta podstawowa i odpowiednio dobrana średnica dysku – a nie tylko wysoka ozdobna obudowa – w rzeczywistości obniżają temperaturę złącza.
Połączenie między płytą a dyskiem ma znaczenie tak samo jak stop. Nawet 1050 płyta ulegnie uszkodzeniu, jeśli płyta LED zostanie na niej osadzona ze szczelinami powietrznymi lub utlenieniem.
As, czystą powierzchnię montażową, cienki materiał interfejsu termicznego, i dobry docisk śruby utrzymują niski opór stykowy.
Dlatego też obrobione maszynowo płyty bazowe do modułów COB są często określane z objaśnieniem dotyczącym płaskości i wykończenia powierzchni, a nie tylko grubością.
Dostawca tarczy kontroluje płaskość i grubość; producent oprawy kontroluje ciśnienie montażu i TIM.
Kontrola jakości dysków radiatorów
| Sprawdzać | Wymóg |
| Stop / hartować | certyfikat młyna 1050/1060/1100 O lub H |
| Grubość & średnica | w ramach tolerancji, spójne w całej partii |
| Płaskość | bez falowania i baniek; kręci się koncentrycznie |
| Krawędź | bez zadziorów, brak pęknięć i laminowania |
| Powierzchnia | czysty, bez oleju, zadrapania lub wady toczenia |
| Próba formowania | próbki spinów/znaczków bez pękania i rozdwajania |
| Termiczny | przewodność na stop (identyfikowalne poprzez certyfikat stopu) |
Przetwornik testuje partię próbek na własnej linii przędzalniczej lub tłoczącej przed objętością: jeśli płyta pęknie, obraca się mimośrodowo lub pozostawia nierówną grubość ścianki, stop, średnica temperamentu lub półfabrykatu jest wyłączona.
Przychodzące kontrole płaskości, Większość problemów stanowią zadziory krawędziowe i sprawdzian; wewnętrzne anodowanie ujawnia wady powierzchni, które były niewidoczne na gołej tarczy.
Niestandardowe rozmiary i tolerancje
Dyski radiatora są przycinane na wymiar klienta, nie do standardowego katalogu.
Kupujący dostarcza gotowy rysunek kubka lub wymiary wykręconego kubka, a młyn oblicza średnicę półwyrobu, następnie wycina tarcze o wymaganej średnicy i wymaganym temperamencie.
Ponieważ oprzyrządowanie do matryc okrągłych jest tanie, niestandardowe średnice są elastyczne; W przypadku przędzenia z dużą prędkością określone są wąskie tolerancje średnicy i płaskości.
Do nowych projektów opraw, kupujący często wysyłają rysunek kubka lub podstawy i proszą o obliczony rozmiar pustego opakowania oraz próbki płyt.
Konwerter obraca lub stempluje próbkę, dostosowuje rozmiar pustego miejsca, jeśli ściana jest nierównomiernie pocieniona, a następnie udostępnia specyfikację głośności.
Wzory otworów, Do płyt podstawowych można dodać centra lub elementy wstępnie dziurkowane, chociaż większość przyssawek wirowanych wykorzystuje zwykły dysk i tworzy elementy na trzpieniu.
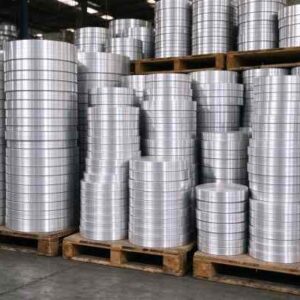
Ponieważ dyski są zwykle dalej formowane lub anodowane, są zapakowane tak, aby pozostały czyste i nieuszkodzone: ułożone w stos z przekładką papierową, aby zapobiec zarysowaniom, opasane na paletach, i owinięte przed wilgocią i kurzem.
W szczególności dyski anodowane nie mogą być porysowane w transporcie, ponieważ po anodowaniu widać każdą rysę.
Palety eksportowe oznaczone są stopem, hartować, średnica, grubość, certyfikat partii i młyna, i dostarczane z dokumentacją potrzebną producentowi oświetlenia do kontroli przychodzącej.

Ceny i MOQ
Tarcze wyceniane są w oparciu o aluminiową podstawę (Połączone z LME) plus wygaszanie i obróbka.
Czysty 1050/1060 dyski kosztują nieco więcej za kg niż 3003 z powodu toczenia, ale wydajność cieplna uzasadnia to w przypadku radiatorów.
Grubość, średnica, tolerancja, jakość cięcia i powierzchnia gotowa do anodowania wpływają na cenę; cienki, duży, tarcze o wąskiej tolerancji kosztują więcej niż grube, luźne.
MOQ to zazwyczaj kilkaset kg lub paleta o niestandardowych wymiarach; rozmiary standardowe są szybsze.
Kupujący kontrolują koszty, dopasowując stop do zadania termicznego (nie przesadzając z określeniem 5052 Kiedy 1050 jest lepszy), zamawianie ilości kontenerowych, i uzyskanie właściwej średnicy półfabrykatu za pierwszym razem — ponowne cięcie z powodu rozszczepienia kielicha to strata materiału i czasu.
Koszt całkowity obejmuje wydajność formowania: as, bez zadziorów 1050 dysk o wysokiej wydajności pokonuje tani dysk, który pęka na linii wirowania.
Jak zamawiać dyski radiatora LED
Podaj stop (1050/1060/1100), hartować (O za kręcenie, H dla płyt sztywnych) i grubość.
Podaj gotowy rysunek kubka/podstawy lub potrzebną średnicę pustej przestrzeni.
Określ tolerancję średnicy, płaskość, limit zadziorów na krawędziach i stan powierzchni.
Poproś o partię próbek formujących przed produkcją seryjną.
Potwierdź certyfikat walcowni dla stopu i stanu, i powierzchnia gotowa do anodowania, jeśli anodujesz.
Dobrze prowadzone dochodzenie przyspiesza. Kupujący, który przesyła gotowy rysunek kubka (lub już obliczony pusty rozmiar), docelowy miernik i temperament, dalszy proces (spinning, tłoczenie lub CNC), i to, czy dyski będą anodowane, otrzyma wycenę dostosowaną do zlecenia, a nie ogólną cenę za kg.
Pozwala także uniknąć najczęstszego zjawiska powrotnego — dysków, które nie nadają się do wirowania lub które wykazują zadrapania w wyniku anodowania.
Do ciągłej produkcji, uzgodnić pisemną specyfikację (stop, hartować, miernik, tolerancja średnicy, płaskość, zadzior krawędziowy, powierzchnia, certyfikat) i zmienić porządek przeciwko niemu, aby każda przesyłka odpowiadała zatwierdzonej próbce.
Czas realizacji jest krótki jak na standard 1050/1060 dyski w popularnych rozmiarach; niestandardowe średnice i powierzchnia gotowa do anodowania dodają niewielką konfigurację.
Ponieważ ceny aluminium śledzą LME, notowania mają krótką ważność, więc potwierdź cenę, gdy specyfikacja jest zablokowana.
O Eco Alum
Eco Alum to założona w marcu firma specjalizująca się w dostawach aluminium 2025, koordynowanie wykwalifikowanego chińskiego łańcucha dostaw walcowania i wykrawania aluminium dla klientów na całym świecie.
Skupiamy się na talerzach, cewki, folie, paski i okręgi w poprzek 1000 szereg (1050, 1060, 1070, 1100, 1235 I 1350), razem z 3003 i serii 5000, np 5052.
Zamiast handlarza w jednym młynie, dopasowujemy odpowiedni młyn, stop, hartować i przycinać do potrzeb każdego klienta oraz zarządzać jakością, certyfikaty i opakowania eksportowe.
Dla producentów oświetlenia LED i radiatorów, dostarczamy produkty o wysokiej czystości 1050, 1060 I 1100 aluminiowe krążki i krążki w stanie O lub H, przycięte do średnicy wirówki i płyty podstawy, z mieszkaniem, bez zadziorów, półfabrykaty gotowe do anodowania i certyfikaty hutnicze.
Dostarczamy również 3003 I 5052 do sztywniejszych części formowanych lub konstrukcyjnych oraz 5052 w razie potrzeby arkusz odblaskowy.
Skontaktuj się z [email protected] lub zadzwoń +86 19924932491 z rysunkiem kubka lub pustym rozmiarem w celu uzyskania fabrycznie skoordynowanej wyceny i próbek formowania.
Wspieramy producentów oświetlenia w całej pętli termo-dyskowej: obliczenie rozmiaru pustego na podstawie rysunku kubka, dobór stopu i stanu do przędzenia lub CNC, próbki płyt przed głośnością, certyfikaty wielu młynów, obróbka powierzchni gotowa do anodowania, i konsekwentne ponowne zamówienia w ramach tej samej specyfikacji.
Zamiast odsprzedawać, koordynujemy wykwalifikowanych walcarek i wykrawarek, aby dyski dotarły na płasko, bez zadziorów i gotowe do wirowania — co pozwala ograniczyć liczbę pękniętych kubków i odrzutów pochodzących z niespójnych lub źle określonych zapasów.
Często zadawane pytania
Q: Jaki dysk aluminiowy jest używany do radiatorów LED?
A: Wysoka czystość 1050, 1060 Lub 1100 w stanie O do przyssawek i talerzyków bazowych; silniejszy 3003/5052 tylko do części konstrukcyjnych lub wymagających mechanicznie.
Q: Dlaczego nie użyć mocniejszego stopu?
A: Dodawanie pierwiastków stopowych (Mn, Mg) zwiększa wytrzymałość, ale obniża przewodność cieplną; radiator wymaga bardziej przewodzenia niż siły.
Q: Stan O lub H do wirowanych kubków LED?
A: O (miękki) do przędzenia i głębokiego tłoczenia; H14/H24 do płytkich, tłoczonych patelni i sztywnych płyt bazowych.
Q: Jakiej grubości dysku potrzebuję?
A: Miseczki wirowane około 0,6–2 mm; solidne podstawy do diod LED dużej mocy około 2–6 mm, w zależności od masy termicznej.
Q: Czy dyski można anodować?
A: Tak – określić, że jest gotowy do anodowania, czysty, półfabrykaty bez zadziorów; anodowanie zapewnia ochronę, izolacja i czarno-srebrne wykończenia kosmetyczne.
Q: Jak obliczana jest średnica półfabrykatu?
A: Z powierzchni gotowego kubka (rysowanie wirowanego kształtu), następnie zweryfikowano za pomocą próbki formującej.
Q: Czy dostępne są niestandardowe średnice?
A: Tak — wycinanie po okręgu wymaga niewielkiej ilości narzędzi, więc niestandardowe średnice i mierniki są przycinane do rysunku kubka.
Q: Jak dysk chłodzi diodę LED?
A: Rozprowadza ciepło z płyty LED przez aluminiową ścianę na zewnętrzną żebrowaną lub anodowaną powierzchnię, który promieniuje i konwekuje do powietrza.
Wniosek
Aluminiowy dysk jest sercem termicznym większości okrągłych opraw LED.
Wysoka czystość 1050/1060/1100 w temperamencie O zapewnia najlepszą równowagę przewodzenia ciepła i przędzalności, stając się cienką, lekką miseczką reflektorów i opraw typu downlight, mały korpus żarówek LED, lub gruba płyta podstawy opraw dużej mocy.
Punkty zakupu to odpowiedni stop i temperament, płaski, pozbawiony zadziorów półfabrykat, docięty do obliczonej średnicy, powierzchnia gotowa do anodowania, i próbkę formującą przed objętością.
Pozyskiwanie dysków ze skoordynowanego łańcucha dostaw kontrolującego stopy, hartować, zaślepienia i certyfikaty zapewniają producentom oświetlenia spójny radiator, który obraca się czysto, niezawodnie chłodzi diodę LED i dobrze wygląda po anodowaniu.