Anodowane aluminiowe koła
| Stop | 1050/1060/1100, 3003, 5052, 6063 (wybrane według wykończenia i użytkowania) |
| Hartować | O / H14 / H24 / H32 wymagany do formowania |
| Grubość | 0.3–6 mm |
| Średnica | 50–1500 mm, cięte na oprzyrządowanie |
| Opieczętowanie | gorąca woda / uszczelnione bez niklu |
| Standard | ISO 7599, ASTM B580, GB/T 8013; salt-spray / food-contact as required |
| QC | eddy-current film thickness, color sample match, foka / salt-spray test |
Anodowane aluminiowe koła
Wstęp
Anodized aluminum circles are round aluminum blanks that have been anodized—electrochemically coated with a controlled, hard layer of aluminum oxide—to make the disc corrosion-resistant, odporny na zużycie, electrically insulating, decorative and able to hold a permanent color.
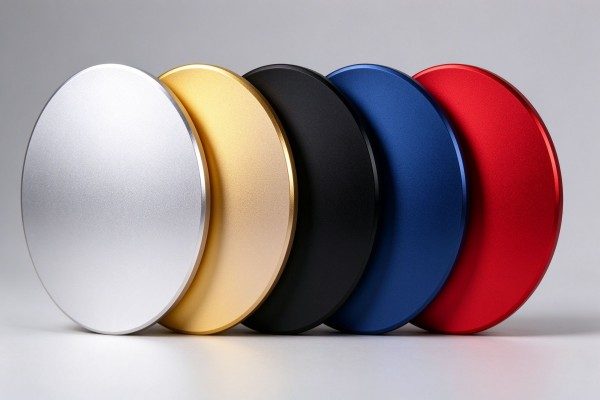
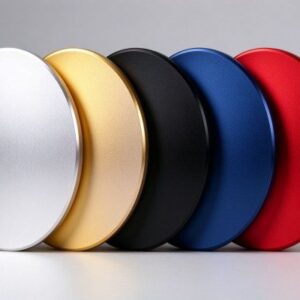
Instead of a bare mill-finish disc, the customer receives a ready-to-use round part in silver, czarny, złoto, szampan, red or blue, or in a bright mirror or satin finish. The circle is then used as a lamp reflector, an anodized cookware body, a decorative or sign disc, a knob, a nameplate or an electronic housing component.
Anodowanie jest powłoką konwersyjną, a nie farbą: wyrasta z samego aluminium, dzięki czemu nie będzie się łuszczyć ani odpryskiwać, a porowatą warstwę tlenku można farbować i uszczelniać.
To sprawia, że anodowane kręgi są atrakcyjne dla produktów, które muszą dobrze wyglądać na zewnątrz, w kuchni lub w wymagającym środowisku przemysłowym.
W tym przewodniku opisano proces anodowania, popularne typy i wykończenia, które stopy aluminium najlepiej anodują, szczegółowo główne zastosowania, w jaki sposób kontrolowana jest grubość i kolor folii, oraz jak zamówić spójne anodowane dyski u chińskiego dostawcy.
Ten przewodnik jest przeznaczony dla importerów, producentów lamp i opraw oświetleniowych, fabryki naczyń kuchennych, producentów szyldów i tabliczek znamionowych, i nabywców sprzętu, którzy potrzebują spójnego, fabrycznie anodowane koło z Chin.
Wyjaśnia, co określić – stop, hartować, typ anodowany, grubość folii, kolor i standard – oraz jakie pytania zadać dostawcy przed pierwszym zamówieniem.
Co to jest okrąg z anodyzowanego aluminium?
Okrąg z anodyzowanego aluminium zaczyna się od zwykłego okrągłego półwyrobu, zwykle o grubości 0,3–6 mm i średnicy około 50–1500 mm, wykończone z cewki lub blachy aluminiowej.
Podczas anodowania tarcza staje się elektrodą dodatnią (anoda) w kąpieli rozcieńczonego kwasu siarkowego; kontrolowany prąd powoduje powstawanie na powierzchni porowatej warstwy tlenku glinu
Po wyhodowaniu tlenku można go zabarwić, wchłaniając barwnik w pory, a następnie uszczelnić, zamykając pory gorącą wodą lub roztworem uszczelniającym, który utrwala kolor i poprawia odporność na korozję.
W przeciwieństwie do powłoki malowanej lub platerowanej, warstwa anodowa jest integralna z aluminium, rośnie zarówno na zewnątrz, jak i na powierzchnię, i jest wyjątkowo twardy i odporny na zarysowania.
Jest również izolacją elektryczną i, ponieważ jest to utlenione aluminium, nie łuszczy się. Dobrze uszczelniony anodowany dysk zachowuje swój kolor i wykończenie przez lata na zewnątrz.
Kupujący tak naprawdę określają dwie rzeczy: rodzaj anodowania (dekoracyjne lub twarde), grubość folii, kolor i wygląd, i stop pod spodem.
Stop bazowy jest wybierany spośród 5000-Seria aluminiowa arkusz I 1000/3000 rodziny; do wysoce odblaskowego oświetlenia i elementów dekoracyjnych anodowane 5052 Arkusz lustra polerować i anodować do uzyskania jasnego wykończenia.
W porównaniu z malowaniem lub galwanizacją, anodowanie jest częścią metalu, a nie oddzielną warstwą.
Puszki z farbą i powłokę proszkową można zarysować aż do aluminium, podczas gdy tlenek anodowy wyrasta z samej powierzchni; w porównaniu z chromianami lub innymi chemicznymi powłokami konwersyjnymi, warstwa anodowa jest znacznie grubsza, twardszy i zdolny do utrzymania barwnika.
Kompromis polega na tym, że anodowanie jest elektrochemicznym procesem wsadowym ze stałymi punktami mocowania, i jest mniej odpowiedni do części, które po pokryciu muszą pozostać przewodzące prąd elektryczny.
Formalnie, warstwa anodowa ma dwie strefy: cienka, gęsta warstwa barierowa obok aluminium i grubsza porowata warstwa nad nią.
Pory są tym, co pochłania barwnik; po farbowaniu, uszczelnienie nawilża tlenek glinu i powoduje jego pęcznienie, zatrzymując kolor i blokując korozję.
Dzięki tej porowatej, a następnie uszczelnionej strukturze anodowanie w ogóle może utrzymać kolor, i dlaczego jakość uszczelnienia jest najważniejszym procesem zapewniającym trwałość koloru.
Po co anodować aluminiowe kręgi?
-
- Odporność na korozję: uszczelniona warstwa tlenku chroni dysk przed czynnikami atmosferycznymi, wilgoć i lekki atak chemiczny.
- Odporność na zużycie i zarysowania: tlenek jest znacznie twardszy niż gołe aluminium; twarde anodowanie jest bardzo trwałe.
- Kolor dekoracyjny: porowata warstwa pochłania czerń, złoto, szampan, czerwony, niebieski i inne barwniki, następnie zapieczętowano, aby je zamknąć.
- Wykończenie lustrzane i satynowe: polerowane dyski anodują do jasnej, odblaskowej lub matowej, satynowej powierzchni.
- Przyczepność i trwałość: powłoka jest integralna i nie będzie się łuszczyć, odpryski lub płatki przypominające farbę.
- Izolacja elektryczna: warstwa tlenku jest nieprzewodząca, przydatne do oświetlenia i części elektronicznych.
- Żadnych kąpieli galwanicznych ani ciężkich powłok nawierzchniowych: wykończenie jest częścią samego aluminium i jest trwałe.
Głównym kompromisem jest to, że anodowanie zwiększa etap przetwarzania i kosztuje, że niektóre stopy barwią się bardziej równomiernie niż inne, i to powieszenie (stojak) miejsca, w których dyski są trzymane podczas anodowania, pozostają niepowlekane.
W dobrym projekcie punkty te są ukryte lub umieszczone na niewidocznych krawędziach.
Kupujący czasami porównują anodowanie z malowaniem proszkowym lub galwanizacją.
Malowanie proszkowe to farba polimerowa dostępna w niemal każdym kolorze, tanie w przypadku dużych paneli zewnętrznych, ale może odpryskiwać i nie może dać prawdziwego lustrzanego metalicznego wyglądu; galwanizacja dodaje chrom lub nikiel w celu uzyskania bardzo twardego, błyszczącą powierzchnię, ale opiera się na ciężkich chemikaliach i nie farbuje na pastelowe kolory.
Anodowanie znajduje się pomiędzy nimi: całka, twardy, warstwę odporną na korozję, prawdziwy metaliczny srebrny lub barwiony kolor, i lustro, które odbija 85%+ światła, bez podatnej na złuszczanie powłoki nawierzchniowej.
Do małych okrągłych części, gdzie liczy się metaliczny wygląd i trwałość, anodowanie jest zwykle właściwym wyborem; do dużych paneli, gdzie wymagany jest dowolny kolor i najniższy koszt, może być malowanie proszkowe.
Rodzaje anodowania i wykończeń
| Typ | Typowy film | Wygląd | Typowe zastosowanie |
| Dekoracyjny siarkowy | 5–25 µm | srebrny, barwione kolory, satyna | ogólny sprzęt, znaki, przycinać |
| Twarde anodowane | 25–100+ µm | szary do czarnego, twardy i matowy | Naczynia kuchenne, części zużywalne, slajdy |
| Jasny / anodowane lustrzanie | cienki, nad wypolerowaną powierzchnią | lustrzano-jasny odblask | reflektory lamp, dyski dekoracyjne |
| Chrom / architektoniczny (alternatywny) | 8–20 µm | mundur, wytrzymały | części zewnętrzne i architektoniczne |
Większość kolorowych i srebrnych anodowanych kółek to dekoracyjne anodowanie siarkowe w zakresie 5–25 µm.
Twarde anodowanie wykorzystuje chłodniejsze kąpiele i wyższe napięcia, aby uzyskać znacznie grubszą konstrukcję, twardszy film (25–100 µm lub więcej) w kolorze ciemnoszarym lub czarnym, co jest standardem dla najwyższej jakości anodowanych naczyń kuchennych i części odpornych na zużycie.
Na polerowaną tarczę nakłada się anodowanie jasne lub lustrzane, aby zachować srebrną powierzchnię reflektorów o wysokim współczynniku odbicia. Anodowanie architektoniczne jest trwałe, jednolite wykończenie paneli zewnętrznych i szyldów.
Anodowanie twarde różni się od anodowania dekoracyjnego w kąpieli i na bramce.
Anodowanie dekoracyjne sprzyja gładkości, mundur, przyjmująca barwnik powłoka o umiarkowanej grubości w wyższych temperaturach, podczas gdy twarde anodowanie wykorzystuje chłodniej, bardziej skoncentrowana kąpiel i wyższy prąd, aby zbudować grubą, gęsty, warstwa odporna na zużycie, naturalnie ciemnoszara do czarnej.
Ponieważ twarda folia jest gruba i stosunkowo szorstka, zwykle nie jest jaskrawo zabarwiony; jego wartością jest odporność na ścieranie i korozję, dlatego właśnie z niego korzystają najwyższej jakości naczynia kuchenne oraz części przesuwne i obrotowe.
Grubość folii należy określić na rysunku, nie pozostawiono przypadkowi.
Jasne anodowanie to nie tylko anodowanie na wypolerowanej powierzchni. Przed anodowaniem dysk jest polerowany mechanicznie lub rozjaśniany chemicznie do srebra o wysokim połysku, i bardzo cienki, Następnie hoduje się przezroczystą warstwę anodową, aby ją chronić.
Jeśli folia anodowa jest zbyt gruba lub kąpiel jest niewłaściwa, jasna powierzchnia staje się zamglona; dlatego też reflektory lustrzane są procesem specjalistycznym, a nie zwykłym anodowaniem, i dlaczego kupujący porównują próbki odblaskowe, zamiast polegać na kolorowym zdjęciu.
Które stopy najlepiej anodują?
| Stop | Wynik anodowania | Najlepsze dla |
| 1050 / 1060 / 1100 | bardzo jednolite, miękki, dobre wchłanianie barwnika | reflektory, płytkie części, kolorowe dyski |
| 3003 | Dobry, ale mangan może ciemnieć lub plamić | patelnie ogólne, znaki, sprzęt komputerowy |
| 5052 | Dobry, odporny na korozję; niewielka zmiana koloru na dużej powierzchni | morski, znaki, reflektory, wykończenie premium |
| 6061 / 6063 | najbardziej jednolity i atrakcyjny kolor (Mg-Si) | ozdobne wykończenia, tabliczki znamionowe, anodowane kolorowe części |
Zwykle, im czystsze aluminium, tym bardziej jednolity i atrakcyjny jest kolor anodowy.
Komercyjnie czysty 1050/1060 dyski anodują i farbują równomiernie, a ich koszt jest niski, ale bardziej miękka powierzchnia jest mniej odporna na zarysowania; 6063 zapewnia najbardziej spójny kolor dekoracyjny i jest preferowany do kolorowych wykończeń, chwila 5052 zapewnia dodatkową odporność na korozję dla elementów odblaskowych, dyski przybrzeżne lub znakowe. 3003 jest wykonalny i solidny, ale może wykazywać lekkie poszarzenie.
Stop należy dobierać wraz z przeznaczeniem końcowym, ponieważ anodowanie nie może ukryć słabej powierzchni podłoża - zadrapania lub ślady walcowania przed anodowaniem prześwitują przez powłokę.
Tanie kolorowe i odblaskowe półfabrykaty często zaczynają się od materiałów miękkich 1050 koło aluminiowe; powszechnie używane solidne patelnie i znaki 3003 koło aluminiowe; a zewnętrzne dyski odblaskowe mogą być odporne na korozję 5052.
Forma produktu również ma znaczenie. Walcowane i wygaszane koła dają najbardziej jednolitą powierzchnię anodową, ponieważ arkusz jest jednorodny, podczas gdy wytłoczki i części spawane mogą po anodowaniu wykazywać odbarwienia spoin lub pod wpływem ciepła.
6063 to stop wytłaczany znany z jednolitego koloru elementów architektonicznych; na walcowanej 5052 koła, duże panele mogą wykazywać niewielkie różnice w odcieniach ze względu na dystrybucję magnezu, dlatego kupujący zatwierdzają próbkę.
Spawane końce naczyń kuchennych są anodowane po uformowaniu, dzięki czemu spoina wtapia się w ciemny, twardy anodowany korpus.
Przebieg procesu anodowania
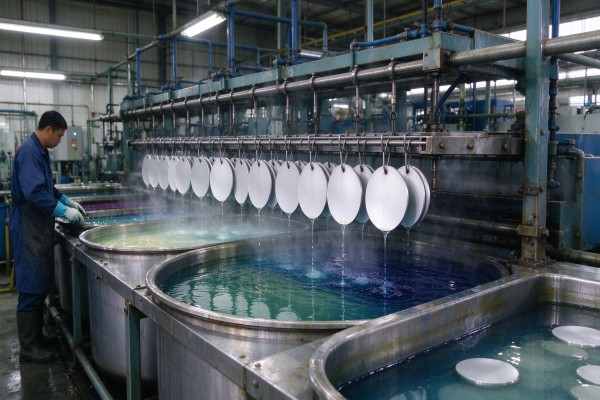
Koło przechodzi przez sekwencję mokrej linii, zanim zostanie ukończone.
Typową metodą jest odtłuszczanie w celu usunięcia oleju i pozostałości po wytłoczeniu, trawienie alkaliczne w celu uzyskania jednolitej satynowej tekstury, neutralizujące kwasy (odmutowanie) do czyszczenia powierzchni, anodowanie w kwasie siarkowym w celu wyhodowania warstwy tlenkowej, wybarwienie na wybrany kolor, uszczelnienie w gorącej wodzie lub w kąpieli uszczelniającej niezawierającej niklu w celu zamknięcia porów, i na koniec płukanie i suszenie.
Dyski są zawieszone na tianguis, które utrzymują je w punktach zaprojektowanych tak, aby były ukryte na gotowej części.
Jakość anodowania zależy od każdego etapu: nierówne trawienie powoduje plamisty kolor, zanieczyszczona powierzchnia pozostawia plamy, prąd kąpieli i czas określają grubość warstwy, stężenie barwnika i czas określają głębię koloru, a uszczelnienie określa, czy kolor się wypłucze, czy wyblaknie.
Dyski lustrzane są polerowane i czasami rozjaśniane chemicznie przed anodowaniem, aby zachować współczynnik odbicia, podczas gdy naczynia kuchenne z twardą anodą korzystają z zimniejszej temperatury, kąpiel o wyższym napięciu dla grubości, twarda szaro-czarna folia.
Stojak (kontakt) punkty są niezbędną częścią procesu: każdy dysk musi być elektrycznie podłączony do stojaka, więc mała powierzchnia styku nie może zostać w tym momencie anodowana.
Dobry anodownik umieszcza te punkty na krawędzi, tylna ściana lub ukryty otwór, lub usunąć je maszynowo po pokryciu. Tarcze lustrzane również wymagają najczystszej obróbki wstępnej, ponieważ jakikolwiek ślad toczenia, scratch or fingerprint before anodizing is sealed forever into the bright surface.
This is why polished reflectors carry peelable film and are handled with gloves.
Zabarwienie, Textures and Color Matching
Standard anodized colors include natural silver, czarny, szampan, brązowy, złoto, czerwony, blue and green, with the exact shade controlled by dye choice, concentration and time.
The surface texture can be bright (for reflectors), satin or etched (a fine matte), or mirror (on a polished disc).
Because anodized color is produced from a porous layer, two lots can vary slightly, so buyers approve a physical color sample and specify that all volume for a project comes from a single lot.
Pantone or color samples are matched as closely as possible rather than guaranteed identical to paint.
| Skończyć | Opis | Typical product |
| Natural silver / satyna | przezroczysty anodowany, delikatna matowa konsystencja | znaki, sprzęt komputerowy, przycinać |
| Jasny / lustro | polerowane, a następnie anodowane, wysoki współczynnik odbicia | reflektory lamp, dyski lustrzane |
| Farbowana na czarno | głęboka czerń, dekoracyjne lub twarde | Naczynia kuchenne, gałki, tabliczki znamionowe |
| Złoto / szampan / brązowy | ciepłe, metaliczne odcienie | przycinać, prezenty, dyski dekoracyjne |
| Czerwony / niebieski / zielony | jaśniejsze kolory dekoracyjne | części marki, tabliczki znamionowe, panele |
Spójność kolorów w całym zamówieniu jest zarządzana w taki sam sposób, jak farba – w drodze partii. Fizyczny dysk z próbką jest zatwierdzony i podpisany, następnie wszystkie dyski projektu są anodowane w tej samej partii przy tej samej kąpieli i stężeniu barwnika.
Barwnika anodowanego nie można dokładnie dopasować do koloru wydrukowanego w Pantone, ponieważ metaliczne aluminiowe podłoże zmienia ton; próbką jest umowa.
Kupujący powinni również spodziewać się niewielkiej różnicy między a 100 mm i a 600 mm dysk, i należy unikać mieszania kolorów z różnych serii produkcyjnych na jednym produkcie.
Aplikacja podstawowa: Reflektory oświetleniowe
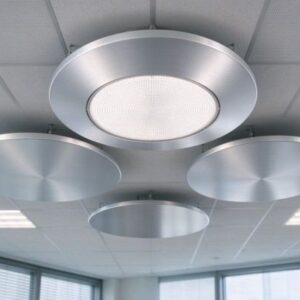
Jednym z największych zastosowań anodowanych kręgów są reflektory.
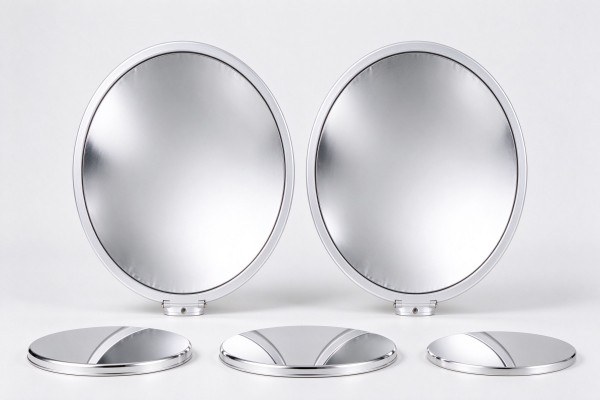
Dysk wiruje się lub wciąga do miski, polerowane i anodowane na jasną srebrną powierzchnię, która skutecznie odbija światło, zazwyczaj o współczynniku odbicia około 85–95%.
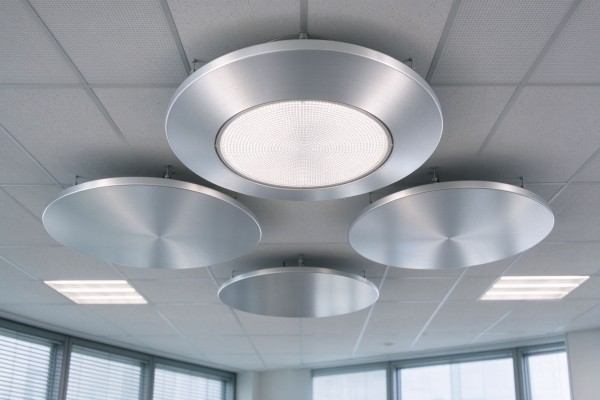
Te dyski odblaskowe można znaleźć w oprawach typu downlight, oświetlenie uliczne i terenowe, przemysłowe oprawy wysokiego składowania, oświetlenie wystawowe i architektoniczne oraz reflektory słoneczne.
Warstwa anodowana chroni wypolerowaną powierzchnię przed utlenianiem i odciskami palców, utrzymując współczynnik odbicia stabilny przez lata.
Odbicie światła jest tutaj kluczowym parametrem. Polerowany i jasnoanodowany odbłyśnik aluminiowy zazwyczaj zwraca około 85–95% światła widzialnego, daleko nad pomalowaną na biało powierzchnią, a przezroczysta warstwa anodowa zapobiega matowieniu polerowanego srebra.
Oprawy typu downlight i lampy uliczne wykorzystują klosze obrotowe do sterowania wiązką, podczas gdy przemysłowe anteny wysokiego składowania i reflektory słoneczne wykorzystują dyski o większej średnicy.
Powierzchnia lustra jest mierzona współczynnikiem odbicia i zabezpieczona do czasu montażu; wada krawędzi lub tyłu nie ma znaczenia, ale zadrapanie twarzy niszczy właściwości optyczne.
W przypadku reflektorów półfabrykat musi być płaski i wolny od zarysowań przed polerowaniem, ponieważ anodowanie blokuje jakąkolwiek powierzchnię znajdującą się pod spodem.
Czysty 1050/1060 dyski dają najjaśniejsze, najbardziej jednolite lustro; 5052 stosuje się tam, gdzie odbłyśnik wymaga również odporności na korozję na zewnątrz.
Części lustrzane lub jasne anodowane są zwykle zabezpieczane podczas montażu zdzieralną folią, dzięki czemu powierzchnia odblaskowa nie jest zaznaczona.
Ten sam okrągły półfabrykat można zastosować jako osłonę dyfuzora sufitowego i obudowę odbłyśnika w nowoczesnych oprawach okrągłych.
Okrągłe oprawy oświetleniowe korzystają bezpośrednio z okrągłych, anodowanych półfabrykatów: dysk ma już odpowiedni kształt dla oprawy typu downlight, klosz reflektorowy lub dyfuzor sufitowy podwieszany, więc nie trzeba wycinać prostokątnego arkusza, a ilość odpadów jest minimalna.
Wersje anodowane lustrzanie stosuje się tam, gdzie światło musi być wydajne, natomiast wersje anodyzowane w kolorze satynowo-srebrnym są wybierane tam, gdzie sama oprawa musi wyglądać czysto i nowocześnie.
Zintegrowany tlenek srebra odbija światło bez oddzielnej warstwy lustrzanej, co zmniejsza liczbę etapów montażu.
Aplikacja podstawowa: Anodowane naczynia kuchenne
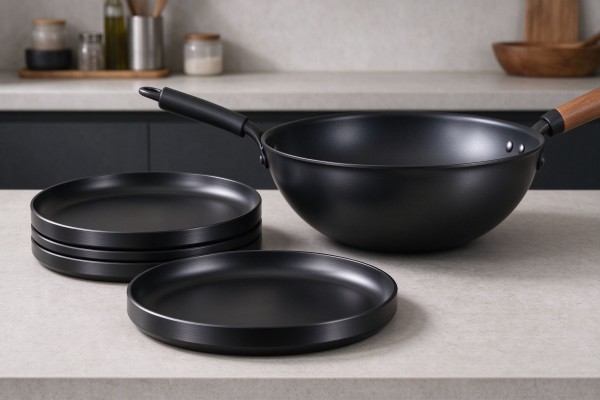
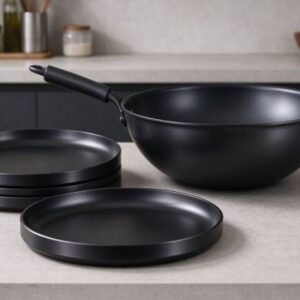
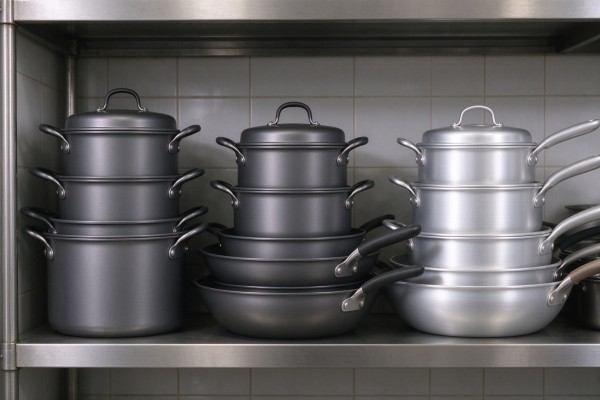
Anodowane kręgi są głęboko wtłoczone w najwyższej jakości korpusy naczyń kuchennych – woki, patelnie, rondle i garnki – następnie anodowane na twardo do ciemnego koloru, twardy, powierzchnia niereaktywna.
Twarde anodowanie sprawia, że aluminiowy korpus staje się znacznie twardszy, zadrapanie- i odporna na korozję powierzchnia do gotowania, która nie reaguje z kwaśną żywnością, dlatego jest szeroko stosowany w garnkach i patelniach premium.
Anodowany korpus w kolorze czarnym lub ciemnoszarym jest również trwały i łatwy do czyszczenia, and it pairs with a non-stick coating applied over the anodized layer.
Cookware blanks are usually 1050/1060, 3003 or 5000-series circles drawn in the soft O temper, then degreased and hard-anodized after forming rather than before, because drawing a pre-anodized disc would damage the film.
The film is thick (25–60 µm or more), dark and uniform, and the edge and handle holes are finished after anodizing.
Food-contact cookware must use food-safe anodizing and sealing processes, and the supplier should be able to provide the relevant food-contact documents.
Hard-anodized cookware sits between bare aluminum and non-stick coatings.
The anodized body is harder than plain aluminum, non-reactive with tomatoes and wine, and much more scratch-resistant than a soft painted surface; Następnie na anodowaną warstwę można nałożyć nieprzywierającą powłokę PTFE lub ceramikę, aby ułatwić jej odklejenie.
Ponieważ folia anodowa jest porowata przed uszczelnieniem, uszczelnienie musi być kompletne do użytku z żywnością – nieuszczelniona folia może zatrzymać kwasy lub zapachy – a anodowanie naczyń kuchennych musi być zgodne z przepisami dotyczącymi kontaktu z żywnością.
Twarda, ciemna powierzchnia maskuje również zarysowania lepiej niż jasne srebro.
Ciemna, twardo anodowana powierzchnia również równomiernie rozprowadza ciepło, ponieważ pokrywa jednolitą aluminiową obudowę, i jest odporny na alkaliczne środki czyszczące stosowane w kuchniach komercyjnych.
Do woka lub patelni, okrąg jest rysowany przed anodowaniem, dzięki czemu folia równomiernie pokrywa wnętrze i zewnątrz; otwory pod uchwyty wiercone są po anodowaniu i gratowaniu.
Właśnie dlatego anodowane patelnie premium wyglądają i są trwalsze niż naczynia z malowanego aluminium.
Architektoniczny, Dyski dekoracyjne i znakowe
Anodowane koła służą jako dekoracyjne okrągłe panele, płyty sufitowe, wykończenia ścian i ekspozycji, meble i elementy kuchenne, oraz jako podłoża do tabliczek znamionowych i znaków.
Anodowane wykończenie nie łuszczy się, utrzymuje kolor na zewnątrz i może być drukowany metodą sitodruku lub znakowany laserowo, dlatego jest preferowany w przypadku wysokiej jakości wykończenia wewnętrznego i zewnętrznego.
Kolorowe złoto, Szampańskie lub czarne anodowane krążki nadają trwały, metaliczny wygląd, którego farba nie może dorównać małym okrągłym częściom.
Do dysków ze znakami i tabliczkami znamionowymi, anodowana srebrna lub czarna wymaga folii odblaskowej, dobrze drukuje i graweruje; kręgi architektoniczne są anodowane zgodnie ze standardem architektonicznym, co zapewnia długą żywotność na zewnątrz.
Ponieważ warstwa anodowa jest integralna, krawędzie pozostają zabezpieczone, a tarcza nie rdzewieje ani nie kreduje pod wpływem warunków atmosferycznych. Dopasowanie kolorystyki do marki lub wystroju wnętrza zatwierdzane jest na podstawie próbki i produkowane w jednej partii.
Anodowane dyski dobrze znoszą wtórne wykończenie: można je grawerować laserowo, aby odsłonić srebro pod czarną lub kolorową warstwą – klasyczny efekt tabliczki znamionowej – drukować metodą sitodruku, Krawędź toczona CNC, lub wyposażone w kołki i kleje.
Architektoniczne płyty sufitowe są anodowane na kolor satynowego srebra lub szampana, który nie kreduje ani nie blaknie, a zintegrowany tlenek oznacza, że zaokrąglona krawędź pozostaje czysta.
Ponieważ powierzchnia anodowa jest lekko teksturowana, nie widać na nim odcisków palców tak łatwo, jak na gołej, wypolerowanej płycie, co jest przydatne w przypadku mebli i sprzętu.
Małe anodowane kółka są również popularne jako podkładki, czapki, akcesoria kosmetyczne i urządzenia, and gift or award discs, where a black, gold or silver finish gives a premium look at low cost.
The same blanking and anodizing process serves both large reflectors and these small parts, so a supplier can run a mixed basket of diameters in one color lot.
Sprzęt komputerowy, Electronics and Automotive Parts
Beyond lighting, cookware and architecture, anodized circles are stamped and turned into control knobs, pan and pot lid components, appliance covers, electronic housings and heat spacers, ventilation and fan discs, bathroom and fitting hardware, and automotive and interior trim.
The insulating anodized layer supports electronic parts, the hard surface resists wear on knobs and slides, and the colored finish matches product design.
Small round parts in black, gold or silver are a common decor and control element in consumer products.
W przypadku tych części dysk jest często wygaszany na wymiar, uformowane lub obrócone jako pierwsze, następnie anodowane, z punktami stojaka umieszczonymi na niewidocznych krawędziach; W przypadku części, które się ślizgają lub obracają, wybiera się twarde anodowanie, podczas gdy jasne dekoracyjne anodowanie jest stosowane w przypadku widocznych powierzchni marki i wykończenia.
Spójny stop i partia zapewniają jednolity kolor i twardość w całej rodzinie produktów.
Tlenek izolujący nadaje się również do elektroniki. Jasnoanodowany okrąg może pełnić rolę przekładki, rozpraszacz ciepła lub podkładka izolacyjna pomiędzy zasilanym elementem a jego aluminiową obudową, połączenie przewodności cieplnej aluminium z powierzchnią nieprzewodzącą prądu elektrycznego.
Anodowanie na czarno dodatkowo poprawia emisyjność w celu pasywnego odprowadzania ciepła. Wykończenie samochodów i wnętrz odbywa się w tym samym kolorze, co zapewnia spójność wszystkich gałek, wywietrzniki i ozdobne pierścienie, wszystkie wycięte z anodowanych kręgów w tej samej partii.
Grubość folii, Kontrola koloru i jakości
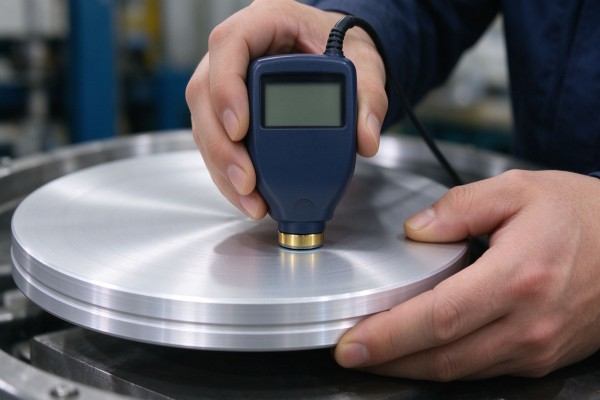
Warstwę anodową mierzy się za pomocą miernika grubości wiroprądowego, który odczytuje nieprzewodzący tlenek na aluminium bez uszkadzania części; kupujący określają minimalną i średnią grubość folii (na przykład 10–15 µm dekoracyjny, lub 25–50 µm twardych).
Kolor sprawdza się na podstawie zatwierdzonej próbki w standardowym świetle, a jakość uszczelnienia sprawdza się za pomocą testów plam barwnikowych lub rozpuszczania w kwasie, ponieważ słabo uszczelniona folia plami lub blaknie.
Spray solny (neutralna mgła solna lub CASS) służy do sprawdzania odporności na korozję części zewnętrznych.
| Sprawdzać | Typowy wymóg | Metoda |
| Grubość folii | 5–25 µm dekoracyjny; 25– 100 µm twardości | miernik prądu wirowego |
| Kolor | dopasować zatwierdzoną próbkę | Widoczne w standardowym świetle / kolorymetr |
| Opieczętowanie | brak plam po teście plam barwnikowych | plama barwnikowa lub rozpuszczenie kwasu |
| Odporność na korozję | godziny mgły solnej według normy | neutralny spray solny / KAS |
| Wygląd | żadnych plam, zadrapania, plamistość | kontrola wizualna |
Typowe wady – plamisty kolor, grochy, tęczowe plamy, miękka folia lub odsłonięte punkty stojaka — ślady sięgające wytrawiania, czyszczenie, zanieczyszczenie kąpieli, niedostateczne uszczelnienie lub konstrukcja stojaka.
Renomowany anodownik kontroluje chemię kąpieli, aktualny, temperatura i woda do płukania, i dostarcza wraz z partią raport z kontroli grubości i koloru folii. Do kolorowych części, zachować jedną zatwierdzoną płytę z próbkami jako punkt odniesienia podczas kontroli przychodzącej.
Standardy i zgodność
| Standard | Okładki |
| ISO 7599 | anodowane powłoki aluminiowe na produktach kutych (typ, grubość, wygląd) |
| ASTM B580 | specyfikacje powłok anodowych na aluminium |
| GB/T 8013 | Chińskie anodowe powłoki utleniające na aluminium i stopach |
| ASTM B117 / KAS | neutralne badania w mgle solnej i badania korozji przyspieszonej miedzią |
| Przepisy dotyczące kontaktu z żywnością | bezpieczne anodowanie i uszczelnianie naczyń kuchennych |
Kupujący powinien określić standard i minimalną grubość folii, poproś o raport z procesu anodowania i grubości, oraz – w przypadku części zewnętrznych lub mających kontakt z żywnością – dokumenty dotyczące mgły solnej i mające kontakt z żywnością.
W certyfikacie należy podać nazwę stopu, hartować, grubość folii i kolor partii, a nie ogólne stwierdzenie.
W rzeczywistości, partia anodowanego koła powinna zostać dostarczona z certyfikatem testu walcowniczego określającym stop i stan, raport anodowania określający grubość folii i proces uszczelniania, zatwierdzoną próbkę koloru, oraz – w przypadku części przeznaczonych do użytku na zewnątrz lub naczyń kuchennych – test w komorze solnej lub w kontakcie z żywnością.
Należy zakwestionować ogólne stwierdzenia, takie jak „anodowane aluminium” bez grubości lub normy, ponieważ 3 µm folia dekoracyjna i a 50 Twarda folia µm ma tę samą nazwę, ale działa zupełnie inaczej.
Grubość standardową i minimalną uzgodnij na rysunku i zamówieniu.
Pakowanie i logistyka
Anodowane dyski są wrażliwe na zarysowania, dlatego są one chronione zrywalną lub przekładaną folią pomiędzy polerowanymi lub kolorowymi powierzchniami czołowymi, zabezpieczone krawędziami, i pakowane w kartony lub na paletach poddanych fumigacji; Lustro i jasne odblaski zachowują folię ochronną do czasu montażu.
Części kolorowe i lustrzane są pakowane twarzą w twarz lub przeplatane, aby uniknąć otarcia, a każda partia jest oznaczona kolorem, stop, grubość, średnica, grubość i ilość folii. Suchy, czyste przechowywanie chroni uszczelnione wykończenie.
Warunki eksportowe są powszechnie FOB, CFR lub CIF z 30% Depozyt T/T i saldo w stosunku do listu przewozowego.
Dokumenty obejmują list przewozowy, Faktura, lista pakowania, certyfikat młyna i anodowania, odniesienie do próbki kolorów, świadectwo pochodzenia oraz wszelkie raporty dotyczące mgły solnej lub kontaktu z żywnością.
Uszczelnione anodowane dyski są stabilne, ale podczas przechowywania należy je przechowywać w suchym miejscu i z dala od bezpośredniego światła słonecznego.
Folię zrywalną należy usunąć dopiero przy montażu, ponieważ jest to jedyna rzecz, która zapobiega zarysowaniom lusterek i kolorowych powierzchni podczas obsługi.
Jeśli na płytach pojawią się jasnobiałe, pudrowe pozostałości, zwykle znikają, ale ciężki proszek wskazuje na niedostateczne uszczelnienie i należy to zgłosić. Utrzymanie folii ochronnej podczas dziurkowania i obracania pozwala uniknąć najczęstszego powodu zwrotów: zadrapania twarzy.
Ceny i MOQ
Anodowane kręgi są wyceniane na podstawie podstawowego aluminium i kosztu zaślepienia oraz obróbki anodowania.
Dekoracyjne anodowanie siarkowe dodaje umiarkowany ładunek na część, twarde anodowanie i jasne lustrzane wykończenie kosztują więcej ze względu na grubszą warstwę lub polerowanie, i niestandardowe kolory wymagają niewielkiej konfiguracji i minimalnego zamówienia, ponieważ każdy kolor musi być uruchamiany osobno i dopasowany.
Baza wlewków jest zgodna z codziennymi notowaniami spotowymi LME i Szanghaju, dlatego wyceny są ważne przez krótki okres i ponownie potwierdzane przy składaniu zamówienia.
| Czynnik kosztowy | Wpływ na cenę |
| Stop | 1050/1060 najniższy; 6063 I 5052 kosztować więcej |
| Typ anodowany | twarde i jasne/lustrzane wykończenia kosztują więcej niż standardowe srebro |
| Kolor | niestandardowe kolory dodają konfigurację i mają minimalne zamówienie |
| Grubość folii | grubsze, twarde, anodowane folie kosztują więcej w uprawie |
| Przygotowanie powierzchni | polerowanie i rozjaśnianie zwiększa koszt reflektorów |
| Tom | duże nakłady i jeden kolor obniżają koszt jednostkowy |
Kupujący kontrolują koszty, stosując standardowe kolory i średnice zapasów, zamówienie całej ilości projektu w jednej partii, aby zapewnić spójność kolorów, i dopasowanie wykończenia do widocznej powierzchni, zamiast nadmiernego polerowania ukrytych boków.
Przed produkcją zatwierdzana jest próbka koloru i folii.
Poza przetwarzaniem, koszt zależy od podstawy wlewka.
Zawartość aluminium odnosi się do dziennej ceny spot na giełdach LME i Szanghaju powiększonej o premię za konwersję i przeróbkę, więc nagłe ruchy metalu zmieniają cytat w jego ważności.
Obróbka dla średnic niestandardowych stanowi jednorazowy koszt wykrojnika; wybór istniejącej średnicy lub standardowego koloru eliminuje zarówno koszt matrycy, jak i ustawienia koloru.
Na pierwsze zamówienia, mała partia próbek zwraca się dzięki uniknięciu konieczności poprawiania koloru lub grubości powłoki na pełnym pojemniku.
Jak zamówić anodowane koła
Wyślij rysunek lub wymaganą średnicę, grubość, stop i temperament, i produkt końcowy.
Określ typ anodowania (dekoracyjny, twardy, jasny/lustro), kolor, grubość i standard folii.
Zatwierdź próbkę koloru i folii; wiele się zgadza, pozycja rackowa i folia ochronna.
Potwierdź cenę, oprzyrządowanie, jeśli takie istnieje, MOQ dla niestandardowego koloru, warunki pakowania i dostawy.
Zapłać depozyt, uruchomić produkcję, sprawdź kolor i grubość, i wyślij z pełnymi dokumentami.
Przy pierwszym zamówieniu warto przesłać część fizyczną lub próbkę Pantone/koloru nawet jeśli wymiary rysunku są jasne.
Kolor anodowania trudno opisać słowami, obejrzenie próbki i potwierdzenie położenia stojaka oraz odrywalnej folii pozwala uniknąć najczęstszych sporów, czyli kolor. Dostawca powinien zatrzymać próbkę i matrycę, aby powtórzone zamówienia były zgodne.
O Eco Alum
Eco Alum jest dostawcą wyrobów aluminiowych powstałym w marcu 2025, zorganizowane wokół bogatego łańcucha dostaw w ramach chińskiego przemysłu walcowania aluminium. Zamiast działać jak zwykły trader, koordynujemy z wykwalifikowanym walcowaniem, młyny do wykrawania i anodowania zapewniające zgodność ze specyfikacją, dobrze wykończony materiał po cenach fabrycznych i zarządzamy stroną techniczną, dokumentacja jakościowa i eksportowa.
Naszymi głównymi produktami są płyty aluminiowe, cewki, folie, paski i dyski (koła), obejmujący serię 1xxx – 1050, 1060, 1070, 1100, 1235 i 1350 — wraz z 3003 oraz stopy serii 5000, takie jak 5052.
W przypadku kół anodowanych dostarczamy średnice niestandardowe, mierniki, hartowanie i anodowanie – srebro naturalne, satyna, lustro/jasne, farbowany na czarno, złoto, szampan i kolory architektoniczne, plus twarde anodowanie naczyń kuchennych – z aprobatą próbki kolorów, raporty dotyczące grubości warstwy metodą prądów wirowych, tam, gdzie jest to wymagane, dokumenty dotyczące mgły solnej i kontaktu z żywnością, i odporne na zarysowania opakowanie eksportowe.
Pomagamy w doborze stopu i wykończenia pasującego do odbłyśnika, Naczynia kuchenne, znak lub część sprzętową, zamiast sprzedawać jedną klasę za wszystko. Skontaktuj się z nami pod adresem [email protected] lub +86 19924932491.
Wspieramy kupujących rysunkami i wskazówkami dotyczącymi pustych rozmiarów, anodowanie próbek kolorów przed pierwszym zamówieniem, certyfikaty młyna i anodowania dla konkretnej partii, spójność kolorystyczna partii, oraz zdzieralną folię ochronną na elementach lustrzanych i polerowanych.
Wyślij swój rysunek, wymagania dotyczące koloru lub przykładowy dysk na adres [email protected], aby uzyskać monit, wycena oparta na specyfikacji.
Często zadawane pytania
Q: Co to jest okrąg z anodyzowanego aluminium?
A: Okrągły aluminiowy blank, który został elektrochemicznie pokryty twardym materiałem, zintegrowana warstwa tlenku glinu, dostarczany w kolorze srebrnym, kolorowy, lustro lub twarde wykończenia.
Q: Jak gruba jest folia anodowana?
A: Dekoracyjne anodowanie siarkowe ma zwykle grubość 5–25 µm; Twarde anodowanie naczyń kuchennych i części eksploatacyjnych wynosi 25–100 µm lub więcej.
Q: Jakie kolory są dostępne?
A: Natural silver, czarny, złoto, szampan, brązowy, czerwony i niebieski, w jasnym, wykończenia satynowe lub lustrzane, dopasowane do zatwierdzonej próbki.
Q: Który stop najlepiej anoduje?
A: Czysty 1050/1060 daje najbardziej jednolity kolor i najjaśniejsze lustro; 6063 zapewnia najbardziej spójny kolor dekoracyjny; 5052 zwiększa odporność na korozję w zastosowaniach zewnętrznych i odblaskowych.
Q: Czy anodowane koła można używać do naczyń kuchennych??
A: Tak — koła są głęboko tłoczone i anodowane na twardo, tworząc wysokiej jakości woki i patelnie, niereaktywny, trwała powierzchnia.
Q: Czy kolor zniknie lub złuszczy się?
A: NIE. Warstwa anodowa jest integralna i uszczelniona, więc się nie łuszczy, i uszczelniony barwnik nie będzie się ścierał; odpowiednie uszczelnienie zapobiega blaknięciu.
Q: Dlaczego na krawędzi pojawiają się małe, niepowlekane plamki??
A: To są stojaki (brelok) punkty z anodowania; dobry projekt umieszcza je na ukrytych krawędziach lub wykańcza po pokryciu.
Q: Jak sprawdzana jest jakość anodowania?
A: Grubość warstwy mierzy się za pomocą miernika prądu wirowego, kolor w porównaniu z zatwierdzoną próbką, oraz uszczelnienie i korozję w testach plam barwnikowych i mgły solnej.
Wniosek
Krótko mówiąc: wybierz jasne anodowane 1050/1060 do reflektorów oświetleniowych, anodowane na twardo 1050/3003 do naczyń kuchennych, anodowane na kolor srebrny lub czarny do znaków i tabliczek znamionowych, i farbowane 6063 Lub 5052 do dekoracyjnego kolorowego wykończenia.
Określ minimalną grubość folii i zatwierdź próbkę koloru, kontrolować punkty stojaka, i wymagają odpowiedniego uszczelnienia. Z tymi zasadami, anodowane koła zapewniają najwyższą jakość, trwałe, metaliczne wykończenie, które jest trwalsze od farby i pozostaje dobrze wyglądające przez lata.
Anodowane aluminiowe krążki zamieniają zwykły okrągły blank w trwały przedmiot, odporny na korozję, część dekoracyjna i odporna na zużycie.
Warstwa tlenku jest integralna z aluminium, utrzymuje trwały kolor lub lustro o wysokiej jasności, chroni reflektory i naczynia kuchenne, i przewyższa farbę na zewnątrz, usługi kuchenne i przemysłowe.
Specyfikacja podąża za produktem: cienka, jasna folia do reflektorów lamp, gruba, twarda folia do naczyń kuchennych klasy premium, barwiona srebrna lub czarna folia do znaków, tabliczki znamionowe i wykończenia, oraz stop wybrany ze względu na jednolitość koloru, współczynnik odbicia światła lub odporność na korozję.
Pozyskiwanie od dostawcy kontrolującego zaślepianie, anodowanie, uszczelnienie i dopasowanie kolorów, i która zatwierdza próbkę i raport filmowy przed rozpoczęciem produkcji, zapewnia kupującym spójne anodowane dyski w każdej partii.