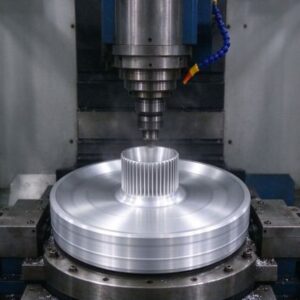
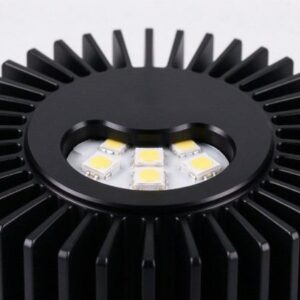
Disco de alumínio para dissipadores de calor LED
| Especificação | Valor |
| Temperamento | O (suave, fiação) / H14-H24 (estampagem, placas rígidas) |
| Espessura | 0.5–6mm |
| Diâmetro | 50–500mm (corte no tamanho em branco) |
| Condutividade térmica | ~220–230 W/mK (1xxx) |
| Tolerância | diâmetro ±0,2–0,5 mm, espessura por especificação |
| Formulários | copos LED girados, placas de base, dissipadores de calor de lâmpada/rua/alta |
Disco de alumínio para dissipadores de calor LED
Introdução
Um disco de alumínio para dissipadores de calor de LED é uma placa redonda de alumínio de alta pureza (na maioria das vezes 1050, 1060 ou 1100) que os fabricantes de iluminação giram, carimbo, embutir profundamente ou usinar no corpo de distribuição de calor de uma luminária LED.
LEDs são dispositivos sensíveis: se eles não podem liberar calor, a temperatura de sua junção aumenta, saída de luz cai, mudanças de cor e vida encurta.
O disco de alumínio é a matéria-prima que vira dissipador de calor, o invólucro do copo de luz e a placa de base que conduz o calor da placa de LED para o ar circundante.
Para gerenciamento térmico de LED, o alumínio supera a maioria das alternativas.
É leve, baixo custo, fácil de girar e carimbar, resistente a corrosão, e - em sua forma pura 1xxx - um bom condutor térmico.
Este guia explica quais discos de alumínio são usados para dissipadores de calor de LED, por que as ligas puras superam as mais fortes em termos de calor, os temperamentos e tamanhos disponíveis, como os espaços em branco são feitos e formados, as principais aplicações de luminárias, anodização e acabamentos superficiais, projeto térmico, controle de qualidade, preços e pedidos, e uma tabela de especificações principais.

O que é um disco de alumínio para dissipadores de calor de LED?
Um disco de alumínio (também chamado de círculo de alumínio ou espaço em branco) é uma folha redonda cortada de uma bobina de alumínio. Para dissipadores de calor de LED, geralmente tem 0,5–6 mm de espessura e aproximadamente 50 mm a várias centenas de milímetros de diâmetro, dependendo da luminária.
O disco é então convertido rio abaixo - girado em um copo, carimbado em uma panela rasa, ou usinado - para se tornar a concha de propagação de calor de um holofote, luminária embutida, lâmpada ou luminária de rua.
O disco é escolhido para duas propriedades ao mesmo tempo: condutividade térmica e conformabilidade.
UMA 1050/1060/1100 disco conduz bem o calor (o alumínio puro tem cerca de 220–230 W/mK) e é macio o suficiente em temperamento O para girar ou repuxar profundamente sem rachar.
Ligas mais fortes, como 3003 ou 5052 são mais rígidos e mais resistentes à corrosão, mas conduzem menos o calor; eles são reservados para peças mecanicamente exigentes, em vez de pura propagação de calor.
O espaço em branco mais comum é o 1050 círculo de alumínio; peças moldadas mais rígidas às vezes usam 3003 círculo de alumínio.
O termo abrange tanto discos pequenos e finos transformados em copos leves quanto discos grossos maiores que são usinados em placas de base..
O que os une é que o disco é o espaço em branco inicial, não a parte acabada: o fabricante de iluminação o forma, anodiza, monta a placa de LED e o driver, e envia a luminária.
É por isso que a precisão das especificações é importante – um disco muito fino racha na linha giratória, aquele que não é plano funciona excentricamente, e um na liga errada não consegue dissipar o calor que um LED de alta potência produz.
Por que o alumínio para gerenciamento térmico de LED?
Boa condutividade térmica: o alumínio 1xxx puro conduz o calor muito melhor do que o plástico ou o zinco fundido.
Peso leve: cerca de um terço da densidade do cobre, importante para luminárias embutidas e retrofit.
Fácil de girar e estampar em fino, xícaras e panelas leves de parede fina.
Baixo custo e amplamente disponível em comparação com dissipadores de calor de cobre.
Naturalmente resistente à corrosão e aceita anodização para dissipação de calor e isolamento.
Reciclável e compatível com as metas de custo e volume da indústria de iluminação.
O cobre conduz melhor que o alumínio, mas é mais pesado e mais caro; o plástico é barato, mas é um isolante. O alumínio fica no ponto ideal: condutivo o suficiente para resfriar um LED de alta potência, leve o suficiente para uma luminária de teto, e barato o suficiente para uma lâmpada de consumo. É por isso que quase todos os dissipadores de calor de LED no mercado - especialmente os redondos fiados ou estampados - começam como um disco de alumínio.
Comparado com plástico, o alumínio conduz melhor o calor em ordens de magnitude, portanto, o corpo da lâmpada de plástico retém o calor e reduz a vida útil do LED.
Comparado com alumínio fundido, um giro 1050 xícara é mais fina, mais suave e barato de usar, e conduz melhor do que peças fundidas porosas.
Comparado com cobre, o alumínio tem cerca de um terço do peso e é muito mais barato, e nas temperaturas uma pequena pia de LED vê, a lacuna de condutividade é mais do que compensada pela maior área de superfície que um invólucro de alumínio leve permite.
Qual liga? Condutividade Térmica vs Força
| Liga | Aprox.. condutividade térmica (C/mK) | Personagem | Use para dissipadores de calor LED |
| 1050 / 1060 | ~225–230 | puro, muito macio, maior condutividade | xícaras fiadas, placas de base, espalhadores térmicos |
| 1100 | ~218 | puro com um pouco de Cu, suave, boa conformabilidade | panelas estampadas, xícaras leves |
| 3003 | ~160–190 | Liga de manganês, mais forte, mais rígido | peças moldadas mecanicamente exigentes |
| 5052 | ~130 | Liga de magnésio, forte, resistente a corrosão | caixas estruturais, não é dissipador de calor primário |
A regra é simples: para a parte que espalha o calor do LED, escolha a liga macia mais pura que ainda se forma.
À medida que elementos de liga são adicionados (Mn em 3003, mg em 5052), a resistência e a resistência à corrosão aumentam, mas a condutividade térmica cai.
UMA 5052 o dissipador de calor parece forte, mas não movimenta bem o calor; uma 1050 o disco conduz bem, mas pode ser muito macio para uma parede estrutural. A maioria dos copos LED fiados são 1050/1060 O, que equilibra ambos.
As superfícies internas reflexivas de algumas luminárias usam um 5052 folha de espelho de alta refletividade; folha estrutural geral pode vir do 5000 folha de alumínio série faixa.
Conselhos práticos: não especifique demais. Um comprador de iluminação solicitado pelo “alumínio mais forte” pode acabar com 5052, que parece premium, mas move o calor 40% menos bem do que 1050 e aquece o LED.
Reserva 3003/5052 para as poucas peças que realmente precisam de rigidez mecânica ou corrosão externa, e usar 1050/1060 para o copo e a base que espalham o calor.
Em caso de dúvida, uma amostra em cada liga com um simples teste de temperatura sob o mesmo LED e corrente resolve a questão mais rapidamente do que as folhas de dados.
Temperamento: Ó para girar, H para Rigidez
O Temper (recozido, suave) é o padrão para discos LED que serão fiados ou estampados.
Um disco macio flui sob o rolo giratório sem rachar, o que é essencial para copos finos e leves e conchas cônicas.
As têmperas H14/H24 ou semiduras são usadas quando o disco é estampado em uma panela rasa que deve manter seu formato, ou quando a peça acabada precisa de rigidez em vez de conformação profunda.
Errar o temperamento é um defeito clássico: um disco meio duro girado em um copo profundo racha na base, enquanto um disco O usado como placa de base rígida é muito macio e amassado.
O fornecedor da peça bruta, portanto, combina a têmpera com o processo de conformação - O para fiação e estampagem profunda, H para estampagem rasa e placas rígidas – e o conversor testa uma amostra antes do volume.
Girar, em particular, é sensível ao temperamento. Um disco O precisa de suavidade recozida suficiente para fluir sob o rolo sem retorno elástico, mas o material totalmente recozido que é muito macio pode enrugar ou rasgar em uma estampagem profunda.
O moinho controla o recozimento para uma têmpera consistente, e a linha de fiação ajusta a pressão do rolo e a velocidade de alimentação para corresponder.
A variação de temperamento entre lotes é uma causa comum de xícaras rachadas, é por isso que um certificado de usinagem para têmpera - não apenas para liga - faz parte das especificações.
Especificações típicas
| Parâmetro | Faixa típica |
| Liga / temperamento | 1050 / 1060 / 1100, O (suave) ou H14/H24 |
| Espessura | 0.5–6mm; copos girados ~0,6–2 mm, placas de base 2–6 mm |
| Diâmetro | 50–500mm, corte no tamanho do copo/base em branco |
| Planicidade | plano, borda sem rebarbas, diâmetro consistente |
| Superfície | acabamento de moinho; pode ser anodizado, jateado ou escovado a jusante |
| Corte | círculo cortado ou apagado, rebarba e borda controladas |
| Tolerância | diâmetro ±0,2–0,5 mm, espessura por especificação |
O diâmetro da peça bruta é calculado a partir das dimensões do copo acabado usando a área de superfície da peça trefilada – uma profundidade, xícara fina precisa de um espaço em branco maior do que uma panela rasa.
A espessura depende da massa térmica e do adelgaçamento da parede durante a fiação: um copo fino usa 0,6–1,5 mm, enquanto uma placa de base sólida sob um LED COB de alta potência usa 3–6 mm para espalhar o calor.
O dimensionamento do blank é o primeiro passo da engenharia. O copo fiado fica mais fino à medida que se forma, então o disco deve ser grosso o suficiente para deixar uma parede mínima após o desenho.
Os compradores geralmente trabalham de trás para frente a partir do desenho do copo: espessura de parede necessária, diâmetro e profundidade do copo defina o diâmetro da peça bruta e o medidor inicial.
Deixar um espaço em branco muito grande cria desperdício de corte; muito pequeno, um espaço em branco se divide na borda. Porque o corte circular é barato, é normal cortar alguns tamanhos em branco, amostras de rotação, e trave o diâmetro que proporciona um copo limpo com o mínimo de sucata.
Da bobina ao disco: Como os espaços em branco são feitos
Os discos dissipadores de calor de LED partem de uma bobina de alumínio laminada a frio na liga e têmpera escolhidas.
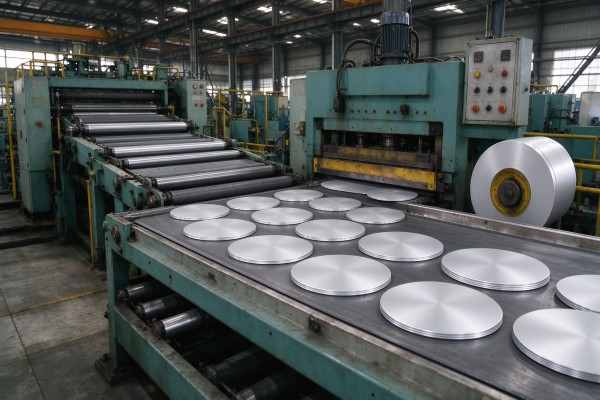
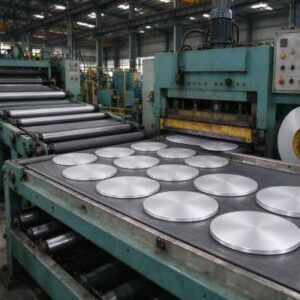
A bobina está desenrolada, nivelado, e moldado em uma linha de corte circular - cortado com matrizes redondas ou perfurado em uma prensa de corte - em discos redondos com o diâmetro alvo.
A borda é controlada quanto a rebarbas e o disco é empilhado, intercalado se necessário, e inspecionado quanto à planicidade e calibre.
Os principais pontos de qualidade são o nivelamento (um disco deformado gira excentricamente), rebarba de borda (que causa rachaduras na formação), consistência do medidor, e limpeza de superfície.
Porque a peça em branco é transformada em uma casca fina, mesmo pequenas variações de bitola aparecem como espessuras de parede irregulares ou rachaduras.
Uma boa linha circular corta limpo, plano, discos sem rebarbas que o conversor pode executar diretamente na máquina de fiação ou estamparia.
O rendimento em uma linha circular depende do aninhamento: cortando o número máximo de discos de uma largura de bobina para minimizar o desperdício.
Para diâmetros grandes o corte entre círculos é o principal custo, portanto, especificar um diâmetro que se encaixe bem em uma largura de bobina padrão reduz o preço.
A tolerância e a condição da borda são especificadas por aplicação – os discos com grau de anodização precisam de uma limpeza, superfície livre de riscos porque a anodização revela todas as marcas de rolamento, enquanto os copos girados precisam principalmente de planicidade e controle de rebarbas.

Formando: Fiação vs Estampagem vs CNC
Três processos transformam um disco em um dissipador de calor. A rotação prende o disco sobre um mandril em um torno e os rolos o pressionam em um copo cônico - ideal para trabalhos finos, copos de luz LED redondos e holofotes, e barato para médias e grandes tiragens.
A estampagem e a estampagem profunda pressionam o disco em uma matriz em recipientes rasos e placas de base mais planas.
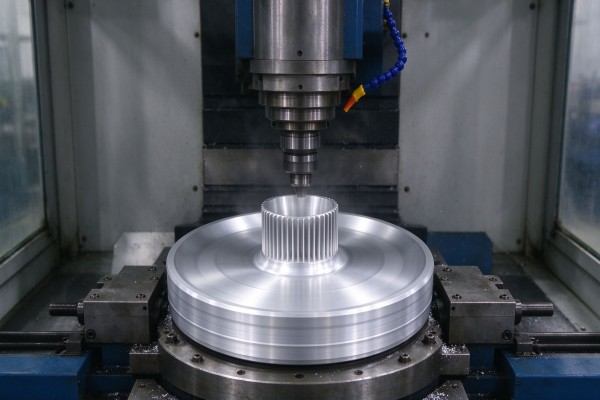
A usinagem CNC é usada para dissipadores de calor com aletas de alta potência cortados de disco sólido ou placa, onde a geometria precisa das aletas é importante.
A fiação é o processo dominante para copos térmicos redondos de LED porque é rápido, ferramentas são baratas, e produz o cônico, concha de parede fina que as luzes precisam.
O temperamento O 1050/1060 o disco flui suavemente sob o rolo. A estampagem combina com placas planas e peças mais rasas; CNC combina com alta potência, dissipadores de calor industriais e de rua com aletas, onde o desempenho térmico é projetado em vez de moldado.
A escolha do processo orienta as especificações do disco. A fiação quer um disco O macio com um limpo, borda sem rebarbas e bom nivelamento; a estamparia precisa de uma bitola consistente para que a matriz não sobrecarregue;
CNC deseja uma placa ou disco mais espesso, com espessura estável e limpo, superfície usinável.
Informar ao fornecedor em branco qual processo o disco irá evitar a incompatibilidade mais comum – um disco de estampagem que é muito macio, ou um disco giratório com uma rebarba na borda que racha sob o rolo.

Aplicativo: Refletores LED e Downlights
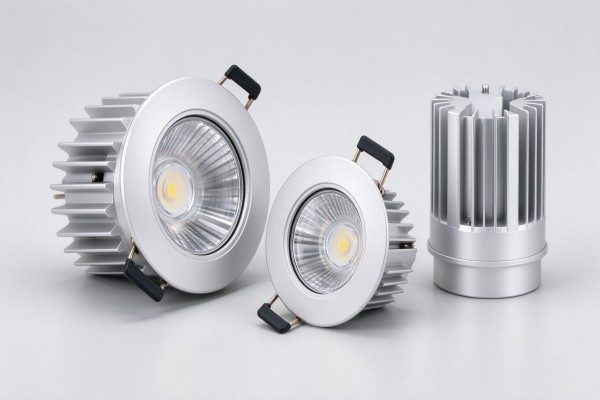
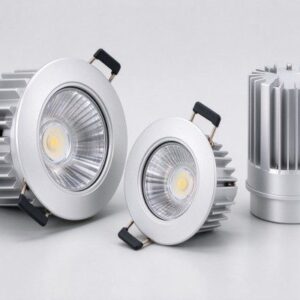
O clássico copo térmico de alumínio fiado é o corpo de um refletor LED, Lâmpada PAR ou downlight.
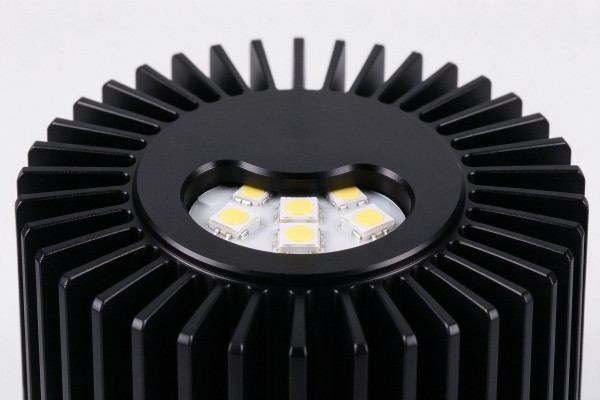
O disco é girado em uma concha cônica que funciona como dissipador de calor e corpo da lâmpada: a placa de LED é montada na parte traseira plana ou na base, o calor conduz através da parede de alumínio, e a superfície externa (muitas vezes com barbatanas ou caneladas) irradia para o ar.
É por isso que o copo deve ser termicamente condutor e dimensionalmente redondo.
Para downlights e focos embutidos, o peso e o desempenho térmico são importantes - o equipamento fica pendurado no teto e deve resfriar o LED sem ventilador.
UMA 1050/1060 O disco fiado fino proporciona baixa massa e boa condução; o exterior geralmente é anodizado em preto ou branco para combinar com o interior.
Diâmetro bruto e planicidade consistentes mantêm os copos girados concêntricos e a fixação cosmética.
Downlights embutidos são um local térmico resistente: a luminária fica dentro de um vazio no teto com pouco fluxo de ar, portanto, o copo fiado deve liberar calor de forma condutiva para sua superfície externa e através da guarnição.
Um magro, xícara de baixa massa parece elegante, mas pode esquentar; fabricantes equilibram a espessura da parede, caneluras e anodização para manter a temperatura da junção dentro da classificação do LED.
Porque esses copos ficam visíveis após a instalação, o acabamento superficial e a redondeza são um ponto de venda tão importante quanto o resfriamento.

Aplicativo: Lâmpadas LED e lâmpadas retrofit
Lâmpadas LED (Formato A, vela, refletor) e lâmpadas de retrofit usam pequenos discos de alumínio girados ou estampados na base do dissipador de calor sob o bulbo de plástico ou vidro.
O driver da lâmpada e a placa de LED ficam neste corpo de alumínio, que deve liberar calor no ar ambiente. Porque os dissipadores de calor das lâmpadas são pequenos e finos, uma alta condutividade 1050/1060 disco e boa área de superfície (barbatanas ou caneladas) são o que mantém uma lâmpada de 5 a 15 W funcionando fria.
A compatibilidade de retrofit adiciona restrições: o dissipador de calor deve caber no envelope da lâmpada existente, seja leve, e não parecer um bloco de metal. Discos de alumínio fiados e aletados atendem a isso, geralmente com acabamento brilhante ou anodizado e uma saia de plástico sobre parte do corpo.
O espaço em branco é pequeno (50–120mm) e magro, portanto, a consistência e o controle de rebarbas são essenciais para linhas de bulbos de alto volume.
Os dissipadores de calor de lâmpada enfrentam uma redução de custo e tamanho: o corpo deve parecer uma lâmpada clássica, mantenha o motorista calmo, e ser barato o suficiente para uma lâmpada de consumo.
Fiado e com barbatanas 1050/1060 alumínio faz isso, geralmente com uma saia de plástico no meio e as aletas de alumínio expostas na base.
Porque estes são feitos aos milhões, diâmetro do disco, o medidor e a borda devem ser consistentes com a rocha para que a prensa giratória não emperre ou se desfaça.
Cor e superfície (prata, preto anodizado ou pintado) são cosméticos, mas a condutividade subjacente é o que define a vida útil da lâmpada.

Aplicativo: Rua, Luminárias High-Bay e Industriais
Luzes de rua LED de maior potência, luminárias altas e holofotes movem mais calor e geralmente usam aletas, alumínio usinado ou extrudado em vez de um simples copo fiado.
A placa de base começa como um disco ou placa de alumínio mais espesso – 2–6 mm de 1050/1060, ou mais rígido 5052 para alojamentos estruturais - e as aletas são usinadas ou coladas para aumentar a área de superfície.
O disco espalha o calor do conjunto de LEDs para as aletas.
Para estes equipamentos, o projeto térmico é liderado pela engenharia: a placa de base deve ser plana e espessa o suficiente para espalhar o calor uniformemente pela matriz, e a superfície deve ter um bom contato térmico com a placa de LED (muitas vezes com pasta térmica).
O uso externo adiciona corrosão e desgaste, então anodização ou revestimento é comum. Aqui o disco faz parte de um dissipador de calor projetado, não apenas um copo cosmético.
As luminárias de alta potência também exigem um bom contato térmico entre o conjunto de LED e a placa de base. Placas de base deformadas ou ásperas criam espaços de ar que atuam como isolamento, derrotando a melhor liga.
Um apartamento, espesso 1050/1060 disco com face de montagem usinada ou lixada permite que a pasta térmica preencha a lacuna e espalhe o calor para as aletas.
As unidades externas requerem ainda anodização ou revestimento para resistir à umidade e aos respingos da estrada, então a superfície do disco deve ter esse acabamento uniforme e sem bolhas.

Acabamento de superfície: Anodização, Superfícies de jateamento e reflexivas
O disco de alumínio puro é frequentemente acabado a jusante. A anodização fica difícil, camada protetora de óxido que melhora a resistência à corrosão, dá isolamento elétrico (útil onde a placa é montada), e pode ser tingido de preto, prata ou outras cores.
A anodização preta também melhora a radiação de calor da superfície. Jateamento de areia ou texturização dá uma aparência fosca uniforme; polimento ou acabamento espelhado é usado onde a superfície interna deve refletir luz.
A anodização é o acabamento de dissipador de calor LED mais comum porque protege o alumínio e adiciona a aparência cosmética preta ou branca das luminárias modernas.
A peça em si deve estar limpa e sem rebarbas, porque a anodização amplifica os defeitos superficiais – arranhões e marcas de rolamento aparecem após a anodização em vez de ficarem ocultos.
Superfícies internas reflexivas para refletores PAR e spot podem usar alumínio brilhante ou com acabamento espelhado.
Porque a anodização é uma conversão da superfície e não uma pintura, segue o acabamento subjacente: um disco liso e polido é anodizado em uma parte limpa e brilhante, enquanto um disco desgastado ou enrolado mostra as marcas através da camada anódica.
É por isso que os discos dissipadores de calor destinados à anodização são fornecidos com uma superfície limpa, superfície sem riscos e textura de rolamento controlada.
Anodização preta, em particular, torna cada falha de superfície visível, para que os fornecedores que conhecem o comércio de iluminação manuseiem os discos com cuidado entre o apagamento e a entrega.

Projeto Térmico: Como o disco resfria o LED
O calor flui da junção do LED através da placa e do TIM (material de interface térmica) no disco de alumínio, em seguida, conduz através da parede do disco até a superfície externa e irradia/convecta para o ar.
A função do disco é espalhar o calor do pequeno pacote de LED por toda a área do dissipador de calor. Três fatores dominam: condutividade da liga (usar 1050/1060), espessura da parede e da base (massa suficiente para espalhar o calor), e área de superfície externa (barbatanas, canelura, anodização preta).
Um erro comum é deixar o copo muito fino para economizar peso: uma 0.4 A parede de mm pode parecer boa, mas não pode espalhar o calor, então o LED fica quente.
Simulação térmica ou um simples teste de temperatura (termopar na junção, ambiente e pia) valida o design. Para matrizes de alta potência, uma placa de base mais espessa e um diâmetro de disco de tamanho adequado - em vez de apenas uma concha decorativa alta - é o que realmente reduz a temperatura da junção.
A interface entre a placa e o disco é tão importante quanto a liga. Mesmo um 1050 a placa falha se a placa de LED ficar sobre ela com lacunas de ar ou oxidação.
Um apartamento, limpar a face de montagem, material de interface térmica fino, e uma boa pressão do parafuso mantêm a resistência de contato baixa.
É por isso que as placas de base usinadas para módulos COB são frequentemente especificadas com uma planicidade e acabamento de superfície em vez de apenas uma espessura.
O fornecedor do disco controla o nivelamento e o calibre; o fabricante da luminária controla a pressão de montagem e o TIM.
Controle de qualidade de discos dissipadores de calor
| Verificar | Exigência |
| Liga / temperamento | certificado de moinho 1050/1060/1100 O ou H |
| Espessura & diâmetro | dentro da tolerância, consistente em todo o lote |
| Planicidade | sem onda ou ventosa; gira concentricamente |
| Borda | sem rebarbas, sem rachaduras ou laminações |
| Superfície | limpar, sem óleo, arranhões ou defeitos de rolamento |
| Formando julgamento | amostras de giros/selos sem rachaduras ou rachaduras |
| Térmico | condutividade por liga (rastreável via certificado de liga) |
O conversor testa um lote de amostra em sua própria linha de fiação ou estampagem antes do volume: se o disco rachar, gira excentricamente ou deixa espessura de parede irregular, a liga, a têmpera ou o diâmetro do blank estão desligados.
Verificações recebidas de planicidade, rebarbas e medidores de borda detectam a maioria dos problemas; a anodização interna revela ainda defeitos superficiais que eram invisíveis no disco descoberto.
Tamanhos e tolerâncias personalizados
Os discos do dissipador de calor são cortados no tamanho bruto do cliente, não para um catálogo padrão.
O comprador fornece o desenho do copo acabado ou as dimensões fiadas, e a fresadora calcula o diâmetro da peça bruta, em seguida, corta os discos com esse diâmetro na bitola e têmpera necessários.
Porque o ferramental para matrizes circulares é de baixo custo, diâmetros personalizados são flexíveis; tolerâncias rígidas de diâmetro e planicidade são especificadas para fiação em alta velocidade.
Para novos designs de luminárias, os compradores geralmente enviam o desenho do copo ou da base e pedem um tamanho calculado em branco mais discos de amostra.
O conversor gira ou carimba a amostra, ajusta o tamanho da peça bruta se a parede ficar mais fina de maneira desigual, e então libera a especificação do volume.
Padrões de furos, centros ou recursos pré-perfurados podem ser adicionados para placas de base, embora a maioria dos copos fiados use um disco simples e forme as características do mandril.
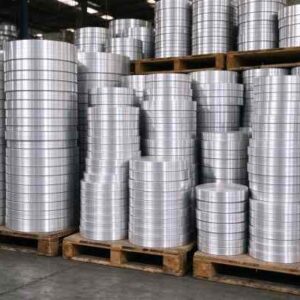
Porque os discos são geralmente formados ou anodizados, eles são embalados para permanecerem limpos e sem danos: empilhado com papel intercalado para evitar arranhões, amarrado em paletes, e envolto contra umidade e poeira.
Os discos anodizados, em particular, não devem ser desgastados durante o transporte, já que cada arranhão aparece após a anodização.
Paletes de exportação são marcados com liga, temperamento, diâmetro, espessura, certificado de lote e moinho, e enviado com a documentação que o fabricante de iluminação precisa para inspeção de entrada.

Preço e MOQ
Os discos têm preço na base de alumínio (Vinculado ao LME) além de blanking e processamento.
Puro 1050/1060 os discos custam um pouco mais por kg do que 3003 por causa do rolamento, mas o desempenho térmico justifica isso para dissipadores de calor.
Espessura, diâmetro, tolerância, qualidade de corte e superfície pronta para anodização afetam o preço; afinar, grande, discos de tolerância estreita custam mais do que discos grossos, soltos.
MOQ geralmente é de algumas centenas de kg ou um palete para tamanhos personalizados; tamanhos padrão são mais rápidos.
Os compradores controlam os custos combinando a liga com o trabalho térmico (não especificar demais para 5052 quando 1050 é melhor), encomendar quantidades de contêineres, e acertar o diâmetro da peça bruta na primeira vez - recortar porque um copo se divide, desperdiça material e tempo.
O custo total inclui o rendimento da formação: um apartamento, sem rebarbas 1050 disco com alto rendimento vence disco barato que racha na linha giratória.
Como solicitar discos dissipadores de calor de LED
Indique a liga (1050/1060/1100), temperamento (Ó para girar, H para placas rígidas) e espessura.
Forneça o desenho final do copo/base ou o diâmetro em branco que você precisa.
Especifique a tolerância do diâmetro, planicidade, limite de rebarbas de borda e condição da superfície.
Solicite um lote de amostra de formação antes da produção em volume.
Confirme o certificado do moinho para liga e têmpera, e superfície pronta para anodização se você anodizar.
Uma investigação bem conduzida acelera. O comprador que envia o desenho do copo finalizado (ou o tamanho do branco já calculado), o medidor alvo e temperamento, o processo a jusante (fiação, estampagem ou CNC), e se os discos serão anodizados obtém uma cotação adequada ao trabalho em vez de um preço genérico por kg.
Também evita o retorno mais comum – discos com temperamento errado para girar ou que apresentam arranhões sob anodização.
Para produção contínua, concordar com uma folha de especificações escrita (Liga, temperamento, medidor, tolerância de diâmetro, planicidade, rebarba de borda, superfície, certificado) e reordenar contra ele, então cada remessa corresponde à amostra aprovada.
O prazo de entrega é curto para o padrão 1050/1060 discos em tamanhos comuns; diâmetros personalizados e superfície pronta para anodização adicionam uma pequena configuração.
Porque o preço do alumínio acompanha a LME, as cotações têm uma validade curta, então confirme o preço quando a especificação estiver bloqueada.
Sobre o Eco Alum
Eco Alum é especialista em fornecimento de alumínio fundada em março 2025, coordenar uma cadeia de fornecimento chinesa qualificada de laminação e moldagem de alumínio para clientes em todo o mundo.
Nós nos concentramos em pratos, bobinas, folhas, tiras e círculos ao longo do 1000 Series (1050, 1060, 1070, 1100, 1235 e 1350), junto com 3003 e série 5000, como 5052.
Em vez de um trader de um único moinho, combinamos com o moinho certo, Liga, temperar e cortar de acordo com a aplicação de cada cliente e gerenciar a qualidade, certificados e embalagem de exportação.
Para fabricantes de iluminação LED e dissipadores de calor, nós fornecemos alta pureza 1050, 1060 e 1100 discos e círculos de alumínio em têmpera O ou H, corte nos diâmetros do copo fiado e da placa de base, com plano, sem rebarbas, blanks prontos para anodização e certificados de moinho.
Nós também fornecemos 3003 e 5052 para peças moldadas ou estruturais mais rígidas e 5052 folha reflexiva quando necessário.
Contate [email protected] ou ligue +86 19924932491 com seu desenho de copo ou tamanho em branco para uma cotação coordenada de fábrica e formação de amostras.
Apoiamos os fabricantes de iluminação em todo o ciclo do disco térmico: cálculo do tamanho do espaço em branco a partir do desenho da sua xícara, seleção de liga e têmpera para fiação ou CNC, amostras de discos antes do volume, certificados de moinho de lote, manuseio de superfície pronta para anodização, e pedidos consistentes mantidos nas mesmas especificações.
Em vez de revender, coordenamos laminadores qualificados e laminadores para que os discos cheguem planos, sem rebarbas e pronto para centrifugação - reduzindo copos rachados e rejeitos provenientes de estoque inconsistente ou mal especificado.
Perguntas frequentes
Q: Qual disco de alumínio é usado para dissipadores de calor de LED?
UMA: Alta pureza 1050, 1060 ou 1100 em têmpera O para copos giratórios e placas de base; mais forte 3003/5052 apenas para peças estruturais ou mecanicamente exigentes.
Q: Por que não usar uma liga mais forte?
UMA: Adicionando elementos de liga (Mn, Mg) aumenta a resistência, mas diminui a condutividade térmica; um dissipador de calor precisa mais de condução do que de força.
Q: Têmpera O ou H para copos LED girados?
UMA: O (suave) para fiação e estampagem profunda; H14/H24 para panelas estampadas rasas e placas de base rígidas.
Q: Qual espessura de disco eu preciso?
UMA: Copos girados cerca de 0,6–2 mm; placas de base sólidas para LEDs de alta potência com cerca de 2–6 mm, dependendo da massa térmica.
Q: Os discos podem ser anodizados?
UMA: Sim - especifique pronto para anodização, limpar, espaços em branco sem rebarbas; anodização dá proteção, isolamento e acabamentos cosméticos preto/prata.
Q: Como o diâmetro da peça bruta é calculado?
UMA: Da área de superfície do copo acabado (desenhando a forma fiada), então validado com uma amostra formadora.
Q: Estão disponíveis diâmetros personalizados?
UMA: Sim, o corte circular exige poucas ferramentas, então diâmetros e medidores personalizados são cortados de acordo com o desenho do seu copo.
Q: Como o disco resfria o LED?
UMA: Ele espalha o calor da placa de LED através da parede de alumínio para a superfície externa com aletas ou anodizada, que irradia e convete para o ar.
Conclusão
O disco de alumínio é o coração térmico da maioria das luminárias LED redondas.
Alta pureza 1050/1060/1100 na têmpera O proporciona o melhor equilíbrio entre condução de calor e capacidade de rotação, tornando-se o fino copo de luz de holofotes e downlights, o pequeno corpo das lâmpadas LED, ou a placa de base espessa de luminárias de alta potência.
Os pontos de compra são a liga e o temperamento certos, uma peça bruta plana e sem rebarbas cortada no diâmetro calculado, superfície pronta para anodização, e uma amostra em formação antes do volume.
Fornecimento de discos de uma cadeia de suprimentos coordenada que controla ligas, temperamento, supressão e certificados proporcionam aos fabricantes de iluminação um dissipador de calor consistente que gira de forma limpa, resfria o LED de forma confiável e fica bem após a anodização.