Алюминиевый диск для светодиодных радиаторов
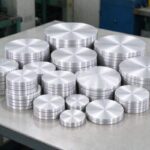
| Спецификация | Ценить |
| Характер | О (мягкий, прядение) / H14-H24 (штамповка, жесткие пластины) |
| Толщина | 0.5–6 мм |
| Диаметр | 50–500 мм (обрезать до пустого размера) |
| Теплопроводность | ~220–230 Вт/мК (1ххх) |
| Толерантность | диаметр ±0,2–0,5 мм, толщина по спецификации |
| Приложения | вращающиеся светодиодные чашки, опорные плиты, ламповые/уличные/высокопролетные радиаторы |
Алюминиевый диск для светодиодных радиаторов
Введение
Алюминиевый диск для светодиодных радиаторов представляет собой круглую заготовку из алюминия высокой чистоты. (чаще всего 1050, 1060 или 1100) что производители освещения крутят, печать, глубокая вытяжка или врезка в теплораспределительный корпус светодиодного светильника.
Светодиоды — чувствительные устройства: если они не могут отдавать тепло, температура их перехода повышается, светоотдача падает, цвет меняется и жизнь сокращается.
Алюминиевый диск — это сырье, которое становится радиатором., корпус светового стакана и опорная пластина, которая передает тепло от светодиодной платы в окружающий воздух.
Для управления температурой светодиодов, алюминий превосходит большинство альтернатив.
Это свет, бюджетный, легко крутить и штамповать, сопротивление ржавчине, и — в чистом виде 1xxx — хороший проводник тепла..
В этом руководстве объясняется, какие алюминиевые диски используются для радиаторов светодиодов., почему чистые сплавы превосходят более прочные по теплостойкости, доступные темпераменты и размеры, как изготавливаются и формируются заготовки, Основные области применения светильников, анодирование и обработка поверхности, тепловой расчет, контроль качества, ценообразование и заказ, и таблица основных характеристик.

Что такое алюминиевый диск для светодиодных радиаторов?
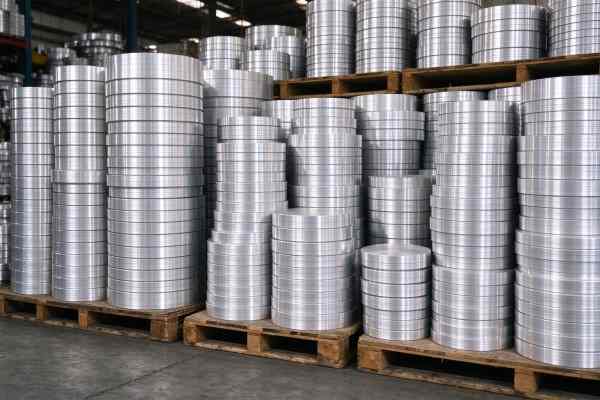
Алюминиевый диск (также называется алюминиевым кругом или заготовкой) представляет собой круглый лист, вырезанный из рулонного алюминия. Для светодиодных радиаторов его толщина обычно составляет 0,5–6 мм и примерно 50 мм до нескольких сотен миллиметров в диаметре, в зависимости от светильника.
Затем диск преобразуется в чашку., выдавил в неглубокую кастрюлю, или обработанный — чтобы стать теплораспределительной оболочкой прожектора, даунлайт, лампочка или уличный светильник.
Диск выбирается сразу по двум свойствам: теплопроводность и формуемость.
А 1050/1060/1100 диск хорошо проводит тепло (чистый алюминий составляет около 220–230 Вт/мК.) и достаточно мягок в закалке О, чтобы его можно было вращать или глубоко вытягивать, не растрескиваясь..
Более прочные сплавы, такие как 3003 или 5052 более жесткие и устойчивые к коррозии, но хуже проводят тепло.; они предназначены для механически сложных деталей, а не для простого распространения тепла..
Наиболее распространенной заготовкой является 1050 алюминиевый круг; иногда используются детали более жесткой формы 3003 алюминиевый круг.
Этот термин охватывает как небольшие тонкие диски, спрессованные в легкие чашки, так и более крупные толстые диски, из которых фрезерованы в опорные пластины..
Их объединяет то, что диск — это стартовая заготовка., не готовая часть: производитель освещения формирует его, анодирует его, монтирует светодиодную плату и драйвер, и отправляем светильник.
Вот почему точность спецификации имеет значение: слишком тонкий диск трескается на вращающейся леске., тот, который не плоский, работает эксцентрично, и светодиод, изготовленный из неправильного сплава, не может отводить тепло, которое производит мощный светодиод..
Почему алюминий для управления температурой светодиодов?
Хорошая теплопроводность: чистый алюминий 1xxx проводит тепло намного лучше, чем пластик или цинк, отлитый под давлением..
Легкий вес: около трети плотности меди, важно для встраиваемых и модернизируемых светильников.
Легко раскручивать и штамповать в тонкие, тонкие стенки легких чашек и сковородок.
Низкая стоимость и широкая доступность по сравнению с медными радиаторами..
Естественно устойчив к коррозии и допускает анодирование для отвода тепла и изоляции..
Пригоден для вторичной переработки и соответствует целевым показателям затрат и объемов в светотехнической отрасли..
Медь проводит лучше, чем алюминий, но она тяжелее и дороже.; пластик дешевый, но является изолятором. Алюминий находится в наилучшем положении: достаточно проводящий, чтобы охладить мощный светодиод, достаточно света для потолочного светильника, и достаточно дешево для потребительской лампочки. Вот почему почти каждый корпус светодиодного радиатора, представленный на рынке, особенно круглый или штампованный, изначально представляет собой алюминиевый диск..
По сравнению с пластиком., алюминий проводит тепло на порядок лучше, поэтому пластиковый корпус лампы удерживает тепло и сокращает срок службы светодиодов..
По сравнению с литым алюминием, вращение 1050 чашка тоньше, более гладкий и дешевый инструмент, и проводит лучше, чем пористая отлитая под давлением.
По сравнению с медью, алюминий составляет около трети веса и намного дешевле, а при температурах видит маленький светодиодный сток, Зазор проводимости более чем компенсируется большей площадью поверхности, которую позволяет легкий алюминиевый корпус..
Какой сплав? Теплопроводность против прочности
| сплав | Приблизительно. теплопроводность (Вт/мК) | Характер | Использование для светодиодных радиаторов |
| 1050 / 1060 | ~225–230 | чистый, очень мягкий, высочайшая проводимость | вращающиеся чашки, опорные плиты, тепловые распределители |
| 1100 | ~218 | чистый с небольшим количеством Cu, мягкий, хорошая формуемость | штампованные кастрюли, легкие чашки |
| 3003 | ~160–190 | Сплав марганца, сильнее, жестче | механически сложные формованные детали |
| 5052 | ~130 | Магниевый сплав, сильный, сопротивление ржавчине | структурные корпуса, не основной радиатор |
Правило простое: для части, которая распределяет тепло светодиода, выберите самый чистый мягкий сплав, который все еще образуется.
По мере добавления легирующих элементов (Минуты 3003, Мг в 5052), прочность и коррозионная стойкость повышаются, но теплопроводность падает.
А 5052 радиатор выглядит прочным, но плохо отводит тепло; а 1050 Диск хорошо проводит ток, но может быть слишком мягким для несущей стены.. Большинство вращающихся светодиодных чашек 1050/1060 О, который уравновешивает оба.
На отражающих внутренних поверхностях некоторых светильников используется 5052 зеркальный лист с высокой отражающей способностью; общий структурный лист может быть взят из 5000 алюминиевый лист серии диапазон.
Практические советы: не переуточняйте. Покупатель освещения, которому нужен «самый прочный алюминий», может в конечном итоге получить 5052, который кажется премиальным, но вызывает жар 40% менее хорошо, чем 1050 и светодиод становится горячее.
Бронировать 3003/5052 для тех немногих деталей, которым действительно нужна механическая жесткость или защита от коррозии на открытом воздухе, и использовать 1050/1060 для теплораспределительной чашки и основания.
Если есть сомнения, образец из каждого сплава с простым температурным испытанием под тем же светодиодом и током решает вопрос быстрее, чем таблицы данных.
Характер: О для спиннинга, H для жесткости
O Demper (отожженный, мягкий) является стандартом для светодиодных дисков, которые подвергаются вращению или глубокой вытяжке..
Мягкий диск течет под вращающимся роликом, не растрескиваясь., что важно для тонких легких чашек и конических корпусов..
Закалки H14/H24 или полутвердые используются, когда диск штампуется в неглубокую форму, которая должна сохранять свою форму., или когда готовой детали нужна жесткость, а не глубокая формовка.
Неправильный характер — классический дефект: полутвердый диск, закрученный в глубокую чашечную трещину у основания, в то время как уплотнительный диск, используемый в качестве жесткой опорной пластины, слишком мягкий и имеет вмятины.
Таким образом, поставщик заготовок подбирает закалку в соответствии с процессом формовки — O для прядения и глубокой вытяжки., H для мелкой штамповки и жестких пластин — конвертер испытывает образец перед объемом.
В частности, прядение чувствительно к темпераменту.. О-образному диску необходима достаточная отожженная мягкость, чтобы он мог проходить под катком без пружинения., но полностью отожженная заготовка, которая слишком мягкая, может сморщиться или порваться при глубокой вытяжке..
Мельница контролирует отжиг для достижения постоянного состояния., а прядильная линия устанавливает давление роликов и скорость подачи в соответствии с.
Разница в температуре между партиями является частой причиной трещин в чашках., именно поэтому сертификат завода по закалке, а не только по сплаву, является частью спецификации..
Типичные характеристики
| Параметр | Типичный диапазон |
| сплав / характер | 1050 / 1060 / 1100, О (мягкий) или H14/H24 |
| Толщина | 0.5–6 мм; формованные чашки ~0,6–2 мм, опорные пластины 2–6 мм |
| Диаметр | 50–500 мм, вырезать по размеру заготовки чашки/основания |
| Плоскостность | плоский, край без заусенцев, постоянный диаметр |
| Поверхность | отделка мельницы; можно анодировать, подвергнутый пескоструйной очистке или очистке щеткой вниз по течению |
| Резка | срезанный или закрашенный круг, контролируемый заусенец и кромка |
| Толерантность | диаметр ±0,2–0,5 мм, толщина по спецификации |
Диаметр заготовки рассчитывается на основе размеров готовой чашки, используя площадь поверхности вытянутой детали — глубокую, для тонкой чашки нужна заготовка большего размера, чем для неглубокой кастрюли.
Толщина зависит от тепловой массы и утончения стенок во время прядения.: на тонкую чашку уходит 0,6–1,5 мм., в то время как твердая опорная пластина под мощным COB-светодиодом использует 3–6 мм для распространения тепла..
Определение размеров заготовки — первый этап проектирования. Вращающаяся чашка становится тоньше по мере формирования., поэтому диск должен быть достаточно толстым, чтобы после рисования оставалась минимальная стенка..
Покупатели часто работают в обратном порядке, начиная с рисунка чашки.: необходимая толщина стенки, диаметр и глубина чашки, установите диаметр заготовки и начальный калибр.
Если оставить слишком большую заготовку, образуются отходы обрезки.; слишком маленький, заготовка раскалывается по краю. Потому что резка круга стоит дешево., это нормально — вырезать несколько размеров заготовок, вращающиеся образцы, и зафиксируйте диаметр, обеспечивающий чистую чашку с наименьшим количеством отходов..
От катушки к диску: Как делаются заготовки
Диски-радиаторы светодиодов изготавливаются из холоднокатаного алюминиевого рулона выбранного сплава и закалки..
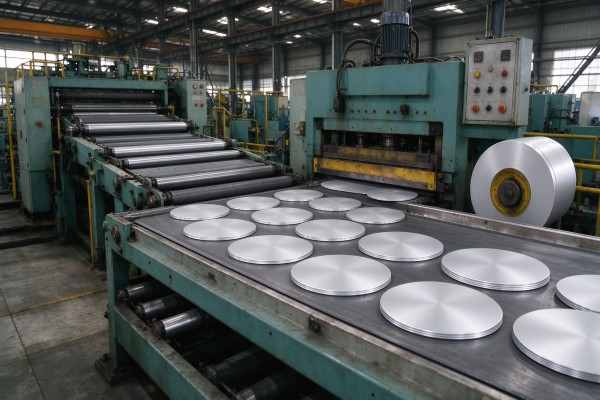
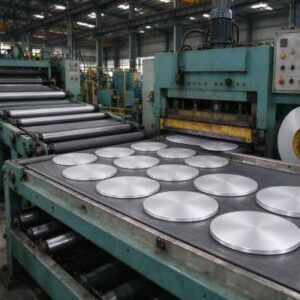
Катушка не размотана, выровнен, и вырубаются на линии для резки круга - либо разрезаются круглыми штампами, либо штампуются на вырубном прессе - в круглые диски заданного диаметра..
Край проверяется на наличие заусенцев и диск укладывается друг на друга., чередование при необходимости, и проверен на плоскостность и толщину.
Ключевым моментом качества является плоскостность. (искривленный диск вращается эксцентрично), край заусенца (что приводит к растрескиванию при формовке), консистенция калибра, и чистота поверхности.
Потому что заготовка скручивается в тонкую оболочку, даже небольшое изменение толщины проявляется в виде неравномерной толщины стенок или расколов..
Хорошая круговая линия режет чисто, плоский, диски без заусенцев, которые преобразователь может использовать непосредственно на прядильной или штамповочной машине.
Доходность по окружности зависит от вложенности: вырезание максимального количества дисков по ширине рулона для минимизации отходов.
Для больших диаметров обрезка между кругами является основной статьей затрат., поэтому указание диаметра, который хорошо сочетается со стандартной шириной рулона, снижает цену.
Допуски и состояние кромок определяются в зависимости от применения — диски, предназначенные для анодирования, требуют очистки., поверхность без царапин, поскольку при анодировании видны все следы качения, в то время как формованные чашки в основном требуют ровности и контроля заусенцев.

Формирование: Прядение, штамповка или ЧПУ
Три процесса превращают диск в радиатор. При вращении диск зажимается на оправке на токарном станке, а ролики прижимают его к конической чашке — идеально для тонких, круглые светодиодные чашки и точечные светильники, и дешево для средних и больших тиражей.
Штамповка и глубокая вытяжка прессуют диск в штампе в неглубокие лотки и более плоские опорные плиты..
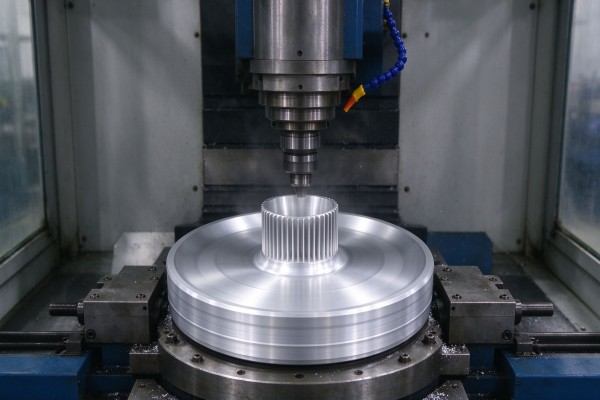
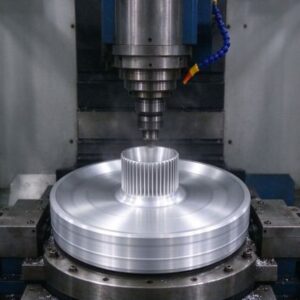
Обработка на станке с ЧПУ используется для изготовления мощных ребристых радиаторов, вырезанных из цельного диска или пластины., где важна точная геометрия плавников.
Вращение является доминирующим процессом для круглых светодиодных нагревательных чашек, поскольку оно происходит быстро., инструмент дешевый, и это производит конический, тонкостенная оболочка, необходимая для освещения.
O-характер 1050/1060 диск плавно проходит под катком. Штамповка подходит для плоских пластин и более мелких деталей.; ЧПУ подходит для высокой мощности, ребристые промышленные и уличные радиаторы, тепловые характеристики которых проектируются, а не формируются.
Выбор процесса определяет характеристики диска. Spinning хочет мягкий диск O с чистым, кромка без заусенцев и хорошая плоскостность; штамповка требует постоянного калибра, чтобы матрица не перегружалась;
ЧПУ требует более толстую пластину или диск стабильной толщины и чистоты., обрабатываемая поверхность.
Сообщив поставщику заготовок, в какую обработку будет подвергнут диск, можно избежать наиболее распространенного несоответствия — слишком мягкого диска для штамповки., или вращающийся диск с краевым заусенцем, который трескается под роликом.

Приложение: Светодиодные прожекторы и потолочные светильники
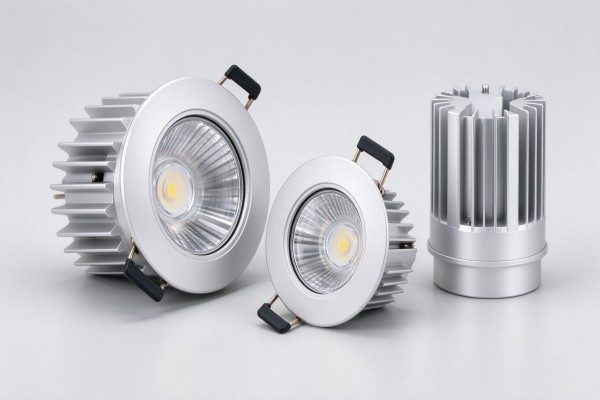
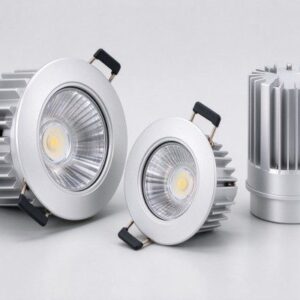
Классический нагревательный стакан из алюминиевого сплава представляет собой корпус светодиодного прожектора., Лампа PAR или потолочный светильник.
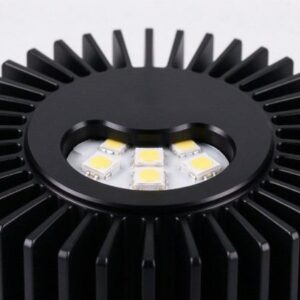
Диск сформован в коническую оболочку, которая одновременно выполняет функции радиатора и корпуса лампы.: плата светодиодов крепится на плоскую заднюю часть или основание, тепло проходит через алюминиевую стену, и внешняя поверхность (часто ребристый или рифленый) излучает в воздух.
Вот почему чашка должна быть теплопроводной и иметь круглую форму..
Для встраиваемых светильников и точечных светильников, вес и тепловые характеристики имеют значение — светильник висит на потолке и должен охлаждать светодиод без вентилятора..
А 1050/1060 Тонкий диск O обеспечивает малую массу и хорошую проводимость.; внешняя часть часто анодируется в черный или белый цвет, чтобы соответствовать интерьеру..
Постоянный диаметр и плоскостность заготовки обеспечивают концентричность вращающихся чашек и косметический вид приспособления..
Встраиваемые потолочные светильники являются местом с ограниченным тепловыделением.: светильник расположен внутри потолочного пространства с небольшим потоком воздуха, поэтому вращающаяся чашка должна отдавать тепло на свою внешнюю поверхность и через отделку..
Тонкий, чашка малой массы выглядит элегантно, но может нагреваться; производители балансируют толщину стенок, рифление и анодирование для поддержания температуры перехода в пределах номинала светодиода.
Потому что эти чашки видны после установки., обработка поверхности и округлость являются такими же преимуществами, как и охлаждение..

Приложение: Светодиодные лампы и лампы для модернизации
светодиодные лампы (А-образная форма, свеча, отражатель) В модернизированных лампах используются небольшие алюминиевые диски, прикрученные или отштампованные в основании радиатора под пластиковой или стеклянной колбой..
Драйвер лампы и плата светодиодов расположены в этом алюминиевом корпусе., который должен отдавать тепло в окружающий воздух. Потому что радиаторы лампочки маленькие и тонкие., высокая проводимость 1050/1060 диск и хорошая площадь поверхности (ребристый или рифленый) благодаря чему лампочка мощностью 5–15 Вт работает прохладно.
Совместимость с модернизацией добавляет ограничения: радиатор должен соответствовать существующему корпусу лампы, быть легким, и не выглядеть как кусок металла. Этому соответствуют вращающиеся и ребристые алюминиевые диски., часто с глянцевым или анодированным покрытием и пластиковой юбкой на части корпуса.
Заготовка маленькая (50–120 мм) и тонкий, поэтому стабильность и контроль заусенцев имеют решающее значение для линий с большими объемами колб..
Радиаторы с лампочками сталкиваются с проблемой снижения стоимости и размеров.: корпус должен выглядеть как классическая лампочка, держать водителя спокойным, и быть достаточно дешевым для потребительской лампы.
Вращался и имел плавники 1050/1060 алюминий делает это, часто с пластиковой юбкой посередине и алюминиевыми ребрами, выступающими у основания..
Потому что они производятся миллионами, диаметр диска, калибр и кромка должны быть твердыми, чтобы прядильный пресс не застревал и не ломался..
Цвет и поверхность (Серебряный, анодированный черный или окрашенный) косметические, но основная проводимость - это то, что определяет срок службы лампочки.

Приложение: Улица, Высотные и промышленные светильники
Светодиодные уличные фонари повышенной мощности, Высокие светильники и прожекторы отводят больше тепла и часто используют ребристые, обработанный или экструдированный алюминий, а не простая вращающаяся чашка.
Опорная пластина начинается с более толстого алюминиевого диска или пластины толщиной 2–6 мм. 1050/1060, или жестче 5052 для несущих корпусов — ребра обрабатываются или склеиваются для увеличения площади поверхности.
Диск распределяет тепло от светодиодной матрицы к ребрам..
Для этих приспособлений, тепловой расчет является инженерно-техническим: опорная пластина должна быть плоской и достаточно толстой, чтобы равномерно распределять тепло по массиву., поверхность должна иметь хороший тепловой контакт с платой светодиодов. (часто с термопастой).
Использование на открытом воздухе усиливает коррозию и атмосферное воздействие., поэтому анодирование или покрытие являются обычным явлением. Здесь диск является частью инженерного радиатора., не просто косметическая чашка.
Мощные светильники также требуют хорошего теплового контакта между светодиодной матрицей и опорной пластиной.. Деформированные или шероховатые опорные плиты создают воздушные зазоры, которые действуют как изоляция., победа над лучшим сплавом.
Квартира, толстый 1050/1060 Диск с обработанной или отшлифованной монтажной поверхностью позволяет термопасте заполнять зазор и передавать тепло к ребрам.
Наружные блоки также требуют анодирования или покрытия для защиты от влаги и дорожных брызг., поэтому поверхность диска должна иметь эту отделку равномерно и без вздутий..

Чистота поверхности: Анодирование, Пескоструйная очистка и отражающие поверхности
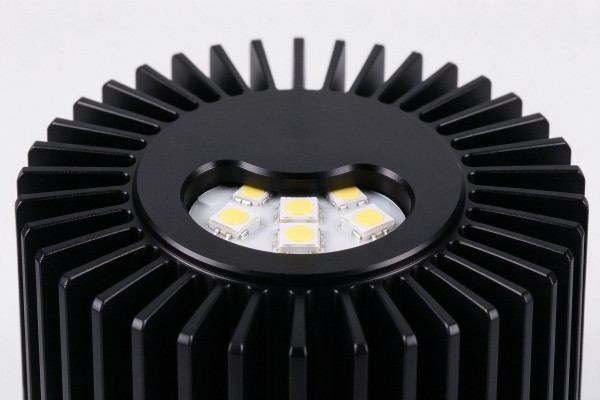
Голый алюминиевый диск часто дорабатывается на выходе.. Анодирование становится трудным, защитный оксидный слой, повышающий коррозионную стойкость, обеспечивает электрическую изоляцию (полезно там, где крепится плата), и можно покрасить в черный цвет, серебро или другие цвета.
Черное анодирование также улучшает теплоотдачу от поверхности.. Пескоструйная обработка или текстурирование придают однородный матовый вид.; полировка или зеркальная обработка применяется там, где внутренняя поверхность должна отражать свет..
Анодирование является наиболее распространенным видом отделки радиатора светодиодов, поскольку оно защищает алюминий и придает косметический черный или белый вид современных светильников..
Сама заготовка должна быть чистой и без заусенцев., поскольку анодирование усиливает дефекты поверхности — царапины и следы качения появляются после анодирования, а не скрываются.
Отражающие внутренние поверхности для PAR и точечных отражателей могут быть изготовлены из блестящего или зеркального алюминия..
Потому что анодирование — это преобразование поверхности, а не покраска., он следует за основным финишем: гладкий полированный диск анодируется до чистой блестящей части, в то время как на потертом или прокатанном диске видны следы через анодный слой.
Поэтому радиаторные диски, предназначенные для анодирования, поставляются с чистой, поверхность без царапин и контролируемая текстура прокатки.
Черное анодирование, в частности, делает видимыми все дефекты поверхности, поэтому поставщики, разбирающиеся в светотехнике, бережно обращаются с дисками между заготовкой и доставкой..

Тепловой расчет: Как диск охлаждает светодиод
Тепло течет от соединения светодиодов через плату и TIM. (материал термоинтерфейса) в алюминиевый диск, затем проходит через стенку диска к внешней поверхности и излучается/конвектируется в воздух..
Задача диска — распределять тепло от небольшого светодиодного блока по всей площади радиатора.. Доминируют три фактора: проводимость сплава (использовать 1050/1060), толщина стен и основания (достаточная масса для распространения тепла), и площадь внешней поверхности (плавники, флейтинг, черное анодирование).
Распространенная ошибка — делать чашку слишком тонкой для экономии веса.: а 0.4 Стена мм может выглядеть нормально, но не может распространять тепло, поэтому светодиод нагревается.
Тепловое моделирование или простой температурный тест (термопара на спае, окружающая среда и раковина) утверждает дизайн. Для мощных массивов, более толстая опорная пластина и диаметр диска подходящего размера, а не просто высокая декоративная оболочка, — вот что на самом деле снижает температуру перехода..
Интерфейс между платой и диском имеет такое же значение, как и сплав.. Даже 1050 пластина выходит из строя, если на ней сидит плата светодиодов с воздушными зазорами или окислением.
Квартира, чистая монтажная поверхность, тонкий термоинтерфейсный материал, и хорошее давление затвора обеспечивают низкое контактное сопротивление.
Вот почему обработанные опорные плиты для модулей COB часто указываются с указанием плоскостности и шероховатости поверхности, а не просто толщины..
Поставщик дисков контролирует плоскостность и толщину.; производитель светильников контролирует давление сборки и TIM.
Контроль качества радиаторных дисков
| Проверять | Требование |
| сплав / характер | сертификат мельницы 1050/1060/1100 О или Ч |
| Толщина & диаметр | в пределах допуска, последовательный во всей партии |
| Плоскостность | никаких волн и баночек; вращается концентрически |
| Край | без заусенцев, без трещин и расслоений |
| Поверхность | чистый, нет масла, царапины или дефекты прокатки |
| Формирование пробного периода | образец вращается/штампуется без трещин и расколов |
| Термальный | проводимость на сплав (отслеживается по сертификату сплава) |
Переработчик испытывает пробную партию на собственной прядильной или штамповочной линии перед выпуском: если диск треснул, вращается эксцентрично или оставляет неравномерную толщину стенок, сплав, неправильный закал или диаметр заготовки.
Входные проверки плоскостности, краевой заусенец и калибр решают большинство проблем; собственное анодирование дополнительно выявляет поверхностные дефекты, которые были невидимы на голом диске.
Нестандартные размеры и допуски
Радиаторные диски вырезаются по размерам заготовки заказчика., не в стандартный каталог.
Покупатель предоставляет готовый чертеж чашки или размеры выкатанной чашки., и мельница рассчитывает диаметр заготовки, затем режет диски до этого диаметра с требуемой толщиной и закалкой..
Потому что оснастка для круглых штампов недорогая., нестандартные диаметры являются гибкими; для высокоскоростного прядения установлены жесткие допуски по диаметру и плоскостности..
Для новых конструкций светильников, покупатели часто присылают чертеж чашки или основания и просят рассчитать размер заготовки и образцы дисков..
Конвертер вращает или штампует образец., регулирует размер заготовки, если стена истончается неравномерно, а затем публикует спецификацию для объема.
Шаблоны отверстий, для опорных пластин могут быть добавлены центры или предварительно перфорированные элементы, хотя в большинстве формованных чашек используется простой диск, образующий элементы оправки..
Поскольку диски обычно подвергаются дальнейшей формовке или анодированию., они упакованы так, чтобы оставаться чистыми и неповрежденными: уложены прокладочной бумагой для предотвращения царапин, на поддонах, и завернуты от влаги и пыли.
В частности, диски с анодированным покрытием не должны подвергаться потертостям при транспортировке., так как после анодирования видна каждая царапина.
Экспортные поддоны маркируются сплавом, характер, диаметр, толщина, сертификат партии и завода, и поставляется вместе с документацией, необходимой производителю освещения для входного контроля..

Цены и минимальный заказ
Цены на диски указаны на алюминиевой основе. (связан с LME) плюс вырубка и обработка.
Чистый 1050/1060 диски стоят немного дороже за кг, чем 3003 из-за катания, но тепловые характеристики оправдывают это для радиаторов.
Толщина, диаметр, терпимость, качество резки и поверхность, готовая к анодированию, влияют на цену; тонкий, большой, диски с жесткими допусками стоят дороже, чем толстые, свободные.
Минимальный заказ обычно составляет несколько сотен кг или поддон для нестандартных размеров.; стандартные размеры быстрее.
Покупатели контролируют затраты, подбирая сплав для термической обработки. (не переуточняя 5052 когда 1050 лучше), заказ количества контейнеров, и получение правильного диаметра заготовки с первого раза — повторная резка, поскольку чашка раскалывается, приводит к потере материала и времени..
Общая стоимость включает формирование доходности: квартира, без заусенцев 1050 диск с высокой производительностью превосходит дешевый диск, который треснет на вращающейся леске.
Как заказать светодиодные радиаторы
Назовите сплав (1050/1060/1100), характер (О для спиннинга, H для жестких пластин) и толщина.
Дайте готовый чертеж чашки/основания или нужный вам диаметр заготовки..
Укажите допуск на диаметр, плоскостность, Предел заусенцев на кромке и состояние поверхности.
Запросите формовочную пробную партию перед серийным производством.
Подтвердить сертификат завода на сплав и отпуск, и поверхность, готовая к анодированию, если вы анодируете.
Хорошо проведенное расследование ускоряет. Покупатель, отправляющий готовый чертеж чашки (или уже рассчитан размер заготовки), целевой калибр и темперамент, последующий процесс (прядение, штамповка или ЧПУ), и вопрос о том, будут ли диски анодированы, определяется в соответствии с заданием, а не с общей ценой за кг..
Это также позволяет избежать наиболее распространенного возврата — дисков, которые не подходят для вращения или имеют царапины под анодированием..
Для текущего производства, согласовать письменную спецификацию (сплав, характер, измерять, допуск на диаметр, плоскостность, край заусенца, поверхность, сертификат) и изменить порядок против него, поэтому каждая партия соответствует утвержденному образцу.
Время выполнения короткое для стандартного 1050/1060 диски обычных размеров; нестандартные диаметры и поверхность, готовая к анодированию, добавляют небольшую настройку.
Потому что цены на алюминий отслеживают LME, котировки имеют короткий срок действия, поэтому подтвердите цену, когда спецификация будет заблокирована.
О эко -квасцы
Eco Alum — специалист по поставкам алюминия, основанный в марте. 2025, координация квалифицированной цепочки поставок китайского алюминиевого проката и заготовок для клиентов по всему миру.
Мы фокусируемся на тарелках, катушки, фольга, полоски и круги поперек 1000 серии (1050, 1060, 1070, 1100, 1235 а также 1350), вместе с 3003 и серии 5000, например 5052.
Вместо торговца-одиночки, мы подбираем подходящую мельницу, сплав, модифицируйте и разрезайте в соответствии с требованиями каждого клиента и управляйте качеством, сертификаты и экспортная упаковка.
Для производителей светодиодного освещения и радиаторов, мы поставляем высокочистые 1050, 1060 а также 1100 алюминиевые диски и круги закалки O или H, нарезать по диаметру формованной чашки и опорной пластины, с квартирой, без заусенцев, готовые к анодированию заготовки и сертификаты проката.
Мы также поставляем 3003 а также 5052 для более жестких фасонных или конструкционных деталей и 5052 светоотражающий лист там, где это необходимо.
Свяжитесь с [email protected] или позвоните по телефону. +86 19924932491 с вашим чертежом чашки или размером заготовки для согласования с заводом предложения и формирования образцов.
Мы поддерживаем производителей освещения на протяжении всего цикла термодисков.: расчет размеров заготовки по чертежу чашки, выбор сплава и состояния для прядения или ЧПУ, образцы дисков перед томом, сертификаты на партии мельниц, обработка поверхности, готовой к анодированию, и последовательные повторные заказы в соответствии с одной и той же спецификацией.
Вместо перепродажи, мы координируем работу квалифицированных прокатных и заготовительных станов, чтобы диски были плоскими, без заусенцев и готов к отжиму — сокращение количества треснувших чашек и брака, поступившего из-за несовместимого или неправильно указанного запаса.
Часто задаваемые вопросы
Вопрос: Какой алюминиевый диск используется для радиаторов светодиодов?
А: Высокая чистота 1050, 1060 или 1100 в закалке O для формованных чашек и опорных пластин; сильнее 3003/5052 только для структурных или механически сложных деталей.
Вопрос: Почему бы не использовать более прочный сплав??
А: Добавление легирующих элементов (Мн, мг) повышает прочность, но снижает теплопроводность; радиатору нужна проводимость больше, чем прочность.
Вопрос: Температура O или H для формованных светодиодных чашек?
А: О (мягкий) для прядения и глубокой вытяжки; H14/H24 для неглубоких штампованных противней и жестких опорных плит..
Вопрос: Какая толщина диска мне нужна?
А: Формованные чашки около 0,6–2 мм.; сплошные опорные пластины для мощных светодиодов около 2–6 мм., в зависимости от тепловой массы.
Вопрос: Можно ли анодировать диски?
А: Да — укажите готовность к анодированию, чистый, заготовки без заусенцев; анодирование дает защиту, изоляция и черная/серебристая косметическая отделка.
Вопрос: Как рассчитывается диаметр заготовки?
А: От площади поверхности готовой чашки (рисуем закрученную форму), затем подтвержден формовочным образцом.
Вопрос: Доступны ли нестандартные диаметры?
А: Да, для резки по кругу требуется мало инструментов., поэтому нестандартные диаметры и калибры вырезаются по вашему чертежу чашки..
Вопрос: Как диск охлаждает светодиод?
А: Он распределяет тепло от светодиодной платы через алюминиевую стенку к внешней ребристой или анодированной поверхности., который излучает и конвектирует в воздух.
Заключение
Алюминиевый диск — это тепловое сердце большинства круглых светодиодных светильников..
Высокая чистота 1050/1060/1100 в состоянии O обеспечивает лучший баланс теплопроводности и прядимости., превращаясь в тонкую световую чашку прожекторов и светильников, маленький корпус светодиодных лампочек, или толстая опорная плита мощных светильников.
Пунктами покупки являются правильный сплав и закал., плоская заготовка без заусенцев, отрезанная до расчетного диаметра, поверхность, готовая к анодированию, и формовочный образец перед объемом.
Приобретение дисков из скоординированной цепочки поставок, которая контролирует сплав., характер, Заглушки и сертификаты дают производителям освещения надежный радиатор, который вращается чисто, надежно охлаждает светодиод и хорошо выглядит после анодирования.