Aluminiumskiva för LED kylflänsar
| Specifikation | Värde |
| Humör | O (mjuk, spinning) / H14-H24 (stämpling, styva plattor) |
| Tjocklek | 0.5–6 mm |
| Diameter | 50–500 mm (skär till blank storlek) |
| Termisk konduktivitet | ~220–230 W/mK (1xxx) |
| Tolerans | diameter ±0,2–0,5 mm, tjocklek per spec |
| Ansökningar | snurrade LED-koppar, bottenplattor, glödlampa/gata/high-bay kylflänsar |
Aluminiumskiva för LED kylflänsar
Introduktion
En aluminiumskiva för LED-kylflänsar är ett runt ämne av högrent aluminium (oftast 1050, 1060 eller 1100) som belysningstillverkarna snurrar, stämpel, djupdrag eller bearbeta den värmespridande kroppen på en LED-armatur.
Lysdioder är känsliga enheter: om de inte kan sprida värme, deras korsningstemperatur stiger, ljuseffekten sjunker, färgskiftningar och livet förkortas.
Aluminiumskivan är råvaran som blir kylflänsen, ljuskoppens skal och bottenplattan som leder värme från LED-kortet till den omgivande luften.
För LED termisk hantering, aluminium slår de flesta alternativ.
Det är lätt, låg kostnad, lätt att snurra och stämpla, korrosionsbeständig, och - i sin rena 1xxx form - en bra värmeledare.
Denna guide förklarar vilka aluminiumskivor som används för LED-kylflänsar, varför rena legeringar överträffar starkare legeringar för värme, de temperament och storlekar som finns tillgängliga, hur ämnen tillverkas och formas, de viktigaste armaturapplikationerna, anodisering och ytfinish, termisk design, kvalitetskontroll, prissättning och beställning, och en kärnspecifikationstabell.

Vad är en aluminiumskiva för LED-kylflänsar?
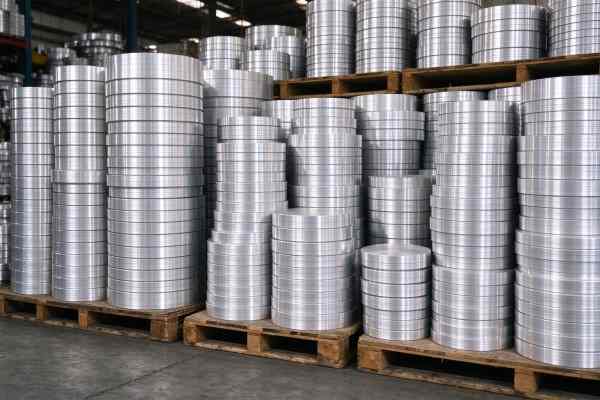
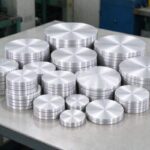
En aluminiumskiva (även kallad en aluminiumcirkel eller ämne) är en rund plåt skuren av aluminiumspole. För LED-kylflänsar är den vanligtvis 0,5–6 mm tjock och från ungefär 50 mm till flera hundra millimeter i diameter, beroende på armaturen.
Skivan omvandlas sedan nedströms – snurras till en kopp, stämplad i en grund panna, eller bearbetad – för att bli det värmespridande skalet till en strålkastare, downlight, glödlampa eller gatuarmatur.
Skivan väljs för två egenskaper samtidigt: värmeledningsförmåga och formbarhet.
En 1050/1060/1100 skivan leder värme bra (rent aluminium ligger på cirka 220–230 W/mK) och är tillräckligt mjuk i O-temperament för att snurra eller djupdraga utan att spricka.
Starkare legeringar som t.ex 3003 eller 5052 är styvare och mer korrosionsbeständiga men leder värme sämre; de är reserverade för mekaniskt krävande delar snarare än ren värmespridning.
Det vanligaste ämnet är 1050 aluminium cirkel; styvare formade delar använder ibland 3003 aluminium cirkel.
Begreppet täcker både små tunna skivor spunna till lätta bägare och större tjocka skivor som bearbetas till bottenplattor.
Det som förenar dem är att skivan är startblanketten, inte den färdiga delen: belysningstillverkaren bildar den, anodiserar den, monterar LED-kortet och drivrutinen, och skickar armaturen.
Det är därför specifik precision spelar roll - en skiva som är för tunn spricker på den snurrande linjen, en som inte är platt löper excentrisk, och en i fel legering kan inte avge värmen som en högeffekts LED producerar.
Varför aluminium för LED-värmehantering?
Bra värmeledningsförmåga: ren 1xxx aluminium leder värme mycket bättre än plast eller pressgjuten zink.
Lätt vikt: ungefär en tredjedel av kopparns densitet, viktigt för infällda och eftermonterade armaturer.
Lätt att snurra och stämpla i tunt, tunnväggiga ljusa koppar och stekpannor.
Låg kostnad och allmänt tillgänglig jämfört med kylflänsar av koppar.
Naturligt korrosionsbeständig och accepterar anodisering för värmeavledning och isolering.
Återvinningsbar och kompatibel med belysningsindustrins kostnads- och volymmål.
Koppar leder bättre än aluminium men är tyngre och dyrare; plast är billigt men är en isolator. Aluminium sitter i sweet spot: tillräckligt ledande för att kyla en högeffekts LED, tillräckligt ljus för en takarmatur, och tillräckligt billigt för en konsumentglödlampa. Det är därför nästan alla LED-kylflänsskal på marknaden – särskilt de snurrade eller stämplade runda – börjar som en aluminiumskiva.
Jämfört med plast, aluminium leder värme i storleksordningar bättre, så en plastglödlampa fångar värme och förkortar LED-livslängden.
Jämfört med pressgjuten aluminium, ett spunnet 1050 koppen är tunnare, smidigare och billigare att verktyg, och leder bättre än porös formgjutning.
Jämfört med koppar, aluminium är ungefär en tredjedel av vikten och mycket billigare, och vid temperaturerna ser en liten LED-handfat, konduktivitetsgapet är mer än uppbyggt av den större yta som ett lätt aluminiumskal tillåter.
Vilken legering? Värmeledningsförmåga vs styrka
| Legering | Ca. värmeledningsförmåga (W/mK) | Karaktär | Används för LED-kylflänsar |
| 1050 / 1060 | ~225–230 | ren, mycket mjuk, högsta ledningsförmåga | snurrade koppar, bottenplattor, termiska spridare |
| 1100 | ~218 | ren med lite Cu, mjuk, god formbarhet | stämplade pannor, ljusa koppar |
| 3003 | ~160–190 | Mn legering, starkare, styvare | mekaniskt krävande formdelar |
| 5052 | ~130 | Mg legering, stark, korrosionsbeständig | konstruktionshus, inte primär kylfläns |
Regeln är enkel: för den del som sprider LED-värme, välj den renaste mjuka legeringen som fortfarande formas.
Som legeringselement tillsätts (Mn in 3003, Mg in 5052), hållfastheten och korrosionsbeständigheten ökar men värmeledningsförmågan sjunker.
En 5052 kylfläns ser stark ut men flyttar värme dåligt; en 1050 skivan leder bra men kan vara för mjuk för en strukturell vägg. De flesta spunna LED-koppar är det 1050/1060 O, som balanserar båda.
Reflekterande inre ytor för vissa armaturer använder en 5052 högreflekterande spegelark; allmän strukturplåt kan komma från 5000 serie aluminiumplåt räckvidd.
Praktiska råd: överspecificera inte. En belysningsköpare frågade efter "starkast aluminium" kan sluta med 5052, som känns premium men flyttar värmen 40% mindre bra än 1050 och gör lysdioden varmare.
Boka 3003/5052 för de få delar som verkligen behöver mekanisk styvhet eller utomhuskorrosion, och använda 1050/1060 för den värmespridande koppen och basen.
Om du är osäker, ett prov i varje legering med ett enkelt temperaturtest under samma lysdiod och ström löser frågan snabbare än datablad.
Humör: O för spinning, H för styvhet
O Temper (glödgad, mjuk) är standarden för LED-skivor som ska snurras eller djupdragas.
En mjuk skiva flyter under snurrvalsen utan att spricka, vilket är viktigt för tunna ljusa koppar och avsmalnande skal.
H14/H24 eller halvhårda humörer används när skivan stämplas i en grund panna som måste behålla sin form, eller när den färdiga delen behöver styvhet snarare än djupformning.
Att få humöret fel är en klassisk defekt: en halvhård skiva snurrat till en djup kopp spricker vid basen, medan en O-skiva som används som en styv bottenplatta är för mjuk och bucklar.
Ämneleverantören anpassar därför temperamentet till formningsprocessen – O för spinning och djupdragning, H för grund stansning och styva plåtar – och omvandlaren testar ett prov före volym.
Speciellt spinning är temperamentskänsligt. En O-skiva behöver tillräckligt med glödgad mjukhet för att flyta under rullen utan återfjädring, men helt glödgat lager som är för mjukt kan skrynklas eller rivas vid djupdragning.
Kvarnen kontrollerar glödgningen till ett konsekvent temperament, och den snurrande linjen ställer in valstryck och matningshastighet för att matcha.
Variation i temperament mellan satser är en vanlig orsak till spruckna koppar, vilket är anledningen till att ett brukscertifikat på temperament – inte bara legering – är en del av specifikationen.
Typiska specifikationer
| Parameter | Typiskt utbud |
| Legering / humör | 1050 / 1060 / 1100, O (mjuk) eller H14/H24 |
| Tjocklek | 0.5–6 mm; snurrade koppar ~0,6–2 mm, bottenplattor 2–6 mm |
| Diameter | 50–500 mm, skär till bägarens/basens blankstorlek |
| Flathet | platt, gradfri kant, konsekvent diameter |
| Yta | kvarn finish; kan anodiseras, sprängs eller borstas nedströms |
| Skärande | klippt eller blank cirkel, kontrollerad grad och kant |
| Tolerans | diameter ±0,2–0,5 mm, tjocklek per spec |
Blankdiametern beräknas från de färdiga skåldimensionerna med hjälp av ytan på den ritade delen - en djup, tunn kopp behöver ett större ämne än en grund panna.
Tjockleken beror på termisk massa och väggförtunning under spinning: en tunn kopp använder 0,6–1,5 mm, medan en solid bottenplatta under en högeffekts COB LED använder 3–6 mm för att sprida värme.
Blank dimensionering är det första tekniska steget. Den snurrade koppen tunnas ut när den formas, så skivan måste vara tillräckligt tjock för att lämna en minimal vägg efter ritning.
Köpare arbetar ofta baklänges från koppritningen: erforderlig väggtjocklek, bägarens diameter och djup ställer in ämnets diameter och startmått.
Om du lämnar ett för stort ämne skapas trimavfall; för litet ämne spricker vid kanten. Eftersom cirkelklippning är billigt, det är normalt att klippa några tomma storlekar, spinnprover, och lås diametern som ger en ren kopp med minsta skrot.
Från spole till skiva: Hur Blanks är gjorda
LED kylflänsskivor utgår från kallvalsad aluminiumspole i vald legering och temperament.
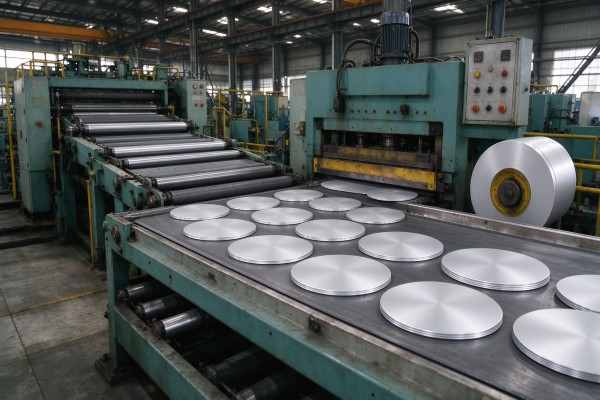
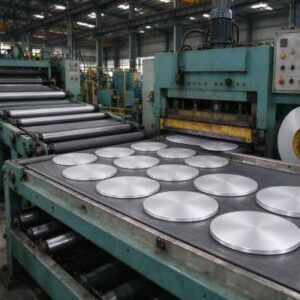
Spolen är upprullad, jämnas ut, och stansas på en cirkelskärningslinje - antingen klippt med runda stansar eller stansad i en stanspress - till runda skivor med måldiametern.
Kanten styrs för grad och skivan staplas, interfolierade vid behov, och inspekteras för planhet och mått.
De viktigaste kvalitetspunkterna är planhet (en skev skiva snurrar excentriskt), kantgrad (vilket orsakar sprickbildning i formen), mäta konsistens, och ytrenhet.
Eftersom ämnet är snurrat till ett tunt skal, även små spårviddsvariationer visar sig som ojämn väggtjocklek eller splittring.
En bra cirkellinje skär rent, platt, gradfria skivor som omvandlaren kan köra direkt på spinn- eller stämplingsmaskinen.
Avkastningen på en cirkellinje beror på kapslingen: skära det maximala antalet skivor från en spolebredd för att minimera skrot.
För stora diametrar är trimningen mellan cirklarna huvudkostnaden, så att specificera en diameter som kapslar väl på en standard spolebredd minskar priset.
Tolerans och kantskick specificeras per applikation – anodiseringsskivor behöver rengöras, repfri yta eftersom anodisering avslöjar varje rullmärke, medan spunna koppar främst behöver planhet och gradkontroll.

Formning: Spinning vs stämpling vs CNC
Tre processer förvandlar en skiva till en kylfläns. Spinning klämmer fast skivan över en dorn på en svarv och rullar trycker in den i en avsmalnande kopp - perfekt för tunna, runda LED ljuskoppar och spotlights, och billigt för medelstora och stora upplagor.
Stämpling och djupdragning pressar skivan i en form i grunda pannor och plattare bottenplattor.
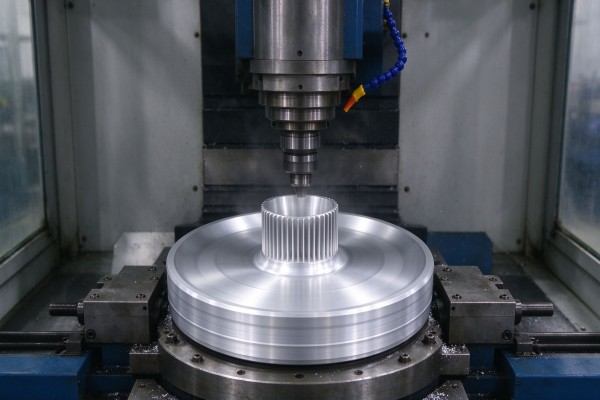
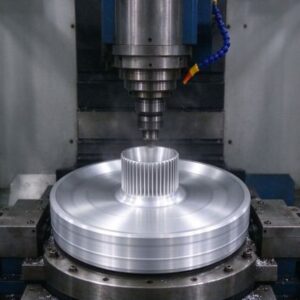
CNC-bearbetning används för flänsförsedda kylflänsar med hög effekt skurna från massiv skiva eller plåt, där exakt fengeometri spelar roll.
Spinning är den dominerande processen för runda LED-värmekoppar eftersom det går snabbt, verktyg är billigt, och det producerar det avsmalnande, tunnväggigt skal som lampor behöver.
O-temperat 1050/1060 skivan flyter mjukt under valsen. Stämpling passar platta plattor och grundare delar; CNC passar hög effekt, lamellförsedda industri- och gatukylflänsar där termisk prestanda konstrueras snarare än formas.
Valet av process driver skivspecifikationen. Spinning vill ha en mjuk O-skiva med en ren, gradfri kant och bra planhet; stämpling vill ha konsekvent tjocklek så att formen inte överbelastas;
CNC vill ha en tjockare platta eller skiva med stabil tjocklek och en ren, bearbetbar yta.
Att tala om för den tomma leverantören vilken process skivan ska gå in i förhindrar den vanligaste felmatchningen - en skiva av stämplingskvalitet som är för mjuk, eller en snurrande skiva med kantgrad som spricker under valsen.

Ansökan: LED-spotlights och downlights
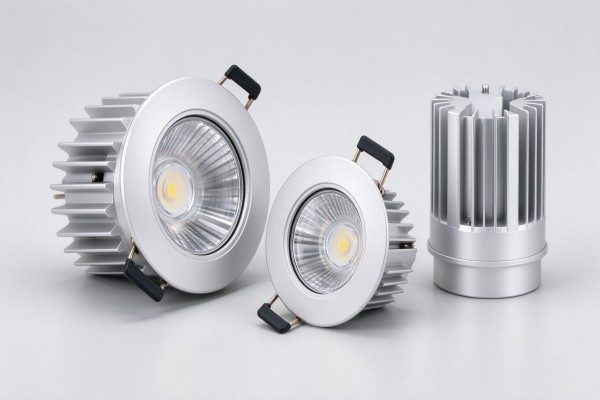
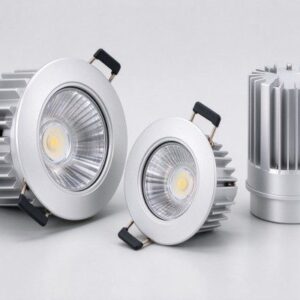
Den klassiska värmekoppen i spunnet aluminium är kroppen av en LED-spotlight, PAR-lampa eller downlight.
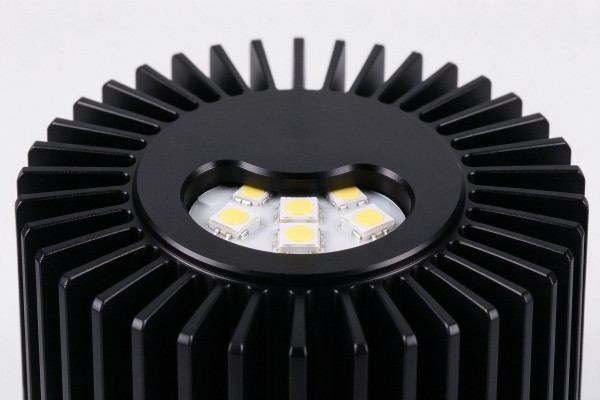
Skivan snurras till ett avsmalnande skal som fungerar som kylfläns och lampkropp: LED-kortet monteras på den platta baksidan eller basen, värme leder genom aluminiumväggen, och den yttre ytan (ofta flänsade eller räfflade) strålar ut i luften.
Det är därför koppen måste vara termiskt ledande och dimensionellt rund.
För infällda downlights och spotlights, vikt och termisk prestanda spelar roll – armaturen hänger i ett tak och måste kyla LED-lampan utan fläkt.
En 1050/1060 O skiva spunnen tunn ger låg massa och god ledning; utsidan är ofta anodiserad svart eller vit för att matcha interiören.
Konsekvent ämnesdiameter och planhet håller de snurrade kopparna koncentriska och fixturen kosmetisk.
Infällda downlights är en termisk snäva punkt: armaturen sitter inuti ett takhål med lite luftflöde, så den snurrade koppen måste avge värme konduktivt till sin yttre yta och genom klädseln.
En tunn, en kopp med låg massa ser elegant ut men kan bli varm; tillverkarna balanserar väggtjocklek, fluting och anodisering för att hålla korsningstemperaturen inom LED:s klassificering.
Eftersom dessa koppar är synliga efter installation, ytfinish och rundhet är lika mycket ett försäljningsargument som kylning.

Ansökan: LED-lampor och eftermonteringslampor
LED-lampor (A-form, ljus, reflektor) och eftermonterade lampor använder små aluminiumskivor snurrade eller stansade i kylflänsens bas under plast- eller glaslampan.
Glödlampans drivrutin och LED-kort sitter på denna aluminiumkropp, som måste avge värme till den omgivande luften. Eftersom glödlampor kylflänsar är små och tunna, en hög ledningsförmåga 1050/1060 skiva och bra yta (flänsade eller räfflade) är det som håller en 5–15 W glödlampa kall.
Eftermonteringskompatibilitet lägger till begränsningar: kylflänsen måste passa det befintliga lamphöljet, vara lätt, och inte se ut som ett metallblock. Spunna och lamellförsedda aluminiumskivor uppfyller detta, ofta med en blank eller anodiserad yta och en plastkjol över en del av kroppen.
Ämnet är litet (50–120 mm) och tunna, så konsistens och gradkontroll är avgörande för bulblinjer med stora volymer.
Bulb kylflänsar står inför en kostnad och storlek pressa: kroppen måste se ut som en klassisk glödlampa, hålla föraren kall, och vara tillräckligt billig för en konsumentlampa.
Spunna och flänsade 1050/1060 aluminium gör detta, ofta med en plastkjol över mitten och aluminiumfenorna exponerade vid basen.
För dessa görs i miljoner, skivans diameter, mått och kant måste vara stenkonsekventa så att spinnpressen inte klämmer eller skrotar.
Färg och yta (silver, anodiserad svart eller målad) är kosmetiska, men den underliggande konduktiviteten är det som sätter glödlampans livslängd.

Ansökan: Gata, High-Bay och industriarmaturer
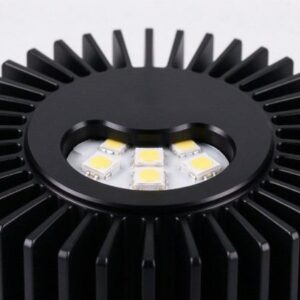
LED-gatljus med högre effekt, höghusarmaturer och strålkastare flyttar mer värme och använder ofta flänsar, maskinbearbetad eller extruderad aluminium snarare än en enkel spunnen kopp.
Basplattan börjar som en tjockare aluminiumskiva eller platta – 2–6 mm 1050/1060, eller styvare 5052 för strukturella hus – och fenor är bearbetade eller limmade för att öka ytan.
Skivan sprider värme från LED-arrayen till fenorna.
För dessa armaturer, termisk design är tekniskt ledd: basplattan måste vara platt och tillräckligt tjock för att sprida värme jämnt över matrisen, och ytan måste ha god termisk kontakt med LED-kortet (ofta med termisk pasta).
Utomhusbruk tillför korrosion och vittring, så anodisering eller beläggning är vanligt. Här är skivan en del av en konstruerad kylfläns, inte bara en kosmetisk kopp.
Kraftfulla armaturer kräver också god termisk kontakt mellan LED-arrayen och basplattan. Skev eller grov bottenplatta skapar luftspalter som fungerar som isolering, besegra den bästa legeringen.
En lägenhet, tjock 1050/1060 skiva med en maskinbearbetad eller slipad monteringsyta låter termisk pasta fylla gapet och sprida värme till fenorna.
Utomhusenheter kräver vidare anodisering eller beläggning för att motstå fukt och vägspray, så skivans yta måste ta den finishen jämnt och utan blåsor.

Ytfinish: Anodiserande, Blästring och reflekterande ytor
Den kala aluminiumskivan avslutas ofta nedströms. Anodisering växer hårt, skyddande oxidskikt som förbättrar korrosionsbeständigheten, ger elektrisk isolering (användbart där brädan monteras), och kan färgas svart, silver eller andra färger.
Svart anodisering förbättrar också värmestrålningen från ytan. Sandblästring eller texturering ger ett enhetligt matt utseende; polering eller spegelbehandling används där den inre ytan måste reflektera ljus.
Anodisering är den vanligaste LED-kylflänsfinishen eftersom den skyddar aluminiumet och lägger till det kosmetiska svarta eller vita utseendet hos moderna armaturer.
Själva ämnet ska vara rent och gradfritt, eftersom anodisering förstärker ytdefekter – repor och rullmärken dyker upp efter anodisering snarare än att döljas.
Reflekterande inre ytor för PAR- och punktreflektorer kan använda ljust eller spegelblankt aluminium.
Eftersom anodisering är en omvandling av ytan snarare än en färg, den följer den underliggande finishen: en slät polerad skiva anodiseras till en ren ljus del, medan en repad eller rullad skiva visar märkena genom anodskiktet.
Det är därför kylflänsskivor avsedda för anodisering levereras med en rengöring, repfri yta och kontrollerad rullande struktur.
Svart anodisering, särskilt, gör varje ytfel synlig, så leverantörer som kan belysningsbranschen hanterar skivorna varsamt mellan blankning och leverans.

Termisk design: Hur skivan kyler lysdioden
Värme strömmar från LED-övergången genom kortet och TIM (termiskt gränssnittsmaterial) in i aluminiumskivan, leder sedan över skivans vägg till den yttre ytan och strålar ut/konvekterar till luft.
Skivans uppgift är att sprida värme från det lilla LED-paketet över hela kylflänsområdet. Tre faktorer dominerar: legerings ledningsförmåga (använda 1050/1060), vägg- och bastjocklek (tillräckligt med massa för att sprida värme), och yttre yta (fenor, fluting, svart anodisering).
Ett vanligt misstag är att göra koppen för tunn för att spara vikt: en 0.4 mm vägg kan se bra ut men kan inte sprida värme, så lysdioden blir varm.
Termisk simulering eller ett enkelt temperaturtest (termoelement på korsningen, ambient och diskbänk) validerar designen. För högeffektsmatriser, en tjockare bottenplatta och en rätt dimensionerad skivdiameter – snarare än bara ett högt dekorativt skal – är det som faktiskt sänker korsningstemperaturen.
Gränssnittet mellan skiva och skiva spelar lika stor roll som legeringen. Till och med a 1050 plattan misslyckas om LED-kortet sitter på den med luftgap eller oxidation.
En lägenhet, ren monteringsyta, tunt termiskt gränssnittsmaterial, och bra bulttryck håller kontaktmotståndet lågt.
Det är därför bearbetade bottenplåtar för COB-moduler ofta specificeras med en planhet och ytfinish i stället för enbart en tjocklek.
Skivleverantören kontrollerar planhet och mått; armaturtillverkaren styr monteringstrycket och TIM.
Kvalitetskontroll av kylflänsskivor
| Kontrollera | Krav |
| Legering / humör | bruksbevis 1050/1060/1100 O eller H |
| Tjocklek & diameter | inom tolerans, konsekvent över hela partiet |
| Flathet | ingen våg eller koppning; snurrar koncentriskt |
| Kant | gradfri, inga sprickor eller laminering |
| Yta | rena, ingen olja, repor eller rullningsfel |
| Bildar rättegång | provsnurr/stämplar utan att spricka eller spricka |
| Termisk | ledningsförmåga per legering (spårbar via legeringscertifikat) |
Omvandlaren provar en provsats på sin egen spinn- eller stämplingslinje före volym: om skivan spricker, snurrar excentrisk eller lämnar ojämn väggtjocklek, legeringen, temperament eller ämnesdiameter är avstängd.
Inkommande kontroller av planhet, kantgrad och mätare fångar de flesta problemen; anodisering internt avslöjar ytterligare ytdefekter som var osynliga på den kala skivan.
Anpassade storlekar och toleranser
Kylflänsskivor skärs till kundens blankstorlek, inte till en standardkatalog.
Köparen tillhandahåller den färdiga koppritningen eller de spunna måtten, och kvarnen beräknar ämnets diameter, skär sedan skivor till den diametern i den önskade tjockleken och tempereringen.
Eftersom verktyg för cirkelformar är låg kostnad, anpassade diametrar är flexibla; snäva toleranser för diameter och planhet är specificerade för höghastighetsspinning.
För nya armaturdesigner, köpare skickar ofta bägaren eller basritningen och ber om en beräknad blankstorlek plus provskivor.
Omvandlaren snurrar eller stämplar provet, justerar ämnets storlek om väggen tunnar ut ojämnt, och släpper sedan specifikationen för volym.
Hålmönster, center eller förstansade funktioner kan läggas till för bottenplattor, även om de flesta spunna koppar använder en vanlig skiva och bildar särdragen i dornen.
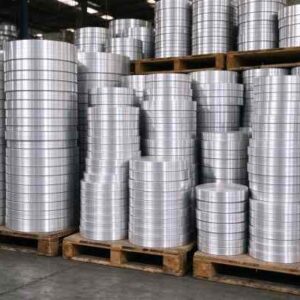
Eftersom skivorna vanligtvis formas vidare eller anodiseras, de är packade för att hålla sig rena och oskadade: staplade med mellanläggspapper för att förhindra repor, bandad på pallar, och insvept mot fukt och damm.
Speciellt anodiseringsskivor får inte bli repade under transporten, eftersom varje repa syns efter anodisering.
Exportpallar är märkta med legering, humör, diameter, tjocklek, lott och bruksbevis, och levereras med den dokumentation som belysningstillverkaren behöver för inkommande inspektion.

Prissättning och MOQ
Skivorna är prissatta på aluminiumbasen (LME-kopplad) plus blankning och bearbetning.
Ren 1050/1060 skivor kostar lite mer per kg än 3003 på grund av rullningen, men den termiska prestandan motiverar det för kylflänsar.
Tjocklek, diameter, tolerans, skärkvalitet och anodiseringsklar yta påverkar priset; tunn, stor, snäva toleransskivor kostar mer än tjocka, lösa sådana.
MOQ är vanligtvis några hundra kg eller en pall för anpassade storlekar; standardstorlekar är snabbare.
Köpare kontrollerar kostnaderna genom att matcha legeringen till det termiska jobbet (inte överspecificera till 5052 när 1050 är bättre), beställa containerkvantiteter, och att få rätt ämnesdiameter första gången – skära om eftersom en kopp delar slöseri med material och tid.
Totalkostnaden inkluderar bildande avkastning: en lägenhet, gradfri 1050 skiva med hög avkastning slår en billig skiva som spricker på den snurrande linjen.
Hur man beställer LED-kylflänsskivor
Ange legeringen (1050/1060/1100), humör (O för spinning, H för styva plåtar) och tjocklek.
Ge den färdiga koppen/bottenritningen eller den ämnesdiameter du behöver.
Ange diametertolerans, flathet, edge burr limit and surface condition.
Request a forming sample batch before volume production.
Confirm mill certificate for alloy and temper, and anodizing-ready surface if you anodize.
A well-run inquiry speeds up. The buyer who sends the finished cup drawing (or the blank size already calculated), the target gauge and temper, the downstream process (spinning, stamping or CNC), and whether the discs will be anodized gets a quotation matched to the job rather than a generic per-kg price.
It also avoids the most common return—discs that are the wrong temper for spinning or that show scratches under anodizing.
For ongoing production, agree on a written spec sheet (legering, humör, spårvidd, diameter tolerance, flathet, kantgrad, yta, certificate) and reorder against it, so every shipment matches the approved sample.
Lead time is short for standard 1050/1060 discs in common sizes; anpassade diametrar och anodiseringsklar yta ger en liten inställning.
Eftersom aluminiumpriset följer LME, citat har en kort giltighet, så bekräfta priset när specen är låst.
Om Eco Alum
Eco Alum är en aluminiumförsörjningsspecialist etablerad i mars 2025, koordinerar en kvalificerad kinesisk försörjningskedja för aluminiumvalsning och blankning för kunder över hela världen.
Vi fokuserar på tallrikar, spolar, folier, remsor och cirklar över 1000 serie (1050, 1060, 1070, 1100, 1235 och 1350), tillsammans med 3003 och 5000-serien som t.ex 5052.
Snarare än en enskild handlare, vi matchar rätt kvarn, legering, temperera och skära till varje kunds applikation och hantera kvalitet, certifikat och exportförpackning.
För tillverkare av LED-belysning och kylflänsar, vi levererar hög renhet 1050, 1060 och 1100 aluminiumskivor och cirklar i O eller H-temperering, skär till diametern på spunnen kopp och basplatta, med platt, gradfri, anodiseringsfärdiga ämnen och kvarncertifikat.
Vi levererar också 3003 och 5052 för styvare formade eller strukturella delar och 5052 reflekterande ark där det behövs.
Kontakta [email protected] eller ring +86 19924932491 med din koppritning eller blankstorlek för en fabrikskoordinerad offert och bildande av prover.
Vi stödjer belysningstillverkare genom hela den termiska skivslingan: tomstorleksberäkning från din koppritning, val av legering och temperering för spinning eller CNC, provskivor före volym, lottbruksintyg, anodiseringsfärdig ythantering, och konsekventa efterbeställningar hölls till samma spec.
Snarare än att sälja vidare, vi samordnar kvalificerade vals- och stansverk så att tallrikarna kommer platt, gradfri och snurrfärdig – reducerar spruckna koppar och avfall som kommer från inkonsekvent eller felspecificerat lager.
Vanliga frågor
F: Vilken aluminiumskiva används för LED-kylflänsar?
En: Hög renhet 1050, 1060 eller 1100 i O-temperering för snurrade koppar och bottenplattor; starkare 3003/5052 only for structural or mechanically demanding parts.
F: Why not use a stronger alloy?
En: Adding alloying elements (Mn, Mg) raises strength but lowers thermal conductivity; a heat sink needs conduction more than strength.
F: O or H temper for spun LED cups?
En: O (mjuk) for spinning and deep drawing; H14/H24 for shallow stamped pans and rigid base plates.
F: What disc thickness do I need?
En: Spun cups about 0.6–2 mm; solid base plates for high-power LEDs about 2–6 mm, depending on thermal mass.
F: Can the discs be anodized?
En: Yes—specify anodizing-ready, rena, burr-free blanks; anodizing gives protection, insulation and black/silver cosmetic finishes.
F: How is the blank diameter calculated?
En: From the finished cup’s surface area (drawing the spun shape), then validated with a forming sample.
F: Are custom diameters available?
En: Yes—circle cutting is low-tooling, så anpassade diametrar och mätare skärs till din koppritning.
F: Hur kyler skivan lysdioden?
En: Den sprider värme från LED-skivan genom aluminiumväggen till den yttre flänsförsedda eller anodiserade ytan, som strålar ut och konvekterar till luft.
Slutsats
Aluminiumskivan är det termiska hjärtat i de flesta runda LED-armaturer.
Hög renhet 1050/1060/1100 in O-temperering ger den bästa balansen mellan värmeledning och spinnbarhet, bli den tunna ljuskoppen av spotlights och downlights, den lilla kroppen av LED-lampor, eller den tjocka bottenplattan av högeffektsarmaturer.
Köppoängen är rätt legering och temperament, ett plant, gradfritt ämne skär till den beräknade diametern, anodiseringsfärdig yta, och ett bildande prov före volym.
Inköpsskivor från en samordnad leveranskedja som kontrollerar legering, humör, blankning och certifikat ger belysningstillverkare en konsekvent kylfläns som snurrar rent, kyler LED på ett tillförlitligt sätt och ser bra ut efter anodisering.