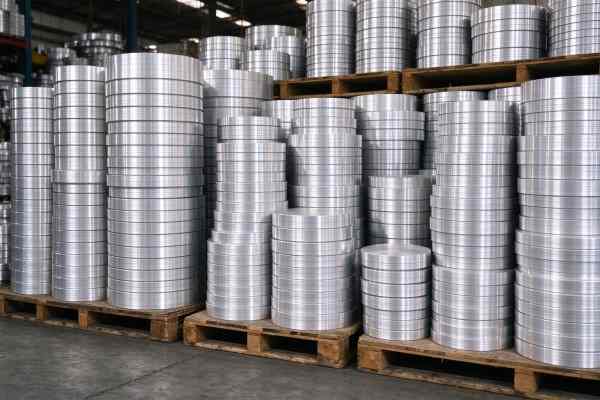
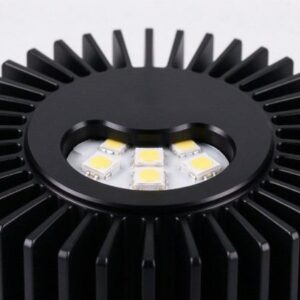
LED హీట్సింక్ల కోసం అల్యూమినియం డిస్క్
| స్పెసిఫికేషన్ | విలువ |
| కోపము | ఓ (మృదువైన, స్పిన్నింగ్) / H14-H24 (స్టాంపింగ్, దృఢమైన ప్లేట్లు) |
| మందం | 0.5–6 మి.మీ |
| వ్యాసం | 50–500 మి.మీ (ఖాళీ పరిమాణానికి కత్తిరించండి) |
| ఉష్ణ వాహకత | ~220–230 W/mK (1xxx) |
| సహనం | వ్యాసం ± 0.2-0.5 మిమీ, ప్రతి స్పెక్ మందం |
| అప్లికేషన్లు | తిప్పిన LED కప్పులు, బేస్ ప్లేట్లు, బల్బ్/వీధి/హై-బే హీట్ సింక్లు |
LED హీట్సింక్ల కోసం అల్యూమినియం డిస్క్
పరిచయం
LED హీట్సింక్ల కోసం అల్యూమినియం డిస్క్ అనేది హై-ప్యూరిటీ అల్యూమినియం యొక్క రౌండ్ ఖాళీగా ఉంటుంది. (చాలా తరచుగా 1050, 1060 లేదా 1100) అని లైటింగ్ తయారీదారులు తిరుగుతున్నారు, స్టాంపు, LED luminaire యొక్క వేడి-వ్యాప్తి బాడీలోకి లోతుగా డ్రా లేదా యంత్రం.
LED లు సున్నితమైన పరికరాలు: వారు వేడిని పోగొట్టలేకపోతే, వారి జంక్షన్ ఉష్ణోగ్రత పెరుగుతుంది, కాంతి అవుట్పుట్ పడిపోతుంది, రంగు మారుతుంది మరియు జీవితం తగ్గిస్తుంది.
అల్యూమినియం డిస్క్ అనేది హీట్ సింక్గా మారే ముడి పదార్థం, LED బోర్డ్ నుండి చుట్టుపక్కల గాలికి వేడిని నిర్వహించే లైట్-కప్ షెల్ మరియు బేస్ ప్లేట్.
LED థర్మల్ నిర్వహణ కోసం, అల్యూమినియం చాలా ప్రత్యామ్నాయాలను అధిగమించింది.
ఇది కాంతి, తక్కువ ధర, స్పిన్ మరియు స్టాంప్ చేయడం సులభం, తుప్పు-నిరోధక, మరియు-దాని స్వచ్ఛమైన 1xxx రూపంలో-మంచి థర్మల్ కండక్టర్.
LED హీట్సింక్ల కోసం ఏ అల్యూమినియం డిస్క్లను ఉపయోగించాలో ఈ గైడ్ వివరిస్తుంది, ఎందుకు స్వచ్ఛమైన మిశ్రమాలు వేడి కోసం బలమైన వాటిని అధిగమిస్తాయి, అందుబాటులో ఉన్న స్వభావాలు మరియు పరిమాణాలు, ఖాళీలు ఎలా తయారు చేయబడతాయి మరియు ఏర్పడతాయి, ప్రధాన luminaire అప్లికేషన్లు, యానోడైజింగ్ మరియు ఉపరితల ముగింపులు, థర్మల్ డిజైన్, నాణ్యత నియంత్రణ, ధర మరియు ఆర్డర్, మరియు కోర్ స్పెసిఫికేషన్ టేబుల్.

LED హీట్సింక్ల కోసం అల్యూమినియం డిస్క్ అంటే ఏమిటి?
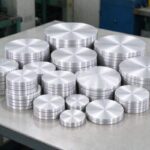
ఒక అల్యూమినియం డిస్క్ (అల్యూమినియం సర్కిల్ లేదా ఖాళీ అని కూడా పిలుస్తారు) అల్యూమినియం కాయిల్ నుండి కత్తిరించిన రౌండ్ షీట్. LED హీట్సింక్ల కోసం ఇది సాధారణంగా 0.5–6 mm మందంగా మరియు సుమారుగా ఉంటుంది 50 mm నుండి అనేక వందల మిల్లీమీటర్ల వ్యాసం కలిగి ఉంటుంది, luminaire ఆధారపడి.
అప్పుడు డిస్క్ దిగువకు మార్చబడుతుంది-ఒక కప్పుగా తిప్పబడుతుంది, నిస్సారమైన పాన్లో స్టాంప్ చేయబడింది, లేదా యంత్రం-స్పాట్లైట్ యొక్క వేడి-వ్యాప్తి షెల్గా మారడానికి, డౌన్లైట్, బల్బ్ లేదా వీధి ఫిక్చర్.
డిస్క్ ఒకేసారి రెండు లక్షణాల కోసం ఎంపిక చేయబడింది: ఉష్ణ వాహకత మరియు ఆకృతి.
ఎ 1050/1060/1100 డిస్క్ బాగా వేడిని నిర్వహిస్తుంది (స్వచ్ఛమైన అల్యూమినియం సుమారు 220–230 W/mK) మరియు పగుళ్లు లేకుండా స్పిన్ చేయడానికి లేదా డీప్-డ్రా చేయడానికి O టెంపర్లో తగినంత మృదువుగా ఉంటుంది.
వంటి బలమైన మిశ్రమాలు 3003 లేదా 5052 దృఢంగా మరియు మరింత తుప్పు-నిరోధకతను కలిగి ఉంటాయి కానీ తక్కువ వేడిని నిర్వహిస్తాయి; అవి స్వచ్ఛమైన వేడి వ్యాప్తికి బదులుగా యాంత్రికంగా డిమాండ్ చేసే భాగాలకు కేటాయించబడ్డాయి.
అత్యంత సాధారణ ఖాళీ 1050 అల్యూమినియం సర్కిల్; గట్టి ఏర్పడిన భాగాలు కొన్నిసార్లు ఉపయోగించబడతాయి 3003 అల్యూమినియం సర్కిల్.
ఈ పదం లైట్ కప్పులుగా మార్చబడిన చిన్న సన్నని డిస్క్లు మరియు బేస్ ప్లేట్లుగా తయారు చేయబడిన పెద్ద మందపాటి డిస్క్లను కవర్ చేస్తుంది..
వాటిని ఏకం చేసేది డిస్క్ ప్రారంభ ఖాళీ, పూర్తి భాగం కాదు: లైటింగ్ మేకర్ దానిని ఏర్పరుస్తుంది, దానిని యానోడైజ్ చేస్తుంది, LED బోర్డు మరియు డ్రైవర్ను మౌంట్ చేస్తుంది, మరియు luminaire రవాణా.
అందుకే స్పెక్ ప్రెసిషన్ ముఖ్యమైనది-స్పిన్నింగ్ లైన్లో చాలా సన్నని పగుళ్లు ఉన్న డిస్క్, చదునుగా లేనిది విపరీతంగా నడుస్తుంది, మరియు తప్పు మిశ్రమంలో ఒకటి అధిక-శక్తి LED ఉత్పత్తి చేసే వేడిని తగ్గించదు.
LED థర్మల్ మేనేజ్మెంట్ కోసం అల్యూమినియం ఎందుకు?
మంచి ఉష్ణ వాహకత: స్వచ్ఛమైన 1xxx అల్యూమినియం ప్లాస్టిక్లు లేదా డై-కాస్ట్ జింక్ కంటే మెరుగైన వేడిని నిర్వహిస్తుంది.
తక్కువ బరువు: రాగి సాంద్రతలో మూడింట ఒక వంతు, రీసెస్డ్ మరియు రెట్రోఫిట్ ఫిక్చర్లకు ముఖ్యమైనది.
స్పిన్ మరియు సన్నగా స్టాంప్ చేయడం సులభం, సన్నని గోడ కాంతి కప్పులు మరియు ప్యాన్లు.
కాపర్ హీట్ సింక్లతో పోలిస్తే తక్కువ ధర మరియు విస్తృతంగా అందుబాటులో ఉంటుంది.
సహజంగా తుప్పు-నిరోధకత మరియు వేడి వెదజల్లడం మరియు ఇన్సులేషన్ కోసం యానోడైజింగ్ను అంగీకరిస్తుంది.
పునర్వినియోగపరచదగినది మరియు లైటింగ్ పరిశ్రమ యొక్క ధర మరియు వాల్యూమ్ లక్ష్యాలకు అనుకూలంగా ఉంటుంది.
రాగి అల్యూమినియం కంటే మెరుగ్గా నిర్వహిస్తుంది కానీ భారీగా మరియు ఖరీదైనది; ప్లాస్టిక్ చౌకగా ఉంటుంది కానీ ఇది అవాహకం. అల్యూమినియం స్వీట్ స్పాట్లో కూర్చుంటుంది: అధిక-శక్తి LEDని చల్లబరుస్తుంది తగినంత వాహక, సీలింగ్ ఫిక్చర్ కోసం తగినంత కాంతి, మరియు వినియోగదారు బల్బ్కు తగినంత చౌక. అందుకే మార్కెట్లోని దాదాపు ప్రతి LED హీట్ సింక్ షెల్-ముఖ్యంగా స్పిన్ లేదా స్టాంప్ చేయబడిన గుండ్రని-అల్యూమినియం డిస్క్గా ప్రారంభమవుతుంది..
ప్లాస్టిక్తో పోలిస్తే, అల్యూమినియం మాగ్నిట్యూడ్ యొక్క హీట్ ఆర్డర్లను మెరుగ్గా నిర్వహిస్తుంది, కాబట్టి ప్లాస్టిక్ బల్బ్ బాడీ వేడిని బంధిస్తుంది మరియు LED జీవితాన్ని తగ్గిస్తుంది.
డై-కాస్ట్ అల్యూమినియంతో పోలిస్తే, ఒక స్పిన్ 1050 కప్పు సన్నగా ఉంటుంది, మృదువైన మరియు చౌకైన సాధనం, మరియు పోరస్ డై-కాస్ట్ కంటే మెరుగ్గా నిర్వహిస్తుంది.
రాగితో పోలిస్తే, అల్యూమినియం బరువులో మూడవ వంతు మరియు చాలా చౌకగా ఉంటుంది, మరియు ఉష్ణోగ్రతల వద్ద ఒక చిన్న LED సింక్ చూస్తుంది, తేలికపాటి అల్యూమినియం షెల్ అనుమతించే పెద్ద ఉపరితల వైశాల్యం కంటే వాహకత అంతరం ఎక్కువగా ఉంటుంది.
ఏ మిశ్రమం? థర్మల్ కండక్టివిటీ vs బలం
| మిశ్రమం | సుమారు. ఉష్ణ వాహకత (W/mK) | పాత్ర | LED హీట్సింక్ల కోసం ఉపయోగించండి |
| 1050 / 1060 | ~225–230 | స్వచ్ఛమైన, చాలా మృదువైన, అత్యధిక వాహకత | స్పిన్ కప్పులు, బేస్ ప్లేట్లు, థర్మల్ స్ప్రెడర్స్ |
| 1100 | ~218 | కొద్దిగా Cu తో స్వచ్ఛమైనది, మృదువైన, మంచి ఆకృతి | స్టాంప్ ప్యాన్లు, కాంతి కప్పులు |
| 3003 | ~160–190 | Mn మిశ్రమం, బలమైనది, దృఢమైన | యాంత్రికంగా డిమాండ్ ఏర్పడిన భాగాలు |
| 5052 | ~130 | Mg మిశ్రమం, బలమైన, తుప్పు-నిరోధక | నిర్మాణ గృహాలు, ప్రైమరీ హీట్ సింక్ కాదు |
నియమం సులభం: LED వేడిని వ్యాప్తి చేసే భాగం కోసం, ఇప్పటికీ ఏర్పడే స్వచ్ఛమైన మృదువైన మిశ్రమాన్ని ఎంచుకోండి.
మిశ్రమ మూలకాలు జోడించబడినందున (Mn లో 3003, Mg in 5052), బలం మరియు తుప్పు నిరోధకత పెరుగుతుంది కానీ ఉష్ణ వాహకత పడిపోతుంది.
ఎ 5052 హీట్ సింక్ బలంగా కనిపిస్తుంది కానీ వేడిని పేలవంగా కదిలిస్తుంది; ఎ 1050 డిస్క్ బాగా నిర్వహిస్తుంది కానీ నిర్మాణ గోడకు చాలా మృదువుగా ఉండవచ్చు. చాలా స్పిన్ LED కప్పులు 1050/1060 ఓ, రెండింటినీ బ్యాలెన్స్ చేస్తుంది.
కొన్ని luminaires కోసం ప్రతిబింబ అంతర్గత ఉపరితలాలు a 5052 అధిక ప్రతిబింబం అద్దం షీట్; సాధారణ నిర్మాణ షీట్ నుండి రావచ్చు 5000 సిరీస్ అల్యూమినియం షీట్ పరిధి.
ఆచరణాత్మక సలహా: అతిగా పేర్కొనవద్దు. లైటింగ్ కొనుగోలుదారు "బలమైన అల్యూమినియం" కోసం అడిగారు 5052, ఇది ప్రీమియం అనిపిస్తుంది కానీ వేడిని కదిలిస్తుంది 40% కంటే తక్కువ 1050 మరియు LED వేడిగా నడుస్తుంది.
రిజర్వ్ 3003/5052 నిజంగా మెకానికల్ దృఢత్వం లేదా బహిరంగ తుప్పు అవసరమయ్యే కొన్ని భాగాల కోసం, మరియు ఉపయోగించండి 1050/1060 వేడిని వ్యాప్తి చేసే కప్పు మరియు బేస్ కోసం.
అనుమానం ఉంటే, ప్రతి మిశ్రమంలోని నమూనా అదే LED మరియు కరెంట్ కింద సాధారణ ఉష్ణోగ్రత పరీక్షతో డేటాషీట్ల కంటే వేగంగా ప్రశ్నను పరిష్కరిస్తుంది.
కోపము: స్పిన్నింగ్ కోసం ఓ, దృఢత్వం కోసం హెచ్
ఓ టెంపర్ (అన్నేల్డ్, మృదువైన) అనేది LED డిస్క్ల కోసం ప్రామాణికం, అవి స్పిన్ లేదా డీప్-డ్రా చేయబడతాయి.
ఒక మృదువైన డిస్క్ పగుళ్లు లేకుండా స్పిన్నింగ్ రోలర్ కింద ప్రవహిస్తుంది, ఇది సన్నని లైట్ కప్పులు మరియు టేపర్డ్ షెల్లకు అవసరం.
H14/H24 లేదా హాఫ్-హార్డ్ టెంపర్లు డిస్క్ను నిస్సారమైన పాన్లో స్టాంప్ చేసినప్పుడు ఉపయోగించబడతాయి, అది దాని ఆకారాన్ని తప్పనిసరిగా ఉంచాలి, లేదా పూర్తయిన భాగానికి లోతైన ఏర్పాటు కంటే దృఢత్వం అవసరం అయినప్పుడు.
కోపాన్ని తప్పు పట్టడం ఒక క్లాసిక్ లోపం: ఒక సగం-హార్డ్ డిస్క్ ఒక లోతైన కప్పులో బేస్ వద్ద పగుళ్లు ఏర్పడింది, దృఢమైన బేస్ ప్లేట్గా ఉపయోగించే O డిస్క్ చాలా మృదువుగా మరియు డెంట్గా ఉంటుంది.
ఖాళీ సరఫరాదారు కాబట్టి స్పిన్నింగ్ మరియు డీప్ డ్రాయింగ్ కోసం ఏర్పడే ప్రక్రియ-Oకి టెంపర్తో సరిపోలుతుంది., నిస్సార స్టాంపింగ్ మరియు దృఢమైన ప్లేట్ల కోసం H-మరియు కన్వర్టర్ వాల్యూమ్కు ముందు నమూనాను ట్రయల్ చేస్తుంది.
ముఖ్యంగా స్పిన్నింగ్ టెంపర్ సెన్సిటివ్. స్ప్రింగ్బ్యాక్ లేకుండా రోలర్ కింద ప్రవహించడానికి O డిస్క్కు తగినంత ఎనియల్డ్ మృదుత్వం అవసరం, కానీ చాలా మృదువుగా ఉన్న పూర్తిగా ఎనియల్డ్ స్టాక్ లోతైన డ్రాలో ముడతలు పడవచ్చు లేదా చిరిగిపోతుంది.
మిల్లు స్థిరమైన కోపానికి అనీల్ను నియంత్రిస్తుంది, మరియు స్పిన్నింగ్ లైన్ రోలర్ ప్రెజర్ మరియు ఫీడ్ వేగాన్ని మ్యాచ్ అయ్యేలా సెట్ చేస్తుంది.
బ్యాచ్ల మధ్య కోపాన్ని మార్చడం కప్పులు పగిలిపోవడానికి ఒక సాధారణ కారణం, అందుకే టెంపర్పై మిల్ సర్టిఫికేట్-కేవలం మిశ్రమం మాత్రమే కాదు-స్పెక్లో భాగం.
విలక్షణమైన లక్షణాలు
| పరామితి | సాధారణ పరిధి |
| మిశ్రమం / కోపం | 1050 / 1060 / 1100, ఓ (మృదువైన) లేదా H14/H24 |
| మందం | 0.5–6 మి.మీ; స్పిన్ కప్పులు ~ 0.6-2 మిమీ, బేస్ ప్లేట్లు 2-6 mm |
| వ్యాసం | 50–500 మి.మీ, కప్పు/బేస్ ఖాళీ పరిమాణానికి కత్తిరించండి |
| చదును | ఫ్లాట్, బుర్ర లేని అంచు, స్థిరమైన వ్యాసం |
| ఉపరితలం | మిల్లు ముగింపు; యానోడైజ్ చేయవచ్చు, దిగువకు పేలింది లేదా బ్రష్ చేయబడింది |
| కట్టింగ్ | కత్తిరించిన లేదా ఖాళీ వృత్తం, నియంత్రిత బర్ మరియు అంచు |
| సహనం | వ్యాసం ± 0.2-0.5 మిమీ, ప్రతి స్పెక్ మందం |
ఖాళీ వ్యాసం గీసిన భాగం-ఒక లోతైన ఉపరితల వైశాల్యం ఉపయోగించి పూర్తి కప్పు కొలతలు నుండి లెక్కించబడుతుంది, సన్నని కప్పుకు నిస్సారమైన పాన్ కంటే పెద్ద ఖాళీ అవసరం.
మందం స్పిన్నింగ్ సమయంలో థర్మల్ మాస్ మరియు గోడ సన్నబడటం మీద ఆధారపడి ఉంటుంది: ఒక సన్నని కప్పు 0.6-1.5 మి.మీ, అయితే అధిక-పవర్ COB LED కింద ఒక ఘన బేస్ ప్లేట్ వేడిని వ్యాప్తి చేయడానికి 3–6 మిమీని ఉపయోగిస్తుంది.
ఖాళీ పరిమాణం మొదటి ఇంజనీరింగ్ దశ. స్పిన్ కప్ ఏర్పడినప్పుడు పలుచగా ఉంటుంది, కాబట్టి డిస్క్ డ్రాయింగ్ తర్వాత కనీస గోడను వదిలివేయడానికి తగినంత మందంగా ఉండాలి.
కొనుగోలుదారులు తరచుగా కప్ డ్రాయింగ్ నుండి వెనుకకు పని చేస్తారు: అవసరమైన గోడ మందం, కప్పు వ్యాసం మరియు లోతు ఖాళీ వ్యాసం మరియు ప్రారంభ గేజ్ సెట్.
చాలా పెద్ద ఖాళీని వదిలివేయడం వల్ల ట్రిమ్ వేస్ట్ ఏర్పడుతుంది; అంచు వద్ద చాలా చిన్న ఖాళీ స్ప్లిట్స్. ఎందుకంటే సర్కిల్ కట్టింగ్ చౌకగా ఉంటుంది, కొన్ని ఖాళీ పరిమాణాలను కత్తిరించడం సాధారణం, స్పిన్ నమూనాలు, మరియు కనీసం స్క్రాప్తో శుభ్రమైన కప్పును అందించే వ్యాసాన్ని లాక్ చేయండి.
కాయిల్ నుండి డిస్క్ వరకు: ఖాళీలు ఎలా తయారు చేస్తారు
LED హీట్-సింక్ డిస్క్లు ఎంచుకున్న మిశ్రమం మరియు టెంపర్లో కోల్డ్-రోల్డ్ అల్యూమినియం కాయిల్ నుండి ప్రారంభమవుతాయి.
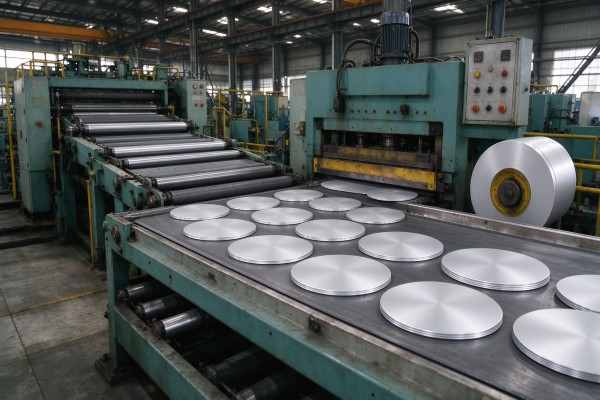
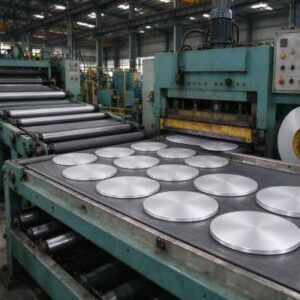
కాయిల్ అన్కాయిల్ చేయబడింది, సమం చేసింది, మరియు వృత్తాకార-కటింగ్ లైన్పై ఖాళీ చేయబడుతుంది-రౌండ్ డైస్తో కత్తిరించబడుతుంది లేదా బ్లాంకింగ్ ప్రెస్లో పంచ్ చేయబడింది-లక్ష్య వ్యాసం యొక్క రౌండ్ డిస్క్లుగా.
అంచు బర్ కోసం నియంత్రించబడుతుంది మరియు డిస్క్ పేర్చబడి ఉంటుంది, అవసరమైతే interleaved, మరియు ఫ్లాట్నెస్ మరియు గేజ్ కోసం తనిఖీ చేయబడింది.
ప్రధాన నాణ్యత పాయింట్లు ఫ్లాట్నెస్ (ఒక వార్ప్డ్ డిస్క్ అసాధారణంగా తిరుగుతుంది), అంచు బుర్ర (ఇది ఏర్పడటంలో పగుళ్లను కలిగిస్తుంది), గేజ్ స్థిరత్వం, మరియు ఉపరితల శుభ్రత.
ఎందుకంటే ఖాళీని సన్నని షెల్గా మారుస్తారు, చిన్న గేజ్ వైవిధ్యం కూడా అసమాన గోడ మందం లేదా విభజనగా చూపబడుతుంది.
ఒక మంచి సర్కిల్ లైన్ శుభ్రంగా కట్ చేస్తుంది, ఫ్లాట్, కన్వర్టర్ నేరుగా స్పిన్నింగ్ లేదా స్టాంపింగ్ మెషీన్లో అమలు చేయగల బర్-ఫ్రీ డిస్క్లు.
వృత్తాకార రేఖపై దిగుబడి గూడుపై ఆధారపడి ఉంటుంది: స్క్రాప్ను తగ్గించడానికి కాయిల్ వెడల్పు నుండి గరిష్ట సంఖ్యలో డిస్క్లను కత్తిరించడం.
పెద్ద వ్యాసాలకు సర్కిల్ల మధ్య ట్రిమ్ ప్రధాన ధర, కాబట్టి ప్రామాణిక కాయిల్ వెడల్పుపై బాగా గూడు కట్టుకునే వ్యాసాన్ని పేర్కొనడం ధరను తగ్గిస్తుంది.
ప్రతి అప్లికేషన్కు టాలరెన్స్ మరియు ఎడ్జ్ కండిషన్ పేర్కొనబడ్డాయి-యానోడైజింగ్-గ్రేడ్ డిస్క్లకు క్లీన్ అవసరం, స్క్రాచ్ లేని ఉపరితలం ఎందుకంటే యానోడైజింగ్ ప్రతి రోలింగ్ గుర్తును వెల్లడిస్తుంది, స్పిన్ కప్పులకు ప్రధానంగా ఫ్లాట్నెస్ మరియు బర్ నియంత్రణ అవసరం.

ఏర్పాటు: స్పిన్నింగ్ vs స్టాంపింగ్ vs CNC
మూడు ప్రక్రియలు డిస్క్ను హీట్ సింక్గా మారుస్తాయి. స్పిన్నింగ్ ఒక లాత్పై మాండ్రెల్పై డిస్క్ను బిగించి, రోలర్లు దానిని టేపర్డ్ కప్లోకి నొక్కుతాయి-సన్నగా ఉండటానికి అనువైనది., రౌండ్ LED లైట్ కప్పులు మరియు స్పాట్లైట్లు, మరియు మధ్యస్థ మరియు పెద్ద పరుగుల కోసం చౌక.
స్టాంపింగ్ మరియు డీప్ డ్రాయింగ్ డిస్క్ను డైలో నిస్సారమైన ప్యాన్లు మరియు ఫ్లాటర్ బేస్ ప్లేట్లలోకి నొక్కండి.
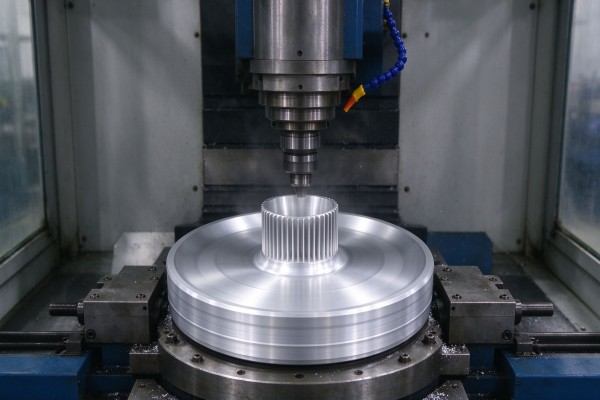
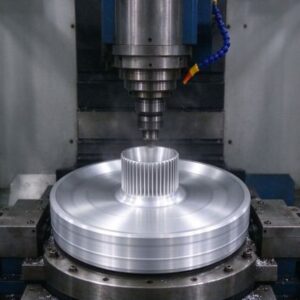
ఘన డిస్క్ లేదా ప్లేట్ నుండి కత్తిరించిన అధిక-పవర్ ఫిన్డ్ హీట్ సింక్ల కోసం CNC మ్యాచింగ్ ఉపయోగించబడుతుంది, ఇక్కడ ఖచ్చితమైన ఫిన్ జ్యామితి ముఖ్యమైనది.
రౌండ్ LED హీట్ కప్ల కోసం స్పిన్నింగ్ అనేది ఆధిపత్య ప్రక్రియ ఎందుకంటే ఇది వేగంగా ఉంటుంది, సాధనం చౌకగా ఉంటుంది, మరియు అది దెబ్బతిన్నదాన్ని ఉత్పత్తి చేస్తుంది, లైట్లు అవసరమైన సన్నని గోడ షెల్.
ది ఓ-టెంపర్ 1050/1060 డిస్క్ రోలర్ కింద సజావుగా ప్రవహిస్తుంది. స్టాంపింగ్ ఫ్లాట్ ప్లేట్లు మరియు నిస్సార భాగాలకు సరిపోతుంది; CNC అధిక శక్తికి సరిపోతుంది, ఫిన్డ్ ఇండస్ట్రియల్ మరియు స్ట్రీట్ హీట్ సింక్లు, ఇక్కడ థర్మల్ పనితీరు ఆకృతిలో కాకుండా ఇంజినీరింగ్ చేయబడుతుంది.
ప్రక్రియ ఎంపిక డిస్క్ స్పెక్ను డ్రైవ్ చేస్తుంది. స్పిన్నింగ్కు క్లీన్తో మృదువైన O డిస్క్ కావాలి, బర్ర్ లేని అంచు మరియు మంచి ఫ్లాట్నెస్; స్టాంపింగ్ స్థిరమైన గేజ్ కావాలి కాబట్టి డై ఓవర్లోడ్ అవ్వదు;
CNCకి స్థిరమైన మందం మరియు శుభ్రమైన మందమైన ప్లేట్ లేదా డిస్క్ కావాలి, యంత్ర ఉపరితలం.
డిస్క్ని ప్రాసెస్ చేసే ఖాళీ సరఫరాదారుకి చెప్పడం అత్యంత సాధారణ అసమతుల్యతను నిరోధిస్తుంది - చాలా మృదువైన స్టాంపింగ్-గ్రేడ్ డిస్క్, లేదా రోలర్ కింద పగుళ్లు ఏర్పడే అంచు బుర్రతో స్పిన్నింగ్ డిస్క్.

అప్లికేషన్: LED స్పాట్లైట్లు మరియు డౌన్లైట్లు
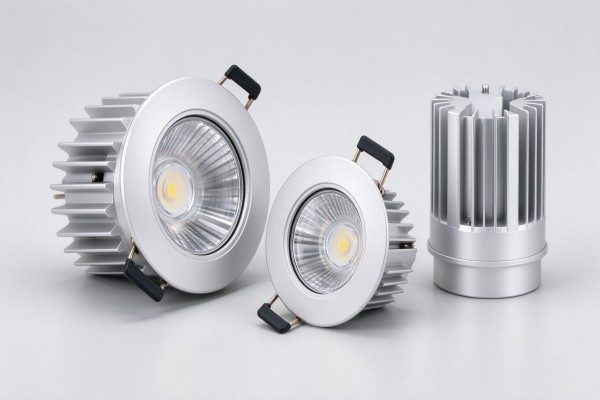
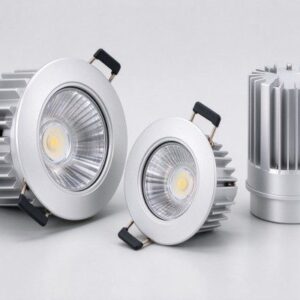
క్లాసిక్ స్పిన్ అల్యూమినియం హీట్ కప్ అనేది LED స్పాట్లైట్ యొక్క బాడీ, PAR దీపం లేదా డౌన్లైట్.
డిస్క్ హీట్ సింక్ మరియు ల్యాంప్ బాడీగా రెట్టింపు అయ్యే టాపర్డ్ షెల్లోకి స్పిన్ చేయబడింది: LED బోర్డ్ ఫ్లాట్ బ్యాక్ లేదా బేస్ మీద అమర్చబడుతుంది, వేడి అల్యూమినియం గోడ ద్వారా ప్రవహిస్తుంది, మరియు బయటి ఉపరితలం (తరచుగా రెక్కలు లేదా ఫ్లూట్) గాలికి ప్రసరిస్తుంది.
అందుకే కప్పు తప్పనిసరిగా ఉష్ణ వాహకంగా మరియు డైమెన్షనల్గా గుండ్రంగా ఉండాలి.
తగ్గించబడిన డౌన్లైట్లు మరియు స్పాట్లైట్ల కోసం, బరువు మరియు ఉష్ణ పనితీరు రెండూ ముఖ్యమైనవి-ఫిక్చర్ పైకప్పులో వేలాడదీయబడుతుంది మరియు తప్పనిసరిగా ఫ్యాన్ లేకుండా LEDని చల్లబరుస్తుంది.
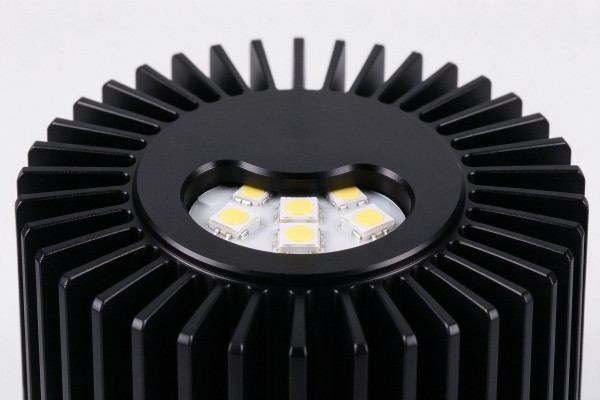
ఎ 1050/1060 O డిస్క్ స్పిన్ థిన్ తక్కువ ద్రవ్యరాశి మరియు మంచి ప్రసరణను ఇస్తుంది; లోపలికి సరిపోయేలా వెలుపల తరచుగా నలుపు లేదా తెలుపు యానోడైజ్ చేయబడింది.
స్థిరమైన ఖాళీ వ్యాసం మరియు ఫ్లాట్నెస్ స్పన్ కప్పులను కేంద్రీకృతంగా మరియు ఫిక్చర్ కాస్మెటిక్గా ఉంచుతుంది.
తగ్గించబడిన డౌన్లైట్లు థర్మల్ టైట్ స్పాట్: ఫిక్చర్ తక్కువ గాలి ప్రవాహంతో సీలింగ్ శూన్యం లోపల కూర్చుంటుంది, కాబట్టి స్పిన్ కప్ దాని బయటి ఉపరితలంపై మరియు ట్రిమ్ ద్వారా వేడిని వాహకతతో పంపాలి.
ఒక సన్నని, తక్కువ ద్రవ్యరాశి కప్పు సొగసైనదిగా కనిపిస్తుంది కానీ వేడిగా నడుస్తుంది; తయారీదారులు గోడ మందాన్ని సమతుల్యం చేస్తారు, LED రేటింగ్లో జంక్షన్ ఉష్ణోగ్రతను ఉంచడానికి ఫ్లూటింగ్ మరియు యానోడైజింగ్.
ఎందుకంటే ఇన్స్టాల్ చేసిన తర్వాత ఈ కప్పులు కనిపిస్తాయి, ఉపరితల ముగింపు మరియు గుండ్రనితనం శీతలీకరణ వలె విక్రయించబడుతున్నాయి.

అప్లికేషన్: LED బల్బులు మరియు రెట్రోఫిట్ లాంప్స్
LED బల్బులు (A-ఆకారం, కొవ్వొత్తి, రిఫ్లెక్టర్) మరియు రెట్రోఫిట్ దీపాలు చిన్న అల్యూమినియం డిస్క్లను ప్లాస్టిక్ లేదా గ్లాస్ బల్బ్ కింద హీట్ సింక్ బేస్లోకి తిప్పడం లేదా స్టాంప్ చేయడం వంటివి ఉపయోగిస్తాయి..
బల్బ్ యొక్క డ్రైవర్ మరియు LED బోర్డు ఈ అల్యూమినియం బాడీపై కూర్చుంటాయి, పరిసర గాలిలోకి వేడిని పంపాలి. ఎందుకంటే బల్బ్ హీట్ సింక్లు చిన్నవిగా మరియు సన్నగా ఉంటాయి, అధిక వాహకత 1050/1060 డిస్క్ మరియు మంచి ఉపరితల వైశాల్యం (ఫిన్డ్ లేదా ఫ్లూట్) ఇవి 5–15 W బల్బును చల్లగా ఉంచుతాయి.
రెట్రోఫిట్ అనుకూలత పరిమితులను జోడిస్తుంది: హీట్ సింక్ తప్పనిసరిగా ఇప్పటికే ఉన్న ల్యాంప్ ఎన్వలప్కు సరిపోతుంది, తేలికగా ఉండండి, మరియు మెటల్ బ్లాక్ లాగా కనిపించదు. స్పిన్ మరియు ఫిన్డ్ అల్యూమినియం డిస్క్లు దీనికి అనుగుణంగా ఉంటాయి, తరచుగా నిగనిగలాడే లేదా యానోడైజ్డ్ ఫినిషింగ్ మరియు శరీర భాగంలో ప్లాస్టిక్ స్కర్ట్తో ఉంటుంది.
ఖాళీ చిన్నది (50–120 మి.మీ) మరియు సన్నగా, కాబట్టి అధిక-వాల్యూమ్ బల్బ్ లైన్లకు స్థిరత్వం మరియు బర్ నియంత్రణ చాలా కీలకం.
బల్బ్ హీట్ సింక్లు ధర మరియు పరిమాణం స్క్వీజ్ను ఎదుర్కొంటాయి: శరీరం ఒక క్లాసిక్ బల్బ్ లాగా ఉండాలి, డ్రైవర్ను చల్లగా ఉంచండి, మరియు వినియోగదారు దీపం కోసం తగినంత చౌకగా ఉంటుంది.
స్పిన్ మరియు ఫిన్డ్ 1050/1060 అల్యూమినియం దీన్ని చేస్తుంది, తరచుగా మధ్యలో ప్లాస్టిక్ స్కర్ట్ మరియు బేస్ వద్ద అల్యూమినియం రెక్కలు బహిర్గతమవుతాయి.
ఎందుకంటే ఇవి లక్షల్లో తయారవుతాయి, డిస్క్ వ్యాసం, గేజ్ మరియు అంచు తప్పనిసరిగా రాక్-స్థిరంగా ఉండాలి కాబట్టి స్పిన్నింగ్ ప్రెస్ జామ్ లేదా స్క్రాప్ చేయదు.
రంగు మరియు ఉపరితలం (వెండి, యానోడైజ్ చేయబడిన నలుపు లేదా పెయింట్ చేయబడింది) సౌందర్య సాధనాలు, కానీ అంతర్లీన వాహకత బల్బ్ జీవితాన్ని సెట్ చేస్తుంది.

అప్లికేషన్: వీధి, హై-బే మరియు ఇండస్ట్రియల్ లుమినైర్స్
అధిక శక్తి గల LED వీధి దీపాలు, హై-బే ఫిక్చర్లు మరియు ఫ్లడ్లైట్లు మరింత వేడిని కదిలిస్తాయి మరియు తరచుగా ఫిన్డ్ని ఉపయోగిస్తాయి, ఒక సాధారణ స్పిన్ కప్ కాకుండా మెషిన్డ్ లేదా ఎక్స్ట్రూడెడ్ అల్యూమినియం.
బేస్ ప్లేట్ మందమైన అల్యూమినియం డిస్క్ లేదా ప్లేట్-2-6 మిమీ వలె ప్రారంభమవుతుంది 1050/1060, లేదా గట్టిది 5052 స్ట్రక్చరల్ హౌసింగ్ల కోసం-మరియు ఉపరితల వైశాల్యాన్ని పెంచడానికి రెక్కలు మెషిన్ చేయబడతాయి లేదా బంధించబడతాయి.
డిస్క్ LED శ్రేణి నుండి రెక్కల వరకు వేడిని వ్యాపిస్తుంది.
ఈ అమరికల కోసం, థర్మల్ డిజైన్ ఇంజనీరింగ్ నేతృత్వంలో ఉంటుంది: బేస్ ప్లేట్ తప్పనిసరిగా ఫ్లాట్ మరియు శ్రేణి అంతటా వేడిని సమానంగా వ్యాప్తి చేయడానికి తగినంత మందంగా ఉండాలి, మరియు ఉపరితలం తప్పనిసరిగా LED బోర్డుతో మంచి ఉష్ణ సంబంధాన్ని కలిగి ఉండాలి (తరచుగా థర్మల్ పేస్ట్ తో).
బహిరంగ ఉపయోగం తుప్పు మరియు వాతావరణాన్ని జోడిస్తుంది, కాబట్టి యానోడైజింగ్ లేదా పూత సాధారణం. ఇక్కడ డిస్క్ ఇంజనీరింగ్ చేయబడిన హీట్ సింక్లో భాగం, కేవలం కాస్మెటిక్ కప్పు మాత్రమే కాదు.
హై-పవర్ ఫిక్చర్లు LED శ్రేణి మరియు బేస్ ప్లేట్ మధ్య మంచి థర్మల్ కాంటాక్ట్ను కూడా డిమాండ్ చేస్తాయి. వార్ప్డ్ లేదా రఫ్ బేస్ ప్లేట్లు ఇన్సులేషన్గా పనిచేసే గాలి ఖాళీలను సృష్టిస్తాయి, ఉత్తమ మిశ్రమాన్ని ఓడించడం.
ఒక ఫ్లాట్, మందపాటి 1050/1060 యంత్రం లేదా ఇసుకతో కూడిన మౌంటు ముఖంతో డిస్క్ థర్మల్ పేస్ట్ ఖాళీని పూరించడానికి మరియు రెక్కలకు వేడిని వ్యాప్తి చేయడానికి అనుమతిస్తుంది.
అవుట్డోర్ యూనిట్లకు తేమ మరియు రోడ్ స్ప్రేని నిరోధించడానికి యానోడైజింగ్ లేదా పూత అవసరం, కాబట్టి డిస్క్ ఉపరితలం ఆ ముగింపును సమానంగా మరియు పొక్కులు లేకుండా తీసుకోవాలి.

ఉపరితల ముగింపు: యానోడైజింగ్, బ్లాస్టింగ్ మరియు రిఫ్లెక్టివ్ సర్ఫేసెస్
బేర్ అల్యూమినియం డిస్క్ తరచుగా దిగువకు పూర్తవుతుంది. యానోడైజింగ్ కష్టంగా పెరుగుతుంది, రక్షిత ఆక్సైడ్ పొర తుప్పు నిరోధకతను మెరుగుపరుస్తుంది, విద్యుత్ ఇన్సులేషన్ ఇస్తుంది (బోర్డు మౌంట్ అయిన చోట ఉపయోగకరంగా ఉంటుంది), మరియు నలుపు రంగు వేయవచ్చు, వెండి లేదా ఇతర రంగులు.
బ్లాక్ యానోడైజింగ్ కూడా ఉపరితలం నుండి ఉష్ణ వికిరణాన్ని మెరుగుపరుస్తుంది. సాండ్బ్లాస్టింగ్ లేదా టెక్స్చరింగ్ ఒక ఏకరీతి మాట్టే రూపాన్ని ఇస్తుంది; లోపలి ఉపరితలం తప్పనిసరిగా కాంతిని ప్రతిబింబించేలా పాలిషింగ్ లేదా మిర్రర్ ఫినిషింగ్ ఉపయోగించబడుతుంది.
యానోడైజింగ్ అనేది అత్యంత సాధారణ LED హీట్-సింక్ ముగింపు, ఎందుకంటే ఇది అల్యూమినియంను రక్షిస్తుంది మరియు ఆధునిక లూమినియర్ల యొక్క కాస్మెటిక్ నలుపు లేదా తెలుపు రూపాన్ని జోడిస్తుంది.
ఖాళీ కూడా శుభ్రంగా మరియు బుర్-ఫ్రీగా ఉండాలి, ఎందుకంటే యానోడైజింగ్ ఉపరితల లోపాలను పెంచుతుంది-గీతలు మరియు రోలింగ్ గుర్తులు దాగి కాకుండా యానోడైజ్ చేసిన తర్వాత కనిపిస్తాయి.
PAR మరియు స్పాట్ రిఫ్లెక్టర్ల కోసం రిఫ్లెక్టివ్ అంతర్గత ఉపరితలాలు ప్రకాశవంతమైన లేదా అద్దం-ముగింపు అల్యూమినియంను ఉపయోగించవచ్చు.
ఎందుకంటే యానోడైజింగ్ అనేది పెయింట్ కంటే ఉపరితలం యొక్క మార్పిడి, ఇది అంతర్లీన ముగింపుని అనుసరిస్తుంది: ఒక మృదువైన మెరుగుపెట్టిన డిస్క్ శుభ్రమైన ప్రకాశవంతమైన భాగానికి యానోడైజ్ చేస్తుంది, స్కఫ్డ్ లేదా రోల్డ్ డిస్క్ యానోడిక్ లేయర్ ద్వారా గుర్తులను చూపుతుంది.
అందుకే యానోడైజింగ్ కోసం ఉద్దేశించిన హీట్-సింక్ డిస్క్లు క్లీన్తో సరఫరా చేయబడతాయి, స్క్రాచ్ లేని ఉపరితలం మరియు నియంత్రిత రోలింగ్ ఆకృతి.
నలుపు యానోడైజింగ్, ముఖ్యంగా, ప్రతి ఉపరితల లోపం కనిపించేలా చేస్తుంది, కాబట్టి లైటింగ్ ట్రేడ్ గురించి తెలిసిన సరఫరాదారులు డిస్క్లను బ్లాంకింగ్ మరియు డెలివరీ మధ్య జాగ్రత్తగా నిర్వహిస్తారు.

థర్మల్ డిజైన్: డిస్క్ LED ని ఎలా చల్లబరుస్తుంది
LED జంక్షన్ నుండి బోర్డు మరియు TIM ద్వారా వేడి ప్రవహిస్తుంది (థర్మల్ ఇంటర్ఫేస్ పదార్థం) అల్యూమినియం డిస్క్లోకి, అప్పుడు డిస్క్ గోడ అంతటా బయటి ఉపరితలం వరకు నిర్వహిస్తుంది మరియు గాలికి ప్రసరిస్తుంది/ప్రసరించబడుతుంది.
డిస్క్ యొక్క పని మొత్తం హీట్-సింక్ ప్రాంతంలో చిన్న LED ప్యాకేజీ నుండి వేడిని వ్యాప్తి చేయడం. మూడు కారకాలు ఆధిపత్యం చెలాయిస్తాయి: మిశ్రమం వాహకత (ఉపయోగం 1050/1060), గోడ మరియు బేస్ మందం (వేడిని వ్యాప్తి చేయడానికి తగినంత ద్రవ్యరాశి), మరియు బాహ్య ఉపరితల వైశాల్యం (రెక్కలు, ఫ్లూటింగ్, నలుపు యానోడైజింగ్).
బరువు ఆదా చేయడానికి కప్పు చాలా సన్నగా చేయడం సాధారణ తప్పు: ఎ 0.4 mm గోడ బాగా కనిపించవచ్చు కానీ వేడిని వ్యాప్తి చేయదు, కాబట్టి LED వేడిగా నడుస్తుంది.
థర్మల్ సిమ్యులేషన్ లేదా సాధారణ ఉష్ణోగ్రత పరీక్ష (జంక్షన్ మీద థర్మోకపుల్, పరిసర మరియు సింక్) డిజైన్ని ధృవీకరిస్తుంది. అధిక శక్తి శ్రేణుల కోసం, ఒక మందమైన బేస్ ప్లేట్ మరియు సరైన పరిమాణంలో ఉన్న డిస్క్ వ్యాసం-కేవలం పొడవైన అలంకార షెల్ కాకుండా-వాస్తవానికి జంక్షన్ ఉష్ణోగ్రతను తగ్గిస్తుంది.
బోర్డ్ మరియు డిస్క్ మధ్య ఇంటర్ఫేస్ మిశ్రమం ఎంత ముఖ్యమో. కూడా ఎ 1050 LED బోర్డు గాలి ఖాళీలు లేదా ఆక్సీకరణతో దానిపై కూర్చుంటే ప్లేట్ విఫలమవుతుంది.
ఒక ఫ్లాట్, శుభ్రమైన మౌంటు ముఖం, సన్నని థర్మల్ ఇంటర్ఫేస్ పదార్థం, మరియు మంచి బోల్ట్ ఒత్తిడి కాంటాక్ట్ రెసిస్టెన్స్ తక్కువగా ఉంచుతుంది.
అందుకే COB మాడ్యూల్స్ కోసం మెషిన్డ్ బేస్ ప్లేట్లు తరచుగా మందంతో కాకుండా ఫ్లాట్నెస్ మరియు ఉపరితల ముగింపు కాల్అవుట్తో పేర్కొనబడతాయి..
డిస్క్ సరఫరాదారు ఫ్లాట్నెస్ మరియు గేజ్ను నియంత్రిస్తుంది; luminaire maker అసెంబ్లీ ఒత్తిడి మరియు TIM నియంత్రిస్తుంది.
హీట్-సింక్ డిస్క్ల నాణ్యత నియంత్రణ
| తనిఖీ చేయండి | అవసరం |
| మిశ్రమం / కోపం | మిల్లు సర్టిఫికేట్ 1050/1060/1100 O లేదా H |
| మందం & వ్యాసం | సహనం లోపల, బ్యాచ్ అంతటా స్థిరంగా |
| చదును | అల లేదా కప్పు లేదు; కేంద్రీకృతమై తిరుగుతుంది |
| అంచు | బుర్ర లేని, పగుళ్లు లేదా లామినేషన్లు లేవు |
| ఉపరితలం | శుభ్రంగా, నూనె లేదు, గీతలు లేదా రోలింగ్ లోపాలు |
| విచారణను రూపొందిస్తోంది | పగుళ్లు లేదా విభజన లేకుండా నమూనా స్పిన్లు/స్టాంపులు |
| థర్మల్ | మిశ్రమం ప్రతి వాహకత (మిశ్రమం సర్టిఫికేట్ ద్వారా గుర్తించవచ్చు) |
కన్వర్టర్ వాల్యూమ్కు ముందు దాని స్వంత స్పిన్నింగ్ లేదా స్టాంపింగ్ లైన్లో నమూనా బ్యాచ్ను ట్రయల్ చేస్తుంది: డిస్క్ పగుళ్లు ఉంటే, అసాధారణంగా తిరుగుతుంది లేదా అసమాన గోడ మందాన్ని వదిలివేస్తుంది, మిశ్రమం, నిగ్రహం లేదా ఖాళీ వ్యాసం ఆఫ్లో ఉంది.
ఫ్లాట్నెస్ ఇన్కమింగ్ చెక్లు, ఎడ్జ్ బర్ మరియు గేజ్ చాలా సమస్యలను పట్టుకుంటాయి; ఇంట్లోనే యానోడైజింగ్ చేయడం అనేది బేర్ డిస్క్లో కనిపించని ఉపరితల లోపాలను మరింత వెల్లడిస్తుంది.
అనుకూల పరిమాణాలు మరియు సహనం
హీట్-సింక్ డిస్క్లు కస్టమర్ యొక్క ఖాళీ పరిమాణానికి కత్తిరించబడతాయి, ప్రామాణిక కేటలాగ్కు కాదు.
కొనుగోలుదారు పూర్తి కప్ డ్రాయింగ్ లేదా స్పిన్ కొలతలు అందిస్తుంది, మరియు మిల్లు ఖాళీ వ్యాసాన్ని లెక్కిస్తుంది, అప్పుడు అవసరమైన గేజ్ మరియు టెంపర్లో ఆ వ్యాసానికి డిస్క్లను కట్ చేస్తుంది.
ఎందుకంటే సర్కిల్ డైస్ కోసం సాధనం తక్కువ ధర, అనుకూల వ్యాసాలు అనువైనవి; హై-స్పీడ్ స్పిన్నింగ్ కోసం వ్యాసం మరియు ఫ్లాట్నెస్పై గట్టి టాలరెన్స్లు పేర్కొనబడ్డాయి.
కొత్త luminaire డిజైన్ల కోసం, కొనుగోలుదారులు తరచుగా కప్ లేదా బేస్ డ్రాయింగ్ను పంపుతారు మరియు లెక్కించిన ఖాళీ పరిమాణం మరియు నమూనా డిస్క్ల కోసం అడుగుతారు.
కన్వర్టర్ నమూనాను స్పిన్ చేస్తుంది లేదా స్టాంప్ చేస్తుంది, గోడ అసమానంగా పలచబడితే ఖాళీ పరిమాణాన్ని సర్దుబాటు చేస్తుంది, ఆపై వాల్యూమ్ కోసం స్పెసిఫికేషన్ను విడుదల చేస్తుంది.
రంధ్ర నమూనాలు, బేస్ ప్లేట్ల కోసం కేంద్రాలు లేదా ప్రీ-పంచ్ ఫీచర్లను జోడించవచ్చు, అయినప్పటికీ చాలా స్పిన్ కప్పులు సాదా డిస్క్ని ఉపయోగిస్తాయి మరియు మాండ్రెల్లో లక్షణాలను ఏర్పరుస్తాయి.
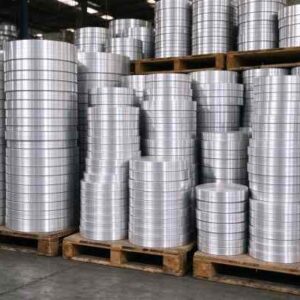
ఎందుకంటే డిస్క్లు సాధారణంగా మరింతగా ఏర్పడతాయి లేదా యానోడైజ్ చేయబడతాయి, అవి శుభ్రంగా మరియు పాడవకుండా ఉండటానికి ప్యాక్ చేయబడ్డాయి: గీతలు పడకుండా ఉండటానికి ఇంటర్లీవింగ్ పేపర్తో పేర్చబడి ఉంటుంది, ప్యాలెట్లపై కట్టు, మరియు తేమ మరియు దుమ్ము వ్యతిరేకంగా చుట్టి.
ముఖ్యంగా యానోడైజింగ్-గ్రేడ్ డిస్క్లు రవాణాలో స్కఫ్ చేయబడకూడదు, ప్రతి స్క్రాచ్ యానోడైజింగ్ తర్వాత చూపిస్తుంది కాబట్టి.
ఎగుమతి ప్యాలెట్లు మిశ్రమంతో ట్యాగ్ చేయబడ్డాయి, కోపం, వ్యాసం, మందం, చాలా మరియు మిల్లు సర్టిఫికేట్, మరియు ఇన్కమింగ్ తనిఖీ కోసం లైటింగ్ తయారీదారుకి అవసరమైన డాక్యుమెంటేషన్తో రవాణా చేయబడింది.

ధర మరియు MOQ
డిస్క్లు అల్యూమినియం బేస్పై ధర నిర్ణయించబడతాయి (LME- లింక్ చేయబడింది) ప్లస్ బ్లాంకింగ్ మరియు ప్రాసెసింగ్.
స్వచ్ఛమైన 1050/1060 డిస్క్ల ధర ఒక కిలో కంటే కొంచెం ఎక్కువ 3003 రోలింగ్ కారణంగా, కానీ థర్మల్ పనితీరు దానిని హీట్ సింక్ల కోసం సమర్థిస్తుంది.
మందం, వ్యాసం, సహనం, కట్ నాణ్యత మరియు యానోడైజింగ్-సిద్ధంగా ఉన్న ఉపరితలం ధరను ప్రభావితం చేస్తుంది; సన్నని, పెద్ద, గట్టి-సహనం కలిగిన డిస్క్ల ధర మందపాటి కంటే ఎక్కువ, వదులైనవి.
MOQ సాధారణంగా కొన్ని వందల కిలోలు లేదా అనుకూల పరిమాణాల కోసం ప్యాలెట్; ప్రామాణిక పరిమాణాలు వేగంగా ఉంటాయి.
కొనుగోలుదారులు మిశ్రమాన్ని థర్మల్ జాబ్కు సరిపోల్చడం ద్వారా ధరను నియంత్రిస్తారు (అతిగా పేర్కొనడం లేదు 5052 ఎప్పుడు 1050 మంచిది), కంటైనర్ పరిమాణాలను ఆర్డర్ చేయడం, మరియు మొదటి సారి ఖాళీ వ్యాసాన్ని సరిగ్గా పొందడం-రీ-కటింగ్ ఎందుకంటే ఒక కప్పు విభజన పదార్థం మరియు సమయాన్ని వృధా చేస్తుంది.
మొత్తం ఖర్చు దిగుబడిని ఏర్పరుస్తుంది: ఒక ఫ్లాట్, బుర్ర లేని 1050 అధిక దిగుబడి కలిగిన డిస్క్ స్పిన్నింగ్ లైన్లో పగుళ్లు ఏర్పడే చౌకైన డిస్క్ను కొట్టింది.
LED హీట్సింక్ డిస్క్లను ఎలా ఆర్డర్ చేయాలి
మిశ్రమాన్ని పేర్కొనండి (1050/1060/1100), కోపం (స్పిన్నింగ్ కోసం ఓ, దృఢమైన ప్లేట్లకు H) మరియు మందం.
పూర్తయిన కప్పు/బేస్ డ్రాయింగ్ లేదా మీకు అవసరమైన ఖాళీ వ్యాసాన్ని ఇవ్వండి.
వ్యాసం సహనాన్ని పేర్కొనండి, చదును, అంచు బర్ పరిమితి మరియు ఉపరితల పరిస్థితి.
వాల్యూమ్ ఉత్పత్తికి ముందు ఏర్పడే నమూనా బ్యాచ్ను అభ్యర్థించండి.
అల్లాయ్ మరియు టెంపర్ కోసం మిల్ సర్టిఫికేట్ను నిర్ధారించండి, మరియు మీరు anodize ఉంటే anodizing-సిద్ధంగా ఉపరితలం.
బాగా నడిచే విచారణ వేగవంతం అవుతుంది. పూర్తయిన కప్ డ్రాయింగ్ను పంపే కొనుగోలుదారు (లేదా ఖాళీ పరిమాణం ఇప్పటికే లెక్కించబడింది), లక్ష్యం గేజ్ మరియు నిగ్రహం, దిగువ ప్రక్రియ (స్పిన్నింగ్, స్టాంపింగ్ లేదా CNC), మరియు డిస్క్లు యానోడైజ్ చేయబడతాయా అనేది ఒక కేజీకి సాధారణ ధర కంటే ఉద్యోగానికి సరిపోలిన కొటేషన్ను పొందుతుంది.
ఇది చాలా సాధారణమైన రిటర్న్ను కూడా నివారిస్తుంది-స్పిన్నింగ్ కోసం తప్పుగా ఉండే లేదా యానోడైజింగ్ కింద గీతలు చూపించే డిస్క్లు.
కొనసాగుతున్న ఉత్పత్తి కోసం, వ్రాసిన స్పెక్ షీట్పై అంగీకరిస్తున్నారు (మిశ్రమం, కోపం, గేజ్, వ్యాసం సహనం, చదును, అంచు బుర్ర, ఉపరితలం, సర్టిఫికేట్) మరియు దానికి వ్యతిరేకంగా మళ్లీ ఆర్డర్ చేయండి, కాబట్టి ప్రతి షిప్మెంట్ ఆమోదించబడిన నమూనాతో సరిపోతుంది.
స్టాండర్డ్ కోసం లీడ్ టైమ్ తక్కువ 1050/1060 సాధారణ పరిమాణాలలో డిస్క్లు; అనుకూల వ్యాసాలు మరియు యానోడైజింగ్-సిద్ధంగా ఉన్న ఉపరితలం చిన్న సెటప్ను జోడిస్తుంది.
ఎందుకంటే అల్యూమినియం ధర LMEని ట్రాక్ చేస్తుంది, కొటేషన్లు చిన్న చెల్లుబాటును కలిగి ఉంటాయి, కాబట్టి స్పెక్ లాక్ చేయబడినప్పుడు ధరను నిర్ధారించండి.
ఎకో ఆలమ్ గురించి
ఎకో ఆలమ్ మార్చిలో స్థాపించబడిన అల్యూమినియం సరఫరా నిపుణుడు 2025, ప్రపంచవ్యాప్తంగా ఉన్న వినియోగదారుల కోసం అర్హత కలిగిన చైనీస్ అల్యూమినియం రోలింగ్ మరియు బ్లాంకింగ్ సరఫరా గొలుసును సమన్వయం చేయడం.
మేము ప్లేట్లపై దృష్టి పెడతాము, కాయిల్స్, రేకులు, అంతటా స్ట్రిప్స్ మరియు సర్కిల్లు 1000 సిరీస్ (1050, 1060, 1070, 1100, 1235 మరియు 1350), కలిసి 3003 మరియు 5000-సిరీస్ వంటివి 5052.
ఒకే మిల్లు వ్యాపారి కాకుండా, మేము సరైన మిల్లును సరిపోల్చాము, మిశ్రమం, ప్రతి కస్టమర్ యొక్క అనువర్తనానికి కోపం తెప్పించండి మరియు నాణ్యతను నిర్వహించండి, సర్టిఫికెట్లు మరియు ఎగుమతి ప్యాకింగ్.
LED లైటింగ్ మరియు హీట్-సింక్ తయారీదారుల కోసం, మేము అధిక స్వచ్ఛతను సరఫరా చేస్తాము 1050, 1060 మరియు 1100 O లేదా H టెంపర్లో అల్యూమినియం డిస్క్లు మరియు సర్కిల్లు, స్పన్-కప్ మరియు బేస్-ప్లేట్ వ్యాసాలకు కత్తిరించండి, ఫ్లాట్ తో, బుర్ర లేని, యానోడైజింగ్-సిద్ధంగా ఉన్న ఖాళీలు మరియు మిల్లు సర్టిఫికెట్లు.
మేము కూడా సరఫరా చేస్తాము 3003 మరియు 5052 గట్టి ఏర్పడిన లేదా నిర్మాణ భాగాల కోసం మరియు 5052 అవసరమైన చోట ప్రతిబింబ షీట్.
[email protected]ని సంప్రదించండి లేదా కాల్ చేయండి +86 19924932491 ఫ్యాక్టరీ-కోఆర్డినేటెడ్ కొటేషన్ మరియు నమూనాలను రూపొందించడం కోసం మీ కప్పు డ్రాయింగ్ లేదా ఖాళీ పరిమాణంతో.
మేము మొత్తం థర్మల్-డిస్క్ లూప్ ద్వారా లైటింగ్ తయారీదారులకు మద్దతు ఇస్తాము: మీ కప్ డ్రాయింగ్ నుండి ఖాళీ-పరిమాణ గణన, స్పిన్నింగ్ లేదా CNC కోసం మిశ్రమం మరియు టెంపర్ ఎంపిక, వాల్యూమ్ ముందు నమూనా డిస్క్లు, చాలా మిల్లు సర్టిఫికెట్లు, యానోడైజింగ్-సిద్ధంగా ఉపరితల నిర్వహణ, మరియు స్థిరమైన రీఆర్డర్లు ఒకే స్పెక్కు నిర్వహించబడ్డాయి.
పునఃవిక్రయం కాకుండా, మేము క్వాలిఫైడ్ రోలింగ్ మరియు బ్లాంకింగ్ మిల్లులను సమన్వయం చేస్తాము కాబట్టి డిస్క్లు ఫ్లాట్గా వస్తాయి, బర్-ఫ్రీ మరియు స్పిన్-రెడీ-అస్థిరమైన లేదా తప్పుగా పేర్కొన్న స్టాక్ నుండి వచ్చే పగిలిన కప్పులు మరియు తిరస్కరణలను తగ్గించడం.
తరచుగా అడిగే ప్రశ్నలు
ప్ర: LED హీట్సింక్ల కోసం ఏ అల్యూమినియం డిస్క్ ఉపయోగించబడుతుంది?
ఎ: అధిక స్వచ్ఛత 1050, 1060 లేదా 1100 స్పిన్ కప్పులు మరియు బేస్ ప్లేట్ల కోసం O టెంపర్లో; బలమైనది 3003/5052 నిర్మాణాత్మక లేదా యాంత్రికంగా డిమాండ్ చేసే భాగాలకు మాత్రమే.
ప్ర: బలమైన మిశ్రమాన్ని ఎందుకు ఉపయోగించకూడదు?
ఎ: మిశ్రమ మూలకాలను కలుపుతోంది (Mn, Mg) బలాన్ని పెంచుతుంది కానీ ఉష్ణ వాహకతను తగ్గిస్తుంది; హీట్ సింక్కు బలం కంటే ఎక్కువ ప్రసరణ అవసరం.
ప్ర: స్పిన్ LED కప్పుల కోసం O లేదా H టెంపర్?
ఎ: ఓ (మృదువైన) స్పిన్నింగ్ మరియు లోతైన డ్రాయింగ్ కోసం; నిస్సార స్టాంప్డ్ ప్యాన్లు మరియు దృఢమైన బేస్ ప్లేట్ల కోసం H14/H24.
ప్ర: నాకు ఏ డిస్క్ మందం అవసరం?
ఎ: 0.6-2 మిమీ గురించి స్పన్ కప్పులు; 2-6 mm గురించి అధిక శక్తి LED ల కోసం ఘన బేస్ ప్లేట్లు, ఉష్ణ ద్రవ్యరాశిని బట్టి.
ప్ర: డిస్కులను యానోడైజ్ చేయవచ్చు?
ఎ: అవును-యానోడైజింగ్-సిద్ధంగా పేర్కొనండి, శుభ్రంగా, బుర్ర లేని ఖాళీలు; యానోడైజింగ్ రక్షణ ఇస్తుంది, ఇన్సులేషన్ మరియు నలుపు/వెండి కాస్మెటిక్ ముగింపులు.
ప్ర: ఖాళీ వ్యాసం ఎలా లెక్కించబడుతుంది?
ఎ: పూర్తయిన కప్పు యొక్క ఉపరితల వైశాల్యం నుండి (స్పిన్ ఆకారాన్ని గీయడం), అప్పుడు ఏర్పడే నమూనాతో ధృవీకరించబడింది.
ప్ర: అనుకూల వ్యాసాలు అందుబాటులో ఉన్నాయి?
ఎ: అవును-సర్కిల్ కట్టింగ్ అనేది తక్కువ సాధనం, కాబట్టి మీ కప్ డ్రాయింగ్కు అనుకూల వ్యాసాలు మరియు గేజ్లు కత్తిరించబడతాయి.
ప్ర: డిస్క్ LED ని ఎలా చల్లబరుస్తుంది?
ఎ: ఇది LED బోర్డ్ నుండి అల్యూమినియం గోడ ద్వారా బయటి ఫిన్డ్ లేదా యానోడైజ్డ్ ఉపరితలం వరకు వేడిని వ్యాపిస్తుంది, ఇది గాలికి ప్రసరిస్తుంది మరియు ప్రసారం చేస్తుంది.
తీర్మానం
అల్యూమినియం డిస్క్ చాలా రౌండ్ LED luminaires యొక్క ఉష్ణ గుండె.
అధిక స్వచ్ఛత 1050/1060/1100 O టెంపర్లో ఉష్ణ వాహకత మరియు స్పిన్బిలిటీ యొక్క ఉత్తమ సమతుల్యతను ఇస్తుంది, స్పాట్లైట్లు మరియు డౌన్లైట్ల సన్నని లైట్ కప్గా మారింది, LED బల్బుల చిన్న శరీరం, లేదా హై-పవర్ ఫిక్చర్ల మందపాటి బేస్ ప్లేట్.
కొనుగోలు పాయింట్లు సరైన మిశ్రమం మరియు నిగ్రహం, లెక్కించిన వ్యాసానికి ఫ్లాట్ బర్-ఫ్రీ ఖాళీ కట్, యానోడైజింగ్-సిద్ధంగా ఉన్న ఉపరితలం, మరియు వాల్యూమ్కు ముందు ఏర్పడే నమూనా.
మిశ్రమాన్ని నియంత్రించే సమన్వయ సరఫరా గొలుసు నుండి సోర్సింగ్ డిస్క్లు, కోపం, బ్లాంకింగ్ మరియు సర్టిఫికెట్లు లైటింగ్ మేకర్స్కు స్థిరమైన హీట్ సింక్ను అందిస్తాయి, అది శుభ్రంగా తిరుగుతుంది, LED ని విశ్వసనీయంగా చల్లబరుస్తుంది మరియు యానోడైజ్ చేసిన తర్వాత బాగుంది.