Disc d'alumini per a dissipadors de calor LED
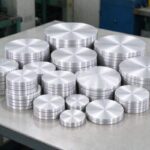
| Especificació | Valor |
| Tremp | O (suau, girant) / H14-H24 (estampació, rigid plates) |
| Gruix | 0.5-6 mm |
| Diàmetre | 50–500 mm (cut to blank size) |
| Conductivitat tèrmica | ~220–230 W/mK (1xxx) |
| Tolerància | diameter ±0.2–0.5 mm, gruix segons especificació |
| Aplicacions | spun LED cups, base plates, bulb/street/high-bay heat sinks |
Disc d'alumini per a dissipadors de calor LED
Presentació
An aluminum disc for LED heatsinks is a round blank of high-purity aluminum (most often 1050, 1060 o 1100) that lighting manufacturers spin, segell, deep-draw or machine into the heat-spreading body of an LED luminaire.
LEDs are sensitive devices: if they cannot shed heat, their junction temperature rises, light output drops, color shifts and life shortens.
The aluminum disc is the raw material that becomes the heat sink, the light-cup shell and the base plate that conducts heat from the LED board to the surrounding air.
For LED thermal management, aluminum beats most alternatives.
It is light, baix cost, easy to spin and stamp, resistent a la corrosió, and—in its pure 1xxx form—a good thermal conductor.
This guide explains which aluminum discs are used for LED heatsinks, why pure alloys outperform stronger ones for heat, the tempers and sizes available, how blanks are made and formed, the main luminaire applications, anodizing and surface finishes, thermal design, control de qualitat, preus i comandes, i una taula d'especificacions bàsiques.

What Is an Aluminum Disc for LED Heatsinks?
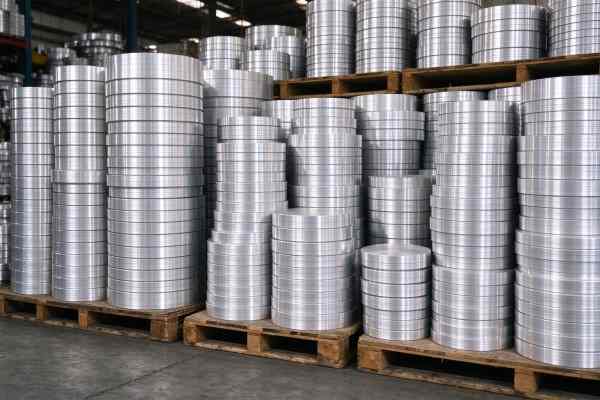
An aluminum disc (also called an aluminum circle or blank) is a round sheet cut from aluminum coil. For LED heatsinks it is usually 0.5–6 mm thick and from roughly 50 mm to several hundred millimeters in diameter, depending on the luminaire.
The disc is then converted downstream—spun into a cup, stamped into a shallow pan, or machined—to become the heat-spreading shell of a spotlight, downlight, bulb or street fixture.
The disc is chosen for two properties at once: thermal conductivity and formability.
A 1050/1060/1100 disc conducts heat well (pure aluminum is around 220–230 W/mK) and is soft enough in O temper to spin or deep-draw without cracking.
Stronger alloys such as 3003 o 5052 are stiffer and more corrosion-resistant but conduct heat less well; they are reserved for mechanically demanding parts rather than pure heat spreading.
The most common blank is the 1050 cercle d'alumini; stiffer formed parts sometimes use 3003 cercle d'alumini.
The term covers both small thin discs spun into light cups and larger thick discs that are machined into base plates.
What unites them is that the disc is the starting blank, not the finished part: the lighting maker forms it, anodizes it, mounts the LED board and driver, and ships the luminaire.
Per això és important la precisió de les especificacions: un disc massa prim es trenca a la línia de gir, un que no és pla corre de manera excèntrica, i un d'un aliatge equivocat no pot desfer la calor que produeix un LED d'alta potència.
Per què alumini per a la gestió tèrmica LED?
Bona conductivitat tèrmica: L'alumini pur 1xxx condueix la calor molt millor que els plàstics o el zinc fos a pressió.
Pes lleuger: aproximadament un terç de la densitat del coure, important per a accessoris encastats i de readaptació.
Fàcil de girar i estampar en prim, tasses i paelles de llum de paret prima.
Baix cost i àmpliament disponible en comparació amb els dissipadors de calor de coure.
Naturalment resistent a la corrosió i accepta anodització per a la dissipació de la calor i l'aïllament.
Reciclable i compatible amb els objectius de cost i volum de la indústria de la il·luminació.
El coure condueix millor que l'alumini, però és més pesat i més car; plastic is cheap but is an insulator. Aluminum sits in the sweet spot: conductive enough to cool a high-power LED, light enough for a ceiling fixture, and cheap enough for a consumer bulb. That is why almost every LED heat sink shell on the market—especially the spun or stamped round ones—starts as an aluminum disc.
En comparació amb el plàstic, aluminum conducts heat orders of magnitude better, so a plastic bulb body traps heat and shortens LED life.
Compared with die-cast aluminum, a spun 1050 cup is thinner, smoother and cheaper to tool, and conducts better than porous die-cast.
Compared with copper, aluminum is about a third of the weight and much cheaper, and at the temperatures a small LED sink sees, the conductivity gap is more than made up by the larger surface area a light aluminum shell allows.
Which Alloy? Conductivitat tèrmica vs força
| Aliatge | Aprox. conductivitat tèrmica (W/mK) | Personatge | Ús per a dissipadors de calor LED |
| 1050 / 1060 | ~225–230 | pur, molt suau, conductivitat més alta | tasses filades, base plates, distribuïdors tèrmics |
| 1100 | ~218 | pur amb una mica de Cu, suau, bona conformabilitat | paelles estampades, tasses lleugeres |
| 3003 | ~160–190 | Aliatge Mn, més, més rígid | peces formades mecànicament exigents |
| 5052 | ~130 | Aliatge de Mg, fort, resistent a la corrosió | habitatges estructurals, no dissipador de calor primari |
La regla és senzilla: per a la part que distribueix la calor LED, tria l'aliatge suau més pur que encara es forma.
A mesura que s'afegeixen elements d'aliatge (Mn en 3003, Mg en 5052), La força i la resistència a la corrosió augmenten, però la conductivitat tèrmica disminueix.
A 5052 El dissipador de calor sembla fort, però mou la calor malament; a 1050 El disc condueix bé, però pot ser massa tou per a una paret estructural. La majoria de tasses LED girades ho són 1050/1060 O, que equilibra tots dos.
Les superfícies interiors reflectants d'algunes lluminàries utilitzen a 5052 full de mirall d'alta reflectivitat; full estructural general pot provenir de la 5000 làmina d'alumini de sèrie rang.
Consells pràctics: no especifiqueu en excés. Un comprador d'il·luminació demanat "l'alumini més fort" pot acabar amb 5052, que se sent superior però mou la calor 40% menys bé que 1050 i fa funcionar el LED més calent.
Reserva 3003/5052 per a les poques peces que realment necessiten rigidesa mecànica o corrosió exterior, i ús 1050/1060 per a la tassa i la base de dispersió de calor.
En cas de dubte, una mostra de cada aliatge amb una prova de temperatura senzilla sota el mateix LED i corrent resol la qüestió més ràpidament que els fulls de dades.
Tremp: O per Spinning, H per Rigidesa
O Temper (recobert, suau) és l'estàndard per als discos LED que seran filats o embuïts.
Un disc tou flueix sota el corró giratori sense trencar-se, que és essencial per a tasses lleugeres primes i closques afilades.
H14/H24 o tremps mig durs s'utilitzen quan el disc s'estampa en una paella poc profunda que ha de mantenir la seva forma, or when the finished part needs stiffness rather than deep forming.
Getting the temper wrong is a classic defect: a half-hard disc spun into a deep cup cracks at the base, while an O disc used as a rigid base plate is too soft and dents.
The blank supplier therefore matches the temper to the forming process—O for spinning and deep drawing, H for shallow stamping and rigid plates—and the converter trials a sample before volume.
Spinning in particular is temper-sensitive. An O disc needs enough annealed softness to flow under the roller without springback, but fully annealed stock that is too soft can wrinkle or tear on a deep draw.
The mill controls the anneal to a consistent temper, and the spinning line sets roller pressure and feed speed to match.
La variació de temperament entre lots és una causa comuna de tasses esquerdades, és per això que un certificat de molí sobre temperament, no només un aliatge, forma part de les especificacions.
Especificacions típiques
| Paràmetre | Gamma típica |
| Aliatge / humor | 1050 / 1060 / 1100, O (suau) o H14/H24 |
| Gruix | 0.5-6 mm; tasses girades ~ 0,6–2 mm, plaques base 2–6 mm |
| Diàmetre | 50–500 mm, tallar a la mida de la tassa/base en blanc |
| Planitud | plana, vora sense rebaves, diàmetre consistent |
| Superfície | acabat de molí; es pot anoditzar, voladura o raspallada aigües avall |
| Tallar | cercle tallat o en blanc, rebava i vora controlades |
| Tolerància | diameter ±0.2–0.5 mm, gruix segons especificació |
El diàmetre en blanc es calcula a partir de les dimensions de la tassa acabada utilitzant la superfície de la part dibuixada: una profunditat, una tassa prima necessita un espai en blanc més gran que una paella poc profunda.
El gruix depèn de la massa tèrmica i de l'aprimament de la paret durant la filatura: una tassa prima utilitza 0,6–1,5 mm, mentre que una placa base sòlida sota un LED COB d'alta potència utilitza 3-6 mm per difondre la calor.
La mida en blanc és el primer pas d'enginyeria. La copa filada s'aprima a mesura que es forma, així que el disc ha de ser prou gruixut per deixar una paret mínima després de dibuixar.
Els compradors sovint treballen al revés des del dibuix de la tassa: gruix de paret requerit, El diàmetre i la profunditat de la tassa defineixen el diàmetre en blanc i el calibre inicial.
Deixar un espai en blanc massa gran crea residus de retall; un espai en blanc massa petit es divideix a la vora. Perquè tallar cercles és barat, és normal tallar unes quantes mides en blanc, mostres de rotació, i tanqueu el diàmetre que doni una copa neta amb menys ferralla.
De la bobina al disc: Com es fan els espais en blanc
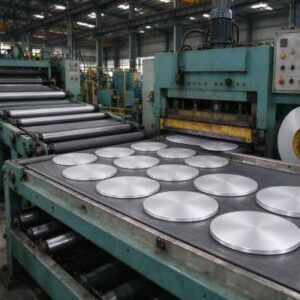
Els discos LED dissipador de calor parteixen de bobina d'alumini laminat en fred en l'aliatge i temperament escollits.
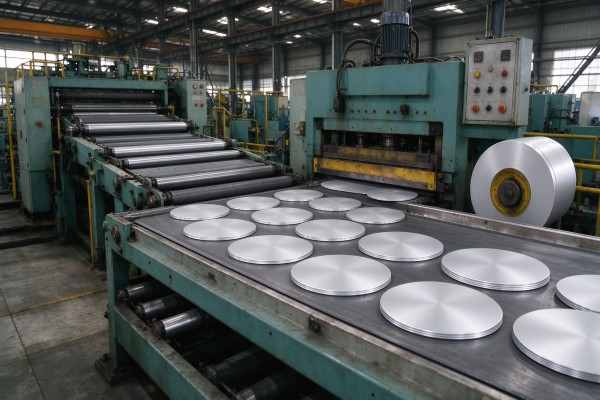
La bobina està desenrotllada, anivellat, i esborrat en una línia de tall de cercle, ja sigui tallat amb matrius rodons o perforat en una premsa de tall, en discos rodons del diàmetre objectiu..
La vora es controla per a les rebaves i el disc s'apila, entrellaçat si cal, and inspected for flatness and gauge.
The key quality points are flatness (a warped disc spins eccentrically), rebaba de vora (which causes cracking in forming), mesurar la consistència, i neteja de la superfície.
Because the blank is spun into a thin shell, even small gauge variation shows up as uneven wall thickness or splitting.
A good circle line cuts clean, plana, burr-free discs that the converter can run directly on the spinning or stamping machine.
Yield on a circle line depends on nesting: cutting the maximum number of discs from a coil width to minimize scrap.
For large diameters the trim between circles is the main cost, so specifying a diameter that nests well on a standard coil width reduces price.
Tolerance and edge condition are specified per application—anodizing-grade discs need a clean, scratch-free surface because anodizing reveals every rolling mark, mentre que les tasses filades necessiten principalment control de planitud i rebaves.

Formant: Filatura vs estampació vs CNC
Tres processos converteixen un disc en un dissipador de calor. La rotació subjecta el disc sobre un mandril en un torn i els corrons el premeu en una tassa cónica, ideal per a prims, gots i focus LED rodons, i barat per a tirades mitjanes i grans.
L'estampació i l'estampació profunda premeu el disc en una matriu en cassoles poc profundes i plaques de base més planes.
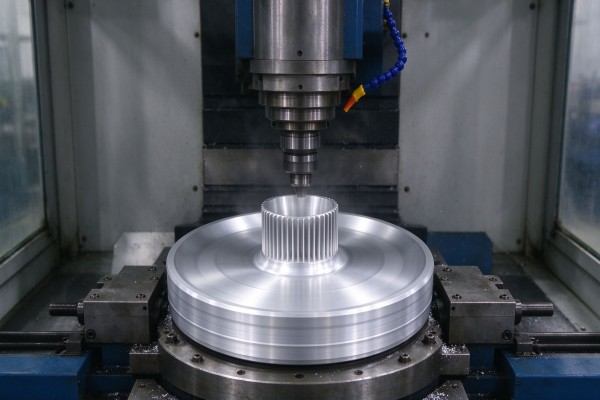
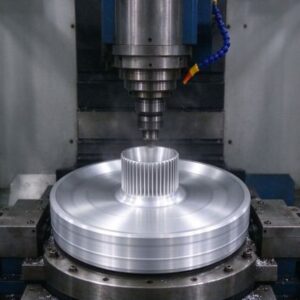
El mecanitzat CNC s'utilitza per a dissipadors de calor amb aletes d'alta potència tallats a partir de disc o placa sòlid, on la geometria precisa de les aletes és important.
La rotació és el procés dominant per a les tasses de calor LED rodones perquè és ràpid, les eines són barates, i produeix el cònic, carcassa de paret prima que necessiten les llums.
El tremp O 1050/1060 disc flueix suaument sota el corró. L'estampació s'adapta a plaques planes i parts menys profundes; CNC s'adapta a alta potència, dissipadors de calor industrials i de carrer amb aletes on el rendiment tèrmic es dissenya en lloc de donar forma.
L'elecció del procés impulsa l'especificació del disc. Spinning vol un disc O suau amb un net, vora sense rebaves i bona planitud; L'estampació vol un calibre consistent perquè la matriu no es sobrecarregui;
El CNC vol una placa o disc més gruixuda amb un gruix estable i net, superfície mecanitzable.
Dir-li al proveïdor en blanc en quin procés s'iniciarà el disc evita el desajust més comú: un disc de grau d'estampació massa tou, o un disc giratori amb una rebaba de vora que s'esquerda sota el corró.

Aplicació: Focs i Downlights LED
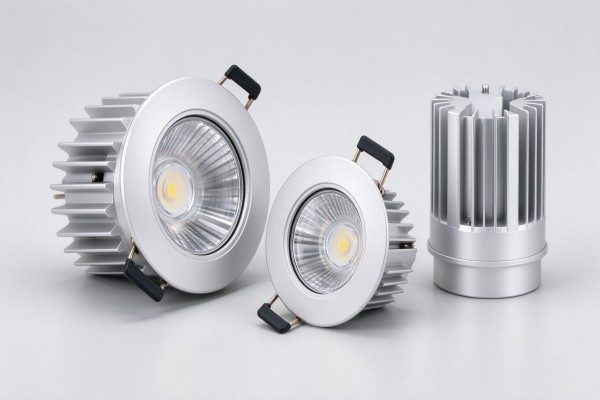
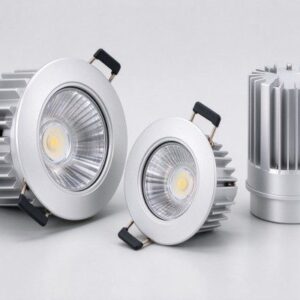
La clàssica copa de calor d'alumini filat és el cos d'un focus LED, PAR lamp or downlight.
The disc is spun into a tapered shell that doubles as the heat sink and the lamp body: the LED board mounts on the flat back or base, heat conducts through the aluminum wall, and the outer surface (often finned or fluted) radiates to the air.
This is why the cup must be thermally conductive and dimensionally round.
For recessed downlights and spotlights, weight and thermal performance both matter—the fixture hangs in a ceiling and must cool the LED without a fan.
A 1050/1060 O disc spun thin gives low mass and good conduction; the outside is often anodized black or white to match the interior.
Consistent blank diameter and flatness keep the spun cups concentric and the fixture cosmetic.
Recessed downlights are a thermal tight spot: l'aparell es troba dins d'un buit del sostre amb poc flux d'aire, de manera que la tassa girada ha de llançar la calor de manera conductora a la seva superfície exterior i a través de la guarnició.
Un prim, la tassa de poca massa sembla elegant, però pot estar calenta; els fabricants equilibren el gruix de la paret, estriat i anoditzat per mantenir la temperatura de la unió dins de la qualificació del LED.
Perquè aquestes tasses són visibles després de la instal·lació, L'acabat superficial i la rodonesa són tant un argument de venda com el refredament.

Aplicació: Bombetes LED i llums de retrofit
bombetes LED (forma A, espelma, reflector) i les làmpades d'adaptació utilitzen petits discs d'alumini girats o estampats a la base del dissipador de calor sota la bombeta de plàstic o vidre.
El controlador de la bombeta i la placa LED es troben en aquest cos d'alumini, que ha de llançar calor a l'aire ambient. Because bulb heat sinks are small and thin, a high-conductivity 1050/1060 disc and good surface area (finned or fluted) are what keep a 5–15 W bulb running cool.
Retrofit compatibility adds constraints: the heat sink must fit the existing lamp envelope, be light, and not look like a block of metal. Spun and finned aluminum discs meet this, often with a glossy or anodized finish and a plastic skirt over part of the body.
The blank is small (50–120 mm) and thin, so consistency and burr control are critical for high-volume bulb lines.
Bulb heat sinks face a cost and size squeeze: the body must look like a classic bulb, keep the driver cool, and be cheap enough for a consumer lamp.
Spun and finned 1050/1060 aluminum does this, often with a plastic skirt over the middle and the aluminum fins exposed at the base.
Perquè aquests es fan per milions, diàmetre del disc, el calibre i la vora han de ser coherents amb la roca perquè la premsa de filar no s'enganxi ni s'esborri.
Color i superfície (plata, anoditzat negre o pintat) són cosmètics, però la conductivitat subjacent és el que estableix la vida útil de la bombeta.

Aplicació: carrer, Lluminàries d'altura i industrials
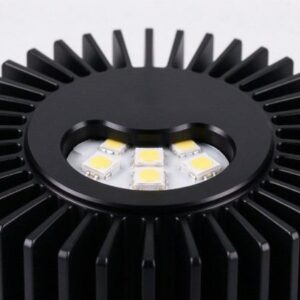
Fanals LED de major potència, Els aparells d'alta badia i els reflectors mouen més calor i sovint utilitzen aletes, alumini mecanitzat o extruït en lloc d'una simple tassa filada.
La placa base comença com un disc o una placa d'alumini més gruixuda, de 2 a 6 mm 1050/1060, o més rígid 5052 per a carcasses estructurals i les aletes es mecanitzen o s'uneixen per augmentar la superfície.
El disc distribueix la calor des de la matriu de LED a les aletes.
Per aquests accessoris, El disseny tèrmic està dirigit per l'enginyeria: la placa base ha de ser prou plana i gruixuda per repartir la calor de manera uniforme per la matriu, i la superfície ha de tenir un bon contacte tèrmic amb la placa LED (sovint amb pasta tèrmica).
L'ús a l'exterior afegeix corrosió i intempèrie, així que l'anodització o el recobriment és habitual. Aquí el disc forma part d'un dissipador de calor dissenyat, no només una tassa cosmètica.
Els accessoris d'alta potència també exigeixen un bon contacte tèrmic entre la matriu de LED i la placa base. Les plaques base deformades o rugoses creen buits d'aire que actuen com a aïllament, derrotant el millor aliatge.
Un pis, gruixuda 1050/1060 El disc amb una cara de muntatge mecanitzada o polida permet que la pasta tèrmica ompli el buit i escampi la calor a les aletes.
Les unitats exteriors també requereixen anodització o recobriment per resistir la humitat i la ruixada de la carretera, de manera que la superfície del disc ha de prendre aquest acabat de manera uniforme i sense butllofes.

Acabat superficial: Anoditzat, Blasting and Reflective Surfaces
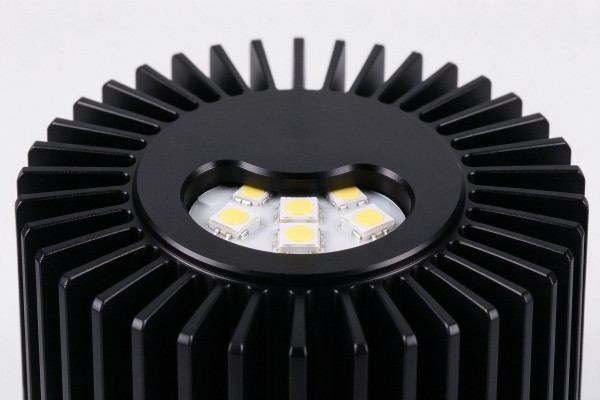
The bare aluminum disc is often finished downstream. Anodizing grows a hard, protective oxide layer that improves corrosion resistance, gives electrical insulation (useful where the board mounts), and can be dyed black, silver or other colors.
Black anodizing also improves heat radiation from the surface. Sandblasting or texturing gives a uniform matte look; polishing or mirror finishing is used where the inner surface must reflect light.
Anodizing is the most common LED heat-sink finish because it protects the aluminum and adds the cosmetic black or white look of modern luminaires.
The blank itself should be clean and burr-free, because anodizing amplifies surface defects—scratches and rolling marks show up after anodizing rather than being hidden.
Reflective inner surfaces for PAR and spot reflectors may use bright or mirror-finish aluminum.
Because anodizing is a conversion of the surface rather than a paint, it follows the underlying finish: a smooth polished disc anodizes to a clean bright part, while a scuffed or rolled disc shows the marks through the anodic layer.
This is why heat-sink discs destined for anodizing are supplied with a clean, scratch-free surface and controlled rolling texture.
Black anodizing, en particular, makes every surface flaw visible, so suppliers that know the lighting trade handle the discs carefully between blanking and delivery.

Thermal Design: How the Disc Cools the LED
Heat flows from the LED junction through the board and TIM (thermal interface material) into the aluminum disc, then conducts across the disc wall to the outer surface and radiates/convects to air.
The disc’s job is to spread heat from the small LED package over the whole heat-sink area. Three factors dominate: alloy conductivity (utilitzar 1050/1060), wall and base thickness (enough mass to spread heat), and outer surface area (aletes, fluting, black anodizing).
A common mistake is making the cup too thin to save weight: a 0.4 mm wall may look fine but cannot spread heat, so the LED runs hot.
Thermal simulation or a simple temperature test (thermocouple on the junction, ambient and sink) validates the design. For high-power arrays, a thicker base plate and a properly sized disc diameter—rather than just a tall decorative shell—is what actually lowers junction temperature.
The interface between board and disc matters as much as the alloy. Even a 1050 plate fails if the LED board sits on it with air gaps or oxidation.
Un pis, clean mounting face, thin thermal interface material, and good bolt pressure keep contact resistance low.
This is why machined base plates for COB modules are often specified with a flatness and surface finish callout rather than just a thickness.
The disc supplier controls flatness and gauge; the luminaire maker controls assembly pressure and TIM.
Quality Control of Heat-Sink Discs
| Comproveu | Requisit |
| Aliatge / humor | certificat de molí 1050/1060/1100 O or H |
| Gruix & diàmetre | within tolerance, consistent across batch |
| Planitud | no wave or cupping; spins concentrically |
| Edge | sense rebaves, no cracks or laminations |
| Superfície | net, sense oli, scratches or rolling defects |
| Formació d'assaig | sample spins/stamps without cracking or splitting |
| Tèrmica | conductivity per alloy (traceable via alloy cert) |
The converter trials a sample batch on its own spinning or stamping line before volume: if the disc cracks, spins eccentrically or leaves uneven wall thickness, l'aliatge, temperat o diàmetre en blanc està desactivat.
Incoming checks of flatness, edge burr and gauge catch most problems; anodizing in-house further reveals surface defects that were invisible on the bare disc.
Custom Sizes and Tolerances
Heat-sink discs are cut to the customer’s blank size, not to a standard catalog.
The buyer provides the finished cup drawing or the spun dimensions, and the mill calculates the blank diameter, then cuts discs to that diameter in the required gauge and temper.
Because tooling for circle dies is low-cost, custom diameters are flexible; S'especifiquen toleràncies estrictes de diàmetre i planitud per a la filatura d'alta velocitat.
Per a nous dissenys de lluminàries, els compradors sovint envien la tassa o el dibuix de la base i demanen una mida en blanc calculada més discos de mostra.
El convertidor gira o estampa la mostra, ajusta la mida en blanc si la paret s'aprima de manera desigual, i després publica l'especificació de volum.
Patrons de forats, es poden afegir centres o característiques preperforades per a les plaques base, encara que la majoria de tasses filades utilitzen un disc senzill i formen les característiques del mandril.
Perquè els discos solen ser més formats o anoditzats, estan embalats per mantenir-se nets i sense danys: apilat amb paper intercalat per evitar rascades, en bandes sobre palets, i embolicat contra la humitat i la pols.
En particular, els discs de grau anoditzat no s'han de rascar durant el trànsit, since every scratch shows after anodizing.
Export pallets are tagged with alloy, humor, diàmetre, gruix, lot and mill certificate, and shipped with the documentation the lighting maker needs for incoming inspection.

Preu i MOQ
Discs are priced on the aluminum base (Vinculat a LME) més en blanc i processament.
Pur 1050/1060 discs cost a little more per kg than 3003 because of the rolling, but the thermal performance justifies it for heat sinks.
Gruix, diàmetre, tolerància, cut quality and anodizing-ready surface affect price; prim, gran, tight-tolerance discs cost more than thick, loose ones.
MOQ is usually a few hundred kg or a pallet for custom sizes; standard sizes are quicker.
Buyers control cost by matching the alloy to the thermal job (not over-specifying to 5052 quan 1050 is better), ordering container quantities, and getting the blank diameter right the first time—re-cutting because a cup splits wastes material and time.
El cost total inclou el rendiment de formació: un pis, sense rebaves 1050 disc with high yield beats a cheap disc that cracks on the spinning line.
How to Order LED Heatsink Discs
Indica l'aliatge (1050/1060/1100), humor (O for spinning, H for rigid plates) i el gruix.
Give the finished cup/base drawing or the blank diameter you need.
Specify diameter tolerance, planitud, edge burr limit and surface condition.
Request a forming sample batch before volume production.
Confirm mill certificate for alloy and temper, and anodizing-ready surface if you anodize.
Una investigació ben feta s'accelera. The buyer who sends the finished cup drawing (o la mida en blanc ja calculada), el calibre i el temperament objectiu, el procés aigües avall (girant, stamping or CNC), and whether the discs will be anodized gets a quotation matched to the job rather than a generic per-kg price.
It also avoids the most common return—discs that are the wrong temper for spinning or that show scratches under anodizing.
Per a la producció en curs, agree on a written spec sheet (aliatge, humor, calibre, diameter tolerance, planitud, rebaba de vora, superfície, certificate) and reorder against it, so every shipment matches the approved sample.
Lead time is short for standard 1050/1060 discs in common sizes; custom diameters and anodizing-ready surface add a small setup.
Because aluminum pricing tracks the LME, quotations carry a short validity, so confirm price when the spec is locked.
Sobre l'eco alumne
Eco Alum és un especialista en subministrament d'alumini establert al març 2025, coordinant una cadena de subministrament qualificada de laminació i estampació d'alumini xinesa per a clients de tot el món.
Ens centrem en les plaques, bobines, fullets, tires i cercles a través del 1000 sèrie (1050, 1060, 1070, 1100, 1235 i 1350), juntament amb 3003 i sèries 5000 com ara 5052.
Més que un comerciant d'un sol molí, coincidim amb el molí adequat, aliatge, temperar i tallar l'aplicació de cada client i gestionar la qualitat, certificats i embalatge d'exportació.
For LED lighting and heat-sink manufacturers, we supply high-purity 1050, 1060 i 1100 discs i cercles d'alumini en tremp O o H, cut to spun-cup and base-plate diameters, amb pis, sense rebaves, anodizing-ready blanks and mill certificates.
També subministrem 3003 i 5052 for stiffer formed or structural parts and 5052 reflective sheet where needed.
Contacta amb [email protected] o truca +86 19924932491 with your cup drawing or blank size for a factory-coordinated quotation and forming samples.
We support lighting makers through the whole thermal-disc loop: blank-size calculation from your cup drawing, alloy and temper selection for spinning or CNC, discs de mostra abans del volum, certificats de molí de lots, anodizing-ready surface handling, i reordres consistents amb les mateixes especificacions.
En lloc de revendre, coordinem molins de laminació i desbrossat qualificats perquè els discos arribin plans, burr-free and spin-ready—reducing the cracked cups and rejects that come from inconsistent or mis-specified stock.
Preguntes freqüents
Q: What aluminum disc is used for LED heatsinks?
A: High-purity 1050, 1060 o 1100 in O temper for spun cups and base plates; més 3003/5052 only for structural or mechanically demanding parts.
Q: Why not use a stronger alloy?
A: Adding alloying elements (Mn, Mg) raises strength but lowers thermal conductivity; a heat sink needs conduction more than strength.
Q: O or H temper for spun LED cups?
A: O (suau) for spinning and deep drawing; H14/H24 for shallow stamped pans and rigid base plates.
Q: What disc thickness do I need?
A: Spun cups about 0.6–2 mm; plaques de base sòlides per a LED d'alta potència d'uns 2–6 mm, en funció de la massa tèrmica.
Q: Es poden anoditzar els discos??
A: Sí, especifiqueu que està llest per anoditzar, net, espais en blanc sense rebaves; l'anodització dóna protecció, aïllament i acabats cosmètics negre/plata.
Q: Com es calcula el diàmetre en blanc?
A: De la superfície de la copa acabada (dibuixant la forma filada), després validat amb una mostra de formació.
Q: Hi ha diàmetres personalitzats disponibles?
A: Sí, el tall en cercle és de poca eina, de manera que els diàmetres i calibres personalitzats es tallen segons el dibuix de la tassa.
Q: Com refreda el disc el LED?
A: Distribueix la calor des del tauler LED a través de la paret d'alumini fins a la superfície exterior amb aletes o anoditzat, que irradia i conveceix a l'aire.
Conclusió
El disc d'alumini és el cor tèrmic de la majoria de les lluminàries LED rodones.
High-purity 1050/1060/1100 en O tremp ofereix el millor equilibri de conducció de calor i filabilitat, convertint-se en la prima copa de llum dels focus i downlights, el petit cos de bombetes LED, or the thick base plate of high-power fixtures.
Els punts de compra són l'aliatge i el temperament adequats, un tall en blanc pla sense rebaves al diàmetre calculat, anodizing-ready surface, i una mostra de formació abans del volum.
Obtenció de discos d'una cadena de subministrament coordinada que controla l'aliatge, humor, blanking and certificates gives lighting makers a consistent heat sink that spins cleanly, cools the LED reliably and looks good after anodizing.