
Indledning: Kernematerialet til letvægtsteknik
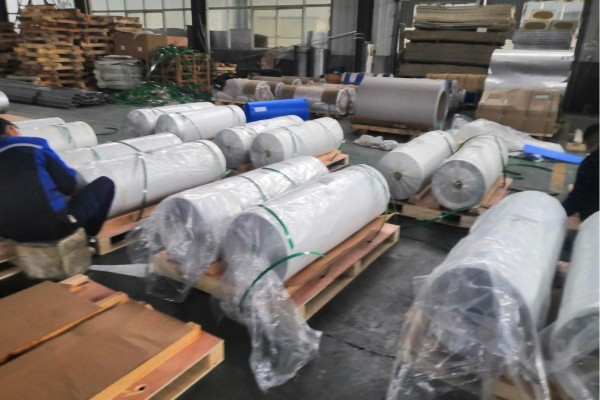
Honeycomb aluminiumsfolie er det specialiserede basismateriale, der bruges til at fremstille aluminium honeycomb kerner. Som en typisk letvægts sandwichstrukturkerne, honeycomb opnår en usædvanlig høj specifik stivhed og specifik styrke gennem sin unikke sekskantede geometri. Det er meget udbredt i områder med strenge krav til vægt, stivhed, og træthedspræstation, såsom rumfartskøretøjer, højhastigheds jernbanetransport, skibs overbygninger, og high-end bygningsgardinvægsystemer.
Denne vejledning har til formål systematisk at forklare, fra perspektiverne af materialevidenskab og fremstillingsteknik, de metallurgiske egenskaber af legeringer, overfladebehandlingsteknologier, præcisionsvalseprocesser, nøglepræstationsindikatorer, og deres forhold til den endelige mekaniske opførsel af honeycomb-kernen. Den fungerer som en professionel teknisk reference baseret på industripraksis og standarder for ingeniører, indkøbsspecialister, og producenter.
1. Honeycomb aluminiumsfolie: Definition og kernefunktion
Honeycomb aluminiumsfolie refererer specifikt til aluminiumsstrimmel, der har været præcist koldvalsede til ultratynde målere (typisk 0,03-0,08 mm)og belagt med en specialiseret konverteringsbelægning (F.eks., kromat). Dens kernefunktion er at danne væggene i de regelmæssigt arrangerede sekskantede honeycomb-celler gennem efterfølgende fremstillingstrin: periodisk klæbetryk, stabling, hærdning, og ekspansion.
Tabel 1: Grundlæggende teknisk definition af honeycomb aluminiumsfolie
| Punkt | Teknisk beskrivelse & Krav |
|---|---|
| Materiale Form, | Ultra-tynd stribe metalfolie |
| Kernefunktion, | Danner de bærende vægge af honeycomb-cellerne, omdannelse af plane belastninger til aksial spænding i cellevæggene. |
| Kritisk overfladebehandling, | Kromatomdannelsesbelægning (eller miljøvenlige kromfrie alternativer) for at forbedre korrosionsbestandigheden og holdbarheden af klæbemiddel. |
| Tykkelse, | 0.03 mm – 0.08 mm (fælles), tyndere målere (F.eks., 0.02mm) til ultralette kerner. |
| Primær legeringsserie, | 3xxx serien (F.eks., 3003), 1xxx serien (F.eks., 1100), 5xxx serien (F.eks., 5052). |
| Temperament, | H18 eller H19 (Fuld hårdt), for at sikre tilstrækkelig sammenpresende knækningsstivhed af cellevæggene. |
| Kvalitetskontrol fokus, | Tykkelsestolerance, overfladens renhed, belægningens ensartethed, konsistensen af mekaniske egenskaber. |
2. Strukturel mekanik Princippet om honeycomb-kerner og foliens rolle
De mekaniske egenskaber af aluminiums honeycomb-kerner stammer fra deres geometriske topologi. Når de udsættes for kompression eller forskydningsbelastninger vinkelret på forsidearkene, bikagecellevæggene primært gennemgår aksial kompression eller bøjning. Deres tilsvarende mekaniske egenskaber (F.eks., tilsvarende elasticitetsmodul, forskydningsmodul) har defineret funktionelle sammenhænge med foliematerialets iboende egenskaber (E, σs) og de geometriske parametre for honeycomb (folietykkelse t, cellestørrelse L).
Tabel 2: Mekanisk forklaring af fordele ved honeycomb-struktur
| Ydeevne fordel | Teknisk betydning & Mekanisme |
|---|---|
| Exceptionelt høj specifik stivhed/styrke, | Øger inertimomentet af tværsnittet markant gennem en hul struktur, opnå fremragende bøjningsstivhed med minimalt materiale. |
| Fremragende kompression/forskydningsydelse, | Den progressive knækdeformation af cellevægge absorberer effektivt stødenergi, ofte brugt i nedbrudsenergistyringszoner. |
| God termisk/akustisk isolering, | De forseglede honeycomb-celler skaber adskillige statiske luftkamre, blokerer effektivt varmeflow og lydbølgetransmission. |
| Fremragende stabilitet i flyet, | Giver kontinuerlig støtte til de øvre og nedre ansigtsark, forhindrer lokal knæk under kompression. |
Folies nøglerolle: Folietykkelsen (t) bestemmer direkte cellevæggenes tværsnitsareal og er den primær faktorpåvirker kernens trykstyrke og forskydningsstivhed. Materialets flydespænding (σs) bestemmer kernens belastningsgrænse.
3. Kromatbehandling: Nødvendighed, Mekanisme, og proceskontrol
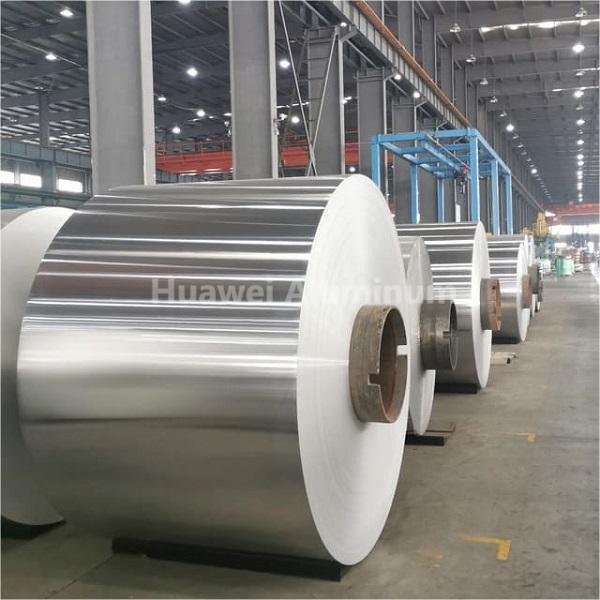
Ubehandlede aluminiumsfolieoverflader har en naturlig oxidfilm, der giver svag og ustabil vedhæftning til polymerklæbemidler. Kromatomdannelsesbehandling danner kemisk en kompleks amorf passiv film indeholdende trivalent og hexavalent chrompå aluminiumsoverfladen.
Behandlingens kerneværdi:
- Forbedrer klæbende bindingsholdbarhed: Konverteringsbelægningen giver en aktiv overflade rig på -OH-grupper, danner stærke kemiske bindinger og fysisk sammenkobling med klæbemidler som epoxy eller phenolharpiks.
- Forbedrer substratets korrosionsbestandighed: Filmen fungerer som en barriere, effektivt forsinker elektrokemisk korrosion af aluminiumssubstratet i barske miljøer (fugtighed, saltspray), forhindrer limfejl på grund af substratkorrosion.
- Sikrer procesvindue: En stabil overfladetilstand garanterer ensartethed i klæbende tryk- og lamineringsprocesser, hvilket er afgørende for at opnå ensartede klæbelinjer og høj knudestyrke.
Tabel 3: Præstationssammenligning: Kromat vs. Kromfri konverteringsbelægninger
| Ydelsesindikator | Traditionel kromatbelægning | Kromfri konverteringsbelægning (F.eks., Zr/Ti baseret) |
|---|---|---|
| Korrosionsbestandighed, | Fremragende (indeholder selvhelbredende Cr6+) | God til fremragende (afhænger af belægningsdensiteten) |
| Adhæsive Bond Performance, | Fremragende, langsigtet bevist | God til fremragende, meget formuleringsafhængig |
| Miljøpåvirkning, | Dårlig (indeholder kræftfremkaldende Cr6+, strengt begrænset af RoHS/REACH) | Fremragende, indeholder ingen farlige tungmetaller |
| Koste, | Relativt lav | Typisk højere |
| Primære anvendelsesområder, | Rumfart, militær, og andre højtydende fritagne felter. | Jernbanetransport, arkitektur, generel industri, og andre kommercielle områder. |
4. Teknisk udvælgelse af legeringer: Et metallurgisk perspektiv
Valg af legering er en balance mellem ydeevne, koste, og produktionsevne. Almindelige legeringer til bikagefolie og deres metallurgiske egenskaber er som følger:
Tabel 4: Tekniske egenskaber Analyse af almindelige honeycomb aluminiumsfolielegeringer
| Legeringsbetegnelse | Vigtigste legeringselementer | Typisk temperament | Nøgleegenskaber & Mekanisme | Primære applikationsscenarier |
|---|---|---|---|---|
| 3003 | Al-Mn (Mn~1,2 %) | H18/H19 | Bedste samlede præstation. Fast opløsningsforstærkning med Mn forbedrer styrken og bibeholder samtidig god formbarhed; MnAl6 fase raffinerer korn, giver fremragende korrosionsbestandighed. | Primære strukturelle kerner til rumfart, avancerede industripaneler. |
| 1100, | Al (≥99,0 %) | H18/H19 | Højeste renhed, fremragende korrosionsbestandighed. Lavere styrke, men høj duktilitet, velegnet til ultratynd rulning. | Indvendig trim, akustiske/varmeisoleringskerner med lavere styrkekrav. |
| 5052, | Al-mg (Mg~2,5 %) | H18/H19 | Enestående styrke og træthedspræstation. Betydelig fast opløsningsforstærkning ved Mg, høj hærdningshastighed. Fremragende modstandsdygtighed over for korrosion i havets atmosfære. | Strukturelle applikationer under dynamiske belastninger: skibsdæk, højhastighedstoggulve. |
| 3004, | Al-Mn-Mg | H18/H19 | Styrke imellem 3003 og 5052. Tilsat Mg øger styrken yderligere, samtidig med at god loddebarhed bevares. | Særlige køretøjer, sammensatte strukturer, der kræver efterfølgende svejsning. |
Udvælgelsesråd: 3003 legeringer den absolut mainstream-materiale til honeycomb-kerner i fly- og rumfartskvalitetpå grund af dens enestående styrkebalance, formbarhed, korrosionsbestandighed, og omkostninger. 5052 er velegnet til applikationer, der kræver ekstrem vægtreduktion og dynamisk styrke. 1100 bruges i meget korrosive, men lavbelastningsmiljøer.
5. Fremstillingsproces af honeycomb aluminiumsfolie: Fra støbning til præcisionsvalsning
Honeycomb aluminiumsfolie af høj kvalitet er afhængig af præcis kontrol gennem hele produktionskæden.
Kerneproceskæde:
- Smeltning & Casting: Brug af højrent aluminium barrer, præcis styring af legeringssammensætning og urenhedsindhold (Fe, Og, osv.) for at sikre metallurgisk ensartethed.
- Homogenisering: Eliminerer adskillelse i barren, sikre ensartet spredning af sekundærfasepartikler.
- Varm rulling & Kold rulling:
- Efter varmvalsende sammenbrud, materialet gennemgår flere koldvalsende gennemløb.
- Nøgle kontrolpunkter: Præcis kontrol af rullekraften, spænding, smøring, og køling er afgørende for at opnå ultratynde målere (F.eks., 0.03mm) og stram tykkelsestolerance (F.eks., ±0,002 mm).
- Mellemudglødning bruges til at lindre hærdning og genoprette duktilitet.
- Overflade rengøring & Forbehandling: Alkalisk og syrerensning for at fjerne rullende olier og det naturlige oxidlag, opnå en ren, aktiveret overflade.
- Kemisk omdannelsesbehandling: Brug af dip- eller rullebelægningsmetoder, streng kontrol af badets koncentration, pH, temperatur, og behandlingstid for at danne en ensartet belægning, der opfylder standardvægtkravene (F.eks., >30mg/m² som Cr).
- Præcisionsskæring & Inspektion: Bruger grat-fri spalteteknologi for at sikre kantkvalitet. 100% online tykkelsesovervågning, kombineret med prøveudtagning for mekanisk egenskab (trækstyrke, udbyttestyrke, Forlængelse) og test af belægningskvalitet.

6. Fra folie til honeycomb kerne: Detaljeret fremstillingsproces
Tabel 5: Honeycomb Core Forming Process Trin og tekniske punkter
| Procestrin | Udstyr & Procesbeskrivelse | Tekniske punkter & Kvalitetskontrol |
|---|---|---|
| 1. Præcisions selvklæbende tryk, | Brug af dybtryk eller dysedispenseringsudstyr til at påføre parallelt, ækvidistante klæbende linjer på folien. | Præcision af linjebredde, højde, og mellemrum (±0,1 mm) bestemmer direkte knudestyrke og honeycomb-regelmæssighed. Klæbemidler er typisk modificerede epoxy- eller phenolharpikser. |
| 2. Stabling & Hærdning, | Præcis justering og stabling af flere klæbemiddelbelagte folielag, derefter hærdning i en varmpresse under bestemt temperatur (F.eks., 120-180°C) og tryk. | Trykket skal være ensartet for at sikre fuld klæbemiddelgennemtrængning og dannelse af komplette knudepunkter. Hærdningscyklus påvirker klæbende tværbinding og endelige egenskaber. |
| 3. Udvidelse, | Udspænding af det hærdede “folieblok” vinkelret på de klæbende linjer for at danne den sekskantede honeycomb. | Ekspansionshastighed og armaturdesign skal optimeres for at forhindre cellevægsrivning eller overdreven plastisk deformation. Udvidet honeycomb kræver stabilisering. |
| 4. Skæring til størrelse, | Brug af båndsave eller CNC skæreudstyr til at trimme bikagekernen til den ønskede tykkelse og form. | Skæreoverfladens vinkelrethed og kvalitet påvirker bindingsarealet og styrken med forsideark. |
| 5. Efterbehandling (Valgfri), | Harpiksimprægnering (F.eks., polyimid) at forstærke noder eller bibringe specielle funktioner (flammehæmning). | Harpikskoncentration, imprægneringsmængde, og hærdningsprocessen kræver streng kontrol. |
7. Key Performance Indicators og teststandarder
Indkøb og tekniske aftaler bør klart definere følgende nøgleindikatorer og deres testmetoder.
Tabel 6: Nøgleydelsesindikatorer og relaterede standarder for honeycomb aluminiumsfolie
| Ydelseskategori | Specifik indikator | Typisk krav (F.eks., 3003 H18) | Fælles teststandarder |
|---|---|---|---|
| Geometriske dimensioner, | Tykkelse & Tolerance | 0.05mm ± 0,003 mm | GB/T. 22638.1, ASTM B479 |
| Bredde & Tolerance | +0 / -1 mm | ||
| Mekaniske egenskaber, | Trækstyrke (Rm) | ≥ 180 MPa | GB/T. 228.1, ASTM E8 |
| Udbyttestyrke (Rp0,2) | ≥ 170 MPa | ||
| Forlængelse (A50 mm) | ≥ 2% | ||
| Overfladebehandling, | Belægningsvægt | Kromat: 30-100 mg/m² (som Cr) | GB/T. 9791, ASTM B449 |
| Korrosionsbestandighed | Neutral saltspray (NSS) ≥ 168 timer, ingen uædle metalkorrosion. | GB/T. 10125, ASTM B117 | |
| Proces ydeevne, | Klæbende bindingsstyrke (Skræl) | ≥ 4 N/mm (med specificeret lim) | GB/T. 2790, ASTM D903 |
| Overfladebefugtningsspænding | ≥ 72 mN/m (sikrer god klæbemiddelspredning) | GB/T. 14216, ASTM D2578 |
8. Dybdegående applikationsanalyse
Rumfart
- Ansøgninger: Flygulvbelægning, kabine skillevægge, kåber, vinge bagkanter, helikopter rotorbladkerner, satellitstrukturer.
- Materialekrav: Højeste karakter. Bruger typisk 3003 eller 5052 legering, kromatbehandlet, i overensstemmelse med specifikationer som MIL-DTL-81706 eller AMS 4344, med fuld materialesporbarhed.
Jernbanetransport
- Ansøgninger: Højhastighedstogs næsekegler, tage, etager, indvendige vægpaneler, udstyrsrumsdæksler.
- Materialekrav: Høj træthedsstyrke, flammehæmning, lav røg og toksicitet (F.eks., I 45545). 5052 og 3003 legeringer er almindelige, med en tendens til kromfri belægninger.
High-End Building Curtain Walls
- Ansøgninger: Buede facader, metaltage, indvendige dekorative paneler til store offentlige bygninger (lufthavne, teatre).
- Materialekrav: Fremragende fladhed, Vejrmodstand, belægningsvedhæftning (kræver ofte forbehandling til fluorcarbon-maling). 1100 og 3003 legeringer er primære, med fokus på omkostninger og udseendekvalitet.
Marine & Offshore Engineering
- Ansøgninger: Yacht overbygninger, skibsskotter, offshore platform opholdsrum.
- Materialekrav: Enestående modstandsdygtighed over for marin atmosfære og salttågekorrosion. 5052 legering foretrækkes, med meget høje krav til overfladebehandling.
9. Kernekvalitetskontrolsystem for en producent
En leverandør af honeycomb-aluminiumsfolie i topniveau bør etablere et omfattende kvalitetskontrolsystem:
- Indkommende inspektion: Spektroskopisk og kemisk analyse af aluminium barrer og kemiske råmaterialer.
- Statistisk proceskontrol (SPC): Overvågning af nøgleparametre som rulletykkelse, belægningsvægt.
- Laboratorietest: Udstyret med træktestere, metallografiske mikroskoper, saltsprøjtekamre, selvklæbende testere, osv., til ydelsesverifikation.
- Sporbarhed: Evne til at spore hver færdig foliespiral tilbage til dens tilsvarende smeltevarme, rullende parti, og procesparametre.
- Certificeringer: Indehaver af branchespecifikke kvalitetsstyringssystemcertificeringer som AS9100 (Rumfart), IRIS (Jernbane).
10. Fremtidige teknologitendenser
- Ultratynd & Ultra-høj styrke folier: Udvikling af folier <0.02mm tyk, bruger nye legeringer som Al-Li eller Al-Sc til ekstrem letvægt.
- Miljøvenlige overfladeteknologier: Kontinuerlig forbedring af kromfri konverteringsbelægninger, bevæger sig mod nanoteknologier som grafenmodificerede belægninger.
- Digital & Smart fremstilling: Udnyttelse af IoT og big data til realtidsoptimering af rulle- og overfladebehandlingsprocesser, og forudsigelig vedligeholdelse.
- Funktionaliserede honningkager: Udvikling af smarte kerner til termisk styring (PCM fyldning), elektromagnetisk afskærmning (ledende belægninger), eller strukturel sundhedsovervågning (indlejrede sensorer).
Konklusion
Honeycomb aluminiumsfolie er langt fra almindeligt tynd-gauge metal; det er produkt af skæringspunktet mellem materialevidenskab, præcisionsfremstilling, og strukturelt design. Subtile variationer i dens ydeevne forstærkes betydeligt i de makroskopiske egenskaber af honeycomb-kernen og den endelige sammensatte komponent. Derfor, en dyb forståelse af materialets egenskaber, proces sammenhænge, og kvalitetskontrolpunkter, der er forklaret i denne vejledning, er grundlæggende for at sikre succes med letvægtsteknik og opnå pålidelige indkøb og teknisk samarbejde.
At vælge en professionel producent af aluminiumsfoliemed dyb metallurgisk ekspertise, strenge proceskontrolmuligheder, og komplette testmetoder er den mest kritiske beslutning for at opnå stabil, højtydende honeycomb aluminiumsfolie og i sidste ende opnå tillid på avancerede markeder.