
Problemer og procesforbedring af belægningens skørhed i farmaceutisk aluminiumsfolie
Farmaceutisk aluminiumsfolie er et kritisk materiale i lægemiddelemballage, udbredt i blisterpakning til faste doseringsformer og forsegling af infusionsbeholdere på grund af dets fremragende barriereegenskaber, tætningsydelse, og sikkerhed. Kvaliteten af belægningen påvirker lagringsstabiliteten direkte, brugssikkerhed, og emballageoverholdelse af lægemidler. Belægningens skørhed, en af de mest almindelige kvalitetsfejl ved produktion og anvendelse af farmaceutisk aluminiumsfolie, kompromitterer ikke kun barriereydelsen, fører til fugtoptagelse, oxidation, og forurening af stoffer, men kan også medføre sikkerhedsrisici på grund af løsrivelse af belægningsfragmenter.

1. Problemkarakterisering og farer ved belægningsskørhed
1.1 Former for skørhed
Skørhed viser sig primært som revner, løsrivelse, eller pulverisering af belægningen på forskellige stadier, som kan kategoriseres i tre typer:
1.1.1 Skørhed under produktion
Overfladerevner opstår umiddelbart efter belægning og hærdning, eller der opstår skørhed ved kanterne under opskæring eller vikling på grund af spænding.
1.1.2 Skørhed under opbevaring og transport
Skørhed opstår på grund af temperatur- og luftfugtighedsudsving eller eksternt tryk, potentielt ledsaget af substratskader.
1.1.3 Skørhed under brug
Belægningen løsnes nemt, pulvere, eller endda rives af i ark under blisterstansning eller patientåbning.
I henhold til almindelig regel 4055 af Kinesisk farmakopé2025 Udgave, skørhed resulterer direkte i, at sprængstyrken falder under standardkravet (≥98 kPa). Skøre prøver udviser ofte sprængstyrker nedenfor 60 kPa, mens vanddamp- og ilttransmissionshastigheder er tilbøjelige til at overskride grænserne, kompromitterende stofbeskyttelse.
Tabel 1: Hovedkarakteristika og virkninger af belægningsskørhed i farmaceutisk aluminiumsfolie
| Stadie af skørhed, | Typiske egenskaber, | Key Impact Indicators, | Potentielle konsekvenser, |
|---|---|---|---|
| Produktionsproces, | Overfladen revner efter belægning; kantskørhed under opskæring/oprulning | Sprængstyrke, belægningsvedhæftning | Øjeblikkelig skrotgenerering, øgede produktionsomkostninger |
| Opbevaring & Transport, | Delaminering, revner, lokaliseret løsrivelse | Vanddamptransmissionshastighed, ilttransmissionshastighed | Tab af barriereegenskaber, fører til fugtoptagelse og oxidation |
| Brugsproces, | Pudring under stansning, rivning under åbning | Udseende, belægningsintegritet | Risiko for indslæbning af fremmedlegemer, påvirker lægemiddelsikkerhed og brugeroplevelse |
| Fælles påvirkninger, | Ufuldstændig belægning, synlige eller mikroskopiske defekter | Sprængstyrke (ofte <60 kPa), barriere ydeevne | Manglende overholdelse af Kinesisk farmakopéstandarder, udløser regulatoriske risici |
1.2 Vigtigste farer ved skørhed
1.2.1 Lægemiddelsikkerhedsrisici
Belægningsfragmenter kan forurene lægemidler; reducerede barriereegenskaber kan føre til fugtoptagelse, oxidation, og nedbrydning, især påvirker lysfølsomme og hygroskopiske lægemidler. Undersøgelser viser, at emballage med skøre defekter kan øge lægemidlets fugtindhold med gennemsnitligt 2.3% efter 6 måneder med accelereret test (40°C/75 % RH), overskrider farmakopéstandarder.
1.2.2 Overholdelses- og kvalitetsrisici
Belægningens skørhed er en alvorlig kvalitetsfejl, der ikke opfylder standarder som f.eks Kinesisk farmakopéog Pharmaceutical Aluminum Foil(YBB00152002-2015), potentielt resultere i produktregistreringsfejl, GMP-revision af manglende overensstemmelse, tilbagekaldelser af produkter, og administrative bøder. Siden implementeringen af det tilhørende anmeldelsessystem, tilnærmelsesvis 18% af aluminiumsfolieproducenter er blevet elimineret på grund af belægningskvalitetsproblemer.
1.2.3 Økonomiske risici og brandrisici
Øgede skrotrater øger produktionsomkostningerne; kvalitetsproblemer skader virksomhedens omdømme og kunderelationer. Under pres fra grønne indkøbsmekanismer, virksomheder med dårlig kvalitet står over for marginalisering på markedet.

2. Årsagsanalyse af belægningens skørhed
Årsagerne til skørhed involverer flere faktorer, inklusive råvarer, processer, forbehandling, og miljøforhold, som alle er indbyrdes forbundne.
Tabel 2: Nøgleårsagsanalyse af belægningsskørhed i farmaceutisk aluminiumsfolie
| Årsagskategori, | Specifikke faktorer, | Virkningsmekanisme, | Typiske manifestationer eller dårlige parametre, |
|---|---|---|---|
| Utilstrækkelig kompatibilitet med råmaterialer, | 1. Kvalitetsfejl i underlaget | Ujævn belægning, stress koncentration; dårlig vedhæftning | Lav renhed, tykkelsestolerance >±2μm, overfladeforurening |
| 2. Forkert harpiksvalg | Dårlig belægningsfleksibilitet, høj skørhed | Høj glasovergangstemperatur (>50°C), bred molekylvægtsfordeling | |
| 3. Forkert brug af tilsætningsstoffer | Øget indre stress, dårlig kompatibilitet | Forkert blødgøringsforhold, høj opløsningsmiddelrester | |
| Urimelige produktionsprocesser, | 1. Belægningsparameterafvigelser | Ujævn belægningstykkelse, generering af intern stress | Overdreven hastighed, tykkelsesafvigelse >±3 % |
| 2. Dårlig kontrol af hærdningsprocessen | Forkert tværbindingstæthed, overdrevent skør eller utilstrækkelig styrke | Forkert temperatur/tid, ujævn UV-eksponering | |
| 3. Forkert opskæring og vikling | Kantspænding eller kontinuerlig trækspænding | Overdreven spænding, for høj skærehastighed | |
| Utilstrækkelig substratforbehandling, | Dårlig renlighed og ruhed | Svag belægningsvedhæftning, tilbøjelig til delaminering | Kun enkel aftørring, overfladeenergi <35 mN/m |
| Miljøfaktorer, | Ekstreme temperatur/fugtighedsudsving eller dårlig renlighed | Termisk stress, dårlig hærdning, urenhedsintroduktion | Temperatur <15°C, fugtighed >80%, støvforurening |
2.1 Utilstrækkelig kompatibilitet med råmaterialer
2.1.1 Defekter i aluminiumsfolieunderlaget
Underlag (F.eks., 8011, 8021 legeringer) med lav renhed, høje urenheder, dårlig fladhed, eller overdreven tykkelsestolerance (>±2 μm) kan føre til ujævn belægning og stresskoncentration. Overfladeoliepletter eller for tykke oxidlag reducerer også belægningens vedhæftning.
2.1.2 Forkert valg af belægningsharpiks
Almindelige harpikser (F.eks., Akryl, polyurethan, Eva) med dårlig fleksibilitet, for høje glasovergangstemperaturer (F.eks., >50°C), eller bred molekylvægtsfordeling kan resultere i høj skørhed efter hærdning. Smeltestrømningsindeksudsving for varmeforseglingsharpikser, der overstiger ±15 %, øger også risikoen for skørhed.
2.1.3 Ukorrekt brug af tilsætningsstoffer
Uhensigtsmæssige mængder af blødgørere, dårlig kompatibilitet mellem additiver og harpikser, og høje opløsningsmiddelrester kan påvirke belægningens sammenhæng og fleksibilitet, fører til revner.
2.2 Urimelige produktionsprocesparametre
2.2.1 Belægningsparameterafvigelser
Forkert kontrol af belægningshastighed, tykkelse, eller rakeltryk kan resultere i ujævn belægningstykkelse (afvigelse >±3 %). For tykke belægninger er tilbøjelige til intern belastning på grund af inkonsekvent krympning, mens alt for tynde belægninger ikke formår at danne et komplet beskyttende lag.
2.2.2 Dårlig hærdningsproceskontrol
For høje temperaturer eller længere tid i varmlufthærdning kan overtværbinde belægningen, gør den skør; utilstrækkelig temperatur eller tid fører til ufuldstændig hærdning og lav styrke. Forkert UV-intensitet eller eksponeringstid kan forårsage ujævn hærdning eller lokal overophedning.
2.2.3 Ukorrekt opskæring og vikling
For høj skærehastighed eller spænding kan forårsage revner i kanten; for høj viklingsspænding placerer belægningen under kontinuerlig trækspænding, gør den tilbøjelig til at blive skør under opbevaring.
2.3 Utilstrækkelig substratforbehandling
Dårlig overfladerenhed og ruhed påvirker belægningens vedhæftning betydeligt. Overfladisk rengøring uden kemisk affedtning eller elektrokemisk oxidation efterlader olie- og støvrester, svækkelse af belægningens vedhæftning. Utilstrækkelig overfladeruhed (overfladeenergi <35 mN/m) hindrer også tilstrækkelig befugtning og spredning af belægningen.
2.4 Miljøfaktorer
Produktionstemperaturer under 15°C eller luftfugtighed over 80% kan påvirke belægningens udjævning og hærdningseffektiviteten. Ekstreme temperatur- og fugtudsving under opbevaring og transport skaber termisk stress på grund af uoverensstemmende varmeudvidelseskoefficienter mellem folien og belægningen. Fysiske påvirkninger eller kompression kan direkte forårsage skørhed. Dårlig renlighed i produktionsmiljøet gør det muligt for støvpartikler at skabe stresskoncentrationspunkter, accelererende skørhed.
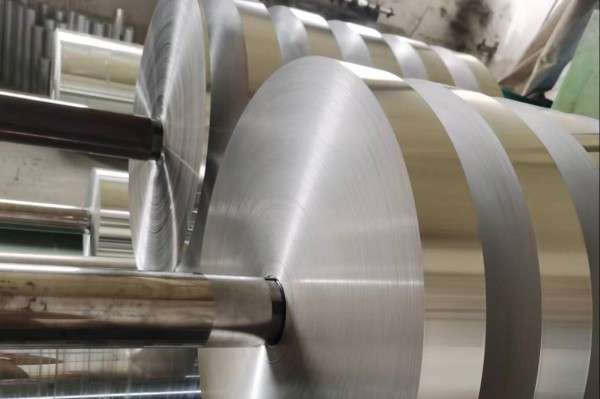
3. Procesforbedringsforanstaltninger for belægningsskørhed
Tabel 3: Nøglekontrolparametre for farmaceutisk aluminiumsfolie-procesforbedring
| Forbedringsområde, | Kontrolparameter, | Anbefalet parameter/standard, | Kontrolmål, |
|---|---|---|---|
| Råvarer, | Tolerance for substrattykkelse | Inden for ±2μm | Sørg for ensartet belægning |
| Underlagets overfladespænding | ≥31 mN/m | Sørg for god befugtning | |
| Harpiksglas overgangstemperatur (Tg) | 20-40°C | Balancer fleksibilitet og styrke | |
| Variation i smeltestrømningsindeks af varmeforseglingsharpiks | ≤±10 % | Sikre processtabilitet | |
| Belægningsproces, | Belægningshastighed | 10-15 m/min | Sørg for ensartet belægning |
| Ensartet belægningstykkelse | Afvigelse ≤±3 % | Undgå intern stresskoncentration | |
| Belægningsvægt | 2-5 g/m² | ||
| Hærdningsproces, | Varmlufthærdningstemperatur/tid | 80-100°C / 3-5 min | Sørg for fuldstændig tværbinding, undgå skørhed |
| UV-hærdningsintensitet/tid | 80-120 mJ/cm² / 1-2 s | ||
| Forbehandling af underlag, | Kemisk affedtning (temperatur/tid) | 50-60°C / 1-2 min | Fjern olier grundigt |
| Elektrokemisk oxidation (spænding/tid) | 10-15 V / 30-60 s | Forbedre overfladeenergi og ruhed | |
| Efterbehandlingens overfladespænding | ≥35 mN/m | Sørg for høj belægningsvedhæftning | |
| Miljø & Opbevaring, | Produktionsmiljø temperatur/fugtighed | 20-25°C / 50-60% Rh | Sikre processtabilitet |
| Opbevaringsmiljøets temperatur/fugtighed | 15-25°C / ≤60 % RF | Forhindrer ældning og fugtoptagelse |
3.1 Optimering af råvarevalg og kontrol
3.1.1 Streng valg af underlag
Brug høj renhed, lav urenhed 8011/8021 legeringer med tykkelsestolerance kontrolleret inden for ±2 μm og overfladespænding ≥31 mN/m. Til produkter med høj efterspørgsel, underlag med tykkelse ≥0,030 mm kan vælges, med pinhole rates nedenfor 0.1 pr kvadratmeter.
3.1.2 Optimering af harpiks- og additivvalg
Vælg harpikser med moderate glasovergangstemperaturer (20–40°C) og ensartet molekylvægtfordeling. Vandbaserede eller UV-hærdelige harpikser anbefales til at erstatte opløsningsmiddelbaserede typer. Variation i smelteflowindeks for varmeforseglingsharpikser skal være ≤±10 %. Optimer tilsætningsformuleringer, såsom at bruge blødgøringsmidler til at forbedre fleksibiliteten og silankoblingsmidler til at forbedre vedhæftningen, at sikre additiv kompatibilitet.
3.1.3 Etablering af råstofinspektionsmekanismer
Styrk indgående inspektion, overvågning af harpiksfleksibilitet, molekylvægtsfordeling, underlagets renhed, ruhed, osv., for at forhindre ukvalificerede materialer i at komme ind i produktionen.
3.2 Optimering af produktionsprocesparametre
3.2.1 Præcis belægningsproceskontrol
Kontroller belægningshastigheden ved 10–15 m/min, rakeltryk ved 0,1–0,3 MPa, og belægningsvægt på 2–5 g/m², sikrer tykkelsesensartethedsafvigelse ≤±3 %. Vedligehold regelmæssigt udstyret for at sikre ensartet belægning.
3.2.2 Optimering af hærdningsprocesparametre
Varmlufthærdning bør kontrolleres ved 80–100°C i 3–5 minutter med ensartet lufthastighed på 1–2 m/s; UV-hærdningsintensiteten skal være 80–120 mJ/cm² i 1–2 sekunder. Overvåg og juster parametre i realtid.
3.2.3 Forbedring af opsplitning og viklingsprocesser
Spaltningshastigheden skal være 5-10 m/min, viklingsspænding styret til 50–100 N ved hjælp af konstant spændingsvikling. Lad sårspiralerne hvile i 24-48 timer for at frigøre indre stress. Varmeforseglingstemperaturudsving bør kontrolleres inden for ±1°C.
3.3 Styrkelse af substratforbehandlingsprocesser
Implementer en fuld-proces forbehandling af “kemisk affedtning – vandskylning – elektrokemisk oxidation – vandskylning – tørring.” Affedtning (50–60°C, 1–2 minutter) fjerner olier; elektrokemisk oxidation (10–15 V, 30–60 sekunder) forbedrer overfladens ruhed og aktivitet; brug deioniseret vand til skylning; tørring (80–90°C, 2– 3 minutter) sikrer overfladetørhed. Efterbehandlingssubstratets overfladespænding skal være ≥35 mN/m.
3.4 Forbedring af miljøkontrol
3.4.1 Kontrol af produktionsmiljøet
Hold værkstedstemperaturen på 20–25°C, relativ luftfugtighed på 50%-60%, og renlighed ved Grade D-standarder for at reducere støvforurening.
3.4.2 Optimering af opbevarings- og transportforhold
Opbevar færdige produkter køligt (15–25°C), tørre (luftfugtighed ≤60 %), og ventileret lager, undgå direkte sollys og overdreven stabling. Brug stødsikker og fugtsikker emballage under transporten, undgå ekstreme temperatur/fugtighedsudsving og mekaniske påvirkninger.
3.5 Forbedring af kvalitetsinspektionssystemer
3.5.1 Etablering af fuld-proces inspektionsmekanismer
Udfør online overvågning af belægningstykkelse og ensartethed; test færdige produkter for fleksibilitet, vedhæftning, sprængstyrke (≥98 kPa), vanddamptransmissionshastighed (≤0,5 g/(m²·24 timer)), osv.
3.5.2 Brug af professionelt testudstyr
Udstyr med farmakopé-kompatible burst-testere (F.eks., NPD-01B), brug headspace gaskromatografi til test af opløsningsmiddelrester, og anvender mikroskoper til at observere belægningens mikrostruktur.
3.5.3 Etablering af kvalitetssporbarheds- og stabilitetstestsystemer
Opret batchkvalitetsposter for fuld sporbarhed. Udfør regelmæssige stabilitetstests for at evaluere belægningens ydeevne under forskellige miljøforhold.

4. Verifikation af forbedringseffektivitet og industritendenser
4.1 Eksempel på forbedringseffektivitet
Efter implementering af ovenstående forbedringer, en virksomhed opnåede en 30% øget belægningsfleksibilitet, -en 25% forbedring af vedhæftningen, belægningstykkelse ensartethedsafvigelse ≤±2 %, hærdningsgraden >99%, og substratforbehandlingskvalifikationshastighed på 100%. Skrotraten på grund af skørhed faldt fra 8.5% til nedenfor 0.3%, og produktkvalifikationsgrad nået 99.7%, med sprængstyrker, der opfylder farmakopékravene. Ved at skifte til vandbaserede belægninger, VOC-emissionerne blev reduceret med over 80%, med succes at komme ind i forsyningskæden for førende medicinalvirksomheder.
Tabel 4: Sammenligning af nøgleindikatorer før og efter procesforbedring i en virksomhed
| Key Performance Indicator, | Status før forbedring, | Status efter forbedring, | Forbedring/overholdelsesstatus, |
|---|---|---|---|
| Belægningsfleksibilitet, | Lav, tilbøjelige til at revne | Betydeligt forbedret | Forbedret med ca 30% |
| Belægningsvedhæftning, | Utilstrækkelig, tilbøjelig til delaminering | Stærk binding | Forbedret med ca 25% |
| Ensartet belægningstykkelse, | Afvigelse >±5 % | Afvigelse ≤±2 % | Mål nået |
| Hærdningsgennemførelseshastighed, | ~95 % | >99% | Kvaliteten er markant stabiliseret |
| Beståelsesrate for substratforbehandling, | Ustabil | 100% | Kildekvalitetskontrolleret |
| Skrothedsgrad, | 8.5% | <0.3% | Kvalitetstab væsentligt reduceret |
| Samlet produktkvalifikationsrate, | ~91 % | 99.7% | Opfylder høje kundekrav |
| Sprængstyrke, | Delvist nedenfor 98 kPa | Alle ≥98 kPa | 100% i overensstemmelse med Kinesisk farmakopé |
| Miljømæssig fordel (VOC'er), | Brug af opløsningsmiddelbaserede belægninger | Brug af vandbaserede belægninger | Emissioner reduceret med >80% |
4.2 Brancheudviklingstendenser
4.2.1 Grønning af belægningsteknologier
Vandbaseret, UV-hærdende, og elektronstrålehærdelige belægninger med lav eller ingen VOC vil gradvist erstatte opløsningsmiddelbaserede produkter.
4.2.2 Funktionel udvikling mod præcision og intelligens
Belægninger udvikler sig i retning af intelligent anti-forfalskning, sporbarhed med én vare én kode, dynamisk lysbeskyttelse, og smart sensing for at imødekomme de beskyttende behov for meget aktive lægemidler.
4.2.3 Uddybning af industriregler
De Kinesisk farmakopéstandarder fortsætter med at udvikle sig, med test, der strækker sig mod mikrostruktur, kemisk karakterisering, og biokompatibilitet, at drive proces- og kvalitetskontrolopgraderinger i virksomheder.
5. Konklusion
Belægningsskørhed i farmaceutisk aluminiumsfolie er en kvalitetsdefekt forårsaget af flere faktorer, inklusive råvarer, processer, forbehandling, og miljøforhold, udgør en trussel mod lægemiddelsikkerheden, virksomhedens overholdelse, og økonomiske interesser. Ved systematisk at optimere råvarer, præcis styring af procesparametre, forstærkende substratforbehandling, streng kontrol af miljøforhold, og forbedring af kvalitetskontrolsystemer, risikoen for skørhed kan effektivt elimineres, forbedring af produktets pålidelighed.
I fremtiden, virksomheder bør følge industriens tendenser i retning af grønnere, præcision, og funktionalisering, øge R&D investering, løbende fremme procesopgraderinger, nøje overholde farmakopéen og relaterede standarder, og forbedre kvalitetsstyringssystemer for at sikre lægemiddelsikkerhed med produkter af høj kvalitet og løfte det overordnede industriniveau.