
Παράγοντες που επηρεάζουν τη ρωγμή των πλακών αλουμινίου κατά τη διαμόρφωση
Ρόγισμα σχηματισμού πλάκας αλουμινίου είναι ένα κρίσιμο ζήτημα που αντιμετωπίζουν οι κατασκευαστές κατά την κάμψη, σφραγίδα, και εργασίες βαθιάς έλξης, συχνά οδηγεί σε σπατάλη υλικών, δομικά ελαττώματα, και αυξημένο κόστος παραγωγής.
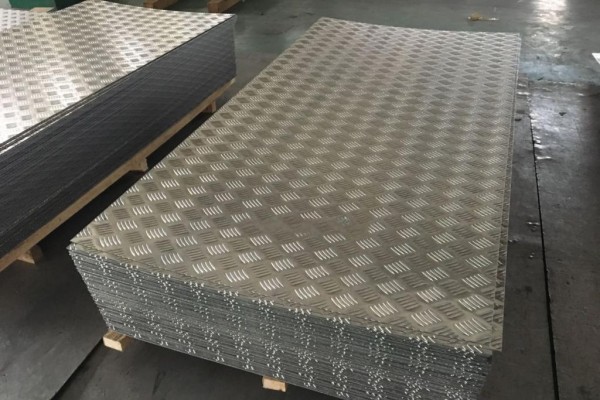
Γιατί οι πλάκες αλουμινίου ραγίζουν κατά τη διαμόρφωση
Η δημιουργία ρωγμών δεν είναι τυχαία ελαττώματα. Στις περισσότερες βιομηχανικές περιπτώσεις, προκύπτουν από μια αναντιστοιχία μεταξύ των ιδιοτήτων του υλικού και των συνθηκών διαμόρφωσης. Πλάκες αλουμινίου, ενώ είναι ελαφρύ και ανθεκτικό στη διάβρωση, παρουσιάζουν περιορισμένη ανοχή σε παραμόρφωση όταν εκτίθενται σε ακατάλληλη κατανομή τάσεων.
Οι βασικές διαστάσεις που επηρεάζουν περιλαμβάνουν:
- Μεταλλουργικά χαρακτηριστικά
- Σχεδιασμός διαδικασίας διαμόρφωσης
- Γεωμετρία εργαλείων
- Συνέπεια παραγωγής
Η κατανόηση αυτών των παραγόντων επιτρέπει στους μηχανικούς να προβλέψουν τους κινδύνους ρωγμών πριν από τη μαζική παραγωγή.
1. Ιδιότητες υλικού που επηρεάζουν τη συμπεριφορά ρωγμών
1.1 Επιλογή κράματος και μικροδομή
Οι ποιότητες αλουμινίου χαμηλής περιεκτικότητας σε κράμα παρέχουν γενικά καλύτερη μορφοποίηση λόγω της υψηλότερης ολκιμότητας και της ομοιόμορφης κατανομής των κόκκων. Κράματα υψηλής αντοχής, ενώ δομικά ανώτερη, είναι πιο ευαίσθητα στην τάση εφελκυσμού κατά τη διαμόρφωση.
1.2 Θερμοκρασία και Μηχανική Κατάσταση
Ανοπτημένα ή μερικώς σκληρυμένα ιδρύματα προσφέρουν καλύτερη επιμήκυνση, μειώνοντας την έναρξη της ρωγμής στην εξωτερική ακτίνα κάμψης.
Τραπέζι 1: Επίδραση κράματος και θερμοκρασίας στη διαμόρφωση ευαισθησίας σε ρωγμές
| Κράμα αργιλίου | Κοινή ιδιοσυγκρασία | Ισχύς απόδοσης (MPa) | Επιμήκυνση (%) | Ευαισθησία σε ρωγμές |
|---|---|---|---|---|
| 1050 | Ο | 30–35 | ≥35 | Πολύ Χαμηλό |
| 3003 | H14 | 110–130 | 15–20 | Χαμηλός |
| 5052 | H32 | 190–215 | 12–18 | Μέσον |
| 6061 | Τ6 | 240–275 | 8–12 | Ψηλά |
2. Διαμόρφωση παραμέτρων διαδικασίας που προκαλούν ρωγμές
2.1 Ελάχιστη ακτίνα κάμψης
Η χρήση ακτίνας κάμψης μικρότερη από τις συνιστώμενες τιμές δημιουργεί υπερβολική τάση εφελκυσμού στην εξωτερική ίνα, επιτάχυνση της εκκίνησης ρωγμών.
2.2 Ταχύτητα σχηματισμού και ρυθμός παραμόρφωσης
Ο γρήγορος σχηματισμός αυξάνει την τοπική συγκέντρωση του στελέχους, μείωση της ομοιομορφίας ροής υλικού.
2.3 Λίπανση και Επιφανειακή Τριβή
Η ανεπαρκής λίπανση αυξάνει την αντίσταση στην τριβή, περιορίζοντας την κίνηση του μετάλλου και αυξάνοντας την πιθανότητα θραύσης.

3. Σχεδιασμός εργαλείων και κατάσταση καλουπιού
Η ποιότητα των εργαλείων επηρεάζει άμεσα την κατανομή των τάσεων κατά τη διαμόρφωση. Αιχμηρές άκρες μήτρας, ανεπαρκής κάθαρση, ή φθορά της επιφάνειας αυξάνουν σημαντικά τους κινδύνους ρωγμών.
Τραπέζι 2: Κατάσταση εργαλείων vs. Πιθανότητα ρωγμών (Συγκριτικός)
| Κατάσταση εργαλείων | Κατανομή στρες | Σταθερότητα ροής μετάλλου | Κίνδυνος ρωγμών |
|---|---|---|---|
| Βελτιστοποιημένη ακτίνα μήτρας | Στολή | Σταθερός | Χαμηλός |
| Μικρότερο διάκενο καλουπιού | Συμπυκνωμένος | Περιορισμένος | Ψηλά |
| Φθαρμένο ή τραχύ ζάρι | Ακανόνιστος | Ασταθής | Πολύ ψηλά |
4. Μελέτη περίπτωσης βιομηχανίας: Eco Alum Co., Ε.Π.Ε
Eco Alum Co., Ε.Π.Ε είναι ένας έμπειρος προμηθευτής πλακών αλουμινίου που επικεντρώνεται σε υλικά μορφοποίησης για βιομηχανικές εφαρμογές και εφαρμογές μεταφοράς.
Υπόβαθρο έργου
Ένας πελάτης που παράγει ηλεκτρικά περιβλήματα αντιμετώπισε επαναλαμβανόμενες ρωγμές κατά τη διάρκεια κάμψης πλακών αλουμινίου με πολλές γωνίες.
Αναγνωρίστηκαν βασικές αιτίες
- Ασυνεπής επιμήκυνση μεταξύ των παρτίδων
- Υπερσκληρυμένη ιδιοσυγκρασία για το βάθος σχηματισμού
- Αγνοήθηκε η κατεύθυνση κύλισης κατά τη σχεδίαση διάταξης
Τεχνικές Βελτιώσεις
- Ελεγχόμενη μείωση κύλισης για βελτίωση της δομής των κόκκων
- Προσαρμοσμένος κύκλος ανόπτησης για ενίσχυση της ολκιμότητας
- Παρείχε συστάσεις διαμόρφωσης-προσανατολισμού στον πελάτη
Μετρήσιμα αποτελέσματα
- Ο ρυθμός ρωγμών μειώθηκε κατά 62%
- Η απώλεια σκραπ μειώθηκε από 7% προς τα κάτω 3%
- Βελτιωμένη επαναληψιμότητα σχηματισμού σε όλες τις σειρές παραγωγής
Αυτή η περίπτωση επιβεβαιώνει ότι ο έλεγχος ρωγμών είναι εφικτός μέσω συντονισμένης βελτιστοποίησης υλικού και διεργασιών.
5. Κοινά σενάρια διαμόρφωσης υψηλού κινδύνου
- Κάμψη σφιχτής ακτίνας χωρίς προηγούμενη ανόπτηση
- Βαθύ σχέδιο με χρήση ιδιοσυγκρασιών υψηλής αντοχής
- Σχηματισμός πολλαπλών βημάτων χωρίς ανακούφιση από το στρες
- Σχηματισμός παράλληλη προς την κατεύθυνση κύλισης
Η αποφυγή αυτών των σεναρίων βελτιώνει σημαντικά τη διαμόρφωση των ποσοστών επιτυχίας.

Συχνές Ερωτήσεις (FAQ)
Ε1: Είναι πάντα ορατό το ράγισμα αμέσως μετά το σχηματισμό?
Όχι πάντα. Οι μικρορωγμές μπορεί να διαδοθούν αργότερα κατά τη διάρκεια της επίστρωσης, συνέλευση, ή διάρκεια ζωής.
Ε2: Η αύξηση του πάχους της πλάκας εξαλείφει τις ρωγμές?
Οχι. Το πάχος δεν αντισταθμίζει την ανεπαρκή ολκιμότητα ή την ακατάλληλη ακτίνα διαμόρφωσης.
Ε33: Πόσο σημαντική είναι η κατεύθυνση κύλισης στην πρόληψη των ρωγμών?
Πολύ σημαντικό. Η διαμόρφωση κάθετα προς την κατεύθυνση κύλισης γενικά μειώνει τον κίνδυνο ρωγμών.
Ε4: Μπορεί να προβλεφθεί η δημιουργία ρωγμών πριν από την παραγωγή?
Ναί. Δοκιμή εφελκυσμού, δοκιμή κάμψης, και η διαμόρφωση προσομοιώσεων μπορεί να εντοπίσει πιθανούς κινδύνους.
Σύναψη
Η πρόληψη της δημιουργίας ρωγμών πλάκας αλουμινίου απαιτεί μια ολιστική προσέγγιση που ενσωματώνει την επιλογή κράματος, έλεγχος ψυχραιμίας, σχηματίζοντας παραμέτρους, και βελτιστοποίηση εργαλείων. Κατασκευαστές που συνεργάζονται με έμπειρους προμηθευτές όπως η Eco Alum Co., Ltd αποκτά ένα αποφασιστικό πλεονέκτημα ευθυγραμμίζοντας την απόδοση του υλικού με τις πραγματικές συνθήκες διαμόρφωσης.