
Enkonduko: La Kerna Materialo por Malpeza Inĝenieristiko
Mielĉela aluminia folio estas la speciala bazmaterialo uzata por fabriki aluminiaj kahelaj kernoj. Kiel tipa malpeza sandviĉo-struktura kerno, la kahelaro atingas escepte altan specifan rigidecon kaj specifan forton per sia unika sesangula geometrio. Ĝi estas vaste uzata en kampoj kun striktaj postuloj por pezo, rigideco, kaj laceca agado, kiel aerospacaj veturiloj, altrapida fervoja transporto, ŝipsuperkonstruaĵoj, kaj altnivelaj konstruaj kurtenmuraj sistemoj.
Ĉi tiu gvidilo celas sisteme klarigi, de la perspektivoj de materiala scienco kaj fabrikada inĝenierado, la metalurgiaj propraĵoj de alojoj, teknologioj pri surfaca traktado, precizaj ruliĝaj procezoj, ŝlosilaj rendimentaj indikiloj, kaj ilia rilato kun la fina mekanika konduto de la kahela kerno. Ĝi funkcias kiel profesia teknika referenco bazita sur industriaj praktikoj kaj normoj por inĝenieroj, specialistoj pri akiro, kaj fabrikantoj.
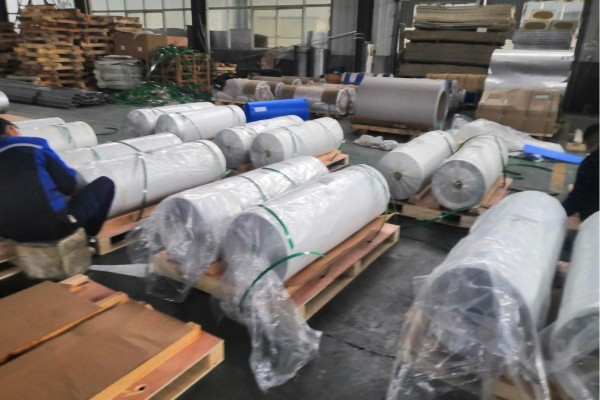
1. Mielĉelaro Aluminia Folio: Difino kaj Kerna Funkcio
Honeycomb aluminio folio specife rilatas al aluminio strio kiu estis precize malvarme rulitaj al ultra-maldikaj mezuriloj (tipe 0.03-0.08mm)kaj kovrita per speciala konverta tegaĵo (T.e., kromato). Ĝia kerna funkcio estas formi la murojn de la regule aranĝitaj sesangulaj kahelaj ĉeloj per postaj produktadŝtupoj.: perioda adhesiva presado, stakigante, kuraci, kaj ekspansio.
Tabelo 1: Baza Teknika Difino de Honeycomb Aluminium Paper
| Ero | Teknika Priskribo & Postuloj |
|---|---|
| Materiala Formo, | Ultra-maldika strio metala folio |
| Kerna Funkcio, | Formas la ŝarĝajn murojn de la kahelaj ĉeloj, konvertante planajn ŝarĝojn en aksan streson en la ĉelaj muroj. |
| Kritika Surfaca Traktado, | Kroma konverta tegaĵo (aŭ ekologiemaj krom-liberaj alternativoj) por plifortigi korodan reziston kaj gluigan ligan fortikecon. |
| Dikeca Gamo, | 0.03 mm – 0.08 mm (komuna), pli maldikaj mezuriloj (T.e., 0.02mm) por ultra-malpezaj kernoj. |
| Primara Aloja Serio, | 3xxx serio (T.e., 3003), 1xxx serio (T.e., 1100), 5xxx serio (T.e., 5052). |
| Temperaro, | H18 aŭ H19 (Plene malmola), por certigi sufiĉan kunpreman kliniĝantan rigidecon de la ĉelaj muroj. |
| Kvalita Kontrolo Fokuso, | Toleremo de dikeco, surfaca pureco, tegaĵo unuformeco, konsistenco de mekanikaj propraĵoj. |
2. Structural Mechanics Principo de Honeycomb Kernoj kaj la Rolo de Tavoleto
La mekanikaj trajtoj de aluminiaj kahelaj kernoj devenas de sia geometria topologio. Kiam submetita al kunpremado aŭ tondŝarĝoj perpendikularaj al la vizaĝtukoj, la mielĉelaraj ĉelmuroj ĉefe suferas aksa kunpremado aŭ fleksado. Iliaj ekvivalentaj mekanikaj ecoj (T.e., ekvivalenta elasta modulo, tonda modulo) difinis funkciajn rilatojn kun la internaj trajtoj de la tavoletmaterialo (E, σs) kaj la geometriaj parametroj de la kahelaro (folio dikeco t, ĉela grandeco L).
Tabelo 2: Mekanika Klarigo de Honeycomb Structure Avantaĝoj
| Rendimento Avantaĝo | Inĝenieristiko Signifo & Mekanismo |
|---|---|
| Escepte Alta Specifa Rigideco/Forto, | Signife pliigas la momenton de inercio de la sekco tra kava strukturo, atingante bonegan fleksan rigidecon per minimuma materialo. |
| Bonega Kunpremo/Tondo-Rendimento, | La progresema kliniĝanta deformado de ĉelaj muroj efike sorbas efikenergion, ofte uzata en kraŝaj energiadministraj zonoj. |
| Bona Termika / Akustika Izolaĵo, | La hermetikaj kahelaj ĉeloj kreas multajn senmovajn aerkamerojn, efike blokante varmofluon kaj transdonon de sonondo. |
| Elstara En-Avia Stabileco, | Provizas kontinuan subtenon por la supraj kaj malsupraj vizaĝtukoj, malhelpante lokan kliniĝon sub kunpremado. |
Ŝlosila Rolo de Foil: La folio dikeco (t) rekte determinas la sekcan areon de la ĉelaj muroj kaj estas la primara faktoroinfluante la kernon kunprema forto kaj tonda rigideco. La forto de rendimento de la materialo (σs) determinas la ŝarĝan limon de la kerno.
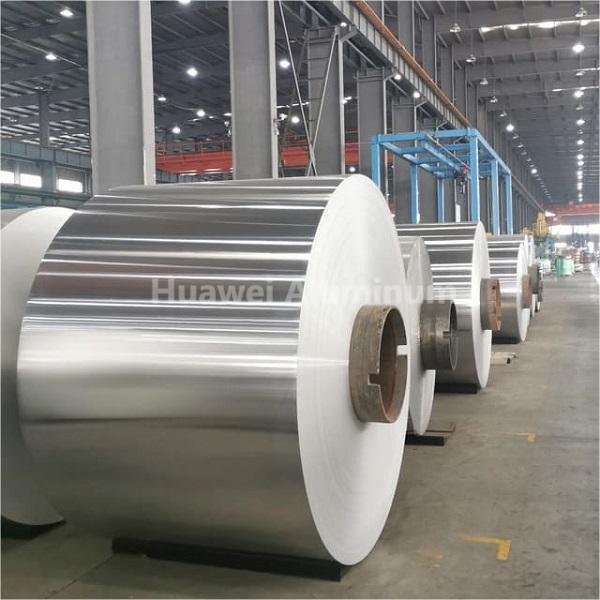
3. Kromata Traktado: Neceso, Mekanismo, kaj Proceza Kontrolo
Netraktitaj aluminiaj foliaj surfacoj havas naturan oksidan filmon kiu disponigas malfortan kaj malstabilan adheron al polimeraj gluoj.. Kroma konverta traktado kemie formas a kompleksa amorfa pasiva filmo enhavanta trivalentan kaj sesvalentan kromionsur la aluminia surfaco.
Kerna Valoro de la Traktado:
- Plibonigas Adhesive Bond Fortikecon: La konverta tegaĵo disponigas aktivan surfacon riĉan je -OH-grupoj, formante fortajn kemiajn ligojn kaj fizikan interligadon kun gluoj kiel epoksio aŭ fenolaj rezinoj.
- Plibonigas Substratan Korodan Reziston: La filmo funkcias kiel baro, efike prokrasti elektrokemian korodon de la aluminia substrato en severaj medioj (humideco, salo ŝprucaĵo), malhelpante gluan malsukceson pro substrata korodo.
- Certigas Procezan Fenestron: Stabila surfaca kondiĉo garantias konsistencon en gluaj presaj kaj laminaj procezoj, kiu estas esenca por akiri unuformajn gluajn liniojn kaj altan nodan forton.
Tabelo 3: Komparo de rendimento: Kromato vs. Kromi-Liberaj Konvertaj Tegaĵoj
| Indikilo de rendimento | Tradicia Kromata Tegaĵo | Kroma-Libera Konverta Tegaĵo (T.e., Zr/Ti bazita) |
|---|---|---|
| Koroda Rezisto, | Bonega (enhavas memresanigantan Cr6+) | Bona al Bonege (dependas de tega denseco) |
| Glua Ligo-Rendimento, | Bonega, longtempe pruvita | Bona al Bonege, tre formul-dependa |
| Media Efiko, | Kompatinda (enhavas karcinogenan Cr6+, strikte limigita de RoHS/REACH) | Bonega, enhavas neniujn danĝerajn pezmetalojn |
| Kosto, | Relative Malalta | Tipe Pli alta |
| Ĉefaj Aplikaj Areoj, | Aerospaco, militistaro, kaj aliaj alt-efikecaj sendevigitaj kampoj. | Fervoja transporto, arkitekturo, ĝenerala industria, kaj aliaj komercaj kampoj. |
4. Inĝenieristiko-Selektado de Alojoj: Metalurgia Perspektivo
Elekto de alojo estas ekvilibro de rendimento, kosto, kaj fabrikebleco. Oftaj alojoj por kahela folio kaj iliaj metalurgiaj karakterizaĵoj estas kiel sekvas:
Tabelo 4: Engineering Characteristics Analysis of Common Honeycomb Aluminium Foil Alojoj
| Aloja Nomo | Ĉefaj Alojaj Elementoj | Tipa temperamento | Ŝlosilaj Karakterizaĵoj & Mekanismo | Primaraj Aplikaj Scenaroj |
|---|---|---|---|---|
| 3003 | Al-Mn (Mn~1.2%) | H18/H19 | Plej bona Totala Agado. Solida solvfortigo de Mn plibonigas forton konservante bonan formablecon; MnAl6-fazo rafinas grajnojn, provizante bonegan korodan reziston. | Primaraj strukturaj kernoj por aerospaco, altnivelaj industriaj paneloj. |
| 1100, | Al (≥99.0%) | H18/H19 | Plej alta pureco, bonega koroda rezisto. Pli malalta forto sed alta muldebleco, taŭga por maldika rulado. | Interna tajlado, akustikaj/termoizolaj kernoj kun pli malaltaj fortpostuloj. |
| 5052, | Al-mg (Mg~2.5%) | H18/H19 | Elstara forto kaj laceca agado. Signifa solida solvfortigo de Mg, alta labormalmola indico. Bonega rezisto al mara atmosfera korodo. | Strukturaj aplikoj sub dinamikaj ŝarĝoj: ŝipferdekoj, plankoj de altrapida trajno. |
| 3004, | Al-Mn-Mg | H18/H19 | Forto inter 3003 kaj 5052. Aldonita Mg plu pliigas forton konservante bonan brazeblon. | Specialaj veturiloj, kunmetitaj strukturoj postulantaj postan veldadon. |
Elekta Konsilo: 3003 alojoestas la absoluta ĉefa materialo por aerospac-gradaj kahelaj kernojpro ĝia elstara ekvilibro de forto, formebleco, koroda rezisto, kaj kosto. 5052 taŭgas por aplikoj postulantaj ekstreman pezredukton kaj dinamikan forton. 1100 estas uzata en tre korodaj sed malalt-ŝarĝaj medioj.
5. Fabrika Procezo de Mielĉelara Aluminio: De Casting al Precizeca Rulado
Altkvalita kahela aluminio-folio dependas de preciza kontrolo tra la tuta produktadĉeno.
Kerna Proceza Ĉeno:
- Fandado & Casting: Uzante altpurajn aluminiajn ingotojn, precize kontrolante alojan komponadon kaj malpuran enhavon (Fe, Kaj, ktp.) certigi metalurgian unuformecon.
- Homogenigo: Forigas apartigon en la ingoto, certigante unuforman disvastigon de sekundaraj fazaj partikloj.
- Varma Ruliĝo & Malvarma Ruliĝo:
- Post varma ruliĝanta paneo, la materialo spertas multoblajn malvarmajn ruladpasojn.
- Ŝlosilaj Kontrolpunktoj: Preciza kontrolo de ruliĝanta forto, streĉiteco, lubrikado, kaj malvarmigo estas kritika por atingi ultra-maldikaj mezuriloj (T.e., 0.03mm) kaj malloza dikeco-toleremo (T.e., ± 0,002 mm).
- Meza kalciado estas uzata por malpezigi labormalmoliĝon kaj restarigi flekseblecon.
- Surfaca Purigado & Antaŭtraktado: Alkala kaj acida purigado por forigi ruliĝantajn oleojn kaj la naturan oksidan tavolon, akirante puran, aktivigita surfaco.
- Kemia Konverta Traktado: Uzante trempajn aŭ rulajn tegajn metodojn, strikte kontrolante bankoncentriĝon, pH, temperaturo, kaj kuractempo por formi unuforman tegaĵon plenumantan normajn pezpostulojn (T.e., >30mg/m² kiel Cr).
- Precizeca Fendado & Inspektado: Uzante senbrulan fendan teknologion por certigi randan kvaliton. 100% interreta dikeco-monitorado, kombinita kun specimenigo por mekanika propraĵo (streĉa forto, cedi forton, plilongigo) kaj tegaĵo-kvalita testado.

6. De Tavoleto ĝis Honeycomb Kerno: Detala Produktada Procezo
Tabelo 5: Honeycomb Core Forming Process Steps kaj Teknikaj Punktoj
| Proceza Paŝo | Ekipaĵo & Proceza Priskribo | Teknikaj Punktoj & Kvalita Kontrolo |
|---|---|---|
| 1. Preciza Adhesive Printado, | Uzanta gravuran presadon aŭ ajuton dispensan ekipaĵon por apliki paralela, egaldistancaj gluaj linioj sur la folio. | Precizeco de liniolarĝo, alteco, kaj interspacigo (± 0,1 mm) rekte determinas nodan forton kaj kahelan regulecon. Gluoj estas tipe modifitaj epoksiaj aŭ fenolaj rezinoj. |
| 2. Stakiĝo & Resanigo, | Ĝuste vicigante kaj stakigante multoblajn glue-tegitajn foliajn tavolojn, poste kuraci en varma gazetaro sub specifa temperaturo (T.e., 120-180°C) kaj premo. | Premo devas esti unuforma por certigi plenan gluan penetron kaj formadon de kompletaj nodoj. Kuraciciklo influas gluan kruc-ligon kaj finajn trajtojn. |
| 3. Ekspansio, | Etendante la resanigitan “folio bloko” perpendikulara al la gluaj linioj por formi la sesangulan kahelaron. | Ekspansia indico kaj fiksaĵdezajno devas esti optimumigitaj por malhelpi ĉelmuron disŝiri aŭ troan plastan deformadon. Vastigita kahelaro postulas stabiligon. |
| 4. Tranĉi al Grandeco, | Uzante bendsegilojn aŭ CNC-tranĉajn ekipaĵojn por tranĉi la mielĉelaran kernon al bezonata dikeco kaj formo. | Tranĉita surfaca perpendikulareco kaj kvalito influas ligan areon kaj forton kun vizaĝtukoj. |
| 5. Post-traktado (Laŭvola), | Rezina impregnado (T.e., poliimido) plifortigi nodojn aŭ doni specialajn funkciojn (flamrezisto). | Rezina koncentriĝo, impregna kvanto, kaj resaniga procezo postulas striktan kontrolon. |
7. Ŝlosilaj Efikecindikiloj kaj Testaj Normoj
Akirado kaj teknikaj interkonsentoj devas klare difini la sekvajn ŝlosilajn indikilojn kaj iliajn testajn metodojn.
Tabelo 6: Ŝlosilaj Efikecaj Indikiloj kaj Rilataj Normoj por Honeycomb Aluminium Folio
| Elfara Kategorio | Specifa Indikilo | Tipa Postulo (T.e., 3003 H18) | Komunaj Testnormoj |
|---|---|---|---|
| Geometriaj Dimensioj, | Dikeco & Toleremo | 0.05mm ± 0.003mm | GB/T 22638.1, ASTM B479 |
| Larĝo & Toleremo | +0 / -1 mm | ||
| Mekanikaj Propraĵoj, | Tensila Forto (Rm) | ≥ 180 MPa | GB/T 228.1, ASTM E8 |
| Rendimento-Forto (Rp0.2) | ≥ 170 MPa | ||
| Plilongigo (A50mm) | ≥ 2% | ||
| Surfaca Traktado, | Tegaĵo Pezo | Kromato: 30-100 mg/m² (kiel Cr) | GB/T 9791, ASTM B449 |
| Koroda Rezisto | Neŭtrala Sala Sprayo (NSS) ≥ 168h, neniu bazmetala korodo. | GB/T 10125, ASTM B117 | |
| Proceza Agado, | Adhesive Bond Strength (Senŝeligi) | ≥ 4 N/mm (kun specifita gluaĵo) | GB/T 2790, ASTM D903 |
| Surfaca Malsekiga Tensio | ≥ 72 mN/m (certigas bonan disvastiĝon de gluo) | GB/T 14216, ASTM D2578 |
8. Enprofunda Aplika Analizo
Aerospaco
- Aplikoj: Planko de aviadiloj, kajutdiskoj, carenoj, flugilaj malantaŭaj randoj, helikoptero rotor klingo kernoj, satelitaj strukturoj.
- Materialaj Postuloj: Plej alta grado. Kutime uzas 3003 aŭ 5052 alojo, kromate traktita, konforma al specifoj kiel MIL-DTL-81706 aŭ AMS 4344, kun plena materiala spurebleco.
Fervoja Transportado
- Aplikoj: Rapidtrajnaj nazkonusoj, tegmentoj, plankoj, internaj murpaneloj, ekipaĵaj golfokovriloj.
- Materialaj Postuloj: Alta forto de laceco, flamrezisto, malalta fumo kaj tokseco (T.e., EN 45545). 5052 kaj 3003 alojoj estas oftaj, kun tendenco al krom-liberaj tegaĵoj.
Altnivelaj Konstruaj Kurtenmuroj
- Aplikoj: Kurbaj fasadoj, metalaj tegmentoj, internaj ornamaj paneloj por grandaj publikaj konstruaĵoj (flughavenoj, Teatroj).
- Materialaj Postuloj: Bonega plateco, veterrezisto, tegaĵo adhero (ofte postulas antaŭtraktadon por fluorokarbona pentrado). 1100 kaj 3003 alojoj estas primaraj, kun fokuso sur kosto kaj aspekto kvalito.
Marine & Enmara Inĝenieristiko
- Aplikoj: Jaĥtaj superkonstruaĵoj, ŝipaj fakmuroj, ekstermaraj platformaj loĝejoj.
- Materialaj Postuloj: Escepta rezisto al mara atmosfero kaj sal-spraĵa korodo. 5052 alojo estas preferita, kun tre altaj surfaca traktado postuloj.
9. Kerna Kvalita Kontrola Sistemo de Fabrikisto
Supra-nivela kahela aluminia folio provizanto devus establi ampleksan kvalitkontrolan sistemon:
- Envenanta Inspektado: Spektroskopa kaj kemia analizo de aluminiaj ingotoj kaj kemiaj krudaĵoj.
- Statistika Proceza Kontrolo (SPC): Monitorado de ŝlosilaj parametroj kiel ruliĝanta dikeco, tegaĵo pezo.
- Laboratoria Testado: Ekipita per streĉaj testiloj, metalografiaj mikroskopoj, salaj ŝprucaĵĉambroj, testiloj de gluoj, ktp., por agado-konfirmo.
- Spurebleco: Kapablo spuri ĉiun finitan tavoletvolvaĵon reen al ĝia ekvivalenta degelvarmo, ruliĝanta aro, kaj procezaj parametroj.
- Atestoj: Tenante industrispecifajn kvalitajn mastrumajn atestojn kiel AS9100 (Aerospaco), IRISO (Relo).
10. Estontaj Teknologiaj Tendencoj
- Ultra-Maldika & Ultra-Altaj Fortaj Folioj: Disvolviĝo de folioj <0.02mm dika, uzante novajn alojojn kiel Al-Li aŭ Al-Sc por ekstrema malpezigo.
- Ekologiaj Amikaj Surfacaj Teknologioj: Daŭra plibonigo de krom-liberaj konvertiĝaj tegaĵoj, moviĝante al nano-teknologioj kiel grafen-modifitaj tegaĵoj.
- Cifereca & Inteligenta Fabrikado: Utiligante IoT kaj grandajn datumojn por realtempa optimumigo de ruliĝantaj kaj surfacaj traktadoj, kaj prognoza bontenado.
- Funkciigitaj Mielĉelaroj: Disvolviĝo de inteligentaj kernoj por termika administrado (PCM-plenigo), elektromagneta ŝirmado (konduktaj tegaĵoj), aŭ struktura sanmonitorado (enigitaj sensiloj).
Konkludo
Mielĉela aluminia folio estas malproksima de ordinara maldikŝpura metalo; ĝi estas la produkto de la intersekco de materiala scienco, precizeca fabrikado, kaj struktura dezajno. Subtilaj varioj en ĝia agado estas signife plifortigitaj en la makroskopaj trajtoj de la kahela kerno kaj la fina komponaĵo.. Tial, profunda kompreno de la materialaj ecoj, procezaj korelacioj, kaj kvalitkontrolaj punktoj klarigitaj en ĉi tiu gvidilo estas fundamentaj por certigi la sukceson de malpeza inĝenierado kaj atingi fidindan aĉetadon kaj teknikan kunlaboron..
Elektante a profesia fabrikanto de aluminiaj foliojkun profunda metalurgia kompetenteco, striktaj procezaj kontrolo-kapabloj, kaj kompletaj testaj metodoj estas la plej kritika decido por akiri stabilan, alt-efikeca kahela aluminio-folio kaj finfine gajnante fidon en lukskvalitaj merkatoj.