
Cercle en aluminium pour batterie de cuisine | Usine de disques d'emboutissage profond
| Spécification | Valeur |
| Alliage | 1050 / 1060 / 1100, 3003, 5052 |
| Tempérer | O (recuit pour emboutissage profond) |
| Épaisseur | 0.6–6mm (casseroles 1,5–3 mm; lourd/induction 3–5 mm) |
| Diamètre | 100–500mm, masqué à l'outillage |
| Induction | base revêtue d'acier inoxydable disponible / spécifié |
| Conformité | FDA / UE 1935/2004 / Contact alimentaire LFGB selon besoin |
| QC | certificat d'état d'alliage, épaisseur, platitude, essai sur échantillon |
| Produits principaux | woks, poêles à frire, casseroles, marmites, casseroles à lait, plaques à pâtisserie |
Cercle en aluminium pour batterie de cuisine
Introduction
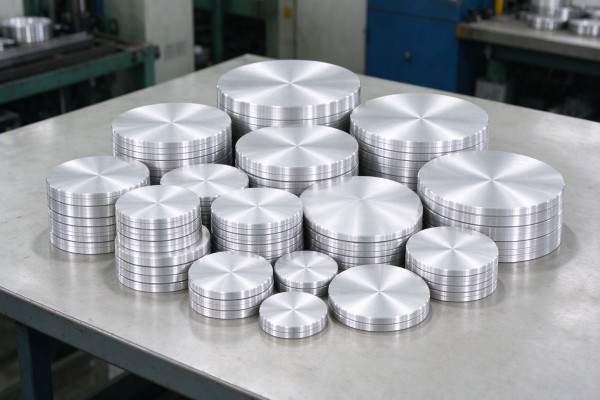
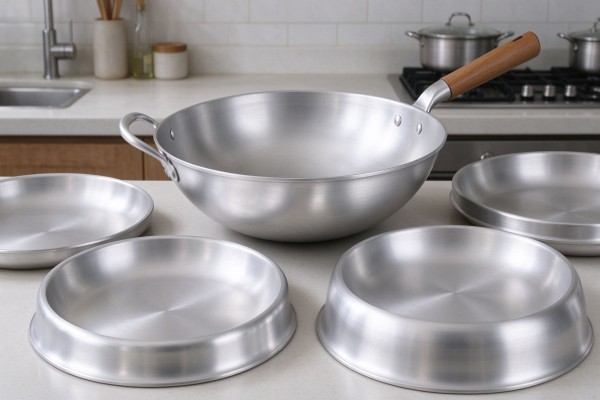
Un cercle en aluminium pour batterie de cuisine est un flan rond en aluminium embouti, filé ou estampé dans le corps d'un wok, poêle à frire, casserole, marmite, casserole à lait ou plaque à pâtisserie.
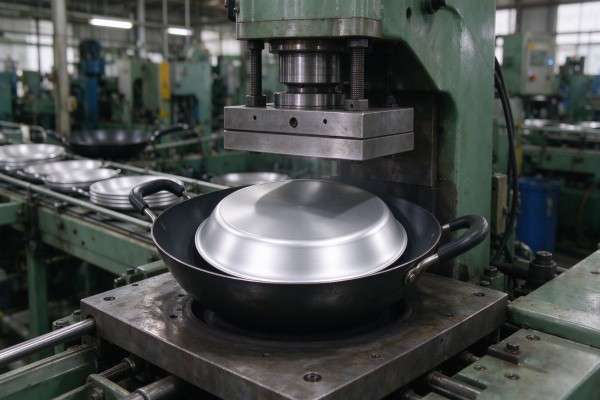
C'est la matière première de presque tous les ustensiles de cuisine en aluminium pressé.: un disque plat est placé sur une presse d'emboutissage profond et transformé en une coupelle sans soudure, puis coupé, nettoyé, enduit ou anodisé, et équipé de poignées.
La qualité du cercle détermine directement si la poêle tire proprement, tient un mur plat, reste plat sur la chaleur et prend une finition antiadhésive ou anodisée.
Les fabricants d'ustensiles de cuisine du monde entier s'approvisionnent en disques auprès d'usines d'aluminium chinoises car le laminage, l'offre de découpage et d'emboutissage profond est mature et compétitive en termes de coûts.
Ce guide explique quels alliages et états sont utilisés dans les ustensiles de cuisine, les tailles de disque typiques pour les casseroles courantes, comment fonctionne l'emboutissage profond et quelles sont les causes du earing, écorce d'orange ou craquelure, comment sont ajoutés les finitions antiadhésives et anodisées et les bases recouvertes d'induction, et comment spécifier et commander des cercles d'ustensiles de cuisine cohérents.
Il est écrit pour les usines de poêles, marques et importateurs d'ustensiles de cuisine.
Qu'est-ce qu'un cercle en aluminium pour les ustensiles de cuisine?
Le cercle est un disque plat découpé dans une bobine ou une feuille d'aluminium, normalement 0,6 à 6 mm d'épaisseur et environ 100 à 500 mm de diamètre, fourni dans la trempe O douce afin qu'il puisse être formé.
Au lieu d'acheter une poêle finie, l'usine d'ustensiles de cuisine achète le blanc, le dessine dans son propre outillage, puis ajoute le revêtement intérieur, finition extérieure, poignées et emballage.
La fourniture du cercle plutôt que du corps fini permet à chaque usine de contrôler ses propres conceptions et sa propre image de marque..
Trois propriétés font qu'un cercle convient aux ustensiles de cuisine: il doit être suffisamment souple et ductile pour pouvoir être embouti profondément sans se fissurer, il doit avoir un nettoyage, surface uniforme pour que les revêtements adhèrent, et il doit avoir des oreilles basses (hauteur de jante inégale) si peu de matière est coupée.
Le bon alliage, la trempe et la voie de recuit contribuent toutes, c'est pourquoi toutes les feuilles d'aluminium ne constituent pas une bonne ébauche de wok.
Les ébauches d'ustensiles de cuisine les plus courantes sont molles 1050 cercle en aluminium pour casseroles en aluminium pur et économiques, 3003 cercle en aluminium pour ustensiles de cuisine antiadhésifs généraux, et 5000-feuille d'aluminium de série tel que 5052 pour corps anodisés durs haut de gamme.
Les cercles sont imbriqués et effacés de la bobine à grande vitesse, c'est pourquoi ils constituent une pièce de départ efficace: les flans ronds sont bien serrés sur la bande, laissant peu de débris, et le bord cisaillé est propre pour la presse.
La fourniture d'un disque pré-blanchi plutôt qu'une feuille rectangulaire évite également à l'usine d'ustensiles culinaires d'avoir à gérer sa propre ligne de découpage., pour que l'usine puisse se concentrer sur le dessin, revêtement et assemblage.
Le broyeur contrôle le recuit et la tolérance de découpage, tandis que l'usine d'ustensiles de cuisine contrôle ses propres outillages et finitions.
Pourquoi les ustensiles de cuisine sont fabriqués à partir de cercles en aluminium
-
- Haute conductivité thermique: l'aluminium chauffe rapidement et répartit la chaleur sur toute la base, réduire les points chauds.
- Faible densité: une poêle en aluminium embouti est légère et maniable, contrairement à la fonte ou à l'acier inoxydable épais.
- Excellente formabilité: L'aluminium O-temper doux s'emboutit en profondeur dans de grands woks et poêles en une ou plusieurs presses..
- Compatible avec les surfaces: l'aluminium reçoit des revêtements antiadhésifs PTFE/céramique, anodisation dure et bon polissage.
- Abordable: le matériau du cercle roulé et découpé est peu coûteux par rapport au moulage, ustensiles de cuisine forgés ou inoxydables.
- Recyclable: les ustensiles de cuisine en aluminium font partie des produits de cuisine les plus recyclables.
Les principales limites sont que l'aluminium nu réagit avec les aliments acides., qui est résolu par revêtement ou anodisation; et que l'aluminium pur n'est pas naturellement magnétique, les tables de cuisson à induction nécessitent donc une base en acier inoxydable collé (couvert dans la section 11).
Par rapport à d'autres matériaux d'ustensiles de cuisine, l'aluminium se situe entre l'acier inoxydable et la fonte.
Il chauffe plus vite et plus léger que l'inox, est beaucoup moins cher et plus formable que le cuivre, et ne supporte pas le poids lourd ou le chauffage lent de la fonte.
Cet équilibre de vitesse, poids, la formabilité et le coût sont la raison pour laquelle le marché de masse – des poêles antiadhésives grand public aux marmites commerciales – est dominé par l'aluminium pressé tiré des cercles.
Une poêle en acier inoxydable est plus lourde et plus lente à chauffer, une poêle en fonte est lente et lourde, et une poêle en cuivre coûte cher; l'aluminium issu d'un cercle bien choisi offre le meilleur compromis au quotidien.
Quel alliage d'aluminium pour les ustensiles de cuisine?
| Alliage | Caractéristiques | Utilisation typique des ustensiles de cuisine |
| 1050 / 1060 / 1100 | très doux, ductile, bon tirage, faible coût | casseroles en aluminium pur, pots à lait, articles économiques |
| 3003 (Al-Mn) | force modérée, bon tirage, robuste | poêles et casseroles antiadhésives générales |
| 5000 séries (5052) | plus fort, résistant à la corrosion, s'anodise bien | batterie de cuisine anodisée dure de qualité supérieure, bases lourdes |
| 6061 / 6063 | traitable thermiquement, pas le flan d'emboutissage profond habituel | poignées, couvercles, pièces structurelles |
Utilisations les plus pressées des ustensiles de cuisine 1050/1060 ou 3003 dans le tempérament O.
L'aluminium pur de la série 1000 est le plus doux et le moins cher et s'intègre dans de simples casseroles et pots à lait.; 3003 ajoute du manganèse pour un peu plus de solidité et de résistance aux bosses, c'est pourquoi c'est la bête de somme des poêles à frire antiadhésives.
5052 est choisi lorsque la poêle doit être plus épaisse, plus lourd et anodisé dur, parce que le film 5xxx s'anodise en dur, surface sombre et durable. Les acheteurs ont rarement besoin d'un alliage 6xxx pour le corps étiré; ces qualités sont plus souvent utilisées pour les poignées et les couvercles.
Pour les ustensiles de cuisine à revêtement, l'alliage compte moins que la surface et la trempe., car le revêtement antiadhésif recouvre l'aluminium.
Pour les ustensiles de cuisine anodisés dur, l’alliage est très important: 5052 feuille de miroir et 3003 anodiser de manière cohérente, alors que le 1xxx très pur donne un film plus doux.
Le fournisseur devrait recommander l'alliage une fois que l'usine aura indiqué si la poêle sera antiadhésive., poli ou anodisé dur.
Tempérer: Pourquoi O est la norme en matière d'ustensiles de cuisine
Les cercles de batterie de cuisine sont presque toujours fournis dans le O (recuit) tempérer.
O means the coil has been fully annealed, giving the lowest yield strength and the highest elongation, which is exactly what deep drawing needs: the metal flows into the die without tearing.
A work-hardened H temper circle would crack or wrinkle when drawn into a deep wok, and a half-hard disc would spring back.
So even when the finished pan feels rigid, the blank arrived soft.
The anneal must be correct: too soft and the blank wrinkles or thins unevenly; too hard and it cracks at the corner.
A consistent, low-earing O-temper circle from a hot-rolled, well-annealed coil gives the most stable deep drawing.
For very shallow parts some factories use a light H12/H14 temper, but deep woks, deep saucepans and tall stockpot bodies always use O.
The annealing route also sets the grain size and texture. Une bobine recuite à une amende, le grain uniforme s'étire doucement et montre peu de peau d'orange, tandis qu'une bobine sur-recuit ou à gros grains donne une surface texturée sur la poêle brillante.
Le sens de laminage et l'oreille de contrôle du recuit ultérieur: un cercle laminé à chaud bien traité se dessine avec presque aucun lobe, les chutes de garniture sont donc faibles et la presse fonctionne proprement.
C'est pourquoi les acheteurs d'ustensiles de cuisine demandent la pratique du recuit, pas seulement la lettre de tempérament, lors de la qualification d'une nouvelle usine.
Dimensions typiques et tailles de casseroles
| Paramètre | Gamme typique | Notes |
| Épaisseur | 0.6–6mm | casseroles 1,5–3 mm; bases lourdes/à induction 3–5 mm |
| Diamètre | 100–500mm | dimensionné en fonction du moule étiré et de la marge de coupe |
| Tempérer | O | recuit pour emboutissage profond |
| Platitude | pas de boucle ni de vague | doit rester à plat dans le dé |
| Bord | cisaille propre et sans bavure | pas de bavure pointue qui marque la matrice |
Le diamètre du cercle est plus grand que celui du moule fini car l'emboutissage profond consomme de la matière autour du bord qui est ensuite découpée..
UNE 280 mm poêle commence généralement à partir d'un blanc d'environ 450 à 550 mm en fonction de la profondeur; les woks hauts et les marmites profondes nécessitent un blanc beaucoup plus grand qu'une poêle peu profonde.
L'usine d'ustensiles de cuisine calcule la taille du flan à partir de son tirage, et les ébauches du broyeur à ce diamètre exact avec une matrice dédiée.
Les tolérances sont serrées car le flan doit s'emboîter dans la matrice et tirer uniformément.
L'épaisseur ne varie que de quelques centièmes de millimètre à travers la bobine, le diamètre est maintenu sur la matrice de découpe, et le disque doit être plat et exempt de vagues; un cercle bouclé se plisse dans la presse.
Le bord cisaillé est également propre et ébavuré afin de ne pas marquer la matrice ou créer un bord tranchant sur le moule fini..
Ces contrôles sont ce qui sépare un cercle de qualité batterie de cuisine de la feuille d'aluminium générale..
Une illustration typique: un 280 mm diamètre, 50 mm de profondeur peut commencer à partir d'un blanc autour 480 mm, tandis qu'un 320 mm wok 100 mm de profondeur peut nécessiter un 600 mm vierge.
Le diamètre supplémentaire est un matériau tiré vers le bas du mur et coupé du rebord., donc une poêle profonde consomme beaucoup plus de blanc qu'une poêle peu profonde.
Le poids et l'épaisseur sont vérifiés par rapport à la pièce: une marmite commerciale lourde utilise un 4 cercle de mm, tandis qu'une poêle à frire légère utilise un cercle de 1,8 à 2,5 mm.
L'usine d'ustensiles culinaires partage son tirage au sort, et le moulin confirme le diamètre et l'épaisseur du flan avant l'outillage.
Comment un cercle devient un panoramique: Dessin profond
L'emboutissage profond place le cercle plat sur une cavité de matrice, le maintient avec un support vierge pour contrôler les plis., et pousse un poinçon dans le disque pour que le matériau s'écoule vers le bas dans une tasse.
D'un seul coup, le flan plat devient un corps de poêle sans soudure.; les pièces plus hautes ou plus profondes utilisent plusieurs tirages, avec un recuit intermédiaire si l'ouvrage s'écroule.
La force du serre-flan, la lubrification et le jeu poinçon/matrice sont réglés pour que la paroi s'amincit uniformément et que le coin ne se déchire pas.
Le taux de tirage limite (LDR) décrit la profondeur à laquelle une tasse peut être tirée d'un flan donné avant de la déchirer: température O douce 1050/3003 s'étire plus profondément que les alliages à revenu dur ou à résistance plus élevée.
Les casseroles fines sont étirées avec un flan relativement épais et parées; les marmites commerciales lourdes utilisent un cercle épais et parfois du repassage (amincissement des murs) après avoir dessiné pour faire un grand, pot à parois droites.
L'épaisseur constante du cercle et la faible oreille permettent à la presse de fonctionner à grande vitesse sans arrêt de ligne..
Les pièces très profondes ou aux côtés droits sont souvent réalisées en plusieurs tirages.: une première coupe peu profonde est redessinée à travers une matrice plus petite pour augmenter la profondeur, et si le mur doit être éclairci pour une lumière, grand pot, une étape de repassage serre le mur entre le poinçon et la matrice.
Chaque tirage durcit l'aluminium, ainsi le recuit intermédiaire restaure la ductilité entre les opérations.
Un cercle cohérent – même épaisseur, même tempérament, même grain - est essentiel à travers ces étapes, car une variation du blank change le tirage et peut se déchirer au coin.
Le dessin a besoin de trois choses accordées ensemble: suffisamment de pression sur le serre-flan pour empêcher la bride de se froisser, le bon jeu matrice/poinçon pour que la paroi s'amincit plutôt que de se plier, et lubrification à la presse qui permet à l'aluminium de glisser sur l'outil sans grippage.
Trop peu de maintien plisse la jante; trop de fissures dans le coin. Un doux, un cercle de température O cohérent réagit de manière prévisible à ces paramètres, c'est pourquoi un flan stable permet à la presse de fonctionner rapidement avec peu de pièces rejetées.
Défauts de dessin courants et leur cause
| Défaut | Apparence | Cause principale |
| Boucles d'oreilles | lobes ondulés sur le bord dessiné | texture cristallographique inégale / mauvais recuit |
| Écorce d'orange | surface granuleuse et rugueuse | gros grain dans le blanc |
| Lignes de contrainte / déchirure | fissures ou lignes au coin | caractère trop dur, tirage trop profond, mauvais dégagement |
| Rides | vagues sur le mur ou la bride | support de flan trop léger ou flan trop fin |
| Mur inégal | mince tache qui brûle | mauvaise lubrification ou épaisseur inégale |
L'oreille est le défaut le plus spécifique au cercle: il apparaît comme quatre ou six lobes autour du bord après le dessin, forcer des coupes et des rebuts supplémentaires.
Cela vient de la façon dont la bobine a été roulée et recuite, donc une oreille basse, le cercle O-temper laminé à chaud est essentiel pour les casseroles à grand volume.
Le zeste d'orange provient d'un grain grossier et apparaît comme une surface texturée sur le moule fini., qui est visible sur des surfaces polies ou brillantes.
Les fissures et les déchirures signifient généralement que l'état est trop dur pour cette profondeur d'aspiration., ou le jeu de la matrice et la lubrification sont incorrects.
Une usine d'ustensiles de cuisine devrait effectuer un essai de tirage avec le premier lot pour confirmer que le cercle se comporte bien dans son dé..
La plupart de ces défauts sont évités en amont, pas dans la presse.
Les oreilles et la peau d'orange sont fixées par le parcours de laminage et de recuit de la bobine, donc une oreille basse, à grain fin, le cercle O-temper laminé à chaud les empêche avant l'estampage; la fissuration est évitée en fournissant un état doux adapté à la profondeur d'emboutissage; froissement par la pression correcte du serre-flan; et recouvrir les imperfections en nettoyant, matériau sans huile.
C'est pourquoi une usine d'ustensiles de cuisine qualifie un moulin avec un échantillon prélevé plutôt que d'acheter uniquement sur la base du prix., et pourquoi les commandes répétées restent sur les mêmes spécifications de bobine.
Ustensiles de cuisine fabriqués à partir de cercles
Le même parcours de découpage et d'emboutissage profond produit la plupart des ustensiles de cuisine en aluminium pressé.
Les poêles à frire et les poêles sont tirées peu profondes d'un cercle mince; les woks sont des embouts profonds qui nécessitent un flan O-tremp très ductile; les casseroles et les marmites sont plus profondes, tirages du côté droit, souvent avec une base plus lourde; les bacs à lait et les plaques à pâtisserie sont peu profonds, formes simples.
Les marmites de cuisine commerciales utilisent des, cercles robustes, tandis que les poêles antiadhésives grand public utilisent du diluant, les plus légers.
Après avoir dessiné, le corps est garni d'un bord propre, le bord est recourbé ou roulé, les trous de poignée sont percés, la surface est traitée, et l'intérieur est enduit ou poli.
Les poignées et les couvercles sont ensuite rivetés ou vissés. Parce que le corps dessiné est sans couture, il n'y a pas de coin soudé pour fuir ou piéger les aliments, c'est pourquoi les ustensiles de cuisine en aluminium pressé sont faciles à nettoyer.
Les ustensiles de cuisine grand public et commerciaux diffèrent par le cercle qu'ils dessinent.
Les poêles antiadhésives domestiques utilisent une fine couche O de 1,5 à 2,5 mm. 1050/3003 cercles pour la légèreté et le faible coût; les marmites et les woks des restaurants utilisent des épaisseurs de 3 à 5 mm 3003 ou 5052 des cercles qui résistent à une utilisation intensive quotidienne, débosselage et nettoyage alcalin.
Les ensembles grand public anodisés durs haut de gamme se situent entre les deux, en utilisant une épaisseur moyenne 5052 corps anodisé en une surface sombre et durable. La même ligne de tréfilage peut servir les deux marchés en changeant l'alliage, calibre et finition.
Surface et revêtement après dessin
Le corps en aluminium étiré est fini de plusieurs manières.
La plupart des poêles antiadhésives grand public sont dégraissées, puis sablé ou gravé chimiquement pour donner une adhérence au revêtement, pulvérisé avec un apprêt et un ou plusieurs PTFE (Type Téflon) ou couches antiadhésives en céramique, et séché au four.
Les poêles Premium sont anodisées durement à une épaisseur, sombre, couche d'oxyde non réactive, parfois avec un revêtement antiadhésif dessus; les casseroles économiques et commerciales sont laissées polies ou satinées.
La propreté et le grain du cercle d'origine comptent ici, car toute rayure ou marque de roulement apparaît à travers un revêtement.
Des lignes antiadhésives enduisent des dizaines de corps par heure sur un convoyeur, les corps dessinés entrants doivent donc être cohérents en taille et en surface.
Un cercle avec une surface sale ou oxydée donne une mauvaise adhérence du revêtement; un cercle avec une peau d'orange donne un intérieur texturé.
C'est pourquoi les fabricants d'ustensiles de cuisine demandent à leur moulin un nettoyage propre., recuit, disque O-tremp à faible contamination plutôt que la feuille contaminée par des déchets la moins chère possible.
Les trois finitions conviennent à différents niveaux de prix. L'antiadhésif PTFE est le plus courant, durable et abordable, pulvérisé en plusieurs couches d'apprêt et de finition et durci;
la céramique antiadhésive est plus récente, option inorganique commercialisée sans PTFE, avec un comportement à l'usure différent; et l'anodisation dure crée une épaisseur, sombre, oxyde non réactif qui peut être autonome ou porter une couche antiadhésive.
Tous les trois dépendent d'une propreté, surface en aluminium correctement préparée - huileuse, un matériau oxydé ou peau d'orange détruit l'adhérence ; la qualité du cercle entrant est donc aussi importante que la ligne de revêtement elle-même.
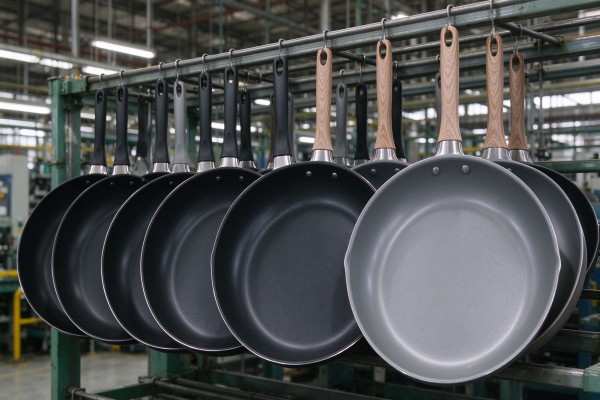
Un trait antiadhésif typique dégraisse et grave le corps dessiné, applique un apprêt qui adhère à l'aluminium, puis une ou deux couches de finition, et guérit chacun dans un four.
Construction de films, la température de durcissement et la propreté contrôlent la durée de vie du revêtement.
Parce que le revêtement est mince, toute égratignure profonde, des grains de peau d'orange ou des résidus huileux sur le flan entrant apparaissent à travers, c'est pourquoi un nettoyage, le cercle à grain fin est l'exigence silencieuse d'une bonne usine antiadhésive.
Bases à induction et plaquées
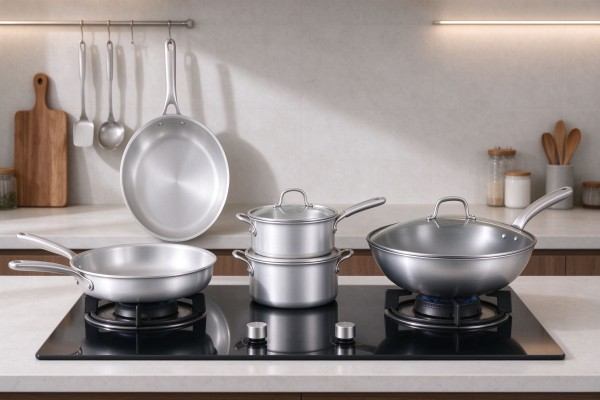
L'aluminium n'est pas magnétique, donc une poêle en aluminium nu ne chauffera pas sur une plaque à induction.
La solution standard consiste à coller un disque magnétique en acier inoxydable (d'habitude 430 ou 304) jusqu'au bas du corps dessiné.
Cela se fait en insérant une feuille d'acier inoxydable entre le cercle d'aluminium et une couche inférieure d'aluminium avant de dessiner., ou en collant/soudant un disque en acier inoxydable à la base finie puis en l'aplatissant.
Le résultat est une base plaquée: un noyau en aluminium à l'intérieur pour une, même la chaleur, une couche d'acier inoxydable à l'extérieur qui chauffe par induction, et un appartement, fond stable.
Les ustensiles de cuisine plaqués ont besoin d'un revêtement légèrement plus épais, cercle plus robuste et opération de collage précise.
La base doit rester parfaitement plane après collage et chauffage, ou la poêle bascule sur la plaque de cuisson et des points chauds se forment.
Pour les lignes à induction, l'usine d'ustensiles de cuisine doit spécifier l'épaisseur de la base et le type d'acier inoxydable., et le moulin doit fournir un cercle suffisamment plat et épais pour supporter une base plaquée sans se déformer..
Deux itinéraires courants constituent la base revêtue.
Dans la voie la plus coûteuse, une feuille d'acier inoxydable est prise en sandwich sous le cercle d'aluminium avant d'être étirée., de sorte que la base est liée grâce à la chaleur de formage; dans la voie habituelle, un disque en acier inoxydable est collé ou soudé par friction-malaxage au fond de la casserole fini, puis réaplati.
La liaison doit être sans vide afin que la chaleur soit transférée uniformément, et la base finale doit être parfaitement plate sinon la poêle bascule sur la plaque de cuisson en verre.
Une base déformée est une plainte fréquente, c'est pourquoi un épais, plat, le cercle dimensionnellement stable compte pour les ustensiles à induction.
Conformité au contact alimentaire
Parce que les ustensiles de cuisine touchent les aliments, l'aluminium et tout revêtement doivent être conformes à la réglementation relative au contact alimentaire du marché de destination.
Les références communes sont les exigences de la FDA américaine en matière d'aluminium et de revêtement., le règlement-cadre de l’UE (CE) 1935/2004 et allemand LFGB, qui incluent des tests de migration.
Les revêtements antiadhésifs doivent eux-mêmes être de qualité alimentaire, et les ustensiles de cuisine anodisés durs doivent être correctement scellés.
Le fournisseur doit fournir les certificats d'usine et, là où c'est nécessaire, des déclarations de contact alimentaire pour l'alliage et la finition plutôt qu'une allégation générique.
Les ustensiles de cuisine en aluminium nu conviennent à la plupart des aliments, mais les aliments acides (tomates, vin, agrumes) peut réagir, c'est pourquoi ces casseroles sont presque toujours revêtues ou anodisées.
Les acheteurs doivent demander le rapport de migration ou de contact alimentaire spécifique au marché sur lequel ils vendent., et conservez le numéro de lot avec les marchandises afin qu'un produit puisse être retracé jusqu'à la bobine.
En pratique, les documents qu'une marque d'ustensiles de cuisine doit demander sont: un certificat d'essai en usine désignant l'alliage et l'état, une déclaration de contact alimentaire ou de migration de l'aluminium (et pour les poêles antiadhésives, l'approbation de sécurité alimentaire du revêtement), et, lorsque le marché l'exige, les résultats de la migration LFGB ou UE.
Une déclaration générique selon laquelle le matériau est « de qualité alimentaire » sans rapport de test n'est pas suffisante pour une marque réglementée..
Les ustensiles de cuisine anodisés durs doivent également montrer que le film anodique est correctement scellé, car un oxyde non scellé peut prendre la saveur ou la couleur.
Contrôle qualité des cercles d'ustensiles de cuisine
| Vérifier | Exigence typique | Méthode |
| Alliage / tempérer | 1050/3003/5052 de mauvaise humeur | certificat d'usine, essai de dureté |
| Épaisseur | par dessin, tolérance stricte | micromètre sur échantillons |
| Diamètre | par matrice de découpe | étrier / chèque d'échantillon |
| Platitude | pas de boucle ni de vague | inspection visuelle et à plat |
| Surface | pas d'huile, rayures, marques de roulis | visuel avant de dessiner |
| Essai de dessin | pas de fissure, oreille basse | test de tirage du premier article |
| Adhésion du revêtement | pas de pelage après durcissement | hachures / essai d'abrasion |
Pour un nouvel outillage de casserole, un essai de tirage au sort du premier article est le contrôle le plus précieux: un lot d'échantillons est prélevé dans la presse de l'usine pour confirmer les fissures circulaires, épis ou amincis avant qu'un conteneur plein ne soit engagé.
Une fois que beaucoup de choses sont prouvées, les commandes répétées fonctionnent sur les mêmes spécifications de bobine, recuire et mourir, ce qui maintient le tirage au sort cohérent. L'inspection à l'arrivée vérifie l'alliage certifié, tempérer, épaisseur et diamètre, et rejette les matières grasses ou rayées qui abîmeraient le revêtement.
Parce que le cercle est doux, les marques de manipulation sont faciles à créer et faciles à manquer.
Un lot qualifié est échantillonné sur toute la palette, pas seulement du haut, parce que les bords sont bosselés, les taches de corrosion et la contamination entre les feuilles peuvent se cacher au milieu d'une pile.
Pour lignes enduites, un test d'adhérence en quadrillage après durcissement révèle rapidement si la surface entrante était suffisamment propre.
Conserver l'échantillon de tirage approuvé et un premier article enduit permet à l'usine de comparer visuellement chaque expédition répétée..
Emballage et logistique
Les cercles sont plats et sensibles aux rayures, ils sont donc empilés dans des cartons propres ou sur des palettes fumigées, souvent avec du papier intercalaire entre les faces pour éviter les frottements et les rayures, et bord protégé.
Parce que toute égratignure sur le visage se voit à travers un revêtement, la manipulation est maintenue propre et sèche.
Chaque carton est étiqueté avec un alliage, tempérer, épaisseur, diamètre, numéro de bobine/lot et poids.
Les conditions d’exportation sont généralement FOB, CFR ou CIF avec 30% Dépôt T/T et solde par rapport au connaissement, avec le certificat du moulin et les documents de contact alimentaire expédiés avec la marchandise.
Le matériau doit être stocké au sec et à plat; les cercles empilés peuvent développer un jeu ou une boucle s'ils sont laissés inégalement chargés.
Parce que le flan est doux O-temper, les bosses dues à une manipulation brutale sont visibles sur le moule fini, les palettes sont donc sanglées et protégées par leurs bords pour l'exportation.
Parce que l'aluminium O-temper est mou, les grosses piles ne doivent pas être suremballées ou laissées sous une pression inégale, ou les disques inférieurs développent un ensemble permanent qui ne restera pas à plat dans la matrice.
Les cartons sont généralement pesés et comptés, et le numéro de bobine/lot est conservé à l'extérieur afin que l'usine d'ustensiles de cuisine puisse retracer une poêle étirée jusqu'à la bobine exacte si un problème de qualité apparaît.
Le papier intercalaire empêche également les visages de se frotter lors d'un long voyage en mer..
Prix et MOQ
| Facteur de coût | Effet sur le prix |
| Alliage | 1050/1060 le plus bas; 3003 milieu; 5052 plus haut |
| Tempérer / itinéraire | L'O-temper laminé à chaud à faible oreille s'étire mieux et coûte un peu plus cher |
| Épaisseur | les cercles plus épais coûtent plus cher |
| Diamètre / outillage | le diamètre personnalisé nécessite une matrice d'obturation (une fois) |
| Surface | nettoyer, le matériau à faible défaut pour le revêtement ajoute de la cohérence |
| Volume | Les courses de conteneurs et les jauges standard réduisent le coût unitaire |
Le prix du cercle suit la base du lingot d'aluminium (Spot du LME et de Shanghai) et rouler, recuit, suppression et une petite prime pour la consistance de la qualité des ustensiles de cuisine.
Les diamètres personnalisés comportent une matrice de découpe unique, qui est amorti sur la commande; l'utilisation d'un diamètre existant ou d'une taille commune le supprime.
Les déchets ou les matériaux hors trempe les moins chers constituent généralement une fausse économie., car un lot fissuré ou creusé arrête la ligne de revêtement.
Un petit premier lot d'échantillon est recommandé avant un conteneur plein.
Parce que la base du lingot flotte, les devis ont une courte durée de validité et sont reconfirmés lors de la passation de la commande; les gros mouvements de métal modifient sensiblement le prix par disque.
Les acheteurs contrôlent les coûts en fixant l'alliage et le calibre sur une famille de produits., choisir un diamètre de flan existant lorsque cela est possible, commande de conteneurs pleins, et ne pas trop spécifier un cercle plus épais ou un alliage plus élevé que ce dont la poêle a besoin.
UNE 5052 le cercle coûte plus cher que 3003, mais cela n'en vaut la peine que là où une anodisation dure ou un usage commercial intensif l'exige.
Comment commander des cercles d'ustensiles de cuisine
Envoyez le dessin du panoramique ou la taille finie, profondeur et paroi afin que le diamètre du flan puisse être calculé.
Indiquer l'alliage (1050/3003/5052), O COMMURE, l'épaisseur et la finition (antiadhésif, anodisé, poli).
Pour poêles à induction, spécifier l'épaisseur de la base plaquée et le type d'acier inoxydable.
Approuver un échantillon de tirage au sort, confirmer l'oreille, adhérence des surfaces et des revêtements.
Confirmer le prix, outillage de matrice, MOQ, conditions d'emballage et de livraison, puis lancez la production avec des certificats complets.
Pour une première commande, un petit lot d'échantillons est rentable. Cela confirme que le cercle se dessine proprement dans votre dé spécifique, que les oreilles et la peau d'orange sont acceptables, et que le revêtement ou l'anodisation adhère avant qu'un conteneur plein ne soit engagé.
Une fois approuvé, le broyeur tient la matrice de découpage et enregistre les spécifications de la bobine, recuit et épaisseur afin que les commandes répétées correspondent à l'échantillon approuvé.
Partager votre tirage au sort et tout problème existant : déchirement, boucle, Le décollement du revêtement aide le fournisseur à ajuster le matériau plutôt que de deviner.
About Eco Alun
Eco Alum est un fournisseur de produits en aluminium créé en mars 2025, organisé autour d’une riche chaîne d’approvisionnement au sein de l’industrie chinoise du laminage de l’aluminium.
Au lieu d'agir comme un simple commerçant, nous nous coordonnons avec des roulants qualifiés, fraises de découpage et d'emboutissage profond pour fournir des spécifications précises, matériau bien fini à des prix directs en usine et gérer les aspects techniques, documentation qualité et exportation.
Nos principaux produits sont des plaques d'aluminium, bobines, feuilles, bandes et disques (cercles), couvrant la série 1xxx—1050, 1060, 1070, 1100, 1235 et 1350 - avec 3003 et les alliages de la série 5000 tels que 5052.
Pour les ustensiles de cuisine, nous fournissons des cercles d'emboutissage O-temper en 1050/1060, 3003 et 5052, à votre diamètre et épaisseur, avec une oreille basse, surfaces propres et prêtes à être enduites, certificats d'usine, documents destinés au contact alimentaire si nécessaire, et emballage anti-rayures.
Nous vous aidons à calculer la taille du flan pour votre poêle, recommander l'alliage pour antiadhésif, batterie de cuisine anodisée dure ou recouverte d'induction, et prendre en charge un prélèvement d'échantillon avant la production en volume.
Contactez-nous à [email protected] ou +86 19924932491.
Nous soutenons les usines de poêles et les marques d'ustensiles de cuisine avec des conseils sur la taille des flans, matériau O-temper à faible oreille, certificats d'usine et de contact alimentaire spécifiques à un lot, épaisseur constante, et propre, emballage entrelacé.
Envoyez votre dessin de casserole ou le diamètre requis à [email protected] pour une invite, devis basé sur les spécifications et prélèvement d'échantillons.
Nous prenons en charge toute la boucle d'approvisionnement plutôt que de simplement expédier les disques: calcul de la taille du blanc à partir de votre dessin panoramique, sélection d'alliage et de trempe pour antiadhésif,
utilisation anodisée dure ou par induction, approbation du prélèvement d'échantillons avant le volume, documents d'usine et de contact alimentaire spécifiques à un lot, et des commandes cohérentes respectant les mêmes spécifications de bobine.
Parce que nous nous coordonnons avec des laminoirs et des découpoirs qualifiés, les cercles arrivent propres, doux et à oreilles basses, prêt pour votre presse d'emboutissage.
Foire aux questions
Q: Quel cercle en aluminium est utilisé pour les ustensiles de cuisine?
UNE: La plupart des ustensiles de cuisine pressés utilisent une température O douce 1050/1060 ou 3003 cercles; Utilisation de poêles anodisées dures de qualité supérieure 5052.
Q: Pourquoi le cercle doit-il être d'humeur O?
UNE: O est le entièrement recuit, état le plus doux, qui s'enfonce profondément dans les woks et les poêles sans se fissurer ni rebondir.
Q: Comment est calculée la taille du blanc?
UNE: Il est plus grand que le moule fini car l'emboutissage profond coupe le bord; l'usine d'ustensiles de cuisine le calcule à partir de la profondeur de la casserole, et nous blanchissons à ce diamètre.
Q: Pourquoi mes moules dessinés présentent-ils des bords ondulés?
UNE: C'est l'oreille, causé par une texture inégale de la bobine. Une oreille basse, un cercle laminé à chaud correctement recuit le réduit.
Q: Les ustensiles de cuisine en aluminium peuvent-ils fonctionner à l'induction?
UNE: Oui, en collant un disque magnétique en acier inoxydable (base plaquée) jusqu'au bas du corps en aluminium étiré.
Q: Les ustensiles de cuisine en aluminium sont-ils sans danger pour les aliments?
UNE: Oui, quand il rencontrera la FDA, UE 1935/2004 ou les règles de contact alimentaire du LFGB; les aliments acides sont meilleurs dans des casseroles enduites ou anodisées.
Q: Quelle épaisseur de cercle les poêles à frire utilisent-elles?
UNE: Les corps de casserole courants mesurent environ 1,5 à 3 mm; les marmites commerciales lourdes et les bases à induction mesurent 3 à 5 mm.
Q: Pouvez-vous fournir des échantillons de tirage avant une commande complète?
UNE: Oui. Un petit lot d'échantillons permet à l'usine de tester sa matrice, confirmer l'adhérence des oreilles et du revêtement, et approuver le matériel.
Conclusion
En bref: pour les casseroles antiadhésives du quotidien, température O douce 1050/1060 ou 3003 les cercles sont la norme; pour ustensiles de cuisine haut de gamme anodisés dur, utilisation 5052 ou 3003; pour marmites commerciales et bases à induction, utiliser un produit plus épais, plus robuste 3003/5052 cercle.
Préciser O tempérament, oreille basse, surface propre et plane, disque à tolérance serrée, et approuver un échantillon de tirage avant le volume.
Avec le bon cercle, la presse fonctionne proprement, le revêtement adhère, et le moule fini est plat, lisse et durable.
Le cercle en aluminium est le cœur des ustensiles de cuisine pressés. Un propre, doux, basse oreille, O-température 1050, 3003 ou 5052 le cercle s'enfonce profondément dans les woks, poêles à frire, casseroles et marmites, prend une finition antiadhésive ou anodisée dure, et peut être habillé pour l'induction.
La spécification suit le produit: aluminium pur ou 3003 pour les poêles antiadhésives de tous les jours, 5052 pour corps anodisés durs haut de gamme, flans plus épais pour appareils commerciaux et à induction, et une oreille basse, surface prête à être enduite pour un résultat constant.
S'approvisionner auprès d'un fournisseur qui comprend l'emboutissage profond, la taille vierge et la conformité au contact alimentaire - et qui approuve un échantillon avant le volume - donnent aux fabricants d'ustensiles de cuisine un cercle qui s'étend proprement dans la presse et se termine à plat, lisse, poêle durable.