
ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટ દૂર & દીર્ધાયુષ્ય માટે નિવારણ
રજૂઆત: ઔદ્યોગિક એલ્યુમિનિયમ પર રસ્ટ? કાટને ઉત્પાદન કાર્યક્ષમતાને અપંગ ન થવા દો!
મશીનરી ઉત્પાદન જેવા ક્ષેત્રોમાં, એરોસ્પેસ, રાસાયણિક સાધનો, અને રેલ પરિવહન, એલ્યુમિનિયમ એલોય તેમના હળવા વજન અને ઉચ્ચ-શક્તિના ગુણધર્મોને કારણે મુખ્ય સામગ્રી બની ગયા છે. જોકે, ભેજવાળી ગરમી, મીઠું સ્પ્રે, અને ઔદ્યોગિક વાતાવરણમાં એસિડ-આલ્કલાઇન મીડિયા મૂળ ઓક્સાઇડ ફિલ્મને સરળતાથી નુકસાન પહોંચાડી શકે છે (5-10nm) એલ્યુમિનિયમ સપાટી પર, છૂટક એલ્યુમિનિયમ રસ્ટ બનાવે છે જે મુખ્યત્વે Al₂O₃・nH₂O અને AlOOH થી બનેલું છે.
એલ્યુમિનિયમ રસ્ટના જોખમો તમે વિચારો છો તેના કરતાં વધુ ગંભીર છે: તે માત્ર દ્વારા ઘટકોની તાણ શક્તિને ઘટાડે છે 15%-30% પરંતુ હાઇડ્રોલિક સિસ્ટમ અવરોધો અને ગરમીના વિસર્જનની બિનકાર્યક્ષમતા જેવી નિષ્ફળતાઓનું કારણ પણ બની શકે છે, જાળવણી અને કોર્પોરેટ ખર્ચમાં વધારો કરવા માટે સાધનસામગ્રી ડાઉનટાઇમ તરફ દોરી જાય છે.
આ લેખ વિગતો આપે છે 4 મુખ્ય ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટ દૂર કરવાની તકનીકો અને 5 રસ્ટ નિવારણ ઉકેલો અલગ-અલગ પરિસ્થિતિઓમાં એલ્યુમિનિયમ રસ્ટના મુદ્દાઓને સચોટ રીતે ઉકેલવામાં તમારી મદદ કરવા અને એલ્યુમિનિયમ મટિરિયલ્સની સર્વિસ લાઇફને વધુ વધારવી 50%.
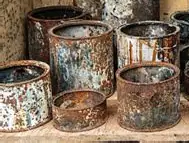
A.ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટ – પહેલા જોખમોને સમજો, પછી યોગ્ય ઉકેલ પસંદ કરો
3 ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટના મુખ્ય કારણો (આને ટાળો “રસ્ટ ટ્રેપ્સ”)
ઔદ્યોગિક પરિસ્થિતિઓમાં એલ્યુમિનિયમ રસ્ટ એક પરિબળને કારણે નથી પરંતુ અનેક પર્યાવરણીય પરિસ્થિતિઓના જોડાણને કારણે થાય છે.. વહેલું ટાળવાથી કાટ લાગવાનું જોખમ ઘટાડી શકાય છે 80%:
- ઇલેક્ટ્રોકેમિકલ કાટ: રાસાયણિક વર્કશોપમાં Cl⁻ અને SO₄²⁻ જેવા ઇલેક્ટ્રોલાઇટ્સ એલ્યુમિનિયમ સબસ્ટ્રેટ અને ઓક્સાઇડ ફિલ્મ વચ્ચે ગેલ્વેનિક પ્રતિક્રિયાને વેગ આપે છે.. જનરેટ કરેલ Al(ઓહ)₃ છૂટક એલ્યુમિનિયમ રસ્ટ બનાવવા માટે ડિહાઇડ્રેટ્સ, જે રાસાયણિક સાધનોમાં એલ્યુમિનિયમ સામગ્રી પર કાટનું મુખ્ય કારણ છે.
- તાણ કાટ ક્રેકીંગ (એસસીસી): તાણયુક્ત તાણ હેઠળના ઘટકો માટે (દા.ત., એરક્રાફ્ટ એન્જિન બ્લેડ, દબાણ વાહિનીઓ), ઓક્સાઇડ ફિલ્મ તણાવ એકાગ્રતા વિસ્તારો સાથે તૂટી જાય છે, અને એલ્યુમિનિયમ સબસ્ટ્રેટ કાટ લાગવાનું ચાલુ રાખે છે, ટ્રાન્સગ્રેન્યુલર એલ્યુમિનિયમ રસ્ટ બનાવે છે.
- ઉચ્ચ-તાપમાન ઓક્સિડેશન: ઔદ્યોગિક ભઠ્ઠીઓ અને ટર્બાઇન ઘટકો માટે જે 200℃ ઉપર કાર્ય કરે છે, મૂળ ઓક્સાઇડ ફિલ્મ બહુ-સ્તરવાળી બને છે. થર્મલ વિસ્તરણમાં તફાવતને કારણે બાહ્ય સ્તર છાલ બંધ થાય છે, અને આંતરિક સ્તર છિદ્રાળુ ઓક્સાઇડ સ્તર બનાવે છે, જે આખરે એલ્યુમિનિયમ રસ્ટમાં વિકસે છે.
ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટનું જોખમ વર્ગીકરણ - તમારું સાધન કયા સ્તરમાં આવે છે?
કાટની વિવિધ ડિગ્રી સાધનો પર ખૂબ જ અલગ અસર કરે છે. યોગ્ય સારવાર સોલ્યુશન પસંદ કરવા માટે સ્તરને ચોક્કસ રીતે નક્કી કરવું એ ચાવી છે:
| રસ્ટની તીવ્રતા | રસ્ટ કવરેજ દર | યાંત્રિક ગુણધર્મો પર અસર | સાધનોના જોખમો (સાવધાન રહેવું જોઈએ!) | ભલામણ કરેલ સારવાર સમય |
| હળવું | ≤10% | શક્તિ ઘટાડો ≤5% | કોઈ સીધી નિષ્ફળતા, પરંતુ મોનીટરીંગ જરૂરી છે | અંદર 1 મહિનો |
| મધ્યમ | 10%-30% | તાકાત ઘટાડો 5%-15% | સીલ નિષ્ફળતા, ચોકસાઇ વિચલન, ઉત્પાદનને અસર કરે છે | અંદર 7 દિવસ |
| ગંભીર | ≥30% | શક્તિ ઘટાડો ≥15% | માળખાકીય અસ્થિભંગ, સિસ્ટમ લકવો, સંભવિત સલામતી અકસ્માતો | તાત્કાલિક |
B.4 કોર ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટ રિમૂવલ ટેક્નોલોજી - કાર્યક્ષમ રસ્ટ રિમૂવલ માટે માંગ પર પસંદ કરો
યાંત્રિક ગ્રાઇન્ડીંગ - “ઝડપી ઉકેલ” હળવા-થી-મધ્યમ રસ્ટ માટે (ઓછી કિંમત, સરળ કામગીરી)
લાગુ દૃશ્યો: હળવા-થી-મધ્યમ એલ્યુમિનિયમ રસ્ટ (કવરેજ ≤20%) યાંત્રિક ભાગો પર, પાઇપ બાહ્ય, વગેરે, ખાસ કરીને સાઇટ પર જાળવણી માટે યોગ્ય.
ટેકનિકલ પોઈન્ટ્સ (માસ્ટર ટુ નવા નિશાળીયા માટે સરળ):
- સાધન પસંદગી: 750-1500W એંગલ ગ્રાઇન્ડર પસંદ કરો, સાથે મેળ ખાય છે 80-120 જાળીદાર એલ્યુમિનિયમ ઓક્સાઇડ ગ્રાઇન્ડીંગ વ્હીલ્સ (રસ્ટ દૂર કરવા માટે રફ ગ્રાઇન્ડીંગ માટે) અને 320-400 જાળીદાર વ્હીલ્સ (દંડ ગ્રાઇન્ડીંગ અને સમારકામ માટે).
- મુખ્ય પરિમાણો: પરિભ્રમણ ગતિ 1800-3000r/મિનિટ, ગ્રાઇન્ડીંગ એંગલ 15-30° (સબસ્ટ્રેટને ખંજવાળ ટાળવા માટે), ફીડ રેટ 50-100mm/s.
- ઓપરેશન પગલાં:
-
- પ્રીટ્રીટમેન્ટ: સંકુચિત હવાનો ઉપયોગ કરો (0.6-0.8MPa) ધૂળ ઉડાડવા માટે. જો તેલનું દૂષણ 5mg/cm² કરતાં વધી જાય, a માં ખાડો 5% Na₂CO₃ સોલ્યુશન (60℃) માટે 10 ઓછી કરવા માટે મિનિટ.
-
- ગ્રેડિંગ ગ્રાઇન્ડીંગ: પ્રથમ, જાડા કાટને દૂર કરવા માટે રફ ગ્રાઇન્ડીંગ કરો, પછી સપાટીની ખરબચડી Ra ≤1.6μm સુધી પહોંચે ત્યાં સુધી બારીક પીસવું.
-
- સારવાર પછી: એલ્યુમિનિયમ પાવડર દૂર કરવા માટે વેક્યૂમનો ઉપયોગ કરો (ધૂળની સાંદ્રતા ≤10mg/m³), અને અવશેષ પાવડરને આઇસોપ્રોપીલ આલ્કોહોલથી સાફ કરો.
ખર્ચ સંદર્ભ: અંદાજે \(0.75-\)1.5 ચોરસ મીટર દીઠ. કોઈ વ્યાવસાયિક સાધનોની જરૂર નથી, તેને નાના-થી-મધ્યમ બેચ પ્રોસેસિંગ માટે યોગ્ય બનાવે છે.
સેન્ડબ્લાસ્ટિંગ દૂર કરવું - “ખૂની” ગંભીર રસ્ટ માટે (પ્રી-કોટિંગ તૈયારી માટે યોગ્ય)
લાગુ દૃશ્યો: ગંભીર એલ્યુમિનિયમ રસ્ટ (કવરેજ ≥30%) સંગ્રહ ટાંકી પર, મોટા માળખાકીય ઘટકો, વગેરે, અથવા કોટિંગ પહેલાં સારવાર.
ટેકનિકલ પોઈન્ટ્સ (ઓટોમેશન સાથે ઉચ્ચ કાર્યક્ષમતા):
- ઘર્ષક પસંદગી: 0.5-1.0mm ક્વાર્ટઝ રેતીનો ઉપયોગ કરો (ઓછી કિંમત) જાડા કાટ દૂર કરવા માટે, અને 0.1-0.3mm એલ્યુમિનિયમ ઓક્સાઇડ રેતી (નુકસાન ટાળવા માટે) ચોકસાઇ ઘટકો માટે.
- મુખ્ય પરિમાણો: સંકુચિત હવાનું દબાણ 0.5-0.8MPa, સેન્ડબ્લાસ્ટિંગ અંતર 150-250mm, સ્પ્રે કોણ 45°, ગતિશીલ ગતિ 200-300mm/min.
- ગુણવત્તા ધોરણ: Sa2.5 સ્તર સુધી પહોંચો (કોઈ દૃશ્યમાન એલ્યુમિનિયમ રસ્ટ અથવા ઓક્સાઇડ સ્કેલ નથી, શેષ દૂષકો ≤5%), સપાટીની ખરબચડી Ra 2.0-5.0μm (કોટિંગ સંલગ્નતા સુધારવા માટે).
- પિટફોલ ટાળવા માર્ગદર્શિકા: સિલિકોન રબર પ્લગ વડે થ્રેડેડ છિદ્રો અને સીલિંગ સપાટીઓને સીલ કરો. રસ્ટ નિવારણ સારવાર અંદર પૂર્ણ થવી જોઈએ 4 સેન્ડબ્લાસ્ટિંગ પછી કલાકો (ફરીથી ઓક્સિડેશન અટકાવવા માટે).
ખર્ચ સંદર્ભ: અંદાજે \(2.25-\)3.75 ચોરસ મીટર દીઠ, મોટા બેચ માટે યોગ્ય, મોટા વિસ્તારના રસ્ટને દૂર કરવું.
કેમિકલ દૂર કરવું - “કાર્યક્ષમ પસંદગી” બેચ પ્રોસેસિંગ માટે (2 પ્રકારો: એસિડિક/ચેલેટીંગ)
લાગુ દૃશ્યો: નાના ઘટકોની બેચ પ્રક્રિયા (દા.ત., ઇલેક્ટ્રોનિક હીટ સિંક, ફાસ્ટનર્સ) અથવા જટિલ ગાબડાઓમાં એલ્યુમિનિયમ રસ્ટ.
a.1 એસિડિક રસ્ટ દૂર કરવું (ઉચ્ચ કાર્યક્ષમતા, ઓછી કિંમત, સામાન્ય ઘટકો માટે યોગ્ય)
- કોર ફોર્મ્યુલા (વોલ્યુમ રેશિયો): 10% HCl + 0.5% થીઓરિયા (સબસ્ટ્રેટને સુરક્ષિત કરવા માટે અવરોધક) + 0.2% સોડિયમ ડોડેસીલબેન્ઝીન સલ્ફોનેટ (રસ્ટ દૂર કરવાની અસરને વધારવા માટે).
- પ્રક્રિયા પરિમાણો: તાપમાન 25-35℃, નિમજ્જન સમય 20-40 મિનિટ, કાટ દર ≤0.5g/(m²・h).
- નિયંત્રણ બિંદુઓ: સમાવતી એલ્યુમિનિયમ એલોય માટે >2% કુ, માટે અવરોધક એકાગ્રતા વધારો 0.8%. દરેક Al³⁺ એકાગ્રતાનું પરીક્ષણ કરો 10 મિનિટ; જો તે 15g/L કરતાં વધી જાય તો નવા સોલ્યુશનથી ફરી ભરો.
b.2 ચેલેટીંગ રસ્ટ દૂર કરવું (નીચા કાટ, ચોકસાઇ ઘટકો માટે યોગ્ય)
- ફોર્મ્યુલા સિસ્ટમ: 8%-10% EDTA ડિસોડિયમ + 3% ડિસોડિયમ હાઇડ્રોજન ફોસ્ફેટ + 0.5% ટ્રાયથેનોલામાઇન (pH 9.0-10.0).
- ફાયદો: સપાટીના કાટની માત્રા ≤0.1g/m², કાટ દૂર કર્યા પછી સપાટતા વિચલન ≤0.02mm, એરોસ્પેસ લેન્ડિંગ ગિયર અને ચોકસાઇ સેન્સર માટે યોગ્ય.
- ઓપરેશન ટિપ્સ: તાપમાનને 40-50 ℃ પર નિયંત્રિત કરો, નિમજ્જન સમય 30-60 મિનિટ, અને ડીયોનાઇઝ્ડ પાણીથી કોગળા કરો (વાહકતા ≤50μS/cm) પછીથી.
અદ્યતન ટેકનોલોજી - “હાઇ-એન્ડ સોલ્યુશન્સ” ચોકસાઇ ઘટકો માટે (લેસર/પ્લાઝમા)
લાગુ દૃશ્યો: એરોસ્પેસ અને સેમિકન્ડક્ટર્સમાં ઉચ્ચ ચોકસાઈની જરૂરિયાતો સાથે ચોકસાઇ ઘટકો (દા.ત., એન્જિન બ્લેડ, ચિપ હીટ સિંક).
a.1 લેસર ક્લિનિંગ ટેકનોલોજી
- સાધનોની પસંદગી: સ્પંદનીય Nd:YAG લેસર (તરંગલંબાઇ 1064nm), પાવર 100-300W.
- મુખ્ય પરિમાણો: પલ્સ ફ્રીક્વન્સી 20-50kHz, સ્કેનિંગ ઝડપ 300-500mm/s, સ્પોટ વ્યાસ 0.2-0.5 મીમી.
- ફાયદો: રસ્ટ દૂર કર્યા પછી સપાટીની ખરબચડી Ra ≤0.8μm, ગરમીથી પ્રભાવિત ઝોન ≤50μm, કોઈ યાંત્રિક નુકસાન નથી.
b.2 પ્લાઝ્મા ક્લિનિંગ ટેકનોલોજી
- પ્રક્રિયા પોઈન્ટ: આર્ગોન પ્લાઝ્મા (શુદ્ધતા 99.999%), વેક્યુમ ડિગ્રી 10⁻³-10⁻⁴Pa, પાવર 150-300W, સારવાર સમય 10-20 મિનિટ.
- અસરો: સપાટી સંપર્ક કોણ ≤30° (કોટિંગ સંલગ્નતા સુધારે છે), કાર્બન અવશેષ ≤0.1%, સેમિકન્ડક્ટર એલ્યુમિનિયમ સબસ્ટ્રેટ્સ માટે યોગ્ય.
કણ. 5 ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટ પ્રિવેન્શન સોલ્યુશન્સ - સ્ત્રોત પર રસ્ટ રોકો
એનોડિક ઓક્સિડેશન - “પ્રથમ પસંદગી” સામાન્ય સુરક્ષા માટે (મજબૂત મીઠું સ્પ્રે પ્રતિકાર)
લાગુ દૃશ્યો: સામાન્ય ઘટકો જેમ કે ઔદ્યોગિક પાઈપો અને માળખાકીય ભાગો, ખાસ કરીને ભેજવાળા વાતાવરણ માટે યોગ્ય.
પ્રમાણિત કામગીરી પ્રક્રિયા:
- પ્રીટ્રીટમેન્ટ: Degreasing (5% NaOH, 50℃, 10 મિનિટ) → અથાણું (10% HNO₃, ઓરડાના તાપમાને, 5 મિનિટ) → ડીયોનાઇઝ્ડ પાણીથી કોગળા (વાહકતા ≤10μS/cm).
- ઓક્સિડેશન પરિમાણો: 18%-20% H₂SO₄, તાપમાન 20-22℃, વર્તમાન ઘનતા 1.2-1.5A/dm², સમય 30-40 મિનિટ (ફિલ્મ જાડાઈ 15-20μm).
- સીલિંગ સારવાર: એમાં ખાડો 5% નિકલ એસીટેટ સોલ્યુશન (85℃, 20 મિનિટ), ઉકળતા પાણીનું વજન ઘટાડવું ≤30mg/dm² (સીલિંગ કામગીરીની ખાતરી કરવા માટે).
- પ્રદર્શન સૂચકાંક: તટસ્થ મીઠું સ્પ્રે પ્રતિકાર ≥1000 કલાક (જીબી/ટી 10125), ઇન્ડોર અને આઉટડોર સામાન્ય સુરક્ષા માટે યોગ્ય.
પાવડર કોટિંગ - “વિશિષ્ટ” આઉટડોર/કોરોસિવ વાતાવરણ માટે (ઉત્તમ હવામાન પ્રતિકાર)
લાગુ દૃશ્યો: આઉટડોર સાધનો બિડાણો, રેલ પરિવહન એલ્યુમિનિયમ સામગ્રી, અને રાસાયણિક વર્કશોપ ઘટકો.
પ્રક્રિયા પોઈન્ટ:
- પાવડર પસંદગી: પોલિએસ્ટર-ઇપોક્સી પાવડર (Tg ≥50℃, અસર શક્તિ ≥50kg・cm, વિરોધી અસર અને વિરોધી છાલ).
- છાંટવાના પરિમાણો: ઇલેક્ટ્રોસ્ટેટિક વોલ્ટેજ 60-80kV, પાવડર પ્રવાહ દર 50-80 ગ્રામ/મિનિટ, એટોમાઇઝેશન દબાણ 0.3-0.5MPa.
- સારવાર શરતો: માટે 180-200℃ પર ગરમીથી પકવવું 20-25 મિનિટ (ક્રોસલિંકિંગ ડિગ્રી ≥90%).
- મુખ્ય લાભો: કોટિંગ જાડાઈ 60-80μm, સંલગ્નતા (ક્રોસ-કટ ટેસ્ટ) ≤ ગ્રેડ 1, મીઠું સ્પ્રે પ્રતિકાર ≥2000 કલાક, વિરોધી અલ્ટ્રાવાયોલેટ વૃદ્ધત્વ.
ક્રોમિયમ-મુક્ત પેસિવેશન - “નવી પસંદગી” ઇકો-ફ્રેન્ડલી પ્રીટ્રીટમેન્ટ માટે (પરંપરાગત ક્રોમેટને બદલે છે)
લાગુ દૃશ્યો: ખાદ્ય મશીનરી અને તબીબી સાધનો માટે એલ્યુમિનિયમ સામગ્રી (ઉચ્ચ પર્યાવરણીય જરૂરિયાતો સાથે), અથવા કોટિંગ પહેલાં સારવાર.
મુખ્ય પ્રક્રિયા:
- પેસિવેશન સોલ્યુશન ફોર્મ્યુલા: 5%-8% હાઇડ્રોફ્લોઝિર્કોનિક એસિડ + 2% ઝિર્કોનિયમ નાઈટ્રેટ, pH 3.0-4.0, તાપમાન 25-30 ℃.
- ઓપરેશન પગલાં: માટે ખાડો 5-8 50-100nm પેસિવેશન ફિલ્મ બનાવવા માટે મિનિટ.
- કામગીરી: તટસ્થ મીઠું સ્પ્રે પ્રતિકાર ≥240 કલાક, દ્વારા કોટિંગ સંલગ્નતા સુધારેલ છે 30%, RoHS પર્યાવરણીય ધોરણો સાથે સુસંગત.
નિયમિત જાળવણી સિસ્ટમ - “કી” રક્ષણ જીવન વિસ્તારવા માટે (ઘટક પ્રકાર દ્વારા ભિન્નતા)
વિવિધ ઔદ્યોગિક ઘટકોમાં જાળવણી ચક્ર મોટા પ્રમાણમાં બદલાય છે. અંધ જાળવણી ખર્ચમાં વધારો કરે છે; ચોક્કસ યોજના કાર્યક્ષમતા સુનિશ્ચિત કરે છે:
| ઘટક પ્રકાર | નિરીક્ષણ ચક્ર | જાળવણી સામગ્રી | તપાસ પદ્ધતિ (સરળ અને ચલાવવા માટે સરળ) |
| રાસાયણિક સાધનો એલ્યુમિનિયમ | 1 મહિનો | સપાટી કાટ, કોટિંગ અખંડિતતા | વિઝ્યુઅલ નિરીક્ષણ + કોટિંગ જાડાઈ ગેજ (જાડાઈ માપવા માટે) |
| એરોસ્પેસ ઘટકો | 500 ફ્લાઇટના કલાકો | તાણ કાટ ક્રેકીંગ, ખાડાની ઊંડાઈ | એડી વર્તમાન પરીક્ષણ + ઘૂંસપેંઠ પરીક્ષણ (તિરાડો તપાસવા માટે) |
| રેલ ટ્રાન્ઝિટ એલ્યુમિનિયમ | 3 મહિના | મીઠું સ્પ્રે કાટ, વેલ્ડ અખંડિતતા | અલ્ટ્રાસોનિક પરીક્ષણ + મીઠું સ્પ્રે ટેસ્ટ પેપર (કાટ માપવા માટે) |
| સામાન્ય યાંત્રિક એલ્યુમિનિયમ | 2 મહિના | ઓક્સાઇડ ફિલ્મ નુકસાન, ગેપ કાટ | વિઝ્યુઅલ નિરીક્ષણ + દારૂ સાફ કરવું (સંલગ્નતા તપાસવા માટે) |
પર્યાવરણીય નિયંત્રણ - ઘટાડો “સ્ત્રોત ટ્રિગર્સ” રસ્ટ ઓફ (ઓછી કિંમત, ઉચ્ચ વળતર)
- ભેજ નિયંત્રણ: ઔદ્યોગિક વર્કશોપમાં સાપેક્ષ ભેજ ≤65% જાળવો. ગરમ અને ભેજવાળા વિસ્તારોમાં ડિહ્યુમિડીફાયર સજ્જ કરો (ઝાકળ બિંદુ ≤15℃) ભેજનું ઘનીકરણ ટાળવા માટે.
- સડો કરતા માધ્યમ નિયંત્રણ: નિયંત્રણ Cl⁻ સાંદ્રતા ≤50mg/m³, અને સક્રિય કાર્બન શોષણનો ઉપયોગ કરો + સ્પ્રે શોષણ સિસ્ટમો (રાસાયણિક વર્કશોપ માટે જરૂરી).
- ગેલ્વેનિક કાટ સંરક્ષણ: એલ્યુમિનિયમ-સ્ટીલ કનેક્શન પોઇન્ટ પર પોલિમાઇડ ઇન્સ્યુલેશન ગાસ્કેટ ઇન્સ્ટોલ કરો. ક્ષતિગ્રસ્ત કોટિંગની અંદર મેચિંગ પેઇન્ટ વડે સમારકામ કરો 24 કલાક (વિસ્તરણ અટકાવવા માટે).

ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટ ટ્રીટમેન્ટ વિશે D.FAQ - તમારા ટોચના જવાબો 10 ચિંતા
- પ્ર: ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટ ટ્રીટમેન્ટ પછી રસ્ટ નિવારણને કેટલી વાર ફરીથી લાગુ કરવાની જરૂર છે?
એ: સામાન્ય વાતાવરણમાં (દા.ત., મશીનરી વર્કશોપ), દરેક 1-2 વર્ષ; સડો કરતા વાતાવરણમાં (દા.ત., રાસાયણિક છોડ, દરિયાકાંઠાના વિસ્તારો), દરેક 6-12 મહિના; આઉટડોર એક્સપોઝર વાતાવરણમાં, દર વખતે નિરીક્ષણની ભલામણ કરવામાં આવે છે 6 મહિના.
- પ્ર: ચોકસાઇવાળા એલ્યુમિનિયમ એલોય ઘટકો પર કાટ માટે સેન્ડબ્લાસ્ટિંગનો ઉપયોગ કરી શકાય છે (દા.ત., સેન્સર્સ)?
એ: આગ્રહણીય નથી! સેન્ડબ્લાસ્ટિંગ ચોકસાઇને નુકસાન પહોંચાડે છે. અલ્ટ્રાસોનિક સફાઈ (25-40kHz) અથવા લેસર સફાઈ (Ra ≤0.8μm) ભલામણ કરવામાં આવે છે.
- પ્ર: શું એસિડિક રસ્ટ દૂર કરવાથી એલ્યુમિનિયમ સબસ્ટ્રેટને કાટ લાગશે?
એ: કોઈ, જો અવરોધક ઉમેરવામાં આવે છે! થિયોરિયા અને યુરોટ્રોપિન જેવા અવરોધકો 0.5g/ ની અંદર કાટ દરને નિયંત્રિત કરી શકે છે.(m²・h).
- પ્ર: જે રસ્ટ નિવારણની વધુ સારી અસર ધરાવે છે: ક્રોમિયમ-મુક્ત પેસિવેશન અથવા એનોડિક ઓક્સિડેશન?
એ: એનોડિક ઓક્સિડેશન ફિલ્મો જાડી હોય છે (15-20μm) મીઠું સ્પ્રે પ્રતિકાર સાથે ≥1000 કલાક; ક્રોમિયમ-મુક્ત પેસિવેશન ફિલ્મો પાતળી હોય છે (50-100nm), પ્રીટ્રીટમેન્ટ માટે યોગ્ય અને કોટિંગ્સ સાથે ઉપયોગ કરવાની જરૂર છે.
- પ્ર: ઔદ્યોગિક એલ્યુમિનિયમ પાવડર કચરાનો નિકાલ કેવી રીતે કરવો? શું તેને રિસાયકલ કરી શકાય છે?
એ: હા, તેને રિસાયકલ કરી શકાય છે! તેને એકત્રિત કરો અને તેને સ્મેલ્ટિંગ અને રિસાયક્લિંગ માટે વ્યાવસાયિક સંસ્થાઓને સોંપો (પુનઃપ્રાપ્તિ દર ≥90%). રિસાયકલ ન કરી શકાય તેવા ભાગોનો ઔદ્યોગિક ઘન કચરાના નિયમો અનુસાર નિકાલ કરવો જોઈએ.
- પ્ર: કયો રસ્ટ નિવારણ ઉકેલ ઉચ્ચ-તાપમાન વાતાવરણમાં એલ્યુમિનિયમ સામગ્રી માટે યોગ્ય છે (દા.ત., ઔદ્યોગિક ભઠ્ઠીઓ)?
એ: સિરામિક આધારિત કોટિંગ્સ (ગરમી પ્રતિકાર ≥800℃) અથવા ઉચ્ચ-તાપમાન એનોડિક ઓક્સિડેશન (ફિલ્મ જાડાઈ 20-30μm, ગરમી પ્રતિકાર 300℃) ભલામણ કરવામાં આવે છે.
- પ્ર: બેચ એલ્યુમિનિયમ રસ્ટ ટ્રીટમેન્ટ માટે કઈ ટેકનોલોજી સૌથી વધુ કાર્યક્ષમ છે?
એ: એસિડિક રાસાયણિક રસ્ટ દૂર કરવું એ સૌથી કાર્યક્ષમ છે, કલાક દીઠ સેંકડો નાના ઘટકોની પ્રક્રિયા કરવામાં સક્ષમ, ફાસ્ટનર્સ માટે યોગ્ય, હીટ સિંક, વગેરે.
- પ્ર: રસ્ટ દૂર કરતી વખતે ઓપરેટરોને કયા રક્ષણાત્મક સાધનોની જરૂર હોય છે?
એ: રાસાયણિક રસ્ટ દૂર કરવા માટે: એસિડ-પ્રતિરોધક રક્ષણાત્મક કપડાં (≥30% HCl માટે પ્રતિરોધક) + રાસાયણિક ગોગલ્સ; ભૌતિક રસ્ટ દૂર કરવા માટે: N95 ડસ્ટ માસ્ક + ઘોંઘાટ-રદ કરનાર ઇયરમફ્સ.
- પ્ર: એલ્યુમિનિયમ એલોય વેલ્ડમાં કાટ લાગવાની સંભાવના છે - આને કેવી રીતે અટકાવવું?
એ: વેલ્ડીંગ પછી, સાથે ઓક્સાઇડ ફિલ્મ દૂર કરો 10% નાઈટ્રિક એસિડ અથાણું, પછી ક્રોમિયમ-મુક્ત પેસિવેશન કરો, અને અંતે વેલ્ડ-વિશિષ્ટ એન્ટી-રસ્ટ પેઇન્ટ લાગુ કરો (દા.ત., ઇપોક્સી ઝીંકથી ભરપૂર પેઇન્ટ).
- પ્ર: મર્યાદિત ખર્ચ સાથે, હળવા-થી-મધ્યમ એલ્યુમિનિયમ રસ્ટ માટે કઈ પદ્ધતિ પસંદ કરવી જોઈએ?
એ: યાંત્રિક ગ્રાઇન્ડીંગને પ્રાધાન્ય આપો (\(0.75-\)1.5 ચોરસ મીટર દીઠ), સાઇટ્રિક એસિડ અલ્ટ્રાસોનિક સફાઈ દ્વારા અનુસરવામાં આવે છે (ગેપ રસ્ટ માટે યોગ્ય) - ઓછી કિંમત અને ચલાવવા માટે સરળ.
નિષ્કર્ષ: “પસંદગી માર્ગદર્શિકા” ઔદ્યોગિક એલ્યુમિનિયમ રસ્ટ ટ્રીટમેન્ટ માટે (ઉકેલોની ઝડપી મેચિંગ)
| રસ્ટની તીવ્રતા | ઘટક પ્રકાર | ભલામણ કરેલ ટેકનોલોજી | ફાયદો | ખર્ચ (ચોરસ મીટર દીઠ) |
| હળવું | સામાન્ય યાંત્રિક ભાગો | યાંત્રિક ગ્રાઇન્ડીંગ | સરળ કામગીરી, કોઈ વ્યાવસાયિક સાધનોની જરૂર નથી | \(0.75-\)1.5 |
| મધ્યમ | પાઈપો, હીટ સિંક | અલ્ટ્રાસોનિક સફાઈ | કોઈ નુકસાન નથી, ગેપ રસ્ટ માટે યોગ્ય | \(1.5-\)2.25 |
| ગંભીર | સંગ્રહ ટાંકીઓ, માળખાકીય ઘટકો | સેન્ડબ્લાસ્ટિંગ દૂર કરવું | સંપૂર્ણ રસ્ટ દૂર, પ્રી-કોટિંગ માટે યોગ્ય | \(2.25-\)3.75 |
| ચોકસાઇ ઘટકો | એરોસ્પેસ ભાગો | લેસર/પ્લાઝમા સફાઈ | ઉચ્ચ ચોકસાઇ, કોઈ યાંત્રિક નુકસાન નથી | \(7.5-\)15 |
| બેચ નાના ઘટકો | ફાસ્ટનર્સ, ઇલેક્ટ્રોનિક ભાગો | એસિડિક કેમિકલ રસ્ટ દૂર કરવું | ઉચ્ચ કાર્યક્ષમતા, ઓછી કિંમત | \(1.2-\)1.8 |