
औद्योगिक एल्युमीनियम जंग हटाना & दीर्घायु के लिए रोकथाम
परिचय: औद्योगिक एल्युमीनियम पर जंग? जंग को उत्पादन क्षमता को ख़राब न करने दें!
मशीनरी विनिर्माण जैसे क्षेत्रों में, एयरोस्पेस, रासायनिक उपकरण, और रेल पारगमन, एल्यूमीनियम मिश्र धातुएँ अपने हल्के और उच्च शक्ति गुणों के कारण मुख्य सामग्री बन गई हैं. तथापि, उमस भरी गर्मी, नमक का स्प्रे, और औद्योगिक वातावरण में एसिड-क्षारीय मीडिया देशी ऑक्साइड फिल्म को आसानी से नुकसान पहुंचा सकता है (5-10एनएम) एल्यूमीनियम सतह पर, ढीला एल्यूमीनियम जंग बनाना जो मुख्य रूप से Al₂O₃・nH₂O और AlOOH से बना होता है.
एल्युमीनियम जंग के खतरे जितना आप सोच सकते हैं उससे कहीं अधिक गंभीर हैं: यह न केवल घटकों की तन्य शक्ति को कम करता है 15%-30% लेकिन इससे हाइड्रोलिक सिस्टम में रुकावट और गर्मी अपव्यय अक्षमता जैसी विफलताएं भी हो सकती हैं, जिसके कारण रखरखाव के लिए उपकरण बंद हो गए और कॉर्पोरेट लागत में वृद्धि हुई.
यह आलेख विवरण देता है 4 मुख्य औद्योगिक अल्युमीनियम जंग हटाने की तकनीकें तथा 5 जंग रोकथाम समाधान विभिन्न परिदृश्यों में एल्यूमीनियम जंग के मुद्दों को सटीक रूप से संबोधित करने और एल्यूमीनियम सामग्री की सेवा जीवन को अधिक से अधिक बढ़ाने में आपकी सहायता के लिए 50%.
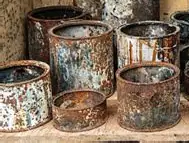
ए.औद्योगिक एल्युमीनियम जंग - पहले खतरों को समझें, फिर सही समाधान चुनें
3 औद्योगिक एल्युमीनियम जंग के मुख्य कारण (इनसे बचें “जंग जाल”)
औद्योगिक परिदृश्यों में एल्युमीनियम में जंग किसी एक कारक के कारण नहीं बल्कि कई पर्यावरणीय स्थितियों के मेल के कारण होती है. शीघ्र बचाव से क्षरण के जोखिम को कम किया जा सकता है 80%:
- विद्युतरासायनिक संक्षारण: रासायनिक कार्यशालाओं में सीएल⁻ और एसओ₄²⁻ जैसे इलेक्ट्रोलाइट्स एल्यूमीनियम सब्सट्रेट और ऑक्साइड फिल्म के बीच गैल्वेनिक प्रतिक्रिया को तेज करते हैं।. उत्पन्न अल(ओह)₃ ढीला एल्यूमीनियम जंग बनाने के लिए निर्जलीकरण करता है, जो रासायनिक उपकरणों में एल्यूमीनियम सामग्री पर जंग का मुख्य कारण है.
- तनाव संक्षारण क्रैकिंग (एस सी सी): तन्य तनाव के तहत घटकों के लिए (जैसे, विमान के इंजन ब्लेड, दबाव वाहिकाओं), ऑक्साइड फिल्म तनाव सघनता वाले क्षेत्रों में टूट जाती है, और एल्यूमीनियम सब्सट्रेट का क्षरण जारी है, ट्रांसग्रेन्युलर एल्यूमीनियम जंग का निर्माण.
- उच्च तापमान ऑक्सीकरण: 200℃ से ऊपर संचालित होने वाली औद्योगिक भट्टियों और टरबाइन घटकों के लिए, देशी ऑक्साइड फिल्म बहुस्तरीय हो जाती है. तापीय विस्तार में अंतर के कारण बाहरी परत छिल जाती है, और भीतरी परत एक छिद्रपूर्ण ऑक्साइड परत बनाती है, जो अंततः एल्यूमीनियम जंग में विकसित हो जाता है.
औद्योगिक एल्युमीनियम जंग का खतरा वर्गीकरण - आपका उपकरण किस स्तर पर आता है?
जंग की अलग-अलग डिग्री का उपकरणों पर बहुत अलग-अलग प्रभाव पड़ता है. सही उपचार समाधान चुनने के लिए स्तर का सटीक निर्धारण महत्वपूर्ण है:
| जंग की गंभीरता | जंग कवरेज दर | यांत्रिक गुणों पर प्रभाव | उपकरण जोखिम (सतर्क रहना चाहिए!) | अनुशंसित उपचार समय |
| हल्का | ≤10% | ताकत में कमी ≤5% | कोई सीधी विफलता नहीं, लेकिन निगरानी की आवश्यकता है | अंदर 1 महीना |
| मध्यम | 10%-30% | ताकत में कमी 5%-15% | सील विफलता, परिशुद्धता विचलन, उत्पादन पर असर पड़ रहा है | अंदर 7 दिन |
| गंभीर | ≥30% | ताकत में कमी ≥15% | संरचनात्मक फ्रैक्चर, सिस्टम पक्षाघात, संभावित सुरक्षा दुर्घटनाएँ | तुरंत |
बी.4 कोर औद्योगिक एल्युमीनियम जंग हटाने की तकनीक - कुशल जंग हटाने के लिए मांग पर चयन करें
यांत्रिक पीसना - “त्वरित समाधान” हल्के से मध्यम जंग के लिए (कम लागत, आसान कामकाज)
लागू परिदृश्य: हल्के से मध्यम एल्यूमीनियम जंग (कवरेज ≤20%) यांत्रिक भागों पर, पाइप बाहरी, आदि।, साइट पर रखरखाव के लिए विशेष रूप से उपयुक्त.
तकनीकी बिंदु (शुरुआती लोगों के लिए इसमें महारत हासिल करना आसान है):
- उपकरण चयन: 750-1500W का एंगल ग्राइंडर चुनें, से मेल खाता है 80-120 जाल एल्यूमीनियम ऑक्साइड पीसने वाले पहिये (जंग हटाने के लिए खुरदरी पीसने के लिए) तथा 320-400 जालीदार पहिये (बारीक पीसने और मरम्मत के लिए).
- मुख्य पैरामीटर: घूर्णन गति 1800-3000r/मिनट, पीसने का कोण 15-30° (सब्सट्रेट को खरोंचने से बचाने के लिए), फ़ीड दर 50-100 मिमी/सेकेंड.
- ऑपरेशन चरण:
-
- pretreatment: संपीड़ित हवा का प्रयोग करें (0.6-0.8एमपीए) धूल उड़ाने के लिए. यदि तेल संदूषण 5mg/cm² से अधिक है, एक में भिगोएँ 5% Na₂CO₃ समाधान (60℃) के लिए 10 कम करने के लिए मिनट.
-
- ग्रेडिंग पीसना: पहला, मोटी जंग हटाने के लिए रफ ग्राइंडिंग करें, तब तक बारीक पीसें जब तक कि सतह का खुरदरापन Ra ≤1.6μm तक न पहुंच जाए.
-
- उपचार के बाद: एल्युमीनियम पाउडर हटाने के लिए वैक्यूम का उपयोग करें (धूल सांद्रता ≤10mg/m³), और बचे हुए पाउडर को आइसोप्रोपिल अल्कोहल से पोंछ लें.
लागत संदर्भ: लगभग \(0.75-\)1.5 प्रति वर्ग मीटर. किसी पेशेवर उपकरण की आवश्यकता नहीं है, इसे छोटे से मध्यम बैच प्रसंस्करण के लिए उपयुक्त बनाना.
सैंडब्लास्टिंग हटाना - “हत्यारा” गंभीर जंग के लिए (पूर्व-कोटिंग तैयारी के लिए उपयुक्त)
लागू परिदृश्य: गंभीर एल्यूमीनियम जंग (कवरेज ≥30%) भंडारण टैंकों पर, बड़े संरचनात्मक घटक, आदि।, या कोटिंग से पहले प्रीट्रीटमेंट.
तकनीकी बिंदु (स्वचालन के साथ उच्च दक्षता):
- अपघर्षक चयन: 0.5-1.0 मिमी क्वार्ट्ज रेत का प्रयोग करें (कम लागत) मोटी जंग हटाने के लिए, और 0.1-0.3 मिमी एल्यूमीनियम ऑक्साइड रेत (क्षति से बचने के लिए) परिशुद्धता घटकों के लिए.
- कोर पैरामीटर्स: संपीड़ित हवा का दबाव 0.5-0.8MPa, सैंडब्लास्टिंग दूरी 150-250 मिमी, स्प्रे कोण 45°, चलती गति 200-300 मिमी/मिनट.
- गुणवत्ता मानक: Sa2.5 स्तर तक पहुंचें (कोई दृश्यमान एल्यूमीनियम जंग या ऑक्साइड स्केल नहीं, अवशिष्ट संदूषक ≤5%), सतह खुरदरापन Ra 2.0-5.0μm (कोटिंग आसंजन में सुधार करने के लिए).
- ख़तरे से बचने की मार्गदर्शिका: सिलिकॉन रबर प्लग के साथ थ्रेडेड छेद और सीलिंग सतहों को सील करें. जंग रोकथाम उपचार भीतर पूरा किया जाना चाहिए 4 सैंडब्लास्टिंग के कुछ घंटे बाद (पुनः ऑक्सीकरण को रोकने के लिए).
लागत संदर्भ: लगभग \(2.25-\)3.75 प्रति वर्ग मीटर, बड़े बैच के लिए उपयुक्त, बड़े क्षेत्र से जंग हटाना.
रासायनिक निष्कासन - “कुशल विकल्प” बैच प्रोसेसिंग के लिए (2 प्रकार: अम्लीय/चिलेटिंग)
लागू परिदृश्य: छोटे घटकों का बैच प्रसंस्करण (जैसे, इलेक्ट्रॉनिक हीट सिंक, फास्टनर) या जटिल अंतरालों में एल्यूमीनियम जंग.
a.1 अम्लीय जंग हटाना (उच्च दक्षता, कम लागत, साधारण घटकों के लिए उपयुक्त)
- मूल सूत्र (वॉल्यूम अनुपात): 10% एचसीएल + 0.5% थियोउरिया (सब्सट्रेट की रक्षा के लिए अवरोधक) + 0.2% सोडियम डोडेसिलबेंजीन सल्फोनेट (जंग हटाने के प्रभाव को बढ़ाने के लिए).
- प्रक्रिया पैरामीटर: तापमान 25-35℃, विसर्जन का समय 20-40 मिनट, संक्षारण दर ≤0.5g/(m²・h).
- नियंत्रण केंद्र: एल्यूमीनियम मिश्र धातु युक्त के लिए >2% घन, अवरोधक एकाग्रता बढ़ाएँ 0.8%. हर बार Al³⁺ एकाग्रता का परीक्षण करें 10 मिनट; यदि यह 15 ग्राम/लीटर से अधिक हो तो नए घोल से पुनः भरें.
बी.2 चेलेटिंग जंग हटाना (कम संक्षारण, परिशुद्धता घटकों के लिए उपयुक्त)
- सूत्र प्रणाली: 8%-10% ईडीटीए डिसोडियम + 3% डिसोडियम हाइड्रोजन फॉस्फेट + 0.5% triethanolamine (पीएच 9.0-10.0).
- लाभ: सतह संक्षारण मात्रा ≤0.1g/m², जंग हटाने के बाद समतलता विचलन ≤0.02 मिमी, एयरोस्पेस लैंडिंग गियर और सटीक सेंसर के लिए उपयुक्त.
- ऑपरेशन युक्तियाँ: तापमान को 40-50℃ पर नियंत्रित करें, विसर्जन का समय 30-60 मिनट, और विआयनीकृत पानी से कुल्ला करें (चालकता ≤50μS/सेमी) इसके बाद.
उन्नत प्रौद्योगिकियाँ - “उच्च स्तरीय समाधान” परिशुद्धता घटकों के लिए (लेजर/प्लाज्मा)
लागू परिदृश्य: एयरोस्पेस और अर्धचालकों में उच्च सटीकता आवश्यकताओं वाले सटीक घटक (जैसे, इंजन ब्लेड, चिप हीट सिंक).
a.1 लेजर सफाई प्रौद्योगिकी
- उपकरण चयन: स्पंदित एन.डी:YAG लेजर (तरंग दैर्ध्य 1064nm), शक्ति 100-300W.
- मुख्य पैरामीटर: पल्स आवृत्ति 20-50kHz, स्कैनिंग गति 300-500 मिमी/सेकेंड, स्पॉट व्यास 0.2-0.5 मिमी.
- लाभ: जंग हटाने के बाद सतह का खुरदरापन Ra ≤0.8μm, गर्मी प्रभावित क्षेत्र ≤50μm, कोई यांत्रिक क्षति नहीं.
बी.2 प्लाज्मा सफाई प्रौद्योगिकी
- प्रक्रिया बिंदु: आर्गन प्लाज्मा (पवित्रता 99.999%), वैक्यूम डिग्री 10⁻³-10⁻⁴Pa, शक्ति 150-300W, उपचार का समय 10-20 मिनट.
- प्रभाव: सतह संपर्क कोण ≤30° (कोटिंग आसंजन में सुधार करता है), कार्बन अवशेष ≤0.1%, सेमीकंडक्टर एल्यूमीनियम सबस्ट्रेट्स के लिए उपयुक्त.
सी. 5 औद्योगिक एल्युमीनियम जंग निवारण समाधान - स्रोत पर जंग रोकें
एनोडिक ऑक्सीकरण - “पहली पसंद” सामान्य सुरक्षा के लिए (मजबूत नमक स्प्रे प्रतिरोध)
लागू परिदृश्य: सामान्य घटक जैसे औद्योगिक पाइप और संरचनात्मक भाग, आर्द्र वातावरण के लिए विशेष रूप से उपयुक्त.
मानकीकृत संचालन प्रक्रिया:
- pretreatment: घटाना (5% NaOH, 50℃, 10 मिनट) → अचार बनाना (10% HNO₃, कमरे का तापमान, 5 मिनट) → विआयनीकृत पानी से धोना (चालकता ≤10μS/सेमी).
- ऑक्सीकरण पैरामीटर: 18%-20% H₂SO₄, तापमान 20-22℃, वर्तमान घनत्व 1.2-1.5A/dm², समय 30-40 मिनट (फिल्म की मोटाई 15-20μm).
- सीलिंग उपचार: ए में भिगोएँ 5% निकल एसीटेट समाधान (85℃, 20 मिनट), उबलते पानी से वजन कम होना ≤30mg/dm² (सीलिंग प्रदर्शन सुनिश्चित करने के लिए).
- प्रदर्शन सूचकांक: तटस्थ नमक स्प्रे प्रतिरोध ≥1000 घंटे (जीबी/टी 10125), इनडोर और आउटडोर सामान्य सुरक्षा के लिए उपयुक्त.
पाउडर कोटिंग- “विशेष” बाहरी/संक्षारक वातावरण के लिए (उत्कृष्ट मौसम प्रतिरोध)
लागू परिदृश्य: बाहरी उपकरण बाड़े, रेल पारगमन एल्यूमीनियम सामग्री, और रासायनिक कार्यशाला घटक.
प्रक्रिया बिंदु:
- पाउडर चयन: पॉलिएस्टर-एपॉक्सी पाउडर (टीजी ≥50℃, प्रभाव शक्ति ≥50kg・cm, विरोधी प्रभाव और विरोधी छीलने).
- छिड़काव पैरामीटर्स: इलेक्ट्रोस्टैटिक वोल्टेज 60-80kV, पाउडर प्रवाह दर 50-80 ग्राम/मिनट, परमाणुकरण दबाव 0.3-0.5MPa.
- इलाज की स्थितियाँ: 180-200℃ पर बेक करें 20-25 मिनट (क्रॉसलिंकिंग डिग्री ≥90%).
- मुख्य लाभ: कोटिंग की मोटाई 60-80μm, आसंजन (क्रॉस-कट परीक्षण) ≤ग्रेड 1, नमक स्प्रे प्रतिरोध ≥2000 घंटे, एंटी-पराबैंगनी उम्र बढ़ने.
क्रोमियम-मुक्त निष्क्रियता - “नई पसंद” पर्यावरण-अनुकूल प्रीट्रीटमेंट के लिए (पारंपरिक क्रोमेट की जगह लेता है)
लागू परिदृश्य: खाद्य मशीनरी और चिकित्सा उपकरणों के लिए एल्यूमीनियम सामग्री (उच्च पर्यावरणीय आवश्यकताओं के साथ), या कोटिंग से पहले प्रीट्रीटमेंट.
मुख्य प्रक्रिया:
- निष्क्रियता समाधान सूत्र: 5%-8% हाइड्रोफ्लुओज़िरकोनिक एसिड + 2% जिरकोनियम नाइट्रेट, पीएच 3.0-4.0, तापमान 25-30℃.
- ऑपरेशन चरण: के लिए भिगोएँ 5-8 50-100 एनएम पैसिवेशन फिल्म बनाने के लिए मिनट.
- प्रदर्शन: तटस्थ नमक स्प्रे प्रतिरोध ≥240 घंटे, कोटिंग आसंजन में सुधार हुआ 30%, RoHS पर्यावरण मानकों के अनुरूप.
नियमित रखरखाव प्रणाली - “चाबी” सुरक्षा जीवन का विस्तार करने के लिए (घटक प्रकार द्वारा विभेदित)
विभिन्न औद्योगिक घटकों के बीच रखरखाव चक्र बहुत भिन्न होते हैं. अंधाधुंध रखरखाव से लागत बढ़ जाती है; एक सटीक योजना दक्षता सुनिश्चित करती है:
| घटक प्रकार | निरीक्षण चक्र | रखरखाव सामग्री | पता लगाने की विधि (सरल और संचालित करने में आसान) |
| रासायनिक उपकरण एल्यूमिनियम | 1 महीना | सतह का क्षरण, कोटिंग अखंडता | दृश्य निरीक्षण + कोटिंग मोटाई गेज (मोटाई मापने के लिए) |
| एयरोस्पेस घटक | 500 उड़ान के घंटे | तनाव संक्षारण दरार, गड्ढे की गहराई | एड़ी वर्तमान परीक्षण + भेदन परीक्षण (दरारें जांचने के लिए) |
| रेल ट्रांजिट एल्यूमिनियम | 3 महीने | नमक स्प्रे संक्षारण, वेल्ड अखंडता | अल्ट्रासोनिक परीक्षण + नमक स्प्रे परीक्षण पेपर (संक्षारण मापने के लिए) |
| सामान्य यांत्रिक एल्यूमिनियम | 2 महीने | ऑक्साइड फिल्म क्षति, अंतराल क्षरण | दृश्य निरीक्षण + शराब पोंछना (आसंजन की जाँच करने के लिए) |
पर्यावरण नियंत्रण - कम करें “स्रोत ट्रिगर” जंग का (कम लागत, उच्च रिटर्न)
- आर्द्रता नियंत्रण: औद्योगिक कार्यशालाओं में सापेक्ष आर्द्रता ≤65% बनाए रखें. गर्म और आर्द्र क्षेत्रों में डीह्यूमिडिफ़ायर सुसज्जित करें (ओस बिंदु ≤15℃) नमी संघनन से बचने के लिए.
- संक्षारक माध्यम नियंत्रण: नियंत्रण सीएल⁻ एकाग्रता ≤50mg/m³, और सक्रिय कार्बन सोखना का उपयोग करें + स्प्रे अवशोषण प्रणाली (रासायनिक कार्यशालाओं के लिए आवश्यक).
- गैल्वेनिक संक्षारण संरक्षण: एल्यूमीनियम-स्टील कनेक्शन बिंदुओं पर पॉलीमाइड इन्सुलेशन गास्केट स्थापित करें. क्षतिग्रस्त कोटिंग्स की भीतर मैचिंग पेंट से मरम्मत करें 24 घंटे (विस्तार को रोकने के लिए).

डी.औद्योगिक एल्युमीनियम जंग उपचार के बारे में अक्सर पूछे जाने वाले प्रश्न - आपके शीर्ष के उत्तर 10 चिंताएँ
- क्यू: औद्योगिक एल्यूमीनियम जंग उपचार के बाद जंग की रोकथाम को कितनी बार पुन: लागू करने की आवश्यकता होती है?
ए: सामान्य वातावरण में (जैसे, मशीनरी कार्यशालाएँ), प्रत्येक 1-2 वर्षों; संक्षारक वातावरण में (जैसे, रासायनिक पौधे, तटीय क्षेत्र), प्रत्येक 6-12 महीने; बाहरी एक्सपोज़र वातावरण में, प्रत्येक निरीक्षण की अनुशंसा की जाती है 6 महीने.
- क्यू: क्या सटीक एल्यूमीनियम मिश्र धातु घटकों पर जंग के लिए सैंडब्लास्टिंग का उपयोग किया जा सकता है (जैसे, सेंसर)?
ए: सिफारिश नहीं की गई! सैंडब्लास्टिंग से परिशुद्धता को नुकसान पहुंचता है. अल्ट्रासोनिक सफाई (25-40kHz) या लेजर सफाई (रा ≤0.8μm) अनुशंसित है.
- क्यू: क्या अम्लीय जंग हटाने से एल्यूमीनियम सब्सट्रेट खराब हो जाएगा?
ए: नहीं, यदि कोई अवरोधक जोड़ा जाता है! थायोयूरिया और यूरोट्रोपिन जैसे अवरोधक 0.5 ग्राम/के भीतर संक्षारण दर को नियंत्रित कर सकते हैं।(m²・h).
- क्यू: जिसका जंग रोकथाम प्रभाव बेहतर है: क्रोमियम मुक्त निष्क्रियता या एनोडिक ऑक्सीकरण?
ए: एनोडिक ऑक्सीकरण फिल्में अधिक मोटी होती हैं (15-20सुक्ष्ममापी) नमक स्प्रे प्रतिरोध के साथ ≥1000 घंटे; क्रोमियम-मुक्त पैसिवेशन फिल्में पतली होती हैं (50-100एनएम), पूर्व-उपचार के लिए उपयुक्त और कोटिंग्स के साथ उपयोग करने की आवश्यकता है.
- क्यू: औद्योगिक एल्यूमीनियम पाउडर अपशिष्ट का निपटान कैसे करें? क्या इसे रिसाइकिल किया जा सकता है?
ए: हाँ, इसे पुनर्चक्रित किया जा सकता है! इसे इकट्ठा करके गलाने और पुनर्चक्रण के लिए पेशेवर संस्थानों को सौंप दें (पुनर्प्राप्ति दर ≥90%). गैर-पुनर्चक्रण योग्य भागों का निपटान औद्योगिक ठोस अपशिष्ट नियमों के अनुसार किया जाना चाहिए.
- क्यू: उच्च तापमान वाले वातावरण में एल्यूमीनियम सामग्री के लिए कौन सा जंग रोकथाम समाधान उपयुक्त है? (जैसे, औद्योगिक भट्टियाँ)?
ए: सिरेमिक आधारित कोटिंग्स (गर्मी प्रतिरोध ≥800℃) या उच्च तापमान एनोडिक ऑक्सीकरण (फिल्म की मोटाई 20-30μm, गर्मी प्रतिरोध 300℃) अनुशंसित हैं.
- क्यू: बैच एल्यूमीनियम जंग उपचार के लिए कौन सी तकनीक सबसे कुशल है??
ए: अम्लीय रासायनिक जंग हटाना सबसे कुशल है, प्रति घंटे सैकड़ों छोटे घटकों को संसाधित करने में सक्षम, फास्टनरों के लिए उपयुक्त, हीट सिंक्स, आदि.
- क्यू: जंग हटाने के दौरान ऑपरेटरों को किन सुरक्षात्मक उपकरणों की आवश्यकता होती है??
ए: रासायनिक जंग हटाने के लिए: एसिड-प्रतिरोधी सुरक्षात्मक कपड़े (≥30% एचसीएल के लिए प्रतिरोधी) + रासायनिक चश्मा; भौतिक जंग हटाने के लिए: N95 धूल मास्क + शोर-रद्द करने वाले इयरमफ़्स.
- क्यू: एल्यूमीनियम मिश्र धातु वेल्ड में जंग लगने का खतरा होता है - इसे कैसे रोकें?
ए: वेल्डिंग के बाद, ऑक्साइड फिल्म को हटा दें 10% नाइट्रिक एसिड अचार, फिर क्रोमियम-मुक्त निष्क्रियता करें, और अंत में वेल्ड-विशिष्ट एंटी-रस्ट पेंट लगाएं (जैसे, एपॉक्सी जिंक युक्त पेंट).
- क्यू: सीमित लागत के साथ, हल्के से मध्यम एल्यूमीनियम जंग के लिए कौन सी विधि चुनी जानी चाहिए?
ए: यांत्रिक पीसने को प्राथमिकता दें (\(0.75-\)1.5 प्रति वर्ग मीटर), इसके बाद साइट्रिक एसिड अल्ट्रासोनिक सफाई होती है (अंतराल जंग के लिए उपयुक्त) - कम लागत और संचालित करने में आसान.
निष्कर्ष: “चयन मार्गदर्शिका” औद्योगिक एल्युमीनियम जंग उपचार के लिए (समाधानों का त्वरित मिलान)
| जंग की गंभीरता | घटक प्रकार | अनुशंसित प्रौद्योगिकी | लाभ | लागत (प्रति वर्ग मीटर) |
| हल्का | सामान्य यांत्रिक भाग | यांत्रिक पीसना | आसान कामकाज, किसी पेशेवर उपकरण की आवश्यकता नहीं है | \(0.75-\)1.5 |
| मध्यम | पाइप्स, हीट सिंक | अल्ट्रासोनिक सफाई | क्षतिग्रस्त नाही, अंतराल जंग के लिए उपयुक्त | \(1.5-\)2.25 |
| गंभीर | भंडारण टंकियां, सरंचनात्मक घटक | सैंडब्लास्टिंग हटाना | पूरी तरह से जंग हटाना, प्री-कोटिंग के लिए उपयुक्त | \(2.25-\)3.75 |
| परिशुद्धता घटक | एयरोस्पेस पार्ट्स | लेज़र/प्लाज्मा सफ़ाई | उच्चा परिशुद्धि, कोई यांत्रिक क्षति नहीं | \(7.5-\)15 |
| छोटे घटकों का बैच | फास्टनर, इलेक्ट्रॉनिक भाग | अम्लीय रासायनिक जंग हटाना | उच्च दक्षता, कम लागत | \(1.2-\)1.8 |