Disco in Alluminio per Dissipatori LED
| Specificazione | Valore |
| Temperare | O (morbido, filatura) / H14-H24 (stampaggio, piastre rigide) |
| Spessore | 0.5–6 mm |
| Diametro | 50–500 mm (tagliato a misura vuota) |
| Conduttività termica | ~220–230 W/mK (1xxx) |
| Tolleranza | diametro ±0,2–0,5 mm, spessore per spec |
| Applicazioni | tazze LED filate, piastre di base, dissipatori di calore a bulbo/strada/high-bay |
Disco in Alluminio per Dissipatori LED
Introduzione
Un disco in alluminio per dissipatori di calore LED è un pezzo rotondo di alluminio di elevata purezza (più spesso 1050, 1060 O 1100) che i produttori di illuminazione girano, timbro, imbutitura o lavorazione a macchina nel corpo dissipatore di calore di un apparecchio a LED.
I LED sono dispositivi sensibili: se non riescono a disperdere calore, la loro temperatura di giunzione aumenta, l'emissione luminosa diminuisce, i colori cambiano e la vita si accorcia.
Il disco di alluminio è la materia prima che diventa il dissipatore di calore, il guscio della coppa luminosa e la piastra di base che conduce il calore dalla scheda LED all'aria circostante.
Per la gestione termica dei LED, l'alluminio batte la maggior parte delle alternative.
È leggero, basso costo, facile da girare e timbrare, resistente alla corrosione, e, nella sua forma pura 1xxx, un buon conduttore termico.
Questa guida spiega quali dischi di alluminio vengono utilizzati per i dissipatori LED, perché le leghe pure hanno prestazioni migliori di quelle più forti in termini di calore, gli stati e le dimensioni disponibili, come vengono realizzati e formati i pezzi grezzi, le principali applicazioni degli apparecchi di illuminazione, anodizzazione e finiture superficiali, progettazione termica, controllo di qualità, prezzi e ordini, e una tabella delle specifiche principali.

Cos'è un disco in alluminio per dissipatori di calore LED?
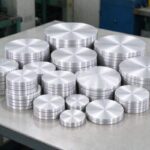
Un disco di alluminio (chiamato anche cerchio o pezzo grezzo di alluminio) è un foglio rotondo tagliato da una bobina di alluminio. Per i dissipatori di calore LED lo spessore è solitamente di 0,5–6 mm e circa 50 mm fino a diverse centinaia di millimetri di diametro, a seconda dell'apparecchio.
Il disco viene quindi convertito a valle, filato in una tazza, stampato in una padella poco profonda, o lavorato, per diventare il guscio di diffusione del calore di un faretto, luce da incasso, lampadina o apparecchio stradale.
Il disco viene scelto per due proprietà contemporaneamente: conducibilità termica e formabilità.
UN 1050/1060/1100 il disco conduce bene il calore (l'alluminio puro è di circa 220–230 W/mK) ed è sufficientemente morbido nello stato d'animo O da poter ruotare o imbutire senza rompersi.
Leghe più resistenti come 3003 O 5052 sono più rigidi e più resistenti alla corrosione ma conducono meno bene il calore; sono riservati a parti meccanicamente impegnative piuttosto che alla pura diffusione del calore.
Lo spazio vuoto più comune è il 1050 cerchio in alluminio; a volte vengono utilizzate parti sagomate più rigide 3003 cerchio in alluminio.
Il termine copre sia i piccoli dischi sottili trasformati in tazze leggere, sia i dischi più grandi e spessi che vengono lavorati in piastre di base.
Ciò che li unisce è che il disco è il pezzo grezzo di partenza, non la parte finita: il creatore dell'illuminazione lo forma, lo anodizza, monta la scheda LED e il driver, e spedisce l'apparecchio.
Questo è il motivo per cui la precisione delle specifiche è importante: un disco troppo sottile si rompe sulla linea di rotazione, uno che non è piatto corre in modo eccentrico, e uno nella lega sbagliata non può dissipare il calore prodotto da un LED ad alta potenza.
Perché l'alluminio per la gestione termica dei LED?
Buona conduttività termica: l'alluminio puro 1xxx conduce il calore molto meglio della plastica o dello zinco pressofuso.
Peso leggero: circa un terzo della densità del rame, importante per apparecchi da incasso e retrofit.
Facile da girare e timbrare in modo sottile, tazze e padelle leggere a pareti sottili.
Basso costo e ampiamente disponibile rispetto ai dissipatori di calore in rame.
Naturalmente resistente alla corrosione e accetta l'anodizzazione per la dissipazione del calore e l'isolamento.
Riciclabile e compatibile con gli obiettivi di costo e volume del settore dell’illuminazione.
Il rame conduce meglio dell’alluminio ma è più pesante e più costoso; la plastica costa poco ma è un isolante. L’alluminio si trova nel punto giusto: abbastanza conduttivo per raffreddare un LED ad alta potenza, abbastanza leggero per un apparecchio a soffitto, e abbastanza economico per una lampadina di consumo. Questo è il motivo per cui quasi tutti i gusci dei dissipatori di calore LED sul mercato, in particolare quelli rotondi filati o stampati, iniziano come un disco di alluminio.
Rispetto alla plastica, l'alluminio conduce meglio gli ordini di grandezza del calore, quindi il corpo della lampadina in plastica intrappola il calore e riduce la durata del LED.
Rispetto all'alluminio pressofuso, un giro 1050 la tazza è più sottile, più liscio ed economico da lavorare, e conduce meglio del pressofuso poroso.
Rispetto al rame, l'alluminio costa circa un terzo del peso ed è molto più economico, e alle temperature vede un piccolo dissipatore a LED, il divario di conduttività è più che compensato dalla maggiore superficie consentita da un guscio in alluminio leggero.
Quale Lega? Conduttività termica vs resistenza
| Lega | ca. conduttività termica (W/mK) | Carattere | Utilizzare per dissipatori di calore LED |
| 1050 / 1060 | ~225–230 | puro, molto morbido, massima conduttività | tazze filate, piastre di base, diffusori termici |
| 1100 | ~218 | puro con un po' di Cu, morbido, buona formabilità | pentole stampate, tazze leggere |
| 3003 | ~160–190 | Lega di manganese, più forte, più rigido | parti formate meccanicamente impegnative |
| 5052 | ~130 | Lega di magnesio, forte, resistente alla corrosione | alloggiamenti strutturali, dissipatore di calore non primario |
La regola è semplice: per la parte che diffonde il calore del LED, scegli la lega morbida più pura che ancora si forma.
Come vengono aggiunti elementi di lega (Mn dentro 3003, Mg dentro 5052), la robustezza e la resistenza alla corrosione aumentano ma la conduttività termica diminuisce.
UN 5052 il dissipatore di calore sembra robusto ma sposta male il calore; UN 1050 il disco conduce bene ma potrebbe essere troppo morbido per una parete strutturale. La maggior parte delle tazze LED filate lo sono 1050/1060 O, che bilancia entrambi.
Le superfici interne riflettenti di alcuni apparecchi utilizzano a 5052 lastra specchiante ad alta riflettività; il foglio strutturale generale può provenire da 5000 lamiera di alluminio di serie allineare.
Consigli pratici: non specificare eccessivamente. Un acquirente di prodotti per l'illuminazione potrebbe ritrovarsi a chiedere “l'alluminio più resistente”. 5052, che sembra premium ma sposta il calore 40% meno bene di 1050 e fa funzionare il LED più caldo.
Prenotare 3003/5052 per le poche parti che necessitano realmente di rigidità meccanica o corrosione esterna, e utilizzare 1050/1060 per la tazza e la base che distribuiscono il calore.
In caso di dubbio, un campione in ciascuna lega con un semplice test della temperatura sotto lo stesso LED e la stessa corrente risolve la questione più velocemente delle schede tecniche.
Temperare: O per girare, H per rigidità
O temperamento (ricotto, morbido) è lo standard per i dischi LED che verranno filati o imbutiti.
Un disco morbido scorre sotto il rullo rotante senza rompersi, indispensabile per coppe sottili e leggere e gusci affusolati.
Si utilizzano tempre H14/H24 o semidure quando il disco viene stampato in una teglia bassa che deve mantenere la sua forma, o quando la parte finita necessita di rigidità anziché di formatura profonda.
Sbagliare il carattere è un classico difetto: un disco semiduro filato in una coppa profonda fessure alla base, mentre un O disc utilizzato come base rigida è troppo morbido e si ammacca.
Il fornitore del grezzo adatta quindi la tempra al processo di formatura: O per la filatura e l'imbutitura profonda, H per stampaggio poco profondo e piastre rigide: il convertitore testa un campione prima del volume.
La filatura in particolare è sensibile alla temperatura. Un disco O necessita di una morbidezza ricotta sufficiente per scorrere sotto il rullo senza ritorno elastico, ma il materiale completamente ricotto che è troppo morbido può raggrinzirsi o strapparsi durante un'imbutitura profonda.
Il mulino controlla la ricottura fino a raggiungere una temperatura costante, e la linea di filatura imposta la pressione del rullo e la velocità di alimentazione in modo che corrispondano.
La variazione di temperamento tra i lotti è una causa comune di tazze incrinate, ecco perché un certificato di fabbrica sulla tempra, non solo sulla lega, fa parte delle specifiche.
Specifiche tipiche
| Parametro | Gamma tipica |
| Lega / temperare | 1050 / 1060 / 1100, O (morbido) oppure H14/H24 |
| Spessore | 0.5–6 mm; tazze filate ~0,6–2 mm, piastre di base 2–6 mm |
| Diametro | 50–500 mm, tagliato alla dimensione del pezzo grezzo della tazza/base |
| Planarità | Piatto, bordo senza sbavature, diametro costante |
| Superficie | finitura al mulino; può essere anodizzato, sabbiato o spazzolato a valle |
| Taglio | cerchio tagliato o oscurato, bava e bordo controllati |
| Tolleranza | diametro ±0,2–0,5 mm, spessore per spec |
Il diametro del grezzo viene calcolato dalle dimensioni della tazza finita utilizzando l'area della superficie della parte imbutita: una profondità, la tazza sottile necessita di uno spazio più grande di una padella poco profonda.
Lo spessore dipende dalla massa termica e dall'assottigliamento delle pareti durante la filatura: una tazza sottile utilizza 0,6–1,5 mm, mentre una solida piastra di base sotto un LED COB ad alta potenza utilizza 3–6 mm per diffondere il calore.
Il dimensionamento del grezzo è il primo passo ingegneristico. La tazza filata si assottiglia man mano che si forma, quindi il disco deve essere abbastanza spesso da lasciare una parete minima dopo la trafilatura.
Gli acquirenti spesso lavorano a ritroso rispetto al disegno della tazza: spessore della parete richiesto, il diametro e la profondità della tazza impostano il diametro del pezzo grezzo e il calibro iniziale.
Lasciare uno spazio vuoto troppo grande crea sprechi di rifinitura; un pezzo troppo piccolo si spacca sul bordo. Perché il taglio circolare è economico, è normale tagliare alcune misure grezze, centrifugare i campioni, e bloccare il diametro che dà una tazza pulita con il minor scarto.
Dalla bobina al disco: Come vengono realizzati gli spazi vuoti
I dischi dissipatori di calore LED partono da una bobina di alluminio laminata a freddo nella lega e tempra prescelta.
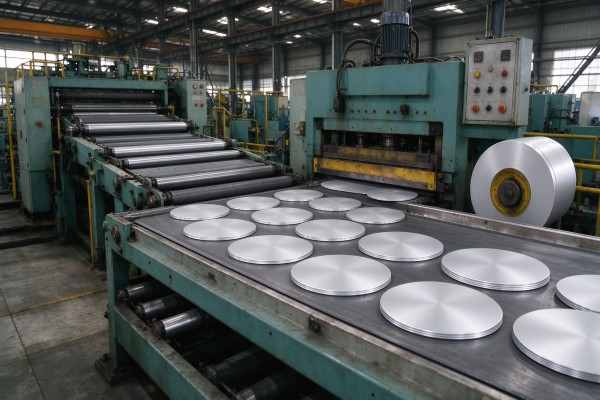
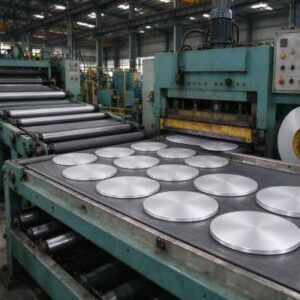
La bobina è srotolata, livellato, e tranciato su una linea di taglio circolare - tranciato con matrici rotonde o punzonato in una pressa per tranciatura - in dischi rotondi del diametro target.
Il bordo è controllato per la bava e il disco è impilato, intercalato se necessario, e ispezionato per planarità e calibro.
I punti chiave di qualità sono la planarità (un disco deformato gira in modo eccentrico), bava del bordo (che provoca fessurazioni nella formatura), consistenza del calibro, e pulizia della superficie.
Perché il pezzo grezzo viene filato in un guscio sottile, anche una piccola variazione di calibro si manifesta come spessore della parete irregolare o spaccatura.
Una buona linea circolare taglia in modo netto, Piatto, dischi senza bave che il convertitore può far funzionare direttamente sulla macchina di filatura o di stampa.
La resa su una linea circolare dipende dall'annidamento: tagliando il numero massimo di dischi da una larghezza di bobina per ridurre al minimo gli scarti.
Per i grandi diametri la rifinitura tra i cerchi rappresenta il costo principale, quindi specificare un diametro che si annida bene su una larghezza della bobina standard riduce il prezzo.
La tolleranza e le condizioni dei bordi sono specificate per applicazione: i dischi di grado anodizzato necessitano di pulizia, superficie priva di graffi perché l'anodizzazione rivela ogni segno di rotolamento, mentre le tazze filate necessitano principalmente di planarità e controllo delle bave.

Formare: Filatura vs stampaggio vs CNC
Tre processi trasformano un disco in un dissipatore di calore. La rotazione blocca il disco su un mandrino su un tornio e i rulli lo premono in una tazza affusolata, ideale per dischi sottili, tazze e faretti luminosi a LED rotondi, ed economico per tirature medie e grandi.
Lo stampaggio e l'imbutitura profonda pressano il disco in una matrice in vaschette poco profonde e piastre di base più piatte.
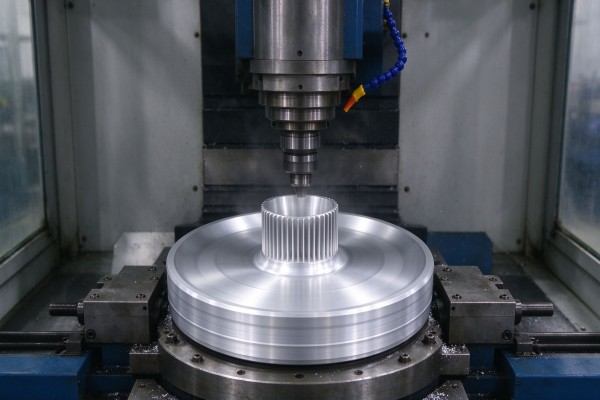
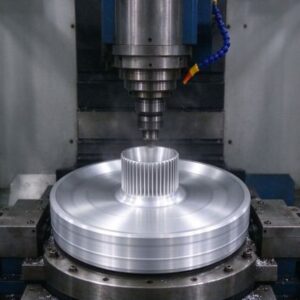
La lavorazione CNC viene utilizzata per dissipatori di calore alettati ad alta potenza tagliati da disco o piastra solida, dove la geometria precisa delle pinne è importante.
La rotazione è il processo dominante per le coppe riscaldanti a LED rotonde perché è veloce, gli utensili sono economici, e produce il rastremato, guscio a parete sottile di cui hanno bisogno le luci.
Il temperamento O 1050/1060 il disco scorre agevolmente sotto il rullo. Lo stampaggio è adatto a piastre piane e parti meno profonde; Il CNC è adatto all'alta potenza, dissipatori di calore alettati industriali e stradali in cui le prestazioni termiche sono progettate anziché modellate.
La scelta del processo determina le specifiche del disco. La rotazione vuole un disco O morbido con un pulito, bordo senza bave e buona planarità; lo stampaggio richiede un calibro coerente in modo che lo stampo non si sovraccarichi;
Il CNC desidera una piastra o un disco più spesso con uno spessore stabile e una pulizia, superficie lavorabile.
Dire al fornitore del grezzo a quale processo verrà sottoposto il disco previene la mancata corrispondenza più comune: un disco per stampaggio troppo morbido, o un disco rotante con una bava sul bordo che si rompe sotto il rullo.

Applicazione: Faretti e Downlight LED
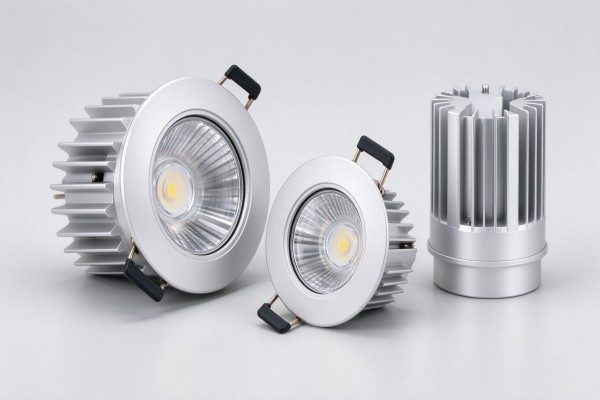
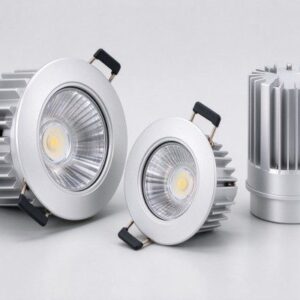
La classica tazza termica in alluminio filato è il corpo di un faretto a LED, Lampada PAR o downlight.
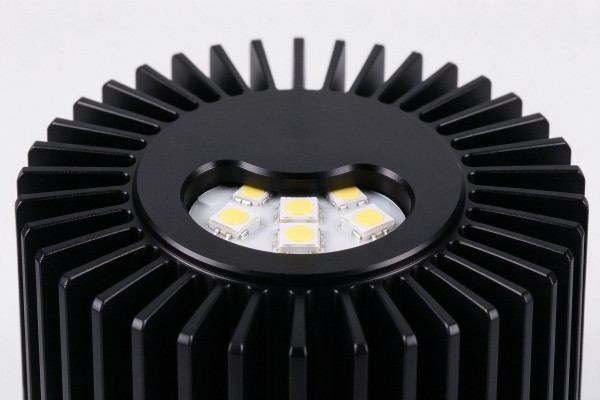
Il disco viene filato in un guscio affusolato che funge anche da dissipatore di calore e corpo della lampada: la scheda LED si monta sul retro piatto o sulla base, il calore conduce attraverso la parete di alluminio, e la superficie esterna (spesso alettato o scanalato) si irradia nell'aria.
Ecco perché la coppetta deve essere termicamente conduttiva e dimensionalmente rotonda.
Per downlight e faretti da incasso, il peso e le prestazioni termiche sono entrambi importanti: l'apparecchio è appeso al soffitto e deve raffreddare il LED senza ventola.
UN 1050/1060 Il disco O filato sottile conferisce una massa ridotta e una buona conduzione; l'esterno è spesso anodizzato bianco o nero per abbinarsi all'interno.
Il diametro e la planarità costanti del pezzo grezzo mantengono le coppe filate concentriche e l'estetica dell'attrezzatura.
I downlight da incasso sono un punto caldo: l'apparecchio si trova all'interno di un vuoto nel soffitto con poco flusso d'aria, quindi la tazza filata deve diffondere calore in modo conduttivo alla sua superficie esterna e attraverso il rivestimento.
Un sottile, la tazza di massa ridotta ha un aspetto elegante ma può surriscaldarsi; i produttori bilanciano lo spessore della parete, scanalatura e anodizzazione per mantenere la temperatura di giunzione entro i valori nominali del LED.
Perché queste tazze sono visibili dopo l'installazione, la finitura superficiale e la rotondità sono un punto di forza tanto quanto il raffreddamento.

Applicazione: Lampadine a LED e lampade retrofit
Lampadine a LED (A forma di A, candela, riflettore) e le lampade retrofit utilizzano piccoli dischi di alluminio filati o stampati nella base del dissipatore di calore sotto il bulbo di plastica o di vetro.
Il driver della lampadina e la scheda LED si trovano su questo corpo in alluminio, che deve cedere calore all'aria ambiente. Perché i dissipatori di calore del bulbo sono piccoli e sottili, un'alta conduttività 1050/1060 disco e buona superficie (alettati o scanalati) sono ciò che mantiene fresca una lampadina da 5–15 W.
La compatibilità con il retrofit aggiunge vincoli: il dissipatore di calore deve adattarsi all'involucro della lampada esistente, sii leggero, e non sembrare un blocco di metallo. I dischi in alluminio filato e alettato soddisfano questo requisito, often with a glossy or anodized finish and a plastic skirt over part of the body.
The blank is small (50–120 mm) and thin, so consistency and burr control are critical for high-volume bulb lines.
Bulb heat sinks face a cost and size squeeze: the body must look like a classic bulb, keep the driver cool, and be cheap enough for a consumer lamp.
Spun and finned 1050/1060 aluminum does this, often with a plastic skirt over the middle and the aluminum fins exposed at the base.
Because these are made in the millions, disc diameter, gauge and edge must be rock-consistent so the spinning press does not jam or scrap.
Color and surface (argento, anodized black or painted) are cosmetic, but the underlying conductivity is what sets bulb life.

Applicazione: Street, Apparecchi per soffitti alti e industriali
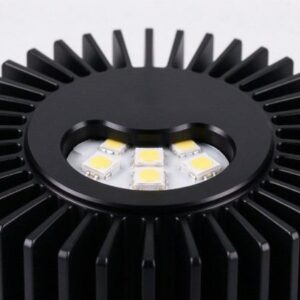
Lampioni stradali a LED di maggiore potenza, gli apparecchi ad alta altezza e i proiettori spostano più calore e spesso utilizzano alette, alluminio lavorato o estruso piuttosto che una semplice tazza filata.
La piastra di base inizia come un disco o una piastra di alluminio più spesso: 2–6 mm di diametro 1050/1060, o più rigido 5052 per alloggiamenti strutturali e le alette vengono lavorate o incollate per aumentare la superficie.
Il disco diffonde il calore dalla serie di LED alle alette.
Per questi apparecchi, la progettazione termica è guidata dall'ingegneria: la piastra di base deve essere piatta e sufficientemente spessa da distribuire uniformemente il calore sull'array, e la superficie deve stabilire un buon contatto termico con la scheda LED (spesso con pasta termica).
L'uso esterno aggiunge corrosione e agenti atmosferici, quindi l'anodizzazione o il rivestimento sono comuni. Qui il disco fa parte di un dissipatore di calore ingegnerizzato, non solo una tazza cosmetica.
Gli apparecchi ad alta potenza richiedono anche un buon contatto termico tra la serie di LED e la piastra di base. Le piastre di base deformate o ruvide creano spazi d'aria che fungono da isolante, sconfiggendo la lega migliore.
Un appartamento, spesso 1050/1060 Il disco con una superficie di montaggio lavorata o levigata consente alla pasta termica di riempire lo spazio vuoto e diffondere il calore alle alette.
Le unità esterne richiedono inoltre un'anodizzazione o un rivestimento per resistere all'umidità e agli spruzzi della strada, quindi la superficie del disco deve assumere quella finitura in modo uniforme e senza bolle.

Finitura superficiale: Anodizzazione, Superfici sabbiate e riflettenti
Il disco in alluminio nudo viene spesso rifinito a valle. L'anodizzazione diventa dura, strato protettivo di ossido che migliora la resistenza alla corrosione, fornisce isolamento elettrico (utile dove si monta la scheda), e può essere tinto di nero, argento o altri colori.
Black anodizing also improves heat radiation from the surface. Sandblasting or texturing gives a uniform matte look; polishing or mirror finishing is used where the inner surface must reflect light.
Anodizing is the most common LED heat-sink finish because it protects the aluminum and adds the cosmetic black or white look of modern luminaires.
The blank itself should be clean and burr-free, because anodizing amplifies surface defects—scratches and rolling marks show up after anodizing rather than being hidden.
Reflective inner surfaces for PAR and spot reflectors may use bright or mirror-finish aluminum.
Because anodizing is a conversion of the surface rather than a paint, it follows the underlying finish: a smooth polished disc anodizes to a clean bright part, mentre un disco rigato o arrotolato mostra i segni attraverso lo strato anodico.
Per questo motivo i dischi dissipatori destinati all'anodizzazione vengono forniti completi di pulizia, superficie priva di graffi e struttura a rotolamento controllata.
Anodizzazione nera, in particolare, rende visibile ogni difetto superficiale, pertanto i fornitori che conoscono il settore dell'illuminazione gestiscono i dischi con attenzione tra la tranciatura e la consegna.

Progettazione termica: Come il disco raffredda il LED
Il calore fluisce dalla giunzione LED attraverso la scheda e TIM (materiale dell'interfaccia termica) nel disco di alluminio, quindi conduce attraverso la parete del disco verso la superficie esterna e si irradia/conduce nell'aria.
Il compito del disco è diffondere il calore dal piccolo pacchetto LED su tutta l'area del dissipatore di calore. Tre fattori dominano: conduttività della lega (utilizzo 1050/1060), spessore della parete e della base (massa sufficiente per diffondere il calore), e superficie esterna (pinne, scanalatura, anodizzazione nera).
Un errore comune è rendere la tazza troppo sottile per risparmiare peso: UN 0.4 La parete da mm può sembrare bella ma non può diffondere il calore, quindi il LED si surriscalda.
Simulazione termica o semplice test della temperatura (termocoppia sulla giunzione, ambiente e lavandino) convalida il disegno. Per array ad alta potenza, una piastra di base più spessa e un diametro del disco di dimensioni adeguate, piuttosto che un semplice guscio decorativo alto, sono ciò che effettivamente abbassa la temperatura di giunzione.
L'interfaccia tra tavola e disco è importante quanto la lega. Anche un 1050 la piastra si guasta se la scheda LED si trova su di essa con spazi d'aria o ossidazione.
Un appartamento, pulire la superficie di montaggio, materiale di interfaccia termica sottile, e una buona pressione del bullone mantengono bassa la resistenza di contatto.
Questo è il motivo per cui le piastre di base lavorate per i moduli COB vengono spesso specificate con un richiamo alla planarità e alla finitura superficiale anziché solo con uno spessore.
Il fornitore del disco controlla la planarità e lo spessore; il produttore dell'apparecchio controlla la pressione di assemblaggio e il TIM.
Controllo di qualità dei dischi dissipatori di calore
| Controllo | Requisito |
| Lega / temperare | certificato del mulino 1050/1060/1100 O o H |
| Spessore & diametro | entro la tolleranza, coerente in tutto il batch |
| Planarità | nessuna onda o coppettazione; gira in modo concentrico |
| Bordo | senza sbavature, nessuna crepa o laminazione |
| Superficie | pulito, niente olio, graffi o difetti di rotolamento |
| Processo formativo | il campione gira/stampa senza crepe o spaccature |
| Termico | conduttività per lega (tracciabile tramite certificato lega) |
Il convertitore testa un lotto campione sulla propria linea di filatura o stampaggio prima del volume: se il disco si rompe, gira in modo eccentrico o lascia uno spessore della parete irregolare, la lega, la tempra o il diametro del pezzo grezzo sono disattivati.
Controlli di planarità in entrata, la bava del bordo e il calibro risolvono la maggior parte dei problemi; l'anodizzazione interna rivela ulteriormente i difetti superficiali invisibili sul disco nudo.
Dimensioni e tolleranze personalizzate
I dischi dissipatori di calore vengono tagliati su misura del pezzo grezzo del cliente, non ad un catalogo standard.
L'acquirente fornisce il disegno della tazza finita o le dimensioni del filato, e il mulino calcola il diametro del grezzo, quindi taglia i dischi a quel diametro nel calibro e nella tempra richiesti.
Perché gli utensili per matrici circolari sono economici, i diametri personalizzati sono flessibili; tolleranze strette su diametro e planarità sono specificate per la filatura ad alta velocità.
Per nuovi progetti di apparecchi di illuminazione, gli acquirenti spesso inviano il disegno della tazza o della base e chiedono una dimensione del pezzo grezzo calcolata più i dischi campione.
Il convertitore fa girare o timbra il campione, regola le dimensioni del pezzo grezzo se il muro si assottiglia in modo non uniforme, e quindi rilascia le specifiche per il volume.
Modelli di fori, è possibile aggiungere centri o caratteristiche preforate per le piastre di base, sebbene la maggior parte delle tazze filate utilizzi un disco liscio e formi le caratteristiche del mandrino.
Perché i dischi sono solitamente ulteriormente formati o anodizzati, sono imballati per rimanere puliti e non danneggiati: impilati con carta interfogliata per evitare graffi, fasciato su pallet, e avvolto contro umidità e polvere.
In particolare, i dischi di grado anodizzato non devono essere graffiati durante il trasporto, poiché ogni graffio si vede dopo l'anodizzazione.
I pallet di esportazione sono etichettati con la lega, temperare, diametro, spessore, lotto e certificato di fabbrica, e spedito con la documentazione necessaria al produttore dell'illuminazione per l'ispezione in entrata.

Prezzi e MOQ
I dischi hanno un prezzo sulla base in alluminio (Collegato al LME) più tranciatura ed elaborazione.
Puro 1050/1060 i dischi costano un po' di più al kg 3003 a causa del rotolamento, ma le prestazioni termiche lo giustificano per i dissipatori di calore.
Spessore, diametro, tolleranza, la qualità del taglio e la superficie pronta per l'anodizzazione influiscono sul prezzo; magro, grande, i dischi a tolleranza stretta costano più di quelli spessi, quelli sciolti.
Il MOQ è solitamente di poche centinaia di kg o un pallet per dimensioni personalizzate; le dimensioni standard sono più veloci.
Gli acquirenti controllano i costi abbinando la lega al lavoro termico (non specificare eccessivamente 5052 Quando 1050 è meglio), ordinare quantità di contenitori, e ottenere il diametro del grezzo giusto la prima volta: tagliare nuovamente perché una tazza si divide fa sprecare materiale e tempo.
Il costo totale include la resa della formatura: un appartamento, senza sbavature 1050 il disco ad alto rendimento batte un disco economico che si rompe sulla linea di filatura.
Come ordinare i dischi dissipatori di calore LED
Indicare la lega (1050/1060/1100), temperare (O per girare, H per piastre rigide) e spessore.
Fornisci il disegno finito della tazza/base o il diametro del pezzo grezzo di cui hai bisogno.
Specificare la tolleranza del diametro, planarità, limite della bava del bordo e condizioni della superficie.
Richiedi un lotto di campioni di formatura prima della produzione in volume.
Confermare il certificato dello stabilimento per lega e tempra, e superficie pronta per l'anodizzazione se si anodizza.
Un'indagine ben condotta accelera. L'acquirente che invia il disegno della tazza finita (oppure la dimensione del grezzo già calcolata), il calibro e la tempra del bersaglio, il processo a valle (filatura, stampaggio o CNC), e se i dischi saranno anodizzati ottiene un preventivo adeguato al lavoro piuttosto che un prezzo generico al kg.
Evita anche il ritorno più comune: dischi che hanno la tempra sbagliata per la rotazione o che mostrano graffi durante l'anodizzazione.
Per la produzione continua, concordare una scheda tecnica scritta (lega, temperare, misura, tolleranza del diametro, planarità, bava del bordo, superficie, certificato) e riordinare contro di esso, quindi ogni spedizione corrisponde al campione approvato.
Il tempo di consegna è breve per lo standard 1050/1060 dischi di dimensioni comuni; i diametri personalizzati e la superficie pronta per l'anodizzazione aggiungono una piccola configurazione.
Perché i prezzi dell’alluminio seguono l’LME, le citazioni hanno una validità breve, quindi conferma il prezzo quando le specifiche sono bloccate.
Sull'allume Eco
Eco Alum è uno specialista nella fornitura di alluminio fondato a marzo 2025, coordinare una catena di fornitura cinese qualificata per la laminazione e tranciatura dell'alluminio per clienti in tutto il mondo.
Ci concentriamo sui piatti, bobine, lamine, strisce e cerchi attraverso il 1000 serie (1050, 1060, 1070, 1100, 1235 E 1350), insieme a 3003 e serie 5000 come 5052.
Piuttosto che un commerciante di un solo mulino, abbiniamo il mulino giusto, lega, temperare e tagliare in base all'applicazione di ciascun cliente e gestire la qualità, certificati e imballaggio per l'esportazione.
Per produttori di illuminazione a LED e dissipatori di calore, forniamo elevata purezza 1050, 1060 E 1100 dischi e cerchi in alluminio tempra O o H, tagliato ai diametri della tazza filata e della piastra di base, con piatto, senza sbavature, Grezzi pronti per l'anodizzazione e certificati di fabbrica.
Forniamo anche 3003 E 5052 per parti formate o strutturali più rigide e 5052 foglio riflettente dove necessario.
Contatta [email protected] o chiama +86 19924932491 con il disegno della tazza o la dimensione del pezzo grezzo per un preventivo coordinato in fabbrica e campioni di formatura.
Supportiamo i produttori di illuminazione attraverso l'intero ciclo del disco termico: calcolo della dimensione del pezzo in bianco dal disegno della tazza, selezione di leghe e tempra per filatura o CNC, campionare i dischi prima del volume, certificati del lotto, movimentazione delle superfici pronte per l'anodizzazione, e riordini coerenti mantenuti alle stesse specifiche.
Piuttosto che rivendere, coordiniamo impianti di laminazione e tranciatura qualificati affinché i dischi arrivino piatti, senza bave e pronto per la centrifuga: riduce le tazze incrinate e gli scarti derivanti da supporti incoerenti o specificati erroneamente.
Domande frequenti
Q: Quale disco di alluminio viene utilizzato per i dissipatori di calore LED?
UN: Elevata purezza 1050, 1060 O 1100 nello stato O per tazze e fondini filati; più forte 3003/5052 only for structural or mechanically demanding parts.
Q: Why not use a stronger alloy?
UN: Adding alloying elements (Mn, Mg) raises strength but lowers thermal conductivity; a heat sink needs conduction more than strength.
Q: O or H temper for spun LED cups?
UN: O (morbido) for spinning and deep drawing; H14/H24 for shallow stamped pans and rigid base plates.
Q: What disc thickness do I need?
UN: Spun cups about 0.6–2 mm; solid base plates for high-power LEDs about 2–6 mm, depending on thermal mass.
Q: Can the discs be anodized?
UN: Yes—specify anodizing-ready, pulito, burr-free blanks; anodizing gives protection, insulation and black/silver cosmetic finishes.
Q: How is the blank diameter calculated?
UN: From the finished cup’s surface area (drawing the spun shape), then validated with a forming sample.
Q: Are custom diameters available?
UN: Yes—circle cutting is low-tooling, quindi i diametri e i calibri personalizzati vengono tagliati sul disegno della tazza.
Q: In che modo il disco raffredda il LED??
UN: Diffonde il calore dalla scheda LED attraverso la parete in alluminio alla superficie esterna alettata o anodizzata, che irradia e convette nell'aria.
Conclusione
Il disco in alluminio è il cuore termico della maggior parte degli apparecchi LED rotondi.
Elevata purezza 1050/1060/1100 nello stato d'animo O offre il miglior equilibrio tra conduzione del calore e filabilità, diventando la sottile coppa luminosa di faretti e downlight, il piccolo corpo delle lampadine a LED, o la spessa piastra di base degli apparecchi ad alta potenza.
I punti di acquisto sono la lega e il temperamento giusti, un pezzo grezzo piatto e senza bave tagliato al diametro calcolato, superficie pronta per l'anodizzazione, e un campione in formazione prima del volume.
Approvvigionamento di dischi da una catena di fornitura coordinata che controlla la lega, temperare, la cancellazione e i certificati offrono ai produttori di illuminazione un dissipatore di calore coerente che gira in modo pulito, raffredda il LED in modo affidabile e ha un bell'aspetto dopo l'anodizzazione.