
準備における重要な技術ポイント 8079 高清浄生産ラインにおけるアルミ箔複合ソフトパッケージ
1. 導入
近年では, 先進的な軟包装材料に対する世界的な需要が急速に増加している, 特に製薬業界では, 食べ物, およびハイエンドエレクトロニクス産業. これらの業界では、優れたバリア性だけでなく、高い清浄性を備えた材料が必要です。, 機械的強度, 化学的安定性. 利用可能なさまざまなアルミニウムベースの材料の中から, の 8079 アルミホイル 複合ソフトパッケージ 優れた気密封止性能で注目を集めています。, 延性, 環境ストレスに対する耐性.
従来のアルミホイルとは異なり、, の 8079 合金は、極度の純度と精度を必要とする用途向けに特別に設計されています. したがって、製造中に箔の物理的および化学的完全性を維持するには、高清浄度の生産ラインが不可欠です。. このペーパーは、生産プロセスの包括的な技術分析を提供します。, 合金溶解から複合積層、最終検査まで, 主要なパラメータに焦点を当てる, プロセスの最適化, トップグレードの清浄度と一貫性を実現するための品質管理システム.

2. 材質の特徴 8079 アルミニウム合金
2.1 合金組成と冶金学的特徴
の 8079 Al-Fe-Si系に属する合金, 高い強度と柔軟性を兼ね備える. その化学組成と冶金学的機能を以下にまとめます。:
| 要素 | コンテンツ (%) | 関数 |
|---|---|---|
| アル | ≧99.3 | 延性を提供します, 熱安定性, 耐食性 |
| 鉄 | 0.6–1.0 | 引張強度と引き裂きに対する耐性が向上します |
| そして | 0.05-0.3 | 耐酸化性と転がり性能を向上 |
| ん | ≤0.05 | 耐食性と構造的完全性を向上させます |
| 銅 | ≤0.05 | 熱伝導性を強化 |
| 亜鉛 | ≤0.10 | 耐食性と表面の輝度を向上させます |
鉄とケイ素のバランスを最適化。 8079 合金により均一な粒子分布が保証されます, 優れた伸び特性, 冷間圧延およびラミネート加工時に優れた性能を発揮します。.
2.2 物理的および機械的特性
8079 アルミニウム箔は高い引張強度を兼ね備えています, 並外れた伸び, 優れたバリア性能:
- 抗張力: ≧100MPa
- 伸長: ≧2.0%
- 水蒸気透過率: ≤0.01 g/m²・24h
- 酸素透過率: ≤0.1 cm3/m2・24h
- 表面油残留物: ≤30 mg/m²
これらの特性により、 8079 医薬品ブリスターパックに最適なアルミ箔複合ソフトパッケージ, レトルトパウチ, および電子防湿フィルム.
3. 高清浄生産ライン設計
3.1 クリーンルームの分類とゾーニング
高清浄度の生産ラインは溶解工程に分かれています。, 鋳造, ローリング, アニーリング, ラミネート加工, およびスリッティングゾーン. それぞれが ISO クリーンルーム基準に準拠する必要があります:
| プロセスエリア | ISOクラス | 空気交換率 | 粒子制限 (≧0.5μm) | 温度 | 湿度 |
|---|---|---|---|---|---|
| 溶融 | ISO 9 | 10回/時間以上 | ≤3,500,000 粒子/m3 | 25±2℃ | 50±5% |
| 鋳造 & ローリング | ISO 8 | ≧20回/時間 | ≤350,000 粒子/m3 | 23±2℃ | 45±5% |
| アニーリング & ラミネート加工 | ISO 7 | ≧30回/時間 | ≤35,000 粒子/m3 | 22±2℃ | 45±3% |
| スリット & 包装 | ISO 7 | ≧35回/時間 | ≤20,000 粒子/m3 | 22±2℃ | 40±3% |
エアシステム全体で多段階濾過を使用 (G4, F7, およびHEPA H14) 一定の正の圧力勾配を維持して汚染物質の移動を防ぎます。.
3.2 環境管理
- 温度安定性: 生産地域全体で±2°C
- 相対湿度: 40~50%の間で維持される
- 気流方向: 層流下降流により粒子の蓄積を軽減
- 騒音・振動対策: 下 60 dBと 0.01 mm振幅
センサーの定期的な校正, 差圧モニター, HEPA フィルターにより、ISO 規格への継続的な準拠が保証されます。.
3.3 人事および物の流れの管理
職員は立ち入る前に多段階のエアシャワーと消毒室を通過する必要があります. 原材料は真空密封され、負圧排気装置を備えたバッファゾーンでのみ開封されます。. の 製造実行システム (MES) あらゆる操作を追跡する, オペレーターIDを含む, バッチ番号, リアルタイムの清浄度データ.

4. 溶解・鋳造技術
4.1 制御された溶融
溶融アルミニウムの純度が最終箔の清浄度を決定します.
- 融解温度: 740–760℃
- 脱気方法: オンラインロータリーアルゴン脱気; 水素含有量 ≤0.15 mL/100g Al
- 濾過: セラミックフォームフィルター (40–60PPI) 内包物を取り除くために
- 撹拌: 機械的汚染を防ぐための電磁撹拌
4.2 連続鋳造
溶融した合金は双ロール鋳造機を使用して厚さ 6 ~ 8 mm のスラブに鋳造されます。:
- キャスト速度: 900±50mm/秒
- 出口温度: 580–620℃
- 表面粗さ (ラ): ≤0.3μm
- 潤滑油濾過: ≤5μm
冷却水システムは閉ループで動作します, 以下の導電率を維持する 2 μS/cmでイオン性不純物を除去.
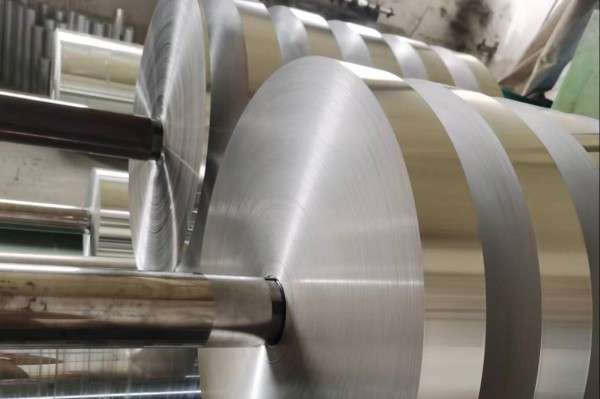
5. 冷間圧延と焼鈍
5.1 多段圧延
鋳造スラブは 4 ~ 5 回のパスで冷間圧延され、最終的な厚さは 7 ~ 15 μm になります。. 各パスの削減は以下に制限されます 35% 過剰な粒子の伸びを避けるため. プロセスでは、 自動ゲージ制御 (AGC) そして 自動平面度制御 (AFC) ±2μmの均一な厚さ公差を維持するシステム.
5.2 真空アニール
アニーリングにより延性と表面の清浄度が向上します:
- 温度: 320–380℃
- 間隔: 6–12時間
- 真空度: ≤1×10⁻³ Pa
このプロセスにより圧延油の残留物が除去され、内部応力が緩和されます。. 得られたアルミニウム箔は、高い表面輝度と優れた複合接着強度を示します。.
6. 表面の洗浄と静電気の制御
アニーリング後, 箔表面は中性洗剤を使用して45℃で超音波洗浄します。. 洗浄液のろ過精度は1μm以下です。, サイクル周波数は以下です 24 時間. 静電気によるホコリの付着を防ぐには, スリット部とワインディング部にイオン化エアバーを設置, 表面電位を以下に維持する 50 V.
洗浄されたすべてのフォイルロールは内部に真空シールされています。 24 時間管理された温度下で保管 (<20℃) 湿度と (<40%) ラミネート前.
7. ラミネート・スリット技術
7.1 ラミネートパラメータ
の 8079 アルミ箔複合ソフトパッケージは通常、PETでラミネートされています, PE, 溶剤系または無溶剤のポリウレタン接着剤を使用した CPP フィルム.
- 接着剤コーティング: 1.5–2.0 g/m²
- ラミネート温度: 85–95℃
- ラインテンション: 15–25N
- 硬化: 40℃ 48 時間
適切なラミネートにより強力な接着力が保証されます, 均一な張力, 優れたバリア安定性.
7.2 スリットと巻き戻し
精密なスリットには刃の鋭さと張力の均一性が必要です.
- 幅の許容差: ±0.3mm
- バリ高さ: <3 μm
- 張力制御偏差: <1.5 N
スリット後, 各ロールは静電気防止袋に真空パックされており、完全なトレーサビリティを実現するデジタル QR 追跡コードが付いています。.
8. 品質管理と性能評価
テーブル 1. 主要な物理的特性 8079 ホイル
| パラメータ | 標準 | 方法 | 説明 |
|---|---|---|---|
| 厚み偏差 | ±2μm | レーザーゲージ | 寸法均一性 |
| 抗張力 | ≧100MPa | ギガバイト/トン 228.1-2010 | 構造安定性 |
| 伸長 | ≧2% | 引張試験機 | 延性 |
| 表面の清浄度 | 油カス < 30 mg/m² | 赤外線分析 | 純度 |
| ピンホール | ≤0.3/㎡ | 電解法 | バリアの信頼性 |
テーブル 2. ラミネート性能
| 財産 | 標準 | 試験方法 |
|---|---|---|
| はく離強度 | ≧3.0N/15mm | ギガバイト/トン 8808-2017 |
| ヒートシール強度 | ≧25N/15mm | ASTM F88 |
| WVTR | ≤0.01 g/m²・24h | ASTM F1249 |
| OTR | ≤0.1 cm3/m2・24h | ASTM D3985 |
テーブル 3. 清浄度監視頻度
| パラメータ | 管理基準 | 頻度 |
|---|---|---|
| 浮遊粒子 | ≤35,000/m3 | シフトごと |
| オイルミスト濃度 | ≤0.2 mg/m3 | 毎日 |
| 表面の塵の残留物 | ≤10 mg/m² | ロールあたり |
| 機械の振動 | ≤0.01mm | 毎週 |
| 差圧 | 250–300Pa | 継続的 |

9. 応用分野と事例紹介
9.1 医薬品包装
医薬品のブリスターパックに, の 8079 アルミホイル 複合ソフトパッケージは優れたバリア層として機能します, カプセルや錠剤を酸化や湿気から守ります。. また、長期間の保存期間にわたって薬物の安定性を維持します。.
事例: 欧州の製薬メーカーが報告した。 30% 保存期間の延長 従来品と交換後 8011 ホイル付き 8079 PVC/ALラミネート構造の合金箔.
9.2 食品包装
コーヒーに使用される, チョコレート, そして粉ミルクパウチ, 8079 アルミホイルは優れた香りの保持と酸素遮断を提供します. 優れたヒートシール特性により、長距離輸送時の製品の完全性が向上します.
9.3 電子部品の保護
箔の帯電防止表面処理と耐湿性により、集積回路のパッケージングに適しています。, センサー, および光学部品. 導電性高分子フィルムとラミネートした場合, ESD規格を満たしています (表面抵抗 ≤10⁹ Ω).
10. スマートマニュファクチャリングと持続可能性
10.1 インテリジェント生産システム
高清浄度生産ラインの統合が進む AIによる検査 そして 予測分析:
- マシンビジョン ピンホールなどの微小な欠陥を検出します, 傷, 油汚れとか.
- MESとERPの統合 完全な製品トレーサビリティを保証します.
- 適応型プロセス制御 (APC) ローリングフォースを自動的に調整します, 温度, リアルタイムのセンサーフィードバックに基づいた速度.
10.2 グリーンで循環的な製造業
世界的な持続可能性基準を満たすために, メーカーが導入している:
- VOC排出量を削減する無溶剤ラミネート接着剤;
- 冷却油の濾過およびリサイクルシステム;
- 焼鈍炉の廃熱回収;
- 98% アルミニウムスクラップのリサイクル効率.
これらの取り組みにより、炭素排出量が削減され、環境コンプライアンスが全体にわたって強化されます。 8079 アルミ箔複合ソフトパッケージのライフサイクル.
11. 結論
の準備 8079 アルミ箔複合ソフトパッケージ 高清浄度の生産ラインは材料科学の高度な統合を表しています, 環境管理, そして精密工学. 合金の純度からデジタル化されたプロセス管理まで, すべての段階が製品のパフォーマンスと一貫性に影響を与えます.
世界市場が引き続きクリーンを優先する中、, 安全, 持続可能なパッケージング, この技術は医薬品においてますます重要な役割を果たすことになるでしょう, 食品の安全性, 電子機器の保護. 傾向としては、 インテリジェントでグリーンな製造 それを保証します 8079 アルミ箔は将来の高性能軟包装の基礎素材であり続ける