
工業用アルミニウムの錆取り & 長寿のための予防
導入: 工業用アルミニウムの錆? 腐食によって生産効率が損なわれないようにする!
機械製造などの分野で, 航空宇宙, 化学装置, そして鉄道輸送, アルミニウム合金は、軽量かつ高強度の特性を備えているため、コア材料となっています。. しかし, 湿気の多い熱, 塩水噴霧, 工業環境における酸アルカリ媒体は、自然酸化膜を容易に損傷する可能性があります。 (5-10nm) アルミの表面に, 主にAl₂O₃・nH₂OおよびAlOOHからなるゆるいアルミニウム錆を形成する.
アルミニウムの錆びの危険性は思っているよりもはるかに深刻です: コンポーネントの引張強度を低下させるだけでなく、 15%-30% しかし、油圧システムの詰まりや放熱効率の低下などの故障を引き起こす可能性もあります。, メンテナンスのための機器のダウンタイムと企業コストの増加につながる.
この記事では、 4 コア産業 アルミニウム 錆取り技術 そして 5 防錆ソリューション さまざまなシナリオでアルミニウムの錆の問題に正確に対処し、アルミニウム材料の耐用年数をそれ以上延長するのに役立ちます。 50%.
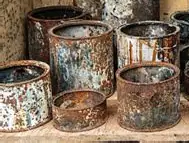
A.工業用アルミニウムの錆 – まず危険性を理解する, その後、適切なソリューションを選択してください
3 工業用アルミニウムの錆の主な原因 (これらを避けてください “ラストトラップ”)
産業シナリオにおけるアルミニウムの錆は単一の要因によって引き起こされるのではなく、複数の環境条件の組み合わせによって引き起こされます。. 早期に回避すれば、次のような腐食のリスクを軽減できます。 80%:
- 電気化学腐食: 化学作業場での Cl⁻ や SO4²⁻ などの電解質は、アルミニウム基板と酸化膜の間の電気反応を促進します。. 生成されたAl(おお)₃ 脱水して緩いアルミニウムの錆を形成する, 化学機器のアルミ材の錆の主な原因です。.
- 応力腐食割れ (SCC): 引張応力がかかるコンポーネント用 (例えば, 航空機エンジンのブレード, 圧力容器), 応力集中部に沿って酸化膜が破壊される, アルミニウム基板は腐食し続けます, 粒内アルミニウム錆の形成.
- 高温酸化: 200℃以上で稼働する工業炉やタービン部品などに, 自然酸化膜が多層になる. 熱膨張差により外層が剥がれる, 内層は多孔質酸化物層を形成します, 最終的にはアルミの錆に発展します.
工業用アルミニウムの錆の危険性分類 - あなたの機器はどのレベルに該当しますか?
腐食の程度が異なると、機器に与える影響は大きく異なります。. レベルを正確に判断することが、適切な治療ソリューションを選択する鍵となります:
| 錆の深刻度 | 防錆率 | 機械的特性への影響 | 設備のリスク (要注意!) | 推奨される治療時期 |
| 軽度 | ≤10% | 強度低下 ≤5% | 直接的な失敗はありません, ただし監視は必要 | 内で 1 月 |
| 適度 | 10%-30% | 強度の低下 5%-15% | シール不良, 精度偏差, 生産に影響を与える | 内で 7 日 |
| 厳しい | ≥30% | 強度低下 ≥15% | 構造破壊, システム麻痺, 潜在的な安全事故 | すぐに |
B.4 コア産業用アルミニウム錆除去技術 – 効率的な錆除去のためのオンデマンドの選択
機械研削 – “素早い解決策” 軽度から中度の錆向け (低コスト, 簡単操作)
該当するシナリオ: 軽度から中程度のアルミニウムの錆 (カバレッジ ≤20%) 機械部品について, パイプ外装, 等, 特にオンサイトメンテナンスに適しています.
技術的なポイント (初心者でもマスターしやすい):
- ツールの選択: 750~1500Wのアングルグラインダーを選択してください, と一致した 80-120 メッシュ酸化アルミニウム砥石 (錆取りのための粗研削用) そして 320-400 メッシュホイール (細かい研削と修理に).
- 主要なパラメータ: 回転速度 1800-3000r/min, 研削角度 15-30° (下地に傷がつかないようにするため), 送り速度 50-100mm/s.
- 操作手順:
-
- 前処理: 圧縮空気を使用する (0.6-0.8MPa) ほこりを吹き飛ばす. 油汚れが5mg/cm2を超える場合, に浸す 5% Na₂CO₃ 溶液 (60℃) のために 10 脱脂に数分.
-
- グレーディング研削: 初め, 厚い錆を除去するために粗研磨を実行します。, その後、表面粗さがRa≤1.6μmに達するまで精密研削します。.
-
- 治療後: 真空を使用してアルミニウム粉末を除去します (粉塵濃度 ≤10mg/m3), 残った粉末をイソプロピルアルコールで拭き取ります.
コスト参考: 約 \(0.75-\)1.5 平方メートルあたり. 専門的な機器は必要ありません, 小規模から中規模のバッチ処理に適しています.
サンドブラストによる除去 – “キラー” 重度の錆の場合 (コーティング前準備に最適)
該当するシナリオ: アルミのひどい錆び (カバレッジ ≥30%) 貯蔵タンクの上で, 大型構造部品, 等, または塗装前の前処理.
技術的なポイント (自動化による高効率化):
- 研磨材の選択: 0.5~1.0mmの珪砂を使用 (低コスト) 厚い錆の除去に, 0.1~0.3mmの酸化アルミニウム砂 (ダメージを避けるために) 精密部品用.
- コアパラメータ: 圧縮空気圧力 0.5~0.8MPa, サンドブラスト距離 150-250mm, スプレー角度45°, 移動速度 200-300mm/min.
- 品質基準: Sa2.5レベルに到達 (目に見えるアルミニウムの錆や酸化スケールはありません, 残留汚染物質 ≤5%), 表面粗さ Ra 2.0~5.0μm (コーティングの密着性を向上させるため).
- 落とし穴回避ガイド: ネジ穴とシール面をシリコンゴムプラグでシールします。. 防錆処理は期限内に完了してください。 4 サンドブラストから数時間後 (再酸化を防ぐために).
コスト参考: 約 \(2.25-\)3.75 平方メートルあたり, 大ロットに適した, 広範囲の錆取り.
化学物質の除去 – “効率的な選択” バッチ処理用 (2 種類: 酸性/キレート性)
該当するシナリオ: 小さなコンポーネントのバッチ処理 (例えば, 電子ヒートシンク, ファスナー) 複雑な隙間のアルミの錆び.
a.1 酸性錆の除去 (高効率, 低コスト, 一般的な部品に最適)
- コアフォーミュラ (体積比): 10% 塩酸 + 0.5% チオ尿素 (下地を保護する阻害剤) + 0.2% ドデシルベンゼンスルホン酸ナトリウム (サビ取り効果を高めるために).
- プロセスパラメータ: 気温25~35℃, 浸漬時間 20-40 分, 腐食率 ≤0.5g/(㎡・h).
- コントロールポイント: を含むアルミニウム合金の場合 >2% 銅, 阻害剤の濃度を高める 0.8%. ごとに Al3⁺ 濃度をテストします。 10 分; 15g/Lを超えた場合は新しい液を補充してください。.
b.2 キレート錆除去 (低腐食性, 精密部品に最適)
- フォーミュラシステム: 8%-10% EDTA二ナトリウム + 3% リン酸水素二ナトリウム + 0.5% トリエタノールアミン (pH 9.0-10.0).
- 利点: 表面腐食量 ≤0.1g/m², 錆取り後の平面度偏差 ≤0.02mm, 航空宇宙用着陸装置や精密センサーに適しています.
- 操作のヒント: 温度を40~50℃にコントロール, 浸漬時間 30-60 分, そして脱イオン水ですすいでください (伝導率≤50μS/cm) その後.
先進技術 – “ハイエンドのソリューション” 精密部品用 (レーザー/プラズマ)
該当するシナリオ: 航空宇宙および半導体における高精度が要求される精密部品 (例えば, エンジンブレード, チップヒートシンク).
a.1 レーザー洗浄技術
- 機器の選択: パルスND:YAGレーザー (波長1064nm), 電力100-300W.
- 主要なパラメータ: パルス周波数 20-50kHz, スキャン速度 300-500mm/s, スポット径0.2~0.5mm.
- 利点: 錆取り後の表面粗さ Ra≦0.8μm, 熱影響部 ≤50μm, 機械的損傷なし.
b.2 プラズマ洗浄技術
- プロセスポイント: アルゴンプラズマ (純度 99.999%), 真空度 10-3-10-4Pa, 電力150-300W, 治療時間 10-20 分.
- 効果: 表面接触角 ≤ 30° (コーティングの密着性を向上させます), 残留炭素 ≤0.1%, 半導体アルミニウム基板に最適.
C. 5 産業用アルミニウム防錆ソリューション – 錆を発生源から阻止
陽極酸化 – “第一選択” 一般的な保護用 (強い塩水噴霧耐性)
該当するシナリオ: 工業用パイプや構造部品などの一般部品, 湿気の多い環境に特に適しています.
標準化された運用プロセス:
- 前処理: 脱脂 (5% NaOH, 50℃, 10 分) → 酸洗い (10% HNO₃, 室温, 5 分) → 純水でリンス (伝導率≤10μS/cm).
- 酸化パラメータ: 18%-20% H₂SO₄, 気温20~22℃, 電流密度 1.2-1.5A/dm², 時間 30-40 分 (膜厚15~20μm).
- 封孔処理: 浸す 5% 酢酸ニッケル溶液 (85℃, 20 分), 沸騰水重量損失 ≤30mg/dm² (シール性能を確保するために).
- パフォーマンスインデックス: 中性塩水噴霧耐性 ≥1000 時間 (ギガバイト/トン 10125), 屋内および屋外の一般的な保護に適しています.
粉体塗装 – “専門化された” 屋外/腐食環境用 (優れた耐候性)
該当するシナリオ: 屋外機器の筐体, 鉄道輸送アルミニウム材料, および化学ワークショップのコンポーネント.
プロセスポイント:
- 粉体の選択: ポリエステルエポキシパウダー (ガラス転移温度≧50℃, 衝撃強度≧50kg・cm, 耐衝撃性と耐剥離性).
- スプレーパラメータ: 静電気電圧 60-80kV, 粉末流量 50-80g/min, 霧化圧力 0.3~0.5MPa.
- 硬化条件: 180~200℃で焼きます 20-25 分 (架橋度 ≥90%).
- 主な利点: 膜厚60~80μm, 接着力 (クロスカットテスト) ≤グレード 1, 塩水噴霧耐性 ≥2000 時間, 紫外線老化防止.
クロムフリーの不動態化 – “新しい選択” 環境に優しい前処理のために (従来のクロメートの代替品)
該当するシナリオ: 食品機械・医療機器用アルミニウム素材 (高い環境要件を伴う), または塗装前の前処理.
主な工程:
- 不動態化溶液の配合: 5%-8% フッ化水素酸 + 2% 硝酸ジルコニウム, pH 3.0-4.0, 気温25~30℃.
- 操作手順: 浸す 5-8 50~100nmのパッシベーション膜を形成するのに数分.
- パフォーマンス: 中性塩水噴霧耐性 ≥240 時間, コーティングの密着性が向上 30%, RoHS環境基準に準拠.
定期メンテナンス体制 – “鍵” 保護寿命の延長へ (コンポーネントの種類による差別化)
メンテナンスサイクルは産業用コンポーネントごとに大きく異なります. ブラインドメンテナンスでコストが増加する; 正確な計画により効率が保証されます:
| コンポーネントの種類 | 検査サイクル | メンテナンス内容 | 検出方法 (シンプルで操作が簡単) |
| 化学機器 アルミニウム | 1 月 | 表面腐食, コーティングの完全性 | 目視検査 + 膜厚計 (厚さを測る) |
| 航空宇宙部品 | 500 飛行時間 | 応力腐食割れ, 孔食の深さ | 渦電流検査 + 侵入テスト (亀裂を確認するために) |
| 鉄道輸送アルミニウム | 3 月 | 塩水噴霧腐食, 溶接の完全性 | 超音波検査 + 塩水噴霧試験紙 (腐食を測定する) |
| 一般機械アルミニウム | 2 月 | 酸化皮膜ダメージ, 隙間腐食 | 目視検査 + アルコール拭き (密着性を確認するために) |
環境制御 - 削減 “ソーストリガー” さびの (低コスト, 高収益)
- 湿度管理: 工業作業場では相対湿度を 65% 以下に維持してください. 高温多湿な場所には除湿器を設置してください (露点≤15℃) 結露を避けるために.
- 腐食性媒体の管理: Cl⁻濃度≤50mg/m3を制御, 活性炭吸着を使用 + スプレー吸収システム (化学ワークショップに欠かせない).
- ガルバニック腐食保護: アルミニウムと鋼の接続点にポリイミド絶縁ガスケットを取り付けます. 損傷したコーティングを内部の一致するペイントで修復します 24 時間 (拡大を防ぐために).

工業用アルミニウムの防錆処理に関する D.FAQ – トップへの回答 10 懸念事項
- Q: 工業用アルミニウムの防錆処理後、どのくらいの頻度で防錆処理を再適用する必要がありますか?
あ: 通常の環境では (例えば, 機械工場), 毎 1-2 年; 腐食性環境での使用 (例えば, 化学プラント, 沿岸地域), 毎 6-12 月; 屋外暴露環境での使用, ごとに検査することをお勧めします 6 月.
- Q: 精密アルミニウム合金部品の錆にサンドブラストを使用できますか? (例えば, センサー)?
あ: 推奨されません! サンドブラストは精度を損なう. 超音波洗浄 (25-40kHz) またはレーザークリーニング (Ra≦0.8μm) 推奨されています.
- Q: 酸性錆除去はアルミニウム基材を腐食しますか?
あ: いいえ, 阻害剤が添加されている場合! チオ尿素やウロトロピンなどの阻害剤により、腐食速度を 0.5g/ 以内に制御できます。(㎡・h).
- Q: どちらが防錆効果が高いか: クロムフリー不動態化または陽極酸化?
あ: 陽極酸化皮膜が厚くなる (15-20μm) 塩水噴霧耐性 ≥1000 時間; クロムフリーの不動態皮膜はより薄い (50-100nm), 前処理に適しており、コーティングと併用する必要があります.
- Q: 産業用アルミニウム粉末廃棄物の処理方法? リサイクルできますか?
あ: はい, リサイクルできます! 回収して専門機関に引き渡し、製錬とリサイクルを行う (回収率 ≥90%). リサイクル不可能な部品は産業固形廃棄物規制に従って廃棄してください。.
- Q: 高温環境下でのアルミ材に適した防錆剤はどれですか (例えば, 工業炉)?
あ: セラミックベースのコーティング (耐熱性≧800℃) または高温陽極酸化 (膜厚20~30μm, 耐熱300℃) 推奨されています.
- Q: アルミニウムのバッチ処理で最も効率的な技術はどれですか?
あ: 酸性化学錆除去が最も効率的です, 1時間あたり数百個の小型部品を処理可能, ファスナーに適しています, ヒートシンク, 等.
- Q: 錆の除去中に作業者が必要とする保護具は何ですか?
あ: 化学錆取り用: 耐酸性防護服 (≥30% HCl に対する耐性) + 化学メガネ; 物理的な錆取りの場合: N95防塵マスク + ノイズキャンセリングイヤーマフ.
- Q: アルミニウム合金の溶接部は錆びやすい – これを防ぐ方法?
あ: 溶接後, で酸化皮膜を除去します 10% 硝酸漬け, その後、クロムフリーの不動態化を実行します, 最後に溶接部専用の防錆塗料を塗布します。 (例えば, エポキシジンクリッチペイント).
- Q: 限られたコストで, 軽度から中度のアルミニウムの錆にはどの方法を選択すべきか?
あ: 機械研削を優先する (\(0.75-\)1.5 平方メートルあたり), 続いてクエン酸超音波洗浄 (隙間サビに最適) – 低コストで操作が簡単.
結論: “セレクションガイド” 工業用アルミ防錆処理用 (ソリューションのクイックマッチング)
| 錆の深刻度 | コンポーネントの種類 | 推奨テクノロジー | 利点 | 料金 (平方メートルあたり) |
| 軽度 | 一般機械部品 | 機械研削 | 簡単操作, 専門的な機器は必要ありません | \(0.75-\)1.5 |
| 適度 | パイプ, ヒートシンク | 超音波洗浄 | 損傷なし, 隙間サビに最適 | \(1.5-\)2.25 |
| 厳しい | 貯蔵タンク, 構造コンポーネント | サンドブラストによる除去 | 徹底的な錆取り, プレコートに適しています | \(2.25-\)3.75 |
| 精密部品 | 航空宇宙部品 | レーザー/プラズマ洗浄 | 高精度, 機械的損傷なし | \(7.5-\)15 |
| 小さなコンポーネントのバッチ処理 | ファスナー, 電子部品 | 酸性化学錆除去 | 高効率, 低コスト | \(1.2-\)1.8 |