
PTPアルミ箔の厚さ: 医薬品ブリスター包装の完全ガイド
医薬品の安全性を確保するために, 安定性, と有効性, パッケージは欠かせない役割を果たしています. ブリスター包装はその利便性から世界的に広く使用されています, 明確な用量表示, 優れた製品保護. 薬剤と直接接触し、バリアシールを形成するブリスター包装の主要材料として, のパフォーマンス PTP (プレススルー包装) アルミホイルは重要です. すべての技術パラメータの中で, 厚さ機械的特性に影響を与える決定的な要素です, バリア効果, 生産効率, そして全体のコスト. この記事では、PTP アルミニウム箔の厚さのあらゆる側面について詳しく体系的に調査します。, 製薬会社および包装技術者向けの包括的な選択および応募ガイドとして機能します。.
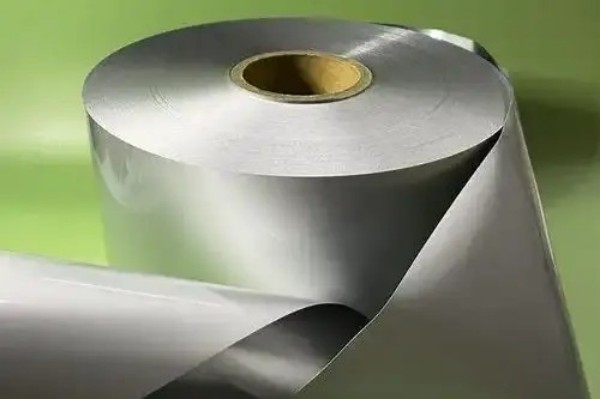
1. PTPアルミ箔: 構造, 関数, と中心的な役割
PTPアルミ箔は単なる金属箔ではありません; それは 高性能多層複合材料医薬品包装の厳しい要件を満たすように設計. その “プレススルー” 機能性を実現するには、生産中に絶対的な完全性を維持しながら、消費者が簡単に穴を開けられる素材が必要です。, 交通機関, とストレージ.
1.1 緻密な多層構造
各層は特定の機能を果たします, 力を合わせて強固な防護壁を構築する:
- アルミ箔基材 (コア層): 通常、次のようなアルミニウム合金で作られています。 8011 または 8021, それは、 基本的な機械的強度と 固有のバリア特性, 水蒸気に対する物理的障壁として機能する, 酸素, そして光. この記事の中心となるのはその厚さです.
- ヒートシールコーティング: ホイルの内側に適用されます (ブリスター形成フィルムに面する), PVCで強力なシールを作成します, PVDC, またはPPブリスターフィルムを熱と圧力下で, これはパッケージの完全性にとって重要です.
- 印刷層と保護ラッカー: 外側にはブランドと情報が印刷されています, その後、透明な保護ラッカーでコーティングされます. これにより、インクを環境相互作用から保護しながら、グラフィックスが耐摩耗性と透明性を確保します。.
1.2 コア機能
PTPアルミ箔に3つのコア機能を持たせる複合構造:
- 優れたバリア特性: 水分や酸素の浸透を効果的に防ぎます。, 薬物の化学的安定性を維持するための主要な条件.
- 信頼性の高い物理的保護: 穴あきや破れに強い, 薬物を物理的損傷から保護する.
- 優れた応用性: 高速自動充填・密封生産ラインに最適, お子様への耐性や高齢者への配慮などのデザインニーズに応えます。.

2. 標準厚み分析: 20μmから30μmまでの性能スペクトル
業界標準の厚さの範囲は次のとおりです。 20 そして 30 マイクロメートル (μm). 異なる厚さは、異なる性能グレードとアプリケーションシナリオに対応します, 明確な技術スペクトルを形成する.
テーブル 1: 標準PTPアルミ箔厚さの総合性能比較
| 厚さ | 機械的強度 & 耐突き刺し性 | バリア性能 (WVTR リファレンス) | コストレベル | 典型的なアプリケーションシナリオ | 選定メモ |
|---|---|---|---|---|---|
| 20 μm | 基本, 基本的な要件を満たしている. | ベーシックグレード (約. ≤0.5 g/m²・24h) | 低い | 一般的なビタミン, ミネラルサプリメント, 湿気や酸素に弱い漢方薬の錠剤. | 経済的な選択. 高速マシンには不向き, 鋭利な端を持つ錠剤, または高いバリアを必要とする薬剤. |
| 23 μm | 良い, 信頼性の向上. | 良いグレード (約. ≤0.3 g/m²・24h) | 中くらい | 従来の経口固形薬のほとんどが (錠剤, カプセル), 一般用医薬品. | ベストバリューの選択. 保護とコストの最適なバランス, 市場で広く使用されている. |
| 25 μm (業界のゴールドスタンダード) | 素晴らしい, 業界のベンチマーク. | 優秀グレード (約. ≤0.1 g/m²・24h) | 標準 | 高速生産ライン, 麻薬を輸出する, 高額な処方薬, 湿気に敏感な薬剤. | 最適な全体的なパフォーマンス. 最高の生産安定性を提供します, 安全性, 幅広い互換性. |
| 30 μm | 並外れた, 最上位の保護. | 特級 (約. ≤0.05 g/m²・24h) | 高い | 高い効能, 高価な薬 (例えば, 生物製剤, 特定の抗生物質), 長期の有効期限が必要な医薬品, または極度の湿気/高温の市場向け. | プレミアム プロテクションの選択. よく使われるのは、 “アルアル” 水ぶくれ, 最高の保護グレードを提供. |
詳しく見る “業界標準” 25μm:
25μmの普及は偶然ではない. 重要な技術的バランスを実現します: を超える高速スタンピングに耐える強度を持っています。 400 ブリスター/分とその後の箱詰めプロセスの摩擦/圧縮; そのバリア特性 (通常、水蒸気透過率は以下です 0.1 g/m²・24h) 安定性テストの要件を満たすことができます (例えば, 長期 25℃/60%RH) ICH などのほとんどの規制機関によって規定されています. 製薬会社向け, 25μmの選択が最もリスクが低いことを表します, 最も広く互換性のある決定.
3. 厚みを超えて: 他の重要なパラメータの相乗効果
重要なのは厚さ, しかし、唯一の要因ではありません. 他のパラメータとの相乗効果を考慮する必要があります.
3.1 厚さの許容差: 均一性が一貫性を決定する
公差は箔の品質の重要な指標です. ±5%は高級医薬品包装の一般的な基準です, 一方、±8% は要求がそれほど厳しくない用途でのみ許容される可能性があります.
テーブル 3: 厚さの許容差が生産と品質に与える影響
| 公差基準 | 厚さの均一性 | 生産への影響 | 最終パッケージ品質に対するリスク |
|---|---|---|---|
| 高水準 (±5%) | 素晴らしい, 最小の縦方向/横方向の変動. | 安定したスタンピング, シールパラメータの簡単な制御, スムーズな高速動作, 低いスクラップ率. | 均一で一貫したシール, 安定したバリア性能, 高い外観品質. |
| ルーズスタンダード (±8%以上) | 公平, 局所的な厚さの変動の可能性. | スタンプ圧力が変動する可能性がある, ブリスター変形や箔破損の原因となります。; ヒートシール温度の最適化が難しい, 局所的な過剰シールまたはシールの弱さの危険性. | 弱いシールポイントが生じる可能性がある, 漏れの原因となる; 一貫性のないバリア性能; 印刷パターンに色むらが生じる場合があります. |
高品質の PTP フォイルは、ロールの長さと幅全体で一貫した厚さを確保するために、精密なローリングとオンライン監視システムを採用しています。.
3.2 アルミニウム合金と焼き戻し: 強さの基礎
- 8011-H18: 最も主流の選択肢. “H18” 完全に激しい気性を意味します, 高い引張強度と降伏強度を実現. これによりブリスターに剛性が与えられます, クリアを生成します “クリック” 押すと音が鳴る, 偶発的な破裂に耐えます.
- 8021-○: 比較的柔らかい, 優れた形成性, 高い延性を必要とする複雑なブリスター形状に使用されます。. 強度は一般に8011-H18より低い.
3.3 コーティング性能: 封印の魂
化学組成, コーティング重量, ヒートシールコーティングの均一性はシール強度に直接影響します。, 温度耐性, およびシール温度ウィンドウ. 完璧なフォイル基板であっても, コーティングが不十分だとシールの破損につながります.
4. 科学的選択: 多次元の意思決定モデル
PTP フォイルの厚さの選択は体系的なエンジニアリング上の決定です. 次のモデルを適用する必要があります:
4.1 医薬品の特性に基づくリスク評価
- 物理化学的感受性: 湿気と酸素に対する薬剤の感受性が主な決定要因です. 安定性試験のデータ (例えば, 加速40℃/75%RH) パッケージングに必要な WVTR を決定するために使用できます。, したがって、最小値を定義します 箔の厚さ.
- 薬剤形態: 鋭利な錠剤, 面取りされたエッジには、より高いホイル耐突き刺し性が求められます, より厚いまたはより強力な箔が必要になる.
- 貯蔵寿命 & 市場: 2 年間と 2 年間では要件が異なります。. 5年間の保存可能期間, スカンジナビアと東南アジアで販売される製品の場合.
4.2 包装システムの互換性
- ブリスター形成フィルムタイプ:
- PVC: ユニバーサル素材, 通常は20~25μmのフォイルと組み合わせます.
- PVC/PVDC, PVC/PE/PVDC: PVDC層はバリアを大幅に強化します. 通常、全体的なコストパフォーマンスを最適化するために 23 ~ 25μm のフォイルと組み合わせます。.
- PP, アクラ® (PCTFE): ハイバリアニーズに使用, 最高の保護レベルを得るために、多くの場合、25~30μm のフォイルと組み合わせられます。.
テーブル 4: 包装システムに基づく選択ガイドラインマトリックス & 機械の速度
| 薬剤/包装の種類 | 低速機 (<200 水疱/分) | 中速機 (200-350 水疱/分) | 高速マシン (>350 水疱/分) |
|---|---|---|---|
| 標準タブレット / PVCフィルム | 20-23 μm | 23-25 μm | 25 μm |
| 従来のカプセル / PVC-PVDC フィルム | 23 μm | 25 μm | 25 μm |
| 価値の高い医薬品 / Alu-PVC複合フィルム | 25 μm | 25-30 μm | 30 μm |
| 湿潤気候用の薬剤 / アルアルブリスター | 25-30 μm | 30 μm | 30 μm |
- 包装機器パラメータ:
- 機械の速度: より高速な要求 より高いフォイル 抗張力, 伸長, 厚みの均一性. 400ストローク/分以上のラインの場合, 25μm以上の厚さを強く推奨します.
- 金型の状態: 金型の鋭さと平坦度はスタンピングに影響します. 新しいダイはより薄いフォイルに対応可能, 一方、磨耗したダイには、補償のためにより厚いフォイルが必要になる場合があります。.
4.3 サプライチェーンとコストの考慮事項
総所有コスト (TCO) 分析を行う必要がある, すべての技術要件と規制要件が満たされていることを確認する. 箔が厚いと材料コストが高くなりますが、ラインのダウンタイムと製品の不良率が減少するため、全体的な経済性が向上する可能性があります。.

5. よくある質問 (Q&あ)
Q1: 梱包コストを削減したい. 現在の25μm箔から20μm箔に切り替えることはできますか?
あ:これには次のことが必要です 非常に丁寧な評価, 単なるコストベースの決定ではなく. 考慮する必要があります:
- 薬剤の特徴: あなたの薬剤は湿気/酸素に非常に敏感ですか?? はいの場合, 箔が薄いと十分なバリアが得られない可能性があります, 保存期間に影響を与える.
- 生産ライン: ブリスターマシンの速度はどれくらいですか? 20μm 箔は機械的強度が低く、高速ラインでは破損やシール不良が発生しやすくなります。, ダウンタイムと無駄が増加する可能性がある, したがって総コストが上昇する.
- コンプライアンス: 材料を変更した場合は、規制上の申告基準を満たしていることを確認するために、安定性試験と包装の検証が必要です。. 小規模バッチでのパイロット テストと、箔および機械のサプライヤーとの共同評価を推奨します。.
Q2: 新薬に適した PTP フォイルの厚さを最初に選択するにはどうすればよいですか??
あ:この決定パスに従うことをお勧めします:
- 要件の定義: 初め, 薬物の安定性のニーズを決定する (加速/長期試験条件), 目標保存期間, ターゲット市場の気候 (特に湿気).
- ベンチマークの競合他社: 市販の同様の医薬品に使用される一般的な包装構造と箔の厚さを確認します。, 特に本家製品. これは貴重な業界ベンチマークです.
- システムマッチング: 選択したブリスターフィルムに基づいて (例えば, PVC または PVC/PVDC) そして機械の速度, を使用してください “選択ガイドラインマトリックス” 予備的な選択については上記. ほとんどの経口固体剤形に対応, でテストを開始する 25μmはリスクの低いオプションです.
- テストと検証: 最終確認は次から行う必要があります パッケージの完全性テスト, 安定性の研究, そして プロセスの検証生産ライン上で.
Q3: 配送時の破損防止のため, フォイルです “硬度” (気性, 例えば, H18) または “厚さ” もっと重要な?
あ:両方とも重要です, しかし、彼らは異なる役割を果たします:
- 厚さ: 主に提供します 全体的な機械的強度と耐突き刺し性. ホイルが厚いため、外部からの圧縮や錠剤の鋭い端からの応力に耐えることができます。.
- 硬度/質 (例えば, H18): 主に提供します 剛性と剛性. H18 テンパーフォイルがブリスターの剛性を保ちます, 局所的な圧力下での変形に耐える, したがって、繰り返しの曲げによる材料疲労破壊を防止します。.
両方を組み合わせるのがベストプラクティスです: 壊れやすい医薬品や長距離輸送が必要な医薬品の場合, を使用して 25μm以上の8011-H18箔優れた強度と剛性を同時に実現するために推奨されます.
Q4: 品質を迅速に評価するにはどうすればよいですか PTPアルミ箔?
あ:サプライヤーの資格や試験報告書を確認するだけではありません, いくつかの簡単なチェックには以下が含まれます:
- 目視検査: ホイルロールの端はきれいでなければなりません, バリや汚れがないこと. フォイルの表面は滑らかでなければなりません, クリーン, 明らかな明るい/暗い斑点や横縞がないこと.
- 手触りと音: 小さな部分を軽く丸めてください. 優れたフォイルは多少硬く感じられるはずです, くしゃくしゃにするとパリパリとした音が出ます, リリースすると均一なシワが現れます, 感じていない “ぐったりしている”.
- 印刷品質: クリアを確認する, 印刷の汚れや欠けのない、きれいに位置合わせされた印刷. 保護ラッカーは均一でなければなりません.
- 予備剥離試験: 塩ビフィルムに大まかにヒートシールし、剥がしてシール強度が均一かどうかを確認してください。 (これは定性的なチェックです; 検証には標準機器のテストが必要です).
6. 世界の動向と今後の展望
- 高性能ダウンゲージ: 開発 20-23μm極薄, 高性能フォイル従来の25μm箔と同等以上の性能を発揮, 改良された合金配合により達成, コーティング技術, そして処理. 発生源の削減を目指します, コスト削減, そして持続可能性.
- 高い障壁とインテリジェンスの統合: の需要 25-30μm箔高級医薬品向けは成長を続ける. トレーサビリティのための QR コードや RFID などのスマート要素との統合により、印刷の互換性と構造的完全性に対する新たな要求が生じます.
- 規制主導の調和: 世界的な医薬品規制の厳格化により、PTP フォイルの品質基準の調和と要件の厳格化が進んでいます。 (例えば, 抽出物, 浸出物, シール強度試験) および厚さの許容差.
結論
PTP アルミニウム箔の厚さの選択は、単純な数字の選択からは程遠いです。; それは 正確な技術的判断材料科学の統合, 製薬技術, 機械工学, 規制に関する知識と. 25μm, 実績のある業界標準として, ほとんどの状況において最も堅牢な開始点およびベンチマークであり続けます.
製薬会社向け, 最適なパスは:
- リスク評価から始める: 薬剤の特性に基づいて保護の必要性を定義する.
- システムマッチングを実施: フォイルを成形フィルムおよび装置とともに完全なシステムとしてテストおよび検証します.
- パートナーシップを築く: 高い技術力を持つPTP箔サプライヤーとの緊密な連携, 厳格な品質システム, 共同開発と安定性テストのための豊富な業界経験.
- 継続的な検証と最適化: 実稼働データを監視し、実際のパフォーマンスに基づいて最適化します。.
医薬品包装の世界, 詳細が成功または失敗を決定します. 重要な詳細を深く理解し、科学的に応用すること。 PTPアルミ箔の厚さ医薬品の安全性に対する最後の防御線を構築するための強固な基礎です.