
औद्योगिक ॲल्युमिनियम गंज काढणे & दीर्घायुष्यासाठी प्रतिबंध
परिचय: औद्योगिक ॲल्युमिनियमवर गंज? क्षरणामुळे उत्पादनाची कार्यक्षमता कमी होऊ देऊ नका!
मशिनरी मॅन्युफॅक्चरिंगसारख्या क्षेत्रात, एरोस्पेस, रासायनिक उपकरणे, आणि रेल्वे वाहतूक, ॲल्युमिनियम मिश्र धातु त्यांच्या हलक्या वजनाच्या आणि उच्च-शक्तीच्या गुणधर्मांमुळे मूळ साहित्य बनले आहेत. तथापि, दमट उष्णता, मीठ स्प्रे, आणि औद्योगिक वातावरणातील आम्ल-अल्कलाईन माध्यमे नेटिव्ह ऑक्साईड फिल्मला सहज हानी पोहोचवू शकतात (5-10nm) ॲल्युमिनियम पृष्ठभागावर, मुख्यतः Al₂O₃・nH₂O आणि AlOOH चे बनलेले सैल ॲल्युमिनियम गंज तयार करणे.
ॲल्युमिनियमच्या गंजाचे धोके तुमच्या विचारापेक्षा कितीतरी जास्त गंभीर आहेत: हे केवळ घटकांची तन्य शक्ती कमी करत नाही 15%-30% परंतु हायड्रॉलिक सिस्टीम ब्लॉकेजेस आणि उष्मा वितळण्याची अकार्यक्षमता यांसारख्या बिघाडांना देखील कारणीभूत ठरू शकते, देखभालीसाठी उपकरणे डाउनटाइम आणि वाढीव कॉर्पोरेट खर्च.
हा लेख तपशीलवार आहे 4 मुख्य औद्योगिक ॲल्युमिनियम गंज काढण्याचे तंत्रज्ञान आणि 5 गंज प्रतिबंधक उपाय वेगवेगळ्या परिस्थितींमध्ये ॲल्युमिनियमच्या गंज समस्यांचे अचूकपणे निराकरण करण्यात आणि ॲल्युमिनियम सामग्रीचे सेवा आयुष्य पेक्षा जास्त वाढविण्यात मदत करण्यासाठी 50%.
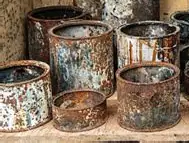
A. औद्योगिक ॲल्युमिनियम गंज - प्रथम धोके समजून घ्या, मग योग्य उपाय निवडा
3 औद्योगिक ॲल्युमिनियम गंजची मुख्य कारणे (हे टाळा “गंज सापळे”)
औद्योगिक परिस्थितींमध्ये ॲल्युमिनियमचा गंज एका घटकामुळे होत नाही तर अनेक पर्यावरणीय परिस्थितींच्या जोडणीमुळे होतो.. लवकर टाळल्याने गंज होण्याचा धोका कमी होतो 80%:
- इलेक्ट्रोकेमिकल गंज: रासायनिक कार्यशाळेतील Cl⁻ आणि SO₄²⁻ सारखे इलेक्ट्रोलाइट्स ॲल्युमिनियम सब्सट्रेट आणि ऑक्साईड फिल्म यांच्यातील गॅल्व्हॅनिक अभिक्रियाला गती देतात.. व्युत्पन्न केलेले अल(ओह)₃ सैल ॲल्युमिनियम गंज तयार करण्यासाठी निर्जलीकरण, जे रासायनिक उपकरणांमध्ये ॲल्युमिनियम सामग्रीवर गंज येण्याचे मुख्य कारण आहे.
- ताण गंज क्रॅकिंग (SCC): तन्य तणावाखाली असलेल्या घटकांसाठी (उदा., विमान इंजिन ब्लेड, दबाव वाहिन्या), ऑक्साईड फिल्म तणावाच्या एकाग्रतेच्या भागात मोडते, आणि ॲल्युमिनियम सब्सट्रेट खराब होत राहते, ट्रान्सग्रॅन्युलर ॲल्युमिनियम गंज तयार करणे.
- उच्च-तापमान ऑक्सीकरण: औद्योगिक भट्टी आणि 200 ℃ वर कार्यरत टर्बाइन घटकांसाठी, मूळ ऑक्साइड फिल्म बहुस्तरीय बनते. थर्मल विस्तारातील फरकांमुळे बाहेरील थर सोलतो, आणि आतील थर सच्छिद्र ऑक्साईड थर बनवतो, जे कालांतराने ॲल्युमिनियमच्या गंजात विकसित होते.
औद्योगिक ॲल्युमिनियम गंजाचे धोक्याचे वर्गीकरण - तुमची उपकरणे कोणत्या स्तरावर येतात?
गंजच्या विविध अंशांचा उपकरणांवर मोठ्या प्रमाणात भिन्न प्रभाव पडतो. योग्य उपचार उपाय निवडण्यासाठी पातळी अचूकपणे निर्धारित करणे ही गुरुकिल्ली आहे:
| गंज तीव्रता | गंज कव्हरेज दर | यांत्रिक गुणधर्मांवर प्रभाव | उपकरणे जोखीम (सजग असणे आवश्यक आहे!) | शिफारस केलेले उपचार वेळ |
| सौम्य | ≤10% | शक्ती कमी ≤5% | थेट अपयश नाही, पण देखरेख आवश्यक आहे | आत 1 महिना |
| मध्यम | 10%-30% | शक्ती कमी 5%-15% | सील अयशस्वी, अचूक विचलन, उत्पादनावर परिणाम होतो | आत 7 दिवस |
| गंभीर | ≥३०% | शक्ती कमी ≥15% | स्ट्रक्चरल फ्रॅक्चर, प्रणाली अर्धांगवायू, संभाव्य सुरक्षा अपघात | तात्काळ |
B.4 कोर इंडस्ट्रियल ॲल्युमिनियम रस्ट रिमूव्हल टेक्नॉलॉजी - कार्यक्षम गंज काढण्यासाठी मागणीनुसार निवडा
यांत्रिक ग्राइंडिंग - “जलद उपाय” सौम्य ते मध्यम गंज साठी (कमी खर्च, सोपे ऑपरेशन)
लागू परिस्थिती: सौम्य-ते-मध्यम ॲल्युमिनियम गंज (कव्हरेज ≤20%) यांत्रिक भागांवर, पाईप बाह्य, इ., साइटवर देखभाल करण्यासाठी विशेषतः योग्य.
तांत्रिक गुण (नवशिक्यांसाठी मास्टर करण्यासाठी सोपे):
- साधन निवड: 750-1500W अँगल ग्राइंडर निवडा, सह जुळले 80-120 जाळीदार ॲल्युमिनियम ऑक्साईड ग्राइंडिंग चाके (गंज काढण्यासाठी खडबडीत पीसण्यासाठी) आणि 320-400 जाळीदार चाके (बारीक पीसणे आणि दुरुस्तीसाठी).
- मुख्य पॅरामीटर्स: रोटेशन गती 1800-3000r/मिनिट, ग्राइंडिंग कोन 15-30° (सब्सट्रेट स्क्रॅच टाळण्यासाठी), फीड रेट 50-100mm/s.
- ऑपरेशन टप्पे:
-
- प्रीट्रीटमेंट: संकुचित हवा वापरा (0.6-0.8एमपीए) धूळ उडवणे. जर तेल दूषित होण्याचे प्रमाण 5mg/cm² पेक्षा जास्त असेल, a मध्ये भिजवणे 5% Na₂CO₃ उपाय (60℃) च्या साठी 10 कमी करण्यासाठी मिनिटे.
-
- ग्रेडिंग ग्राइंडिंग: पहिला, जाड गंज काढण्यासाठी रफ ग्राइंडिंग करा, नंतर पृष्ठभाग खडबडीत Ra ≤1.6μm पर्यंत पोहोचेपर्यंत बारीक पीसणे.
-
- उपचारानंतर: ॲल्युमिनियम पावडर काढण्यासाठी व्हॅक्यूम वापरा (धूळ एकाग्रता ≤10mg/m³), आणि अवशिष्ट पावडर isopropyl अल्कोहोलने पुसून टाका.
खर्च संदर्भ: अंदाजे \(0.75-\)1.5 प्रति चौरस मीटर. कोणत्याही व्यावसायिक उपकरणांची आवश्यकता नाही, लहान ते मध्यम बॅच प्रक्रियेसाठी योग्य बनवणे.
सँडब्लास्टिंग काढणे – “किलर” गंभीर गंज साठी (पूर्व-कोटिंग तयारीसाठी योग्य)
लागू परिस्थिती: गंभीर ॲल्युमिनियम गंज (कव्हरेज ≥30%) स्टोरेज टाक्यांवर, मोठे संरचनात्मक घटक, इ., किंवा कोटिंग करण्यापूर्वी प्रीट्रीटमेंट.
तांत्रिक गुण (ऑटोमेशनसह उच्च कार्यक्षमता):
- अपघर्षक निवड: 0.5-1.0 मिमी क्वार्ट्ज वाळू वापरा (कमी खर्च) जाड गंज काढण्यासाठी, आणि 0.1-0.3mm ॲल्युमिनियम ऑक्साईड वाळू (नुकसान टाळण्यासाठी) अचूक घटकांसाठी.
- कोर पॅरामीटर्स: संकुचित हवेचा दाब 0.5-0.8MPa, सँडब्लास्टिंग अंतर 150-250 मिमी, स्प्रे कोन 45°, हालचाल गती 200-300mm/min.
- गुणवत्ता मानक: Sa2.5 पातळी गाठा (कोणतेही दृश्यमान ॲल्युमिनियम गंज किंवा ऑक्साइड स्केल नाही, अवशिष्ट दूषित पदार्थ ≤5%), पृष्ठभाग उग्रपणा Ra 2.0-5.0μm (कोटिंग आसंजन सुधारण्यासाठी).
- पीटफॉल टाळण्याचे मार्गदर्शक: सिलिकॉन रबर प्लगसह थ्रेडेड छिद्रे आणि सीलिंग पृष्ठभाग सील करा. गंज प्रतिबंध उपचार आत पूर्ण करणे आवश्यक आहे 4 सँडब्लास्टिंग नंतर तास (री-ऑक्सिडेशन टाळण्यासाठी).
खर्च संदर्भ: अंदाजे \(2.25-\)3.75 प्रति चौरस मीटर, मोठ्या बॅचसाठी योग्य, मोठ्या क्षेत्रावरील गंज काढणे.
रासायनिक काढून टाकणे - “कार्यक्षम निवड” बॅच प्रक्रियेसाठी (2 प्रकार: ऍसिडिक/चेलेटिंग)
लागू परिस्थिती: लहान घटकांची बॅच प्रक्रिया (उदा., इलेक्ट्रॉनिक उष्णता सिंक, फास्टनर्स) किंवा जटिल अंतरांमध्ये ॲल्युमिनियम गंज.
a.1 अम्लीय गंज काढणे (उच्च कार्यक्षमता, कमी खर्च, सामान्य घटकांसाठी योग्य)
- कोर फॉर्म्युला (आवाजाचे प्रमाण): 10% एचसीएल + 0.5% थिओरिया (सब्सट्रेटचे संरक्षण करण्यासाठी अवरोधक) + 0.2% सोडियम dodecylbenzene sulfonate (गंज काढण्याचा प्रभाव वाढविण्यासाठी).
- प्रक्रिया पॅरामीटर्स: तापमान 25-35 ℃, विसर्जन वेळ 20-40 मिनिटे, गंज दर ≤0.5g/(m²・ता).
- नियंत्रण बिंदू: असलेल्या ॲल्युमिनियम मिश्र धातुंसाठी >2% कु, मध्ये अवरोधक एकाग्रता वाढवा 0.8%. प्रत्येक Al³⁺ एकाग्रतेची चाचणी घ्या 10 मिनिटे; जर ते 15g/L पेक्षा जास्त असेल तर नवीन द्रावणाने पुन्हा भरा.
b.2 चेलेटिंग गंज काढणे (कमी गंज, अचूक घटकांसाठी योग्य)
- सूत्र प्रणाली: 8%-10% EDTA डिसोडियम + 3% डिसोडियम हायड्रोजन फॉस्फेट + 0.5% ट्रायथेनोलामाइन (pH 9.0-10.0).
- फायदे: पृष्ठभाग गंज रक्कम ≤0.1g/m², गंज काढल्यानंतर सपाटपणाचे विचलन ≤0.02 मिमी, एरोस्पेस लँडिंग गियर आणि अचूक सेन्सर्ससाठी योग्य.
- ऑपरेशन टिपा: 40-50 डिग्री सेल्सियस तापमान नियंत्रित करा, विसर्जन वेळ 30-60 मिनिटे, आणि डीआयोनाइज्ड पाण्याने स्वच्छ धुवा (चालकता ≤50μS/cm) नंतर.
प्रगत तंत्रज्ञान – “हाय-एंड सोल्यूशन्स” अचूक घटकांसाठी (लेसर/प्लाझ्मा)
लागू परिस्थिती: एरोस्पेस आणि सेमीकंडक्टरमध्ये उच्च अचूकतेची आवश्यकता असलेले अचूक घटक (उदा., इंजिन ब्लेड, चिप हीट सिंक).
a.1 लेझर क्लीनिंग तंत्रज्ञान
- उपकरणे निवड: स्पंदित एन.डी:YAG लेसर (तरंगलांबी 1064nm), पॉवर 100-300W.
- मुख्य पॅरामीटर्स: पल्स वारंवारता 20-50kHz, स्कॅनिंग गती 300-500mm/s, स्पॉट व्यास 0.2-0.5 मिमी.
- फायदे: गंज काढल्यानंतर पृष्ठभागाचा खडबडीतपणा Ra ≤0.8μm, उष्णता-प्रभावित क्षेत्र ≤50μm, यांत्रिक नुकसान नाही.
b.2 प्लाझ्मा क्लीनिंग तंत्रज्ञान
- प्रक्रिया गुण: आर्गॉन प्लाझ्मा (शुद्धता 99.999%), व्हॅक्यूम डिग्री 10⁻³-10⁻⁴Pa, उर्जा 150-300W, उपचार वेळ 10-20 मिनिटे.
- प्रभाव: पृष्ठभाग संपर्क कोन ≤30° (कोटिंग आसंजन सुधारते), कार्बन अवशेष ≤0.1%, सेमीकंडक्टर ॲल्युमिनियम सब्सट्रेट्ससाठी योग्य.
सी. 5 इंडस्ट्रियल ॲल्युमिनियम रस्ट प्रिव्हेंशन सोल्युशन्स - स्त्रोतावर गंज थांबवा
एनोडिक ऑक्सिडेशन - “पहिली निवड” सामान्य संरक्षणासाठी (मजबूत मीठ स्प्रे प्रतिकार)
लागू परिस्थिती: सामान्य घटक जसे की औद्योगिक पाईप्स आणि स्ट्रक्चरल भाग, विशेषतः दमट वातावरणासाठी योग्य.
प्रमाणित ऑपरेशन प्रक्रिया:
- प्रीट्रीटमेंट: Degreasing (5% NaOH, 50℃, 10 मिनिटे) → लोणचे (10% HNO₃, खोलीचे तापमान, 5 मिनिटे) → विआयनीकृत पाण्याने स्वच्छ धुवा (चालकता ≤10μS/cm).
- ऑक्सिडेशन पॅरामीटर्स: 18%-20% H₂SO₄, तापमान 20-22 डिग्री सेल्सियस, वर्तमान घनता 1.2-1.5A/dm², वेळ 30-40 मिनिटे (चित्रपटाची जाडी 15-20μm).
- सीलिंग उपचार: a मध्ये भिजवा 5% निकेल एसीटेट द्रावण (85℃, 20 मिनिटे), उकळत्या पाण्याचे वजन कमी करणे ≤30mg/dm² (सीलिंग कामगिरी सुनिश्चित करण्यासाठी).
- कामगिरी निर्देशांक: तटस्थ मीठ फवारणी प्रतिकार ≥1000 तास (GB/T 10125), घरातील आणि बाहेरील सामान्य संरक्षणासाठी योग्य.
पावडर लेप - “विशेषीकृत” घराबाहेर/संक्षारक वातावरणासाठी (उत्कृष्ट हवामान प्रतिकार)
लागू परिस्थिती: घराबाहेरील उपकरणे, रेल्वे परिवहन ॲल्युमिनियम साहित्य, आणि रासायनिक कार्यशाळेतील घटक.
प्रक्रिया गुण:
- पावडर निवड: पॉलिस्टर-इपॉक्सी पावडर (Tg ≥50℃, प्रभाव शक्ती ≥50kg・cm, विरोधी प्रभाव आणि सोलणे विरोधी).
- फवारणीचे मापदंड: इलेक्ट्रोस्टॅटिक व्होल्टेज 60-80kV, पावडर प्रवाह दर 50-80g/min, atomization दबाव 0.3-0.5MPa.
- उपचार अटी: साठी 180-200℃ वर बेक करावे 20-25 मिनिटे (क्रॉसलिंकिंग डिग्री ≥90%).
- मुख्य फायदे: कोटिंगची जाडी 60-80μm, आसंजन (क्रॉस-कट चाचणी) ≤ ग्रेड 1, मीठ स्प्रे प्रतिकार ≥2000 तास, अँटी-अल्ट्राव्हायलेट वृद्धत्व.
क्रोमियम-मुक्त पॅसिव्हेशन - “नवीन निवड” इको-फ्रेंडली प्रीट्रीटमेंटसाठी (पारंपारिक क्रोमेटची जागा घेते)
लागू परिस्थिती: अन्न यंत्रे आणि वैद्यकीय उपकरणांसाठी ॲल्युमिनियम साहित्य (उच्च पर्यावरणीय आवश्यकतांसह), किंवा कोटिंग करण्यापूर्वी प्रीट्रीटमेंट.
मुख्य प्रक्रिया:
- पॅसिव्हेशन सोल्यूशन फॉर्म्युला: 5%-8% hydrofluozirconic ऍसिड + 2% झिरकोनियम नायट्रेट, pH 3.0-4.0, तापमान 25-30 ℃.
- ऑपरेशन टप्पे: साठी भिजवा 5-8 50-100nm पॅसिव्हेशन फिल्म तयार करण्यासाठी मिनिटे.
- कामगिरी: तटस्थ मीठ फवारणी प्रतिकार ≥240 तास, द्वारे सुधारित लेप आसंजन 30%, RoHS पर्यावरणीय मानकांशी सुसंगत.
नियमित देखभाल प्रणाली – “की” संरक्षण आयुष्य वाढवण्यासाठी (घटक प्रकारानुसार फरक)
विविध औद्योगिक घटकांमध्ये देखभाल चक्र मोठ्या प्रमाणात बदलतात. अंधांच्या देखभालीमुळे खर्च वाढतो; एक अचूक योजना कार्यक्षमता सुनिश्चित करते:
| घटक प्रकार | तपासणी सायकल | देखभाल सामग्री | शोध पद्धत (साधे आणि ऑपरेट करणे सोपे) |
| रासायनिक उपकरणे ॲल्युमिनियम | 1 महिना | पृष्ठभाग गंज, कोटिंगची अखंडता | व्हिज्युअल तपासणी + कोटिंग जाडी मापक (जाडी मोजण्यासाठी) |
| एरोस्पेस घटक | 500 उड्डाण तास | ताण गंज क्रॅकिंग, खड्ड्याची खोली | एडी वर्तमान चाचणी + प्रवेश चाचणी (क्रॅक तपासण्यासाठी) |
| रेल्वे ट्रान्झिट ॲल्युमिनियम | 3 महिने | मीठ स्प्रे गंज, वेल्ड अखंडता | प्रचंड कंपनसंख्या असलेल्या (ध्वनिलहरी) चाचणी + मीठ स्प्रे चाचणी पेपर (गंज मोजण्यासाठी) |
| सामान्य यांत्रिक ॲल्युमिनियम | 2 महिने | ऑक्साईड फिल्मचे नुकसान, अंतर गंज | व्हिज्युअल तपासणी + अल्कोहोल पुसणे (आसंजन तपासण्यासाठी) |
पर्यावरण नियंत्रण - कमी करा “स्रोत ट्रिगर” गंज च्या (कमी खर्च, उच्च परतावा)
- आर्द्रता नियंत्रण: औद्योगिक कार्यशाळांमध्ये सापेक्ष आर्द्रता ≤65% राखा. उष्ण आणि दमट भागात डिह्युमिडिफायर सुसज्ज करा (दवबिंदू ≤15℃) ओलावा संक्षेपण टाळण्यासाठी.
- संक्षारक मध्यम नियंत्रण: Cl⁻ एकाग्रता ≤50mg/m³ नियंत्रित करा, आणि सक्रिय कार्बन शोषण वापरा + स्प्रे शोषण प्रणाली (रासायनिक कार्यशाळांसाठी आवश्यक).
- गॅल्व्हॅनिक गंज संरक्षण: ॲल्युमिनियम-स्टील कनेक्शन पॉइंट्सवर पॉलिमाइड इन्सुलेशन गॅस्केट स्थापित करा. खराब झालेले कोटिंग्स आतील जुळणाऱ्या पेंटसह दुरुस्त करा 24 तास (विस्तार रोखण्यासाठी).

इंडस्ट्रियल ॲल्युमिनियम रस्ट ट्रीटमेंट बद्दल D.FAQ – तुमच्या वरची उत्तरे 10 चिंता
- प्र: औद्योगिक ॲल्युमिनियम गंज उपचारानंतर गंज प्रतिबंध किती वेळा पुन्हा लागू करणे आवश्यक आहे?
ए: सामान्य वातावरणात (उदा., यंत्रसामग्री कार्यशाळा), प्रत्येक 1-2 वर्षे; संक्षारक वातावरणात (उदा., रासायनिक वनस्पती, किनारी भाग), प्रत्येक 6-12 महिने; बाह्य प्रदर्शनाच्या वातावरणात, प्रत्येक वेळी तपासणी करण्याची शिफारस केली जाते 6 महिने.
- प्र: अचूक ॲल्युमिनियम मिश्र धातुच्या घटकांवर गंजण्यासाठी सँडब्लास्टिंगचा वापर केला जाऊ शकतो (उदा., सेन्सर्स)?
ए: शिफारस केलेली नाही! सँडब्लास्टिंगमुळे अचूकतेचे नुकसान होते. प्रचंड कंपनसंख्या असलेल्या (ध्वनिलहरी) स्वच्छता (25-40kHz) किंवा लेसर स्वच्छता (Ra ≤0.8μm) शिफारस केली आहे.
- प्र: अम्लीय गंज काढून टाकल्याने ॲल्युमिनियम सब्सट्रेट खराब होईल?
ए: नाही, अवरोधक जोडल्यास! थिओरिया आणि युरोट्रोपिन सारखे इनहिबिटर 0.5g/ च्या आत गंज दर नियंत्रित करू शकतात.(m²・ता).
- प्र: ज्याचा गंज प्रतिबंधक प्रभाव चांगला आहे: क्रोमियम-मुक्त पॅसिव्हेशन किंवा एनोडिक ऑक्सिडेशन?
ए: एनोडिक ऑक्सिडेशन फिल्म्स जाड असतात (15-20μm) मीठ फवारणी प्रतिकार ≥1000 तासांसह; क्रोमियम-मुक्त पॅसिव्हेशन फिल्म्स पातळ आहेत (50-100nm), प्रीट्रीटमेंटसाठी योग्य आणि कोटिंग्जसह वापरणे आवश्यक आहे.
- प्र: औद्योगिक ॲल्युमिनियम पावडर कचऱ्याची विल्हेवाट कशी लावायची? ते रिसायकल केले जाऊ शकते?
ए: होय, ते पुनर्नवीनीकरण केले जाऊ शकते! संकलित करा आणि ते स्मेल्टिंग आणि रिसायकलिंगसाठी व्यावसायिक संस्थांकडे सुपूर्द करा (पुनर्प्राप्ती दर ≥90%). पुनर्वापर करण्यायोग्य नसलेल्या भागांची औद्योगिक घनकचऱ्याच्या नियमांनुसार विल्हेवाट लावली पाहिजे.
- प्र: उच्च-तापमान वातावरणात ॲल्युमिनियम सामग्रीसाठी कोणते गंज प्रतिबंधक उपाय योग्य आहे (उदा., औद्योगिक भट्टी)?
ए: सिरेमिक-आधारित कोटिंग्ज (उष्णता प्रतिकार ≥800℃) किंवा उच्च-तापमान ॲनोडिक ऑक्सिडेशन (चित्रपटाची जाडी 20-30μm, उष्णता प्रतिरोध 300℃) शिफारस केली जाते.
- प्र: बॅच ॲल्युमिनियम गंज उपचारासाठी कोणते तंत्रज्ञान सर्वात कार्यक्षम आहे?
ए: अम्लीय रासायनिक गंज काढून टाकणे सर्वात कार्यक्षम आहे, प्रति तास शेकडो लहान घटकांवर प्रक्रिया करण्यास सक्षम, फास्टनर्ससाठी योग्य, उष्णता बुडते, इ.
- प्र: गंज काढताना ऑपरेटरना कोणती संरक्षक उपकरणे आवश्यक आहेत?
ए: रासायनिक गंज काढण्यासाठी: ऍसिड-प्रतिरोधक संरक्षणात्मक कपडे (≥30% HCl ला प्रतिरोधक) + रासायनिक गॉगल; शारीरिक गंज काढण्यासाठी: N95 डस्ट मास्क + आवाज रद्द करणारे कानातले.
- प्र: ॲल्युमिनियम मिश्र धातु वेल्ड्स गंजण्याची शक्यता असते - हे कसे टाळावे?
ए: वेल्डिंग नंतर, सह ऑक्साईड फिल्म काढा 10% नायट्रिक ऍसिड पिकलिंग, नंतर क्रोमियम-मुक्त पॅसिव्हेशन करा, आणि शेवटी वेल्ड-विशिष्ट अँटी-रस्ट पेंट लावा (उदा., इपॉक्सी जस्त समृद्ध पेंट).
- प्र: मर्यादित खर्चासह, सौम्य-ते-मध्यम ॲल्युमिनियम गंजासाठी कोणती पद्धत निवडली पाहिजे?
ए: यांत्रिक ग्राइंडिंगला प्राधान्य द्या (\(0.75-\)1.5 प्रति चौरस मीटर), त्यानंतर सायट्रिक ऍसिड अल्ट्रासोनिक क्लीनिंग (अंतर गंज साठी योग्य) - कमी किंमत आणि ऑपरेट करणे सोपे.
निष्कर्ष: “निवड मार्गदर्शक” औद्योगिक ॲल्युमिनियम गंज उपचारांसाठी (उपायांची द्रुत जुळणी)
| गंज तीव्रता | घटक प्रकार | शिफारस केलेले तंत्रज्ञान | फायदे | खर्च (प्रति चौरस मीटर) |
| सौम्य | सामान्य यांत्रिक भाग | यांत्रिक ग्राइंडिंग | सोपे ऑपरेशन, व्यावसायिक उपकरणे आवश्यक नाहीत | \(0.75-\)1.5 |
| मध्यम | पाईप्स, उष्णता बुडते | प्रचंड कंपनसंख्या असलेल्या (ध्वनिलहरी) स्वच्छता | नुकसान नाही, अंतर गंज साठी योग्य | \(1.5-\)2.25 |
| गंभीर | स्टोरेज टाक्या, स्ट्रक्चरल घटक | सँडब्लास्टिंग काढणे | कसून गंज काढणे, प्री-कोटिंगसाठी योग्य | \(2.25-\)3.75 |
| सुस्पष्टता घटक | एरोस्पेस भाग | लेसर/प्लाझ्मा क्लीनिंग | उच्च सुस्पष्टता, यांत्रिक नुकसान नाही | \(7.5-\)15 |
| बॅच लहान घटक | फास्टनर्स, इलेक्ट्रॉनिक भाग | अम्लीय रासायनिक गंज काढणे | उच्च कार्यक्षमता, कमी खर्च | \(1.2-\)1.8 |