
1. Introduksjon
Aluminiumsfolie for emballasje Poser opptar en kritisk nisje i moderne emballasje, tilbyr enestående barriereegenskaper og gjør det mulig for produsenter å forlenge holdbarheten, bevare smaken, og beskytte sensitivt innhold.
I løpet av de siste tiårene, økende forbrukernes etterspørsel etter ferskhet, strengere reguleringer innen mat og legemidler, og et sterkere fokus på bærekraft har drevet utviklingen av aluminiumsfolie – fra grunnleggende kjøkkeninnpakninger til avanserte flerlags poser.
I denne artikkelen, vi vil analysere aluminiumsfolie for emballasje Poser fra flere perspektiver: materialvitenskap, produksjon, funksjonalitet, applikasjoner, miljøpåvirkning, overholdelse av forskrifter, markedskreftene, og fremtidige innovasjoner.
Vårt mål er å produsere en profesjonell, autoritative, og original oversikt som kan tjene som referanse for emballasjeingeniører, merkevareledere, spesialister på bærekraft, og beslutningstakere i C-suite.

2. Materialegenskaper for aluminiumsfolie
2.1 Fysiske og mekaniske egenskaper
- Tykkelse og måler: Aluminiumsfolie som brukes i emballasje varierer vanligvis fra 6 µm (mikron) til 20 µm, avhengig av søknadskrav. Applikasjoner prioriterer tynnere målere (6–12 µm) for fleksibilitet og tilpasningsevne, mens tykkere målere (12–20 µm) gir større mekanisk styrke og punkteringsmotstand.
- Duktilitet og formbarhet: På grunn av sin ansiktssentrerte kubiske krystallstruktur, aluminium viser utmerket duktilitet. Den kan kaldvalses til ekstremt tynne mål uten å sprekke, muliggjør jevn filmdannelse. Denne duktiliteten gjør det også mulig for folier å tilpasse seg tett rundt uregelmessig formede produkter.
- Strekkstyrke: Mens ren aluminiumsfolie (100 % Al) har moderat strekkfasthet (~70 MPa), arbeidsherding under valseprosessen og legering (f.eks., Al 3003 eller Al 8011 serie) kan øke flytegrensen til 120–150 MPa. I en laminert struktur, folielaget gir en sterk kjerne, motstår riving og punktering når det kombineres med polymerlag.
2.2 Barriereegenskaper (Oksygen, Fuktighet, Lys, Lukt)
- Oksygenoverføringshastighet (OTR): Aluminiumsfolie – som i hovedsak er ugjennomtrengelig for gasser – oppnår en OTR på praktisk talt null. Selv ved så lave tykkelser som 7 µm, det hindrer oksygeninntrenging, som er kritisk for oksidasjonsfølsomme produkter (f.eks., kaffe, melkepulver, vitaminer).
- Fuktighetsdampoverføringshastighet (MVTR): Aluminiumsfolie blokkerer vanndamp nesten helt, med typisk MVTR < 0.01 g/m²·dag kl 23 °C/50 % RH. Fuktighetsbarriere er avgjørende for hygroskopisk eller utflytende innhold.
- Lys og UV-beskyttelse: Det metalliske laget reflekterer nesten 98–99 % av ultrafiolett (UV) og synlig stråling. Lysfølsomme legemidler (f.eks., riboflavin kosttilskudd) eller konfekt (f.eks., sjokolade) dra nytte av denne reflekterende skjermingen.
- Lukt- og smaksbevaring: Ved å hindre aromamigrering, aluminiumsfolie bevarer flyktige smaksstoffer. Fraværet av permeasjon sikrer at gjenstander beholder originale smaksprofiler og unngår krysskontaminering når de lagres sammen med luktende stoffer.
2.3 Termisk ledningsevne og varmeforseglingsevne
- Termisk konduktivitet: Aluminiums høye varmeledningsevne (~237 W/m·K) sikrer rask varmefordeling over filmen. Under varmeforsegling, denne ensartede termiske profilen gir konsistent tetningsintegritet.
- Varmeforseglingslag: Vanligvis, et polymerlag (polyetylen [PE], ionomer, eller polypropylen [PP]) er laminert til en eller begge sider av folien. Når den er varmeforseglet, polymeren smelter og smelter sammen, skape en hermetisk lukking. Tykkelsen på tetningsmassene varierer fra 10 µm til 50 µm, valgt for å balansere forseglingsstyrken mot forseglingens avrivbarhet (for enkel åpning).
3. Produksjonsprosess av aluminiumsfolie for emballasje av poser
3.1 Primær folieproduksjon (Støping, Rullende, Annealing)
- Støping: Aluminiumsblokker, ofte legert for forbedrede egenskaper (f.eks., AA3000-serien for matemballasje), smeltes og støpes til plater eller emner.
- Hot Rolling: Støpte plater passerer gjennom varmtvalseverk, redusere tykkelsen til ~0,5 mm. Denne operasjonen foredler kornstrukturen og lindrer indre påkjenninger.
- Kaldrulling: Etter rengjøring og gløding, folier gjennomgår flere kaldvalsing, avtagende tykkelse til målet 6–20 µm. Mellomglødingstrinn (batch eller kontinuerlig) gjenopprette duktilitet tapt under arbeidsherding.
- Endelig gløding og belegg: Endelig gløding (tempereringskontrollgløding) sikrer jevne mekaniske egenskaper. Avhengig av sluttbruk, overflatebehandlinger (f.eks., passivering av kromoksid) kan påføres for å forbedre formbarhet og adhesjon i nedstrøms laminering.
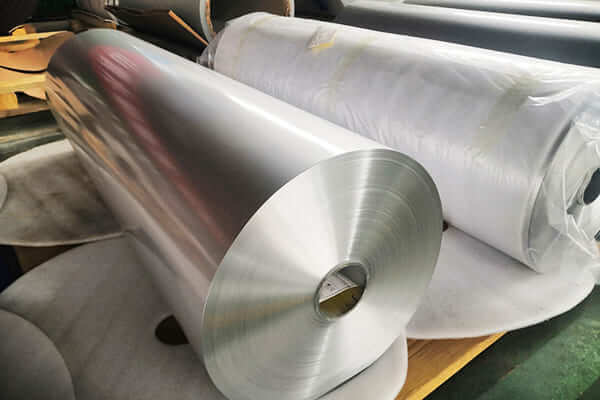
3.1. Krav til aluminiumsfolielag
-
Folielegering & Temperament: Levere aluminiumsfolie laget av AA3003 eller AA8011 serie, glødet til temperament "H18" (eller etter behov).
-
Måler (Tykkelse):
-
Punkt 1 (Avgassingsventilpose): 10 µm ± 0.5 µm
-
Punkt 2 (Stående glidelåslomme): 8 µm ± 0.5 µm
-
Punkt 3 (Sachet): 12 µm ± 0.5 µm
-
-
Overflatebehandling: Passivert (kromatfri passivering) for å forbedre laminatvedheft.
-
Belegg/lim: For flerlagskonstruksjoner, leverandøren skal bruke FDA-godkjent, matgodkjente lim/PE/PA/EVOH-lag (som nevnt nedenfor).
3.3 Konvertering og laminering
- Ekstrudering eller løsemiddellaminering: Polymerlag (PE, KJÆLEDYR, OPP) er laminert på en eller begge sider av folien. Ekstrudert laminering (smelteekstrudert polymer på folie) er utbredt for overlegen bindingsstyrke. Løsemiddellaminering (ved hjelp av lim) brukes når det er tynne ikke-polyolefinlag (f.eks., etylen vinyl alkohol [EVOH] for ekstra oksygenbarriere) er nødvendig.
- Utskrift og overflatebehandling: Før laminering eller etterlaminering (avhengig av blekkkompatibilitet), fleksografi eller dyptrykk bruker høyoppløselig grafikk. UV-herdbare eller løsemiddelbaserte blekk er valgt basert på migrasjonskrav for mat eller farmasøytisk kontakt.
- Slitting og tilbakespoling: Laminerte ruller spaltes til bredden som tilsvarer posemaskinens spesifikasjoner (vanligvis 200 mm til 1,200 mm). Presisjonsspaltetoleranser (<±0,3 mm) sikre ensartede posestørrelser og minimere fladder under høyhastighets bagging.
3.4 Teknikker for dannelse av poser (Skjema-Fyll-Seal, Posemontering)
- Vertikal Form-Fill-Seal (Vffs): Vanlig i snack- eller kaffeemballasje. Den laminerte rullen er formet til en rørformet form; produktet fylles fra toppen, så skaper langsgående og tverrgående forseglinger individuelle poser.
- Horisontal Form-Fill-Seal (HFFS): Brukes ofte til sjokoladeplater eller stiv fylling. Foliebaner er horisontalt orientert; poser er konstruert, fylt, og forseglet i en lineær strømning.
- Ferdiglagde poser (Gusset, Stand-up, Flate poser): For avanserte produkter, forhåndskonstruerte aluminiumsfolieposer (med glidelås, rive hakk, eller gjenlukkbare lim) fylles på flerhodevekter eller additivdoseringssystemer.
- Finsegl, T-Seals, og tre-segl: Ulike posestiler – finforsegling (sideforsegling), T-tetning (side- og bunntetning), og tre-sel (tre sider forseglet, toppen åpen)— velges basert på forseglingshastighet, koste, og produktegenskaper.
4. Funksjonelle fordeler i emballasje
4.1 Forlenget holdbarhet og produktbeskyttelse
- Oksygenmangel: Ved å eliminere oksygen, oksidasjonsindusert harskning (i nøtter, kaffe) og fotonedbrytning (spesielt UV-sensitive vitaminer) er forhindret. Noen studier indikerer holdbarhetsforlengelse på opptil 18 måneder for høyt fettinnhold lagret i aluminiumsfolieposer sammenlignet med standard polymerposer.
- Mikrobiell kontroll: Den hermetiske forseglingen, kombinert med barriereegenskaper, minimerer mikrobiell inntrenging. Selv om det ikke er en steriliseringsmetode i seg selv, folieposer reduserer aerob bakterievekst ved å begrense oksygentilgjengeligheten.
- Aromaretensjon: Smaker og aromaer – kritiske for forbrukernes oppfatning – forblir intakte. For eksempel, engangskaffeposer i aluminiumsfolie bevarer flyktige oljer som utgjør "nymalte" sensoriske noter.
4.2 Mekanisk styrke, Punkteringsmotstand, og fleksibilitet
- Motstand mot punktering/rivning: Tykkere foliemålere (12–20 µm) kombinert med orienterte PET- eller OPP-lag i et laminat gir høy punkteringsmotstand (vanligvis >10 N). Kraftigere eller skarpe produkter (f.eks., snackchips, granolabarer) dra fordel av antipunkteringsytelse som minimerer nålehull.
- Fleksibilitet og tilpasningsdyktighet: Folies evne til å brette og tilpasse seg tillater pakking av uregelmessige former (f.eks., tørket frukt, pulver), redusere headspace og minimere oksidativ nedbrytning.
- Sabotasjebevis: Folies manglende evne til å strekke seg utover et visst punkt gjør ulovlig gjenforsegling påviselig – viktig for legemidler eller høyverdig elektronikk.
4.3 Estetikk, Utskrift, og merkevaredifferensiering
- Høyoppløselig grafikk: Avansert dyptrykk eller flexotrykk på polymer- eller belagte folieoverflater gir levende, grafikk i flere farger. Metallisk glans av foliebakgrunn forbedrer merkevareoppfatningen av førsteklasses kvalitet.
- Overflatebehandling: Matt finish, glans, eller myk berøringslaminering kan påføres over folie for luksuriøs konfekt eller high-end kaffe. Disse finishene kan fremheve taktil appell mens de opprettholder barriereintegriteten.
- Preging og preging: I visse spesialitetsapplikasjoner, folier kan preges for å skape en 3D-effekt eller taktile merkemotiver, ytterligere heve hylle tilstedeværelse.
5. Design og strukturelle hensyn
5.1 Enkeltlag vs. Flerlags laminater
- Enkeltlags folie: Sjelden brukt frittstående, unntatt i indre poser (f.eks., blisterfolie). Mangler mekanisk styrke for å fungere som en frittstående bag, så typisk laminert.
- To-lags laminat: Aluminiumsfolie + varmeforsegling PE eller PP. Tjener grunnleggende behov når mekanisk stress er moderat.
- Tre-lag og utover: Felles struktur: KJÆLEDYR (printbar/styrke) / aluminiumsfolie (barriere) / PE (forsegle). I formater med høyere ytelse, ekstra lag (EVOH for forbedret oksygenbarriere, nylon for punkteringsmotstand) er satt inn. En typisk fem-lags struktur kan være: KJÆLEDYR / EVOH / Aluminium / Nylon / PE. Lagtykkelser er konstruert for å balansere barrieren, seighet, forseglingsevne, og kostnad.
5.2 Overflatebehandlinger og belegg (Anti-tåke, Varmeforseglede lag)
- Anti-tåkebelegg: I nedkjølte matposer (f.eks., kuttet grønnsaker), en antiduggbehandling på det indre polyolefinlaget forhindrer at vanndråper dannes, opprettholde synlighet.
- Heat-Seal Coating: PE eller etylen-vinylacetat (EVA) lag er koekstrudert eller limlaminert til aluminiumsfolie. Optimale tetningstemperaturer (130–160 °C) bestemmes gjennom differensiell skanningskalorimetri (DSC) og testing av tetningsstyrke i laboratoriet.
- Skli og antistatiske midler: For å opprettholde bearbeidbarhet på høyhastighets form-fyll-forseglingsmaskiner (300–500 poser/min), sliptilsetningsstoffer er inkorporert i ytre polymerlag for å redusere banefriksjonen. Antistatiske belegg unngår elektrisk oppbygging som kan forstyrre nøyaktig veiing eller fylling av pulver.
5.3 Tilpasning: Former, Størrelser, Glidelås, Rivhakk
- Stående lommer: Design med kilebunn gjør at poser kan stå på hyller. Folielaminater sikrer stivhet samtidig som de gir barriereytelse.
- Glidelås-/glidelåslukkinger: Legger til en gjenlukkbar glidelåsstrimmel (PE-basert, typisk 35–40 µm tykk) muliggjør flere bruksområder. Integrering krever presis laminering for å sikre at glidelåsen ikke går på akkord med barrieren.
- Rivhakk og laserskåring: Forenkler enkel åpning. Laserskåring av folielaget (uten å perforere forseglingsfilmen) oppmuntrer til en jevn tårebane.
- Spesielle former: Buede kanter eller Euro-sporhull (for hengende skjermer) i folieposer krever spesialisert stansing etter laminering for å sikre mekanisk konsistens.
6. Applikasjoner på tvers av bransjer
6.1 Mat og drikke
- Snack mat (Chips, kringler, Popcorn): Aluminiumsfolieposer beskytter sprøhet og forhindrer bedervethet ved å blokkere fuktighet og oksygen. Materiale sikrer konsistent knase og bevaring av smak.
- Kaffe og te: Engangskaffeputer eller forseglede malte kaffeposer utnytter foliens aromabarriere for å låse inn oljer. For high-end spesialkaffe, folieposer inkluderer ofte enveis avgassingsventiler for å tillate CO₂-utslipp uten oksygeninntrengning.
- Meieripulver og krydder: Produkter som morsmelkerstatning eller pulverisert ost drar nytte av hermetiske forseglinger. Selv spor av fuktighet eller oksygen kan forringe kvaliteten.
- Klar til å drikke (RTD) Drikkevarer: Folielokk på aseptiske kartonger eller poser for drikkekonsentrater er avhengige av foliens skrellstyrke og barriere.
6.2 Farmasi og Nutraceuticals
- Blisterpakning: Baksider av aluminiumsfolie på blisterkort gir fuktbeskyttelse for tabletter, kapsler, og myke geler. Folie laminat tykkelse (20 µm eller mer) sikrer lav restfuktighet.
- Pulveriserte medisiner og kosttilskudd: Enkeltdoseposer for probiotika, pulveriserte analytter, eller spesialiserte pulvere bruker flerlags folieposer. Regulatoriske krav krever validert barriereytelse for å opprettholde styrken.
- Diagnostiske analyser: Lateral flow analysestrimler (graviditetstester, COVID-19 antigen tester) er innelukket i folielaminatposer for å bevare reagensens holdbarhet, ofte overstiger 18 måneder kl 25 ° C..

6.3 Elektronikk og sensitive komponenter
- Fuktfølsomme enheter (MSD): Motstander, halvledere, og mikroprosessorer er innelukket i folielaminatposer med tørkemiddelposer. Fuktighetsdampoverføringshastighet (MVTR) av laminatet må være <0.1 g/m²·dag for langtidslagring.
- Battericeller: Litium-ion-poseceller inneholder noen ganger aluminiumsfolielaminater for å sikre utelukkelse av fuktighet og oksygen under frakt og forhåndsmontering.
- Optoelektroniske komponenter: Fotodioder, LED-er, og kameramoduler, som brytes ned ved inntrenging av fuktighet, sendes i folielaminat fuktsperreposer (MBB) med fuktighetsindikatorer.
6.4 Industrielle kjemikalier og spesialiserte pulvere
- Katalysatorer og kjemikalier: Foringer av aluminiumsfolie i poser beskytter katalytisk pulver mot fuktighet, avgjørende for kjemiske reaksjoner i bilindustrien eller petrokjemisk industri.
- Byggematerialer: Metallpulver for 3D-utskrift eller pulvermetallurgi - følsomme for oksidasjon - er pakket i folielaminatposer med inertgassspyling (nitrogen) for å opprettholde renheten.
- Landbruksinnsatser: Pesticider eller spesialgjødsel som krever fuktighetskontroll, bruker folieforede poser med flere vegger for å forhindre kaking og bevare effektiviteten.
7. Miljø- og bærekraftsperspektiver
7.1 Resirkulerbarhet av aluminiumsfolieposer
- Gjenvinning av aluminium: Ren aluminiumsfolie er 100 % resirkulerbar, med resirkulering av energibesparelser opp til 95 % sammenlignet med primærproduksjon. Imidlertid, post-consumer folielaminatposer kan ofte ikke gå inn i standard aluminiumsresirkuleringsstrømmer direkte fordi de er bundet til polymerlag.
- Delamineringsutfordringer: Resirkulering av kompositt krever separering av folie fra polymerer. For tiden, de fleste kommunale resirkuleringsanlegg mangler evnen til å delaminere små posematerialer, henvise dem til kommunalt fast avfall eller forbrenning i mange regioner.
7.2 Livssyklusvurdering og karbonavtrykk
- Legemliggjort energi: Å produsere primæraluminium forbruker ~155 MJ/kg (bauxittutvinning, smelting). Imidlertid, foliens tynne mål (10 µm ≈ 0.026 g/cm²) betyr at materialbruken per pose er lav.
- Resirkulert innhold: Bruker resirkulert aluminium ("skrap etter forbruk") i folieproduksjon kan redusere legemliggjort energi med over 90 %. Store folieprodusenter sikter nå mot 25–50 % resirkulert innhold.
- End-of-Life Scenarier: Når folielaminatposer forbrennes (energigjenvinning), polymerlagene forbrennes, frigjør CO₂, mens aluminium forblir som aske, som kan gjenvinnes. Hvis deponi er destinasjonen, folier vedvarer på ubestemt tid, mens rent aluminium som er separert kan gå inn i materialløkken igjen.
7.3 Sammenligning med alternative emballasjematerialer (Plast, Papir, Kompositter)
- Polyetylen (PE) Mono-filmer: Billigere og lettere enn folie, men har OTR i området 50–100 cc/m²·dag, utilstrekkelig for lang holdbarhet. PE gir også dårlig UV/luktbarriere.
- PET/PE laminater: PET tilfører mekanisk styrke og noe barriere, men OTR er 0,5–1 cc/m²·dag—høyere enn folie. For forlenget holdbarhet, EVOH-lag er nødvendig, økende kompleksitet.
- Papirbaserte materialer: Mer bærekraftig fra fiberkilder, men krever barrierebelegg (f.eks., akryl, PVDC, eller) å være fuktbestandig, og fortsatt tillate oksygenpenetrering over tid.
- Biopolymerkompositter: Fremvoksende materialer (PLA, PHA-blandinger) tilbyr komposterbarhet, men mangler for tiden den lave OTR/MVTR som folie gir. Fra midten av 2025, få biopolymerlaminater oppnår <0.1 g/m²·dag MVTR uten å ofre mekanisk styrke.
7.4 Innovasjoner innen miljøvennlige og biologisk nedbrytbare laminater
- ECO-Foil-teknologier: Produsenter eksperimenterer med ultratynne aluminiumslag (3–5 µm) kombinert med bioharpikser (PLA, PBAT) for å redusere aluminiumbruken med opptil 50 %.
- Delamineringsvennlige lim: Vannløselige eller løsemiddelfrigjørende lim letter separasjon av folie og polymer for mekanisk resirkulering. Pilotprogrammer i Europa og Japan viser 60–70 % utvinningsgrad.
- Hybrid papir-folielaminering: Erstatter ytre PET-lag med kraftpapirfiner med høy styrke (laminert på folie/PE kjerne) gir et biologisk nedbrytbart ytre. Ennå, kostnader og utskriftssikkerhet er fortsatt hindringer for CPG-merker.
8. Overholdelse av forskrifter og sikkerhet
8.1 Matkontaktforskriften (FDA, Efsa, GB-standarder)
- FDA (21 CFR § 175.300, § 176.170, § 177.1550): Aluminiumsfolie, når det brukes i direkte og indirekte kontakt med mat, må overholde FDAs "Indirekte Food Additives"-forskrifter. Eventuelle lim, belegg, eller blekk brukt på folie må være FDA-godkjent for matkontakt.
- Efsa (European Food Safety Authority): Regulering (EU) Ingen 10/2011 detaljer tillatte stoffer, migrasjonsgrenser, og god produksjonspraksis. Samlet migrasjonsgrense (OML) for ikke-flyktige stoffer er 60 mg/kg mat. Spesifikke migrasjonsgrenser (SML-er) gjelder visse monomerer eller tilsetningsstoffer.
- GB (Kina) Standarder (GB4806.6-2016): Aluminiumsfolie som brukes til matkontakt i Kina må oppfylle renhetskrav (≥98 % Alt innhold), tungmetallgrenser (f.eks., Pb < 10 mg/kg), og migrasjonstester analogt med EUs regelverk.
8.2 Barriereytelsesstandarder og testprotokoller
- ASTM F1927 (MVTR-testing): Aluminiumlaminat MVTR måles ved å kontrollere RF-gradient over en testkopp. MVTR < 0.01 g/m²·dag kvalifiserer som høy barriere.
- ASTM F1307 (OTR-testing): Bestemmer oksygenpermeabilitet ved hjelp av kulometriske sensorer. For aluminiumsfolie, OTR er faktisk null, men for laminater, eventuelle pinholes eller defekter oppdages.
- Skrell og forseglingsstyrke (ASTM F88/F2096): Tverrgående og langsgående tetningsstyrker bør overstige 1 lb/in (175 N/m) for matapplikasjoner for å unngå forseglingssvikt under frakt eller holdbarhet.
8.3 Merking, Sporbarhet, og Lot Control
- Batchkoding: Folielaminatposer inkluderer ofte laminerte datokoder eller blekktrykte batchnumre. Sporbarhet fra råstoff (foliespiral) gjennom laminering til posedannelse er avgjørende for tilbakekallinger.
- Samsvarsmerker: Symboler av matkvalitet (f.eks., gaffel-glass ikon), resirkuleringskoder, og forsiktighetsetiketter (f.eks., "Oppbevares kjølig, tørt sted") må følge lokale forskrifter.
- Dokumentasjon: Analysesertifikat (CoA) for rå aluminiumsfolie og lim, migrasjonstestrapporter, og god produksjonspraksis (GMP) sertifikater er standard filvedlegg for B2B-kunder (merkevarer, medpakkere).
9. Utfordringer og begrensninger
9.1 Prisvolatilitet og råvarerisiko
- Aluminiumsforsyningsbegrensninger: Stenging av høykarbon primærsmelteverk (EU, Nord-Amerika) som svar på miljøforskrifter skifter avhengigheten til kinesiske eller Midtøsten-produsenter. Denne geopolitiske konsolideringen kan skape forsyningsflaskehalser.
- Tariffer og handelspolitikk: Antidumpingtoll (f.eks., OSS. pålagt 7.7 % på aluminiumsfolie fra Kina i 2023) øke prisene for importavhengige omformere.
- Gjenvinningsinfrastruktur: Lav gjenvinningsgrad for komposittposer forhindrer økonomi med lukket sløyfe. Merker som søker miljømerker (f.eks., SCS, ISO 14021) sliter med å kvantifisere resirkulert innhold hvis folie ikke kan separeres pålitelig.
9.2 End-of-Life Resirkulering Infrastruktur og Forbrukersortering
- Forbrukeratferd: Selv i regioner med avansert resirkulering av fortauskanter, forbrukere kaster ofte folieposer i vanlig avfall. Folkeopplysningskampanjer er nødvendige, men suksess forblir blandet – f.eks., bare ~25 % av forbrukere i Europa sorterer poser med flere materialer riktig.
- Teknologiske barrierer: Mekaniske resirkuleringsanlegg er lite utstyrt for å håndtere tynne folier. Foreløpig separasjon via nær-infrarød (NIR) sortering utfordres av reflekterende overflater og små posedimensjoner.
- Økonomiske insentiver: Lav skrapverdi for laminerte poser (<USD 0,20/kg) hindrer innsamling; rene aluminiumsfolier gir USD 1,00–1,30/kg.
9.3 Opplevde miljøavveininger og forbrukerbevissthet
- Livssyklusavveininger: Selv om aluminium tilbyr uovertruffen barriere, å produsere primæraluminium er energikrevende. Merker møter tilbakeslag fra forbrukere hvis de angir resirkulerbarhet, men de faktiske gjenvinningsgradene forblir lave.
- Greenwashing bekymringer: Påstander som "100 % resirkulerbar» kan slå tilbake hvis forbrukerne ikke kan resirkulere lokalt. Åpenhet i kommunikasjonen – å gi korrekte avhendingsinstruksjoner – er avgjørende for å opprettholde troverdigheten.
- Regulatorisk press: Forbud mot engangsplast i Europa og deler av Asia har fått regulatorer til å granske laminater av flere materialer. Noen jurisdiksjoner krever utvidet produsentansvar (EPJ) avgifter, økende kostnader for folielaminerte poser.
10. Konklusjon
Aluminiumsfolie for emballasje Poser representerer en hjørnestein i moderne emballasjeløsninger, som kombinerer eksepsjonelle barriereegenskaper, mekanisk ytelse, og estetisk allsidighet.
Fra å beskytte kaffens aroma til å bevare livreddende legemidler, folielaminater oppfyller de strengeste kravene til oksygen og fuktighet utelukkelse.
Imidlertid, de er ikke uten utfordringer: prisvolatilitet, gjenvinningshinder, og miljømessige avveininger krever kontinuerlig innovasjon og transparent kommunikasjon.
Ser fremover, fremskritt innen nanobelegg, biobaserte fugemasser, og smarte emballasjefunksjoner vil ytterligere heve aluminiumsfoliens rolle i en sirkulær økonomi.
Ved å nøye balansere materialeffektivitet, overholdelse av forskrifter, og forbrukernes forventninger, Bransjeinteressenter kan utnytte aluminiumsfolie for emballering av poser for å levere trygt, bærekraftig, og verdiøkende produkter langt inn i fremtiden.