
Badania nad technologiami recyklingu i przetwarzania kompozytów dla 006 Elastyczne opakowanie z folii aluminiowej
Abstrakcyjny
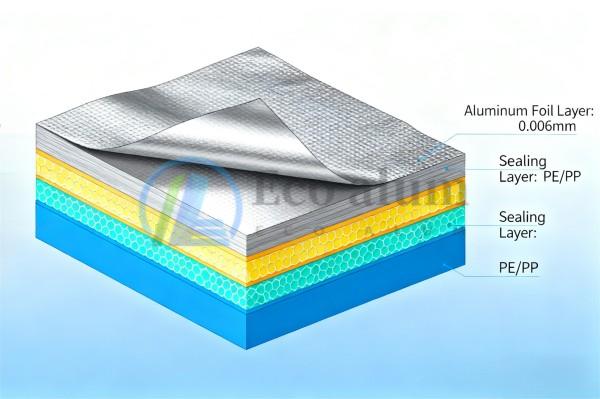
006 folia aluminiowa (grubość ≤ 0,006 mm) jest szeroko stosowany w konstrukcjach kompozytowych opakowań giętkich (NP., PE/folia aluminiowa/PA, PET/folia aluminiowa/PE) w jedzeniu, farmaceutyczny, i przemyśle elektronicznym ze względu na doskonałe właściwości barierowe i ciągliwość. Jednakże, takie elastyczne opakowanie, charakteryzuje się wielomateriałowym składem “klej do folii aluminiowej i tworzywa sztucznego”, stoi przed wyzwaniami w zakresie recyklingu i przetwarzania, łącznie z trudną separacją interfejsów, łatwa utrata folii aluminiowej, i zanieczyszczenia wtórne. W artykule systematycznie analizowano właściwości materiałów 006 elastyczne opakowanie z folii aluminiowej, omówiono główne metody recyklingu i przetwarzania, takie jak separacja fizyczna, degradacja chemiczna, i kombinacji fizyczno-chemicznej, analizuje kluczowe trudności techniczne, oraz proponuje przyszłe kierunki rozwoju w oparciu o praktyczne przypadki zastosowań. Ma na celu zapewnienie odniesień technicznych w celu promowania recyklingu zasobów 006 elastyczne opakowanie z folii aluminiowej.
ECO-A. Wstęp
Wykorzystanie zalet “lekki + wysoka bariera”, 006 Zużycie elastycznych opakowań z folii aluminiowej wynosi ponad milion ton rocznie w takich dziedzinach, jak aseptyczne pakowanie żywności (NP., opakowanie na poduszki mleczne), opakowanie blistrowe farmaceutyczne, i opakowanie ekranujące komponenty elektroniczne. Jednakże, po utylizacji, Folia aluminiowa na wysypiskach rozkłada się przez stulecia, podczas gdy warstwy tworzyw sztucznych łatwo powodują zanieczyszczenie mikroplastikiem; spalanie uwalnia toksyczne gazy i marnuje zasoby aluminium (energochłonność wydobycia boksytu wynosi 20 razy więcej niż aluminium pochodzące z recyklingu). Według danych Chińskiej Federacji Opakowań, współczynnik recyklingu 006 Elastyczne opakowania z folii aluminiowej w Chinach były mniejsze niż 30% W 2024, znacznie niższy niż 65% wskaźnik recyklingu zwykłych produktów aluminiowych. Dlatego, opracowanie wydajnych i przyjaznych dla środowiska technologii recyklingu i przetwarzania ma ogromne znaczenie dla osiągnięcia “podwójny węgiel” cele i gospodarka o obiegu zamkniętym.
ECO-B. Właściwości materiałów i wyzwania związane z recyklingiem 006 Elastyczne opakowanie z folii aluminiowej
A. Właściwości materiału rdzenia
- Właściwości 006 Folia aluminiowa: Ma ultracienką grubość (0.005-0.006mm) i wysoką czystość (≥99,7%). Pomimo doskonałej ciągliwości, ma niską wytrzymałość na rozciąganie (≤120MPa) i jest podatny na uszkodzenia podczas obróbki mechanicznej. Cienka warstwa Al₂O₃ (3-5grubość nm) łatwo tworzy się na jego powierzchni w wyniku utleniania, co poprawia odporność na korozję, ale wpływa na późniejszą skuteczność oczyszczania zasobów aluminium.
- Właściwości struktury złożonej: Głównym systemem złożonym jest “warstwa podłoża (PET/PA) + warstwa folii aluminiowej + warstwa termozgrzewalna (PE/PP)”, łączone klejami na bazie rozpuszczalników (NP., kleje poliuretanowe) lub procesy mieszania metodą współwytłaczania. Wśród nich, Kleje poliuretanowe charakteryzują się dużą gęstością usieciowania (zawartość żelu ≥85%), silna odporność na rozpuszczalniki, i szeroki zakres odporności temperaturowej (-40-120℃), staje się główną przeszkodą w separacji interfejsów.
B. Podstawowe wyzwania związane z recyklingiem
- Niska wydajność separacji interfejsu: Energia wiązania na styku kleju z warstwą folii aluminiowej/tworzywa sztucznego sięga 20-30J/m². Konwencjonalne metody fizyczne są trudne do rozerwania wiązań, co powoduje niecałkowite oddzielenie folii aluminiowej i tworzywa sztucznego (czystość separacji ≤80%).
- Poważna utrata folii aluminiowej: 006 folia aluminiowa jest cienka i krucha, łatwo powodować “utrata proszku aluminiowego” (współczynnik strat ≥10%) podczas kruszenia i sortowania. Jego szybkość utleniania wzrasta o 5%-8% z wydłużonym czasem przetwarzania.
- Ryzyko wtórnego zanieczyszczenia: W obróbce chemicznej, lotna objętość rozpuszczalników (NP., toluen, octan etylu) osiąga 50-100mg/m3; piroliza wytwarza LZO (NP., seria benzenowa) i dioksyny (zawartość ≤0,1 ng TEQ/m3), wymagające dodatkowych inwestycji w koszty oczyszczania gazów spalinowych.
- Nierównowaga gospodarcza: Koszt tradycyjnych procesów recyklingu wynosi około 2,000-3,000 RMB/tonę, podczas gdy cena sprzedaży aluminium pochodzącego z recyklingu wynosi jedynie 500-800 RMB/tonę niższe niż w przypadku aluminium pierwotnego, co prowadzi do niskiego entuzjazmu przedsiębiorstw wobec recyklingu.
ECO-C. Metody recyklingu i przetwarzania kompozytów 006 Elastyczne opakowanie z folii aluminiowej
A. Metoda recyklingu fizycznego: Niskie zanieczyszczenie i łatwe skalowanie
Wyśrodkowany “separacja mechaniczna + sortowanie fizyczne”, metoda fizyczna jest odpowiednia dla elastycznych opakowań kompozytowych o niskiej zawartości kleju (≤5%). Typowe procesy są następujące:
- Proces kruszenia w niskiej temperaturze i separacji elektrostatycznej
- Proces: Umieścić elastyczne opakowanie w środowisku o niskiej temperaturze (-80~-100 ℃) do kruszenia warstwy tworzywa sztucznego (temperatura zeszklenia spada o 20-30 ℃), następnie rozdrobnić go na cząstki o wielkości 5-10 mm za pomocą kruszarki młotkowej; oddzielną folię aluminiową (dyrygent) i plastik (izolator) przez separator elektrostatyczny (napięcie 30-50kV) w oparciu o różnice elektryczne.
- Efekt: Stopień odzysku aluminium ≥85%, czystość plastiku ≥90%, zużycie energii około 80-100kWh/tonę; Jednakże, do opakowań elastycznych o dużej zawartości kleju, powierzchnia folii aluminiowej zachowuje klej (zawartość ≥3%) po sortowaniu, wymagające późniejszego polerowania.
- Proces termicznego peelingu-brykietowania
- Zasada: Użyj ogrzewania na podczerwień (120-150℃) aby zmiękczyć klej (lepkość spada do 1000-2000 mPa·s), oddziel folię aluminiową od warstwy tworzywa sztucznego za pomocą obieraczki rolkowej; wciśnij folię aluminiową w placki aluminiowe za pomocą brykieciarki (ciśnienie 10-15 MPa), i poddać recyklingowi warstwę tworzywa sztucznego poprzez granulację.
- Korzyść: Dobra integralność folii aluminiowej (współczynnik uszkodzeń ≤3), nadaje się do recyklingu wysokiej jakości folii aluminiowej; niekorzyść: wysokie zużycie energii (150-200kWh/tonę) i łatwe przyleganie warstwy zgrzewalnej PE do wałka.

B. Metoda recyklingu chemicznego: Wysoka czystość i silne celowanie
Metoda chemiczna niszczy strukturę klejów lub tworzyw sztucznych za pomocą rozpuszczalników lub odczynników, aby osiągnąć efektywny recykling folii aluminiowej, nadaje się do opakowań elastycznych o wysokiej wartości dodanej (NP., Opakowanie farmaceutyczne):
- Metoda rozpuszczania rozpuszczalnika
- Proces: Użyj N-metylopirolidonu (NMP) lub dimetyloformamid (DMF) jako rozpuszczalniki, namoczyć opakowanie elastyczne w temperaturze 80-100℃ przez 2-4h w celu rozpuszczenia klejów na bazie poliuretanu w rozpuszczalniku; oddzielić folię aluminiową przez filtrację, odzyskać rozpuszczalnik poprzez destylację (stopa odzysku ≥90%), i osusz warstwę tworzywa sztucznego przemywając wodą przed granulacją.
- Indeks: Czystość folii aluminiowej ≥99,5%, stopa odzysku ≥95%; Jednakże, koszt rozpuszczalnika jest wysoki (NMP wynosi w przybliżeniu 15 RMB/kg), wymagana jest ścisła kontrola ulatniania się rozpuszczalnika (dopuszczalny poziom narażenia zawodowego 200 mg/m3).
- Metoda degradacji katalizowanej kwasem i zasadą
- Klasyfikacja: Układy kwaśne (NP., 10%-15% H₂SO₄, 80-90℃) może degradować poliamid (ROCZNIE) podłoża, natomiast systemy alkaliczne (NP., 5%-8% NaOH, 60-70℃) może degradować alkohol poliwinylowy (PVA) kleje.
- Aplikacja: Do opakowań elastycznych PET/folii aluminiowej/PA, najpierw rozłóż warstwę PA kwasem, następnie rozłóż resztki kleju za pomocą zasad, aby ostatecznie uzyskać czystą folię aluminiową (czystość ≥99,2%); Jednakże, Odpady kwasowo-zasadowe wymagają obróbki neutralizującej (pH dostosowane do 6-8), wytwarzając pozostałości soli (około 5%-8% wolumenu przetwarzania).
C. Połączona metoda fizyczno-chemiczna: Efektywna synergia i równowaga kosztów
Integracja skalowalności metod fizycznych i wysokiej czystości metod chemicznych, metoda łączona to aktualny główny kierunek rozwoju:
- Metoda kruszenia wspomagana rozpuszczalnikiem ultradźwiękowym
- Proces: Opakowanie elastyczne rozdrobnić na cząstki o wielkości 2-3 mm w temperaturze pokojowej, dodać mieszany rozpuszczalnik etanol-woda (stosunek objętości 3:1), i pod działaniem pola ultradźwiękowego (moc 300-500W, częstotliwość 20-40 kHz), wydajność dyspersji kleju wzrasta o 40%-60%; oddzielić folię aluminiową przez odwirowanie (stopa odzysku ≥92%), i osusz cząsteczki plastiku gorącym powietrzem (60-70℃) do recyklingu.
- Korzyść: Zużycie rozpuszczalnika zmniejszone o 30%, cykl przetwarzania skrócony do 1-2h, koszt obniżony do 1,500-2,000 RMB/tonę. Został on zastosowany na dużą skalę w krajowym przedsiębiorstwie zajmującym się recyklingiem opakowań do żywności (zdolność przetwarzania 500 ton/miesiąc).
- Metoda separacji poprzez pirolizę i topienie
- Zasada: Opakowania elastyczne poddawać pirolizie w beztlenowym piecu do pirolizy (400-500℃) do przekształcenia warstwy tworzywa sztucznego w mieszaninę oleju i gazu (nadający się do wykorzystania jako paliwo) i rozkładają klej na związki drobnocząsteczkowe; stopić folię aluminiową w piecu do topienia (660-700℃), usunąć powierzchniową warstwę tlenku poprzez dodanie 3%-5% kriolit jako topnik, i odlać go do wlewków aluminiowych (czystość ≥98,5%).
- Funkcja: Brak zanieczyszczeń rozpuszczalnikami, stopień odzysku ropy i gazu ≥70%; Jednakże, wymaga wspomagania systemów oczyszczania spalin (NP., adsorpcja węgla aktywnego + spalanie katalityczne) oraz wysokie inwestycje początkowe w sprzęt (około 20 milionów RMB na linię produkcyjną).

D. Porównanie parametrów technicznych głównych metod recyklingu
Intuicyjne przedstawienie zalet i wad różnych metod, podstawowe parametry techniczne podsumowano w poniższej tabeli:
| Typ metody recyklingu | Nazwa procesu | Podstawowe warunki operacyjne | Szybkość odzyskiwania aluminium | Czystość plastiku | Zużycie energii (kWh/tonę) | Koszt przetwarzania (RMB/tonę) | Scenariusz zastosowania |
| Metoda fizyczna | Niskotemperaturowe kruszenie-separacja elektrostatyczna | Temperatura -80 ~ -100 ℃, Napięcie 30-50kV | ≥85% | ≥90% | 80-100 | 1,200-1,800 | Zwykłe opakowanie elastyczne o zawartości kleju ≤5% |
| Metoda fizyczna | Peeling Termiczny-Brykietowanie | Temperatura 120-150℃, Ciśnienie 10-15 MPa | ≥92% | ≥88% | 150-200 | 1,800-2,500 | Scenariusze wymagające integralności folii aluminiowej |
| Metoda chemiczna | Rozpuszczanie rozpuszczalnika (NMP) | Temperatura 80-100℃, Moczenie 2-4h | ≥95% | ≥92% | 50-80 | 3,000-4,500 | Opakowania farmaceutyczne o wysokich wymaganiach czystości |
| Metoda chemiczna | Degradacja katalizowana kwasem i zasadą | Kwasoliza 80-90 ℃/alkalinoliza 60-70 ℃ | ≥94% | ≥85% | 60-90 | 2,500-3,500 | Opakowania elastyczne na podłożu PET/PA |
| Metoda łączona | Rozpuszczalnik wspomagany przez kruszenie ultradźwiękowe | Moc ultradźwiękowa 300-500W, Rozpuszczalnik Etanol-Woda 3:1 | ≥92% | ≥93% | 70-110 | 1,500-2,000 | Recykling opakowań spożywczych na dużą skalę |
| Metoda łączona | Separacja poprzez pirolizę i topienie | Piroliza 400-500 ℃, Topienie 660-700 ℃ | ≥90% | – | 200-250 | 2,200-3,000 | Scenariusze niewymagające zanieczyszczeń rozpuszczalnikami |
ECO-D. Analiza typowych przypadków zastosowań
A. Projekt recyklingu krajowego przedsiębiorstwa mleczarskiego
- Obiekt przetwarzający: Aseptyczne opakowanie na poduszki z PE/folii aluminiowej/PA (006 zawartość folii aluminiowej około 15%)
- Trasa procesu: Kruszenie w niskiej temperaturze (-90℃) → Separacja elektrostatyczna → Rozpuszczanie etanolu wspomagane ultradźwiękowo → Brykietowanie folii aluminiowej → Granulacja tworzyw sztucznych
- Efekt: Stopień odzysku aluminium 95.3%, stopień odzysku tworzyw sztucznych 88.7%. Do produkcji półfabrykatów folii aluminiowej wykorzystuje się aluminium pochodzące z recyklingu (koszt 650 RMB/tonę niższe niż aluminium pierwotne), a plastik z recyklingu służy do produkcji palet opakowaniowych, zmniejszenie rocznej emisji CO₂ o ok 800 mnóstwo.
B. Technologia europejskiego przedsiębiorstwa zajmującego się recyklingiem opakowań farmaceutycznych
- Obiekt przetwarzający: Opakowanie blistrowe PET/folia aluminiowa/PP (006 czystość folii aluminiowej 99.9%)
- Trasa procesu: Ekstrakcja nadkrytycznym CO₂ (temperatura 31℃, ciśnienie 7,38 MPa) → Oczyszczanie folii aluminiowej → Recykling PET
- Korzyść: Nadkrytyczny CO₂ ma szybkość rozpuszczania kleju wynoszącą 98% bez pozostałości rozpuszczalnika. Osiąga czystość folii aluminiowej 99.8%, a przetworzony PET wykorzystuje się do produkcji podłoży opakowaniowych o jakości farmaceutycznej, zgodne z przepisami UE REACH. Jednakże, koszt przetworzenia wynosi około 4,000 RMB/tonę, nadaje się tylko do pól z najwyższej półki.
C. Tabela porównawcza wydajności w typowych przypadkach
| Źródło sprawy | Obiekt przetwarzający | Proces podstawowy | Szybkość odzyskiwania aluminium | Stopień odzysku tworzyw sztucznych | Czystość produktu pochodzącego z recyklingu | Jednostkowy koszt przetwarzania (RMB/tonę) | Wskaźnik środowiskowy (Roczna redukcja emisji CO₂) |
| Krajowe Przedsiębiorstwo Mleczarskie | Aseptyczne opakowanie w postaci poduszek z PE/folii aluminiowej/PA | Kruszenie w niskiej temperaturze + Rozpuszczalnik wspomagany ultradźwiękowo | 95.3% | 88.7% | Aluminium ≥99,2%, Plastik ≥92% | 1,800 | 800 mnóstwo |
| Europejskie Przedsiębiorstwo Farmaceutyczne | Opakowanie blistrowe PET/folia aluminiowa/PP | Ekstrakcja nadkrytycznym CO₂ | 99.8% | 95.0% | Aluminium ≥99,8%, PET ≥99% | 4,000 | 500 mnóstwo (przetwarzanie małoseryjne) |
| Krajowe przedsiębiorstwo elektroniczne* | Opakowanie ekranujące z PET/folii aluminiowej/PI | Separacja poprzez pirolizę i topienie | 92.5% | – (Piroliza do paliwa) | Aluminium ≥98,5% | 2,500 | 1,200 mnóstwo (przetwarzanie na dużą skalę) |
Notatka: *Przypadek krajowego przedsiębiorstwa elektronicznego jest uzupełniającym zastosowaniem przemysłowym. Proces topienia pirolitycznego stosowany jest do obróbki odpornych na wysoką temperaturę opakowań elastycznych zawierających PI (poliimid), a warstwa tworzywa sztucznego jest poddawana pirolizie w paliwo w celu odzyskania energii.

ECO-E. Przyszłe kierunki rozwoju i sugestie
A. Kierunki innowacji technicznych
- R&D ds. technologii zielonej separacji: Opracuj technologie o niskim poziomie zanieczyszczeń, takie jak kleje rozkładane enzymatycznie (NP., lipaza ma szybkość degradacji poliuretanu ≥80%) i plazmowa obróbka powierzchni (przerwanie warstwy tlenku folii aluminiowej) w celu obniżenia kosztów przetwarzania.
- Ścieżki wykorzystania o wysokiej wartości: Do kolektorów prądu baterii litowych należy używać folii aluminiowej pochodzącej z recyklingu (wymagający czystości ≥99,9%) i tworzyw sztucznych pochodzących z recyklingu w celu przygotowania antybakteryjnych materiałów opakowaniowych (dodanie nano-ZnO) w celu poprawy wartości dodanej produktów.
B. Polityka i współpraca przemysłowa
- Ulepsz system recyklingu: Wdrażaj rozszerzoną odpowiedzialność producenta (EPR) system, wymaganie od przedsiębiorstw zajmujących się pakowaniem poniesienia kwoty większej niż 30% kosztów recyklingu; stworzyć trójpoziomową sieć “recykling społecznościowy – sortowanie scentralizowane – profesjonalna obróbka” w celu poprawy współczynnika odzysku surowców.
- Ekonomiczne środki zachęty: Zapewnij dotację w wysokości 500 RMB/tonę produktów z folii aluminiowej pochodzącej z recyklingu i zwalniają przedsiębiorstwa zajmujące się recyklingiem z podatku od wartości dodanej, aby zmniejszyć początkowe ryzyko inwestycyjne.
ECO-F. Wniosek
Recykling i przetwarzanie 006 Elastyczne opakowania z folii aluminiowej muszą pokonać cztery podstawowe problemy: “separacja interfejsu – zabezpieczenie folią aluminiową – kontrola zanieczyszczeń – bilans kosztów”. Metody fizyczne nadają się do wstępnego przetwarzania na dużą skalę, metodami chemicznymi można uzyskać recykling o wysokiej czystości, a metody kombinowane fizyczno-chemiczne są obecnie optymalną ścieżką techniczną. Jak pokazano w porównaniu tabeli, the “proces rozpuszczalnikowy wspomagany kruszenie-ultradźwiękami” spośród metod łączonych pozwala osiągnąć najlepszą równowagę kosztową, stopa odzysku, i przyjazność dla środowiska, i spełnił warunki promocji na dużą skalę. W przyszłości, poprzez innowacje techniczne (NP., zielona separacja, wykorzystanie o dużej wartości), wytyczne dotyczące polityki (NP., systemu EPR, zachęty dotacyjne), i współpracy przemysłowej (integracja łańcucha przemysłowego na wyższym i niższym szczeblu łańcucha dostaw), współczynnik recyklingu 006 opakowania giętkie z folii aluminiowej należy zwiększyć od prądu 30% do końca 60% przez 2030, osiągnięcie sytuacji korzystnej dla obu stron w zakresie recyklingu zasobów i korzyści dla środowiska.