
Przewodnik po wyborze materiału akumulatora do przechowywania energii w postaci folii aluminiowej
Materiały z folii aluminiowej do magazynowania energii nie są zwykłymi „materiałami pomocniczymi ogólnego przeznaczenia” w ogniwach magazynujących energię. Zamiast, są to podstawowe materiały inżynieryjne, które bezpośrednio regulują spójność oporu wewnętrznego, kontrola szybkości degradacji cyklicznej, i długoterminową niezawodność modułów akumulatorowych.
Dla zespołów zakupowych i inżynieryjnych B2B, Podstawową logiką doboru materiałów nie jest proste porównanie kategorii materiałów. Raczej, jest to ustrukturyzowany proces podejmowania decyzji inżynieryjnych, którego celem jest identyfikacja rozwiązań materiałowych kontrolowane ryzyko awarii i stabilne, zdolność do zrównoważonych dostaw, w ramach wcześniej zdefiniowanych docelowych parametrów systemu i ograniczeń kosztowych.
I. Definicja scenariusza zastosowania i mapowanie wymagań funkcjonalnych (Identyfikacja warunków pracy)
- Pozycja montażowa akumulatora energii materiały z folii aluminiowej bezpośrednio określa ich stan naprężenia, zdolność przenoszenia prądu, i narażenie środowiska. Mechanizmy awarii i progi awarii różnią się zasadniczo w różnych warunkach pracy.
- Typowy przykład:
Kolektor prądu katodowego działa długoterminowo w środowisku utleniającym o wysokim potencjale, podczas gdy wzajemne połączenia modułów muszą wytrzymywać połączone wibracje mechaniczne i cykle termiczne. Te dwa scenariusze charakteryzują się zupełnie różnymi trybami awarii. - Logika wyboru rdzenia:
Załóż A ramy inżynierii odwrotnej „funkcji aplikacji → trybu awarii → parametrów materiałowych”. - Kluczowa akcja:
Jasno zdefiniuj podstawowe wymagania funkcjonalne i punkty ryzyka dla każdego stanowiska aplikacji, i precyzyjnie wyznaczyć okno wydajności materiału i granice parametrów. - Cel unikania ryzyka:
Zapobiegaj ryzyku systemowemu spowodowanemu przez dobór materiałów „jednego rozmiaru dla wszystkich”..
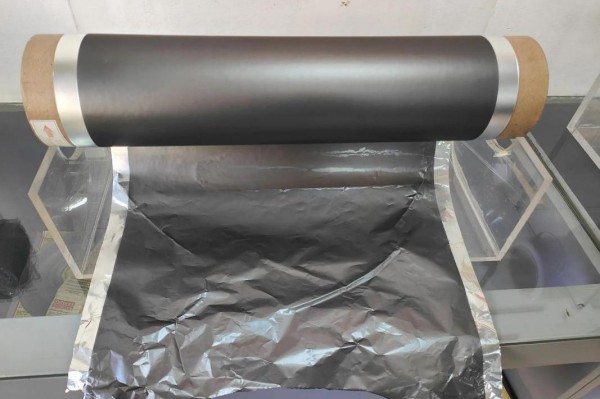
1.1 Różnice funkcjonalne i kontrola awarii w różnych pozycjach zastosowania
| Stanowisko aplikacji | Funkcja podstawowa | Typowe tryby awarii | Kluczowe wskaźniki kontroli materiału | Inżynierskie metody walidacji |
|---|---|---|---|---|
| Kolektor prądu katodowego | Jednolity pobór prądu i rozkład promieniowy | Lokalne stężenie gęstości prądu, stopniowy wzrost oporu wewnętrznego, zwiększone ryzyko ucieczki termicznej | Rezystywność objętościowa, jednorodność rezystancji powierzchniowej, tolerancja grubości | Testowanie rozkładu spadku napięcia na elektrodach, analiza statystyczna rezystancji powierzchniowej partii |
| Układanie / kręta warstwa konstrukcyjna | Podparcie mechaniczne i stabilność geometryczna podczas układania w stosy/nawijania | Marszczenie się podczas obróbki, niewspółosiowość krawędzi elektrody, wewnętrzna koncentracja naprężeń | Wydłużenie w temperaturze pokojowej, granica plastyczności, stabilność modułu sprężystości | Symulowane badanie tolerancji geometrycznej układania/nawijania |
| Przewód łączący moduł | Agregacja i transmisja prądu na poziomie modułu | Akumulacja ciepła Joule'a pod wpływem wysokiego prądu, uszkodzenie zmęczeniowe pod wpływem wibracji | Wytrzymałość na rozciąganie, granica zmęczenia, kompatybilność spoin | Przyspieszone badanie zmęczenia wibracyjnego, badanie stabilności połączeń spawanych |
Ryzyko inżynierii wysokich częstotliwości w praktyce:
Na przykład użycie jednej specyfikacji folii aluminiowej do uwzględnienia wielu pozycji aplikacji, bezpośrednia wymiana przewodów łączących moduły na folię odbierającą prąd katodowy. Chociaż takie podejście może nie ujawnić oczywistych problemów podczas prób na skalę laboratoryjną, często prowadzi to do pęknięć zmęczeniowych w punktach połączeń lub miejscowego przegrzania podczas produkcji masowej z powodu niewystarczającej wytrzymałości mechanicznej lub niewystarczającego marginesu przewodzenia.
Dlatego, Dla każdej pozycji zastosowania należy zdefiniować zróżnicowane specyfikacje, a parametry materiałowe muszą być wyraźnie dopasowane do każdego scenariusza, aby wyeliminować u źródła ryzyko adaptacji między aplikacjami.
1.2 Kwantyfikacja wymagań funkcjonalnych i ograniczeń zaopatrzeniowych
- Podstawowe założenie:
Ilościowe wymagania funkcjonalne są niezbędne przy wyborze materiału wykonywalnego. Niejasne opisy, takie jak „dobra wydajność”, nieuchronnie skutkują odchyleniami w dostawach od dostawców i sporami akceptacyjnymi na dalszym etapie realizacji. - Wymóg zaopatrzenia:
Kluczowe wskaźniki należy zdefiniować jako klauzule obowiązkowe w specyfikacjach technicznych zamówień, z wyraźnymi metodami testowymi, zakresy akceptacji, i kryteria oceny. Wskaźniki te powinny być bezpośrednio powiązane z kwalifikacją dostawcy i kontrolą przychodzących materiałów. - Typowe wymagania kontrolne:
- Opór powierzchniowy: zmienność partii ≤ ±5%, testowane poprzez pobieranie próbek z pełnej partii zgodnie z GB/T 3048.2-2007; Testowanie jednopunktowe jest niedopuszczalne.
- Wydłużenie: zróżnicowane kierunkowo – wzdłużne ≥ 3%, poprzeczny ≥ 2%; dostawcy muszą dostarczyć raporty z walidacji dopasowane do głównych profili naprężenia urządzeń do nawijania/układania.
- Grubość CPK: dolna granica ≥ 1.33; każda partia musi zawierać raporty SPC oparte na co najmniej 50 punkty poboru próbek, aby zapewnić stabilność procesu.
Kluczowe spostrzeżenie:
Materiały z folii aluminiowej do magazynowania energii są krytyczne zmienne wejściowe inżynierii w projektowaniu komórek. Ich specyfikacje należy uwzględnić już na wczesnym etapie projektowania konstrukcji ogniwa i planowania procesu, zamiast traktować je jako pasywne pozycje zamówień.

II. Podstawowe parametry techniczne do wyboru (Kluczowe właściwości materiału)
- Podstawowe ryzyko:
Niezrozumienie kluczowych parametrów materiałów z folii aluminiowej do akumulatorów magazynujących energię jest głównym ukrytym źródłem wahań wydajności na dalszym etapie produkcji i utraty wydajności. - Typowe błędne przekonania:
- Zrównanie „grubości nominalnej” z „grubością efektywną”.,”, pomijając wpływ powierzchniowych warstw tlenków na przewodność.
- Nadmierne podkreślanie przewodności elektrycznej kosztem wytrzymałości mechanicznej, co prowadzi do pęknięcia folii podczas nawijania.
Podejście rozwiązania:
Zacznij od wewnętrznych właściwości materiału i dostosuj je do celów cyklu życia, zakres temperatur pracy, i wymagania procesu produkcyjnego.
Podstawowy cel:
Zdefiniuj granice inżynieryjne i wymagania kontrolne dla każdego parametru, aby zapobiec rozbieżnościom między założeniami dotyczącymi wyboru a rzeczywistymi warunkami aplikacji.
2.1 Wybór systemu stopowego i dopasowanie granic wydajności
| System stopowy | Typowe stopnie | Rezystywność objętościowa (µΩ·m) | Stabilność mechaniczna (TAK / T.S) | Ocena scenariusza zastosowania | Uwagi dotyczące ryzyka wyboru |
|---|---|---|---|---|---|
| 1seria XXX (czyste aluminium) | 1050 / 1060 | ≤ 2.8 | TAK ≥ 35 MPa, TS ≥ 75 MPa, średnia stabilność | Kolektory prądu katodowego głównego nurtu zapewniające standardową trwałość cyklu (≥ 6000 cykle) | Należy kontrolować odkształcenia podczas przetwarzania, aby uniknąć pogorszenia wydajności |
| Aluminium o wysokiej czystości | 1070 | ≤ 2.65 | TAK ≥ 30 MPa, TS ≥ 70 MPa, niska stabilność | Ogniwa o dużej gęstości energii wymagające ekstremalnej przewodności | Niska wytrzymałość mechaniczna; wąskie okno procesowe |
| 8Stop aluminium serii xxx | 8011 | ≤ 3.2 | TAK ≥ 60 MPa, TS ≥ 120 MPa, wysoka stabilność | Komórki wielkoformatowe, długi cykl życia (≥ 8000 cykle), trudnych warunkach zewnętrznych | Nieco niższa przewodność; należy sprawdzić wewnętrzny margines oporu |
- Podstawowa zasada:
Nie ma uniwersalnie optymalnego stopu. Kluczem jest zgodność z założeniami projektu systemu. - Przykład oparty na scenariuszu:
- Projekty dotyczące długotrwałego przechowywania (≥ 8000 cykle): 8stopy xxx zapewniają doskonałą stabilność mechaniczną.
- Mobilne magazyny energii ukierunkowane na wysoką gęstość energii: 1070 aluminium o wysokiej czystości zmniejsza straty rezystancyjne.
Wymagana walidacja:
Testy cykliczne na poziomie ogniwa oraz testy szokowe w wysokiej/niskiej temperaturze muszą potwierdzić, że granice wydajności materiałów obejmują ekstremalne warunki pracy.

2.2 Inżynierska kontrola grubości, Tolerancja, i spójność
- Kluczowy wgląd w zamówienia:
Większość problemów związanych z folią aluminiową nie wynika z nieprzestrzegania norm krajowych, ale z kontroli tolerancji, która nie uwzględnia wrażliwości procesu ogniwa magazynującego energię. - Przykład standardowych ograniczeń:
Tolerancje grubości dozwolone przez normy krajowe mogą być dopuszczalne w przypadku ogólnego zastosowania przemysłowego, jednak nadmierny w przypadku ogniw magazynujących energię, co prowadzi do zmian masy elektrody i niespójności wydajności. - Rozwiązanie:
Tworzyć bardziej rygorystyczne standardy kontroli wewnętrznej ponad standardami krajowymi. - Typowe wymagania wewnętrzne:
- Tolerancja grubości ≤ ±3%
- Zmiana grubości poprzecznej ≤ 2%
- Obowiązkowe monitorowanie grubości lasera online o pełnej szerokości dla każdej cewki
III. Porównanie typowych rozwiązań w zakresie folii aluminiowej
- Esencja selekcji:
Wybór materiału z folii aluminiowej na akumulator do przechowywania energii stanowi równowagę techniczną pomiędzy zgodnością z wydajnością, kontrola ryzyka, i optymalizację kosztów. - Regulacja priorytetów:
Priorytety wyboru muszą być dynamicznie dostosowywane w oparciu o wymagania projektu. - Przykłady scenariuszy:
- Produkcja masowa na dużą skalę: 1060 Często preferowana jest folia O-temperowana ze względu na dojrzałe łańcuchy dostaw i wysoką wydajność procesu.
- Surowe warunki zewnętrzne: zmodyfikowany 8011 folia stopowa zapewnia doskonałą odporność na zmęczenie.
Tabu wyboru:
Unikaj ślepego dążenia do optymalizacji jednoparametrowej.
3.1 Porównanie na poziomie inżynieryjnym rozwiązań głównego nurtu
- Podstawowy wniosek:
Nie ma „uniwersalnego” rozwiązania w zakresie folii aluminiowej do akumulatorów energii. - Kluczowe cele obejmują:
Życie cykliczne, gęstość energii, i wydajność produkcji masowej. - Praktyczne przykłady:
- A 1 Wybrano projekt w skali GWh 1050 Folia H18 po walidacji, równoważenie kompatybilności uzwojeń o dużej prędkości z kosztami i wydajnością.
- Wybrano projekt o dużej gęstości energii 1070 aluminium, aby zminimalizować opór wewnętrzny.

IV. System norm i wymagania dotyczące zgodności
4.1 Zasięg i ograniczenia standardów głównego nurtu
Niestandardowe klauzule techniczne służą jako podstawowa podstawa wyboru dostawcy, pewność, że zakupiona folia aluminiowa jest nie tylko zgodna z przepisami, ale nadaje się również do długoterminowej pracy systemu magazynowania energii.
V. Kluczowe punkty oceny zdolności dostawcy
5.1 Podział wymiarów możliwości dostawcy podstawowego
- Podstawowy próg:
Warunkiem wstępnym jest zgodność z normami dotyczącymi folii aluminiowej, nie wyróżnik. - Standardowe ograniczenia:
Standardy definiują „wykwalifikowany vs. niewykwalifikowany,” nie „odpowiedni vs. nieodpowiedni." - Typowe standardy:
GB/T 3198-2010, ASTM B479-2020. - Wymagania dodatkowe:
Stabilność partii, długoterminowa niezawodność, i zgodność procesów.
VI. Najczęstsze pułapki związane z zaopatrzeniem i ryzyko związane z jakością
- Kluczowa zasada zamówień:
Samo stwierdzenie „jest zgodny z normami krajowymi lub normami ASTM” ma ograniczoną wartość decyzyjną. - Wymagania specyficzne dla projektu:
Cykl życia ≥ 6000 cykle; temperatura pracy -20°C do 60°C. - Przykład ryzyka:
Wysokie koszty przeróbek i złomowania, jeśli wybór materiału nie powiedzie się po produkcji.
VII. Zalecane ramy decyzyjne
| Wymiar oceny | Kluczowy cel oceny | Dowód walidacyjny | Sygnały wysokiego ryzyka | Waga |
|---|---|---|---|---|
| Możliwości sprzętu produkcyjnego | Precyzja toczenia, grubość online & wykrywanie usterek | Lista wyposażenia, zapisy konserwacji, próbki danych | Zewnętrzne walcowanie rdzeni >30% | 30% |
| System kontroli jakości | Pokrycie SPC, przebieg inspekcji | Raporty SPC, dzienniki inspekcji | Brak zbiorczych danych CPK | 25% |
| Doświadczenie w branży | Wskaźnik klientów magazynów energii | Lista klientów, informacja zwrotna o projekcie | Magazynowanie energii <10% | 20% |
| Możliwość dostarczania danych | Dane wsadowe & identyfikowalność | Próbki danych historycznych | Tylko ogólny CoC | 15% |
| Stabilność łańcucha dostaw | Pozyskiwanie surowców, bufor pojemnościowy | Plany wydajności, zapisy dostaw | Wykorzystanie pojemności >95% | 10% |

VIII. Wniosek: Wybór materiału jest problemem inżynierskim, To nie jest sztuczka zakupowa
Wybór materiału musi powrócić do podstaw inżynierii.
Sukces zakupów zależy od ustrukturyzowana logika selekcji, ocena dostawców oparta na danych, i proaktywną identyfikację ryzyka, zapewnienie niezawodności i efektywności ekonomicznej w całym cyklu życia systemu.
IX. Często zadawane pytania (Q&A)
Q1: Móc 1060 Folia O-temper bezpośrednio wymieniana 1050 Folia H18 w projektach magazynów energii?
A: Niezalecane. Różne temperamenty powodują różne właściwości mechaniczne; Najpierw należy sprawdzić zgodność procesu.
Q2: Czy raport z inspekcji pojedynczej cewki jest wystarczający do sprawdzenia stabilności partii??
A: NIE. Wymagane są co najmniej trzy kolejne raporty SPC serii i porównania losowych próbek.
Q3: Czy dostawca nieposiadający pełnych danych procesowych może zostać zakwalifikowany??
A: Niezalecane. Brak danych partii wskazuje na niewystarczającą kontrolę procesu.
Q4: Po co definiować standardy kontroli wewnętrznej, jeśli spełnione są standardy krajowe?
A: Normy krajowe określają minimalną zgodność; standardy wewnętrzne skupiają się na spójności, niezawodność, i kompatybilność procesową specyficzną dla zastosowań magazynowania energii.