Disc din aluminiu pentru radiatoare cu LED
| Caietul de sarcini | Valoare |
| Temperament | O (moale, învârtire) / H14-H24 (Ștampilare, plăci rigide) |
| Grosime | 0.5-6 mm |
| Diametru | 50-500 mm (tăiat la dimensiunea goală) |
| Conductivitate termică | ~220–230 W/mK (1xxx) |
| Toleranţă | diametru ±0,2–0,5 mm, grosime conform specificațiilor |
| Aplicații | cupe cu LED-uri rotite, plăci de bază, radiatoare cu bec/stradă/înaltă |
Disc din aluminiu pentru radiatoare cu LED
Introducere
Un disc de aluminiu pentru radiatoare cu LED este un semifabricat rotund din aluminiu de înaltă puritate (cel mai adesea 1050, 1060 sau 1100) pe care producatorii de iluminat se rotesc, ştampila, trageți adânc sau mașina în corpul de împrăștiere a căldurii al unui corp de iluminat cu LED.
LED-urile sunt dispozitive sensibile: dacă nu pot scăpa de căldură, temperatura de joncțiune a acestora crește, puterea de lumină scade, se schimbă culoarea și viața se scurtează.
Discul de aluminiu este materia primă care devine radiatorul, învelișul cupei luminoase și placa de bază care conduce căldura de la placa LED către aerul din jur.
Pentru managementul termic cu LED, aluminiul bate majoritatea alternativelor.
Este lumina, cost scăzut, ușor de rotit și ștampilat, rezistent la coroziune, și — în forma sa pură 1xxx — un bun conductor termic.
Acest ghid explică ce discuri de aluminiu sunt folosite pentru radiatoarele LED, de ce aliajele pure le depășesc pe cele mai puternice pentru căldură, temperaturile și dimensiunile disponibile, cum sunt realizate și formate semifabricatele, principalele aplicații ale corpurilor de iluminat, anodizare și finisaje de suprafață, design termic, controlul calitatii, pret si comanda, și un tabel de specificații de bază.

Ce este un disc de aluminiu pentru radiatoare cu LED?
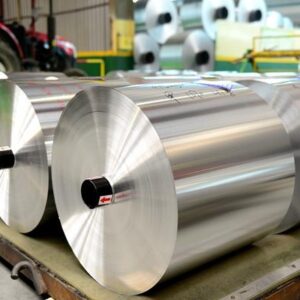
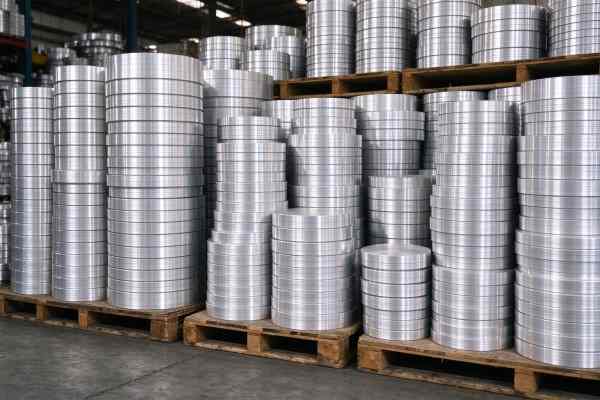
Un disc de aluminiu (numit și cerc de aluminiu sau semifabricat) este o foaie rotundă tăiată din bobină de aluminiu. Pentru radiatoarele cu LED-uri, acesta are de obicei 0,5–6 mm grosime și de aproximativ 50 mm până la câteva sute de milimetri în diametru, in functie de corpul de iluminat.
Discul este apoi transformat în aval—învârtit într-o ceașcă, ștampilat într-o tigaie de mică adâncime, sau prelucrate — pentru a deveni carcasa de împrăștiere a căldurii a unui reflector, downlight, bec sau dispozitiv stradal.
Discul este ales pentru două proprietăți simultan: conductivitate termică și formabilitate.
O 1050/1060/1100 discul conduce bine căldura (aluminiul pur este în jur de 220–230 W/mK) și este suficient de moale în temperatură O pentru a se învârti sau trage adânc, fără a se crăpa.
Aliaje mai puternice precum 3003 sau 5052 sunt mai rigide și mai rezistente la coroziune, dar conduc mai puțin bine căldura; sunt rezervate pieselor solicitante din punct de vedere mecanic, mai degrabă decât împrăștierea pură a căldurii.
Cel mai comun blank este 1050 cerc de aluminiu; piese formate mai rigide se folosesc uneori 3003 cerc de aluminiu.
Termenul acoperă atât discuri mici subțiri filate în cupe ușoare, cât și discuri mai mari groase care sunt prelucrate în plăci de bază..
Ceea ce îi unește este că discul este golul de pornire, nu partea finită: producătorul de iluminat îl formează, îl anodizează, montează placa LED și driverul, și expediază corpul de iluminat.
Acesta este motivul pentru care precizia specificațiilor contează - un disc prea subțire se crapă pe linia de filare, unul care nu este plat rulează excentric, iar unul din aliajul greșit nu poate elimina căldura pe care o produce un LED de mare putere.
De ce aluminiu pentru managementul termic cu LED-uri?
Conductivitate termică bună: aluminiul pur 1xxx conduce căldura mult mai bine decât plasticul sau zincul turnat sub presiune.
Greutate ușoară: aproximativ o treime din densitatea cuprului, important pentru corpurile încastrate și de modernizare.
Ușor de rotit și ștanțat în subțire, pahare și tigăi luminoase cu pereți subțiri.
Cost redus și disponibil pe scară largă în comparație cu radiatoarele din cupru.
Rezistent natural la coroziune și acceptă anodizarea pentru disiparea căldurii și izolație.
Reciclabil și compatibil cu obiectivele de cost și volum ale industriei de iluminat.
Cuprul conduce mai bine decât aluminiul, dar este mai greu și mai scump; plasticul este ieftin, dar este un izolator. Aluminiul se află în punctul favorabil: suficient de conductiv pentru a răci un LED de mare putere, suficient de lumina pentru un dispozitiv de tavan, și suficient de ieftin pentru un bec de consum. De aceea aproape fiecare carcasă de radiator LED de pe piață – în special cele rotunde filate sau ștanțate – începe ca un disc de aluminiu.
Comparativ cu plasticul, aluminiul conduce mai bine căldura ordine de mărime, astfel încât corpul becului din plastic reține căldura și scurtează durata de viață a LED-ului.
Comparativ cu aluminiul turnat sub presiune, un filat 1050 ceașca este mai subțire, mai lin și mai ieftin de instrumentat, și conduce mai bine decât turnarea sub presiune poroasă.
Comparativ cu cuprul, aluminiul este aproximativ o treime din greutate și mult mai ieftin, iar la temperaturi se vede o chiuveta mica cu LED, decalajul de conductivitate este mai mult decât compensat de suprafața mai mare pe care o permite o carcasă de aluminiu ușoară.
Care aliaj? Conductivitate termică vs rezistență
| Aliaj | Aproximativ. conductivitate termică (W/mk) | Caracter | Utilizați pentru radiatoare cu LED |
| 1050 / 1060 | ~225–230 | pur, foarte moale, conductivitate cea mai mare | cupe filate, plăci de bază, distribuitoare termice |
| 1100 | ~218 | pur cu putin Cu, moale, formabilitate bună | tigăi ștampilate, cești ușoare |
| 3003 | ~160–190 | Aliaj de Mn, mai puternic, mai rigid | piese formate solicitante din punct de vedere mecanic |
| 5052 | ~130 | aliaj de Mg, puternic, rezistent la coroziune | carcase structurale, nu radiator primar |
Regula este simplă: pentru partea care împrăștie căldură LED, alege cel mai pur aliaj moale care încă se formează.
Pe măsură ce se adaugă elemente de aliere (Mn în 3003, Mg în 5052), rezistența și rezistența la coroziune cresc, dar conductivitatea termică scade.
O 5052 radiatorul pare puternic, dar mișcă prost căldura; o 1050 discul conduce bine, dar poate fi prea moale pentru un perete structural. Cele mai multe cupe LED filate sunt 1050/1060 O, care le echilibrează pe amândouă.
Suprafețele interioare reflectorizante pentru unele corpuri de iluminat folosesc a 5052 foaie de oglindă de înaltă reflectivitate; tabla structurală generală poate proveni din 5000 tabla de aluminiu de serie gamă.
Sfaturi practice: nu supraspecifica. Un cumpărător de iluminat a cerut „cel mai puternic aluminiu” poate ajunge 5052, care se simte premium, dar mișcă căldura 40% mai puțin bine decât 1050 și aprinde LED-ul mai fierbinte.
Rezervaţie 3003/5052 pentru cele câteva piese care au cu adevărat nevoie de rigiditate mecanică sau coroziune exterioară, și utilizarea 1050/1060 pentru cupa și baza de împrăștiere a căldurii.
Dacă aveți îndoieli, o mostră din fiecare aliaj cu un simplu test de temperatură sub același LED și curent rezolvă problema mai repede decât fișele de date.
Temperament: O pentru Spinning, H pentru rigiditate
O temperament (anexat, moale) este standardul pentru discurile cu LED-uri care vor fi rotite sau ambușite.
Un disc moale curge sub rola care se învârte fără crăpare, care este esențial pentru cupe subțiri ușoare și cochilii conice.
H14/H24 sau temperatură semi-dure sunt utilizate atunci când discul este ștanțat într-o tigaie de mică adâncime care trebuie să-și păstreze forma, sau când piesa finită are nevoie de rigiditate mai degrabă decât de formare profundă.
A greși temperamentul este un defect clasic: un disc pe jumătate tare s-a învârtit într-o cupă adâncă crăpă la bază, în timp ce un disc O folosit ca placă de bază rigidă este prea moale și se îndoaie.
Prin urmare, furnizorul de semifabricat potrivește temperamentul cu procesul de formare - O pentru filare și ambutisare adâncă, H pentru ștanțare superficială și plăci rigide — iar convertorul testează o probă înainte de volum.
Învârtirea în special este sensibilă la temperatură. Un disc O are nevoie de suficientă moliciune recoaptă pentru a curge sub rolă fără elasticitate, dar stocul complet recoapt care este prea moale se poate încreți sau rupe la o tragere adâncă.
Moara controlează recoacerea la o temperatură constantă, iar linia de filare setează presiunea rolei și viteza de avans pentru a se potrivi.
Variația temperamentului între loturi este o cauză comună a crăpatelor, motiv pentru care un certificat de moară privind temperarea – nu doar aliajul – face parte din specificații.
Specificații tipice
| Parametru | Gama tipică |
| Aliaj / temperament | 1050 / 1060 / 1100, O (moale) sau H14/H24 |
| Grosime | 0.5-6 mm; cupe filate ~0,6–2 mm, plăci de bază 2–6 mm |
| Diametru | 50-500 mm, tăiat la dimensiunea golului de cupă/bază |
| Planeitatea | plat, marginea fără bavuri, diametru consistent |
| Suprafaţă | finisaj moara; poate fi anodizat, sablat sau periat în aval |
| Tăiere | cerc tăiat sau gol, bavuri și margini controlate |
| Toleranţă | diametru ±0,2–0,5 mm, grosime conform specificațiilor |
Diametrul golului este calculat din dimensiunile cupei finite folosind suprafața piesei desenate - o adâncime, o ceașcă subțire are nevoie de un semifabricat mai mare decât o tigaie puțin adâncă.
Grosimea depinde de masa termică și de subțierea peretelui în timpul filării: o ceașcă subțire folosește 0,6–1,5 mm, în timp ce o placă de bază solidă sub un LED COB de mare putere folosește 3–6 mm pentru a împrăștia căldura.
Dimensionarea golului este primul pas de inginerie. Cupa filată se subțiază pe măsură ce se formează, deci discul trebuie sa fie suficient de gros pentru a lasa un perete minim dupa desen.
Cumpărătorii lucrează adesea înapoi de la desenul cupei: grosimea necesară a peretelui, diametrul cupei și adâncimea setează diametrul semifabricatului și ecartamentul de pornire.
Lăsând un spațiu liber prea mare se creează deșeuri de tăiere; un gol prea mic se desparte la margine. Pentru că tăierea în cerc este ieftină, este normal să tăiați câteva dimensiuni goale, mostre de spin, și blocați diametrul care oferă o ceașcă curată cu cele mai puține resturi.
De la bobină la disc: Cum sunt făcute spațiile goale
Discurile radiatoare cu LED pornesc de la bobina de aluminiu laminată la rece din aliajul și temperatură alese.
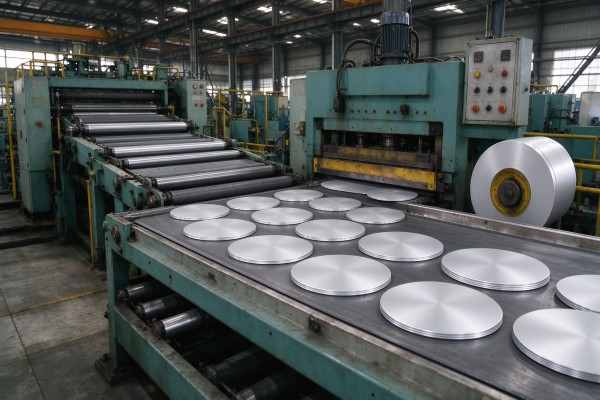
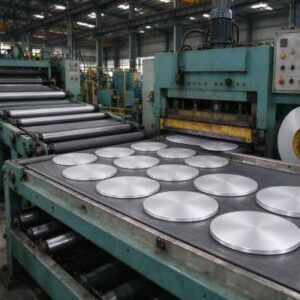
Bobina este derulată, nivelat, și decupate pe o linie de tăiere circulară - fie tăiate cu matrițe rotunde, fie perforate într-o presă de decupare - în discuri rotunde cu diametrul țintă.
Marginea este controlată pentru bavuri și discul este stivuit, intercalat dacă este necesar, și verificate pentru planeitate și ecartament.
Punctele cheie de calitate sunt planeitatea (un disc deformat se învârte excentric), bavuri de margine (care provoacă crăpare în formare), măsurați consistența, și curățenia suprafeței.
Pentru că semifabricatul este turnat într-o coajă subțire, chiar și variația mică a ecartamentului se manifestă ca grosime neuniformă a peretelui sau despicare.
O linie cerc bună taie curat, plat, discuri fără bavuri pe care convertizorul le poate rula direct pe mașina de filat sau ștanțat.
Randamentul pe o linie circulară depinde de cuibărire: tăierea numărului maxim de discuri dintr-o lățime a bobinei pentru a minimiza deșeurile.
Pentru diametre mari, tăierea dintre cercuri este costul principal, deci specificarea unui diametru care se cuibărește bine pe o lățime a bobinei standard reduce prețul.
Toleranța și starea marginilor sunt specificate în funcție de aplicație - discurile cu grad de anodizare au nevoie de curățare, suprafață fără zgârieturi, deoarece anodizarea dezvăluie fiecare semn de rulare, în timp ce cupele filate au nevoie în principal de planeitate și de control al bavurilor.

Formare: Filare vs ștanțare vs CNC
Trei procese transformă un disc într-un radiator. Învârtirea prinde discul peste un dorn pe un strung, iar rolele îl presează într-o cupă conică - ideală pentru subțiri, cupe și spoturi cu LED rotunde, și ieftin pentru tiraje medii și mari.
Ștanțarea și tragerea adâncă presează discul într-o matriță în tigăi puțin adânci și plăci de bază mai plate.
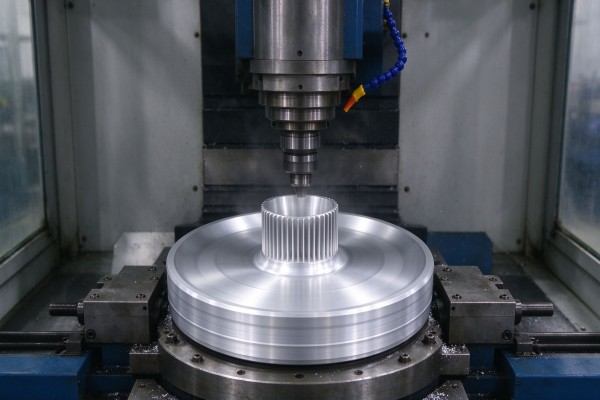
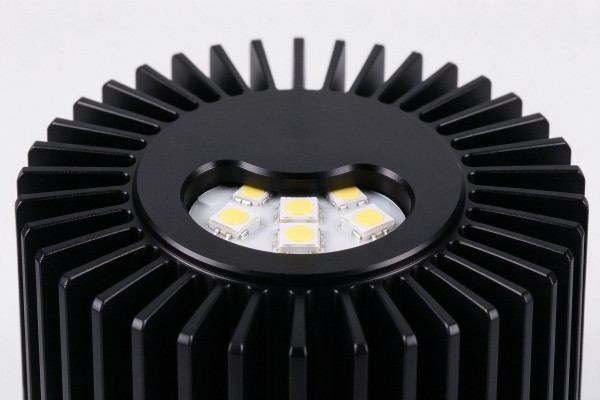
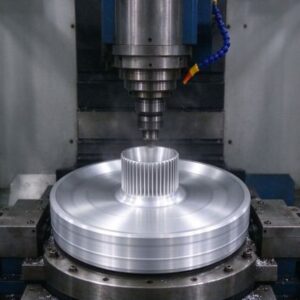
Prelucrarea CNC este utilizată pentru radiatoarele cu aripioare de mare putere tăiate din disc solid sau placă, unde geometria precisă a aripioarelor contează.
Învârtirea este procesul dominant pentru cupele de căldură rotunde cu LED, deoarece este rapid, sculele sunt ieftine, și produce cea conică, carcasă cu perete subțire de care au nevoie luminile.
Temperatul O 1050/1060 discul curge lin sub rolă. Ștanțarea se potrivește cu plăci plate și părți mai puțin adânci; CNC se potrivește cu putere mare, radiatoare industriale și stradale cu aripioare, unde performanța termică este mai degrabă proiectată decât modelată.
Alegerea procesului conduce specificațiile discului. Spinning vrea un disc moale O cu o curatare, margine fără bavuri și planeitate bună; ștanțarea necesită un ecartament consistent, astfel încât matrița să nu se supraîncarce;
CNC vrea o placă mai groasă sau un disc cu grosime stabilă și curat, suprafata prelucrabila.
Spunerea furnizorului necompletat în ce proces va intra discul previne cea mai obișnuită nepotrivire – un disc de calitate pentru ștanțare care este prea moale, sau un disc care se învârte cu o bavură de margine care se crăpă sub rolă.

Aplicație: Spoturi și Downlight-uri LED
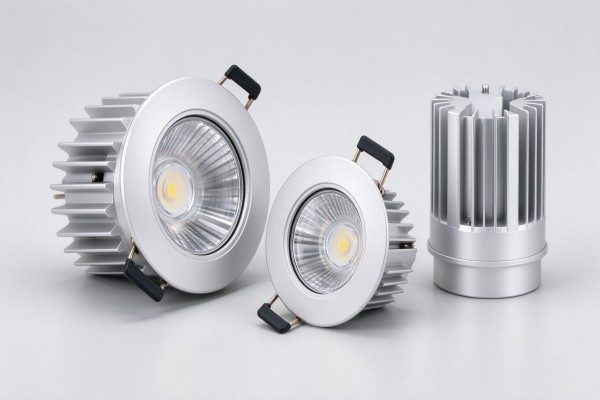
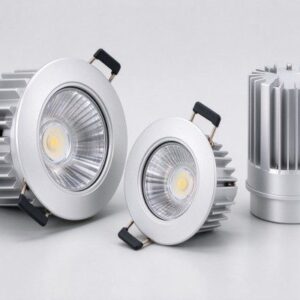
Cupa clasică de căldură din aluminiu filat este corpul unui spot cu LED, Lampă PAR sau downlight.
Discul este rotit într-o carcasă conică care funcționează ca radiator și corpul lămpii: placa LED se montează pe spatele plat sau pe bază, căldura trece prin peretele de aluminiu, și suprafața exterioară (adesea cu aripioare sau caneluri) radiază în aer.
Acesta este motivul pentru care cupa trebuie să fie conductoare termic și rotundă dimensional.
Pentru spoturi și spoturi încastrate, greutatea și performanța termică contează ambele - dispozitivul atârnă în tavan și trebuie să răcească LED-ul fără ventilator.
O 1050/1060 O disc filat subțire oferă o masă scăzută și o bună conducere; exteriorul este adesea anodizat negru sau alb pentru a se potrivi cu interiorul.
Diametrul gol și planeitatea constantă mențin cupele filate concentrice, iar dispozitivul este cosmetic.
Luminile încastrate sunt un punct etanș termic: dispozitivul se află în interiorul unui gol din tavan cu un flux redus de aer, astfel încât cupa filată trebuie să reverse căldură conductiv către suprafața sa exterioară și prin garnitură.
Un subțire, ceașca cu masă mică arată elegantă, dar poate fi fierbinte; Producătorii echilibrează grosimea peretelui, caneluri și anodizare pentru a menține temperatura joncțiunii în limita nominală a LED-ului.
Pentru că aceste cupe sunt vizibile după instalare, finisajul suprafeței și rotunjimea sunt la fel de mult un punct de vânzare ca și răcirea.

Aplicație: Becuri LED și lămpi de modernizare
becuri LED (în formă de A, lumânare, reflector) și lămpile de modernizare folosesc discuri mici de aluminiu filate sau ștanțate în baza radiatorului sub becul din plastic sau sticlă.
Driverul becului și placa LED se află pe acest corp din aluminiu, care trebuie să arunce căldură în aerul ambiant. Pentru că radiatoarele cu bec sunt mici și subțiri, o conductivitate ridicată 1050/1060 disc și suprafață bună (cu aripioare sau caneluri) sunt cele care mențin la rece un bec de 5–15 W.
Compatibilitatea retrofit adaugă constrângeri: radiatorul trebuie să se potrivească cu anvelopa lămpii existente, fii usoara, și să nu arate ca un bloc de metal. Discurile din aluminiu filate și cu aripioare îndeplinesc acest lucru, adesea cu un finisaj lucios sau anodizat și o fustă de plastic peste o parte a corpului.
Golul este mic (50-120 mm) si subtire, astfel încât consistența și controlul bavurilor sunt esențiale pentru liniile de becuri cu volum mare.
Radiatoarele de căldură cu becuri se confruntă cu o presiune de cost și dimensiune: corpul trebuie să arate ca un bec clasic, ține șoferul rece, și să fie suficient de ieftină pentru o lampă de consum.
Filat și înroșit 1050/1060 aluminiul face asta, adesea cu o fustă de plastic peste mijloc și aripioarele de aluminiu expuse la bază.
Pentru că acestea sunt făcute în milioane, diametrul discului, ecartamentul și marginea trebuie să fie consistente cu piatra, astfel încât presa de filare să nu se blocheze sau să se strice.
Culoare și suprafață (argint, anodizat negru sau vopsit) sunt cosmetice, dar conductivitatea de bază este cea care stabilește durata de viață a becului.

Aplicație: Stradă, Corpuri de iluminat industriale și înalte
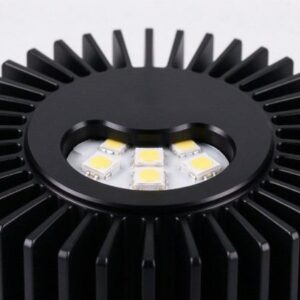
Lumini stradale LED de putere mai mare, Corpurile de iluminat înalte și proiectoarele mișcă mai multă căldură și folosesc adesea aripioare, aluminiu prelucrat sau extrudat, mai degrabă decât o simplă cupă filată.
Placa de bază începe ca un disc sau o placă de aluminiu mai groasă - 2-6 mm 1050/1060, sau mai rigid 5052 pentru carcasele structurale — și aripioarele sunt prelucrate sau lipite pentru a crește suprafața.
Discul împrăștie căldura de la matricea de LED-uri către aripioare.
Pentru aceste dispozitive, proiectarea termică este condusă de inginerie: placa de bază trebuie să fie plată și suficient de groasă pentru a împrăștia căldura uniform pe matrice, iar suprafața trebuie să aibă un contact termic bun cu placa LED (adesea cu pastă termică).
Utilizarea în aer liber adaugă coroziune și intemperii, deci anodizarea sau acoperirea este obișnuită. Aici discul face parte dintr-un radiator proiectat, nu doar o cană cosmetică.
Corpurile de iluminat de mare putere necesită, de asemenea, un contact termic bun între matricea de LED-uri și placa de bază. Plăcile de bază deformate sau aspre creează goluri de aer care acționează ca izolație, învingând cel mai bun aliaj.
Un apartament, gros 1050/1060 discul cu o față de montare prelucrată sau șlefuită permite pastei termice să umple golul și să răspândească căldura la aripioare.
Unitățile exterioare necesită în plus anodizare sau acoperire pentru a rezista la umiditate și stropirea drumului, astfel încât suprafața discului trebuie să ia acel finisaj uniform și fără bășici.

Finisaj de suprafață: Anodizare, Suprafețe de sablare și reflectoare
Discul de aluminiu gol este adesea finisat în aval. Anodizarea devine greu, strat protector de oxid care îmbunătățește rezistența la coroziune, ofera izolare electrica (util acolo unde se monteaza placa), și poate fi vopsit în negru, argintiu sau alte culori.
Anodizarea neagră îmbunătățește, de asemenea, radiația de căldură de la suprafață. Sablare sau texturare oferă un aspect mat uniform; lustruirea sau finisarea în oglindă este utilizată acolo unde suprafața interioară trebuie să reflecte lumina.
Anodizarea este cel mai comun finisaj cu radiator cu LED, deoarece protejează aluminiul și adaugă aspectul cosmetic alb sau negru al corpurilor de iluminat moderne..
Blankul în sine ar trebui să fie curat și fără bavuri, deoarece anodizarea amplifică defectele suprafeței - zgârieturile și urmele de rulare apar după anodizare, mai degrabă decât să fie ascunse.
Suprafețele interioare reflectorizante pentru reflectoarele PAR și spot pot folosi aluminiu strălucitor sau cu finisaj în oglindă.
Pentru că anodizarea este mai degrabă o conversie a suprafeței decât o vopsea, urmează finisajul de bază: un disc neted lustruit anodizează la o parte curată și strălucitoare, în timp ce un disc zdrobit sau rulat arată semnele prin stratul anodic.
Acesta este motivul pentru care discurile radiatoare destinate anodizării sunt furnizate cu un curat, suprafata fara zgarieturi si textura de rulare controlata.
Anodizare neagra, în special, face vizibil fiecare defect de suprafață, astfel încât furnizorii care cunosc comerțul cu iluminat manipulează discurile cu atenție între golire și livrare.

Design termic: Cum răcește discul LED-ul
Căldura curge de la joncțiunea LED-urilor prin placă și TIM (material de interfață termică) în discul de aluminiu, apoi conduce peste peretele discului către suprafața exterioară și radiază/convecţionează în aer.
Sarcina discului este să împrăștie căldura din pachetul mic de LED-uri pe întreaga zonă a radiatorului. Domină trei factori: conductivitatea aliajului (utilizare 1050/1060), grosimea peretelui și a bazei (masa suficienta pentru a raspandi caldura), și suprafața exterioară (aripioare, fluturare, anodizare neagră).
O greșeală obișnuită este să faci cupa prea subțire pentru a economisi greutate: o 0.4 mm peretele poate arăta bine, dar nu poate răspândi căldura, deci LED-ul se incalzeste.
Simulare termică sau un simplu test de temperatură (termocuplu pe joncțiune, ambient și chiuvetă) validează proiectarea. Pentru matrice de mare putere, o placă de bază mai groasă și un diametru de disc dimensionat corespunzător - mai degrabă decât o carcasă decorativă înaltă - este ceea ce scade temperatura de joncțiune.
Interfața dintre placă și disc contează la fel de mult ca aliajul. Chiar și a 1050 placa eșuează dacă placa LED se așează pe ea cu goluri de aer sau oxidare.
Un apartament, fata de montaj curata, material subțire de interfață termică, și presiunea bună a șuruburilor menține rezistența de contact scăzută.
This is why machined base plates for COB modules are often specified with a flatness and surface finish callout rather than just a thickness.
The disc supplier controls flatness and gauge; the luminaire maker controls assembly pressure and TIM.
Quality Control of Heat-Sink Discs
| Verifica | Cerinţă |
| Aliaj / temperament | certificat de moara 1050/1060/1100 O or H |
| Grosime & diametru | within tolerance, consistent across batch |
| Planeitatea | no wave or cupping; spins concentrically |
| Margine | fără bavuri, no cracks or laminations |
| Suprafaţă | curat, no oil, scratches or rolling defects |
| Formarea procesului | sample spins/stamps without cracking or splitting |
| Termic | conductivity per alloy (traceable via alloy cert) |
The converter trials a sample batch on its own spinning or stamping line before volume: if the disc cracks, spins eccentrically or leaves uneven wall thickness, aliajul, temperatură sau diametrul blanc este dezactivat.
Incoming checks of flatness, edge burr and gauge catch most problems; anodizarea internă dezvăluie în continuare defecte de suprafață care erau invizibile pe discul gol.
Dimensiuni și toleranțe personalizate
Discurile radiatoare sunt tăiate la dimensiunea goală a clientului, nu la un catalog standard.
Cumpărătorul furnizează desenul de cupă finit sau dimensiunile filate, iar moara calculează diametrul semifabricatului, apoi taie discurile la acel diametru în calibrul și temperarea necesare.
Deoarece sculele pentru matrițe circulare sunt ieftine, diametrele personalizate sunt flexibile; Pentru filarea de mare viteză sunt specificate toleranțe strânse la diametru și planeitate.
Pentru noi modele de corpuri de iluminat, cumpărătorii trimit adesea desenul de ceașcă sau de bază și cer o dimensiune calculată a necompletului, plus discuri de probă.
Convertorul rotește sau ștampilă proba, ajustează dimensiunea golului dacă peretele se subțiază neuniform, și apoi eliberează specificația pentru volum.
Modele de găuri, centrele sau caracteristicile pre-perforate pot fi adăugate pentru plăcile de bază, deși majoritatea cupelor filate folosesc un disc simplu și formează caracteristicile din dorn.
Deoarece discurile sunt de obicei formate în continuare sau anodizate, sunt ambalate pentru a rămâne curate și nedeteriorate: stivuite cu hârtie intercalată pentru a preveni zgârieturile, bandă pe paleți, și învelit împotriva umezelii și prafului.
Discurile anodizate în special nu trebuie să fie zgâriate în timpul transportului, deoarece fiecare zgârietură apare după anodizare.
Paleții de export sunt etichetați cu aliaj, temperament, diametru, grosime, certificat de lot și moară, și livrat cu documentația de care producătorul de iluminat are nevoie pentru inspecția de intrare.

Prețuri și MOQ
Discurile au prețul pe baza de aluminiu (Legat de LME) plus golire și procesare.
Pur 1050/1060 discurile costă puțin mai mult pe kg decât 3003 din cauza rostogolirei, dar performanta termica o justifica pentru radiatoare.
Grosime, diametru, toleranţă, calitatea tăierii și suprafața pregătită pentru anodizare afectează prețul; subţire, mare, discurile cu toleranță strânsă costă mai mult decât groase, cele libere.
MOQ este de obicei de câteva sute de kg sau un palet pentru dimensiuni personalizate; dimensiunile standard sunt mai rapide.
Cumpărătorii controlează costurile prin potrivirea aliajului cu lucrarea termică (nespecificând în exces să 5052 când 1050 este mai bine), comandarea cantităților de containere, și obținerea corectă a diametrului semifabricat de prima dată - tăierea din nou, deoarece o ceașcă desparte material și timp.
Costul total include randamentul de formare: un apartament, fără bavuri 1050 discul cu randament mare bate un disc ieftin care crapă pe linia de filare.
Cum să comandați discuri cu radiator LED
Indicați aliajul (1050/1060/1100), temperament (O pentru filare, H pentru plăci rigide) și grosime.
Dați desenul de cupă/bază finit sau diametrul golului de care aveți nevoie.
Specificați toleranța de diametru, planeitatea, limita bavurilor pe margine și starea suprafeței.
Solicitați un lot de probă de formare înainte de producția în volum.
Confirmați certificatul morii pentru aliaj și temperare, și suprafață gata de anodizare dacă anodizi.
O anchetă bine desfășurată se accelerează. Cumpărătorul care trimite desenul cupei terminat (sau dimensiunea goală deja calculată), ecartamentul țintă și temperatură, procesul din aval (învârtire, ștanțare sau CNC), și dacă discurile vor fi anodizate primește o cotație potrivită cu locul de muncă, mai degrabă decât un preț generic pe kg.
De asemenea, evită cea mai obișnuită întoarcere - discurile care au temperament greșit pentru rotire sau care prezintă zgârieturi sub anodizare.
Pentru producția în curs de desfășurare, convine asupra unei fișe scrise cu specificații (aliaj, temperament, ecartament, toleranta la diametru, planeitatea, bavuri de margine, suprafaţă, certificat) și reordonați împotriva lui, astfel încât fiecare expediere se potrivește cu eșantionul aprobat.
Timpul de livrare este scurt pentru standard 1050/1060 discuri de dimensiuni comune; diametrele personalizate și suprafața pregătită pentru anodizare adaugă o configurație mică.
Pentru că prețul aluminiului urmărește LME, citatele au o valabilitate scurtă, deci confirmați prețul când specificațiile sunt blocate.
Despre Eco Alum
Eco Alum este un specialist în furnizarea de aluminiu înființat în martie 2025, coordonarea unui lanț de aprovizionare chinezesc calificat pentru laminare și decontare pentru clienți din întreaga lume.
Ne concentrăm pe farfurii, bobine, folii, benzi și cercuri peste 1000 serie (1050, 1060, 1070, 1100, 1235 şi 1350), împreună cu 3003 și seria 5000, cum ar fi 5052.
Mai degrabă decât un comerciant cu o singură moară, potrivim moara potrivita, aliaj, temperați și tăiați la aplicația fiecărui client și gestionați calitatea, certificate și ambalaje de export.
Pentru producătorii de iluminat cu LED și radiatoare, furnizăm de înaltă puritate 1050, 1060 şi 1100 discuri și cercuri din aluminiu în temperatură O sau H, tăiate la diametrele cupei filate și ale plăcii de bază, cu plat, fără bavuri, semifabricate gata de anodizare și certificate de moară.
De asemenea, furnizam 3003 şi 5052 pentru piese formate sau structurale mai rigide și 5052 folie reflectorizanta acolo unde este nevoie.
Contactați [email protected] sau sunați +86 19924932491 cu desenul de ceașcă sau dimensiunea goală pentru o cotație coordonată din fabrică și mostre de formare.
Sprijinim producătorii de iluminat prin întreaga buclă a discurilor termice: calculul mărimii goale din desenul cupei, selectarea aliajului și temperării pentru filare sau CNC, discuri de probă înainte de volum, certificate de moară de lot, manipularea suprafețelor gata de anodizare, și recomenzi consecvente ținute la aceleași specificații.
Mai degrabă decât revânzarea, coordonăm laminoare și laminoare calificate, astfel încât discurile să ajungă plat, fără bavuri și gata de centrifugare - reducând cupele crăpate și rebuturile care provin din stocuri inconsecvente sau specificate greșit.
Întrebări frecvente
Q: Ce disc de aluminiu este folosit pentru radiatoarele LED?
O: De înaltă puritate 1050, 1060 sau 1100 în O temperatură pentru cupe filate și plăci de bază; mai puternic 3003/5052 numai pentru piese structurale sau solicitante mecanic.
Q: De ce să nu folosiți un aliaj mai puternic?
O: Adăugarea elementelor de aliere (Mn, Mg) crește rezistența, dar scade conductivitatea termică; un radiator are nevoie de conducție mai mult decât de rezistență.
Q: Temperatură O sau H pentru cupele LED filate?
O: O (moale) pentru filare și embotire adâncă; H14/H24 pentru tigăi ștanțate de mică adâncime și plăci de bază rigide.
Q: Ce grosime a discului am nevoie?
O: Cupe filate de aproximativ 0,6–2 mm; plăci de bază solide pentru LED-uri de mare putere de aproximativ 2–6 mm, in functie de masa termica.
Q: Discurile pot fi anodizate??
O: Da—specificați gata pentru anodizare, curat, semifabricate fără bavuri; anodizarea oferă protecție, izolatie si finisaje cosmetice negru/argintiu.
Q: Cum se calculează diametrul golului?
O: Din suprafața cupei finite (desenând forma filată), apoi validat cu o probă de formare.
Q: Sunt disponibile diametre personalizate?
O: Da, tăierea în cerc are un instrument redus, astfel încât diametrele și calibrele personalizate sunt tăiate după desenul cupei.
Q: Cum răcește discul LED-ul?
O: Acesta împrăștie căldura de la placa LED prin peretele de aluminiu către suprafața exterioară cu aripioare sau anodizată, care iradiază şi convecţionează în aer.
Concluzie
Discul de aluminiu este inima termică a majorității corpurilor de iluminat LED rotunde.
De înaltă puritate 1050/1060/1100 în O temperatură oferă cel mai bun echilibru între conducerea căldurii și spinabilitate, devenind ceașca subțire de lumină a spoturilor și a spoturilor, corpul mic de becuri LED, sau placa de bază groasă a corpurilor de înaltă putere.
Punctele de cumpărare sunt aliajul și temperamentul potrivit, un semifabricat plat, fără bavuri, tăiat la diametrul calculat, suprafață pregătită pentru anodizare, și o probă de formare înainte de volum.
Aprovizionarea cu discuri dintr-un lanț de aprovizionare coordonat care controlează aliajul, temperament, golirea și certificatele oferă producătorilor de iluminat un radiator consistent care se rotește curat, răcește LED-ul în mod fiabil și arată bine după anodizare.