
Электронная алюминиевая фольга: Производство, Характеристики, Приложения и идентификация качества
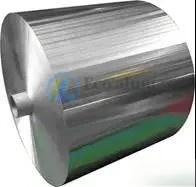
Электронная алюминиевая фольга — это тип алюминиевой фольги, получаемой из слитков алюминия высокой чистоты с помощью ряда процессов, таких как прокатка., уборка, и разрезание. Это ключевое сырье для производства алюминиевых электролитических конденсаторов..
2. Обзор
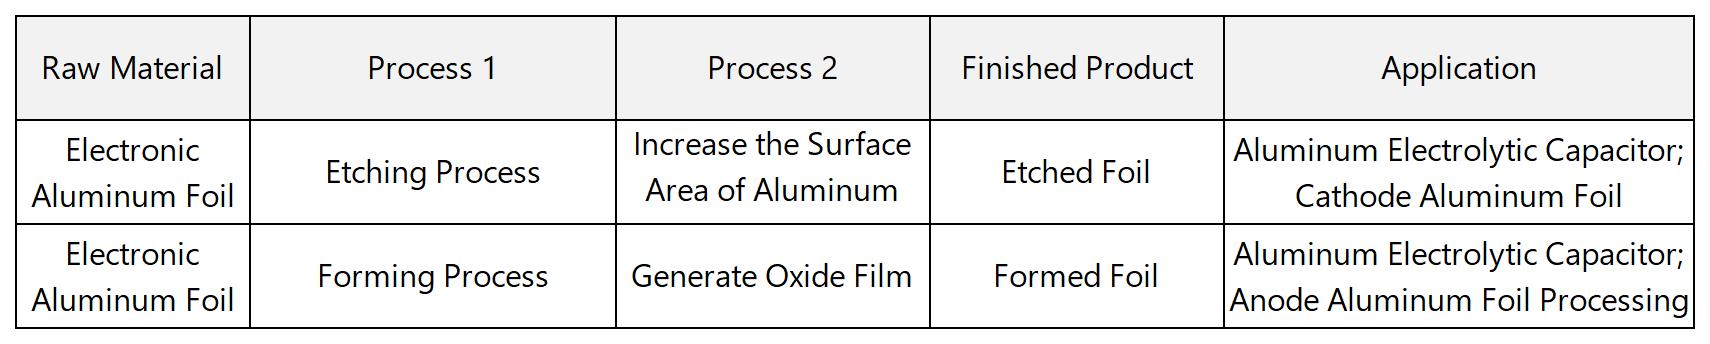
После переработки алюминиевых материалов в фольгу, электронная алюминиевая фольга подвергается травлению поверхности и повторному окислению, с последующей обмоткой для изготовления конденсаторов. Алюминиевая фольга перед травлением называется обычная фольга, после травления это называется травленая фольга, и после повторной окислительной обработки это называется формованная фольга. Электронная алюминиевая фольга конкретно относится к простой фольге., который является важнейшим сырьем для производства алюминиевых электролитических конденсаторов.. В зависимости от последовательности производственного процесса, она подразделяется на электронную алюминиевую фольгу и электродную фольгу, где электродная фольга включает травленую фольгу и формованную фольгу..
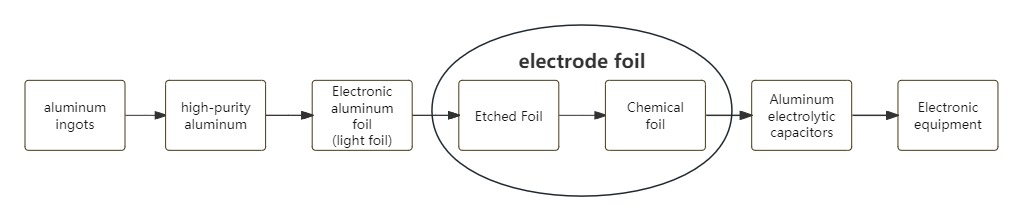
Вместе с электролитом, электронная алюминиевая фольга составляет 30%-70% затрат на сырье для производства алюминиевых электролитических конденсаторов (зависит от размера конденсаторов). Он может хранить электрическую энергию, а также служить положительным и отрицательным электродами электролитических конденсаторов..
3. Список цепочек производства электронной алюминиевой фольги

Как один из самых фундаментальных электронных компонентов, Алюминиевые электролитические конденсаторы широко используются в электронной информационной промышленности., бытовая техника, и различные другие электронные продукты. Они имеют небольшой размер, большая емкость, и низкая стоимость, особенно, их цена за единицу емкости самая низкая среди всех типов конденсаторов, соответствие тенденции развития недорогих информационных продуктов. Эти конденсаторы широко применяются в таких отраслях, как связь., бытовая техника, автомобили, электроника, аэрокосмический, и новые материалы, с огромным рыночным спросом. В настоящее время, Производство алюминиевых электролитических конденсаторов составляет 45% от общей мощности всех конденсаторов.
4. Процесс производства электронной алюминиевой фольги
Электронная алюминиевая фольга - это тип алюминиевой фольги высокой чистоты.. Производится путем горячей прокатки рафинированного алюминия. (алюминий высокой чистоты) слитки в алюминиевые листы, с последующей холодной прокаткой и отжигом. Конкретные процессы производства электронной алюминиевой фольги включают в себя:Литье – Вымачивание – Горячая прокатка – Предварительный отжиг – Холодная прокатка – Промежуточный отжиг – Холодная прокатка – Прокатка фольги – Резка – Испытание производительности – Упаковка
5. Классификация электронной алюминиевой фольги
Электронную алюминиевую фольгу можно разделить на три основные категории.: высоковольтная анодная фольга, низковольтная анодная фольга, и катодная фольга.
- Высоковольтная анодная фольга подвергаетсяцилиндрическая пористая коррозия;
- Низковольтная анодная фольга подвергаетсягубчатая коррозия;
- Анодная фольга среднего напряжения подвергаетсячервевая коррозия.
Высоковольтная анодная фольга подразделяется на два типа.: высококачественная высоковольтная фольга и обычная высоковольтная фольга.
- Высококачественная анодная фольга высокого напряжения.характеризуется “два высоких и один тонкий”: высокая чистота, высокая кубическая текстура, и тонкая поверхностная оксидная пленка. Этот тип продукта обеспечивает превосходное качество, но требует более высоких затрат — для него требуется чистота алюминия. > 99.99%, кубическая текстура 96%, и вакуумную термообработку, проводимую в условиях 10⁻³ Па ~ 10⁻⁵ Па..
- Обыкновенный высоковольтный анод из фольгиявляется экономичной и практичной альтернативой, с чистотой алюминия > 99.98%, кубическая текстура > 92%, и вакуумную термообработку, проводимую в условиях 10⁻¹ Па ~ 10⁻² Па..
Катодная фольга доступна в двух состояниях.: мягкое состояние и жесткое состояние.
- Япония в основном использует электрохимическое травление катодной фольги в мягком состоянии.;
- В Западной Европе в основном применяется химическое травление фольги с твердым катодом..
В каждом штате есть свои плюсы и минусы:
- В мягкой катодной фольге используется алюминиевая фольга высокой чистоты. (> 99.85%) без содержания меди, обеспечение превосходного качества, но более высоких затрат;
- В твердой катодной фольге используется медьсодержащая алюминиевая фольга низкой чистоты., что приводит к снижению затрат.
6. Применение электронной алюминиевой фольги
Электронная алюминиевая фольга наиболее широко используется в конденсаторах.. Конденсаторы подразделяются на три основных типа в зависимости от материала.: алюминиевые электролитические конденсаторы, керамические конденсаторы, и пленочные конденсаторы. Среди них, Алюминиевые электролитические конденсаторы являются наиболее широко используемым типом электронных конденсаторов..
Быстрое развитие промышленности по производству конденсаторов в Китае привело к устойчивому росту внутреннего спроса на алюминиевую фольгу для электронной промышленности.. тем не мение, из-за высокой технической сложности производства электронной алюминиевой фольги для анодов конденсаторов., внутренние возможности поставок продукции среднего и высокого класса остаются недостаточными. Тем не менее, эта ситуация значительно улучшилась, поскольку объем поставок отечественной продукции из алюминиевой фольги продолжает расти..
В 2016:
- Мощность производства электронной алюминиевой фольги в Китае достигла примерно 85,000 тонн, увеличение 7,000 тонн по сравнению с 78,000 тонн в 2015;
- Выпуск отрасли составил около 51,900 тонн, ежегодный рост 2.77% от 50,500 тонн в 2015;
- Рыночное потребление составило примерно 47,900 тонн, вверх 3.01% в годовом исчислении от 46,500 тонн в 2015;
- Размер рынка отрасли достиг примерно 1.207 триллион юаней, ежегодное увеличение на 5.97% от 1.139 миллиардов юаней в 2015.

ImageStatistics о размере рынка китайской индустрии электронной алюминиевой фольги (2011-2016)
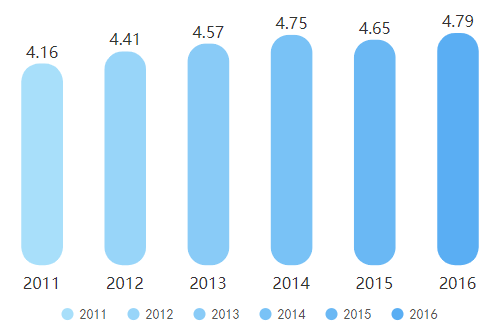
ImageStatistics объема спроса в китайской промышленности по производству электронной алюминиевой фольги (2011-2016)

ImageГрафик цен на алюминиевую фольгу для электронных устройств в Китае (Обычная фольга) (2011-2016)
7. Технический анализ электронной алюминиевой фольги
Производство электронная алюминиевая фольга это прецизионный процесс обработки, качество продукции тесно связано с сырьем, системы управления, и усовершенствование производственного оборудования.
Глобально, в то время как производство электронной алюминиевой фольги в Китае быстро развивается, Европейские и американские предприятия по-прежнему обладают преимуществами в передовых технологиях, особенно в производстве высоковольтной электронной алюминиевой фольги.. В связи с жесткими требованиями к технологии процесса, технология оборудования, и управление производством в производстве электронной алюминиевой фольги, производство должно строго следовать технологическим процессам и характеристикам оборудования, чтобы обеспечить качественную продукцию..
В последние годы, с достижениями науки и техники, Основное оборудование, используемое для производства электронной алюминиевой фольги, локализовано в Китае.. В настоящее время, качество продукции, выпускаемой отечественными заводами электронной алюминиевой фольги на отечественном оборудовании, догнало и даже превзошло продукцию из Японии и Южной Кореи.. тем не мение, в плане систем управления, технологии крупных отечественных производителей остаются незрелыми, так что большинство все еще полагаются на иностранные системы управления. Технически, отечественные производственные линии и процессы либо имитируют и перенимают иностранные технологии, либо используют технические модели, предполагающие сотрудничество с иностранным капиталом..
Постоянно улучшать характеристики алюминиевых электролитических конденсаторов., Китай добился значительных технических успехов в переработке алюминиевой фольги.:
- Принятие высокой чистоты, Высокопроизводительные материалы из алюминиевой фольги значительно улучшают характеристики травления и уменьшают ток утечки диэлектрических оксидных пленок.;
- Разработка передовых процессов травления и формования позволила увеличить удельную емкость катодной и анодной фольги при одновременном дальнейшем снижении тока утечки анодной простой фольги.;
- Для достижения миниатюризации и выравнивания конденсаторов, достигнут прогресс в технологиях обработки высокой удельной емкости и высокой прочности формованной алюминиевой фольги..
Расширенное чтение: Как определить качество алюминиевой фольги?
1. Царапины
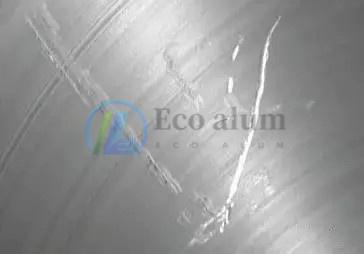
ImageЦарапины на алюминиевой фольге — это повреждения на поверхности или торцевой поверхности фольги, вызванные столкновением с другими объектами во время обращения или хранения.. Большинство царапин возникает из-за небрежности при упаковке..
2. Коррозия

Под имиджевой коррозией понимаются дефекты, образующиеся на поверхности алюминиевой фольги в результате химических или электрохимических реакций с окружающей средой.. Корродированная фольга теряет блеск, и в тяжелых случаях, образуются продукты серой коррозии, что существенно влияет на эстетический вид конечной продукции..
3. Поверхностные пузыри

ИзображениеАлюминиевая фольга с пузырьковыми дефектами на поверхности имеет неправильные круглые или полосообразные выступы на поверхности.. Эти выступы имеют гладкие края., асимметричны с обеих сторон, и распределены случайным образом. Пузырьки на поверхности вызывают неравномерное напряжение на полоске фольги., потенциально может привести к поломке и остановке производства.
4. Полосы темной стороны

Боковые полосы ImageDark в основном появляются на двойной алюминиевой фольге.. The “темная сторона” показывает очевидные чередующиеся светлые и темные полосы в направлении прокатки., что ухудшает внешний вид фольги.
5. Впечатления
Отпечатки изображений на алюминиевой фольге могут быть результатом множества факторов.: дефекты или прилипшая металлическая стружка/грязь на роликовых/направляющих роликах; грязные гильзы/сердечники или локальные гладкие выступы; или посторонние предметы, прилипшие к фольге во время намотки. Фольга с оттисками обычно имеет одиночные или периодические углубления/выступы., которые легко идентифицировать.
6. Масляные пятна

ImageОбычные масляные пятна на алюминиевой фольге образуются после отжига, обычно выглядит как светло-желтый, коричневый, или желтовато-коричневые пятна.
7. Неполное обезжиривание

ImageДля проверки полного обезжиривания, испытание на водяную щетку используется для проверки уровня обезжиривания после отжига. Если фольга не соответствует указанному уровню испытания на водяную щетку, он может все еще содержать масло.
8. Краевые трещины

Трещины ImageEdge — это продольные трещины по краям фольги.. В тяжелых случаях, по краям видны явные зазоры.
9. Плохая плоскостность

Плоскостность ImagePoor описывает локальные неровности на поверхности фольги, вызванные неравномерной деформацией.. В зависимости от места дефекта, он классифицируется как:
- Центральные волны (волнистость в середине);
- Краевые волны (волнистость по краям);
- Двухреберные волны (волнистости ни в центре, ни по краям);
- Сложные волны (сочетание центральных и краевых волн).
10. Адгезия

Рулоны ImageFoil с проблемами прилипания трудно развернуть в отдельные листы.; несколько листов могут образовывать слежавшуюся массу, и длина свободного подвешивания не соответствует стандартам. В тяжелых случаях, отдельные листы вообще невозможно развернуть, что серьезно нарушает производство..
11. Дыры

Отверстия изображения — распространенный дефект на поверхностях из алюминиевой фольги..
12. Свободная обмотка

ImageНеплотная намотка возникает, когда фольга не наматывается плотно во время резки.. При вертикальном положении вдоль ядра, происходит межслойное смещение; нажатие фольги пальцами создает локальные впадины.
13. Заусенцы

ImageBurrs — это шиповидные выступы разного размера на краях фольги после резки..
14. Несовпадение слоев

Несовпадение ImageLayer означает неравномерное смещение промежуточных слоев на торцевой поверхности рулона фольги., в результате получается неровная торцевая поверхность.
15. Конический край

ИзображениеЗауженный край (или “край в форме башни”) это частный случай несовпадения слоев, где смещение слоев на торце рулона фольги создает башнеобразное отклонение, сторона которого напоминает кончик башни.