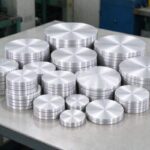
Hliníkový disk pre LED chladiče
| Špecifikácia | Hodnota |
| Temper | O (mäkké, pradenie) / H14-H24 (pečiatka, pevné dosky) |
| Hrúbka | 0.5– 6 mm |
| Priemer | 50– 500 mm (rozrezať na prázdnu veľkosť) |
| Tepelná vodivosť | ~220–230 W/mK (1xxx) |
| Tolerancia | priemer ±0,2–0,5 mm, hrúbka podľa špec |
| Žiadosti | točené LED poháre, základové dosky, žiarovkové/uličné/vysokozákladové chladiče |
Hliníkový disk pre LED chladiče
Zavedenie
Hliníkový disk pre LED chladiče je okrúhly polotovar z vysoko čistého hliníka (najčastejšie 1050, 1060 alebo 1100) že výrobcovia osvetlenia točia, pečiatka, hlbokoťahať alebo strojovať do telesa LED svietidla rozvádzajúceho teplo.
LED diódy sú citlivé zariadenia: ak nemôžu prepúšťať teplo, ich spojovacia teplota stúpa, svetelný výkon klesá, farebné posuny a život sa skráti.
Hliníkový disk je surovina, ktorá sa stáva chladičom, plášť svetelného pohára a základná doska, ktorá odvádza teplo z LED dosky do okolitého vzduchu.
Pre LED tepelné riadenie, hliník poráža väčšinu alternatív.
Je to svetlo, nízke náklady, ľahko sa točí a pečiatkuje, odolný voči korózii, a – vo svojej čistej forme 1xxx – dobrý tepelný vodič.
Táto príručka vysvetľuje, ktoré hliníkové disky sa používajú pre chladiče LED, prečo čisté zliatiny prekonávajú silnejšie z hľadiska tepla, dostupné teploty a veľkosti, ako sa vyrábajú a formujú polotovary, hlavné aplikácie svietidiel, eloxovanie a povrchové úpravy, tepelný dizajn, kontrola kvality, ceny a objednávky, a tabuľku základných špecifikácií.

Čo je to hliníkový disk pre LED chladiče?
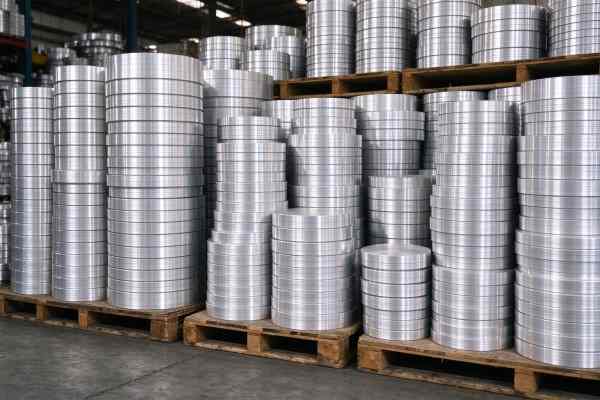
Hliníkový disk (tiež nazývaný hliníkový kruh alebo polotovar) je okrúhly plech vyrezaný z hliníkovej cievky. Pre LED chladiče je to zvyčajne hrúbka 0,5–6 mm a približne od 50 mm až niekoľko sto milimetrov v priemere, v závislosti od svietidla.
Disk sa potom prevedie po prúde – roztočí sa na pohár, vyrazené do plytkej panvice, alebo opracované – aby sa stali teplom šíriacim plášťom reflektora, downlight, žiarovka alebo pouličné svietidlo.
Disk je vybraný pre dve vlastnosti naraz: tepelná vodivosť a tvarovateľnosť.
A 1050/1060/1100 kotúč dobre vedie teplo (čistý hliník je okolo 220–230 W/mK) a je dostatočne mäkký v tvrdosti O, aby sa mohol otáčať alebo hlboko kresliť bez praskania.
Pevnejšie zliatiny ako napr 3003 alebo 5052 sú tuhšie a odolnejšie voči korózii, ale horšie vedú teplo; sú vyhradené skôr pre mechanicky náročné časti ako pre čisté šírenie tepla.
Najbežnejšou medzerou je 1050 hliníkový kruh; niekedy sa používajú tuhšie tvarované diely 3003 hliníkový kruh.
Tento pojem zahŕňa malé tenké kotúče zvlákňované do ľahkých pohárov a väčšie hrubé kotúče, ktoré sú opracované do základných dosiek.
Spája ich to, že disk je štartovací blank, nie hotový diel: tvorca osvetlenia ho tvorí, eloxuje ho, namontuje dosku LED a ovládač, a dodáva svietidlo.
To je dôvod, prečo záleží na presnosti – príliš tenký kotúč praská na pradiacom páse, ten, ktorý nie je plochý, prebieha excentricky, a jeden z nesprávnej zliatiny nemôže prepustiť teplo, ktoré produkuje vysokovýkonná LED.
Prečo hliník pre LED tepelné riadenie?
Dobrá tepelná vodivosť: čistý hliník 1xxx vedie teplo oveľa lepšie ako plasty alebo tlakovo odlievaný zinok.
Nízka hmotnosť: približne jedna tretina hustoty medi, dôležité pre vstavané a dodatočné vybavenie.
Ľahko sa točí a pečiatkuje do tenkej, tenkostenné ľahké šálky a panvice.
Nízke náklady a široko dostupné v porovnaní s medenými chladičmi.
Prirodzene odolný voči korózii a akceptuje eloxovanie pre odvod tepla a izoláciu.
Recyklovateľné a kompatibilné s nákladmi a objemovými cieľmi svetelného priemyslu.
Meď vedie lepšie ako hliník, ale je ťažšia a drahšia; plast je lacný, ale je izolant. Hliník sedí na sladkom mieste: dostatočne vodivé na chladenie vysokovýkonnej LED, dostatočne ľahké pre stropné svietidlo, a dostatočne lacné na spotrebiteľskú žiarovku. To je dôvod, prečo takmer každý kryt LED chladiča na trhu – najmä otočné alebo lisované okrúhle – začína ako hliníkový disk..
V porovnaní s plastom, hliník vedie teplo rádovo lepšie, takže plastové telo žiarovky zachytáva teplo a skracuje životnosť LED.
V porovnaní s tlakovo odlievaným hliníkom, točil 1050 pohár je tenší, hladšie a lacnejšie na náradie, a vedie lepšie ako porézne tlakové liatie.
V porovnaní s meďou, hliník má asi tretinovú hmotnosť a je oveľa lacnejší, a pri teplotách malý LED drez vidí, medzera vo vodivosti je viac než tvorená väčšou povrchovou plochou, ktorú umožňuje ľahký hliníkový plášť.
Ktorá zliatina? Tepelná vodivosť vs
| Zliatina | Pribl. tepelná vodivosť (W/mk) | Charakter | Použitie pre LED chladiče |
| 1050 / 1060 | ~225–230 | čistý, veľmi mäkké, najvyššia vodivosť | točené poháre, základové dosky, tepelné rozmetadlá |
| 1100 | ~218 | čisté s trochou Cu, mäkké, dobrá tvarovateľnosť | pečiatkované panvice, svetlé poháre |
| 3003 | ~160 – 190 | Zliatina Mn, silnejší, tuhšie | mechanicky náročné tvarované diely |
| 5052 | ~130 | Mg zliatina, silný, odolný voči korózii | konštrukčné kryty, nie primárny chladič |
Pravidlo je jednoduché: pre časť, ktorá šíri LED teplo, vyberte si najčistejšiu mäkkú zliatinu, ktorá sa ešte tvorí.
Ako legujúce prvky sa pridávajú (Mn v 3003, Mg v 5052), pevnosť a odolnosť proti korózii stúpa, ale tepelná vodivosť klesá.
A 5052 chladič vyzerá silne, ale zle prenáša teplo; a 1050 kotúč dobre vedie, ale môže byť príliš mäkký na konštrukčnú stenu. Väčšina točených LED pohárov je 1050/1060 O, ktorý vyvažuje oboje.
Reflexné vnútorné plochy niektorých svietidiel používajú a 5052 zrkadlový plech s vysokou odrazivosťou; všeobecný konštrukčný list môže pochádzať z 5000 sériový hliníkový plech rozsah.
Praktické rady: nešpecifikujte príliš. Kupujúci osvetlenia, ktorý požiadal o „najpevnejší hliník“, môže skončiť s 5052, ktorý pôsobí prémiovo, ale prenáša teplo 40% menej dobre ako 1050 a LED bude teplejšie.
Rezervovať 3003/5052 pre tých pár dielov, ktoré skutočne potrebujú mechanickú tuhosť alebo vonkajšiu koróziu, a používať 1050/1060 pre pohár a základňu na rozvádzanie tepla.
Ak máte pochybnosti, vzorka v každej zliatine s jednoduchým teplotným testom pod tou istou LED diódou a prúdom vyrieši otázku rýchlejšie ako technické listy.
Temper: O pre Spinning, H pre tuhosť
O (žíhaný, mäkké) je štandardom pre LED disky, ktoré sa budú otáčať alebo hlboko ťahať.
Mäkký kotúč tečie popod rotujúci valec bez praskania, čo je nevyhnutné pre tenké svetlé košíčky a zúžené mušle.
H14/H24 alebo polotvrdé tempery sa používajú, keď je disk vyrazený do plytkej misky, ktorá si musí zachovať svoj tvar, alebo keď hotový diel potrebuje skôr tuhosť ako hlboké tvarovanie.
Pomýliť si náladu je klasický defekt: na základni praská polotvrdý disk zatočený do hlbokej šálky, zatiaľ čo O disk použitý ako pevná základná doska je príliš mäkký a preliačený.
Dodávateľ polotovaru preto prispôsobuje temperovanie procesu tvárnenia – O pre spriadanie a hlboké ťahanie, H pre plytké razenie a pevné dosky – a konvertor skúša vzorku pred objemom.
Najmä odstreďovanie je citlivé na teplotu. O-disk potrebuje dostatočnú mäkkosť vyžíhaného povrchu, aby pretiekol pod valec bez odpruženia, ale úplne vyžíhaný materiál, ktorý je príliš mäkký, sa môže pri hlbokom ťahu zvrásniť alebo roztrhnúť.
Mlyn riadi žíhanie na konzistentnú teplotu, a spriadacia linka nastavuje tlak valca a rýchlosť podávania tak, aby zodpovedali.
Rozdiely v teplote medzi jednotlivými šaržami sú častou príčinou prasknutých pohárov, čo je dôvod, prečo je certifikát mlyna na temperovanie – nielen zliatinu – súčasťou špecifikácie.
Typické špecifikácie
| Parameter | Typický rozsah |
| Zliatina / miernosť | 1050 / 1060 / 1100, O (mäkké) alebo H14/H24 |
| Hrúbka | 0.5– 6 mm; priadky ~0,6–2 mm, základové dosky 2–6 mm |
| Priemer | 50– 500 mm, narezať na veľkosť polotovaru pohára/základne |
| Plochosť | byt, okraj bez otrepov, konzistentný priemer |
| Povrch | frézovacia úprava; možno eloxovať, otryskané alebo kartáčované po prúde |
| Rezanie | strihaný alebo prázdny kruh, kontrolované otrepy a hrany |
| Tolerancia | priemer ±0,2–0,5 mm, hrúbka podľa špec |
Priemer polotovaru sa vypočíta z hotových rozmerov pohára pomocou plochy povrchu ťahanej časti – hĺbky, tenký pohár potrebuje väčší blank ako plytká panvica.
Hrúbka závisí od tepelnej hmoty a stenčenia steny počas pradenia: tenký pohár používa 0,6–1,5 mm, zatiaľ čo pevná základná doska pod vysokovýkonnou COB LED využíva 3–6 mm na šírenie tepla.
Dimenzovanie polotovaru je prvým inžinierskym krokom. Odstredený pohár sa pri formovaní stenčuje, takže kotúč musí byť dostatočne hrubý, aby po nakreslení zostala minimálna stena.
Kupujúci často pracujú odvrátene od kresby pohára: požadovaná hrúbka steny, priemer a hĺbka pohára nastavte priemer polotovaru a počiatočnú mierku.
Ponechaním príliš veľkého polotovaru vzniká odpad; príliš malý blank sa rozštiepi na ráfiku. Pretože rezanie kruhov je lacné, je normálne rezať niekoľko veľkostí polotovarov, točiť vzorky, a uzamknite priemer, ktorý dáva čistý pohár s najmenším množstvom odpadu.
Od cievky po disk: Ako sa vyrábajú polotovary
Disky LED chladiča začínajú z hliníkovej cievky valcovanej za studena vo vybranej zliatine a tvrdosti.
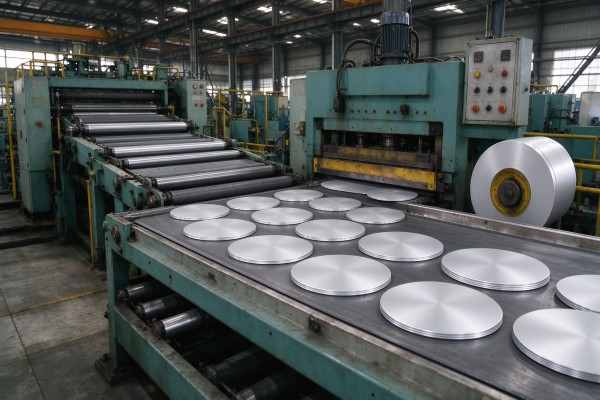
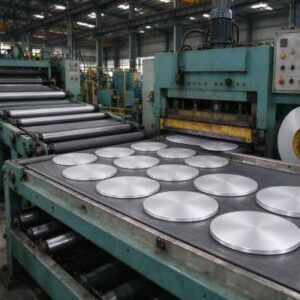
Cievka je odvinutá, vyrovnaný, a vyrezané na kruhovej linke – buď strihané okrúhlymi matricami alebo vyrazené vo vysekávacom lise – na kruhové kotúče cieľového priemeru.
Okraj je kontrolovaný na otrepy a kotúč je naskladaný, v prípade potreby preložené, a skontrolované na rovinnosť a rozchod.
Kľúčovými kvalitatívnymi bodmi sú rovinnosť (zdeformovaný disk sa excentricky otáča), okrajový otrep (čo spôsobuje praskanie pri tvárnení), konzistencia meradla, a povrchová čistota.
Pretože polotovar je vytočený do tenkej škrupiny, dokonca aj malá odchýlka v hrúbke sa prejaví ako nerovnomerná hrúbka steny alebo štiepenie.
Dobrá kruhová línia reže čisté, byt, kotúče bez otrepov, ktoré môže konvertor prevádzkovať priamo na spriadacom alebo raziacom stroji.
Výnos na kruhovej línii závisí od hniezdenia: odrezanie maximálneho počtu kotúčov zo šírky zvitku, aby sa minimalizoval odpad.
Pri veľkých priemeroch je hlavným nákladom orezanie medzi kruhmi, takže špecifikácia priemeru, ktorý dobre zapadá do štandardnej šírky cievky, znižuje cenu.
Tolerancia a stav hrán sú špecifikované pre každú aplikáciu – disky eloxovanej kvality je potrebné vyčistiť, povrch bez škrabancov, pretože eloxovanie odhalí každú stopu odvalenia, zatiaľ čo odstredené poháre potrebujú hlavne rovinnosť a kontrolu otrepov.

Formovanie: Spinning vs razenie vs CNC
Tri procesy premenia disk na chladič. Rotácia upne kotúč cez tŕň na sústruhu a valčeky ho stlačia do skosenej misky – ideálne pre tenké, okrúhle LED svetelné poháre a reflektory, a lacné pre stredné a veľké jazdy.
Razenie a hlboké ťahanie lisuje disk v matrici do plytkých panvíc a plochých základných dosiek.
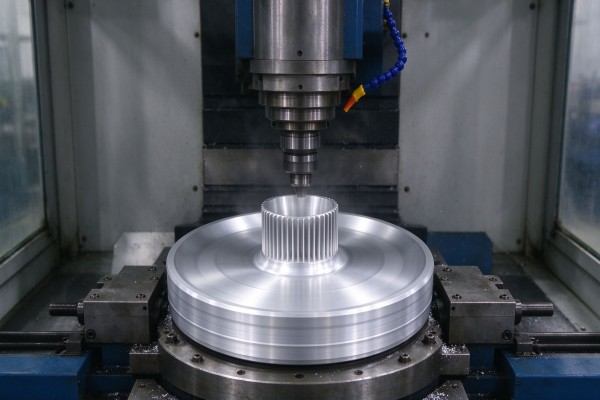
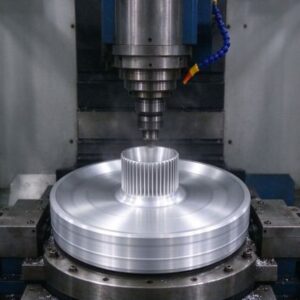
CNC obrábanie sa používa pre vysokovýkonné rebrované chladiče vyrezané z plného kotúča alebo dosky, kde záleží na presnej geometrii plutvy.
Odstreďovanie je dominantným procesom pre okrúhle LED ohrievacie poháre, pretože je rýchle, nástroje sú lacné, a vytvára zúžené, tenkostenný plášť, ktorý svetlá potrebujú.
O-tempera 1050/1060 kotúč hladko prechádza pod valčekom. Lisovanie vyhovuje plochým tanierom a plytším častiam; CNC vyhovuje vysokým výkonom, rebrované priemyselné a pouličné chladiče, kde je tepelný výkon skôr navrhnutý ako tvarovaný.
Výber procesu riadi špecifikáciu disku. Spinning chce mäkký O disk s čistým, okraj bez otrepov a dobrá rovinnosť; razenie chce konzistentný rozmer, aby sa matrica nepreťažovala;
CNC chce hrubší tanier alebo kotúč so stabilnou hrúbkou a čistý, opracovateľný povrch.
Informovanie dodávateľa prázdneho disku, do ktorého procesu bude disk prechádzať, zabráni najbežnejšej nezhode – príliš mäkkým diskom v kvalite lisovania, alebo rotujúci kotúč s okrajovým ostrapom, ktorý praská pod valcom.

Aplikácia: LED reflektory a stropné svietidlá
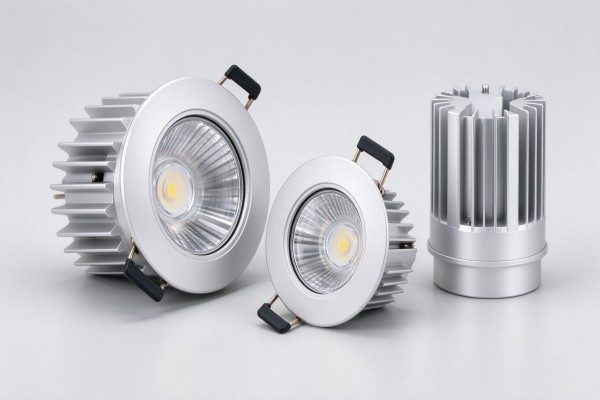
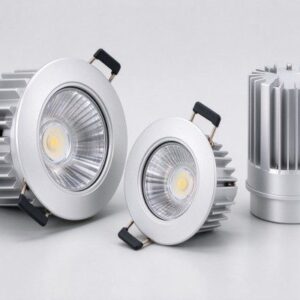
Klasický otočný hliníkový ohrievač je telom LED reflektora, PAR lampa alebo downlight.
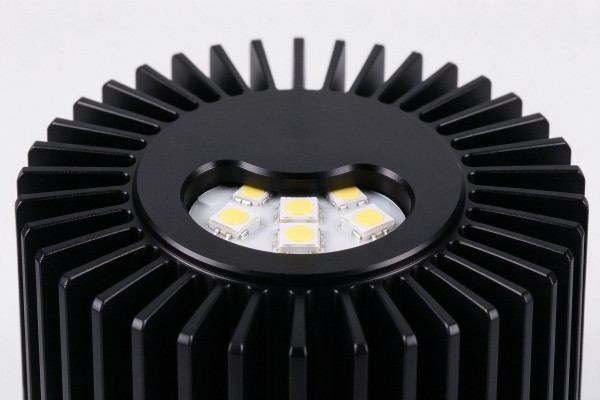
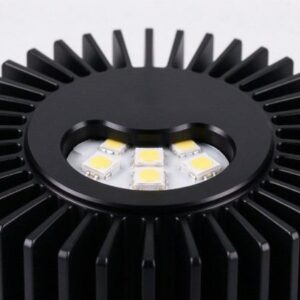
Disk je otočený do skoseného plášťa, ktorý slúži ako chladič a telo lampy: doska LED sa montuje na plochú zadnú stranu alebo základňu, teplo vedie cez hliníkovú stenu, a vonkajší povrch (často rebrované alebo ryhované) vyžaruje do vzduchu.
Preto musí byť pohár tepelne vodivý a rozmerovo okrúhly.
Pre zapustené stropné svietidlá a bodové svietidlá, hmotnosť a tepelný výkon sú dôležité – svietidlo visí na strope a musí chladiť LED bez ventilátora.
A 1050/1060 O disk odstredený na tenko poskytuje nízku hmotnosť a dobrú vodivosť; vonkajšok je často eloxovaný čiernou alebo bielou farbou, aby ladil s interiérom.
Konzistentný priemer a rovinnosť blanku udržujú otočné poháre sústredné a upínadlo je kozmetické.
Zapustené stropné svietidlá sú tepelne tesným miestom: svietidlo je umiestnené vo vnútri stropnej dutiny s malým prietokom vzduchu, takže zvlákňovacia miska musí prepúšťať teplo vodivo na svoj vonkajší povrch a cez čalúnenie.
Tenký, pohár s nízkou hmotnosťou vyzerá elegantne, ale môže sa rozpáliť; tvorcovia vyrovnávajú hrúbku steny, drážkovanie a eloxovanie, aby sa teplota spoja udržala v rámci hodnotenia LED.
Pretože tieto poháre sú viditeľné po inštalácii, povrchová úprava a guľatosť sú rovnako predajné ako chladenie.

Aplikácia: LED žiarovky a retrofitové svietidlá
LED žiarovky (A-tvar, sviečka, reflektor) a retrofit lampy používajú malé hliníkové kotúče otočné alebo vyrazené do základne chladiča pod plastovou alebo sklenenou žiarovkou.
Ovládač žiarovky a doska LED sedia na tomto hliníkovom tele, ktorý musí odovzdávať teplo okolitému vzduchu. Pretože žiarovkové chladiče sú malé a tenké, vysoká vodivosť 1050/1060 disk a dobrý povrch (rebrované alebo ryhované) sú tie, ktoré udržujú 5–15 W žiarovku v chode.
Kompatibilita dodatočnej montáže pridáva obmedzenia: chladič musí pasovať do existujúceho plášťa lampy, byť ľahký, a nevyzerajú ako blok kovu. To spĺňajú točené a rebrované hliníkové disky, často s lesklým alebo eloxovaným povrchom a plastovým lemom cez časť tela.
Blank je malý (50– 120 mm) a tenké, takže konzistencia a kontrola otrepov sú rozhodujúce pre vysokoobjemové vedenia žiaroviek.
Žiarovky chladiča čelia zníženiu nákladov a veľkosti: telo musí vyzerať ako klasická žiarovka, udržujte vodiča v pohode, a byť dostatočne lacný na spotrebiteľskú lampu.
Točené a rebrované 1050/1060 hliník to robí, často s plastovým lemom cez stred a hliníkovými rebrami odkrytými na základni.
Pretože tieto sa vyrábajú v miliónoch, priemer disku, meradlo a okraj musia byť v súlade so skalou, aby sa spriadací lis nezasekával alebo nezošrotoval.
Farba a povrch (striebro, eloxované čierne alebo lakované) sú kozmetické, ale základná vodivosť je to, čo určuje životnosť žiarovky.

Aplikácia: Ulica, High-Bay a priemyselné svietidlá
Pouličné LED svetlá s vyšším výkonom, výškové svietidlá a reflektory prenášajú viac tepla a často používajú rebrové, skôr obrábaný alebo extrudovaný hliník než jednoduchý zvlákňovaný pohár.
Základná doska začína ako hrubší hliníkový disk alebo doska – 2–6 mm 1050/1060, alebo tuhšie 5052 pre konštrukčné kryty - a rebrá sú opracované alebo spojené, aby sa zväčšila plocha.
Disk šíri teplo z poľa LED do rebier.
Pre tieto prípravky, tepelný dizajn je vedený inžiniersky: základná doska musí byť rovná a dostatočne hrubá, aby sa teplo rovnomerne rozložilo po celom poli, a povrch musí mať dobrý tepelný kontakt s doskou LED (často s teplovodivou pastou).
Vonkajšie použitie zvyšuje koróziu a poveternostné vplyvy, takže eloxovanie alebo poťahovanie je bežné. Tu je disk súčasťou navrhnutého chladiča, nielen kozmetický pohár.
Vysokovýkonné svietidlá tiež vyžadujú dobrý tepelný kontakt medzi LED poľom a základnou doskou. Zvlnené alebo hrubé základové dosky vytvárajú vzduchové medzery, ktoré pôsobia ako izolácia, poraziť najlepšiu zliatinu.
Byt, hustý 1050/1060 kotúč s opracovaným alebo brúseným montážnym povrchom umožňuje tepelnej paste vyplniť medzeru a šíriť teplo do rebier.
Vonkajšie jednotky ďalej vyžadujú eloxovanie alebo náter, aby odolali vlhkosti a postriekaniu vozovky, takže povrch disku musí mať túto povrchovú úpravu rovnomerne a bez pľuzgierov.

Povrchová úprava: Eloxovanie, Tryskacie a reflexné povrchy
Holý hliníkový disk je často dokončený po prúde. Eloxovanie je ťažké, ochranná vrstva oxidu, ktorá zlepšuje odolnosť proti korózii, poskytuje elektrickú izoláciu (užitočné tam, kde sa doska montuje), a dá sa farbiť na čierno, strieborné alebo iné farby.
Čierna anodizácia tiež zlepšuje vyžarovanie tepla z povrchu. Pieskovanie alebo textúrovanie poskytuje jednotný matný vzhľad; leštenie alebo zrkadlová úprava sa používa tam, kde vnútorný povrch musí odrážať svetlo.
Eloxovanie je najbežnejšou povrchovou úpravou chladiča LED, pretože chráni hliník a dodáva moderným svietidlám kozmetický čierny alebo biely vzhľad..
Samotný polotovar by mal byť čistý a bez otrepov, pretože eloxovanie zosilňuje povrchové defekty – škrabance a stopy od valcovania sa objavia po eloxovaní a nie sú skryté.
Reflexné vnútorné povrchy pre PAR a bodové reflektory môžu používať lesklý alebo zrkadlovo lesklý hliník.
Pretože eloxovanie je skôr premena povrchu ako náter, nasleduje po základnej úprave: hladký leštený disk eloxuje na čistú svetlú časť, zatiaľ čo ošúchaný alebo zrolovaný kotúč ukazuje stopy cez anodickú vrstvu.
Preto sú chladiče určené na eloxovanie dodávané s čistým, povrch bez škrabancov a kontrolovaná rolovacia textúra.
Čierna anodizácia, najmä, zviditeľňuje každú povrchovú chybu, takže dodávatelia, ktorí poznajú obchod s osvetlením, narábajú s kotúčmi medzi zaslepovaním a dodaním opatrne.

Tepelný dizajn: Ako disk chladí LED
Teplo prúdi z LED prechodu cez dosku a TIM (materiál tepelného rozhrania) do hliníkového disku, potom vedie cez stenu disku k vonkajšiemu povrchu a vyžaruje/konvekuje do vzduchu.
Úlohou disku je šíriť teplo z malého balenia LED po celej ploche chladiča. Dominujú tri faktory: vodivosť zliatiny (využitie 1050/1060), hrúbka steny a základne (dostatok hmoty na šírenie tepla), a vonkajší povrch (plutvy, fluting, čierne eloxovanie).
Častou chybou je, že pohár je príliš tenký, aby sa ušetrila hmotnosť: a 0.4 mm steny môžu vyzerať dobre, ale nemôžu šíriť teplo, takže LED svieti.
Thermal simulation or a simple temperature test (thermocouple on the junction, ambient and sink) validates the design. For high-power arrays, a thicker base plate and a properly sized disc diameter—rather than just a tall decorative shell—is what actually lowers junction temperature.
The interface between board and disc matters as much as the alloy. Even a 1050 plate fails if the LED board sits on it with air gaps or oxidation.
Byt, clean mounting face, thin thermal interface material, and good bolt pressure keep contact resistance low.
This is why machined base plates for COB modules are often specified with a flatness and surface finish callout rather than just a thickness.
The disc supplier controls flatness and gauge; the luminaire maker controls assembly pressure and TIM.
Quality Control of Heat-Sink Discs
| Skontrolujte | Požiadavka |
| Zliatina / miernosť | mlynský certifikát 1050/1060/1100 O alebo H |
| Hrúbka & priemer | v rámci tolerancie, konzistentné v celej dávke |
| Plochosť | žiadne vlnenie alebo baňkovanie; sa točí sústredne |
| Edge | bez otrepov, žiadne praskliny ani laminácie |
| Povrch | čisté, žiadny olej, škrabance alebo chyby odvaľovania |
| Skúška formovania | vzorka sa točí/pečiatkuje bez praskania alebo štiepenia |
| Termálne | vodivosť na zliatinu (sledovateľné prostredníctvom zliatinového certifikátu) |
Konvertor pred objemom skúša vzorovú dávku na vlastnej spriadacej alebo raziacej linke: ak disk praskne, sa točí excentricky alebo zanecháva nerovnomernú hrúbku steny, zliatina, temperovanie alebo priemer polotovaru je vypnutý.
Prichádzajúce kontroly rovinnosti, otrepy na hranách a meradlo zachytávajú väčšinu problémov; eloxovanie vo vlastnej réžii ďalej odhaľuje povrchové defekty, ktoré boli na holom disku neviditeľné.
Vlastné veľkosti a tolerancie
Kotúče chladiča sú narezané na veľkosť polotovaru zákazníka, nie do štandardného katalógu.
Kupujúci poskytne hotovú kresbu pohára alebo vytočené rozmery, a fréza vypočíta priemer polotovaru, potom nareže kotúče na tento priemer v požadovanom meradle a teplote.
Pretože nástroje pre kruhové matrice sú lacné, vlastné priemery sú flexibilné; Pre vysokorýchlostné pradenie sú špecifikované úzke tolerancie priemeru a rovinnosti.
Pre nové dizajny svietidiel, kupujúci často posielajú nákres pohára alebo základne a žiadajú o vypočítanú veľkosť polotovaru plus vzorky diskov.
Konvertor roztočí alebo vyrazí vzorku, upraví veľkosť polotovaru, ak sa stena stenčuje nerovnomerne, a potom uvoľní špecifikáciu hlasitosti.
Vzory otvorov, pre základové dosky je možné pridať stredy alebo preddierované prvky, hoci väčšina zvlákňovaných pohárov používa obyčajný kotúč a tvorí prvky v tŕni.
Pretože disky sú zvyčajne ďalej tvarované alebo eloxované, sú zabalené tak, aby zostali čisté a nepoškodené: naskladané s prekladacím papierom, aby sa zabránilo poškriabaniu, páskované na paletách, a zabalené proti vlhkosti a prachu.
Predovšetkým disky eloxovanej kvality sa pri preprave nesmú odierať, pretože po eloxovaní sa ukáže každý škrabanec.
Exportné palety sú označené zliatinou, miernosť, priemer, hrúbka, šaržový a mlynský certifikát, a dodané s dokumentáciou, ktorú výrobca osvetlenia potrebuje na vstupnú kontrolu.

Ceny a MOQ
Disky sú ocenené na hliníkovej základni (Prepojené s LME) plus vysekávanie a spracovanie.
Čistá 1050/1060 disky stoja o niečo viac za kg ako 3003 kvôli rolovaniu, ale tepelný výkon to ospravedlňuje pre chladiče.
Hrúbka, priemer, tolerancie, kvalita rezu a povrch pripravený na eloxovanie ovplyvňujú cenu; tenký, veľký, disky s vysokou toleranciou stoja viac ako hrubé, voľné.
MOQ je zvyčajne niekoľko stoviek kg alebo paleta pre vlastné veľkosti; štandardné veľkosti sú rýchlejšie.
Kupujúci kontrolujú náklady prispôsobením zliatiny tepelnej úlohe (nie príliš špecifikovať 5052 kedy 1050 je lepšie), objednávanie množstva kontajnerov, a dosiahnutie správneho priemeru polotovaru na prvý raz – opätovné rezanie, pretože miska štiepi plytvanie materiálom a časom.
Celkové náklady zahŕňajú výťažok z tvarovania: byt, bez otrepov 1050 kotúč s vysokou výťažnosťou poráža lacný kotúč, ktorý praskne na spriadacej linke.
Ako si objednať LED disky chladiča
Uveďte zliatinu (1050/1060/1100), miernosť (O na pradenie, H pre pevné dosky) a hrúbka.
Dajte hotový nákres pohára / základne alebo priemer polotovaru, ktorý potrebujete.
Zadajte toleranciu priemeru, plochosť, limit otrepu na hrane a stav povrchu.
Pred hromadnou výrobou si vyžiadajte dávku formovacej vzorky.
Potvrďte certifikát frézy pre zliatinu a temperovanie, a povrch pripravený na eloxovanie, ak eloxujete.
Dobre vedené vyšetrovanie sa zrýchľuje. Kupujúci, ktorý pošle hotovú kresbu pohára (alebo už vypočítaná veľkosť polotovaru), cieľové meradlo a temperament, následný proces (pradenie, lisovanie alebo CNC), a to, či budú disky eloxované, dostane cenovú ponuku zodpovedajúcu úlohe a nie všeobecnú cenu za kg.
Zabraňuje tiež najbežnejšiemu návratu – diskom, ktoré majú nesprávnu teplotu na otáčanie alebo ktoré vykazujú škrabance pod eloxovaním.
Pre pokračujúcu výrobu, dohodnúť písomnú špecifikáciu (zliatina, miernosť, meradlo, tolerancia priemeru, plochosť, okrajový otrep, povrch, certifikát) a preradiť proti nemu, takže každá zásielka zodpovedá schválenej vzorke.
Dodacia lehota je pre štandard krátka 1050/1060 disky v bežných veľkostiach; vlastné priemery a povrch pripravený na eloxovanie pridávajú malé nastavenie.
Pretože ceny hliníka sledujú LME, citácie majú krátku platnosť, tak potvrďte cenu, keď je špecifikácia uzamknutá.
O ekologickom kameni
Eco Alum je špecialista na dodávky hliníka založený v marci 2025, koordinácia kvalifikovaného čínskeho dodávateľského reťazca na valcovanie a vysekávanie hliníka pre zákazníkov na celom svete.
Zameriavame sa na taniere, cievky, fólie, pásy a kruhy cez 1000 séria (1050, 1060, 1070, 1100, 1235 a 1350), spolu s 3003 a 5000-séria ako napr 5052.
Skôr ako obchodník s jedným mlynom, hodíme správny mlyn, zliatina, temperovať a strihať podľa aplikácie každého zákazníka a riadiť kvalitu, certifikáty a exportné balenie.
Pre výrobcov LED osvetlenia a chladičov, dodávame s vysokou čistotou 1050, 1060 a 1100 hliníkové disky a kruhy v tvrdosti O alebo H, rezané na priemery odstredeného pohára a základnej dosky, s bytom, bez otrepov, polotovary pripravené na eloxovanie a certifikáty mlynov.
Dodávame aj my 3003 a 5052 pre tuhšie tvarované alebo konštrukčné diely a 5052 reflexná fólia tam, kde je to potrebné.
Kontaktujte [email protected] alebo zavolajte +86 19924932491 s výkresom pohára alebo veľkosťou prírezu pre továrensky koordinovanú cenovú ponuku a vzorky tvarovania.
Podporujeme výrobcov osvetlenia cez celú slučku tepelného disku: výpočet veľkosti prírezu z výkresu pohára, výber zliatiny a temperovania pre spriadanie alebo CNC, ukážkové disky pred objemom, certifikáty šarže, povrchová úprava pripravená na eloxovanie, a konzistentné zmeny držané podľa rovnakej špecifikácie.
Skôr ako predávať, koordinujeme kvalifikované valcovacie a rezacie stolice, aby disky dorazili ploché, bez otrepov a pripravený na odstreďovanie – redukcia popraskaných pohárov a nepodarkov, ktoré pochádzajú z nekonzistentných alebo nesprávne špecifikovaných zásob.
Často kladené otázky
Q: Aký hliníkový disk sa používa pre LED chladiče?
A: Vysoká čistota 1050, 1060 alebo 1100 v tempere O pre odstredené šálky a podložky; silnejší 3003/5052 len pre konštrukčne alebo mechanicky náročné diely.
Q: Prečo nepoužiť silnejšiu zliatinu?
A: Pridávanie legujúcich prvkov (Mn, Mg) zvyšuje pevnosť, ale znižuje tepelnú vodivosť; chladič potrebuje viac vedenie ako pevnosť.
Q: Tvrdosť O alebo H pre odstredené LED poháre?
A: O (mäkké) na pradenie a hlboké ťahanie; H14/H24 pre plytké lisované panvice a pevné základové dosky.
Q: Akú hrúbku disku potrebujem?
A: Točené poháre asi 0,6–2 mm; pevné základné dosky pre vysokovýkonné LED diódy asi 2–6 mm, v závislosti od tepelnej hmotnosti.
Q: Môžu byť disky eloxované?
A: Áno – uveďte pripravené na eloxovanie, čisté, polotovary bez otrepov; eloxovanie poskytuje ochranu, izolácia a čierno/strieborné kozmetické úpravy.
Q: Ako sa vypočíta priemer polotovaru?
A: Z povrchu hotového pohára (kreslenie spriadaného tvaru), potom validované pomocou formovacej vzorky.
Q: Sú k dispozícii vlastné priemery?
A: Áno – kruhové rezanie je nenáročné na nástroje, takže vlastné priemery a meradlá sú vyrezané podľa výkresu vášho pohára.
Q: Ako disk chladí LED?
A: Šíri teplo z LED dosky cez hliníkovú stenu na vonkajší rebrovaný alebo eloxovaný povrch, ktorý vyžaruje a prúdi do vzduchu.
Záver
Hliníkový disk je tepelným srdcom väčšiny okrúhlych LED svietidiel.
Vysoká čistota 1050/1060/1100 In O temper poskytuje najlepšiu rovnováhu vedenia tepla a zvlákňovania, stáva sa tenkým pohárom reflektorov a stropných svietidiel, malé telo LED žiaroviek, alebo hrubá základná doska vysokovýkonných svietidiel.
Nákupné body sú správna zliatina a tempera, plochý polotovar bez otrepov narezaný na vypočítaný priemer, povrch pripravený na elox, a formovacia vzorka pred objemom.
Získavanie diskov z koordinovaného dodávateľského reťazca, ktorý kontroluje zliatinu, miernosť, zatemnenie a certifikáty poskytujú výrobcom osvetlenia konzistentný chladič, ktorý sa čisto otáča, spoľahlivo chladí LED a po eloxovaní vyzerá dobre.