
Увођење: Основни материјал за лако инжењерство
Алуминијумска фолија у облику саћа је специјализовани основни материјал који се користи за производњу алуминијумска језгра саћа. Као типично лагано језгро сендвич структуре, саће постиже изузетно високу специфичну крутост и специфичну снагу кроз своју јединствену хексагоналну геометрију. Широко се користи у областима са строгим захтевима за тежину, ригидност, и перформансе замора, као што су ваздухопловна возила, брзи железнички транспорт, надградње бродова, и системи завесних зидова у зградама високе класе.
Овај водич има за циљ да систематски објасни, из перспектива науке о материјалима и производног инжењерства, тхе металуршке особине легура, технологије површинске обраде, прецизни процеси ваљања, кључни показатељи учинка, и њихов однос са коначним механичким понашањем језгра саћа. Служи као професионална техничка референца заснована на индустријским праксама и стандардима за инжењере, специјалисте за набавку, и произвођачи.
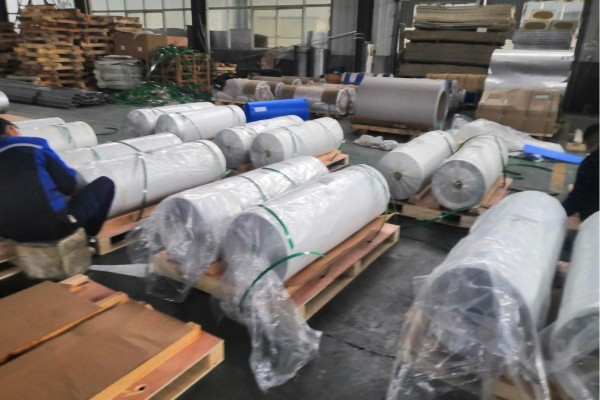
1. Алуминијумска фолија у облику саћа: Дефиниција и основна функција
Алуминијумска фолија у облику саћа се посебно односи на алуминијумску траку која је била прецизно хладно ваљане до ултра танких мерача (обично 0,03-0,08 мм)и обложене специјализованим премазом за конверзију (Нпр., хромат). Његова основна функција је да формира зидове правилно распоређених хексагоналних ћелија са саћем кроз наредне кораке производње: периодично штампање лепком, слагање, излечење, и проширење.
Сто 1: Основна техничка дефиниција алуминијумске фолије у облику саћа
| Ставка | Тецхницал Десцриптион & Захтеви |
|---|---|
| Материјална форма | Ултра танка трака метална фолија |
| Цоре Фунцтион | Формира носеће зидове ћелија саћа, претварање равних оптерећења у аксијални напон у зидовима ћелија. |
| Критична обрада површине | Превлака за конверзију хрома (или еколошки прихватљиве алтернативе без хрома) за побољшање отпорности на корозију и трајност лепљења. |
| Опсег дебљине | 0.03 мм – 0.08 мм (заједнички), тањи мерили (Нпр., 0.02мм) за ултра-лака језгра. |
| Примарна серија легуре | 3ккк серија (Нпр., 3003), 1ккк серија (Нпр., 1100), 5ккк серија (Нпр., 5052). |
| Нарав | Х18 или Х19 (Потпуно тешко), да би се обезбедила довољна крутост зидова ћелије при извијању на притисак. |
| Фокус контроле квалитета | Толеранција дебљине, чистоћа површине, уједначеност премаза, конзистентност механичких својстава. |
2. Принцип структурне механике језгра саћа и улога фолије
Механичка својства алуминијумских језгара у облику саћа потичу из њихове геометријске топологије. Када је подвргнут притиску или смичућим оптерећењима окомито на предње стране, зидови ћелија у облику саћа првенствено трпе аксијална компресија или савијање. Њихове еквивалентне механичке особине (Нпр., еквивалентни модул еластичности, модул смицања) имају дефинисане функционалне односе са интринзичним својствима фолијског материјала (Е, σс) и геометријски параметри саћа (дебљина фолије т, величина ћелије Л).
Сто 2: Механичко објашњење предности структуре саћа
| Предност перформанси | Инжењерски значај & Механизам |
|---|---|
| Изузетно висока специфична крутост/снага | Значајно повећава момент инерције попречног пресека кроз шупљу конструкцију, постизање одличне крутости на савијање са минималним материјалом. |
| Одличне перформансе компресије/смицања | Прогресивна деформација ћелијских зидова ефикасно апсорбује енергију удара, често се користи у зонама управљања енергијом у случају судара. |
| Добра топлотна/акустична изолација | Запечаћене ћелије саћа стварају бројне статичке ваздушне коморе, ефикасно блокира проток топлоте и пренос звучних таласа. |
| Изванредна стабилност у авиону | Пружа континуирану подршку за горњи и доњи слој лица, спречавање локалног извијања под компресијом. |
Кључна улога фолије: Дебљина фолије (т) директно одређује површину попречног пресека ћелијских зидова и је примарни факторутичући на језгро чврстоћа на притисак и крутост на смицање. Снага течења материјала (σс) одређује границу носивости језгра.
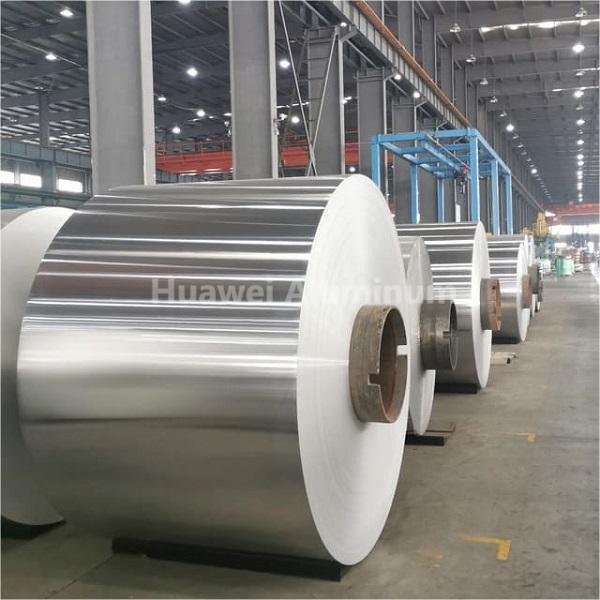
3. Третман хроматом: Неопходност, Механизам, и Контрола процеса
Нетретиране површине алуминијумске фолије имају природни оксидни филм који обезбеђује слабу и нестабилну адхезију на полимерне лепкове. Третман конверзијом хрома у хемијским облицима а сложени аморфни пасивни филм који садржи тровалентни и хексавалентни хромна алуминијумској површини.
Основна вредност третмана:
- Повећава издржљивост лепка: Конверзиони премаз обезбеђује активну површину богату -ОХ групама, формирање јаких хемијских веза и физичко спајање са лепковима као што су епоксидне или фенолне смоле.
- Побољшава отпорност подлоге на корозију: Филм делује као баријера, ефикасно одлаже електрохемијску корозију алуминијумске подлоге у тешким окружењима (влажност, слани спреј), спречавање оштећења лепка услед корозије подлоге.
- Обезбеђује прозор процеса: Стабилно стање површине гарантује доследност у процесима штампе и ламинације, што је неопходно за добијање уједначених лепљивих линија и високе чврстоће чворова.
Сто 3: Поређење перформанси: хромат вс. Превлаке за конверзију без хрома
| Индикатор учинка | Традиционални хромат премаз | Конверзиони премаз без хрома (Нпр., На бази Зр/Ти) |
|---|---|---|
| Отпорност на корозију | Одлично (садржи самоизлечујући Цр6+) | Добро до одлично (ослања се на густину премаза) |
| Перформансе лепљења | Одлично, дугорочно доказано | Добро до одлично, високо зависи од формулације |
| Утицај на животну средину | Јадно (садржи канцерогени Цр6+, строго ограничено РоХС/РЕАЦХ) | Одлично, не садржи опасне тешке метале |
| Трошак | Релативно ниско | Типично више |
| Примарне области примене | Ваздухопловство, војнички, и друге изузете области високих перформанси. | Железнички транспорт, архитектура, опште индустријске, и друге комерцијалне области. |
4. Инжењерски избор легура: Металуршка перспектива
Избор легуре је баланс перформанси, трошак, и производност. Уобичајене легуре за саћасте фолије и њихове металуршке карактеристике су следеће:
Сто 4: Анализа инжењерских карактеристика уобичајених легура алуминијумске фолије у облику саћа
| Ознака легуре | Главни легирајући елементи | Типична нарав | Кључне карактеристике & Механизам | Примарни сценарији примене |
|---|---|---|---|---|
| 3003 | Ал-Мн (Мн~1,2%) | Х18/Х19 | Најбољи укупни учинак. Ојачање чврстог раствора Мн побољшава чврстоћу уз одржавање добре формабилности; МнАл6 фаза рафинише зрна, пружа одличну отпорност на корозију. | Примарна структурна језгра за ваздухопловство, врхунски индустријски панели. |
| 1100 | Ал (≥99.0%) | Х18/Х19 | Највиша чистоћа, Одлична отпорност на корозију. Мања чврстоћа, али висока дуктилност, погодан за ултра-танко ваљање. | Унутрашња опрема, акустична/термоизолациона језгра са нижим захтевима за чврстоћом. |
| 5052 | Ал-мг (Мг~2,5%) | Х18/Х19 | Изузетна снага и перформансе замора. Значајно јачање чврстог раствора Мг, висока стопа очвршћавања. Одлична отпорност на корозију у морској атмосфери. | Конструкцијске примене под динамичким оптерећењима: Брод палубе, подови брзих возова. |
| 3004 | Ал-Мн-Мг | Х18/Х19 | Снага између 3003 и 5052. Додат Мг додатно повећава снагу док одржава добру способност лемљења. | Специјална возила, композитне структуре које захтевају накнадно заваривање. |
Савети за избор: 3003 легураје апсолутни главни материјал за језгра са саћем за ваздухопловствозбог своје изванредне равнотеже снага, Обликавост, отпорност на корозију, и трошак. 5052 погодан је за апликације које захтевају екстремно смањење тежине и динамичку снагу. 1100 користи се у високо корозивним окружењима са малим оптерећењем.
5. Процес производње алуминијумске фолије у облику саћа: Од ливења до прецизног ваљања
Висококвалитетна алуминијумска фолија у облику саћа ослања се на прецизну контролу кроз читав производни ланац.
Цоре Процесс Цхаин:
- Топљење & Цастинг: Коришћење алуминијумских ингота високе чистоће, прецизно контролисање састава легуре и садржаја примеса (Фе, И, итд.) да би се обезбедила металуршка униформност.
- Хомогенизација: Елиминише сегрегацију у инготу, обезбеђивање равномерне дисперзије честица секундарне фазе.
- Хот Роллинг & Хладно ваљање:
- После квара на топло ваљање, материјал пролази кроз више пролаза хладног ваљања.
- Кључне контролне тачке: Прецизна контрола силе котрљања, напетост, подмазивање, а хлађење је кључно за постизање ултра танких мерача (Нпр., 0.03мм) и чврста толеранција дебљине (Нпр., ±0,002 мм).
- Средње жарење се користи за ублажавање радног очвршћавања и враћање дуктилности.
- Чишћење површина & Предтретман: Алкално и кисело чишћење за уклањање уља за ваљање и природног оксидног слоја, добијање чистог, активирана површина.
- Третман хемијском конверзијом: Коришћење метода премазивања потапањем или ваљком, стриктно контролисање концентрације у купатилу, пХ, температура, и време третмана за формирање униформног премаза који испуњава стандардне захтеве тежине (Нпр., >30мг/м² као Цр).
- Прецисион Слиттинг & Инспекција: Коришћење технологије сечења без ивица да би се обезбедио квалитет ивица. 100% онлајн праћење дебљине, комбиновано са узорковањем за механичка својства (затезна чврстоћа, граница попуштања, издужење) и испитивање квалитета премаза.

6. Од фолије до језгра саћа: Детаљан процес производње
Сто 5: Кораци процеса формирања језгра саћа и техничке тачке
| Корак процеса | Опрема & Опис процеса | Тецхницал Поинтс & Контрола квалитета |
|---|---|---|
| 1. Прецизно штампање лепком | Коришћење опреме за дубоко штампање или дозирање млазница за паралелно наношење, једнако удаљене лепљиве линије на фолију. | Прецизност ширине линије, висина, и размака (±0.1мм) директно одређује снагу чвора и правилност саћа. Лепкови су обично модификоване епоксидне или фенолне смоле. |
| 2. Слагање & Лечење | Прецизно поравнавање и слагање више слојева фолије обложених лепком, затим очвршћавање у врућој преси на одређеној температури (Нпр., 120-180° Ц) и притисак. | Притисак мора бити уједначен да би се обезбедило потпуно продирање лепка и формирање комплетних чворова. Циклус очвршћавања утиче на умрежавање лепка и коначна својства. |
| 3. Проширење | Истезање излеченог “блок фолије” окомито на лепљиве линије да би се формирало шестоугаоно саће. | Стопа експанзије и дизајн уређаја морају бити оптимизовани да би се спречило кидање ћелијског зида или прекомерна пластична деформација. Проширено саће захтева стабилизацију. |
| 4. Сечење по величини | Користећи трачне тестере или ЦНЦ опрему за сечење да бисте подрезали језгро саћа до потребне дебљине и облика. | Перпендикуларност површине реза и квалитет утичу на површину и чврстоћу везивања са предњим слојевима. |
| 5. Накнадна обрада (Опционо) | Импрегнација смолом (Нпр., полиимид) за јачање чворова или давање посебних функција (отпорност на пламен). | Концентрација смоле, количина импрегнације, и процес очвршћавања захтевају строгу контролу. |
7. Кључни индикатори учинка и стандарди тестирања
Уговори о набавци и техничким споразумима треба да јасно дефинишу следеће кључне индикаторе и њихове методе испитивања.
Сто 6: Кључни индикатори учинка и сродни стандарди за алуминијумску фолију у облику саћа
| Категорија перформанси | Специфични индикатор | Типични захтев (Нпр., 3003 Х18) | Заједнички стандарди испитивања |
|---|---|---|---|
| Геометријске димензије | Дебљина & Толеранција | 0.05мм ± 0,003 мм | ГБ/Т 22638.1, АСТМ Б479 |
| Ширина & Толеранција | +0 / -1 мм | ||
| Мецханицал Пропертиес | Затезна чврстоћа (Рм) | ≥ 180 МПа | ГБ/Т 228.1, АСТМ Е8 |
| Снага приноса (Рп0.2) | ≥ 170 МПа | ||
| Издужење (А50мм) | ≥ 2% | ||
| Површинска обрада | Тежина премаза | хромат: 30-100 мг/м² (као Цр) | ГБ/Т 9791, АСТМ Б449 |
| Отпорност на корозију | Неутрални слани спреј (НСС) ≥ 168х, нема корозије основног метала. | ГБ/Т 10125, АСТМ Б117 | |
| Перформансе процеса | Снага лепљења (Пеел) | ≥ 4 Н/мм (са одређеним лепком) | ГБ/Т 2790, АСТМ Д903 |
| Напон површинског влажења | ≥ 72 мН/м (обезбеђује добро ширење лепка) | ГБ/Т 14216, АСТМ Д2578 |
8. Детаљна анализа апликација
Ваздухопловство
- Апликације: Подови за авионе, преграде кабине, облоге, задње ивице крила, језгра лопатица ротора хеликоптера, сателитске структуре.
- Материјални захтеви: Највиша оцена. Обично се користи 3003 или 5052 легура, третирани хромом, у складу са спецификацијама као што су МИЛ-ДТЛ-81706 или АМС 4344, уз пуну следљивост материјала.
Раил Транспортатион
- Апликације: Носне шишарке за воз велике брзине, кров, спратова, унутрашње зидне плоче, поклопци одељења за опрему.
- Материјални захтеви: Висока заморна чврстоћа, отпорност на пламен, мали дим и токсичност (Нпр., ИН 45545). 5052 и 3003 легуре су уобичајене, са трендом премазама без хрома.
Зидови завесе у врхунским зградама
- Апликације: Закривљене фасаде, метални кровови, унутрашње декоративне плоче за велике јавне зграде (аеродроми, позоришта).
- Материјални захтеви: Одлична равност, отпорност на временске прилике, адхезија премаза (често захтева предтретман за фарбање флуорокарбоном). 1100 и 3003 легуре су примарне, са фокусом на цену и квалитет изгледа.
маринац & Оффсхоре Енгинееринг
- Апликације: Надградње јахте, бродске преграде, стамбене просторије на морској платформи.
- Материјални захтеви: Изузетна отпорност на морску атмосферу и корозију од сланог спреја. 5052 легура је пожељна, са веома високим захтевима за површинску обраду.
9. Основни систем контроле квалитета произвођача
Врхунски добављач алуминијумске фолије у облику саћа треба да успостави свеобухватан систем контроле квалитета:
- Инцоминг Инспецтион: Спектроскопска и хемијска анализа алуминијумских ингота и хемијских сировина.
- Статистичка контрола процеса (СПЦ): Надгледање кључних параметара као што је дебљина ваљања, тежина премаза.
- Лабораторијска испитивања: Опремљен тестерима за затезање, металографски микроскопи, коморе за распршивање соли, тестери лепка, итд., за верификацију перформанси.
- Следљивост: Способност праћења сваког готовог намотаја фолије до одговарајуће топлоте талине, ваљање шарже, и параметара процеса.
- Цертификати: Има сертификате о систему управљања квалитетом специфичним за индустрију као што је АС9100 (Ваздухопловство), ИРИС (Раил).
10. Будући технолошки трендови
- Ултра-танак & Фолије ултра високе чврстоће: Развој фолија <0.02мм дебљине, користећи нове легуре попут Ал-Ли или Ал-Сц за екстремно смањење тежине.
- Еколошки прихватљиве површинске технологије: Континуирано побољшање конверзијских премаза без хрома, крећући се ка нано-технологијама попут премаза модификованих графеном.
- Дигитал & Паметна производња: Коришћење интернета ствари и великих података за оптимизацију процеса ваљања и површинске обраде у реалном времену, и предиктивно одржавање.
- Функционализовано саће: Развој паметних језгара за управљање топлотом (ПЦМ пуњење), електромагнетна заштита (проводне превлаке), или структурно праћење здравља (уграђени сензори).
Закључак
Алуминијумска фолија у облику саћа је далеко од обичног танког метала; то је производ пресека науке о материјалима, прецизна производња, и конструктивно пројектовање. Суптилне варијације у његовим перформансама су значајно појачане у макроскопским својствима језгра саћа и финалне композитне компоненте. Стога, дубоко разумевање својстава материјала, корелације процеса, и тачке контроле квалитета објашњене у овом водичу су од суштинског значаја за обезбеђивање успеха лаког инжењеринга и постизање поуздане набавке и техничке сарадње.
Избор а професионални произвођач алуминијумске фолијеса дубоком металуршком експертизом, строге могућности контроле процеса, а комплетне методе испитивања је најкритичнија одлука за добијање стабилног, алуминијумска фолија у облику саћа високих перформанси и на крају задобија поверење на врхунским тржиштима.