
Introduktion: Kärnmaterialet för lättviktsteknik
Honeycomb aluminiumfolie är det specialiserade basmaterialet som används för att tillverka bikakekärnor av aluminium. Som en typisk lätt sandwichstrukturkärna, bikakan uppnår en exceptionellt hög specifik styvhet och specifik styrka genom sin unika hexagonala geometri. Det används ofta inom områden med stränga krav på vikt, stelhet, och trötthetsprestanda, såsom flygfordon, höghastighetståg, fartygets överbyggnader, och avancerade byggnadsgardinväggssystem.
Denna guide syftar till att systematiskt förklara, ur materialvetenskapens och tillverkningsteknikens perspektiv, de metallurgiska egenskaper hos legeringar, ytbehandlingstekniker, precisionsvalsningsprocesser, nyckeltal, och deras förhållande till det slutliga mekaniska beteendet hos bikakekärnan. Den fungerar som en professionell teknisk referens baserad på industripraxis och standarder för ingenjörer, upphandlingsspecialister, och tillverkare.
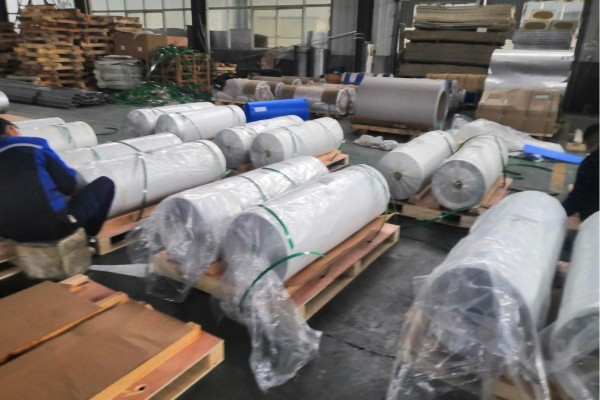
1. Honeycomb aluminiumfolie: Definition och kärnfunktion
Honeycomb aluminiumfolie hänvisar specifikt till aluminiumband som har varit exakt kallvalsade till ultratunna mätare (typiskt 0,03-0,08 mm)och belagd med en specialiserad konverteringsbeläggning (TILL EXEMPEL., kromat). Dess kärnfunktion är att bilda väggarna i de regelbundet arrangerade hexagonala bikakecellerna genom efterföljande tillverkningssteg: periodiskt självhäftande tryck, stapling, härdning, och expansion.
Tabell 1: Grundläggande teknisk definition av honeycomb aluminiumfolie
| Punkt | Teknisk beskrivning & Krav |
|---|---|
| Materialform. | Ultratunn remsa metallfolie |
| Kärnfunktion. | Bildar bikakecellernas bärande väggar, omvandlar plana belastningar till axiell spänning i cellväggarna. |
| Kritisk ytbehandling. | Kromatomvandlingsbeläggning (eller miljövänliga kromfria alternativ) för att förbättra korrosionsbeständigheten och vidhäftningshållfastheten. |
| Tjockleksområde. | 0.03 mm – 0.08 mm (gemensam), tunnare mätare (TILL EXEMPEL., 0.02mm) för ultralätta kärnor. |
| Primary Alloy Series. | 3xxx-serien (TILL EXEMPEL., 3003), 1xxx-serien (TILL EXEMPEL., 1100), 5xxx-serien (TILL EXEMPEL., 5052). |
| Humör. | H18 eller H19 (Full hårt), för att säkerställa tillräcklig kompressiv bucklingsstyvhet hos cellväggarna. |
| Kvalitetskontroll Fokus. | Tjocklekstolerans, ytans renhet, beläggningslikformighet, konsistensen av mekaniska egenskaper. |
2. Strukturell mekanik Principen för bikakekärnor och foliens roll
De mekaniska egenskaperna hos bikakekärnor av aluminium härrör från deras geometriska topologi. När de utsätts för kompression eller skjuvbelastningar vinkelrätt mot ytskikten, bikakecellväggarna i första hand genomgår axiell kompression eller böjning. Deras motsvarande mekaniska egenskaper (TILL EXEMPEL., ekvivalent elasticitetsmodul, skjuvmodul) har definierade funktionella samband med foliematerialets inneboende egenskaper (E, σs) och bikakans geometriska parametrar (folietjocklek t, cellstorlek L).
Tabell 2: Mekanisk förklaring av bikakestrukturens fördelar
| Prestandafördel | Teknisk betydelse & Mekanism |
|---|---|
| Exceptionellt hög specifik styvhet/styrka. | Ökar avsevärt tröghetsmomentet för tvärsnittet genom en ihålig struktur, uppnår utmärkt böjstyvhet med minimalt material. |
| Utmärkt kompression/skjuvningsprestanda. | Den progressiva bucklande deformationen av cellväggar absorberar effektivt stötenergi, används ofta i krockenergihanteringszoner. |
| Bra termisk/akustisk isolering. | De förseglade bikakecellerna skapar många statiska luftkammare, blockerar effektivt värmeflöde och ljudvågsöverföring. |
| Enastående stabilitet i planet. | Ger kontinuerligt stöd för de övre och nedre ansiktsarken, förhindrar lokal buckling under kompression. |
Folies nyckelroll: Folietjockleken (t) bestämmer direkt cellväggarnas tvärsnittsarea och är den primär faktorpåverkar kärnan tryckhållfasthet och skjuvstyvhet. Materialets sträckgräns (σs) bestämmer kärnans belastningsgräns.
3. Kromatbehandling: Nödvändighet, Mekanism, och processkontroll
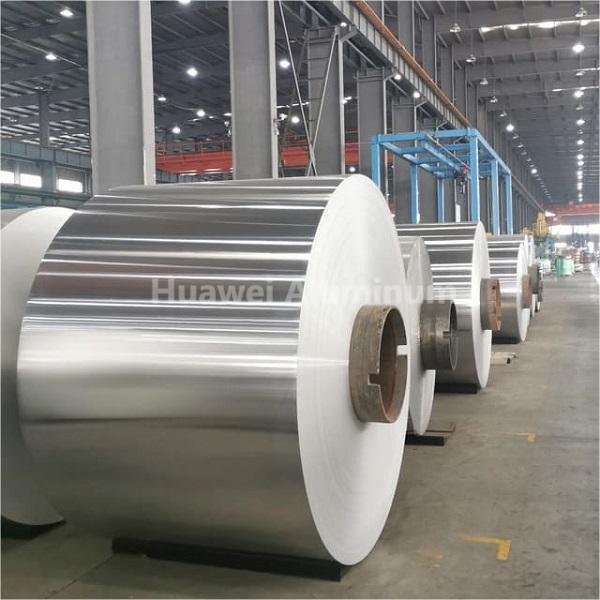
Obehandlade aluminiumfolieytor har en naturlig oxidfilm som ger svag och instabil vidhäftning till polymerlim. Kromatomvandlingsbehandling bildar kemiskt en komplex amorf passiv film innehållande trevärt och sexvärt krompå aluminiumytan.
Behandlingens kärnvärde:
- Förbättrar vidhäftningshållbarheten: Konverteringsbeläggningen ger en aktiv yta rik på -OH-grupper, bildar starka kemiska bindningar och fysisk sammankoppling med lim som epoxi eller fenolhartser.
- Förbättrar substratets korrosionsbeständighet: Filmen fungerar som en barriär, effektivt fördröja elektrokemisk korrosion av aluminiumsubstratet i tuffa miljöer (fuktighet, saltspray), förhindrar vidhäftningsfel på grund av substratkorrosion.
- Säkerställer Process Window: Ett stabilt yttillstånd garanterar konsistens i limtryck och lamineringsprocesser, vilket är väsentligt för att få enhetliga limlinjer och hög nodhållfasthet.
Tabell 3: Prestandajämförelse: Kromat vs. Kromfria omvandlingsbeläggningar
| Prestandaindikator | Traditionell kromatbeläggning | Kromfri omvandlingsbeläggning (TILL EXEMPEL., Zr/Ti-baserad) |
|---|---|---|
| Korrosionsbeständighet. | Excellent (innehåller självläkande Cr6+) | Bra till utmärkt (förlitar sig på beläggningsdensitet) |
| Adhesive Bond Performance. | Excellent, långsiktigt bevisat | Bra till utmärkt, mycket formuleringsberoende |
| Miljöpåverkan. | Dålig (innehåller cancerframkallande Cr6+, strikt begränsad av RoHS/REACH) | Excellent, innehåller inga farliga tungmetaller |
| Kosta. | Relativt låg | Typiskt högre |
| Primära tillämpningsområden. | Flyg-, militär, och andra högpresterande undantagna fält. | Järnvägstransporter, arkitektur, allmän industri, och andra kommersiella områden. |
4. Tekniskt urval av legeringar: Ett metallurgiskt perspektiv
Val av legeringar är en balans mellan prestanda, kosta, och tillverkningsbarhet. Vanliga legeringar för bikakefolie och deras metallurgiska egenskaper är följande:
Tabell 4: Tekniska egenskaper Analys av vanliga bikakeformade aluminiumfolielegeringar
| Legeringsbeteckning | Huvudlegeringselement | Typiskt humör | Nyckelegenskaper & Mekanism | Primära tillämpningsscenarier |
|---|---|---|---|---|
| 3003 | Al-mn (Mn~1,2 %) | H18/H19 | Bästa totala prestanda. Fast lösningsförstärkning av Mn förbättrar styrkan samtidigt som den bibehåller god formbarhet; MnAl6-fas förfinar korn, ger utmärkt korrosionsbeständighet. | Primära strukturella kärnor för flyg, avancerade industripaneler. |
| 1100. | Al (≥99,0%) | H18/H19 | Högsta renhet, Utmärkt korrosionsmotstånd. Lägre hållfasthet men hög duktilitet, lämplig för ultratunn valsning. | Inredning, akustiska/värmeisolerande kärnor med lägre hållfasthetskrav. |
| 5052. | Al-mg (Mg~2,5 %) | H18/H19 | Enastående styrka och utmattningsprestanda. Betydande fast lösningsförstärkning av Mg, hög arbetshärdningshastighet. Utmärkt motståndskraft mot korrosion i marin atmosfär. | Strukturella applikationer under dynamiska belastningar: skeppsdäck, golv för höghastighetståg. |
| 3004. | Al-Mn-Mg | H18/H19 | Styrka mellan 3003 och 5052. Tillsatt Mg ökar styrkan ytterligare samtidigt som god lödbarhet bibehålls. | Specialfordon, kompositstrukturer som kräver efterföljande svetsning. |
Urvalsråd: 3003 legeringär den absolut mainstream-material för bikakekärnor av flyg- och rymdkvalitetpå grund av dess enastående styrkebalans, Formbarhet, korrosionsbeständighet, och kostnad. 5052 är lämplig för applikationer som kräver extrem viktminskning och dynamisk styrka. 1100 används i mycket korrosiva men lågbelastningsmiljöer.
5. Tillverkningsprocess av honungskaka aluminiumfolie: Från gjutning till precisionsvalsning
Högkvalitativ bikakeformad aluminiumfolie förlitar sig på exakt kontroll genom hela produktionskedjan.
Kärnprocesskedja:
- Smältande & Gjutning: Använder göt av hög renhet av aluminium, exakt kontroll av legeringssammansättning och föroreningshalt (Fe, Och, etc.) för att säkerställa metallurgisk enhetlighet.
- Homogenisering: Eliminerar segregation i götet, säkerställer enhetlig spridning av sekundärfaspartiklar.
- Varmvalsning & Kallsäckande:
- Efter varmrullande haveri, materialet genomgår flera kallvalsningspassager.
- Viktiga kontrollpunkter: Exakt kontroll av rullkraften, spänning, smörjning, och kylning är avgörande för att uppnå ultratunna mätare (TILL EXEMPEL., 0.03mm) och snäv tjocklekstolerans (TILL EXEMPEL., ±0,002 mm).
- Mellanglödgning används för att lindra arbetshärdning och återställa duktiliteten.
- Ytrengöring & Förbehandling: Alkalisk och sur rengöring för att ta bort rulloljor och det naturliga oxidskiktet, få en ren, aktiverad yta.
- Kemisk omvandlingsbehandling: Använda dopp- eller rullbeläggningsmetoder, strikt kontroll av badkoncentrationen, pH, temperatur, och behandlingstid för att bilda en enhetlig beläggning som uppfyller standardviktkraven (TILL EXEMPEL., >30mg/m² som Cr).
- Precisionsskärning & Inspektion: Använder gradfri skärningsteknik för att säkerställa kantkvalitet. 100% tjockleksövervakning online, kombinerat med provtagning för mekanisk egendom (draghållfasthet, sträckgräns, förlängning) och beläggningskvalitetstestning.

6. Från folie till Honeycomb Core: Detaljerad tillverkningsprocess
Tabell 5: Honeycomb Core Forming Process Steg och tekniska punkter
| Processsteg | Utrustning & Processbeskrivning | Tekniska punkter & Kvalitetskontroll |
|---|---|---|
| 1. Precisionslimtryck. | Använda djuptryckstryck eller munstycksutmatningsutrustning för att applicera parallellt, ekvidistanta limlinjer på folien. | Precision av linjebredd, höjd, och mellanrum (±0,1 mm) bestämmer direkt nodstyrka och bikakeregelbundenhet. Lim är vanligtvis modifierade epoxi- eller fenolhartser. |
| 2. Stapling & Härdning. | Justera och stapla flera limbelagda folielager exakt, sedan härda i en varmpress under specifik temperatur (TILL EXEMPEL., 120-180° C) och tryck. | Trycket måste vara enhetligt för att säkerställa full limpenetrering och bildning av kompletta noder. Härdningscykeln påverkar vidhäftande tvärbindning och slutliga egenskaper. |
| 3. Expansion. | Stretching the cured “folieblock” vinkelrätt mot limlinjerna för att bilda den hexagonala bikakan. | Expansionshastighet och fixturdesign måste optimeras för att förhindra att cellväggen rivs sönder eller överdriven plastisk deformation. Expanderad honeycomb kräver stabilisering. |
| 4. Klippning till storlek. | Använd bandsågar eller CNC-skärutrustning för att trimma bikakekärnan till önskad tjocklek och form. | Snitytans vinkelräthet och kvalitet påverkar bindningsytan och styrkan med ytskikt. |
| 5. Efterbearbetning (Frivillig). | Hartsimpregnering (TILL EXEMPEL., polyimid) för att förstärka noder eller ge speciella funktioner (flamskydd). | Hartskoncentration, impregneringsmängd, och härdningsprocessen kräver strikt kontroll. |
7. Key Performance Indicators och teststandarder
Upphandling och tekniska avtal bör tydligt definiera följande nyckelindikatorer och deras testmetoder.
Tabell 6: Nyckelprestandaindikatorer och relaterade standarder för honeycomb aluminiumfolie
| Prestandakategori | Specifik indikator | Typiskt krav (TILL EXEMPEL., 3003 H18) | Gemensamma teststandarder |
|---|---|---|---|
| Geometriska mått. | Tjocklek & Tolerans | 0.05mm ± 0,003 mm | Gb/t 22638.1, ASTM B479 |
| Bredd & Tolerans | +0 / -1 mm | ||
| Mekaniska egenskaper. | Draghållfasthet (Rm) | ≥ 180 MPa | Gb/t 228.1, ASTM E8 |
| Avkastningsstyrka (Rp0,2) | ≥ 170 MPa | ||
| Förlängning (A50 mm) | ≥ 2% | ||
| Ytbehandling. | Beläggningsvikt | Kromat: 30-100 mg/m² (som Cr) | Gb/t 9791, ASTM B449 |
| Korrosionsbeständighet | Neutral saltspray (NSS) ≥ 168h, ingen basmetallkorrosion. | Gb/t 10125, ASTM B117 | |
| Processprestanda. | Vidhäftningsstyrka (Skal) | ≥ 4 N/mm (med specificerat lim) | Gb/t 2790, ASTM D903 |
| Ytvätningsspänning | ≥ 72 mN/m (säkerställer god limspridning) | Gb/t 14216, ASTM D2578 |
8. Fördjupad applikationsanalys
Flyg-
- Ansökningar: Flygplansgolv, hyttpartitioner, kåpor, vingens bakkanter, helikopterrotorbladskärnor, satellitstrukturer.
- Materialkrav: Högsta betyg. Använder vanligtvis 3003 eller 5052 legering, kromatbehandlad, överensstämmer med specifikationer som MIL-DTL-81706 eller AMS 4344, med full materialspårbarhet.
Järnvägstransporter
- Ansökningar: Höghastighetståg noskoner, tak, golv, innerväggspaneler, utrustning bay täcker.
- Materialkrav: Hög utmattningshållfasthet, flamskydd, låg rök och toxicitet (TILL EXEMPEL., I 45545). 5052 och 3003 legeringar är vanliga, med en trend mot kromfria beläggningar.
High-End Building Gardinväggar
- Ansökningar: Böjda fasader, metalltak, inredningspaneler för stora offentliga byggnader (flygplatser, teatrar).
- Materialkrav: Utmärkt planhet, vädermotstånd, beläggningsvidhäftning (kräver ofta förbehandling för fluorkarbonmålning). 1100 och 3003 legeringar är primära, med fokus på kostnad och utseendekvalitet.
Marin & Offshore Engineering
- Ansökningar: Yacht överbyggnader, fartygsskott, boningsrum för offshoreplattformar.
- Materialkrav: Exceptionell motståndskraft mot marin atmosfär och saltstänkkorrosion. 5052 legering föredras, med mycket höga krav på ytbehandling.
9. Grundläggande kvalitetskontrollsystem för en tillverkare
En leverantör av honeycomb-aluminiumfolie i toppskiktet bör upprätta ett omfattande kvalitetskontrollsystem:
- Inkommande besiktning: Spektroskopisk och kemisk analys av aluminiumgöt och kemiska råvaror.
- Statistisk processkontroll (SPC): Övervakning av nyckelparametrar som valstjocklek, beläggningsvikt.
- Laboratorietestning: Utrustad med dragprovare, metallografiska mikroskop, saltspraykammare, självhäftande testare, etc., för prestandaverifiering.
- Spårbarhet: Möjlighet att spåra varje färdig foliespiral tillbaka till dess motsvarande smältvärme, rullande sats, och processparametrar.
- Certifieringar: Innehar branschspecifika kvalitetsledningssystemcertifieringar som AS9100 (Flyg-), IRIS (Järnväg).
10. Framtida tekniktrender
- Ultratunn & Ultrahöghållfasta folier: Utveckling av folier <0.02mm tjock, använder nya legeringar som Al-Li eller Al-Sc för extrem lättvikt.
- Miljövänlig ytteknik: Kontinuerlig förbättring av kromfria omvandlingsbeläggningar, gå mot nanoteknologier som grafenmodifierade beläggningar.
- Digital & Smart tillverkning: Använder IoT och big data för realtidsoptimering av valsnings- och ytbehandlingsprocesser, och prediktivt underhåll.
- Funktionaliserade honungskakor: Utveckling av smarta kärnor för värmehantering (PCM fyllning), elektromagnetisk skärmning (ledande beläggningar), eller strukturell hälsoövervakning (inbyggda sensorer).
Slutsats
Honeycomb aluminiumfolie är långt ifrån vanlig tunnmetall; det är produkt av skärningspunkten mellan materialvetenskap, precisionstillverkning, och strukturell design. Subtila variationer i dess prestanda förstärks avsevärt i de makroskopiska egenskaperna hos bikakekärnan och den slutliga kompositkomponenten. Därför, en djup förståelse för materialets egenskaper, processkorrelationer, och kvalitetskontrollpunkter som förklaras i den här guiden är grundläggande för att säkerställa framgången med lättviktsteknik och uppnå tillförlitlig upphandling och tekniskt samarbete.
Att välja en professionell tillverkare av aluminiumfoliemed djup metallurgisk expertis, strikta processkontrollmöjligheter, och kompletta testmetoder är det mest kritiska beslutet för att få stabil, högpresterande bikakeformad aluminiumfolie och i slutändan förtjänar förtroende på avancerade marknader.