
ఫార్మాస్యూటికల్ అల్యూమినియం ఫాయిల్లో పూత పెళుసుదనం యొక్క సమస్యలు మరియు ప్రక్రియ మెరుగుదల
ఔషధ ప్యాకేజింగ్లో ఫార్మాస్యూటికల్ అల్యూమినియం ఫాయిల్ కీలకమైన పదార్థం, దాని అద్భుతమైన అవరోధ లక్షణాల కారణంగా ఘన మోతాదు రూపాలు మరియు ఇన్ఫ్యూషన్ కంటైనర్ల సీలింగ్ కోసం బ్లిస్టర్ ప్యాకేజింగ్లో విస్తృతంగా ఉపయోగించబడుతుంది, సీలింగ్ పనితీరు, మరియు భద్రత. పూత యొక్క నాణ్యత నేరుగా నిల్వ స్థిరత్వాన్ని ప్రభావితం చేస్తుంది, వినియోగ భద్రత, మరియు ఫార్మాస్యూటికల్స్ యొక్క ప్యాకేజింగ్ సమ్మతి. పూత పెళుసుదనం, ఫార్మాస్యూటికల్ అల్యూమినియం ఫాయిల్ ఉత్పత్తి మరియు అప్లికేషన్లో అత్యంత సాధారణ నాణ్యత లోపాలలో ఒకటి, అడ్డంకి పనితీరుపై రాజీ పడడమే కాదు, తేమ శోషణకు దారితీస్తుంది, ఆక్సీకరణ, మరియు ఔషధాల కాలుష్యం, కానీ పూత శకలాలు వేరుచేయడం వలన భద్రతా ప్రమాదాలను కూడా పరిచయం చేయవచ్చు.

1. పూత పెళుసుదనం యొక్క సమస్య లక్షణం మరియు ప్రమాదాలు
1.1 పెళుసుదనం యొక్క రూపాలు
పెళుసుదనం ప్రధానంగా పగుళ్లుగా వ్యక్తమవుతుంది, నిర్లిప్తత, లేదా వివిధ దశలలో పూత యొక్క పొడి, మూడు రకాలుగా వర్గీకరించవచ్చు:
1.1.1 ఉత్పత్తి సమయంలో పెళుసుదనం
పూత మరియు క్యూరింగ్ తర్వాత వెంటనే ఉపరితల పగుళ్లు కనిపిస్తాయి, లేదా ఉద్రిక్తత కారణంగా చీలిక లేదా మూసివేసే సమయంలో అంచుల వద్ద పెళుసుదనం ఏర్పడుతుంది.
1.1.2 నిల్వ మరియు రవాణా సమయంలో పెళుసుదనం
ఉష్ణోగ్రత మరియు తేమ హెచ్చుతగ్గులు లేదా బాహ్య పీడనం కారణంగా పెళుసుదనం ఏర్పడుతుంది, సంభావ్యంగా ఉపరితల నష్టం కలిసి ఉంటుంది.
1.1.3 వాడుకలో పెళుసుదనం
పూత సులభంగా విడిపోతుంది, పొడులు, లేదా పొక్కులు గుద్దడం లేదా రోగిని తెరిచేటప్పుడు షీట్లలో చిరిగిపోతుంది.
సాధారణ నియమం ప్రకారం 4055 యొక్క చైనీస్ ఫార్మకోపోయియా2025 ఎడిషన్, పెళుసుదనం నేరుగా పేలుడు బలం ప్రామాణిక అవసరాల కంటే తక్కువగా పడిపోతుంది (≥98 kPa). పెళుసుగా ఉండే నమూనాలు తరచుగా క్రింద పేలుడు బలాన్ని ప్రదర్శిస్తాయి 60 kPa, నీటి ఆవిరి మరియు ఆక్సిజన్ ప్రసార రేట్లు పరిమితులను మించే అవకాశం ఉంది, ఔషధ రక్షణలో రాజీ పడుతోంది.
పట్టిక 1: ఫార్మాస్యూటికల్ అల్యూమినియం ఫాయిల్లో పూత పెళుసుదనం యొక్క ప్రధాన లక్షణాలు మరియు ప్రభావాలు
| పెళుసుదనం యొక్క దశ, | విలక్షణమైన లక్షణాలు, | కీ ప్రభావ సూచికలు, | సంభావ్య పరిణామాలు, |
|---|---|---|---|
| ఉత్పత్తి ప్రక్రియ, | పూత తర్వాత ఉపరితలం పగుళ్లు; చీలిక/వైండింగ్ సమయంలో అంచు పెళుసుదనం | బరస్ట్ బలం, పూత సంశ్లేషణ | తక్షణ స్క్రాప్ ఉత్పత్తి, పెరిగిన ఉత్పత్తి ఖర్చులు |
| నిల్వ & రవాణా, | డీలామినేషన్, పగుళ్లు, స్థానికీకరించిన నిర్లిప్తత | నీటి ఆవిరి ప్రసార రేటు, ఆక్సిజన్ ట్రాన్స్మిషన్ రేట్ | అడ్డంకి లక్షణాల నష్టం, తేమ శోషణ మరియు ఆక్సీకరణకు దారితీస్తుంది |
| వినియోగ ప్రక్రియ, | పంచింగ్ సమయంలో పౌడర్, తెరిచే సమయంలో చిరిగిపోతుంది | స్వరూపం, పూత సమగ్రత | విదేశీ పదార్థం పరిచయం ప్రమాదం, ఔషధ భద్రత మరియు వినియోగదారు అనుభవాన్ని ప్రభావితం చేస్తుంది |
| సాధారణ ప్రభావాలు, | అసంపూర్ణ పూత, కనిపించే లేదా మైక్రోస్కోపిక్ లోపాలు | బరస్ట్ బలం (తరచుగా <60 kPa), అవరోధం పనితీరు | పాటించకపోవడం చైనీస్ ఫార్మకోపోయియాప్రమాణాలు, నియంత్రణ ప్రమాదాలను ప్రేరేపించడం |
1.2 పెళుసుదనం యొక్క ప్రధాన ప్రమాదాలు
1.2.1 డ్రగ్ సేఫ్టీ రిస్క్లు
పూత శకలాలు మందులను కలుషితం చేస్తాయి; తగ్గిన అవరోధ లక్షణాలు తేమ శోషణకు దారి తీయవచ్చు, ఆక్సీకరణ, మరియు అధోకరణం, ముఖ్యంగా కాంతి-సెన్సిటివ్ మరియు హైగ్రోస్కోపిక్ ఔషధాలను ప్రభావితం చేస్తుంది. పెళుసైన లోపాలతో ప్యాకేజింగ్ ఔషధ తేమను సగటున పెంచుతుందని అధ్యయనాలు చూపిస్తున్నాయి 2.3% తర్వాత 6 నెలల వేగవంతమైన పరీక్ష (40°C/75% RH), ఔషధ ప్రమాణాలను మించిపోయింది.
1.2.2 వర్తింపు మరియు నాణ్యత ప్రమాదాలు
పూత పెళుసుదనం అనేది తీవ్రమైన నాణ్యత లోపం, ఇది వంటి ప్రమాణాలను అందుకోవడంలో విఫలమవుతుంది చైనీస్ ఫార్మకోపోయియామరియు ఫార్మాస్యూటికల్ అల్యూమినియం ఫాయిల్(YBB00152002-2015), సంభావ్య ఉత్పత్తి నమోదు వైఫల్యం ఫలితంగా, GMP ఆడిట్ అననుకూలత, ఉత్పత్తి గుర్తుచేస్తుంది, మరియు అడ్మినిస్ట్రేటివ్ జరిమానాలు. అనుబంధ సమీక్ష వ్యవస్థ అమలు నుండి, సుమారుగా 18% పూత నాణ్యత సమస్యల కారణంగా అల్యూమినియం ఫాయిల్ తయారీదారులు తొలగించబడ్డారు.
1.2.3 ఆర్థిక మరియు బ్రాండ్ ప్రమాదాలు
పెరిగిన స్క్రాప్ రేట్లు ఉత్పత్తి ఖర్చులను పెంచుతాయి; నాణ్యత సమస్యలు కార్పొరేట్ ఖ్యాతిని మరియు కస్టమర్ సంబంధాలను దెబ్బతీస్తాయి. ఆకుపచ్చ సేకరణ యంత్రాంగాల ఒత్తిడిలో, నాణ్యత లేని కంపెనీలు మార్కెట్లో మార్జినలైజేషన్ను ఎదుర్కొంటున్నాయి.

2. పూత పెళుసుదనం యొక్క కారణ విశ్లేషణ
పెళుసుదనం యొక్క కారణాలు అనేక అంశాలను కలిగి ఉంటాయి, ముడి పదార్థాలతో సహా, ప్రక్రియలు, ముందస్తు చికిత్స, మరియు పర్యావరణ పరిస్థితులు, అవన్నీ పరస్పరం సంబంధం కలిగి ఉంటాయి.
పట్టిక 2: ఫార్మాస్యూటికల్ అల్యూమినియం ఫాయిల్లో పూత పెళుసుదనం యొక్క ముఖ్య కారణ విశ్లేషణ
| కారణం వర్గం, | నిర్దిష్ట కారకాలు, | చర్య యొక్క యంత్రాంగం, | సాధారణ వ్యక్తీకరణలు లేదా పేలవమైన పారామితులు, |
|---|---|---|---|
| సరిపోని ముడి పదార్థం అనుకూలత, | 1. సబ్స్ట్రేట్ నాణ్యత లోపాలు | అసమాన పూత, ఒత్తిడి ఏకాగ్రత; పేద సంశ్లేషణ | తక్కువ స్వచ్ఛత, మందం సహనం >±2μm, ఉపరితల కాలుష్యం |
| 2. సరికాని రెసిన్ ఎంపిక | పేలవమైన పూత వశ్యత, అధిక పెళుసుదనం | అధిక గాజు పరివర్తన ఉష్ణోగ్రత (>50° C.), విస్తృత పరమాణు బరువు పంపిణీ | |
| 3. సరికాని సంకలిత వినియోగం | పెరిగిన అంతర్గత ఒత్తిడి, పేద అనుకూలత | సరికాని ప్లాస్టిసైజర్ నిష్పత్తి, అధిక ద్రావణి అవశేషాలు | |
| అసమంజసమైన ఉత్పత్తి ప్రక్రియలు, | 1. పూత పరామితి విచలనాలు | అసమాన పూత మందం, అంతర్గత ఒత్తిడి ఉత్పత్తి | మితిమీరిన వేగం, మందం విచలనం >±3% |
| 2. పేద క్యూరింగ్ ప్రక్రియ నియంత్రణ | సరికాని క్రాస్లింకింగ్ సాంద్రత, మితిమీరిన పెళుసు లేదా తగినంత బలం | సరికాని ఉష్ణోగ్రత/సమయం, అసమాన UV ఎక్స్పోజర్ | |
| 3. సరికాని చీలిక మరియు వైండింగ్ | అంచు ఒత్తిడి లేదా నిరంతర తన్యత ఒత్తిడి | విపరీతమైన టెన్షన్, అధిక చీలిక వేగం | |
| తగినంత సబ్స్ట్రేట్ ప్రీట్రీట్మెంట్ లేదు, | పేలవమైన శుభ్రత మరియు కరుకుదనం | బలహీనమైన పూత సంశ్లేషణ, డీలామినేషన్కు గురయ్యే అవకాశం ఉంది | సాధారణ తుడవడం మాత్రమే, ఉపరితల శక్తి <35 mN/m |
| పర్యావరణ కారకాలు, | విపరీతమైన ఉష్ణోగ్రత/తేమ హెచ్చుతగ్గులు లేదా పేలవమైన శుభ్రత | థర్మల్ ఒత్తిడి, పేద క్యూరింగ్, అపరిశుభ్రత పరిచయం | ఉష్ణోగ్రత <15° C., తేమ >80%, దుమ్ము కాలుష్యం |
2.1 సరిపోని ముడి పదార్థం అనుకూలత
2.1.1 అల్యూమినియం ఫాయిల్ సబ్స్ట్రేట్ లోపాలు
సబ్స్ట్రేట్లు (ఉదా., 8011, 8021 మిశ్రమాలు) తక్కువ స్వచ్ఛతతో, అధిక మలినాలను, పేద చదును, లేదా అధిక మందం సహనం (>±2 μm) అసమాన పూత మరియు ఒత్తిడి ఏకాగ్రతకు దారితీస్తుంది. ఉపరితల నూనె మరకలు లేదా అధిక మందపాటి ఆక్సైడ్ పొరలు కూడా పూత సంశ్లేషణను తగ్గిస్తాయి.
2.1.2 సరికాని పూత రెసిన్ ఎంపిక
సాధారణ రెసిన్లు (ఉదా., యాక్రిలిక్, పాలియురేతేన్, EVA) పేద వశ్యతతో, అధిక గాజు పరివర్తన ఉష్ణోగ్రతలు (ఉదా., >50° C.), లేదా విస్తృత పరమాణు బరువు పంపిణీ క్యూరింగ్ తర్వాత అధిక పెళుసుదనాన్ని కలిగిస్తుంది. ±15% కంటే ఎక్కువ వేడి-సీల్ రెసిన్ల కరిగే ప్రవాహ సూచిక హెచ్చుతగ్గులు కూడా పెళుసుదనాన్ని పెంచుతాయి.
2.1.3 సరికాని సంకలిత వినియోగం
అనుచితమైన మొత్తంలో ప్లాస్టిసైజర్లు, సంకలితం మరియు రెసిన్ల మధ్య పేలవమైన అనుకూలత, మరియు అధిక ద్రావణి అవశేషాలు పూత సంశ్లేషణ మరియు వశ్యతను ప్రభావితం చేస్తాయి, పగుళ్లకు దారి తీస్తుంది.
2.2 అసమంజసమైన ఉత్పత్తి ప్రక్రియ పారామితులు
2.2.1 పూత పరామితి వ్యత్యాసాలు
పూత వేగం యొక్క సరికాని నియంత్రణ, మందం, లేదా డాక్టర్ బ్లేడ్ ఒత్తిడి అసమాన పూత మందం ఫలితంగా ఉంటుంది (విచలనం >±3%). అస్థిరమైన సంకోచం కారణంగా అధిక మందపాటి పూతలు అంతర్గత ఒత్తిడికి గురవుతాయి, అయితే మితిమీరిన సన్నని పూతలు పూర్తి రక్షణ పొరను ఏర్పరచడంలో విఫలమవుతాయి.
2.2.2 పేద క్యూరింగ్ ప్రక్రియ నియంత్రణ
అధిక ఉష్ణోగ్రతలు లేదా వేడి గాలి క్యూరింగ్లో ఎక్కువసేపు ఉండటం వల్ల పూతను ఓవర్-క్రాస్లింక్ చేయవచ్చు., పెళుసుగా తయారవుతుంది; తగినంత ఉష్ణోగ్రత లేదా సమయం అసంపూర్తిగా క్యూరింగ్ మరియు తక్కువ బలం దారితీస్తుంది. సరికాని UV తీవ్రత లేదా ఎక్స్పోజర్ సమయం అసమాన క్యూరింగ్ లేదా స్థానికీకరించిన వేడెక్కడానికి కారణమవుతుంది.
2.2.3 సరికాని స్లిటింగ్ మరియు వైండింగ్
అధిక చీలిక వేగం లేదా ఉద్రిక్తత అంచు పగుళ్లకు కారణమవుతుంది; అధిక వైండింగ్ టెన్షన్ పూతను నిరంతర తన్యత ఒత్తిడిలో ఉంచుతుంది, నిల్వ సమయంలో పెళుసుదనానికి గురయ్యేలా చేస్తుంది.
2.3 తగినంత సబ్స్ట్రేట్ ప్రీట్రీట్మెంట్ లేదు
పేలవమైన ఉపరితల శుభ్రత మరియు కరుకుదనం పూత సంశ్లేషణను గణనీయంగా ప్రభావితం చేస్తుంది. రసాయన క్షీణత లేదా ఎలక్ట్రోకెమికల్ ఆక్సీకరణ లేకుండా ఉపరితల శుభ్రపరచడం చమురు మరియు ధూళి అవశేషాలను వదిలివేస్తుంది, పూత సంశ్లేషణ బలహీనపడటం. తగినంత ఉపరితల కరుకుదనం లేదు (ఉపరితల శక్తి <35 mN/m) పూత యొక్క తగినంత చెమ్మగిల్లడం మరియు వ్యాప్తిని కూడా అడ్డుకుంటుంది.
2.4 పర్యావరణ కారకాలు
ఉత్పత్తి ఉష్ణోగ్రతలు 15°C కంటే తక్కువ లేదా తేమ ఎక్కువ 80% పూత లెవలింగ్ మరియు క్యూరింగ్ సామర్థ్యాన్ని ప్రభావితం చేయవచ్చు. నిల్వ మరియు రవాణా సమయంలో విపరీతమైన ఉష్ణోగ్రత మరియు తేమ హెచ్చుతగ్గులు రేకు మరియు పూత మధ్య ఉష్ణ విస్తరణ యొక్క సరిపోలని గుణకాల కారణంగా ఉష్ణ ఒత్తిడిని సృష్టిస్తాయి. భౌతిక ప్రభావాలు లేదా కుదింపు నేరుగా పెళుసుదనాన్ని కలిగిస్తుంది. పేలవమైన ఉత్పత్తి పర్యావరణ పరిశుభ్రత ధూళి కణాలను ఒత్తిడి ఏకాగ్రత పాయింట్లను సృష్టించడానికి అనుమతిస్తుంది, పెళుసుదనాన్ని వేగవంతం చేస్తుంది.
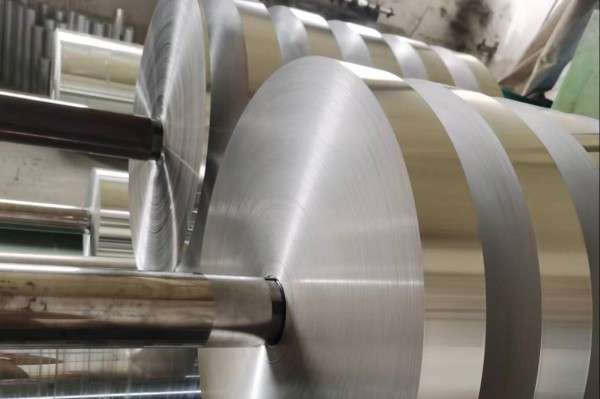
3. కోటింగ్ పెళుసుదనం కోసం ప్రక్రియ మెరుగుదల చర్యలు
పట్టిక 3: ఫార్మాస్యూటికల్ అల్యూమినియం ఫాయిల్ ప్రాసెస్ మెరుగుదల కోసం కీలక నియంత్రణ పారామితులు
| అభివృద్ధి ప్రాంతం, | నియంత్రణ పరామితి, | సిఫార్సు చేయబడిన పరామితి/ప్రామాణికం, | నియంత్రణ లక్ష్యం, |
|---|---|---|---|
| ముడి పదార్థాలు, | ఉపరితల మందం సహనం | ±2μm లోపల | పూత ఏకరూపతను నిర్ధారించుకోండి |
| ఉపరితల ఉపరితల ఉద్రిక్తత | ≥31 mN/m | మంచి తేమను నిర్ధారించుకోండి | |
| రెసిన్ గాజు పరివర్తన ఉష్ణోగ్రత (Tg) | 20-40° C. | వశ్యత మరియు బలాన్ని సమతుల్యం చేయండి | |
| హీట్-సీల్ రెసిన్ యొక్క మెల్ట్ ఫ్లో ఇండెక్స్ వైవిధ్యం | ≤± 10% | ప్రక్రియ స్థిరత్వాన్ని నిర్ధారించుకోండి | |
| పూత ప్రక్రియ, | పూత వేగం | 10-15 m/my | పూత ఏకరూపతను నిర్ధారించుకోండి |
| పూత మందం ఏకరూపత | విచలనం ≤±3% | అంతర్గత ఒత్తిడి ఏకాగ్రతను నివారించండి | |
| పూత బరువు | 2-5 g/m² | ||
| క్యూరింగ్ ప్రక్రియ, | వేడి గాలి క్యూరింగ్ ఉష్ణోగ్రత/సమయం | 80-100° C. / 3-5 నిమి | పూర్తి క్రాస్లింక్ని నిర్ధారించుకోండి, పెళుసుదనాన్ని నివారించండి |
| UV క్యూరింగ్ తీవ్రత/సమయం | 80-120 mJ/సెం² / 1-2 s | ||
| సబ్స్ట్రేట్ ప్రీట్రీట్మెంట్, | రసాయన డీగ్రేసింగ్ (ఉష్ణోగ్రత/సమయం) | 50-60° C. / 1-2 నిమి | నూనెలను పూర్తిగా తొలగించండి |
| ఎలెక్ట్రోకెమికల్ ఆక్సీకరణ (వోల్టేజ్/సమయం) | 10-15 V / 30-60 s | ఉపరితల శక్తి మరియు కరుకుదనాన్ని మెరుగుపరచండి | |
| చికిత్స తర్వాత ఉపరితల ఉద్రిక్తత | ≥35 mN/m | అధిక పూత సంశ్లేషణను నిర్ధారించుకోండి | |
| పర్యావరణం & నిల్వ, | ఉత్పత్తి వాతావరణం ఉష్ణోగ్రత/తేమ | 20-25° C. / 50-60% RH | ప్రక్రియ స్థిరత్వాన్ని నిర్ధారించుకోండి |
| నిల్వ వాతావరణం ఉష్ణోగ్రత/తేమ | 15-25° C. / ≤60% RH | వృద్ధాప్యం మరియు తేమ శోషణను నిరోధించండి |
3.1 రా మెటీరియల్ ఎంపిక మరియు నియంత్రణను ఆప్టిమైజ్ చేయడం
3.1.1 కఠినమైన ఉపరితల ఎంపిక
అధిక స్వచ్ఛతను ఉపయోగించండి, తక్కువ-అశుద్ధం 8011/8021 ±2 μm మరియు ఉపరితల ఉద్రిక్తత ≥31 mN/m లోపల నియంత్రించబడే మందం సహనం కలిగిన మిశ్రమాలు. అధిక డిమాండ్ ఉత్పత్తుల కోసం, ≥0.030 మిమీ మందం కలిగిన ఉపరితలాలను ఎంచుకోవచ్చు, దిగువ పిన్హోల్ రేట్లతో 0.1 చదరపు మీటరుకు.
3.1.2 రెసిన్ మరియు సంకలిత ఎంపికను ఆప్టిమైజ్ చేయడం
మితమైన గాజు పరివర్తన ఉష్ణోగ్రతలతో రెసిన్లను ఎంచుకోండి (20–40°C) మరియు ఏకరీతి పరమాణు బరువు పంపిణీ. ద్రావకం-ఆధారిత రకాలను భర్తీ చేయడానికి నీటి ఆధారిత లేదా UV-నయం చేయగల రెసిన్లు సిఫార్సు చేయబడ్డాయి. హీట్-సీల్ రెసిన్ల మెల్ట్ ఫ్లో ఇండెక్స్ వైవిధ్యం ≤±10% ఉండాలి. సంకలిత సూత్రీకరణలను ఆప్టిమైజ్ చేయండి, ఫ్లెక్సిబిలిటీని మెరుగుపరచడానికి ప్లాస్టిసైజర్లను ఉపయోగించడం మరియు సంశ్లేషణను మెరుగుపరచడానికి సిలేన్ కప్లింగ్ ఏజెంట్లను ఉపయోగించడం వంటివి, సంకలిత అనుకూలతను నిర్ధారించడం.
3.1.3 రా మెటీరియల్ తనిఖీ మెకానిజమ్లను ఏర్పాటు చేయడం
ఇన్కమింగ్ తనిఖీని బలోపేతం చేయండి, రెసిన్ వశ్యతను పర్యవేక్షించడం, పరమాణు బరువు పంపిణీ, ఉపరితల శుభ్రత, కరుకుదనం, మొదలైనవి, ఉత్పత్తిలోకి ప్రవేశించకుండా అర్హత లేని పదార్థాలను నిరోధించడానికి.
3.2 ఉత్పత్తి ప్రక్రియ పారామితులను అనుకూలపరచడం
3.2.1 ఖచ్చితమైన పూత ప్రక్రియ నియంత్రణ
10-15 m/min వద్ద పూత వేగాన్ని నియంత్రించండి, 0.1-0.3 MPa వద్ద డాక్టర్ బ్లేడ్ ఒత్తిడి, మరియు పూత బరువు 2-5 g/m² వద్ద ఉంటుంది, మందం ఏకరూపత విచలనాన్ని నిర్ధారించడం ≤± 3%. పూత ఏకరూపతను నిర్ధారించడానికి పరికరాలను క్రమం తప్పకుండా నిర్వహించండి.
3.2.2 క్యూరింగ్ ప్రాసెస్ పారామితులను ఆప్టిమైజ్ చేయడం
వేడి గాలి క్యూరింగ్ను 80–100°C వద్ద 3–5 నిమిషాల పాటు ఏకరీతి గాలి వేగం 1–2 మీ/సెతో నియంత్రించాలి.; UV క్యూరింగ్ తీవ్రత 1-2 సెకన్లకు 80–120 mJ/cm² ఉండాలి. నిజ సమయంలో పారామితులను పర్యవేక్షించండి మరియు సర్దుబాటు చేయండి.
3.2.3 స్లిటింగ్ మరియు వైండింగ్ ప్రక్రియలను మెరుగుపరచడం
చీలిక వేగం 5-10 m/min ఉండాలి, స్థిరమైన టెన్షన్ వైండింగ్ ఉపయోగించి 50-100 N వద్ద వైండింగ్ టెన్షన్ నియంత్రించబడుతుంది. అంతర్గత ఒత్తిడిని విడుదల చేయడానికి గాయం కాయిల్స్ను 24-48 గంటలు విశ్రాంతి తీసుకోవడానికి అనుమతించండి. వేడి-సీలింగ్ ఉష్ణోగ్రత హెచ్చుతగ్గులు ± 1 ° C లోపల నియంత్రించబడాలి.
3.3 సబ్స్ట్రేట్ ప్రీ-ట్రీట్మెంట్ ప్రక్రియలను బలోపేతం చేయడం
యొక్క పూర్తి-ప్రక్రియ ముందస్తు చికిత్సను అమలు చేయండి “రసాయన క్షీణత - నీరు ప్రక్షాళన - ఎలక్ట్రోకెమికల్ ఆక్సీకరణ - నీరు ప్రక్షాళన - ఎండబెట్టడం.” డీగ్రేసింగ్ (50–60°C, 1- 2 నిమిషాలు) నూనెలను తొలగిస్తుంది; ఎలెక్ట్రోకెమికల్ ఆక్సీకరణ (10-15 వి, 30-60 సెకన్లు) ఉపరితల కరుకుదనం మరియు కార్యాచరణను మెరుగుపరుస్తుంది; ప్రక్షాళన కోసం డీయోనైజ్డ్ నీటిని ఉపయోగించండి; ఎండబెట్టడం (80–90°C, 2-3 నిమిషాలు) ఉపరితల పొడిని నిర్ధారిస్తుంది. పోస్ట్-ట్రీట్మెంట్ సబ్స్ట్రేట్ ఉపరితల ఉద్రిక్తత ≥35 mN/m ఉండాలి.
3.4 పర్యావరణ నియంత్రణను మెరుగుపరచడం
3.4.1 ఉత్పత్తి పర్యావరణాన్ని నియంత్రించడం
వర్క్షాప్ ఉష్ణోగ్రతను 20-25 ° C వద్ద నిర్వహించండి, సాపేక్ష ఆర్ద్రత 50%–60%, మరియు దుమ్ము కాలుష్యాన్ని తగ్గించడానికి గ్రేడ్ D ప్రమాణాల వద్ద శుభ్రత.
3.4.2 నిల్వ మరియు రవాణా పరిస్థితులను ఆప్టిమైజ్ చేయడం
పూర్తయిన ఉత్పత్తులను చల్లని ప్రదేశంలో నిల్వ చేయండి (15–25°C), పొడి (తేమ ≤60%), మరియు వెంటిలేటెడ్ గిడ్డంగి, ప్రత్యక్ష సూర్యకాంతి మరియు అధిక స్టాకింగ్ను నివారించడం. రవాణా సమయంలో షాక్ప్రూఫ్ మరియు తేమ-ప్రూఫ్ ప్యాకేజింగ్ను ఉపయోగించండి, తీవ్రమైన ఉష్ణోగ్రత/తేమ హెచ్చుతగ్గులు మరియు యాంత్రిక ప్రభావాలను నివారించడం.
3.5 నాణ్యత తనిఖీ వ్యవస్థలను మెరుగుపరచడం
3.5.1 పూర్తి-ప్రక్రియ తనిఖీ మెకానిజమ్లను ఏర్పాటు చేయడం
పూత మందం మరియు ఏకరూపత యొక్క ఆన్లైన్ పర్యవేక్షణను నిర్వహించండి; వశ్యత కోసం పూర్తయిన ఉత్పత్తులను పరీక్షించండి, సంశ్లేషణ, పగిలిపోయే బలం (≥98 kPa), నీటి ఆవిరి ప్రసరణ రేటు (≤0.5 గ్రా/(m²·24h)), మొదలైనవి.
3.5.2 వృత్తి పరీక్షా సామగ్రిని ఉపయోగించడం
ఫార్మాకోపియా-కంప్లైంట్ బర్స్ట్ టెస్టర్లతో సన్నద్ధం చేయండి (ఉదా., NPD-01బి), ద్రావణి అవశేషాల పరీక్ష కోసం హెడ్స్పేస్ గ్యాస్ క్రోమాటోగ్రఫీని ఉపయోగించండి, మరియు పూత సూక్ష్మ నిర్మాణాన్ని గమనించడానికి మైక్రోస్కోప్లను ఉపయోగించండి.
3.5.3 క్వాలిటీ ట్రేసిబిలిటీ మరియు స్టెబిలిటీ టెస్టింగ్ సిస్టమ్లను ఏర్పాటు చేయడం
పూర్తి ట్రేస్బిలిటీ కోసం బ్యాచ్ నాణ్యత రికార్డులను సృష్టించండి. వివిధ పర్యావరణ పరిస్థితులలో పూత పనితీరును అంచనా వేయడానికి సాధారణ స్థిరత్వ పరీక్షలను నిర్వహించండి.

4. ఇంప్రూవ్మెంట్ ఎఫెక్టివ్నెస్ మరియు ఇండస్ట్రీ ట్రెండ్ల ధృవీకరణ
4.1 ఇంప్రూవ్మెంట్ ఎఫెక్టివ్నెస్ యొక్క ఉదాహరణ
పై మెరుగుదలలను అమలు చేసిన తర్వాత, ఒక కంపెనీ సాధించింది a 30% పూత వశ్యత పెరుగుదల, ఎ 25% సంశ్లేషణలో మెరుగుదల, పూత మందం ఏకరూపత విచలనం ≤±2%, క్యూరింగ్ పూర్తి రేటు >99%, మరియు సబ్స్ట్రేట్ ప్రీ-ట్రీట్మెంట్ అర్హత రేటు 100%. పెళుసుదనం కారణంగా స్క్రాప్ రేటు తగ్గింది 8.5% దిగువకు 0.3%, మరియు ఉత్పత్తి అర్హత రేటు చేరుకుంది 99.7%, ఫార్మాకోపియల్ అవసరాలను తీర్చగల శక్తితో. నీటి ఆధారిత పూతలకు మారడం ద్వారా, VOC ఉద్గారాలను పైగా తగ్గించారు 80%, ప్రముఖ ఫార్మాస్యూటికల్ కంపెనీల సరఫరా గొలుసులోకి విజయవంతంగా ప్రవేశించింది.
పట్టిక 4: కంపెనీలో ప్రక్రియ మెరుగుదలకు ముందు మరియు తరువాత కీలక సూచికల పోలిక
| కీలక పనితీరు సూచిక, | మెరుగుదలకు ముందు స్థితి, | మెరుగుదల తర్వాత స్థితి, | మెరుగుదల/అనుకూల స్థితి, |
|---|---|---|---|
| పూత వశ్యత, | తక్కువ, పగుళ్లకు గురయ్యే అవకాశం ఉంది | గణనీయంగా మెరుగుపడింది | సుమారుగా మెరుగుపడింది 30% |
| పూత సంశ్లేషణ, | సరిపోదు, డీలామినేషన్కు గురయ్యే అవకాశం ఉంది | బలమైన బంధం | సుమారుగా మెరుగుపడింది 25% |
| పూత మందం ఏకరూపత, | విచలనం >±5% | విచలనం ≤±2% | లక్ష్యం సాధించారు |
| క్యూరింగ్ పూర్తి రేటు, | ~95% | >99% | నాణ్యత గణనీయంగా స్థిరీకరించబడింది |
| సబ్స్ట్రేట్ ప్రీట్రీట్మెంట్ పాస్ రేట్, | అస్థిరమైనది | 100% | మూల నాణ్యత నియంత్రించబడుతుంది |
| పెళుసుదనం స్క్రాప్ రేటు, | 8.5% | <0.3% | నాణ్యత నష్టం గణనీయంగా తగ్గింది |
| మొత్తం ఉత్పత్తి అర్హత రేటు, | ~91% | 99.7% | అధిక-స్థాయి కస్టమర్ అవసరాలను తీరుస్తుంది |
| బర్స్ట్ స్ట్రెంత్, | పాక్షికంగా దిగువన 98 kPa | మొత్తం ≥98 kPa | 100% అనుగుణంగా చైనీస్ ఫార్మకోపోయియా |
| పర్యావరణ ప్రయోజనం (VOCలు), | ద్రావకం ఆధారిత పూతలను ఉపయోగించడం | నీటి ఆధారిత పూతలను ఉపయోగించడం | ద్వారా ఉద్గారాలు తగ్గాయి >80% |
4.2 పరిశ్రమ అభివృద్ధి పోకడలు
4.2.1 పూత సాంకేతికతల పచ్చదనం
నీటి ఆధారిత, UV-నయం చేయగల, మరియు తక్కువ లేదా సున్నా VOCలతో ఎలక్ట్రాన్ బీమ్-నియం చేయగల పూతలు క్రమంగా ద్రావకం ఆధారిత ఉత్పత్తులను భర్తీ చేస్తాయి.
4.2.2 ఖచ్చితత్వం మరియు మేధస్సు వైపు క్రియాత్మక అభివృద్ధి
ఇంటెలిజెంట్ యాంటీ కల్తీకి పూత పూస్తున్నారు, ఒక-అంశం-ఒక-కోడ్ ట్రేస్బిలిటీ, డైనమిక్ కాంతి రక్షణ, మరియు అత్యంత చురుకైన ఔషధాల రక్షణ అవసరాలను తీర్చడానికి స్మార్ట్ సెన్సింగ్.
4.2.3 పరిశ్రమ నిబంధనలను మరింతగా పెంచడం
ది చైనీస్ ఫార్మకోపోయియాప్రమాణాలు పురోగమిస్తూనే ఉన్నాయి, మైక్రోస్ట్రక్చర్ వైపు విస్తరించే పరీక్షతో, రసాయన లక్షణం, మరియు జీవ అనుకూలత, ఎంటర్ప్రైజెస్లో డ్రైవింగ్ ప్రక్రియ మరియు నాణ్యత నియంత్రణ అప్గ్రేడ్లు.
5. తీర్మానం
ఫార్మాస్యూటికల్ అల్యూమినియం ఫాయిల్లో పూత పెళుసుదనం అనేది బహుళ కారకాల వల్ల కలిగే నాణ్యత లోపం, ముడి పదార్థాలతో సహా, ప్రక్రియలు, ముందస్తు చికిత్స, మరియు పర్యావరణ పరిస్థితులు, ఔషధ భద్రతకు ముప్పు కలిగిస్తోంది, కార్పొరేట్ సమ్మతి, మరియు ఆర్థిక ప్రయోజనాలు. ముడి పదార్థాలను క్రమపద్ధతిలో ఆప్టిమైజ్ చేయడం ద్వారా, ప్రక్రియ పారామితులను ఖచ్చితంగా నియంత్రిస్తుంది, ఉపరితల ముందస్తు చికిత్సను బలోపేతం చేయడం, పర్యావరణ పరిస్థితులను ఖచ్చితంగా నియంత్రిస్తుంది, మరియు నాణ్యత తనిఖీ వ్యవస్థలను మెరుగుపరచడం, పెళుసుదనం యొక్క ప్రమాదాన్ని సమర్థవంతంగా తొలగించవచ్చు, ఉత్పత్తి విశ్వసనీయతను పెంచడం.
భవిష్యత్తులో, ఎంటర్ప్రైజెస్ హరితహారం వైపు పరిశ్రమ పోకడలను అనుసరించాలి, ఖచ్చితత్వం, మరియు ఫంక్షనలైజేషన్, R పెంచండి&డి పెట్టుబడి, ప్రక్రియ నవీకరణలను నిరంతరం ముందుకు తీసుకువెళుతుంది, ఫార్మకోపియా మరియు సంబంధిత ప్రమాణాలకు ఖచ్చితంగా కట్టుబడి ఉండాలి, మరియు అధిక-నాణ్యత ఉత్పత్తులతో ఔషధ భద్రతను నిర్ధారించడానికి నాణ్యత నిర్వహణ వ్యవస్థలను మెరుగుపరచడం మరియు మొత్తం పరిశ్రమ స్థాయిని పెంచడం.