Алюмінієвий диск для світлодіодних радіаторів
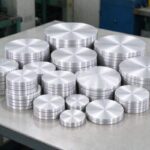
| Специфікація | Значення |
| Вдача | О (м'який, спінінг) / H14-H24 (штампування, жорсткі пластини) |
| Товщина | 0.5–6 мм |
| Діаметр | 50–500 мм (вирізати до розміру порожнього) |
| Теплопровідність | ~220–230 Вт/мК (1ххх) |
| Толерантність | діаметр ±0,2–0,5 мм, товщина за спец |
| Додатки | закручені світлодіодні чашки, опорні плити, колбові/вуличні/високі радіатори |
Алюмінієвий диск для світлодіодних радіаторів
Вступ
Алюмінієвий диск для світлодіодних радіаторів являє собою круглу заготовку з алюмінію високої чистоти (найчастіше 1050, 1060 або 1100) що обертають виробники освітлювальних приладів, штамп, глибоко втягніть або машиною в корпус світлодіодного світильника, що розподіляє тепло.
Світлодіоди є чутливими приладами: якщо вони не можуть відводити тепло, температура їх з'єднання підвищується, світловіддача падає, змінюється колір і життя скорочується.
Алюмінієвий диск є сировиною, яка стає радіатором, корпус світлодіодної чашки та базова пластина, яка проводить тепло від світлодіодної плати до навколишнього повітря.
Для світлодіодного керування температурою, алюміній перемагає більшість альтернатив.
Він легкий, низька вартість, легко прясти та штампувати, стійкий до корозії, і — у своїй чистій формі 1xxx — хороший теплопровідник.
У цьому посібнику пояснюється, які алюмінієві диски використовуються для світлодіодних радіаторів, чому чисті сплави перевершують міцніші за нагріванням, доступні темпераменти та розміри, як виготовляються та формуються заготовки, Основне застосування світильників, анодування та оздоблення поверхні, тепловий дизайн, контроль якості, ціноутворення та замовлення, і таблицю основних специфікацій.

Що таке алюмінієвий диск для світлодіодних радіаторів?
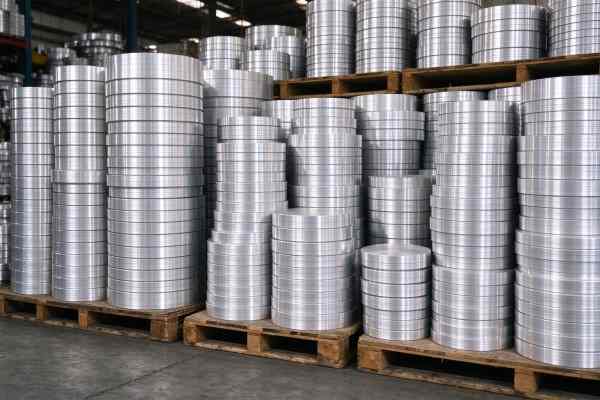
Алюмінієвий диск (також називається алюмінієвим кругом або заготовкою) являє собою круглий лист, вирізаний з рулону алюмінію. Для світлодіодних радіаторів він зазвичай має товщину 0,5–6 мм і приблизно 50 мм до кількох сотень міліметрів у діаметрі, в залежності від світильника.
Потім диск перетворюється вниз за течією — обертається в чашку, утрамбовують у неглибоку каструлю, або механічно оброблений — щоб перетворитися на оболонку прожектора, що розподіляє тепло, даунлайт, лампочка або вуличний світильник.
Диск вибирається відразу за двома властивостями: теплопровідність і формоздатність.
А 1050/1060/1100 диск добре проводить тепло (чистий алюміній становить приблизно 220–230 Вт/мК) і є досить м’яким у темпері O, щоб обертати або глибоко витягувати без тріщин.
Більш міцні сплави, такі як 3003 або 5052 є більш жорсткими та більш стійкими до корозії, але гірше проводять тепло; вони зарезервовані для механічно складних частин, а не для чистого розподілу тепла.
Найпоширенішою заготовкою є 1050 алюмінієвий круг; іноді використовуються більш жорсткі деталі 3003 алюмінієвий круг.
Термін охоплює як маленькі тонкі диски, закручені в легкі чашки, так і більші товсті диски, які оброблені на базові пластини.
Об'єднує їх те, що диск є стартовою заготовкою, не готова частина: освітлювач формує його, анодує його, монтує світлодіодну плату та драйвер, і відправляє світильник.
Ось чому точність специфікацій має значення — надто тонкий диск тріскається на шнурі, що обертається, той, який не є плоским, проходить ексцентрично, і той, що виготовлений з неправильного сплаву, не може відводити тепло, яке виробляє потужний світлодіод.
Чому алюміній для управління температурою світлодіодів?
Хороша теплопровідність: чистий алюміній 1xxx проводить тепло набагато краще, ніж пластик або литий під тиском цинк.
Легка вага: близько однієї третини щільності міді, важливий для вбудованих і модернізованих світильників.
Легко прясти та штампувати на тонкі, тонкостінні легкі чашки та сковорідки.
Низька вартість і широка доступність порівняно з мідними радіаторами.
Природно стійкий до корозії та допускає анодування для розсіювання тепла та ізоляції.
Підлягає повторній переробці та сумісна з цільовими цільовими показниками індустрії освітлення.
Мідь проводить краще, ніж алюміній, але важча і дорожча; пластик дешевий, але є ізолятором. Алюміній сидить у солодкому місці: достатньо провідний, щоб охолодити потужний світлодіод, досить легкий для стелі, і досить дешевий для споживчої лампи. Ось чому майже кожна оболонка світлодіодного радіатора на ринку, особливо прядена або штампована кругла, починається як алюмінієвий диск..
У порівнянні з пластиком, алюміній проводить тепло на порядки краще, тому пластиковий корпус лампи затримує тепло та скорочує термін служби світлодіода.
У порівнянні з литим алюмінієм, закручений 1050 чашка тонша, більш гладкий і дешевий інструмент, і проводить краще, ніж пористе лиття під тиском.
У порівнянні з міддю, алюміній становить приблизно третину ваги і набагато дешевший, а при температурах бачить невелику світлодіодну мийку, розрив провідності більш ніж компенсується більшою площею поверхні, яку дозволяє легка алюмінієва оболонка.
Який сплав? Теплопровідність проти міцності
| сплав | прибл. теплопровідність (З/Мк) | характер | Використовується для світлодіодних радіаторів |
| 1050 / 1060 | ~225–230 | чистий, дуже м'який, найвища провідність | закручені чашки, опорні плити, теплові розподільники |
| 1100 | ~218 | чистий з невеликою кількістю Cu, м'який, хороша формоутворюваність | штамповані каструлі, легкі чашки |
| 3003 | ~160–190 | Mn сплав, сильніший, жорсткіше | механічно вимогливі фасонні частини |
| 5052 | ~130 | Mg сплав, сильний, стійкий до корозії | конструкційні корпуси, не основний радіатор |
Правило просте: для частини, яка поширює світлодіодне тепло, вибрати найчистіший м'який сплав, який ще утворюється.
В якості легуючих елементів додаються (Мн в 3003, Mg в 5052), підвищується міцність і стійкість до корозії, але падає теплопровідність.
А 5052 heat sink looks strong but moves heat poorly; a 1050 disc conducts well but may be too soft for a structural wall. Most spun LED cups are 1050/1060 О, which balances both.
Reflective inner surfaces for some luminaires use a 5052 дзеркало з високою відбивною здатністю; general structural sheet can come from the 5000 серія алюмінієвий лист діапазон.
Практичні поради: do not over-specify. A lighting buyer asked for “strongest aluminum” may end up with 5052, which feels premium but moves heat about 40% less well than 1050 and runs the LED hotter.
Reserve 3003/5052 for the few parts that really need mechanical stiffness or outdoor corrosion, і використовувати 1050/1060 for the heat-spreading cup and base.
If in doubt, a sample in each alloy with a simple temperature test under the same LED and current settles the question faster than datasheets.
Вдача: O for Spinning, H for Stiffness
О вдача (відпалений, м'який) is the standard for LED discs that will be spun or deep-drawn.
A soft disc flows under the spinning roller without cracking, which is essential for thin light cups and tapered shells.
H14/H24 or half-hard tempers are used when the disc is stamped into a shallow pan that must keep its shape, or when the finished part needs stiffness rather than deep forming.
Getting the temper wrong is a classic defect: a half-hard disc spun into a deep cup cracks at the base, while an O disc used as a rigid base plate is too soft and dents.
The blank supplier therefore matches the temper to the forming process—O for spinning and deep drawing, H for shallow stamping and rigid plates—and the converter trials a sample before volume.
Spinning in particular is temper-sensitive. Диск O потребує достатньої відпаленої м’якості, щоб протікати під роликом без стрибка, але повністю відпалений матеріал, який є занадто м’яким, може пом’ятися або порватися під час глибокого витягування.
Млин контролює відпал до стабільного стану, а прядильна лінія встановлює тиск ролика та швидкість подачі відповідно.
Різниця в температурі між партіями є поширеною причиною тріснутих чашок, Ось чому сертифікація заводу на відпуск, а не лише на сплав, є частиною специфікації.
Типові технічні характеристики
| Параметр | Типовий діапазон |
| сплав / темперамент | 1050 / 1060 / 1100, О (м'який) або H14/H24 |
| Товщина | 0.5–6 мм; пряжені чашечки ~0,6–2 мм, опорні плити 2–6 мм |
| Діаметр | 50–500 мм, вирізати за розміром чашки/основи |
| площинність | плоский, край без задирок, постійний діаметр |
| Поверхня | обробка млина; може бути анодований, підірвана або оброблена щіткою за течією |
| Нарізка | обрізане або порожнє коло, контрольовані задирки та край |
| Толерантність | діаметр ±0,2–0,5 мм, товщина за спец |
Діаметр заготовки розраховується з розмірів готової чашки з використанням площі поверхні витягнутої частини — глибина, для тонкої чашки потрібна більша заготовка, ніж для неглибокої сковорідки.
Товщина залежить від термічної маси та потоншення стінки під час обертання: тонка чашка використовує 0,6–1,5 мм, у той час як тверда основа під потужним COB LED використовує 3–6 мм для поширення тепла.
Визначення розміру заготовки – це перший крок розробки. Розкручена чашка тоншає в міру формування, тому диск повинен бути достатньо товстим, щоб залишати мінімальну стінку після малювання.
Покупці часто діють у зворотному напрямку від малюнка чашки: необхідна товщина стінки, діаметр і глибину чашки встановіть діаметр заготовки та початковий калібр.
Залишення занадто великого пустого місця створює відходи обрізки; занадто маленька заготовка розколюється по краю. Тому що різання по колу – це дешево, нормально вирізати кілька розмірів заготовок, спінові зразки, і зафіксуйте діаметр, який дає чисту чашку з найменшою кількістю брухту.
Від котушки до диска: Як виготовляються заготовки
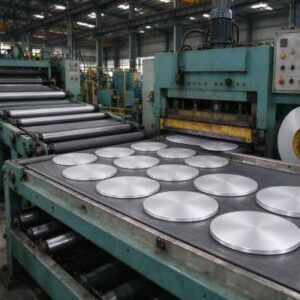
Світлодіодні тепловідвідні диски починаються з холоднокатаної алюмінієвої котушки в обраному сплаві та загартуванні.
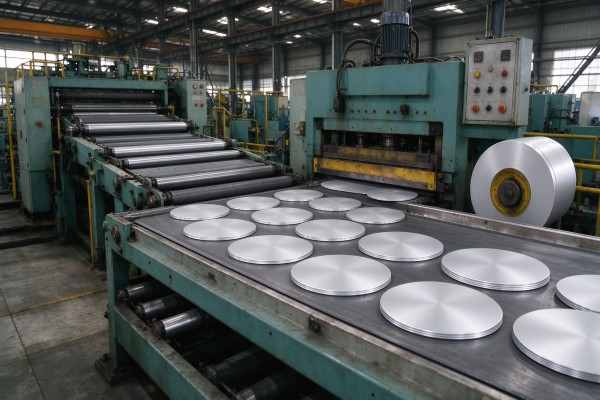
Котушка розмотана, вирівнюється, і виготовлені на круговій лінії різання — або розрізані за допомогою круглих штампів, або штамповані в штампованому пресі — на круглі диски цільового діаметра.
Край перевіряється на наявність задирок, і диск укладається в стопку, перемежовуються, якщо необхідно, і перевіряється на площинність і калібр.
Основні моменти якості – рівність (деформований диск обертається ексцентрично), кромка задирок (що викликає розтріскування при формуванні), вимірювальна консистенція, і чистота поверхні.
Тому що заготовка прядеться в тонку оболонку, навіть невелика варіація калібру проявляється як нерівна товщина стінки або розколювання.
Хороша кругова лінія зрізає чисто, плоский, диски без задирок, які перетворювач може працювати безпосередньо на прядильній або штамповній машині.
Урожайність по лінії кола залежить від гніздування: вирізання максимальної кількості дисків із ширини рулону для мінімізації браку.
Для великих діаметрів обробка між колами є основною витратою, тому вказівка діаметра, який добре відповідає стандартній ширині котушки, знижує ціну.
Допуск і стан краю вказуються для кожного застосування — диски з анодованим рівнем потребують очищення, поверхня без подряпин, оскільки анодування виявляє кожну сліду від кочення, у той час як чашки, що обертаються, потребують переважно рівності та контролю задирок.

Формування: Прядіння проти штампування проти ЧПУ
Три процеси перетворюють диск на радіатор. Прядіння затискає диск на оправці на токарному верстаті, а ролики притискають його до конічної чашки — ідеально підходить для тонких, круглі світлодіодні чашки та прожектори, і дешево для середніх і великих тиражів.
Штампуванням і глибоким витягуванням пресують диск у матриці в дрібні каструлі та більш плоскі пластини.
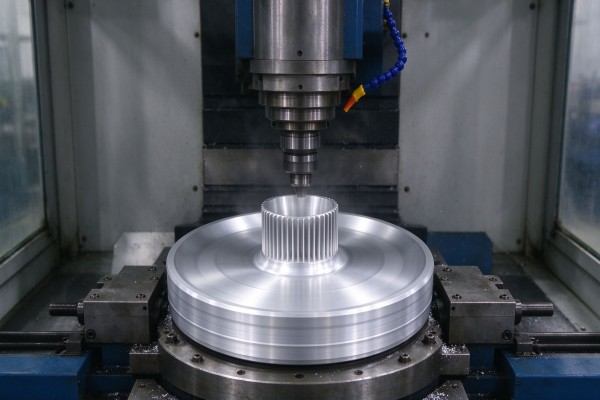
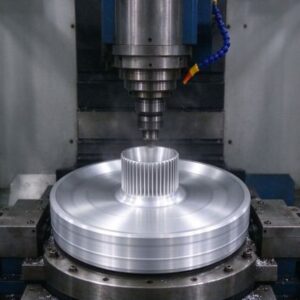
Обробка з ЧПУ використовується для високопотужних ребристих радіаторів, вирізаних із суцільного диска або пластини, де точна геометрія ребер має значення.
Віджим є домінуючим процесом для круглих світлодіодних теплових чашок, оскільки він швидкий, інструменти дешеві, і він виробляє конічні, тонкостінна оболонка, яка потрібна освітленню.
О-температура 1050/1060 диск плавно проходить під роликом. Штампування підходить для плоских плит і більш дрібних деталей; ЧПУ підходить для високої потужності, оребрені промислові та вуличні радіатори, де теплові характеристики проектуються, а не формуються.
Вибір процесу визначає специфікацію диска. Спінінгу потрібен м’який диск O з чистим, край без задирок і хороша рівність; для штампування потрібен постійний калібр, щоб матриця не перевантажувалася;
CNC хоче більш товсту пластину або диск зі стабільною товщиною та чистотою, оброблювана поверхня.
Повідомлення постачальника заготовок, до якого процесу піде диск, запобігає найпоширенішій невідповідності — надто м’який диск для штампування, або обертовий диск із заусенцями, які тріскаються під роликом.

застосування: Світлодіодні прожектори та світильники
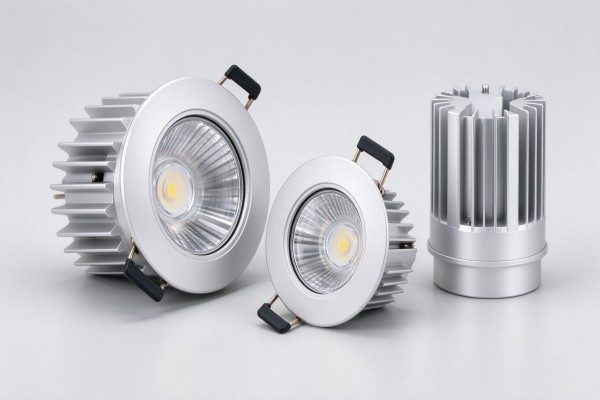
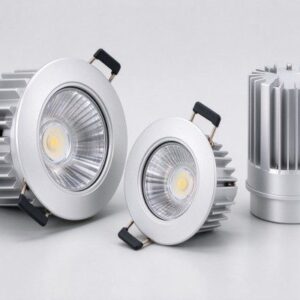
Класичний обертовий алюмінієвий нагрівач є корпусом світлодіодного прожектора, PAR лампа або downlight.
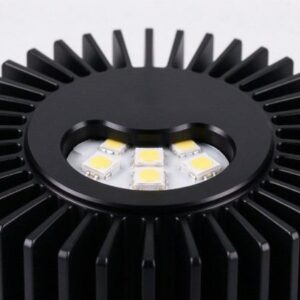
Диск обертається в конусоподібну оболонку, яка виконує функції радіатора та корпусу лампи: світлодіодна плата встановлюється на плоску задню частину або основу, тепло проводить через алюмінієву стінку, і зовнішньої поверхні (часто ребристий або рифлений) випромінює в повітря.
Тому чашка повинна бути теплопровідною і круглою.
Для вбудованих світильників і точкових світильників, І вага, і теплові характеристики мають значення — світильник висить на стелі та повинен охолоджувати світлодіод без вентилятора.
А 1050/1060 Тонкий диск O забезпечує низьку масу та хорошу провідність; зовнішня сторона часто анодована в чорний або білий колір відповідно до інтер’єру.
Постійний діаметр заготовки та площинність забезпечують концентричні обертові чашки та косметичний вигляд пристосування.
Вбудовувані світильники є термічним місцем: світильник розміщується всередині стелі з невеликим потоком повітря, тому чашка, що обертається, повинна провідно віддавати тепло своїй зовнішній поверхні та через обріз.
Тонкий, маленька чашка виглядає елегантно, але може нагріватися; виробники вирівнюють товщину стінок, рифлення та анодування, щоб підтримувати температуру переходу в межах рейтингу світлодіода.
Оскільки ці чашки видно після встановлення, обробка поверхні та округлість є такою ж перевагою, як і охолодження.

застосування: Світлодіодні лампи та модернізовані лампи
світлодіодні лампочки (А-подібна форма, свічка, рефлектор) і модернізовані лампи використовують невеликі алюмінієві диски, закручені або вштамповані в основу радіатора під пластиковою або скляною колбою.
Драйвер лампи та світлодіодна плата розташовані на цьому алюмінієвому корпусі, які повинні віддавати тепло в навколишнє повітря. Тому що колбові радіатори маленькі й тонкі, висока провідність 1050/1060 диск і хороша площа поверхні (ребристий або рифлений) це те, що забезпечує охолодження лампочки потужністю 5–15 Вт.
Сумісність із модернізацією додає обмежень: радіатор повинен підходити до наявної лампової оболонки, бути легким, і не виглядати як металевий блок. Алюмінієві диски з прядями та ребрами відповідають цьому, часто з глянцевим або анодованим покриттям і пластиковою спідницею на частині тіла.
Заготовка маленька (50–120 мм) і тонкий, тому консистенція та контроль задирок є критично важливими для ліній колб великого обсягу.
Колбові радіатори стикаються з невисокою ціною та розміром: корпус повинен виглядати як класична лампочка, тримати водія в холоді, і бути достатньо дешевим для споживчої лампи.
Прядіння і плавники 1050/1060 це робить алюміній, часто з пластиковою спідницею посередині та алюмінієвими ребрами, відкритими в основі.
Тому що вони виробляються мільйонами, діаметр диска, калібр і кромка повинні бути рівними каменю, щоб прядильний прес не застряг і не зламався.
Колір і поверхня (срібло, анодований чорний або пофарбований) є косметичними, але основна провідність визначає термін служби лампи.

застосування: вул, Світильники високого класу та промислові
Світлодіодні вуличні ліхтарі підвищеної потужності, світильники з високими панелями та прожектори передають більше тепла та часто використовують оребрені, оброблений або екструдований алюміній, а не проста чашка.
Основна пластина спочатку виглядає як більш товстий алюмінієвий диск або пластина — 2–6 мм 1050/1060, або жорсткіше 5052 для конструкційних корпусів — і ребра оброблені або склеєні для збільшення площі поверхні.
Диск поширює тепло від світлодіодної матриці до ребер.
Для цих світильників, Тепловий проект є інженерним: Основна плита має бути плоскою та достатньо товстою, щоб рівномірно поширювати тепло по масиву, і поверхня повинна мати хороший тепловий контакт зі світлодіодною платою (часто з термопастою).
Використання на відкритому повітрі сприяє корозії та вивітрюванню, тому анодування або покриття є звичайним явищем. Тут диск є частиною спеціального радіатора, не просто косметична чашка.
Світильники високої потужності також вимагають хорошого теплового контакту між світлодіодним масивом і базовою пластиною. Деформовані або шорсткі опорні пластини створюють повітряні зазори, які виконують роль ізоляції, перемогти найкращий сплав.
Квартира, товстий 1050/1060 диск із обробленою або відшліфованою монтажною поверхнею дозволяє термічній пасті заповнювати щілину та поширювати тепло до ребер.
Зовнішні блоки також вимагають анодування або покриття для захисту від вологи та бризок з доріг, тому поверхня диска повинна рівномірно наноситися на поверхню без утворення пухирів.

Оздоблення поверхні: Анодування, Вибухові та відбивні поверхні
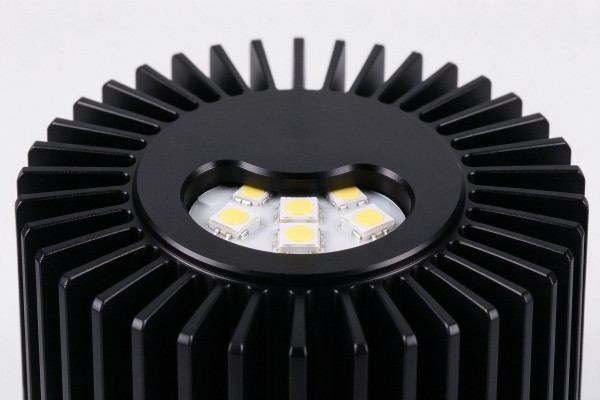
Голий алюмінієвий диск часто закінчується за течією. Анодування стає твердим, захисний оксидний шар, що підвищує стійкість до корозії, забезпечує електроізоляцію (корисно там, де кріпиться дошка), і можна пофарбувати в чорний колір, срібло або інші кольори.
Чорне анодування також покращує випромінювання тепла від поверхні. Піскоструминна обробка або текстурування надають однорідний матовий вигляд; полірування або дзеркальна обробка використовується там, де внутрішня поверхня повинна відбивати світло.
Анодування є найпоширенішим покриттям світлодіодного радіатора, оскільки воно захищає алюміній і додає чорного або білого косметичного вигляду сучасних світильників..
Сама заготовка повинна бути чистою і без задирок, оскільки анодування посилює дефекти поверхні — подряпини та сліди від кочення з’являються після анодування, а не приховуються.
Світловідбиваючі внутрішні поверхні для PAR і точкових відбивачів можуть використовувати яскравий або дзеркальний алюміній.
Тому що анодування - це перетворення поверхні, а не фарби, він слідує за основною обробкою: гладкий полірований диск анодується до чистої яскравої частини, while a scuffed or rolled disc shows the marks through the anodic layer.
This is why heat-sink discs destined for anodizing are supplied with a clean, scratch-free surface and controlled rolling texture.
Black anodizing, зокрема, makes every surface flaw visible, so suppliers that know the lighting trade handle the discs carefully between blanking and delivery.

Thermal Design: How the Disc Cools the LED
Heat flows from the LED junction through the board and TIM (thermal interface material) into the aluminum disc, then conducts across the disc wall to the outer surface and radiates/convects to air.
The disc’s job is to spread heat from the small LED package over the whole heat-sink area. Three factors dominate: alloy conductivity (використовувати 1050/1060), товщина стін і основи (достатньої маси для поширення тепла), і площа зовнішньої поверхні (плавники, гофрування, чорне анодування).
Поширена помилка - робити чашку занадто тонкою, щоб зменшити вагу: a 0.4 мм стіна може виглядати добре, але не може поширювати тепло, тому світлодіод гарячий.
Термічне моделювання або простий температурний тест (термопара на стику, навколишнє середовище та раковина) підтверджує дизайн. Для масивів великої потужності, товща базова пластина та діаметр диска відповідного розміру, а не просто висока декоративна оболонка, насправді знижують температуру з’єднання.
Інтерфейс між платою та диском має таке ж значення, як і сплав. Навіть a 1050 пластина виходить з ладу, якщо світлодіодна плата сидить на ній з повітряними проміжками або окисленням.
Квартира, чиста монтажна поверхня, тонкий термоінтерфейсний матеріал, і хороший тиск болта зберігають низький контактний опір.
Ось чому оброблені базові плити для модулів COB часто вказуються з виміткою площинності та обробки поверхні, а не просто товщини.
Постачальник дисків контролює площинність і калібр; виробник світильників контролює тиск монтажу та TIM.
Контроль якості тепловідвідних дисків
| Перевірте | Вимога |
| сплав / темперамент | сертифікат млина 1050/1060/1100 O або H |
| Товщина & діаметр | в межах толерантності, послідовний у всій партії |
| площинність | без хвилі або купірування; обертається концентрично |
| Край | без задирок, без тріщин і розшарувань |
| Поверхня | чистий, немає масла, подряпини або дефекти кочення |
| Формування судового процесу | зразки прядок/штампів без тріщин або розколів |
| Теплові | провідність на сплав (відстежується через сертифікат сплаву) |
Переробник перевіряє партію зразків на власній лінії прядіння або штампування перед об’ємом: якщо диск трісне, обертається ексцентрично або залишає нерівномірну товщину стінок, сплав, загартування або діаметр заготовки вимкнено.
Вхідні чеки площинності, Заусенці та калібр уловлюють більшість проблем; власне анодування додатково виявляє дефекти поверхні, які були невидимі на голому диску.
Нестандартні розміри та допуски
Тепловідвідні диски вирізаються за розміром заготовки замовника, не до стандартного каталогу.
Покупець надає готовий креслення чашки або розміри віджиму, а станок обчислює діаметр заготовки, потім нарізає диски до цього діаметру з необхідним калібром і загартуванням.
Оскільки інструменти для круглих штампів недорогі, спеціальні діаметри гнучкі; жорсткі допуски на діаметр і площинність визначені для високошвидкісного прядіння.
Для нових дизайнів світильників, покупці часто надсилають креслення чашки або основи та просять розрахований розмір заготовки та зразки дисків.
Конвертер обертає або штампує зразок, регулює розмір заготовки, якщо стіна стоншується нерівномірно, а потім випускає специфікацію обсягу.
Викрійки отворів, для базових пластин можна додати центри або попередньо перфоровані деталі, хоча в більшості формованих чашок використовується звичайний диск і формуються деталі на оправці.
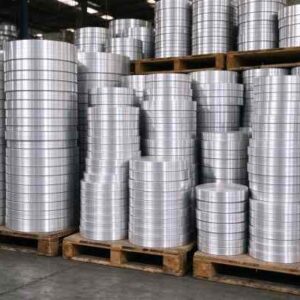
Тому що диски зазвичай додатково формуються або анодуються, вони упаковані, щоб залишатися чистими та неушкодженими: складений папером, що прокладається, щоб запобігти подряпинам, стрічками на піддонах, і загорнутий від вологи та пилу.
Зокрема, диски з анодованим покриттям не повинні мати подряпин під час транспортування, оскільки кожна подряпина помітна після анодування.
Експортні піддони марковані сплавом, темперамент, діаметр, товщина, Сертифікат партії та млина, і відправляється з документацією, необхідною виробнику освітлення для вхідної перевірки.

Ціни та MOQ
Ціна дисків на алюмінієвій основі (Пов’язаний з LME) плюс заготовка та обробка.
Чистий 1050/1060 диски коштують трохи більше за кг, ніж 3003 через прокатку, але теплові характеристики виправдовують це для радіаторів.
Товщина, діаметр, терпимість, якість різання та готова до анодування поверхня впливають на ціну; тонкий, великий, диски з жорстким допуском коштують дорожче товстих, пухкі.
MOQ зазвичай становить кілька сотень кг або піддон для нестандартних розмірів; стандартні розміри швидше.
Покупці контролюють вартість, підбираючи сплав до термічної роботи (не надто точно 5052 коли 1050 краще), замовлення кількості контейнерів, і отримати правильний діаметр заготовки з першого разу — повторне різання, тому що чашка розколюється, витрачає матеріал і час.
У загальну вартість входить урожай формування: квартира, без задирок 1050 диск з високою продуктивністю перевершує дешевий диск, який тріскається на обертовій лінії.
Як замовити світлодіодні радіаторні диски
Вкажіть сплав (1050/1060/1100), темперамент (O для обертання, H для жорстких плит) і товщина.
Надайте готовий малюнок чашки/основи або потрібний вам діаметр заготовки.
Вкажіть допуск на діаметр, площинність, межа задирок і стан поверхні.
Перед серійним виробництвом надішліть запит на формування партії зразків.
Підтвердьте сертифікат стану на сплав і відпуск, і поверхню, готову до анодування, якщо ви анодуєте.
Добре проведене розслідування прискорює роботу. Покупець, який надсилає готовий малюнок чашки (або вже розрахований розмір заготовки), цільовий калібр і темпер, нижчий процес (спінінг, штампування або ЧПУ), і чи будуть диски анодовані, отримує цінову пропозицію, яка відповідає роботі, а не загальну ціну за кг.
Це також дозволяє уникнути найпоширенішого повернення — дисків, які мають неправильний стан для обертання або мають подряпини під анодуванням.
Для поточного виробництва, узгодити письмову специфікацію (сплав, темперамент, калібр, допуск на діаметр, площинність, кромка задирок, поверхні, сертифікат) і змінити порядок проти нього, тому кожне відправлення відповідає затвердженому зразку.
Термін виконання короткий для стандарту 1050/1060 диски звичайних розмірів; нестандартні діаметри та готова до анодування поверхня додають невелику настройку.
Оскільки ціни на алюміній відстежують LME, цитати мають короткий термін дії, тому підтвердьте ціну, коли специфікацію буде заблоковано.
Про екологічний випускник
Eco Alum – спеціалізоване підприємство з постачання алюмінію, засноване в березні 2025, координація ланцюга постачання кваліфікованого китайського алюмінієвого прокату та заготовки для клієнтів у всьому світі.
Орієнтуємося на плити, котушки, фольги, смужки та кола поперек 1000 серії (1050, 1060, 1070, 1100, 1235 і 1350), разом з 3003 і серії 5000, такі як 5052.
А не торговець одного млина, підбираємо правильний млин, сплав, загартовувати та стригти відповідно до заявки кожного клієнта та керувати якістю, сертифікати та експортна упаковка.
Для виробників світлодіодного освітлення та радіаторів, ми поставляємо високої чистоти 1050, 1060 і 1100 алюмінієві диски та кола в О або Н загартуванні, нарізані за діаметром чашки та основної пластини, з плоским, без задирок, готові до анодування заготовки та сертифікати стану.
Ми також поставляємо 3003 і 5052 для більш жорстких сформованих або структурних частин і 5052 світловідбиваючий лист, де це необхідно.
Пишіть на [email protected] або телефонуйте +86 19924932491 з вашим малюнком чашки або розміром заготовки для узгодженої фабрикою пропозиції та формування зразків.
Ми підтримуємо освітлювальні прилади по всьому контуру термодиска: розрахунок розміру заготовки за вашим кресленням чашки, вибір сплаву та відпуску для прядіння або ЧПК, зразки дисків перед тим, сертифікації млинів, обробка поверхні, готової до анодування, і послідовні перезамовлення, які дотримуються однієї специфікації.
А не перепродавати, ми координуємо роботу кваліфікованих прокатних і заготовлювальних станів, щоб диски надходили плоскими, без задирок і готовий до віджимання—зменшує кількість тріснутих чашок і відходів, які надходять із невідповідного або неправильно зазначеного матеріалу.
Часті запитання
Q: Який алюмінієвий диск використовується для світлодіодних радіаторів?
А: Високої чистоти 1050, 1060 або 1100 в O загартуванні для чашок і підставок; сильніший 3003/5052 лише для структурних або механічно складних частин.
Q: Чому б не використати більш міцний сплав?
А: Додавання легуючих елементів (Мн, Mg) підвищує міцність, але знижує теплопровідність; тепловідвід потребує більше провідності, ніж міцності.
Q: O або H темперамент для обертових світлодіодних чашок?
А: О (м'який) для прядіння і глибокої витяжки; H14/H24 для неглибоких штампованих каструль і жорстких плит.
Q: Яка товщина диска мені потрібна?
А: Круглі чашечки близько 0,6–2 мм; тверді базові пластини для потужних світлодіодів приблизно 2–6 мм, в залежності від теплової маси.
Q: Чи можна диски анодувати?
А: Так — вкажіть готовий до анодування, чистий, заготовки без задирок; анодування забезпечує захист, ізоляція та косметична обробка чорного/сріблястого кольору.
Q: Як розраховується діаметр заготовки?
А: Від площі поверхні готової чашки (малювання пряденої форми), потім перевірено за допомогою зразка формування.
Q: Доступні індивідуальні діаметри?
А: Так, різання по колу вимагає низьких інструментів, тому нестандартні діаметри та розміри вирізаються відповідно до вашого креслення чашки.
Q: Як диск охолоджує світлодіод?
А: Він поширює тепло від світлодіодної плати через алюмінієву стінку до зовнішньої оребреної або анодованої поверхні, який випромінює і конвекційно перетворюється на повітря.
Висновок
Алюмінієвий диск є тепловим серцем більшості круглих світлодіодних світильників.
Високої чистоти 1050/1060/1100 загартування O забезпечує найкращий баланс теплопровідності та прядильності, стає тонкою світлою чашкою прожекторів і світильників, маленький корпус світлодіодних лампочок, або товсту базову плиту потужних світильників.
Основні моменти – це правильний сплав і загарт, плоску заготовку без задирок, вирізану до розрахункового діаметру, готова до анодування поверхня, і формування зразка перед обсягом.
Постачання дисків із скоординованого ланцюга поставок, який контролює сплав, темперамент, заглушка та сертифікати дають виробникам освітлення стабільний радіатор, який обертається чисто, надійно охолоджує світлодіод і добре виглядає після анодування.