
Làm thế nào có thể chống đâm thủng của dùng một lần 3003 Hộp đựng thực phẩm bằng lá nhôm được đảm bảo bằng cách tối ưu hóa quá trình ủ?
ECO-A. Giới thiệu: Nhu cầu nhẹ dùng một lần 3003 Hộp cơm trưa bằng nhôm
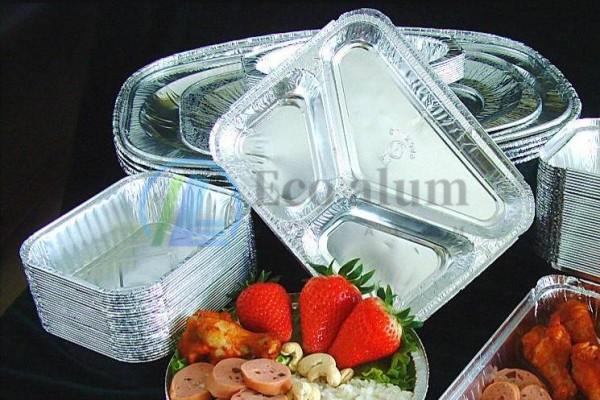
dùng một lần 3003 Hộp cơm trưa bằng giấy nhôm là sản phẩm chủ đạo dành cho các bữa ăn mang đi và chuẩn bị sẵn, nhờ khả năng tái chế của chúng, chịu nhiệt độ cao (>200°C), và khả năng định hình tốt (2024 quy mô thị trường >8 tỷ nhân dân tệ).
đáng chú ý, tỉa thưa nhẹ đã nổi lên như một chiến lược quan trọng để giảm chi phí và tính bền vững. Việc làm mỏng lá nhôm của họ từ 0,08-0,10mm truyền thống xuống dưới 0,07mm sẽ cắt giảm việc sử dụng vật liệu bằng cách 12%-15%, giảm chi phí trên mỗi đơn vị bằng 8%-10%, và giảm mức tiêu thụ nhôm tổng thể—phù hợp với các mục tiêu môi trường của ngành.

ECO-B. Thử thách chống đâm thủng sau khi tỉa thưa
Làm mỏng xuống dưới 0,07mm làm giảm đáng kể khả năng chống đâm thủng của vật liệu dùng một lần 3003 giấy nhôm hộp cơm trưa, tạo ra một khoảng cách hiệu suất quan trọng.
Đặc biệt, khi cầm nguyên liệu có xương (ví dụ., sườn dự phòng) hoặc thực phẩm có vỏ (ví dụ., con tôm), các cạnh sắc của những vật dụng này dễ dàng xuyên qua lá mỏng. Dữ liệu ngành cho thấy điều này làm tăng tỷ lệ rò rỉ từ mức không đáng kể 0.5% (cho giấy bạc 0,08mm) đến 5%-8%—mức không đáp ứng được kỳ vọng của người tiêu dùng và thương hiệu.
ECO-C. Yếu tố cốt lõi: Liên kết tài sản cơ khí-cấu trúc vi mô
Về cơ bản, Khả năng chống đâm thủng phụ thuộc vào hai khả năng chính của lá nhôm: “khả năng chống biến dạng cục bộ” Và “khả năng hấp thụ năng lượng.” Cả hai đều được xác định trực tiếp bởi cấu trúc vi mô của giấy bạc (kích thước hạt, Phân phối giai đoạn hai Al₆Mn) và kết quả là tính chất cơ học (sức mạnh, sự kéo dài, độ cứng).
Do đó, Quá trình ủ—điều chỉnh cấu trúc vi mô bằng cách kiểm soát quá trình kết tinh lại và kết tủa ở pha thứ hai—trở nên quan trọng trong việc cân bằng trọng lượng nhẹ và khả năng chống đâm thủng cho những hộp cơm trưa này. Không ủ chính xác, thậm chí mỏng 3003 giấy bạc không thể đáp ứng yêu cầu dịch vụ.
ECO-D. Vai trò của cấu trúc vi mô trong khả năng chống đâm thủng
Dùng một lần 3003 hộp cơm trưa bằng giấy nhôm, cấu trúc vi mô của 3003 giấy nhôm (hợp kim Al-Mn với 1.0%-1.5% mn) trực tiếp quyết định khả năng chống đâm thủng—với hai khía cạnh chính chi phối mối quan hệ này:
(MỘT) Hiệu ứng kích thước hạt
Đầu tiên, kích thước hạt có tác động sâu sắc đến cả sức mạnh và độ dẻo dai:
- Hạt quá mịn (<3μm): Giấy bạc có độ cứng cao (HV>60) nhưng độ giãn dài thấp (<8%). Trong quá trình đâm thủng, điều này dẫn đến gãy xương giòn, làm tăng đáng kể nguy cơ rò rỉ.
- Hạt quá thô (>10μm): Sức mạnh giảm xuống dưới 130MPa, gây ra biến dạng dẻo quá mức dẫn đến “thiệt hại xuyên thấu” vào hộp.
- Phạm vi tối ưu: 5-8μm. Sự cân bằng này mang lại độ bền kéo 140-150MPa và 10%-12% độ giãn dài—chính xác là những gì cần thiết để hộp cơm trưa hoạt động đáng tin cậy.
(B) Hiệu ứng pha thứ hai Al₆Mn
Thứ hai, hình thái và sự phân bố của Al₆Mn (giai đoạn thứ hai cơ bản trong 3003 giấy bạc) - được kiểm soát bằng cách ủ - ảnh hưởng thêm đến khả năng chống đâm thủng:
- Trạng thái cán nguội: Al₆Mn tồn tại dưới dạng dung dịch rắn siêu bão hòa, gây cứng công việc nghiêm trọng. Độ giãn dài giảm xuống dưới 6%, dẫn đến khả năng chống đâm thủng kém.
- Ủ không đủ (<280°C): Al₆Mn kết tủa ở dạng hạt mịn (<0.5μm), nhưng lượng mưa không đủ sẽ hạn chế sự cải thiện cường độ.
- Ủ quá mức (>350°C): Al₆Mn thô lại thành vảy (>2μm), đóng vai trò là nguồn tập trung ứng suất. Điều này làm giảm lực đâm thủng bằng 20%-30%.

ECO-E. Ngưỡng thuộc tính cơ học
Để đảm bảo khả năng chống đâm thủng đáng tin cậy cho 3003 lá nhôm mỏng hơn 0,07mm, phải đáp ứng các ngưỡng đặc tính cơ học cụ thể—mỗi ngưỡng đóng góp duy nhất vào khả năng chống xuyên thủng của hộp cơm trưa:
| Chỉ báo cơ khí | Phạm vi ngưỡng | Góp phần chống thủng hộp cơm trưa |
| Sức căng (MPa) | 140-150 | Chống lại sự kéo dài cục bộ, ngăn ngừa biến dạng hộp |
| sức mạnh năng suất (MPa) | 110-120 | Cải thiện khả năng chống đâm thủng ban đầu |
| kéo dài (%, L0=50mm) | 10%-12 | Hấp thụ năng lượng đâm thủng (>3J), giảm rò rỉ |
| Độ cứng Vickers (HV) | 50-55 | Cân bằng độ cứng và độ dẻo dai, tránh gãy xương giòn |
đáng chú ý, vượt quá các ngưỡng này làm suy yếu hiệu suất. Ví dụ, các thử nghiệm cho thấy rằng khi độ giãn dài giảm từ 10% ĐẾN 7%, tỷ lệ rò rỉ hộp cơm trưa tăng từ 1.2% lên 4,5%—tăng gấp bốn lần.
ECO-F. Những thách thức cốt lõi của việc làm mỏng xuống dưới 0,07mm
tỉa thưa 3003 lá nhôm có độ dày dưới 0,07mm đặt ra ba thách thức quan trọng đối với quá trình ủ, tất cả đều bắt nguồn từ “hiệu ứng độ dày” lá mỏng—những thách thức này trực tiếp cản trở việc sản xuất hàng loạt và tính nhất quán về hiệu suất:
(MỘT) Vấn đề đồng nhất
Đầu tiên, lá mỏng (<0.07mm) chịu sự chênh lệch nhiệt độ không đồng đều trong lò nung con lăn truyền thống:
- Các khu vực tiếp xúc với con lăn nóng hơn tới 5°C so với các khu vực không tiếp xúc, gây ra sự khác biệt 4-6μm về kích thước hạt (so với. dung sai bình thường 2μm). Điều này dẫn đến dao động ±15% về khả năng chống đâm thủng.
- Giấy mỏng cũng có 12.5% công suất nhiệt thấp hơn giấy bạc 0,08mm, tăng nguy cơ đốt cháy quá mức—làm Al₆Mn bị thô và làm giảm hiệu suất.
(B) Vấn đề cân bằng hiệu suất
Thứ hai, đạt được sự cân bằng giữa sức mạnh và độ giãn dài trở thành một vấn đề nan giải:
- Kéo dài thời gian ủ hơn 10h để tăng cường độ bền giúp hạt thô hơn >10μm, giảm độ giãn dài bên dưới 8% và hạn chế hấp thụ năng lượng.
- Hạ nhiệt độ ủ xuống dưới 280°C để duy trì độ giãn dài, cắt độ bền xuống <130MPa, làm cho lá dễ bị thâm nhập.
(C) Xung đột hình thành-ủ luyện
thứ ba, quá trình dập (cần thiết cho việc hình thành hộp ăn trưa, với bản vẽ sâu 5-8mm) mâu thuẫn với kết quả ủ:
- Ủ không đủ để lại quá trình làm cứng còn sót lại, làm cho giấy bạc bị nứt trong quá trình dập—giảm tỷ lệ chất lượng tạo hình xuống dưới 85%.
- Ủ quá mức dẫn đến hạt thô, nguyên nhân nào “thắt cổ” trong quá trình hình thành. Điều này dẫn đến độ dày thành không đồng đều (>0.01mm) và khả năng chống đâm thủng yếu hơn ở các điểm mỏng.
ECO-G. Quá trình ủ ba giai đoạn được tối ưu hóa
Để giải quyết những thách thức này và đáp ứng các yêu cầu về khả năng chống đâm thủng của vật liệu mỏng 3003 giấy nhôm, một quy trình ủ ba giai đoạn được tối ưu hóa đã được phát triển—nhắm vào cấu trúc vi mô lý tưởng của “5-8μm hạt + 0.5-1μm hình cầu Al₆Mn” thông qua điều khiển chính xác:
(MỘT) Sân khấu 1: Làm nóng sơ bộ (250-280°C, 1-2h)
Sân khấu 1 tập trung vào việc gia nhiệt có kiểm soát để tránh những thay đổi pha sớm:
- Mục đích: Làm nóng chậm đến 3003 nhiệt độ kết tinh lại của giấy bạc (~250°C) ngăn chặn lượng mưa Al₆Mn nhanh chóng, điều này sẽ phá vỡ sự hình thành cấu trúc vi mô tiếp theo.
- Điều khiển phím: Tốc độ gia nhiệt 5-8°C/phút đảm bảo chênh lệch nhiệt độ 2°C trên toàn bộ độ dày của lá kim loại—rất quan trọng đối với tính đồng nhất.
- Kết quả: Nguyên tử Mn bắt đầu khuếch tán, giảm bớt sự cứng lại và nâng cao độ giãn dài để 6%-7%.
(B) Sân khấu 2: Giữ ủ (300-320°C, 3-5h)
Di chuyển đến sân khấu 2, mục tiêu chuyển sang cân bằng quá trình kết tinh lại và kết tủa pha thứ hai:
- Lý do nhiệt độ: 300-320°C là “vùng cân bằng tái kết tinh-lượng mưa”:
-
- Kết tinh lại: Hạt cán nguội bị biến dạng biến đổi hoàn toàn thành hạt cân bằng (5-8μm).
-
- Lượng mưa Al₆Mn: Hạt hình cầu mịn (0.5-1μm) hình thức, tinh chế hạt thông qua ghim và tăng cường thông qua phân tán.
- Điều chỉnh thời gian: 3h đối với giấy bạc 0,06mm và 5h đối với giấy bạc 0,07mm—đảm bảo 80%-85% Lượng mưa Al₆Mn (được xác minh qua DSC).
- Kết quả cơ học: 145-150Độ bền kéo MPa, 11%-12% sự kéo dài, và HV 52-55—đạt chính xác ngưỡng yêu cầu.
(C) Sân khấu 3: Làm mát tốc độ trung bình (10-15°C/phút sang RT)
Sân khấu 3 hoàn thành quá trình bằng cách sửa chữa cấu trúc vi mô tối ưu:
- Lựa chọn tỷ lệ:
-
- Làm lạnh nhanh hơn 20°C/phút sẽ ức chế kết tủa Al₆Mn, dẫn đến tuổi già cứng lại và 1-2% mất độ giãn dài.
-
- Làm lạnh chậm hơn 5°C/phút sẽ làm Al₆Mn thô thành >1μm, tạo ra nguồn căng thẳng.
- Lợi thế: 10-15Khóa làm mát °C/phút trong cấu trúc vi mô mong muốn, giữ dao động kháng đâm thủng 5%.
- Bước bổ sung: Bơm nitơ trong quá trình làm mát sẽ ngăn chặn quá trình oxy hóa (màng oxit 0,5μm), tránh các vấn đề niêm phong trong quá trình hình thành.

ECO-H. Xác minh thử nghiệm
Để xác nhận bằng thực nghiệm quá trình ủ được tối ưu hóa, một loạt các thử nghiệm đã được tiến hành bằng cách sử dụng 0,06mm 3003 giấy nhôm để chế tạo hộp cơm trưa dùng một lần—với ba nhóm mẫu để so sánh:
(MỘT) Nhóm mẫu
Đầu tiên, ba nhóm mẫu riêng biệt đã được chuẩn bị:
- thực nghiệm: Giấy bạc được xử lý bằng quy trình ba giai đoạn được tối ưu hóa.
- Điều khiển 1: Lá được xử lý bằng ủ truyền thống (320°C×8h, 5làm mát °C/phút).
- Điều khiển 2: Giấy bạc được xử lý bằng cách ủ không được tối ưu hóa (280°C×3h, 20làm mát °C/phút).
(B) Phương pháp kiểm tra
Kế tiếp, các bài kiểm tra toàn diện được thiết kế để đánh giá hiệu suất:
- Cấu trúc vi mô: Kích thước hạt được đo qua kính hiển vi kim loại 500×; Hình thái Al₆Mn được phân tích qua TEM.
- Tính chất cơ học: Độ bền kéo/độ giãn dài được kiểm tra bằng máy vạn năng; độ cứng thông qua máy thử Vickers.
- Chống đâm thủng:
-
- Thử nghiệm trong phòng thí nghiệm: GB/T 31985-2015 tiêu chuẩn, sử dụng kim thép 1mm (5tốc độ mm/phút) để đo lực và năng lượng.
-
- Kiểm tra dịch vụ thực tế: Rung động mang đi mô phỏng (10Hz, 30tối thiểu) có xương sườn, đếm rò rỉ.
(C) Kết quả chính
Cuối cùng, kết quả thử nghiệm đã khẳng định tính ưu việt của quy trình được tối ưu hóa:
| Nhóm mẫu | Kích thước hạt (μm) | Lực đâm thủng (N) | Tỷ lệ rò rỉ (%) |
| thực nghiệm | 6.2±1,0 | 16.2±0,8 | 1.1 |
| Điều khiển 1 | 11.5±2,3 | 12.3±0,6 | 5.8 |
| Điều khiển 2 | 4.8±0,8 | 17.5±0,7 | 4.2 |
(D) Kết luận
Từ những kết quả này:
- Nhóm thử nghiệm đạt tiêu chuẩn ngành (rò rỉ 2%) do cấu trúc vi mô lý tưởng của nó.
- Điều khiển không thành công: Điều khiển 1 thiếu lực đâm (hạt thô), trong khi Kiểm soát 2 thiếu hấp thụ năng lượng (độ giãn dài thấp).
ECO-I. Các biện pháp ứng dụng kỹ thuật
Để quá trình ủ được tối ưu hóa có thể thực hiện được trong sản xuất hàng loạt sản phẩm dùng một lần 3003 hộp cơm trưa bằng giấy nhôm, ba biện pháp kỹ thuật quan trọng là cần thiết—cân bằng hiệu suất, trị giá, và chất lượng:
(MỘT) Nâng cấp thiết bị
Đầu tiên, nâng cấp thiết bị ủ đảm bảo tính đồng nhất:
- Nhận nuôi “sưởi hồng ngoại + lưu thông không khí nóng” lò nung: Hệ thống sưởi hồng ngoại kiểm soát nhiệt độ đến ± 1°C; 0.5-1Lưu lượng không khí m/s loại bỏ sự chênh lệch nhiệt độ bề mặt (1°C), tăng cường độ đồng đều của hạt để >90%.
- Thêm máy đo độ dày trực tuyến (0.1độ chính xác μm) để phát hiện các biến động gây ra quá trình ủ không đều.
(B) Kiểm soát chi phí
Thứ hai, tối ưu hóa các thông số quy trình giúp giảm chi phí:
- Rút ngắn thời gian làm nóng trước xuống còn 1-2h (so với. 3-4h theo truyền thống) và thời gian giữ đến 3-5h—cắt tổng chu kỳ ủ bằng 20%-30% và sử dụng năng lượng của 15%-18%.
- Sử dụng thu hồi nhiệt thải trong quá trình làm mát để làm nóng trước giấy bạc đầu vào, giảm năng lượng đơn vị từ 80kWh/tấn xuống 65kWh/tấn.
(C) Kiểm tra chất lượng
thứ ba, thực hiện kiểm tra chất lượng nghiêm ngặt đảm bảo tính nhất quán:
- Lấy mẫu từng cuộn giấy bạc 3 lần (đầu/giữa/đuôi), sử dụng máy thử đâm thủng vi mô (1kim mm, 5mm/phút) để kiểm tra lực ≥15N.
- Bài kiểm tra 100 hộp cơm trưa mỗi mẻ với nguyên liệu có xương, yêu cầu rò rỉ 2%.
ECO-J. Kết luận và triển vọng
Tóm tắt, logic cốt lõi đằng sau việc đảm bảo khả năng chống đâm thủng cho vật liệu dùng một lần 3003 Hộp cơm trưa bằng giấy nhôm mỏng đến dưới 0,07mm nằm trong quy trình ủ ba giai đoạn được tối ưu hóa (250-280°C làm nóng trước → giữ 300-320°C → làm mát 10-15°C/phút). Quá trình này cân bằng giữa cấu trúc vi mô và cơ học để đáp ứng các yêu cầu chính (lực ≥15N, rò rỉ 2%).
Bằng chứng thực nghiệm xác nhận giá trị của nó: 0.06Hộp cơm bằng giấy bạc mm đạt lực đâm thủng 16,2N, 1.1% Sự rò rỉ, Và 15% tiết kiệm năng lượng—vượt trội so với các phương pháp truyền thống.
Nhìn về phía trước, hai hướng sẽ cải thiện hơn nữa hiệu suất:
- Khám phá “tích hợp ủ-hình thành” để giảm sự biến động hiệu suất từ việc bảo quản ở nhiệt độ phòng.
- Sử dụng vi hợp kim (ví dụ., dấu vết Zr) để tinh chế ngũ cốc, cho phép lá thậm chí còn mỏng hơn (<0.05mm) với khả năng chống đâm thủng cao hơn.