
Giriş: Yüngül Mühəndislik üçün Əsas Material
Pətək alüminium folqa istehsal üçün istifadə olunan xüsusi əsas materialdır alüminium pətək nüvələri. Tipik yüngül sendviç quruluşu nüvəsi kimi, Pətək özünəməxsus altıbucaqlı həndəsəsi ilə son dərəcə yüksək spesifik sərtliyə və xüsusi gücə nail olur.. Çəki üçün ciddi tələblər olan sahələrdə geniş istifadə olunur, sərtlik, və yorğunluq performansı, aerokosmik nəqliyyat vasitələri kimi, yüksək sürətli dəmir yolu nəqliyyatı, gəmi üst tikililəri, və yüksək səviyyəli bina pərdə divar sistemləri.
Bu təlimat sistemli şəkildə izah etməyi hədəfləyir, materialşünaslıq və istehsal mühəndisliyi perspektivlərindən, bu ərintilərin metallurgiya xüsusiyyətləri, səthi təmizləmə texnologiyaları, dəqiq yuvarlanma prosesləri, əsas fəaliyyət göstəriciləri, və onların pətək nüvəsinin son mexaniki davranışı ilə əlaqəsi. Mühəndislər üçün sənaye təcrübələri və standartlara əsaslanan peşəkar texniki istinad kimi xidmət edir, satınalma mütəxəssisləri, və istehsalçılar.
1. Pətək alüminium folqa: Tərif və Əsas Funksiya
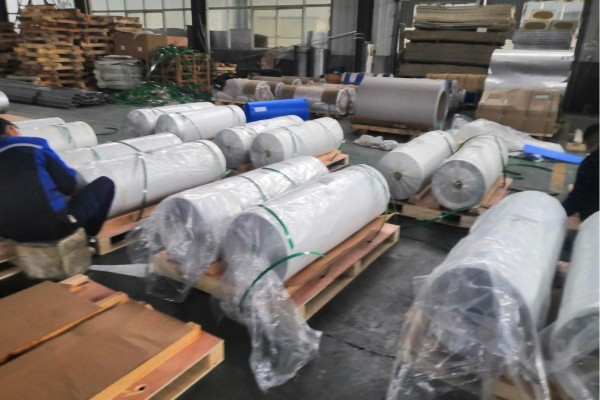
Pətək alüminium folqa xüsusi olaraq alüminium zolağa aiddir ultra nazik ölçülərə qədər dəqiq şəkildə soyuq haddelenmiş (adətən 0,03-0,08 mm)və xüsusi çevrilmə örtüyü ilə örtülmüşdür (E.G., xromat). Onun əsas funksiyası sonrakı istehsal mərhələləri vasitəsilə müntəzəm şəkildə təşkil edilən altıbucaqlı pətək hüceyrələrinin divarlarını formalaşdırmaqdır.: dövri yapışqan çap, yığma, cığır, və genişlənmə.
Masa 1: Pətək alüminium folqasının əsas texniki tərifi
| Maddə | Texniki təsvir & Tələblər |
|---|---|
| Material forması | Ultra nazik zolaqlı metal folqa |
| Əsas funksiya | Pətək hüceyrələrinin daşıyıcı divarlarını əmələ gətirir, planar yüklərin hüceyrə divarlarında eksenel stresə çevrilməsi. |
| Kritik Səth Müalicəsi | Xromat çevrilmə örtüyü (və ya ekoloji cəhətdən təmiz xromsuz alternativlər) korroziyaya davamlılığı və yapışqan bağın davamlılığını artırmaq. |
| Qalınlıq | 0.03 mm - 0.08 mm (ümumi), daha incə ölçülər (E.G., 0.02mm) ultra yüngül nüvələr üçün. |
| İlkin ərintilər seriyası | 3xxx seriyası (E.G., 3003), 1xxx seriyası (E.G., 1100), 5xxx seriyası (E.G., 5052). |
| Temperatur | H18 və ya H19 (Tam sərt), hüceyrə divarlarının kifayət qədər sıxılma burulma sərtliyini təmin etmək. |
| Keyfiyyətə Nəzarət Fokus | Qalınlıq dözümlülüyü, səthi təmizlik, örtük vahidliyi, mexaniki xassələrin ardıcıllığı. |
2. Pətək nüvələrinin struktur mexanikasının prinsipi və folqa rolu
Alüminium pətək nüvələrinin mexaniki xassələri onların həndəsi topologiyasından irəli gəlir. Üz təbəqələrinə perpendikulyar sıxılma və ya kəsmə yüklərinə məruz qaldıqda, Pətək hüceyrə divarları ilk növbədə məruz qalır eksenel sıxılma və ya əyilmə. Onların ekvivalent mexaniki xassələri (E.G., ekvivalent elastik modul, kəsmə modulu) folqa materialının daxili xassələri ilə funksional əlaqələri müəyyən etmişlər (E, σs) və pətəyin həndəsi parametrləri (folqa qalınlığı t, hüceyrə ölçüsü L).
Masa 2: Pətək strukturunun üstünlüklərinin mexaniki izahı
| Performans Üstünlüyü | Mühəndislik əhəmiyyəti & Mexanizm |
|---|---|
| Fövqəladə Yüksək Xüsusi Sərtlik/Güc | İçi boş bir quruluş vasitəsilə kəsişmənin ətalət anını əhəmiyyətli dərəcədə artırır, minimal materialla əla əyilmə sərtliyinə nail olmaq. |
| Əla Sıxılma/Kəsmə Performansı | Hüceyrə divarlarının proqressiv bükülmə deformasiyası təsir enerjisini effektiv şəkildə udur, tez-tez qəza enerji idarəetmə zonalarında istifadə olunur. |
| Yaxşı istilik/akustik izolyasiya | Möhürlənmiş pətək hüceyrələri çoxsaylı statik hava kameraları yaradır, istilik axını və səs dalğasının ötürülməsini effektiv şəkildə bloklayır. |
| Möhtəşəm Təyyarədə Sabitlik | Üst və alt üz təbəqələri üçün davamlı dəstək verir, sıxılma altında yerli bükülmənin qarşısını alır. |
Folqanın əsas rolu: Folqa qalınlığı (t) birbaşa hüceyrə divarlarının en kəsiyinin sahəsini təyin edir və əsas amilnüvəsinə təsir edir sıxılma gücü və kəsmə sərtliyi. Materialın məhsuldarlığı (σs) nüvənin yükdaşıma həddi müəyyən edir.
3. Xromat müalicəsi: Zərurət, Mexanizm, və Prosesə Nəzarət
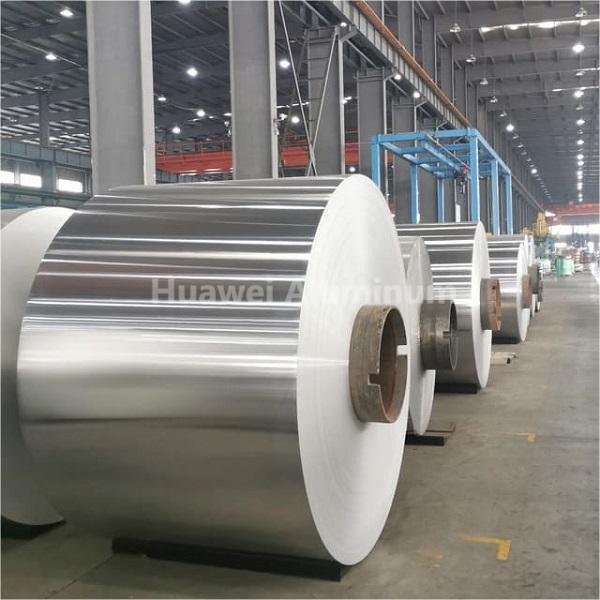
Təmizlənməmiş alüminium folqa səthləri polimer yapışdırıcılara zəif və qeyri-sabit yapışma təmin edən təbii oksid filminə malikdir.. Xromat çevrilmə müalicəsi kimyəvi olaraq a tərkibində üçvalentli və altıvalentli xrom olan mürəkkəb amorf passiv filmalüminium səthində.
Müalicənin Əsas Dəyəri:
- Yapışqan bağının davamlılığını artırır: Dönüşüm örtüyü -OH qrupları ilə zəngin aktiv səth təmin edir, güclü kimyəvi bağlar yaratmaq və epoksi və ya fenolik qatranlar kimi yapışdırıcılarla fiziki birləşmə.
- Substratın Korroziyaya Müqavimətini Yaxşılaşdırır: Film bir maneə rolunu oynayır, sərt mühitlərdə alüminium substratın elektrokimyəvi korroziyasını effektiv şəkildə gecikdirir (rütubət, duz spreyi), substratın korroziyasına görə yapışqan çatışmazlığının qarşısının alınması.
- Proses Pəncərəsini təmin edir: Sabit səth vəziyyəti yapışqan çap və laminasiya proseslərində ardıcıllığa zəmanət verir, vahid yapışqan xətləri və yüksək node möhkəmliyi əldə etmək üçün vacibdir.
Masa 3: Performans müqayisəsi: Xromat vs. Xromsuz Çevrilmə Kaplamaları
| Performans göstəricisi | Ənənəvi Xromat Kaplama | Xromsuz Çevrilmə Kaplaması (E.G., Zr/Ti əsasında) |
|---|---|---|
| Korroziyaya davamlılıq | Əla (özünü sağaldan Cr6+ ehtiva edir) | Əla (örtük sıxlığından asılıdır) |
| Yapışqan Bağ Performansı | Əla, uzun müddət sübut edilmişdir | Əla, formuladan çox asılıdır |
| Ətraf Mühitə Təsir | Yazıq (kanserogen Cr6+ ehtiva edir, RoHS/REACH tərəfindən ciddi şəkildə məhdudlaşdırılır) | Əla, tərkibində təhlükəli ağır metallar yoxdur |
| Dəyəri | Nisbətən Aşağı | Tipik olaraq daha yüksək |
| İlkin Tətbiq Sahələri | Aerokosmik, hərbi, və digər yüksək performanslı azad edilmiş sahələr. | Dəmir yolu nəqliyyatı, memarlıq, ümumi sənaye, və digər kommersiya sahələri. |
4. Ərintilərin mühəndis seçimi: Metallurgiya perspektivi
Alaşım seçimi performans balansıdır, dəyəri, və istehsal qabiliyyəti. Pətək folqa üçün ümumi ərintilər və onların metallurgiya xüsusiyyətləri aşağıdakılardır:
Masa 4: Ümumi Pətək alüminium folqa ərintilərinin mühəndislik xüsusiyyətlərinin təhlili
| Ərinti təyinatı | Əsas ərinti elementləri | Tipik xasiyyət | Əsas xüsusiyyətlər & Mexanizm | İlkin Tətbiq Ssenariləri |
|---|---|---|---|---|
| 3003 | Əl-Mn (Mn~1,2%) | H18/H19 | Ən Yaxşı Ümumi Performans. Mn ilə bərk məhlulun gücləndirilməsi yaxşı formalaşdırılma qabiliyyətini qoruyarkən gücü artırır; MnAl6 fazası taxılları təmizləyir, Mükəmməl korroziyaya qarşı müqavimət göstərmək. | Aerokosmik üçün ilkin struktur nüvələr, yüksək səviyyəli sənaye panelləri. |
| 1100 | Al (≥99.0%) | H18/H19 | Ən yüksək saflıq, əla korroziya müqaviməti. Aşağı güc, lakin yüksək çeviklik, ultra nazik yayma üçün uyğundur. | Daxili bəzək, daha aşağı güc tələbləri olan akustik/istilik izolyasiya nüvələri. |
| 5052 | Əl-mq (Mg~2,5%) | H18/H19 | Üstün güc və yorğunluq performansı. Mg ilə əhəmiyyətli bərk məhlulun gücləndirilməsi, yüksək iş sərtləşmə dərəcəsi. Dəniz atmosferinin korroziyasına qarşı əla müqavimət. | Dinamik yüklər altında struktur tətbiqləri: gəmi göyərtələri, yüksək sürətli qatar mərtəbələri. |
| 3004 | Əl-Mn-Mg | H18/H19 | Aralarındakı güc 3003 və 5052. Əlavə edilmiş Mg yaxşı lehimləmə qabiliyyətini qoruyarkən gücü daha da artırır. | Xüsusi nəqliyyat vasitələri, sonrakı qaynaq tələb edən kompozit strukturlar. |
Seçim Məsləhəti: 3003 ərintisidir aerokosmik səviyyəli pətək nüvələri üçün mütləq əsas materialüstün güc balansına görə, formalaşma qabiliyyəti, korroziya müqaviməti, və dəyəri. 5052 həddindən artıq çəki azaltma və dinamik güc tələb edən tətbiqlər üçün uyğundur. 1100 yüksək aşındırıcı, lakin aşağı yüklü mühitlərdə istifadə olunur.
5. Pətək alüminium folqa istehsalı prosesi: Dökümdən Həssas Rollingə qədər
Yüksək keyfiyyətli pətək alüminium folqa bütün istehsal zənciri boyunca dəqiq nəzarətə əsaslanır.
Əsas Proses Zənciri:
- Əriməmək & Tökmə: Yüksək təmizlikli alüminium külçələrdən istifadə etməklə, ərinti tərkibinə və çirklərin tərkibinə dəqiq nəzarət edir (Fe, Və, və s.) metallurgiya vahidliyini təmin etmək.
- Homogenləşmə: Külçədə seqreqasiyanı aradan qaldırır, ikincili faza hissəciklərinin vahid dispersiyasının təmin edilməsi.
- İsti yuvarlanan & Soyuq yayma:
- İsti yayma parçalanmasından sonra, material çoxlu soyuq yayma keçidlərindən keçir.
- Əsas Nəzarət Nöqtələri: Yuvarlanan qüvvəyə dəqiq nəzarət, gərginlik, yağlama, və soyutma ultra nazik ölçülərə nail olmaq üçün vacibdir (E.G., 0.03mm) və sıx qalınlığa dözümlülük (E.G., ±0,002 mm).
- Aralıq yumşalma işin sərtləşməsini aradan qaldırmaq və elastikliyi bərpa etmək üçün istifadə olunur.
- Səthin təmizlənməsi & Qabaqlama: Yuvarlanan yağları və təbii oksid təbəqəsini çıxarmaq üçün qələvi və turşu təmizliyi, təmizlik əldə etmək, aktivləşdirilmiş səth.
- Kimyəvi Konversiya Müalicəsi: Daldırma və ya roller örtük üsullarından istifadə, hamam konsentrasiyasına ciddi nəzarət, ph, temperatur, və standart çəki tələblərinə cavab verən vahid örtük yaratmaq üçün müalicə müddəti (E.G., >30mg/m² kimi Cr).
- Dəqiq Dilmə & Təftiş: Kenar keyfiyyətini təmin etmək üçün çapıqsız dilimləmə texnologiyasından istifadə. 100% qalınlığın onlayn monitorinqi, mexaniki xüsusiyyət üçün nümunə götürmə ilə birləşdirilir (dartılma gücü, məhsuldarlıq gücü, uzlaşma) və örtük keyfiyyətinin yoxlanılması.

6. Folqadan Pətək nüvəsinə qədər: Ətraflı İstehsal Prosesi
Masa 5: Pətək nüvəsinin formalaşdırılması prosesinin addımları və texniki nöqtələri
| Proses | Avadanlıq & Prosesin təsviri | Texniki nöqtələr & Keyfiyyətə nəzarət |
|---|---|---|
| 1. Dəqiq Yapışqan Çap | Paralel tətbiq etmək üçün qravür çapı və ya nozzle paylayıcı avadanlıqdan istifadə edin, folqa üzərinə bərabər məsafədə yapışan xətlər çəkin. | Xəttin eninin dəqiqliyi, hündürlük, və aralıq (±0,1 mm) birbaşa düyün gücünü və pətək qanunauyğunluğunu müəyyən edir. Yapışqanlar adətən dəyişdirilmiş epoksi və ya fenolik qatranlardır. |
| 2. Yığma & Müalicə | Çoxlu yapışqanla örtülmüş folqa təbəqələrinin dəqiq şəkildə hizalanması və yığılması, sonra xüsusi temperaturda isti presdə qurudulur (E.G., 120-180°C) və təzyiq. | Yapışqanın tam nüfuz etməsini və tam düyünlərin formalaşmasını təmin etmək üçün təzyiq vahid olmalıdır. Müalicə dövrü yapışdırıcının çarpaz bağlanmasına və son xüsusiyyətlərinə təsir göstərir. |
| 3. Genişləndirmə | Müalicə olunanın uzanması “folqa bloku” altıbucaqlı bal pətəyi yaratmaq üçün yapışan xətlərə perpendikulyar. | Hüceyrə divarının yırtılmasının və ya həddindən artıq plastik deformasiyanın qarşısını almaq üçün genişlənmə sürəti və qurğunun dizaynı optimallaşdırılmalıdır. Genişlənmiş pətək sabitləşmə tələb edir. |
| 4. Ölçüyə Kəsmə | Pətək nüvəsini lazımi qalınlığa və formaya kəsmək üçün lent mişarları və ya CNC kəsici avadanlıqdan istifadə edin. | Kəsilmiş səthin perpendikulyarlığı və keyfiyyəti üz təbəqələri ilə yapışma sahəsinə və gücünə təsir göstərir. |
| 5. Post-Emal (Könüllü) | Rezin emprenye (E.G., polimid) qovşaqları gücləndirmək və ya xüsusi funksiyalar vermək (alov gecikdirmə qabiliyyəti). | Qatran konsentrasiyası, emprenye miqdarı, və müalicə prosesi ciddi nəzarət tələb edir. |
7. Əsas Performans Göstəriciləri və Test Standartları
Satınalma və texniki müqavilələr aşağıdakı əsas göstəriciləri və onların sınaq üsullarını aydın şəkildə müəyyən etməlidir.
Masa 6: Pətək alüminium folqa üçün əsas performans göstəriciləri və əlaqəli standartlar
| Performans kateqoriyası | Xüsusi Göstərici | Tipik tələb (E.G., 3003 H18) | Ümumi Test Standartları |
|---|---|---|---|
| Həndəsi Ölçülər | Qalınlıq & Dözüm | 0.05mm ± 0,003 mm | GB / t 22638.1, ASTM B479 |
| Genişlik & Dözüm | +0 / -1 mm | ||
| Mexaniki xüsusiyyətlər | Dartma Gücü (Rm) | ≥ 180 MPa | GB / t 228.1, ASTM E8 |
| Məhsuldarlıq Gücü (Rp0.2) | ≥ 170 MPa | ||
| Uzatma (A50 mm) | ≥ 2% | ||
| Səthi təmizləmə | Kaplama çəkisi | Xromat: 30-100 mg / m² (kimi Cr) | GB / t 9791, ASTM B449 |
| Korroziyaya davamlılıq | Neytral Duz Sprey (NSS) ≥ 168 saat, əsas metal korroziyası yoxdur. | GB / t 10125, ASTM B117 | |
| Proses Performansı | Yapışqan Bağ Gücü (Soymaq) | ≥ 4 N/mm (müəyyən yapışqan ilə) | GB / t 2790, ASTM D903 |
| Səthin islanması gərginliyi | ≥ 72 mN/m (yaxşı yapışqan yayılmasını təmin edir) | GB / t 14216, ASTM D2578 |
8. Dərin Tətbiq Təhlili
Aerokosmik
- Tətbiqlər: Təyyarə döşəməsi, kabin arakəsmələri, yarmarkalar, qanadın arxa kənarları, helikopterin rotor qanadının nüvələri, peyk strukturları.
- Material Tələbləri: Ən yüksək dərəcə. Adətən istifadə edir 3003 və ya 5052 ərintisi, xromatla müalicə olunur, MIL-DTL-81706 və ya AMS kimi spesifikasiyalara uyğundur 4344, tam material izlənməsi ilə.
Dəmir yolu nəqliyyatı
- Tətbiqlər: Yüksək sürətli qatarın burun konusları, damlar, mərtəbələr, daxili divar panelləri, avadanlıq yuvası örtükləri.
- Material Tələbləri: Yüksək yorğunluq gücü, alov gecikdirmə qabiliyyəti, aşağı tüstü və toksiklik (E.G., İçində 45545). 5052 və 3003 ərintiləri geniş yayılmışdır, xromsuz örtüklərə doğru tendensiya ilə.
Yüksək səviyyəli tikinti pərdə divarları
- Tətbiqlər: Əyri fasadlar, metal damlar, böyük ictimai binalar üçün daxili dekorativ panellər (hava limanları, teatrlar).
- Material Tələbləri: Əla düzlük, Hava müqaviməti, örtük yapışması (tez-tez fluorokarbon boyama üçün əvvəlcədən müalicə tələb edir). 1100 və 3003 ərintilər əsasdır, qiymət və görünüş keyfiyyətinə diqqət yetirməklə.
Dəniz & Dəniz Mühəndisliyi
- Tətbiqlər: Yaxta üst tikililəri, gəmi pərdələri, dəniz platforması yaşayış yerləri.
- Material Tələbləri: Dəniz atmosferinə və duz spreyi korroziyasına müstəsna müqavimət. 5052 ərintilərə üstünlük verilir, çox yüksək səth emal tələbləri ilə.
9. İstehsalçının Əsas Keyfiyyətə Nəzarət Sistemi
Ən yüksək səviyyəli pətək alüminium folqa tədarükçüsü hərtərəfli keyfiyyətə nəzarət sistemi yaratmalıdır:
- Gələn Yoxlama: Alüminium külçələrinin və kimyəvi xammalın spektroskopik və kimyəvi analizi.
- Statistik Prosesə Nəzarət (SPC): Yayma qalınlığı kimi əsas parametrlərə nəzarət, örtük çəkisi.
- Laboratoriya Testi: Dartma test cihazları ilə təchiz edilmişdir, metalloqrafik mikroskoplar, duz sprey kameraları, yapışqan test cihazları, və s., performansın yoxlanılması üçün.
- İzahat qabiliyyəti: Hər bir bitmiş folqa rulonunu müvafiq ərimə istiliyinə qədər izləmək imkanı, yuvarlanan dəstə, və proses parametrləri.
- Sertifikatlar: AS9100 kimi sənayeyə xas keyfiyyət idarəetmə sistemi sertifikatlarına sahib olmaq (Aerokosmik), İRİS (Dəmir yolu).
10. Gələcək Texnologiya Trendləri
- Ultra nazik & Ultra Yüksək Güclü Folqalar: Folqaların inkişafı <0.02mm qalınlığında, həddindən artıq yüngülləşdirmə üçün Al-Li və ya Al-Sc kimi yeni ərintilərdən istifadə etməklə.
- Ətraf mühitə uyğun səth texnologiyaları: Xromsuz çevrilmə örtüklərinin davamlı təkmilləşdirilməsi, qrafenlə dəyişdirilmiş örtüklər kimi nano-texnologiyalara doğru irəliləyir.
- Rəqəmsal & Ağıllı İstehsalat: Yayma və səthin təmizlənməsi proseslərinin real vaxt rejimində optimallaşdırılması üçün IoT və böyük verilənlərdən istifadə, və proqnozlaşdırıcı baxım.
- Funksionallaşdırılmış Pətəklər: Termal idarəetmə üçün ağıllı nüvələrin inkişafı (PCM doldurulması), elektromaqnitdən qoruyan (keçirici örtüklər), və ya struktur sağlamlıq monitorinqi (quraşdırılmış sensorlar).
Nəticə
Pətək alüminium folqa adi nazik metaldan uzaqdır; bu materialşünaslığın kəsişməsinin məhsulu, dəqiq istehsal, və struktur dizayn. Performansındakı incə dəyişikliklər, pətək nüvəsinin və son kompozit komponentin makroskopik xüsusiyyətlərində əhəmiyyətli dərəcədə gücləndirilir.. Buna görə də, materialın xüsusiyyətlərini dərindən başa düşmək, proses korrelyasiyaları, və bu təlimatda izah edilən keyfiyyətə nəzarət nöqtələri yüngül mühəndisliyin uğurunu təmin etmək və etibarlı satınalma və texniki əməkdaşlığa nail olmaq üçün əsasdır..
Seçilməsi a peşəkar alüminium folqa istehsalçısıdərin metallurgiya təcrübəsi ilə, prosesə ciddi nəzarət imkanları, və tam sınaq üsulları stabil əldə etmək üçün ən vacib qərardır, yüksək performanslı pətək alüminium folqa və nəticədə yüksək səviyyəli bazarlarda etibar qazanır.