
Каква технология е необходима за откриване на дупки в 8011 алуминиево фолио?
1. Въведение
В модерни опаковки и индустриални приложения, 8011 алуминиево фолио се наложи като предпочитан материал поради отличната си устойчивост на корозия, умерена сила, и изключителни бариерни свойства. Приложенията му обхващат фармацевтични блистерни опаковки, Опаковка за храна, козметични ламинати, и домакински фолиа. Въпреки предимствата си, тънък габарит 8011 фолиото по своята същност е податливо на дефекти с дупки. Тези микроскопични перфорации, често невидими с просто око, компромис с работата на бариерата, позволява навлизането на влага и кислород, и може да доведе до разваляне или замърсяване на продукта.
Следователно, 8011 технология за откриване на дупки от алуминиево фолио се превърна в критичен компонент за производството на висококачествено фолио. Откриването и контролирането на дупки изисква интегриран подход, обхващащ металургията, механика на валцуване, повърхностна обработка, и усъвършенствани методи за откриване. Този раздел полага техническата основа за разбиране на образуването на дупки и поставя основата за усъвършенствани технологии за откриване, обсъдени в Част 2.

2. Материални свойства на 8011 Алуминиево фолио
2.1 Състав на сплавта
8011 е предимно Al-Fe-Si сплав, обикновено съдържа 0,8–1,2% желязо, 0.1–0,5% силиций, и следи от манган, титан, и хром. Сплавта експонати:
- Умерена якост на опън, подходяща за процеси на дълбоко изтегляне и валцуване
- Отлична устойчивост на корозия благодарение на стабилния повърхностен слой от алуминиев оксид
- Добра формоспособност на повърхността за опаковъчни приложения
- Термична стабилност за условия на реторта и замразяване-размразяване
Докато тези свойства са изгодни, микроструктурата на сплавта също я прави уязвима за образуване на дупки, ако има примеси или концентрации на напрежение.
2.2 Физически и механични характеристики
Ключовите свойства, влияещи върху чувствителността на pinhole включват:
- Дебелина на габарита: Типично 8011 фолиото варира от 6 µm до 50 µm, като по-тънките фолиа са по-податливи на перфорация
- Пластичност: Голямото удължение позволява дълбоко изтегляне, но може да прикрие подповърхностни празнини
- Разпределение на твърдостта: Неравномерната твърдост по повърхността на фолиото може да предизвика локално разкъсване
- Повърхностно покритие: Гладка, повърхностите без оксиди са по-малко склонни да образуват механични дупки по време на валцоване или нарязване
3. Дефиниция и класификация на дефектите на пинхол
3.1 Какво е дупка?
Точкова дупка в алуминиевото фолио се определя като всяка микроскопична перфорация или тънко петно, което нарушава непрекъснатата бариера на метала. Пинхол дефектите могат да бъдат категоризирани по:
- Размер:
- Макро дупки (>50 µm)
- Микро дупки (10–50 µm)
- Подмикронни дупки (<10 µm)
- Произход:
- Металургичен (включвания, порьозност)
- Механични (следи от преобръщане, обработка на драскотини)
- Термичен (пукнатини, свързани с отгряване)
- Екологични (перфорации, предизвикани от корозия)
3.2 Промишлено значение на дупките
Дори една дупка от субмикрон може да направи компромис:
- Ефективност на бариера за кислород и влага
- Безопасност на фармацевтичните продукти
- Срок на годност на козметиката и храните
- Доверие на потребителите и съответствие с нормативните изисквания
За приложения с висока стойност, като фармацевтични блистерни опаковки, допустимата плътност на дупките често е ≤1 дупка/m².
4. Металургични причини за образуване на дупки
4.1 Включения и интерметални частици
8011 алуминият по своята същност съдържа интерметални частици, предимно Fe- и богати на Si съединения. Те действат като концентратори на стрес:
- По време на търкаляне, издържат на деформация, причинявайки изтъняване и разкъсване на околния алуминий
- Счупените интерметали създават микрокухини, които могат да се превърнат в дупки
- Лошо филтрираната или замърсена стопилка увеличава плътността на включването
4.2 Газова порьозност при леене
Водородът и уловените газове в стопен алуминий могат да образуват микромехурчета:
- Директното охлаждане или непрекъснатото леене може да остави остатъчна порьозност
- При последващо валцуване, тези кухини се удължават и в крайна сметка перфорират повърхността на фолиото
- Стратегиите за контрол включват обезгазяване, филтриране, и прецизно управление на температурата на топене
4.3 Зърнеста структура и текстура
Добре, еднородните зърна устояват на разпространението на пукнатини, докато грубите зърна улесняват разкъсването:
- Неравномерното отгряване може да предизвика локален растеж на зърната
- Зоните с удължени зърна под напрежение са силно податливи на образуване на микродупки
- Контролът на прекристализацията по време на отгряване е от решаващо значение за намаляване на риска от малки дупки
5. Механични причини за образуване на дупки
5.1 Параметри на търкаляне
Процесите на валцоване влияят върху равномерността на дебелината на фолиото:
- Прекомерното намаляване при еднократно преминаване предизвиква локализирано изтъняване
- Неравномерният натиск на ролката води до зони на концентрация на напрежението
- Следите от вибрации и бърборене могат да създадат линейни модели на микроперфорация
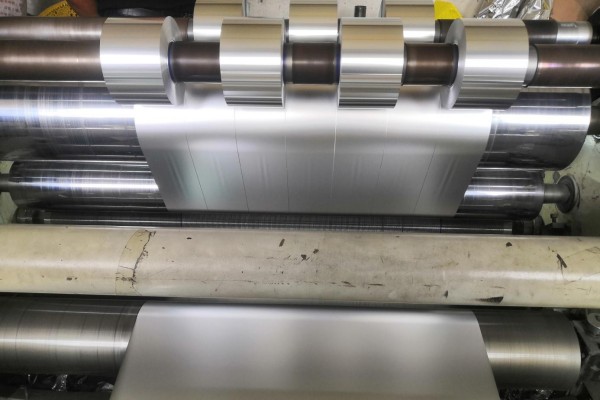
5.2 Нарязване и пренавиване
Дупките често възникват по време на работа:
- Остриетата за рязане могат да причинят ръбове или драскотини
- Високото напрежение при пренавиване разтяга тънките петна, превръщане на латентни микрокухини в перфорации
- Замърсителите по ролките или водещите повърхности могат да се вградят във фолиото
5.3 Смазване и замърсяване с масло
Валцовото масло предпазва фолиото, но също така може да пренася замърсители:
- Метални чипове, прах, или разградените маслени частици създават вдлъбнатини
- Недостатъчното филтриране или честите смени на маслото увеличават вероятността от дефект
6. Екологични и топлинни фактори
6.1 Отгряване и термичен стрес
- Бързото нагряване по време на отгряване причинява разширяване на газа във фолиото
- Неравномерното разпределение на температурата може да доведе до микропукнатини
- Контролираните графици за нарастване и намаляване минимизират топлинно индуцираните дупки
6.2 Ефекти на окисление и влага
- Повърхностното окисление създава крехки зони
- Попадането на влага по време на съхранение или транспортиране може да причини корозионни ями
- Тези слаби места са склонни към перфорация при механичен стрес
6.3 Работна среда
- Прах, висока влажност, и абразивните повърхности в производствените линии влошават образуването на дупки
- Контролираната чиста среда и антистатичното боравене намаляват честотата на дефектите

7. Индустриални стандарти за качество
7.1 Международни стандарти
- ASTM B479: Обхваща дебелината на фолиото и проверката на отворите
- IN 546-2: Специфицира методи за фолиа за контакт с храни
- YS/T стандарти (Китай): Определете допустимата плътност на дупките и техниките за откриване
7.2 Граници на плътността на дупките
| Приложение | Максимална плътност на дупките | Типичен фолиен габарит |
|---|---|---|
| Фармацевтичен блистер | ≤1 дупка/m² | 6–20 µm |
| Опаковане на храни | ≤5 дупки/m² | 8–30 µm |
| Козметични ламинати | ≤2 дупки/m² | 10–25 µm |
Като център, свързващ Европа, Азия, и Африка, Турция може да се похвали с процъфтяваща хранително-вкусова промишленост, с нарастване на търсенето на удобни контейнери за храна с годишен темп от 10%. Местни предприятия’ основни изисквания за 8011 фолио за контейнери за храна са “ниска цена и висока безопасност,” изискващи съответствие със стандартите на ЕС LFGB и толеранс на дебелината, контролиран на ±0,002 mm. Преди това, турският пазар разчиташе основно на руското алуминиево фолио, но стабилността на веригата за доставки е намаляла поради геополитически конфликти, създаване на прозорец на възможност за китайските предприятия.
Eco Alum Co., LtdСтратегия за отговор на предприятието: Jiugang Dongxing Jiayu изгради предимство в разходите чрез технология за кратък процес: Първо, той прие интегриран “леене-валцуване до студено валцуване” производствена линия, елиминиране на традиционния процес на горещо валцуване и намаляване на производствените разходи чрез 15%; Второ, добавя следи от Cu и Mn елементи към 8011 сплав, което не само подобрява устойчивостта на корозия (адаптиране към нуждите за съхранение при средиземноморския климат на Турция) но също така контролира съдържанието на вредни елементи като олово и кадмий по-долу 0.001%, далеч надвишава стандартите на LFGB; трето, той персонализира множество спецификации, вариращи от 0,02 mm до 0,033 mm според нуждите на турския клиент, поддържане както на рулони, така и на листови форми за доставка.
Eco Alum Co., LtdЕкспортиране на резултати: В началото 2025, той успешно осигури поръчка от 430 тона за 8011 алуминиево фолио от турски производител на съдове за храна. Поради на 40% по-нисък процент на pinhole от първия 140 тона в сравнение с руските продукти, клиентът потвърди последващата поръчка от 290 тона предварително. В момента, Износът на Jiugang на 8011 алуминиево фолио за Турция и околните пазари в Югоизточна Европа са се увеличили с 90% месец за месец, което го прави третият по големина доставчик на фолио за контейнери за храни в региона, с планирани поръчки до края на 2025.
7.3 Значение на намаляването на дебелината
Тъй като габаритите на фолиото намаляват по-долу 10 µm:
- Дори субмикронни дупки влияят значително на бариерните свойства
- Чувствителността на откриване трябва да нараства пропорционално
- Вградените системи за инспекция стават все по-критични
8. Принципи на откриване
8.1 Оптично откриване
- Пропуснатата светлина подчертава перфорациите: фотоните преминават през дупки към сензор
- Чувствителността зависи от интензитета на светлината, дължина на вълната, и резолюция на сензора
- Ограничения: не може да открие пукнатини под повърхността или много малки микрокухини
8.2 Откриване на електропроводимост
- Пълен метален път позволява протичане на ток; дупките прекъсват този път
- Измерва се чрез вихрови токове или откриване на искри
- Ограничения: изисква равномерен контакт и чувствително калибриране
8.3 Комбинирани стратегии за откриване
- Съвременните вградени системи интегрират оптика, електрически, а понякога и рентгенови методи
- Алгоритмите, подпомагани от изкуствен интелект, подобряват разграничаването между реални дупки и фалшиви положителни резултати
- Данните се регистрират за проследимост, оптимизация на процеса, и осигуряване на качеството
9. Системи за оптичен контрол
9.1 Линейно сканиране и сканиране на площи
Оптичната инспекция е гръбнакът на модерното откриване на дупки. Камери с висока резолюция, обикновено CCD или CMOS сензори, са подредени да наблюдават фолиото ред по ред (линейно сканиране) или върху 2D повърхност (областно сканиране).
- Системи за линейно сканиране: Идеален за високоскоростни валцовани линии. Те заснемат непрекъснати изображения, докато фолиото минава под сензора.
- Системи за зонално сканиране: Правете моментни снимки с висока разделителна способност за офлайн проверка или по-бавни линии.
Предимствата включват безконтактно измерване и висока производителност. Въпреки това, оптичните системи изискват контролирани условия на осветление и прецизно калибриране, за да се избегнат фалшиви положителни резултати, причинени от повърхностни отражения или прах.
9.2 Техники за осветяване
- Подсветка: Светлината, предавана през фолиото, подчертава дупките. Това е най-разпространеният метод.
- Осветяване на тъмно поле: Светлината се разсейва от повърхностни дефекти, засилване на микропукнатини или малки кухини.
- Лазерна триангулация: Измерва локални вариации на дебелината, които могат да показват микрокухини, образуващи дупки.
9.3 Интеграция на оптична система
Линиите от висок клас интегрират оптични камери с PLC (Програмируем логически контролер) системи за автоматизирано откриване и маркиране на дефекти. Откритите дупки могат да задействат аларми, забавете линията, или маркирайте точното място за преглед на качеството офлайн.
10. Електрическа проводимост и техники за откриване на искри
Електрическите методи допълват оптичното откриване:
10.1 Тестване на вихров ток
- Безконтактен метод с използване на електромагнитна индукция
- Вихровите токове се прекъсват в местата на дупките поради прекъсване на проводящия път
- Полезно за субмикронни дефекти, които не се виждат оптически
10.2 Тестване на искри
- Фолиото се поставя върху проводима ролка
- Прилага се високо напрежение; всяка дупка създава искра
- Искрите се откриват и записват в реално време
- Ограничения: изисква прецизен контакт фолио-ролка и високи мерки за безопасност
10.3 Предимства и предизвикателства
Електрическото откриване позволява откриване на много малки дупки (<1 μm) и предоставя количествени данни за дефекти. Предизвикателствата включват шум от повърхностно окисление, ролкови масла, или непостоянна проводимост на фолиото. често, електрическото откриване се комбинира с оптична проверка за максимална точност.
11. Рентгеново и инфрачервено откриване
11.1 Рентгеново откриване
- Проникващите рентгенови лъчи могат да открият промени в плътността и кухини в многослойни ламинати от фолио
- Полезно във фармацевтични или хранителни опаковки, където слоевете от фолио са ламинирани с пластмаси
- Осигурява неразрушителен, изображения с висока разделителна способност на вътрешни дупки
11.2 Инфрачервена термография
- Открива температурни разлики, причинени от дупки, когато фолиото се нагрява или охлажда
- Ефективен за многослойни или фолиа с покритие
- Може да се интегрира в линия за непрекъснат мониторинг
12. AI-подпомогнато разпознаване на дефекти
12.1 Модели на машинно обучение
AI моделите анализират изображения с висока разделителна способност или електрически данни, за да:
- Правете разлика между истински дупки и фалшиви положителни резултати (прах, драскотини, отражения)
- Прогнозирайте нарастването на дефекта във времето
- Учете се от исторически данни за производство, за да оптимизирате параметрите на валцуване
Конволюционни невронни мрежи (CNN) се използват широко за откриване на дупки на базата на изображения, докато повтарящите се модели могат да анализират времеви модели за вградено откриване.
12.2 Предимства на AI интеграцията
- Намалява грешките при проверка от страна на човека
- Позволява предсказуема поддръжка на валцови мелници
- Осигурява полезни прозрения на инженерите по процеси
- Позволява адаптивни прагове за проверка въз основа на тенденциите за качество в реално време
13. Онлайн срещу. Системи за офлайн откриване
13.1 Онлайн системи
- Инсталиран директно на производствената линия
- Осигурете непрекъснат мониторинг на всеки метър фолио
- Незабавната обратна връзка позволява коригиращи действия: регулиране на напрежението на ролката, температура на отгряване, или омасляване
13.2 Офлайн системи
- Пробите се вземат и анализират в лабораторни условия
- Системите с по-висока разделителна способност могат да открият субмикронни дефекти
- Полезно за Р&г, оптимизация на процеса, и целите на сертифицирането
13.3 Комбиниран подход
Много производители прилагат хибридна система:
- Онлайн системи за управление на процеси в реално време
- Офлайн системи с висока разделителна способност за валидиране и документация за съответствие
14. Интеграция с контрол на качеството и проследимост
14.1 Регистриране на данни
Всяка открита дупка се регистрира:
- Скорост на линията
- Партиден номер на ролка
- Местоположение на ролката
- Времеви печат и метод за откриване
Това позволява пълна проследимост за продукти с висока стойност като фармацевтични продукти или първокласни опаковки за храни.
14.2 Оптимизация на процесите
Данните от откриването на pinhole се анализират, за да:
- Регулирайте динамично параметрите на търкаляне
- Прогнозирайте потенциални дефектни зони в бъдещи производствени серии
- Идентифицирайте повтарящи се причини като замърсяване на ролка или несъответствия при отгряване
14.3 Статистически контрол на качеството
- Тенденциите в гъстотата на дупките се наблюдават с помощта на SPC (Статистически контрол на процеса)
- Сигналите се задействат, ако броят на дефектите надвиши определените прагове
- Непрекъснатите цикли на подобрение намаляват общата честота на дупките
15. Индустриални казуси и тенденции във внедряването
15.1 Производство на фармацевтично блистерно фолио
- Вградената оптична и електрическа проверка гарантира ≤1 дупка/m²
- AI алгоритмите класифицират дефектите по размер и тип
- Високоскоростните валцоващи линии достигат 300–400 m/min, като същевременно запазват целостта на бариерата
15.2 Фолио за опаковане на храни
- Многослойните ламинирани фолиа се проверяват с рентген и подсветка
- Допустимите отклонения позволяват 3–5 дупки/m²
- Автоматичното отхвърляне или подрязване намалява брака и гарантира безопасността на продукта
15.3 Домакински и Козметично фолио
- Малко по-висока толерантност към микродефекти
- Оптичните и инфрачервените системи са достатъчни за осигуряване на качеството
- Интеграция с MES (Системи за изпълнение на производството) позволява проследимост на ниво партида
15.4 Бъдещи тенденции
- Повишено приемане на управлявано от AI откриване за предсказуема поддръжка в реално време
- Интеграция с индустрията 4.0 цифрови близнаци за производство на фолио
- Разработване на преносими вградени сензори за малки или отдалечени производствени съоръжения
- Усъвършенствани методи за безразрушителен тест, включително терагерцово изображение и хиперспектрален анализ