
Punts tècnics clau en la preparació de 8079 Paquet suau compost de paper d'alumini en línies de producció d'alta neteja
1. Presentació
En els darrers anys, la demanda global de materials d'embalatge flexibles avançats ha augmentat ràpidament, sobretot en el sector farmacèutic, menjar, i indústries d'electrònica de gamma alta. Aquestes indústries requereixen materials que ofereixin no només excel·lents propietats de barrera sinó també una gran neteja, resistència mecànica, i estabilitat química. Entre els diferents materials a base d'alumini disponibles, el 8079 paper d'alumini paquet tou compost ha guanyat una atenció important pel seu rendiment superior en segellat hermètic, ductilitat, i resistència a l'estrès ambiental.
A diferència del paper d'alumini tradicional, el 8079 L'aliatge està dissenyat específicament per a aplicacions que requereixen una puresa i precisió extremes. Per tant, les línies de producció d'alta neteja són essencials per mantenir la integritat física i química de la làmina durant la fabricació.. Aquest document ofereix una anàlisi tècnica exhaustiva del procés de producció, des de la fusió d'aliatges fins a la laminació composta i la inspecció final, centrant-se en els paràmetres clau, optimització de processos, i sistemes de control de qualitat per aconseguir una neteja i coherència de primer nivell.

2. Característiques del material 8079 Aliatge d'alumini
2.1 Composició de l'aliatge i característiques metal·lúrgiques
El 8079 L'aliatge pertany a la sèrie Al–Fe–Si, combinant alta resistència i flexibilitat. A continuació es resumeixen la seva composició química i les seves funcions metal·lúrgiques:
| Element | Contingut (%) | Funció |
|---|---|---|
| Al | ≥99,3 | Aporta ductilitat, estabilitat tèrmica, i resistència a la corrosió |
| Fe | 0.6–1,0 | Augmenta la resistència a la tracció i la resistència al trencament |
| I | 0.05–0,3 | Millora la resistència a l'oxidació i el rendiment de rodament |
| Mn | ≤0.05 | Millora la resistència a la corrosió i la integritat estructural |
| Cu | ≤0.05 | Reforça la conductivitat tèrmica |
| Zn | ≤0,10 | Augmenta l'anti-corrosió i la brillantor de la superfície |
L'equilibri optimitzat de ferro i silici en el 8079 L'aliatge garanteix una distribució uniforme del gra, millors propietats d'allargament, i excel·lent rendiment durant la laminació i laminació en fred.
2.2 Propietats físiques i mecàniques
8079 El paper d'alumini demostra una combinació d'alta resistència a la tracció, allargament excepcional, i un rendiment superior de la barrera:
- Força a la tracció: ≥100 MPa
- Elongació: ≥2,0%
- Velocitat de transmissió del vapor d'aigua: ≤0,01 g/m²·24h
- Velocitat de transmissió d'oxigen: ≤0,1 cm³/m²·24h
- Residu d'oli superficial: ≤30 mg/m²
Aquestes propietats fan que el 8079 Paquet suau compost de paper d'alumini ideal per a blisters farmacèutics, bosses de rèplica, i pel·lícules electròniques a prova d'humitat.
3. Disseny de línies de producció d'alta neteja
3.1 Classificació i zonificació de les sales blanques
Una línia de producció d'alta neteja es divideix en fusió, fosa, rodant, recuit, laminació, i zones de tall. Cadascun ha de complir amb les normes ISO de sales netes:
| Àrea de procés | Classe ISO | Taxa de canvi d'aire | Límit de partícules (≥0,5 μm) | Temperatura | Humitat |
|---|---|---|---|---|---|
| Fon | ISO 9 | ≥10 vegades/hora | ≤3.500.000 partícules/m³ | 25±2°C | 50±5% |
| Fosa & Rodatge | ISO 8 | ≥20 vegades/hora | ≤350.000 partícules/m³ | 23±2°C | 45±5% |
| Recuit & Laminació | ISO 7 | ≥30 vegades/hora | ≤35.000 partícules/m³ | 22±2°C | 45±3% |
| Inclinació & Embalatge | ISO 7 | ≥35 vegades/hora | ≤20.000 partícules/m³ | 22±2°C | 40±3% |
Tot el sistema d'aire utilitza filtració en diverses etapes (G4, F7, i HEPA H14) i manté un gradient de pressió positiva constant per evitar la transferència de contaminació.
3.2 Control ambiental
- Estabilitat de temperatura: ±2°C en les zones de producció
- Humitat relativa: es manté entre el 40 i el 50%
- Direcció del flux d'aire: flux laminar cap avall per reduir l'acumulació de partícules
- Control de soroll i vibració: sota 60 dB i 0.01 mm d'amplitud
Calibració periòdica dels sensors, monitors de pressió diferencial, i els filtres HEPA garanteixen el compliment sostingut dels estàndards ISO.
3.3 Gestió de fluxos de personal i materials
El personal ha de passar per dutxes d'aire de diverses etapes i cambres de desinfecció abans d'entrar. Les matèries primeres estan segellades al buit i s'obren només en zones d'amortiment equipades amb fuites de pressió negativa. El Sistema d'execució de la fabricació (MES) fa un seguiment de cada operació, inclòs l'identificador de l'operador, número de lot, i dades de neteja en temps real.

4. Tecnologia de fosa i fosa
4.1 Fusió controlada
La puresa de l'alumini fos determina la neteja de la làmina final.
- Temperatura de fusió: 740-760 °C
- Mètode de desgasificació: Desgasificació rotativa d'argó en línia; contingut d'hidrogen ≤0,15 ml/100 g Al
- Filtració: filtres d'escuma ceràmica (40-60 PPI) per eliminar inclusions
- Remenant: agitació electromagnètica per evitar la contaminació mecànica
4.2 Casting continu
L'aliatge fos es col·loca en lloses de 6-8 mm de gruix mitjançant una roda de doble rodet:
- Velocitat de llançament: 900±50 mm/s
- Temperatura de sortida: 580-620 °C
- Rugositat superficial (Ra): ≤0,3 μm
- Filtració d'oli de lubricació: ≤5 μm
El sistema d'aigua de refrigeració funciona en un circuit tancat, mantenint una conductivitat per sota 2 μS/cm per eliminar impureses iòniques.
5. Laminació i recuit en fred
5.1 Rolling multietapa
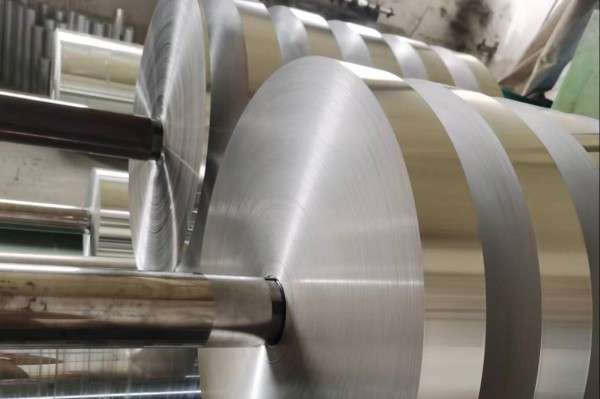
Les lloses de fosa es laminen en fred a través de 4-5 passades per assolir un gruix final de 7-15 μm. Cada reducció de passi està limitada a 35% per evitar un allargament excessiu del gra. El procés utilitza Control automàtic de mesura (AGC) i Control automàtic de planitud (AFC) sistemes per mantenir una tolerància uniforme de gruix de ±2 μm.
5.2 Recuit al buit
El recuit millora la ductilitat i la neteja de la superfície:
- Temperatura: 320-380°C
- Durada: 6-12 hores
- Nivell de buit: ≤1×10⁻³ Pa
Aquest procés elimina els residus d'oli de rodament i alleuja l'estrès intern. El paper d'alumini resultant presenta una gran brillantor superficial i una excel·lent força d'adhesió del compost.
6. Neteja de superfícies i control estàtic
Després del recuit, Les superfícies de la làmina se sotmeten a una neteja ultrasònica amb detergent neutre a 45 °C. La precisió de filtració del líquid de neteja és ≤1 μm, i la freqüència del cicle és menor que 24 hores. Per evitar l'atracció de pols induïda per l'estàtica, Les barres d'aire ionitzant s'instal·len al llarg de les seccions de tall i bobinatge, mantenint un potencial superficial per sota 50 V.
Tots els rotlles de paper d'alumini netejats estan tancats al buit 24 hores i emmagatzemat a temperatura controlada (<20°C) i humitat (<40%) abans de la laminació.
7. Tecnologia de laminació i tall
7.1 Paràmetres de laminació
El 8079 El paquet suau compost de paper d'alumini normalment està laminat amb PET, PE, o pel·lícules CPP amb adhesius de poliuretà a base de dissolvents o sense dissolvents.
- Recobriment adhesiu: 1.5–2,0 g/m²
- Temperatura de laminació: 85-95°C
- Tensió de la línia: 15-25 N
- Curat: 40°C per 48 hores
La laminació adequada garanteix una forta adherència, tensió uniforme, i una excel·lent estabilitat de la barrera.
7.2 Tallar i rebobinar
El tall de precisió requereix la nitidesa de la fulla i la uniformitat de la tensió.
- Tolerància d'amplada: ±0,3 mm
- Alçada de la rebaba: <3 μm
- Desviació de control de tensió: <1.5 N
Després de tallar, cada rotlle s'envasa al buit en bosses antiestàtiques amb un codi de seguiment QR digital per a una traçabilitat total.
8. Control de qualitat i avaluació del rendiment
Taula 1. Propietats físiques clau de 8079 Paper d'alumini
| Paràmetre | Estàndard | Mètode | Descripció |
|---|---|---|---|
| Desviació de gruix | ±2 μm | Calibre làser | Uniformitat dimensional |
| Força a la tracció | ≥100 MPa | GB/T 228.1-2010 | Estabilitat estructural |
| Elongació | ≥2% | Provador de tracció | Ductilitat |
| Neteja de la superfície | Residu d'oli < 30 mg/m² | Anàlisi infraroja | Puresa |
| Forats | ≤0,3/m² | Mètode electrolític | Fiabilitat de la barrera |
Taula 2. Rendiment de laminació
| Propietat | Estàndard | Mètode de prova |
|---|---|---|
| Força de pelar | ≥3,0 N/15 mm | GB/T 8808-2017 |
| Força de segellat tèrmic | ≥25 N/15 mm | ASTM F88 |
| WVTR | ≤0,01 g/m²·24h | ASTM F1249 |
| OTR | ≤0,1 cm³/m²·24h | ASTM D3985 |
Taula 3. Freqüència de vigilància de la neteja
| Paràmetre | Estàndard de control | Freqüència |
|---|---|---|
| Partícules en l'aire | ≤35.000/m³ | Per torn |
| Concentració de boira d'oli | ≤0,2 mg/m³ | Diàriament |
| Residus de pols superficial | ≤10 mg/m² | Per rotllo |
| Vibració de la màquina | ≤0,01 mm | Setmanalment |
| Diferencial de pressió | 250-300 Pa | Contínua |

9. Camps d'aplicació i casos pràctics
9.1 Embalatge farmacèutic
En blísters farmacèutics, el 8079 paper d'alumini El paquet tou compost actua com una capa de barrera superior, protegint càpsules i pastilles de l'oxidació i la humitat. També manté l'estabilitat del fàrmac durant una llarga vida útil.
Exemple de cas: Un fabricant farmacèutic europeu va informar a 30% augment de la vida útil després de substituir el convencional 8011 paper d'alumini amb 8079 làmina d'aliatge en la seva estructura laminat de PVC/AL.
9.2 Embalatge d'aliments
S'utilitza en el cafè, xocolata, i bosses de llet en pols, 8079 El paper d'alumini ofereix una excel·lent conservació de l'aroma i un aïllament d'oxigen. Les seves excel·lents propietats de termosegellament milloren la integritat del producte durant el transport a llarga distància.
9.3 Protecció de components electrònics
El tractament de la superfície antiestàtica i la resistència a la humitat de la làmina la fan apta per envasar circuits integrats, sensors, i components òptics. Quan es lamina amb pel·lícules de polímer conductor, compleix els estàndards ESD (resistència superficial ≤10⁹ Ω).
10. Fabricació intel·ligent i sostenibilitat
10.1 Sistemes de producció intel·ligents
Les línies de producció d'alta neteja s'integren cada cop més Inspecció impulsada per IA i anàlisi predictiva:
- Visió artificial detecta micro-defectes com ara forats, esgarrapades, o taques d'oli.
- Integració MES i ERP garanteix la traçabilitat total del producte.
- Control adaptatiu de processos (APC) ajusta automàticament la força de rodament, temperatura, i velocitat basada en la retroalimentació del sensor en temps real.
10.2 Fabricació verda i circular
Per complir amb els estàndards globals de sostenibilitat, els fabricants estan implementant:
- Adhesius de laminació sense dissolvents per reduir les emissions de COV;
- Sistemes de filtració i reciclatge d'oli de refrigeració;
- Recuperació de calor residual dels forns de recuit;
- 98% eficiència de reciclatge de ferralla d'alumini.
Aquestes iniciatives redueixen les emissions de carboni i milloren el compliment ambiental a tot el conjunt 8079 Cicle de vida del paquet suau compost de paper d'alumini.
11. Conclusió
La preparació del 8079 paquet suau compost de paper d'alumini en línies de producció d'alta neteja representa una integració sofisticada de la ciència dels materials, control ambiental, i enginyeria de precisió. Des de la puresa de l'aliatge fins a la gestió digitalitzada del procés, cada etapa afecta el rendiment i la consistència del producte.
A mesura que el mercat global continua prioritzant la neteja, segur, i envasos sostenibles, aquesta tecnologia tindrà un paper cada cop més vital en els productes farmacèutics, seguretat alimentària, i protecció electrònica. La tendència cap a fabricació intel·ligent i verda assegura que 8079 El paper d'alumini seguirà sent un material fonamental en el futur dels paquets flexibles d'alt rendiment