
Points techniques clés dans la préparation de 8079 Emballage souple composite en papier d'aluminium sur les lignes de production à haute propreté
1. Introduction
Dans les années récentes, la demande mondiale de matériaux d’emballage flexibles avancés a augmenté rapidement, notamment dans le secteur pharmaceutique, nourriture, et industries électroniques haut de gamme. Ces industries nécessitent des matériaux offrant non seulement d’excellentes propriétés barrières mais également une propreté élevée., résistance mécanique, et stabilité chimique. Parmi les différents matériaux à base d'aluminium disponibles, les 8079 feuille d'aluminium emballage souple composite a attiré une attention particulière pour ses performances supérieures en matière d'étanchéité hermétique, ductilité, et résistance au stress environnemental.
Contrairement au papier d'aluminium traditionnel, les 8079 L'alliage est spécialement conçu pour les applications nécessitant une pureté et une précision extrêmes.. Des lignes de production de haute propreté sont donc essentielles pour maintenir l’intégrité physique et chimique du film pendant la fabrication.. Cet article fournit une analyse technique complète du processus de production, de la fusion de l'alliage au laminage des composites et à l'inspection finale, se concentrer sur les paramètres clés, optimisation des processus, et des systèmes de contrôle de la qualité pour obtenir une propreté et une cohérence de premier ordre.

2. Caractéristiques matérielles de 8079 Alliage d'aluminium
2.1 Composition des alliages et caractéristiques métallurgiques
Les 8079 l'alliage appartient à la série Al – Fe – Si, combinant haute résistance et flexibilité. Sa composition chimique et ses fonctions métallurgiques sont résumées ci-dessous:
| Élément | Contenu (%) | Fonction |
|---|---|---|
| Al | ≥99,3 | Fournit de la ductilité, stabilité thermique, et résistance à la corrosion |
| Fe | 0.6–1,0 | Augmente la résistance à la traction et à la déchirure |
| Et | 0.05–0,3 | Améliore la résistance à l’oxydation et les performances de roulement |
| Mn | ≤0.05 | Améliore la résistance à la corrosion et l’intégrité structurelle |
| Cu | ≤0.05 | Renforce la conductivité thermique |
| Zn | ≤0.10 | Améliore l'anticorrosion et la luminosité de la surface |
L'équilibre optimisé du fer et du silicium dans le 8079 l'alliage assure une répartition uniforme des grains, meilleures propriétés d'allongement, et d'excellentes performances lors du laminage à froid et du laminage.
2.2 Propriétés physiques et mécaniques
8079 la feuille d'aluminium démontre une combinaison de haute résistance à la traction, allongement exceptionnel, et une performance de barrière supérieure:
- Résistance à la traction: ≥100 MPa
- Élongation: ≥2,0%
- Taux de transmission de la vapeur d'eau: ≤0,01 g/m²·24h
- Taux de transmission de l'oxygène: ≤0,1 cm³/m²·24h
- Résidu d'huile en surface: ≤30mg/m²
Ces propriétés rendent le 8079 Emballage souple composite en feuille d'aluminium, idéal pour les blisters pharmaceutiques, sachets de cornue, et films électroniques résistants à l'humidité.
3. Conception de lignes de production à haute propreté
3.1 Classification et zonage des salles blanches
Une ligne de production de haute propreté est divisée en fusion, fonderie, roulant, recuit, stratification, et zones de refendage. Chacun doit être conforme aux normes ISO pour les salles blanches:
| Zone de processus | Classe ISO | Taux de change d'air | Limite de particules (≥0,5 μm) | Température | Humidité |
|---|---|---|---|---|---|
| Fusion | OIN 9 | ≥10 fois/heure | ≤3 500 000 particules/m³ | 25±2°C | 50±5% |
| Fonderie & Roulage | OIN 8 | ≥20 fois/heure | ≤350 000 particules/m³ | 23±2°C | 45±5% |
| Recuit & Stratification | OIN 7 | ≥30 fois/heure | ≤35 000 particules/m³ | 22±2°C | 45±3% |
| Refendage & Emballage | OIN 7 | ≥35 fois/heure | ≤20 000 particules/m³ | 22±2°C | 40±3% |
L'ensemble du système d'air utilise une filtration à plusieurs étages (G4, F7, et HEPA H14) et maintient un gradient de pression positive constant pour empêcher le transfert de contamination.
3.2 Contrôle environnemental
- Stabilité de la température: ±2°C dans toutes les zones de production
- Humidité relative: maintenu entre 40 et 50 %
- Direction du flux d'air: flux laminaire descendant pour réduire l’accumulation de particules
- Contrôle du bruit et des vibrations: sous 60 dB et 0.01 mm amplitude
Calibrage régulier des capteurs, moniteurs de pression différentielle, et les filtres HEPA garantissent une conformité durable aux normes ISO.
3.3 Gestion des flux de personnel et de matériel
Le personnel doit passer par des douches à air à plusieurs niveaux et des chambres de désinfection avant d'entrer.. Les matières premières sont mises sous vide et ouvertes uniquement dans des zones tampons équipées d'échappements à pression négative. Les Système d'exécution de la fabrication (MES) suit chaque opération, y compris l'identifiant de l'opérateur, numéro de lot, et données de propreté en temps réel.

4. Technologie de fusion et de coulée
4.1 Fusion contrôlée
La pureté de l'aluminium fondu détermine la propreté de la feuille finale.
- Température de fusion: 740–760°C
- Méthode de dégazage: dégazage rotatif à l'argon en ligne; teneur en hydrogène ≤0,15 mL/100g Al
- Filtration: filtres en mousse céramique (40–60 IPP) pour supprimer les inclusions
- En remuant: agitation électromagnétique pour éviter la contamination mécanique
4.2 Coulée continue
L'alliage fondu est coulé en plaques de 6 à 8 mm d'épaisseur à l'aide d'une roulette à double rouleau.:
- Vitesse de lancer: 900±50mm/s
- Température de sortie: 580–620°C
- Rugosité de la surface (Râ): ≤0,3 μm
- Filtration d'huile de lubrification: ≤5 μm
Le système d'eau de refroidissement fonctionne en boucle fermée, maintenir une conductivité en dessous 2 μS/cm pour éliminer les impuretés ioniques.
5. Laminage à froid et recuit
5.1 Laminage en plusieurs étapes
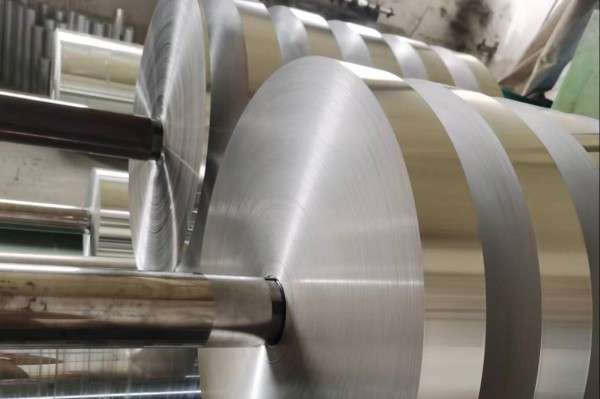
Les dalles de coulée sont laminées à froid en 4 à 5 passes pour atteindre une épaisseur finale de 7 à 15 μm. Chaque réduction de pass est limitée à 35% pour éviter un allongement excessif des grains. Le processus utilise Contrôle automatique de la jauge (CAG) et Contrôle automatique de la planéité (AFC) systèmes pour maintenir une tolérance d’épaisseur uniforme de ±2 μm.
5.2 Recuit sous vide
Le recuit améliore la ductilité et la propreté de la surface:
- Température: 320–380°C
- Durée: 6–12 heures
- Niveau de vide: ≤1×10⁻³ Pa
Ce processus élimine les résidus d'huile de roulement et soulage les contraintes internes. La feuille d'aluminium obtenue présente une brillance de surface élevée et une excellente force d'adhésion du composite..
6. Nettoyage des surfaces et contrôle statique
Après recuit, les surfaces en aluminium sont soumises à un nettoyage par ultrasons avec un détergent neutre à 45°C. La précision de filtration du liquide de nettoyage est ≤1 μm, et la fréquence du cycle est inférieure à 24 les heures. Pour éviter l'attraction de la poussière induite par l'électricité statique, des barres d'air ionisantes sont installées le long des sections de refendage et d'enroulement, maintenir un potentiel de surface en dessous 50 V.
Tous les rouleaux de papier d'aluminium nettoyés sont scellés sous vide à l'intérieur 24 heures et stocké sous température contrôlée (<20°C) et l'humidité (<40%) avant laminage.
7. Technologie de laminage et de refendage
7.1 Paramètres de stratification
Les 8079 L'emballage souple composite en feuille d'aluminium est généralement laminé avec du PET, PE, ou films CPP utilisant des adhésifs polyuréthane avec ou sans solvants.
- Revêtement adhésif: 1.5–2,0 g/m²
- Température de stratification: 85–95°C
- Tension de ligne: 15–25N
- Guérison: 40°C pour 48 les heures
Une stratification appropriée garantit une forte adhérence, tension uniforme, et une excellente stabilité de la barrière.
7.2 Défendage et rembobinage
La refente de précision nécessite une lame tranchante et une tension uniforme.
- Tolérance de largeur: ±0,3 mm
- Hauteur de bavure: <3 je suis
- Écart de contrôle de tension: <1.5 N
Après avoir refendu, chaque rouleau est emballé sous vide dans des sacs antistatiques avec un code de suivi QR numérique pour une traçabilité complète.
8. Contrôle qualité et évaluation des performances
Tableau 1. Propriétés physiques clés de 8079 Déjouer
| Paramètre | Standard | Méthode | Description |
|---|---|---|---|
| Écart d'épaisseur | ±2 μm | Jauge laser | Uniformité dimensionnelle |
| Résistance à la traction | ≥100 MPa | Go/T 228.1-2010 | Stabilité structurelle |
| Élongation | ≥2% | Testeur de traction | Ductilité |
| Propreté des surfaces | Résidus d'huile < 30 mg/m² | Analyse infrarouge | Pureté |
| Trous d'épingle | ≤0,3/m² | Méthode électrolytique | Fiabilité des barrières |
Tableau 2. Performances de stratification
| Propriété | Standard | Méthode d'essai |
|---|---|---|
| Résistance au pelage | ≥3,0 N/15 mm | Go/T 8808-2017 |
| Résistance du thermoscellage | ≥25N/15mm | ASTM F88 |
| WVTR | ≤0,01 g/m²·24h | ASTM F1249 |
| OTR | ≤0,1 cm³/m²·24h | ASTM D3985 |
Tableau 3. Fréquence de surveillance de la propreté
| Paramètre | Norme de contrôle | Fréquence |
|---|---|---|
| Particules en suspension dans l'air | ≤35 000/m³ | Par quart de travail |
| Concentration du brouillard d'huile | ≤0,2mg/m³ | Tous les jours |
| Résidus de poussière en surface | ≤10mg/m² | Par rouleau |
| Vibrations des machines | ≤0,01 mm | Hebdomadaire |
| Différence de pression | 250–300 Pa | Continu |

9. Domaines d'application et études de cas
9.1 Emballage pharmaceutique
Sous blister pharmaceutique, les 8079 feuille d'aluminium l'emballage souple composite agit comme une couche barrière supérieure, protéger les gélules et les comprimés de l'oxydation et de l'humidité. Il maintient également la stabilité du médicament pendant une durée de conservation prolongée..
Exemple de cas: Un fabricant pharmaceutique européen a signalé un 30% augmentation de la durée de conservation après avoir remplacé le conventionnel 8011 feuille avec 8079 feuille d'alliage dans sa structure stratifiée PVC/AL.
9.2 Emballage alimentaire
Utilisé dans le café, chocolat, et sachets de lait en poudre, 8079 la feuille d'aluminium offre une préservation exceptionnelle des arômes et une isolation de l'oxygène. Ses excellentes propriétés de thermoscellage améliorent l’intégrité du produit lors du transport sur de longues distances.
9.3 Protection des composants électroniques
Le traitement de surface antistatique et la résistance à l'humidité de la feuille la rendent adaptée au conditionnement de circuits intégrés., capteurs, et composants optiques. Lorsqu'il est laminé avec des films polymères conducteurs, il répond aux normes ESD (résistance superficielle ≤10⁹ Ω).
10. Fabrication intelligente et durabilité
10.1 Systèmes de production intelligents
Les lignes de production à haute propreté intègrent de plus en plus Inspection basée sur l'IA et analyse prédictive:
- Vision industrielle détecte les micro-défauts tels que les trous d'épingle, rayures, ou des taches d'huile.
- Intégration MES et ERP assure une traçabilité complète des produits.
- Contrôle de processus adaptatif (APC) ajuste automatiquement la force de roulement, température, et vitesse basées sur le retour du capteur en temps réel.
10.2 Fabrication verte et circulaire
Pour répondre aux normes mondiales de durabilité, les fabricants mettent en œuvre:
- Adhésifs de stratification sans solvant pour réduire les émissions de COV;
- Systèmes de filtration et de recyclage de l'huile de refroidissement;
- Récupération de chaleur résiduelle des fours de recuit;
- 98% efficacité du recyclage des déchets d'aluminium.
Ces initiatives réduisent les émissions de carbone et améliorent le respect de l'environnement dans l'ensemble du pays. 8079 Cycle de vie des emballages souples composites en feuille d'aluminium.
11. Conclusion
La préparation du 8079 emballage souple composite en papier d'aluminium sur les lignes de production à haute propreté représente une intégration sophistiquée de la science des matériaux, contrôle environnemental, et mécanique de précision. De la pureté des alliages à la gestion numérisée des processus, chaque étape affecte les performances et la cohérence du produit.
Alors que le marché mondial continue de donner la priorité aux produits propres, sûr, et emballage durable, cette technologie jouera un rôle de plus en plus vital dans le secteur pharmaceutique, sécurité alimentaire, et protection électronique. La tendance vers fabrication intelligente et verte assure que 8079 le papier d'aluminium restera un matériau clé dans l'avenir de l'emballage flexible haute performance