
Comment la résistance à la perforation des produits jetables peut-elle 3003 les récipients alimentaires en papier d'aluminium soient garantis en optimisant le processus de recuit?
ECO-A. Introduction: Demande légère de produits jetables 3003 Boîtes à lunch en papier d'aluminium
Jetable 3003 les boîtes à lunch en papier d'aluminium sont courantes pour les plats à emporter et les plats préparés, grâce à leur recyclabilité, résistance aux hautes températures (>200°C), et bonne formabilité (2024 taille du marché >8 milliards de RMB).
Notamment, l’éclaircie légère est devenue une stratégie clé pour la réduction des coûts et la durabilité. L'amincissement de leur feuille d'aluminium de 0,08 à 0,10 mm traditionnel à moins de 0,07 mm réduit l'utilisation de matériaux de 12%-15%, réduit le coût unitaire de 8%-10%, et réduit la consommation globale d'aluminium, conformément aux objectifs environnementaux de l'industrie..

ECO-B. Défi de résistance à la perforation après amincissement
L'amincissement en dessous de 0,07 mm réduit considérablement la résistance à la perforation des produits jetables. 3003 feuille d'aluminium boîtes à lunch, créant un écart de performance critique.
Spécifiquement, lorsque vous conservez des ingrédients avec os (par exemple., côtes levées) ou des aliments avec coquille (par exemple., crevette), les bords tranchants de ces objets percent facilement la fine feuille. Les données de l'industrie montrent que cela augmente le taux de fuite d'un niveau négligeable 0.5% (pour feuille de 0,08 mm) à 5 %-8 % – un niveau qui ne répond pas aux attentes des consommateurs et des marques.
ECO-C. Facteur de base: Lien microstructure-propriété mécanique
Fondamentalement, la résistance à la perforation dépend de deux capacités clés de la feuille d'aluminium: “résistance à la déformation locale” et “capacité d’absorption d’énergie.” Les deux sont directement déterminés par la microstructure du film (taille des grains, Distribution de deuxième phase d'Al₆Mn) et propriétés mécaniques qui en résultent (force, élongation, dureté).
Par conséquent, le processus de recuit, qui régule la microstructure en contrôlant la recristallisation et la précipitation de la deuxième phase, devient essentiel pour équilibrer l'allègement et la résistance à la perforation de ces boîtes à lunch. Sans recuit précis, même mince 3003 le film ne peut pas répondre aux exigences de service.
ECO-D. Rôle de la microstructure dans la résistance à la perforation
Pour jetable 3003 boîtes à lunch en papier d'aluminium, la microstructure de 3003 feuille d'aluminium (un alliage Al-Mn avec 1.0%-1.5% Mn) dicte directement la résistance à la perforation, avec deux aspects clés dominant cette relation:
(UNE) Effet de la taille des grains
D'abord, la taille des grains a un impact profond sur la résistance et la ténacité:
- Grains trop fins (<3je suis): Le film présente une dureté élevée (HV>60) mais faible allongement (<8%). Pendant la crevaison, cela conduit à une fracture fragile, augmentant considérablement le risque de fuite.
- Grains trop grossiers (>10je suis): La résistance descend en dessous de 130MPa, provoquant une déformation plastique excessive qui entraîne “dégâts pénétrants” à la boîte.
- Portée optimale: 5-8je suis. Cette balance offre une résistance à la traction de 140 à 150 MPa et 10%-12% allongement : exactement ce qui est nécessaire pour garantir des performances fiables en matière de boîte à lunch.
(B) Effet de deuxième phase Al₆Mn
Seconde, la morphologie et la distribution de Al₆Mn (la deuxième phase primaire dans 3003 déjouer) — contrôlé par recuit — influence davantage la résistance à la perforation:
- État laminé à froid: Al₆Mn existe sous forme de solution solide sursaturée, provoquant un écrouissage important. L'allongement tombe en dessous 6%, conduisant à une mauvaise résistance à la perforation.
- Recuit inadéquat (<280°C): Al₆Mn précipite sous forme de fines sphères (<0.5je suis), mais des précipitations insuffisantes limitent l'amélioration de la résistance.
- Recuit excessif (>350°C): Al₆Mn grossit en flocons (>2je suis), agissant comme sources de concentration de stress. Cela réduit la force de perforation de 20%-30%.

ECO-E. Seuils de propriétés mécaniques
Pour garantir une résistance fiable à la perforation pour 3003 feuille d'aluminium inférieure à 0,07 mm, des seuils de propriétés mécaniques spécifiques doivent être respectés, chacun contribuant de manière unique à la capacité de la boîte à lunch à résister au perçage:
| Indicateur mécanique | Plage de seuil | Contribution à la résistance à la perforation des boîtes à lunch |
| Résistance à la traction (MPa) | 140-150 | Résiste aux étirements locaux, empêcher la déformation de la boîte |
| Limite d'élasticité (MPa) | 110-120 | Améliore la résistance initiale à la perforation |
| Élongation (%, L0=50mm) | 10%-12 | Absorbe l'énergie de perforation (>3J), réduire les fuites |
| Dureté Vickers (HV) | 50-55 | Équilibre la dureté et la ténacité, éviter les fractures fragiles |
Notamment, le dépassement de ces seuils nuit aux performances. Par exemple, les tests montrent que lorsque l'allongement chute de 10% à 7%, le taux de fuite de la boîte à lunch passe de 1.2% à 4,5 %, soit une multiplication par quatre.
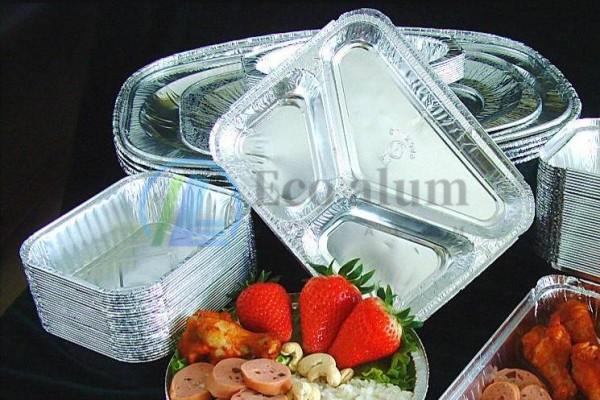
ECO-F. Principaux défis de l’amincissement en dessous de 0,07 mm
Amincissement 3003 une feuille d'aluminium inférieure à 0,07 mm présente trois défis critiques pour le processus de recuit, tous enracinés dans “effet d'épaisseur” de feuilles minces : ces défis entravent directement la production de masse et la cohérence des performances:
(UNE) Problème d'uniformité du recuit
D'abord, feuille mince (<0.07mm) souffre de gradients de température inégaux dans les fours à soles à rouleaux traditionnels:
- Les zones de contact avec les rouleaux sont jusqu'à 5°C plus chaudes que les zones sans contact, provoquant une différence de 4 à 6 μm dans la taille des grains (contre. une tolérance normale de ≤2μm). Cela entraîne des fluctuations de ± 15 % de la résistance à la perforation..
- Une feuille mince a également 12.5% capacité thermique inférieure à celle d'une feuille de 0,08 mm, augmentant le risque de combustion excessive, ce qui grossit l'Al₆Mn et dégrade les performances.
(B) Dilemme d’équilibre des performances
Seconde, parvenir à un équilibre entre résistance et allongement devient un dilemme:
- Prolonger le temps de recuit au-delà de 10 heures pour augmenter la résistance grossit les grains jusqu'à >10je suis, réduire l'allongement ci-dessous 8% et limiter l'absorption d'énergie.
- Abaisser la température de recuit en dessous de 280°C pour préserver l'allongement réduit la résistance à <130MPa, rendant la feuille sujette à la pénétration.
(C) Conflit formage-recuit
Troisième, le processus d'estampage (requis pour la formation de boîtes à lunch, avec emboutissage de 5 à 8 mm de profondeur) conflits avec les résultats du recuit:
- Un recuit inadéquat laisse un écrouissage résiduel, provoquant la fissuration de la feuille pendant l'estampage, ce qui fait chuter les taux de qualification de formation en dessous 85%.
- Un recuit excessif conduit à des grains grossiers, qui cause “rétrécissement” pendant le formage. Cela entraîne une épaisseur de paroi inégale (>0.01mm) et une résistance à la perforation plus faible aux points fins.
ECO-G. Processus de recuit optimisé en trois étapes
Pour relever ces défis et répondre aux exigences de résistance à la perforation des matériaux minces 3003 feuille d'aluminium, un processus de recuit optimisé en trois étapes a été développé, ciblant la microstructure idéale de “5-8grains μm + 0.5-1μm Al₆Mn sphérique” grâce à un contrôle précis:
(UNE) Scène 1: Préchauffage (250-280°C, 1-2h)
Scène 1 se concentre sur un chauffage contrôlé pour éviter les changements de phase prématurés:
- But: Chauffage lent jusqu'à 3003 température de recristallisation de la feuille (~250°C) empêche la précipitation rapide d’Al₆Mn, ce qui perturberait la formation ultérieure de la microstructure.
- Contrôle des clés: Une vitesse de chauffage de 5 à 8 °C/min garantit une variation de température ≤ 2 °C sur toute l'épaisseur de la feuille, ce qui est essentiel pour l'uniformité..
- Résultat: Les atomes de Mn commencent à diffuser, faciliter l'écrouissage et augmenter l'allongement à 6%-7%.
(B) Scène 2: Tenir le recuit (300-320°C, 3-5h)
Passer à la scène 2, l'objectif est désormais d'équilibrer la recristallisation et la précipitation de la deuxième phase:
- Justification de la température: 300-320°C est le “zone d'équilibre recristallisation-précipitation”:
-
- Recristallisation: Les grains déformés laminés à froid se transforment entièrement en grains équiaxes (5-8je suis).
-
- Précipitation d’Al₆Mn: Fines particules sphériques (0.5-1je suis) formulaire, raffinage des grains par épinglage et renforcement par dispersion.
- Ajustement du temps: 3h pour une feuille de 0,06 mm et 5 h pour une feuille de 0,07 mm, garantissant 80%-85% Précipitation d’Al₆Mn (vérifié via DSC).
- Résultat mécanique: 145-150Résistance à la traction MPa, 11%-12% élongation, et HV 52-55 – répondant exactement aux seuils requis.
(C) Scène 3: Refroidissement à vitesse moyenne (10-15°C/min à TA)
Scène 3 termine le processus en fixant la microstructure optimale:
- Sélection des tarifs:
-
- Un refroidissement plus rapide que 20°C/min inhibe la précipitation d'Al₆Mn, conduisant à un durcissement avec l'âge et 1-2% perte d'allongement.
-
- Un refroidissement inférieur à 5 °C/min fait grossir Al₆Mn en >1je suis, créer des sources de stress.
- Avantage: 10-15Le refroidissement °C/min verrouille la microstructure souhaitée, gardant les fluctuations de résistance à la perforation ≤5 %.
- Étape supplémentaire: L'injection d'azote pendant le refroidissement évite l'oxydation (film d'oxyde ≤0,5 μm), éviter les problèmes d'étanchéité lors du formage.

ECO-H. Vérification expérimentale
Valider empiriquement le processus de recuit optimisé, une série de tests ont été effectués avec du 0,06 mm 3003 feuille d'aluminium fabriquer des boîtes à lunch jetables - avec trois groupes d'échantillons à des fins de comparaison:
(UNE) Exemples de groupes
D'abord, trois groupes d'échantillons distincts ont été préparés:
- Expérimental: Film traité selon le processus optimisé en trois étapes.
- Contrôle 1: Feuille traitée par recuit traditionnel (320°C×8h, 5°C/min de refroidissement).
- Contrôle 2: Feuille traitée avec un recuit non optimisé (280°C×3h, 20°C/min de refroidissement).
(B) Méthodes de test
Prochain, des tests complets ont été conçus pour évaluer les performances:
- Microstructure: Taille des grains mesurée au microscope métallographique 500×; Morphologie Al₆Mn analysée via TEM.
- Propriétés mécaniques: Résistance à la traction/allongement testé via une machine universelle; dureté via testeur Vickers.
- Résistance à la perforation:
-
- Test en laboratoire: Go/T 31985-2015 standard, à l'aide d'une aiguille en acier de 1 mm (5vitesse mm/min) mesurer la force et l'énergie.
-
- Test de service réel: Vibration à emporter simulée (10Hz, 30min) avec côtes avec os, compter les fuites.
(C) Résultats clés
finalement, les résultats des tests ont confirmé la supériorité du procédé optimisé:
| Exemple de groupe | Taille des grains (je suis) | Force de perforation (N) | Taux de fuite (%) |
| Expérimental | 6.2±1,0 | 16.2±0,8 | 1.1 |
| Contrôle 1 | 11.5±2,3 | 12.3±0,6 | 5.8 |
| Contrôle 2 | 4.8±0,8 | 17.5±0,7 | 4.2 |
(ré) Conclusions
De ces résultats:
- Le groupe expérimental répondait aux normes de l'industrie (fuite ≤2%) grâce à sa microstructure idéale.
- Les contrôles ont échoué: Contrôle 1 manquait de force de perforation (céréales secondaires), pendant que le contrôle 2 manque d'absorption d'énergie (faible allongement).
ECO-I. Mesures d'application d'ingénierie
Pour que le processus de recuit optimisé soit viable dans la production de masse de produits jetables 3003 boîtes à lunch en papier d'aluminium, trois mesures d'ingénierie clés sont essentielles : équilibrer les performances, coût, et qualité:
(UNE) Mise à niveau de l'équipement
D'abord, la mise à niveau de l'équipement de recuit garantit l'uniformité:
- Adopter “chauffage infrarouge + circulation d'air chaud” fourneaux: Le chauffage infrarouge contrôle la température à ±1°C; 0.5-1Le débit d'air m/s élimine les différences de température de surface (≤1°C), améliorant l'uniformité du grain pour >90%.
- Ajouter des jauges d'épaisseur en ligne (0.1précision au µm) pour détecter les fluctuations qui provoquent un recuit inégal.
(B) Contrôle des coûts
Seconde, l'optimisation des paramètres du processus réduit les coûts:
- Raccourcir le préchauffage à 1-2h (contre. 3-4h traditionnellement) et temps de maintien à 3-5h - réduisant le cycle de recuit total de 20%-30% et la consommation d'énergie par 15%-18%.
- Utiliser la récupération de chaleur perdue dans le refroidissement pour préchauffer le film entrant, réduction de l'énergie unitaire de 80 kWh/tonne à 65 kWh/tonne.
(C) Contrôle qualité
Troisième, la mise en œuvre de contrôles de qualité stricts garantit la cohérence:
- Échantillonnez chaque rouleau de papier d'aluminium 3 fois (tête/milieu/queue), à l'aide d'un testeur de micro-crevaison (1aiguille de mm, 5mm/min) pour vérifier la force ≥15N.
- Test 100 boîtes à lunch par lot avec des ingrédients avec os, nécessitant une fuite ≤2%.
ECO-J. Conclusion et perspectives
En résumé, la logique fondamentale derrière la garantie de la résistance à la perforation des produits jetables 3003 Les boîtes à lunch en papier d'aluminium aminci à moins de 0,07 mm reposent sur le processus de recuit optimisé en trois étapes (250-280Préchauffage °C → Maintien 300-320°C → Refroidissement 10-15°C/min). Ce processus équilibre la microstructure et la mécanique pour répondre aux exigences clés (force ≥15N, fuite ≤2%).
Preuve expérimentale confirme sa valeur: 0.06Les boîtes à lunch en aluminium de mm ont atteint une force de perforation de 16,2 N, 1.1% fuite, et 15% économies d’énergie – surpassant les méthodes traditionnelles.
Regarder vers l'avenir, deux directions amélioreront encore les performances:
- Explorer “intégration recuit-formage” pour réduire les fluctuations de performances liées au stockage à température ambiante.
- Utiliser des microalliages (par exemple., tracer Zr) affiner les grains, permettant des feuilles encore plus fines (<0.05mm) avec une résistance à la perforation plus élevée.