Disque en aluminium pour dissipateurs thermiques LED
| Spécification | Valeur |
| Tempérer | O (doux, filage) / H14-H24 (estampillage, plaques rigides) |
| Épaisseur | 0.5–6mm |
| Diamètre | 50–500mm (coupé à la taille vierge) |
| Conductivité thermique | ~220-230 W/mK (1xxx) |
| Tolérance | diamètre ±0,2–0,5 mm, épaisseur par spécification |
| Applications | coupelles LED filées, plaques de base, dissipateurs thermiques ampoule/rue/grande hauteur |
Disque en aluminium pour dissipateurs thermiques LED
Introduction
Un disque en aluminium pour dissipateurs thermiques LED est une ébauche ronde en aluminium de haute pureté (le plus souvent 1050, 1060 ou 1100) que les fabricants d'éclairage tournent, timbre, emboutir ou usiner dans le corps de diffusion de chaleur d'un luminaire LED.
Les LED sont des appareils sensibles: s'ils ne peuvent pas évacuer la chaleur, leur température de jonction augmente, le rendement lumineux diminue, changements de couleur et durée de vie raccourcie.
Le disque en aluminium est la matière première qui devient le dissipateur thermique, la coque de la coupelle lumineuse et la plaque de base qui conduisent la chaleur de la carte LED vers l'air ambiant.
Pour la gestion thermique des LED, l'aluminium bat la plupart des alternatives.
C'est léger, faible coût, facile à tourner et à tamponner, résistant à la corrosion, et, sous sa forme pure 1xxx, un bon conducteur thermique.
Ce guide explique quels disques en aluminium sont utilisés pour les dissipateurs thermiques LED, pourquoi les alliages purs surpassent les alliages plus solides en termes de chaleur, les états et tailles disponibles, comment les flans sont fabriqués et formés, les principales applications des luminaires, anodisation et finitions de surface, conception thermique, contrôle de qualité, tarifs et commande, et un tableau de spécifications de base.

Qu'est-ce qu'un disque en aluminium pour les dissipateurs thermiques LED?
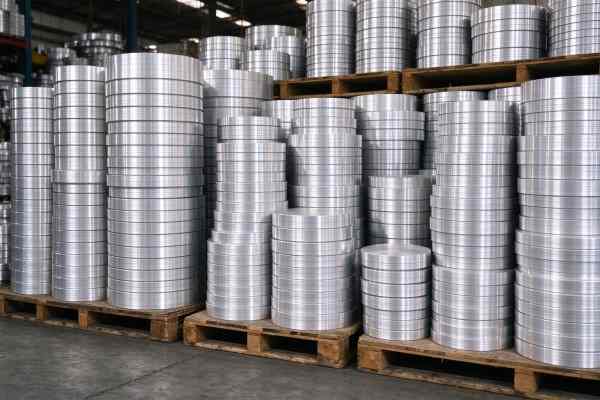
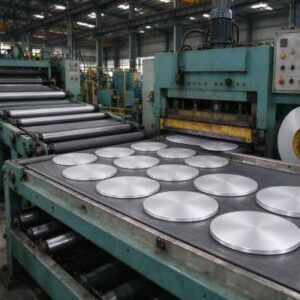
Un disque en aluminium (également appelé cercle ou flan en aluminium) est une feuille ronde découpée dans une bobine d'aluminium. Pour les dissipateurs thermiques LED, son épaisseur est généralement de 0,5 à 6 mm et d'environ 50 mm à plusieurs centaines de millimètres de diamètre, en fonction du luminaire.
Le disque est ensuite converti en aval et transformé en tasse, estampé dans un moule peu profond, ou usiné - pour devenir la coque diffusant la chaleur d'un projecteur, plafonnier, ampoule ou luminaire public.
Le disque est choisi pour deux propriétés à la fois: conductivité thermique et formabilité.
UNE 1050/1060/1100 le disque conduit bien la chaleur (l'aluminium pur est d'environ 220 à 230 W/mK) et est suffisamment doux en température O pour tourner ou emboutir profondément sans se fissurer.
Des alliages plus résistants tels que 3003 ou 5052 sont plus rigides et plus résistants à la corrosion mais conduisent moins bien la chaleur; ils sont réservés aux pièces mécaniquement exigeantes plutôt qu'à la pure diffusion de chaleur.
Le blanc le plus courant est le 1050 cercle en aluminium; les pièces formées plus rigides utilisent parfois 3003 cercle en aluminium.
Le terme couvre à la fois les petits disques minces transformés en coupelles légères et les disques plus grands et épais usinés en plaques de base..
Ce qui les unit, c'est que le disque est le blanc de départ, pas la pièce finie: le fabricant d'éclairage le forme, l'anodise, monte la carte LED et le pilote, et expédie le luminaire.
C'est pourquoi la précision des spécifications est importante : un disque trop fin se fissure sur la ligne de filage., celui qui n'est pas plat s'étend de manière excentrique, et un dans le mauvais alliage ne peut pas évacuer la chaleur produite par une LED haute puissance.
Pourquoi l'aluminium pour la gestion thermique des LED?
Bonne conductivité thermique: L'aluminium pur 1xxx conduit bien mieux la chaleur que le plastique ou le zinc moulé sous pression..
Poids léger: environ un tiers de la densité du cuivre, important pour les luminaires encastrés et de rénovation.
Facile à tourner et à tamponner en fine, tasses et poêles légères à paroi mince.
Faible coût et largement disponible par rapport aux dissipateurs thermiques en cuivre.
Naturellement résistant à la corrosion et accepte l'anodisation pour la dissipation thermique et l'isolation.
Recyclable et compatible avec les objectifs de coûts et de volume de l’industrie de l’éclairage.
Le cuivre conduit mieux que l'aluminium mais est plus lourd et plus cher; le plastique est bon marché mais est un isolant. L’aluminium se trouve au bon endroit: suffisamment conducteur pour refroidir une LED haute puissance, assez léger pour un plafonnier, et assez bon marché pour une ampoule grand public. C'est pourquoi presque toutes les coques de dissipateurs thermiques LED sur le marché, en particulier celles rondes filées ou estampées, commencent par un disque en aluminium..
Par rapport au plastique, l'aluminium conduit mieux la chaleur de plusieurs ordres de grandeur, Ainsi, un corps d'ampoule en plastique emprisonne la chaleur et raccourcit la durée de vie des LED..
Par rapport à l'aluminium moulé sous pression, un filé 1050 la tasse est plus fine, plus fluide et moins cher à utiliser, et conduit mieux que le moulage sous pression poreux.
Comparé au cuivre, l'aluminium pèse environ un tiers du poids et est beaucoup moins cher, et aux températures un petit évier LED voit, l'écart de conductivité est largement compensé par la plus grande surface permise par une coque en aluminium léger.
Quel alliage? Conductivité thermique vs résistance
| Alliage | Environ. conductivité thermique (W/mK) | Personnage | Utilisation pour les dissipateurs thermiques LED |
| 1050 / 1060 | ~225-230 | pur, très doux, conductivité la plus élevée | tasses filées, plaques de base, épandeurs thermiques |
| 1100 | ~218 | pur avec un peu de Cu, doux, bonne formabilité | casseroles estampées, tasses légères |
| 3003 | ~160-190 | Alliage de manganèse, plus fort, plus rigide | pièces formées mécaniquement exigeantes |
| 5052 | ~130 | Alliage de magnésium, fort, résistant à la corrosion | logements structurels, pas de dissipateur thermique principal |
La règle est simple: pour la partie qui diffuse la chaleur des LED, choisissez l'alliage mou le plus pur qui se forme encore.
Au fur et à mesure que des éléments d'alliage sont ajoutés (Mn dans 3003, Mg dans 5052), la résistance et la résistance à la corrosion augmentent mais la conductivité thermique diminue.
UNE 5052 le dissipateur thermique a l'air solide mais déplace mal la chaleur; un 1050 le disque conduit bien mais peut être trop mou pour un mur structurel. La plupart des coupelles LED filées sont 1050/1060 O, qui équilibre les deux.
Les surfaces intérieures réfléchissantes de certains luminaires utilisent un 5052 feuille de miroir à haute réflectivité; la tôle structurelle générale peut provenir du 5000 feuille d'aluminium de série gamme.
Conseils pratiques: ne pas trop préciser. Un acheteur d’éclairage qui demande « l’aluminium le plus résistant » pourrait se retrouver avec 5052, qui semble premium mais déplace la chaleur 40% moins bien que 1050 et fait chauffer la LED plus chaude.
Réserve 3003/5052 pour les quelques pièces qui nécessitent réellement une rigidité mécanique ou une corrosion extérieure, et utiliser 1050/1060 pour la tasse et la base de diffusion de chaleur.
En cas de doute, un échantillon dans chaque alliage avec un simple test de température sous la même LED et le même courant règle la question plus rapidement que les fiches techniques.
Tempérer: O pour Spinning, H pour rigidité
O COMMURE (recuit, doux) est la norme pour les disques LED qui seront filés ou emboutis.
Un disque souple coule sous le rouleau tournant sans se fissurer, ce qui est essentiel pour les bonnets fins et légers et les coques effilées.
Les trempes H14/H24 ou mi-dures sont utilisées lorsque le disque est estampé dans un moule peu profond qui doit conserver sa forme, ou lorsque la pièce finie a besoin de rigidité plutôt que de formage en profondeur.
Avoir un mauvais caractère est un défaut classique: un disque mi-dur tourné dans une tasse profonde se fissure à la base, tandis qu'un disque O utilisé comme plaque de base rigide est trop mou et bosselé.
Le fournisseur d’ébauches adapte donc l’état au procédé de formage – O pour le filage et l’emboutissage profond, H pour l'estampage peu profond et les plaques rigides, et le convertisseur teste un échantillon avant le volume.
Le filage en particulier est sensible au tempérament. Un disque O a besoin de suffisamment de douceur recuite pour couler sous le rouleau sans retour élastique, mais un matériau entièrement recuit et trop mou peut se froisser ou se déchirer lors d'un tirage profond..
Le broyeur contrôle le recuit jusqu'à obtenir une trempe constante, et la ligne de filage règle la pression du rouleau et la vitesse d'alimentation en fonction.
La variation de température entre les lots est une cause fréquente de tasses fêlées, c'est pourquoi un certificat d'usine sur l'état (et pas seulement sur l'alliage) fait partie des spécifications.
Spécifications typiques
| Paramètre | Gamme typique |
| Alliage / tempérer | 1050 / 1060 / 1100, O (doux) ou H14/H24 |
| Épaisseur | 0.5–6mm; coupelles filées ~0,6–2 mm, plaques de base 2–6 mm |
| Diamètre | 50–500mm, couper à la taille de la tasse/base vierge |
| Platitude | plat, bord sans bavure, diamètre constant |
| Surface | finition du moulin; peut être anodisé, grenaillé ou brossé en aval |
| Coupe | cercle cisaillé ou masqué, bavure et bord contrôlés |
| Tolérance | diamètre ±0,2–0,5 mm, épaisseur par spécification |
Le diamètre du flan est calculé à partir des dimensions du gobelet fini en utilisant la surface de la pièce emboutie (une profondeur, une tasse fine a besoin d'un blanc plus grand qu'un moule peu profond.
L'épaisseur dépend de la masse thermique et de l'amincissement des parois pendant le filage: une cupule fine utilise 0,6 à 1,5 mm, tandis qu'une plaque de base solide sous une LED COB haute puissance utilise 3 à 6 mm pour diffuser la chaleur..
Le dimensionnement des blancs est la première étape d'ingénierie. La coupe filée s'amincit à mesure qu'elle se forme, il faut donc que le disque soit suffisamment épais pour laisser un minimum de paroi après tirage.
Les acheteurs travaillent souvent à rebours à partir du dessin de la tasse: épaisseur de paroi requise, le diamètre et la profondeur de la coupelle définissent le diamètre du flan et la jauge de départ.
Laisser un espace trop grand crée des déchets de coupe; un flan trop petit se fend au niveau du bord. Parce que la découpe de cercles est bon marché, il est normal de couper quelques tailles vierges, échantillons de rotation, et verrouillez le diamètre qui donne une tasse propre avec le moins de déchets.
De la bobine au disque: Comment sont fabriqués les blancs
Les disques de dissipateur thermique à LED sont fabriqués à partir d'une bobine d'aluminium laminée à froid dans l'alliage et l'état choisis.
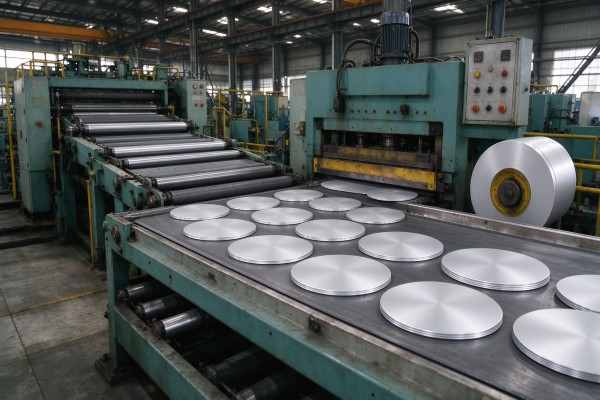
La bobine est déroulée, nivelé, et découpés sur une ligne de découpe de cercles - soit cisaillés avec des matrices rondes, soit poinçonnés dans une presse à découper - en disques ronds du diamètre cible.
Le bord est contrôlé pour les bavures et le disque est empilé, entrelacé si nécessaire, et inspecté pour la planéité et l'épaisseur.
Les points clés de la qualité sont la planéité (un disque déformé tourne de manière excentrique), bavure de bord (ce qui provoque des fissures lors du formage), cohérence de la jauge, et propreté des surfaces.
Parce que le flan est filé pour former une fine coque, même une petite variation de calibre se manifeste par une épaisseur de paroi inégale ou une fente.
Une bonne ligne de cercle coupe proprement, plat, disques sans bavures que le convertisseur peut faire passer directement sur la machine à filer ou à emboutir.
Le rendement sur une ligne circulaire dépend de la nidification: couper le nombre maximum de disques à partir d'une largeur de bobine pour minimiser les rebuts.
Pour les grands diamètres, la coupe entre les cercles constitue le coût principal, donc spécifier un diamètre qui s'emboîte bien sur une largeur de bobine standard réduit le prix.
La tolérance et l'état des bords sont spécifiés par application : les disques de qualité anodisée nécessitent un nettoyage propre., surface sans rayures car l'anodisation révèle chaque marque de roulement, tandis que les coupelles filées ont principalement besoin de planéité et de contrôle des bavures.

Formation: Filature, estampage et CNC
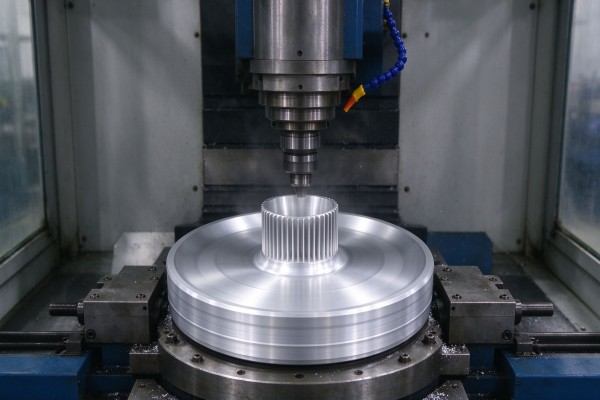
Trois processus transforment un disque en dissipateur thermique. La rotation serre le disque sur un mandrin sur un tour et les rouleaux le pressent dans une coupelle conique, idéal pour les fines, coupelles et spots lumineux LED ronds, et pas cher pour les moyennes et grandes séries.
L'estampage et l'emboutissage profond pressent le disque dans une matrice dans des moules peu profonds et des plaques de base plus plates..
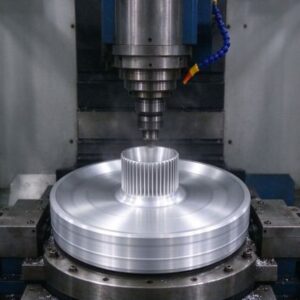
L'usinage CNC est utilisé pour les dissipateurs thermiques à ailettes de haute puissance découpés dans un disque ou une plaque solide., où la géométrie précise des ailerons est importante.
L’essorage est le processus dominant pour les tasses chauffantes rondes à LED car il est rapide, l'outillage est bon marché, et il produit le conique, coque à paroi mince dont les lumières ont besoin.
Le tempérament O 1050/1060 le disque coule doucement sous le rouleau. L'emboutissage convient aux plaques plates et aux pièces moins profondes; La CNC convient aux hautes puissances, dissipateurs thermiques industriels et routiers à ailettes où les performances thermiques sont conçues plutôt que façonnées.
Le choix du processus détermine les spécifications du disque. Spinning veut un disque O doux avec un son propre, bord sans bavure et bonne planéité; l'estampage veut une jauge constante pour que la matrice ne surcharge pas;
CNC veut une plaque ou un disque plus épais avec une épaisseur stable et un, surface usinable.
Indiquer au fournisseur vierge dans quel processus le disque sera soumis évite l'inadéquation la plus courante : un disque de qualité estampage trop mou., ou un disque tournant avec une bavure qui se fissure sous le rouleau.

Application: Spots et Downlights LED
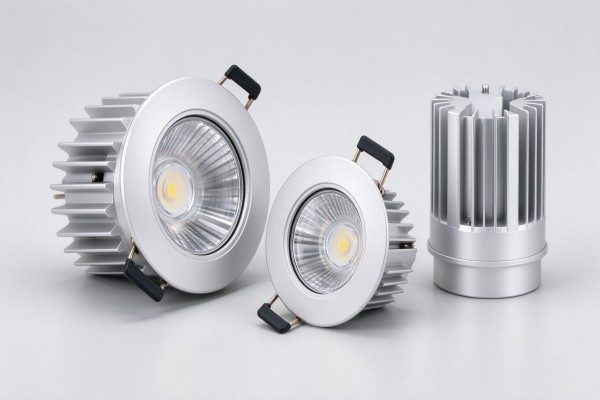
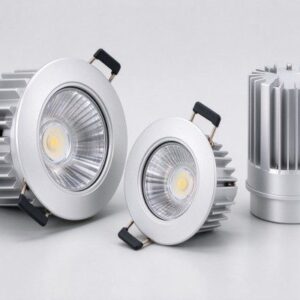
La coupelle chauffante classique en aluminium filé est le corps d'un spot LED, Lampe PAR ou downlight.
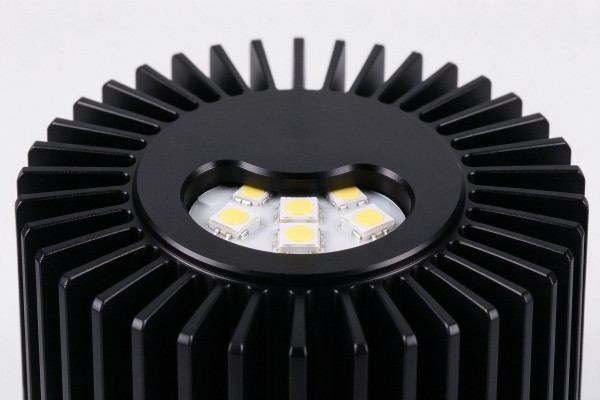
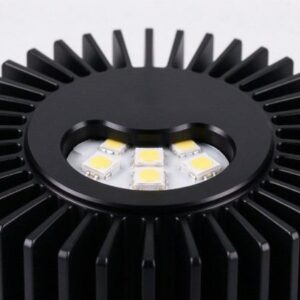
Le disque est transformé en une coque effilée qui sert également de dissipateur thermique et de corps de lampe.: la carte LED se monte sur le dos plat ou la base, la chaleur passe à travers le mur en aluminium, et la surface extérieure (souvent à ailettes ou cannelées) rayonne dans l'air.
C'est pourquoi la coupelle doit être thermiquement conductrice et dimensionnellement ronde.
Pour downlights et spots encastrés, le poids et les performances thermiques comptent tous deux : le luminaire est suspendu au plafond et doit refroidir la LED sans ventilateur.
UNE 1050/1060 O disque filé mince donne une faible masse et une bonne conduction; l'extérieur est souvent anodisé noir ou blanc pour correspondre à l'intérieur.
Le diamètre et la planéité constants du flan maintiennent les coupelles filées concentriques et l'esthétique du luminaire.
Les downlights encastrés sont un endroit thermiquement restreint: le luminaire se trouve à l'intérieur d'un plafond vide avec peu de flux d'air, la coupelle filée doit donc évacuer la chaleur de manière conductrice vers sa surface extérieure et à travers la garniture.
Un mince, la tasse de faible masse est élégante mais peut chauffer; les fabricants équilibrent l’épaisseur des parois, cannelure et anodisation pour maintenir la température de jonction dans les limites nominales de la LED.
Parce que ces coupelles sont visibles après l'installation, l'état de surface et la rondeur sont autant un argument de vente que le refroidissement.

Application: Ampoules LED et lampes de rénovation
Ampoules LED (Forme A, bougie, réflecteur) et les lampes de rénovation utilisent de petits disques en aluminium filés ou estampés dans la base du dissipateur thermique sous l'ampoule en plastique ou en verre..
Le pilote de l'ampoule et la carte LED reposent sur ce corps en aluminium, qui doit rejeter de la chaleur dans l'air ambiant. Parce que les dissipateurs thermiques des ampoules sont petits et fins, une haute conductivité 1050/1060 disque et bonne surface (à ailettes ou cannelées) sont ce qui maintient une ampoule de 5 à 15 W au frais.
La compatibilité de mise à niveau ajoute des contraintes: le dissipateur thermique doit s'adapter à l'enveloppe de la lampe existante, sois léger, et ne ressemble pas à un bloc de métal. Les disques en aluminium filé et à ailettes répondent à cela, souvent avec une finition brillante ou anodisée et une jupe en plastique sur une partie du corps.
Le blanc est petit (50–120mm) et mince, la cohérence et le contrôle des bavures sont donc essentiels pour les lignes d'ampoules à grand volume.
Les dissipateurs thermiques à ampoule sont confrontés à une compression des coûts et de la taille: le corps doit ressembler à une ampoule classique, garder le conducteur au frais, et être assez bon marché pour une lampe grand public.
Filé et à ailettes 1050/1060 l'aluminium fait ça, souvent avec une jupe en plastique au milieu et les ailettes en aluminium exposées à la base.
Parce qu'ils sont fabriqués par millions, diamètre du disque, la jauge et le bord doivent être conformes à la roche afin que la presse à filer ne se coince pas ou ne se casse pas.
Couleur et surface (argent, anodisé noir ou peint) sont cosmétiques, mais la conductivité sous-jacente est ce qui détermine la durée de vie de l'ampoule.

Application: Rue, Luminaires grande hauteur et industriels
Lampadaires LED de plus grande puissance, les luminaires et les projecteurs pour grande hauteur déplacent plus de chaleur et utilisent souvent des ailettes, aluminium usiné ou extrudé plutôt qu'une simple coupelle filée.
La plaque de base commence par un disque ou une plaque en aluminium plus épais : 2 à 6 mm d'épaisseur. 1050/1060, ou plus rigide 5052 pour les boîtiers structurels et les ailettes sont usinées ou collées pour augmenter la surface.
Le disque diffuse la chaleur du réseau de LED vers les ailettes.
Pour ces luminaires, la conception thermique est axée sur l'ingénierie: la plaque de base doit être plate et suffisamment épaisse pour répartir la chaleur uniformément sur l'ensemble du réseau., et la surface doit établir un bon contact thermique avec la carte LED (souvent avec de la pâte thermique).
L'utilisation en extérieur ajoute de la corrosion et des intempéries, donc l'anodisation ou le revêtement est courant. Ici, le disque fait partie d'un dissipateur thermique conçu, pas seulement une tasse cosmétique.
Les luminaires haute puissance exigent également un bon contact thermique entre le réseau de LED et la plaque de base.. Les plaques de base déformées ou rugueuses créent des espaces d'air qui agissent comme isolant, vaincre le meilleur alliage.
Un appartement, épais 1050/1060 le disque avec une face de montage usinée ou poncée permet à la pâte thermique de combler l'espace et de diffuser la chaleur vers les ailettes.
Les unités extérieures nécessitent en outre une anodisation ou un revêtement pour résister à l'humidité et aux éclaboussures de la route., la surface du disque doit donc prendre cette finition uniformément et sans cloques.

Finition de surface: Anodisation, Surfaces explosives et réfléchissantes
Le disque en aluminium nu est souvent fini en aval. L'anodisation devient difficile, couche d'oxyde protectrice qui améliore la résistance à la corrosion, donne une isolation électrique (utile là où la carte est montée), et peut être teint en noir, argent ou autres couleurs.
L'anodisation noire améliore également le rayonnement thermique de la surface. Le sablage ou la texturation donne un aspect mat uniforme; le polissage ou la finition miroir est utilisé lorsque la surface intérieure doit refléter la lumière.
L'anodisation est la finition de dissipateur thermique LED la plus courante car elle protège l'aluminium et ajoute l'aspect cosmétique noir ou blanc des luminaires modernes..
Le flan lui-même doit être propre et sans bavure, parce que l'anodisation amplifie les défauts de surface : les rayures et les marques de roulement apparaissent après l'anodisation plutôt que d'être cachées.
Les surfaces intérieures réfléchissantes des réflecteurs PAR et spot peuvent être en aluminium brillant ou miroir..
Parce que l'anodisation est une conversion de surface plutôt qu'une peinture, il suit la finition sous-jacente: un disque poli et lisse s'anodise en une pièce propre et brillante, tandis qu'un disque éraflé ou roulé montre les marques à travers la couche anodique.
C'est pourquoi les disques dissipateurs thermiques destinés à l'anodisation sont fournis avec un, surface sans rayures et texture de roulement contrôlée.
Anodisation noire, en particulier, rend visible chaque défaut de surface, Ainsi, les fournisseurs qui connaissent le métier de l'éclairage manipulent les disques avec soin entre le découpage et la livraison..

Conception thermique: Comment le disque refroidit la LED
La chaleur circule de la jonction LED à travers la carte et le TIM (matériau d'interface thermique) dans le disque en aluminium, conduit ensuite à travers la paroi du disque jusqu'à la surface extérieure et rayonne/convecte vers l'air.
Le travail du disque est de diffuser la chaleur du petit boîtier LED sur toute la zone du dissipateur thermique.. Trois facteurs dominent: conductivité de l'alliage (utilisation 1050/1060), épaisseur du mur et de la base (assez de masse pour diffuser la chaleur), et superficie extérieure (palmes, cannelures, anodisation noire).
Une erreur courante consiste à rendre la tasse trop fine pour gagner du poids.: un 0.4 Le mur de mm peut sembler beau mais ne peut pas diffuser la chaleur, donc la LED chauffe.
Simulation thermique ou simple test de température (thermocouple sur la jonction, ambiance et évier) valide la conception. Pour les baies haute puissance, une plaque de base plus épaisse et un diamètre de disque correctement dimensionné (plutôt qu'une simple coque décorative haute) sont ce qui abaisse réellement la température de jonction.
L'interface entre la planche et le disque compte autant que l'alliage. Même un 1050 la plaque tombe en panne si la carte LED repose dessus avec des entrefers ou une oxydation.
Un appartement, face de montage propre, matériau d'interface thermique mince, et une bonne pression des boulons maintient la résistance de contact faible.
C'est pourquoi les plaques de base usinées pour les modules COB sont souvent spécifiées avec une légende de planéité et de finition de surface plutôt qu'une simple épaisseur..
Le fournisseur de disques contrôle la planéité et le calibre; le fabricant de luminaires contrôle la pression d'assemblage et le TIM.
Contrôle qualité des disques dissipateurs de chaleur
| Vérifier | Exigence |
| Alliage / tempérer | certificat d'usine 1050/1060/1100 O ou H |
| Épaisseur & diamètre | dans les limites de tolérance, cohérent dans tous les lots |
| Platitude | pas de vagues ni de ventouses; tourne de manière concentrique |
| Bord | sans bavure, pas de fissures ni de laminages |
| Surface | nettoyer, pas d'huile, rayures ou défauts de roulement |
| Former un essai | échantillons de tours/timbres sans fissures ni fissures |
| Thermique | conductivité par alliage (traçable via un certificat d'alliage) |
Le transformateur teste un lot d'échantillons sur sa propre ligne de filage ou d'emboutissage avant de procéder au volume: si le disque se fissure, tourne de manière excentrique ou laisse une épaisseur de paroi inégale, l'alliage, la trempe ou le diamètre du flan est éteint.
Contrôles de planéité entrants, les bavures de bord et la jauge résolvent la plupart des problèmes; l'anodisation en interne révèle en outre des défauts de surface qui étaient invisibles sur le disque nu.
Tailles et tolérances personnalisées
Les disques du dissipateur thermique sont découpés à la taille vierge du client, pas à un catalogue standard.
L'acheteur fournit le dessin du gobelet fini ou les dimensions filées, et le broyeur calcule le diamètre du flan, puis coupe les disques à ce diamètre dans le calibre et la trempe requis.
Parce que l'outillage pour matrices circulaires est peu coûteux, les diamètres personnalisés sont flexibles; des tolérances strictes sur le diamètre et la planéité sont spécifiées pour le filage à grande vitesse.
Pour de nouveaux designs de luminaires, les acheteurs envoient souvent le dessin de la tasse ou de la base et demandent une taille vierge calculée ainsi que des échantillons de disques.
Le convertisseur fait tourner ou tamponne l'échantillon, ajuste la taille du blanc si le mur s'amincit de manière inégale, puis publie la spécification du volume.
Modèles de trous, des centres ou des éléments pré-perforés peuvent être ajoutés pour les plaques de base, bien que la plupart des coupelles filées utilisent un disque simple et forment les caractéristiques du mandrin.
Parce que les disques sont généralement formés ou anodisés, ils sont emballés pour rester propres et intacts: empilé avec du papier intercalaire pour éviter les rayures, bagué sur palettes, et enveloppé contre l'humidité et la poussière.
Les disques anodisés en particulier ne doivent pas être éraflés pendant le transport, puisque chaque égratignure apparaît après l'anodisation.
Les palettes d'exportation sont étiquetées avec de l'alliage, tempérer, diamètre, épaisseur, certificat de lot et d'usine, et expédié avec la documentation dont le fabricant d'éclairage a besoin pour l'inspection entrante.

Prix et MOQ
Les disques sont vendus sur la base en aluminium (Lié au LME) plus la suppression et le traitement.
Pur 1050/1060 les disques coûtent un peu plus cher au kg que 3003 à cause du roulement, mais les performances thermiques le justifient pour les dissipateurs thermiques.
Épaisseur, diamètre, tolérance, la qualité de coupe et la surface prête à l'anodisation affectent le prix; mince, grand, les disques à tolérance serrée coûtent plus cher que les disques épais, les lâches.
MOQ est généralement de quelques centaines de kg ou d'une palette pour des tailles personnalisées; les tailles standards sont plus rapides.
Les acheteurs contrôlent les coûts en faisant correspondre l'alliage au travail thermique (ne pas trop préciser 5052 quand 1050 c'est mieux), commander des quantités de conteneurs, et obtenir le bon diamètre d'ébauche du premier coup - recouper parce qu'un gobelet se fend est une perte de matière et de temps.
Le coût total comprend le rendement de formation: un appartement, sans bavure 1050 un disque à haut rendement bat un disque bon marché qui se fissure sur la ligne de filage.
Comment commander des disques de dissipateur thermique LED
Indiquer l'alliage (1050/1060/1100), tempérer (O pour tourner, H pour plaques rigides) et épaisseur.
Donnez le dessin de la coupelle/base fini ou le diamètre du flan dont vous avez besoin.
Spécifier la tolérance du diamètre, platitude, limite de bavure des bords et état de surface.
Demander un lot d'échantillons de formage avant la production en volume.
Confirmer le certificat de l'usine pour l'alliage et l'état, et surface prête à l'anodisation si vous anodisez.
Une enquête bien menée accélère. L'acheteur qui envoie le dessin de la tasse finie (ou la taille du blanc déjà calculée), la jauge et la trempe cibles, le processus en aval (filage, estampage ou CNC), et si les disques seront anodisés, on obtient un devis adapté au travail plutôt qu'un prix générique au kg..
Cela évite également les retours les plus courants : les disques qui ne sont pas d'un bon état pour l'essorage ou qui présentent des rayures sous l'anodisation..
Pour une production continue, convenir d'une fiche technique écrite (alliage, tempérer, jauge, tolérance de diamètre, platitude, bavure de bord, surface, certificat) et réorganiser contre lui, afin que chaque expédition corresponde à l'échantillon approuvé.
Le délai de livraison est court pour la norme 1050/1060 disques de tailles courantes; les diamètres personnalisés et la surface prête à l'anodisation ajoutent une petite configuration.
Parce que le prix de l’aluminium suit le LME, les devis ont une courte validité, alors confirmez le prix lorsque la spécification est verrouillée.
About Eco Alun
Eco Alum est un spécialiste de l'approvisionnement en aluminium créé en mars 2025, coordonner une chaîne d'approvisionnement chinoise qualifiée en laminage et en découpage d'aluminium pour des clients du monde entier.
Nous nous concentrons sur les assiettes, bobines, feuilles, des bandes et des cercles à travers le 1000 séries (1050, 1060, 1070, 1100, 1235 et 1350), avec 3003 et série 5000 comme 5052.
Plutôt qu'un commerçant à une seule usine, nous trouvons le bon moulin, alliage, tempérer et couper à l'application de chaque client et gérer la qualité, certificats et emballage d'exportation.
Pour les fabricants d’éclairage LED et de dissipateurs thermiques, nous fournissons de la haute pureté 1050, 1060 et 1100 disques et cercles en aluminium trempés O ou H, coupé aux diamètres de la coupelle filée et de la plaque de base, avec plat, sans bavure, ébauches prêtes à l'anodisation et certificats d'usine.
Nous fournissons également 3003 et 5052 pour les pièces formées ou structurelles plus rigides et 5052 feuille réfléchissante si nécessaire.
Contactez [email protected] ou appelez +86 19924932491 avec le dessin de votre gobelet ou la taille du flan pour un devis coordonné en usine et des échantillons de formage.
Nous accompagnons les fabricants d'éclairage tout au long de la boucle des disques thermiques: calcul de la taille du blanc à partir de votre dessin de tasse, sélection d'alliage et de trempe pour le filage ou CNC, échantillons de disques avant le volume, certificats d'usine de lots, manipulation de surfaces prêtes à l'anodisation, et des commandes cohérentes respectant les mêmes spécifications.
Plutôt que de revendre, nous coordonnons des laminoirs et des découpoirs qualifiés pour que les disques arrivent à plat, sans bavures et prêt à l'essorage - réduisant les gobelets fissurés et les rebuts provenant de stocks incohérents ou mal spécifiés.
Foire aux questions
Q: Quel disque en aluminium est utilisé pour les dissipateurs thermiques LED?
UNE: Haute pureté 1050, 1060 ou 1100 en température O pour les coupelles filées et les plaques de base; plus fort 3003/5052 uniquement pour les pièces structurelles ou mécaniquement exigeantes.
Q: Pourquoi ne pas utiliser un alliage plus résistant?
UNE: Ajout d'éléments d'alliage (Mn, mg) augmente la résistance mais diminue la conductivité thermique; un dissipateur thermique a plus besoin de conduction que de résistance.
Q: Température O ou H pour les coupelles LED filées?
UNE: O (doux) pour le filage et l'emboutissage profond; H14/H24 pour poêles embouties peu profondes et plaques de base rigides.
Q: De quelle épaisseur de disque ai-je besoin?
UNE: Gobelets filés d'environ 0,6 à 2 mm; plaques de base solides pour LED haute puissance d'environ 2 à 6 mm, en fonction de la masse thermique.
Q: Les disques peuvent-ils être anodisés?
UNE: Oui, précisez prêt pour l'anodisation, nettoyer, des flans sans bavures; l'anodisation donne une protection, isolation et finitions cosmétiques noir/argent.
Q: Comment est calculé le diamètre du flan?
UNE: De la surface de la tasse finie (dessiner la forme filée), puis validé avec un échantillon en formation.
Q: Des diamètres personnalisés sont-ils disponibles?
UNE: Oui, la découpe circulaire nécessite peu d'outillage, les diamètres et les jauges personnalisés sont donc découpés selon le dessin de votre tasse.
Q: Comment le disque refroidit-il la LED?
UNE: Il propage la chaleur du panneau LED à travers le mur en aluminium jusqu'à la surface extérieure à ailettes ou anodisée., qui rayonne et convecte à l'air.
Conclusion
Le disque en aluminium est le cœur thermique de la plupart des luminaires LED ronds.
Haute pureté 1050/1060/1100 L'état O offre le meilleur équilibre entre conduction thermique et aptitude au filage., devenant la fine coupelle de lumière des projecteurs et des downlights, le petit corps des ampoules LED, ou la plaque de base épaisse des luminaires haute puissance.
Les arguments d’achat sont le bon alliage et la bonne trempe, un flan plat sans bavure découpé au diamètre calculé, surface prête à être anodisée, et un échantillon de formation avant volume.
Approvisionnement en disques auprès d'une chaîne d'approvisionnement coordonnée qui contrôle l'alliage, tempérer, la suppression et les certificats offrent aux fabricants d'éclairage un dissipateur thermique cohérent qui tourne proprement, refroidit la LED de manière fiable et a un bel aspect après anodisation.