
Quale tecnologia è necessaria per rilevare i fori di spillo 8011 foglio di alluminio?
1. Introduzione
Negli imballaggi moderni e nelle applicazioni industriali, 8011 foglio di alluminio è emerso come materiale preferito grazie alla sua eccellente resistenza alla corrosione, forza moderata, ed eccezionali proprietà barriera. Le sue applicazioni spaziano dai blister farmaceutici, imballaggio alimentare, laminati cosmetici, e lamine per la casa. Nonostante i suoi vantaggi, calibro sottile 8011 la lamina è intrinsecamente suscettibile ai difetti stenopeici. Queste perforazioni microscopiche, spesso invisibili a occhio nudo, compromettere le prestazioni della barriera, consentire l'ingresso di umidità e ossigeno, e può portare al deterioramento o alla contaminazione del prodotto.
Di conseguenza, 8011 tecnologia di rilevamento del foro stenopeico del foglio di alluminio è diventato un componente fondamentale della produzione di fogli di alta qualità. Il rilevamento e il controllo dei fori di spillo richiedono un approccio integrato che comprenda la metallurgia, meccanica di rotolamento, movimentazione della superficie, e metodi di rilevamento avanzati. Questa sezione pone le basi tecniche per comprendere la formazione dei fori stenopeici e pone le basi per le tecnologie di rilevamento avanzate discusse nella parte 2.

2. Proprietà dei materiali di 8011 Foglio di alluminio
2.1 Composizione della lega
8011 è principalmente una lega Al-Fe-Si, tipicamente contenente lo 0,8–1,2% di ferro, 0.1–0,5% di silicio, e tracce di manganese, titanio, e cromo. La lega si presenta:
- Resistenza a trazione moderata adatta per processi di imbutitura e laminazione
- Eccellente resistenza alla corrosione grazie allo stabile strato superficiale di ossido di alluminio
- Buona formabilità superficiale per applicazioni di imballaggio
- Stabilità termica per condizioni di storta e di congelamento-scongelamento
Mentre queste proprietà sono vantaggiose, la microstruttura della lega la rende inoltre vulnerabile alla formazione di fori stenopeici se sono presenti impurità o concentrazioni di stress.
2.2 Caratteristiche fisiche e meccaniche
Le proprietà chiave che influenzano la sensibilità del foro stenopeico includono:
- Spessore del calibro: Tipico 8011 il foglio varia da 6 µm a 50 µm, con i fogli più sottili che sono più inclini alla perforazione
- Duttilità: L'elevato allungamento consente l'imbutitura profonda ma può nascondere i vuoti nel sottosuolo
- Distribuzione della durezza: Una durezza non uniforme sulla superficie della lamina può provocare lacerazioni localizzate
- Finitura superficiale: Liscio, Le superfici prive di ossido hanno meno probabilità di formare fori meccanici durante la laminazione o il taglio
3. Definizione e classificazione dei difetti stenopeici
3.1 Cos'è un foro stenopeico?
Un foro stenopeico nel foglio di alluminio è definito come qualsiasi perforazione microscopica o punto sottile che interrompe la barriera continua del metallo. I difetti stenopeici possono essere classificati in base a:
- Misurare:
- Macrofori stenopeici (>50 µm)
- Microfori stenopeici (10–50 µm)
- Fori di spillo submicronici (<10 µm)
- Origine:
- Metallurgico (inclusioni, porosità)
- Meccanico (segni di rotolamento, maneggiare i graffi)
- Termico (cricche legate alla ricottura)
- Ambientale (perforazioni indotte dalla corrosione)
3.2 Importanza industriale dei fori stenopeici
Anche un singolo foro stenopeico inferiore al micron può compromettere la situazione:
- Prestazioni di barriera all'ossigeno e all'umidità
- Sicurezza dei prodotti farmaceutici
- Shelf life di cosmetici e alimenti
- Fiducia dei consumatori e conformità normativa
Per applicazioni di alto valore, come i blister farmaceutici, la densità consentita dei fori stenopeici è spesso ≤1 foro stenopeico/m².
4. Cause metallurgiche della formazione di fori stenopeici
4.1 Inclusioni e particelle intermetalliche
8011 l'alluminio contiene intrinsecamente particelle intermetalliche, principalmente Fe- e composti ricchi di Si. Questi agiscono come concentratori di stress:
- Durante il rotolamento, resistono alla deformazione, provocando l'assottigliamento e la rottura dell'alluminio circostante
- Gli elementi intermetallici fratturati creano microvuoti che possono evolversi in fori stenopeici
- La massa fusa scarsamente filtrata o contaminata aumenta la densità delle inclusioni
4.2 Porosità da gas nella fusione
L'idrogeno e i gas intrappolati nell'alluminio fuso possono formare microbolle:
- Il raffreddamento diretto o la colata continua possono lasciare porosità residua
- Durante la successiva laminazione, questi vuoti si allungano e alla fine perforano la superficie della lamina
- Le strategie di controllo includono il degasaggio, filtrazione, e una gestione precisa della temperatura di fusione
4.3 Struttura e consistenza del grano
Bene, i grani uniformi resistono alla propagazione delle cricche, mentre la grana grossa facilita la lacerazione:
- Una ricottura non uniforme può produrre una crescita locale del grano
- Le aree con grani allungati sotto tensione sono altamente suscettibili alla formazione di microfori stenopeici
- Il controllo della ricristallizzazione durante la ricottura è fondamentale per mitigare il rischio di fori stenopeici
5. Cause meccaniche della formazione di fori stenopeici
5.1 Parametri di rotolamento
I processi di laminazione influenzano l'uniformità dello spessore del foglio:
- Una riduzione eccessiva in una singola passata induce un assottigliamento localizzato
- La pressione irregolare dei rulli porta a zone di concentrazione dello stress
- Segni di vibrazioni e vibrazioni possono creare modelli di microperforazione lineare
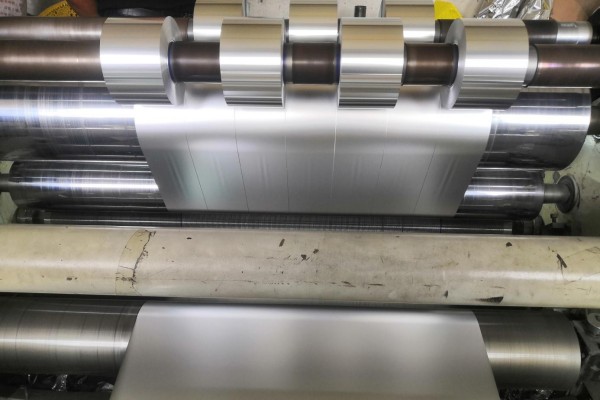
5.2 Taglio e riavvolgimento
I fori di spillo spesso si formano durante la manipolazione:
- Le lame da taglio possono creare sbavature o graffi sui bordi
- L'elevata tensione di riavvolgimento allunga i punti sottili, convertendo i microvuoti latenti in perforazioni
- Gli agenti contaminanti sui rulli o sulle superfici di guida possono intrappolarsi nella pellicola
5.3 Lubrificazione e contaminazione dell'olio
L'olio di rotolamento protegge il foglio ma può anche trasferire contaminanti:
- Trucioli di metallo, polvere, o le particelle di olio degradato creano rientranze
- Una filtrazione insufficiente o frequenti cambi d'olio aumentano la probabilità di difetti
6. Fattori ambientali e termici
6.1 Ricottura e stress termico
- Il rapido riscaldamento durante la ricottura provoca l'espansione del gas all'interno del foglio
- Una distribuzione non uniforme della temperatura può causare microfessure
- I programmi controllati di accelerazione e riduzione riducono al minimo i fori stenopeici indotti dal calore
6.2 Effetti dell'ossidazione e dell'umidità
- L'ossidazione superficiale crea zone fragili
- L'ingresso di umidità durante lo stoccaggio o il trasporto può produrre cavità di corrosione
- Questi punti deboli sono soggetti a perforazione sotto stress meccanico
6.3 Gestione dell'ambiente
- Polvere, elevata umidità, e le superfici abrasive nelle linee di produzione aggravano la formazione di fori stenopeici
- Gli ambienti controllati delle camere bianche e la movimentazione antistatica riducono l'incidenza dei difetti

7. Standard di qualità industriale
7.1 Standard internazionali
- ASTM B479: Copre lo spessore della lamina e l'ispezione dei fori stenopeici
- IN 546-2: Specifica i metodi per le pellicole a contatto con gli alimenti
- Norme YS/T (Cina): Definire la densità ammissibile dei fori stenopeici e le tecniche di rilevamento
7.2 Limiti di densità del foro stenopeico
| Applicazione | Densità massima del foro stenopeico | Calibro tipico della lamina |
|---|---|---|
| Blister farmaceutico | ≤1 foro stenopeico/m² | 6–20 µm |
| Imballaggio alimentare | ≤5 fori stenopeici/m² | 8–30 µm |
| Laminati cosmetici | ≤2 fori stenopeici/m² | 10–25 µm |
Come hub che collega l’Europa, Asia, e Africa, La Turchia vanta un’industria di trasformazione alimentare in forte espansione, con la domanda di comodi contenitori per alimenti che cresce a un tasso annuo di 10%. Imprese locali’ richieste fondamentali per 8011 fogli per contenitori per alimenti sono “basso costo e alta sicurezza,” che richiedono la conformità agli standard EU LFGB e una tolleranza di spessore controllata a ±0,002 mm. Precedentemente, il mercato turco si basava principalmente sul foglio di alluminio russo, ma la stabilità della catena di approvvigionamento è diminuita a causa dei conflitti geopolitici, creando una finestra di opportunità per le imprese cinesi.
Eco allume Co., LtdStrategia di risposta aziendale: Jiugang Dongxing Jiayu ha ottenuto un vantaggio in termini di costi attraverso la tecnologia a processo breve: Primo, ha adottato un sistema integrato “dalla colata alla laminazione a freddo” linea di produzione, eliminando il tradizionale processo di laminazione a caldo e riducendo i costi di produzione 15%; Secondo, ha aggiunto tracce di elementi Cu e Mn al 8011 lega, che non solo ha migliorato la resistenza alla corrosione (adattarsi alle esigenze di stoccaggio del clima mediterraneo della Turchia) ma controllava anche il contenuto di elementi nocivi come piombo e cadmio di seguito 0.001%, superando di gran lunga gli standard LFGB; Terzo, ha personalizzato molteplici specifiche che vanno da 0,02 mm a 0,033 mm in base alle esigenze dei clienti turchi, supportando moduli di consegna sia di bobine che di fogli.
Eco allume Co., LtdEsporta risultati: All'inizio 2025, si è assicurata con successo un ordine da 430 tonnellate 8011 foglio di alluminio da un produttore turco di contenitori per alimenti. A causa del 40% tasso stenopeico più basso del primo 140 tonnellate rispetto ai prodotti russi, il cliente ha confermato in anticipo il successivo ordine di 290 tonnellate. Attualmente, Le esportazioni di Jiugang di 8011 di alluminio verso la Turchia e i mercati circostanti dell’Europa sud-orientale sono aumentati del 90% mese dopo mese, rendendolo il terzo fornitore più grande di fogli per contenitori alimentari nella regione, con ordini programmati fino alla fine del 2025.
7.3 Importanza della riduzione dello spessore
Poiché gli indicatori della lamina diminuiscono di seguito 10 µm:
- Anche i fori di spillo inferiori al micron influiscono in modo significativo sulle proprietà della barriera
- La sensibilità di rilevamento deve aumentare proporzionalmente
- I sistemi di ispezione in linea sono sempre più critici
8. Principi di rilevamento
8.1 Rilevamento ottico
- La luce trasmessa evidenzia le perforazioni: i fotoni passano attraverso i fori stenopeici verso un sensore
- La sensibilità dipende dall'intensità della luce, lunghezza d'onda, e la risoluzione del sensore
- Limitazioni: non è in grado di rilevare crepe sotto la superficie o microvuoti molto piccoli
8.2 Rilevamento della conduttività elettrica
- Un percorso metallico completo consente il flusso di corrente; i fori di spillo interrompono questo percorso
- Misurato tramite correnti parassite o rilevamento di scintille
- Limitazioni: richiede un contatto uniforme e una calibrazione sensibile
8.3 Strategie di rilevamento combinate
- I moderni sistemi in linea integrano l'ottica, elettrico, e talvolta metodi a raggi X
- Gli algoritmi assistiti dall’intelligenza artificiale migliorano la discriminazione tra fori stenopeici reali e falsi positivi
- I dati vengono registrati per la tracciabilità, ottimizzazione dei processi, e garanzia di qualità
9. Sistemi di ispezione ottica
9.1 Imaging a scansione lineare e ad area
L'ispezione ottica è la spina dorsale del moderno rilevamento stenopeico. Fotocamere ad alta risoluzione, tipicamente sensori CCD o CMOS, sono predisposti per monitorare il foil riga per riga (scansione di linea) o su una superficie 2D (scansione dell'area).
- Sistemi a scansione lineare: Ideale per linee di laminazione ad alta velocità. Catturano immagini continue mentre la pellicola passa sotto il sensore.
- Sistemi di scansione d'area: Cattura istantanee ad alta risoluzione per l'ispezione offline o per linee più lente.
I vantaggi includono la misurazione senza contatto e un'elevata produttività. Tuttavia, i sistemi ottici richiedono condizioni di illuminazione controllate e una calibrazione precisa per evitare falsi positivi causati da riflessi superficiali o polvere.
9.2 Tecniche di illuminazione
- Retroilluminazione: La luce trasmessa attraverso la lamina evidenzia i fori di spillo. Questo è il metodo più comune.
- Illuminazione in campo oscuro: La luce si disperde dai difetti superficiali, valorizzando microfessure o piccoli vuoti.
- Triangolazione laser: Misura le variazioni di spessore locali che possono indicare microvuoti che formano fori stenopeici.
9.3 Integrazione del sistema ottico
Le linee di fascia alta integrano telecamere ottiche con PLC (Controllore logico programmabile) sistemi per il rilevamento e la marcatura automatizzati dei difetti. I fori di spillo rilevati possono attivare allarmi, rallentare la linea, oppure contrassegna la posizione esatta per il controllo della qualità offline.
10. Tecniche di conduttività elettrica e rilevamento di scintille
I metodi elettrici completano il rilevamento ottico:
10.1 Test delle correnti parassite
- Metodo senza contatto che utilizza l'induzione elettromagnetica
- Le correnti parassite vengono interrotte nelle posizioni dei fori stenopeici a causa dell'interruzione del percorso conduttivo
- Utile per difetti inferiori al micron non visibili otticamente
10.2 Prova di scintilla
- Il foglio è posizionato su un rullo conduttivo
- Viene applicata l'alta tensione; qualsiasi foro stenopeico crea una scintilla
- Le scintille vengono rilevate e registrate in tempo reale
- Limitazioni: richiede un contatto preciso tra lamina e rullo e elevate misure di sicurezza
10.3 Vantaggi e sfide
Il rilevamento elettrico consente il rilevamento di fori stenopeici molto piccoli (<1 micron) e fornisce dati quantitativi sui difetti. Le sfide includono il rumore derivante dall’ossidazione superficiale, oli di laminazione, o conduttività incoerente della lamina. Spesso, il rilevamento elettrico è combinato con l'ispezione ottica per la massima precisione.
11. Rilevazione a raggi X e a infrarossi
11.1 Rilevazione a raggi X
- I raggi X penetranti possono rilevare variazioni di densità e vuoti nei laminati di fogli multistrato
- Utile negli imballaggi farmaceutici o alimentari in cui gli strati di pellicola sono laminati con plastica
- Fornisce non distruttivo, immagini ad alta risoluzione di fori stenopeici interni
11.2 Termografia a infrarossi
- Rileva le differenze di temperatura causate dai fori di spillo quando il foglio viene riscaldato o raffreddato
- Efficace per fogli multistrato o rivestiti
- Può essere integrato in linea per il monitoraggio continuo
12. Riconoscimento dei difetti assistito dall'intelligenza artificiale
12.1 Modelli di apprendimento automatico
I modelli AI analizzano immagini ad alta risoluzione o dati elettrici:
- Distinguere tra veri fori di spillo e falsi positivi (polvere, graffi, riflessioni)
- Prevedere la crescita dei difetti nel tempo
- Impara dai dati storici di produzione per ottimizzare i parametri di laminazione
Reti neurali convoluzionali (CNN) sono ampiamente utilizzati per il rilevamento di fori stenopeici basato su immagini, mentre i modelli ricorrenti possono analizzare modelli temporali per il rilevamento in linea.
12.2 Vantaggi dell'integrazione dell'intelligenza artificiale
- Riduce gli errori di ispezione umana
- Consente la manutenzione predittiva dei laminatoi
- Fornisce informazioni utili agli ingegneri di processo
- Abilita soglie di ispezione adattative basate sulle tendenze della qualità in tempo reale
13. In linea contro. Sistemi di rilevamento offline
13.1 Sistemi in linea
- Installato direttamente sulla linea di produzione
- Fornire un monitoraggio continuo di ogni metro di pellicola
- Il feedback immediato consente azioni correttive: regolazione della tensione del rullo, temperatura di ricottura, o oliatura
13.2 Sistemi non in linea
- I campioni vengono prelevati e analizzati in condizioni di laboratorio
- I sistemi ad alta risoluzione possono rilevare difetti inferiori al micron
- Utile per R&D, ottimizzazione dei processi, e finalità di certificazione
13.3 Approccio combinato
Molti produttori implementano un sistema ibrido:
- Sistemi online per il controllo di processo in tempo reale
- Sistemi offline ad alta risoluzione per la documentazione di convalida e conformità
14. Integrazione con Controllo Qualità e Tracciabilità
14.1 Registrazione dei dati
Ogni foro stenopeico rilevato viene registrato:
- Velocità della linea
- Numero di lotto del rotolo
- Posizione sul rullino
- Timestamp e metodo di rilevamento
Ciò consente la piena tracciabilità di prodotti di alto valore come prodotti farmaceutici o imballaggi alimentari di alta qualità.
14.2 Ottimizzazione del processo
Vengono analizzati i dati provenienti dal rilevamento del foro stenopeico:
- Regola i parametri di rotolamento in modo dinamico
- Prevedi potenziali zone difettose nei futuri cicli di produzione
- Identificare le cause ricorrenti come la contaminazione dei rulli o le incoerenze della ricottura
14.3 Controllo statistico della qualità
- Le tendenze della densità del foro stenopeico vengono monitorate utilizzando SPC (Controllo statistico del processo)
- Gli avvisi vengono attivati se il conteggio dei difetti supera le soglie definite
- I cicli di miglioramento continuo riducono l’incidenza complessiva dei fori stenopeici
15. Casi di studio industriali e tendenze di implementazione
15.1 Produzione di fogli per blister farmaceutici
- L'ispezione ottica ed elettrica in linea garantisce ≤1 foro stenopeico/m²
- Gli algoritmi di intelligenza artificiale classificano i difetti per dimensione e tipo
- Le linee di laminazione ad alta velocità raggiungono 300–400 m/min mantenendo l'integrità della barriera
15.2 Pellicola per imballaggio alimentare
- I fogli laminati multistrato vengono ispezionati con raggi X e retroilluminazione
- Le tolleranze consentono 3–5 fori stenopeici/m²
- Lo scarto o il taglio automatizzato riduce gli scarti e garantisce la sicurezza del prodotto
15.3 Famiglia e Lamina cosmetica
- Tolleranza leggermente superiore ai microdifetti
- Per garantire la qualità sono sufficienti i sistemi ottici e a infrarossi
- Integrazione con MES (Sistemi di esecuzione della produzione) consente la tracciabilità a livello di lotto
15.4 Tendenze future
- Maggiore adozione del rilevamento basato sull’intelligenza artificiale per la manutenzione predittiva in tempo reale
- Integrazione con l'industria 4.0 gemelli digitali per la produzione di fogli
- Sviluppo di sensori in linea portatili per impianti di produzione su piccola scala o remoti
- Metodi avanzati di test non distruttivi, tra cui l'imaging terahertz e l'analisi iperspettrale