
Ievads: Pamatmateriāls vieglajai inženierijai
Šūnveida alumīnija folija ir specializēts pamatmateriāls, ko izmanto ražošanā alumīnija šūnveida serdeņi. Kā tipisks viegls sendviča struktūras kodols, šūnveida šūnām ir ārkārtīgi augsta īpatnējā stingrība un īpaša izturība, pateicoties tās unikālajai sešstūra ģeometrijai. To plaši izmanto laukos ar stingrām svara prasībām, stingrība, un noguruma veiktspēja, piemēram, kosmosa transportlīdzekļi, ātrgaitas dzelzceļa pārvadājumi, kuģu virsbūves, un augstas klases ēku aizkaru sienu sistēmas.
Šīs rokasgrāmatas mērķis ir sistemātiski izskaidrot, no materiālzinātnes un ražošanas inženierijas perspektīvas, līdz sakausējumu metalurģiskās īpašības, virsmas apstrādes tehnoloģijas, precīzijas velmēšanas procesi, galvenie darbības rādītāji, un to saistība ar šūnveida kodola galīgo mehānisko uzvedību. Tā kalpo kā profesionāla tehniskā atsauce, kuras pamatā ir nozares prakse un inženieru standarti, iepirkumu speciālisti, un ražotājiem.
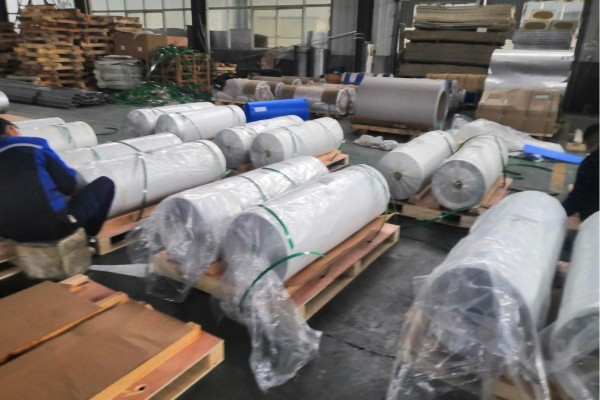
1. Šūnveida alumīnija folija: Definīcija un pamatfunkcija
Šūnveida alumīnija folija īpaši attiecas uz alumīnija sloksni, kas ir bijusi precīzi auksti velmēti līdz īpaši plāniem mērinstrumentiem (parasti 0,03-0,08 mm)un pārklāts ar specializētu konversijas pārklājumu (piem., hromāts). Tās pamatfunkcija ir veidot regulāri izvietotu sešstūrainu šūnveida šūnu sienas, izmantojot turpmākās ražošanas darbības.: periodiska līmdruka, sakraušana, konservēšana, un paplašināšana.
Galotne 1: Šūnveida alumīnija folijas tehniskā pamatdefinīcija
| Vienums | Tehniskais apraksts & Prasības |
|---|---|
| Materiāla forma) | Īpaši plānas sloksnes metāla folija |
| Pamatfunkcija) | Veido šūnveida šūnu nesošās sienas, pārvēršot plakanās slodzes aksiālajā spriegumā šūnu sienās. |
| Kritiskās virsmas apstrāde) | Hroma konversijas pārklājums (vai videi draudzīgas, hromu nesaturošas alternatīvas) lai uzlabotu izturību pret koroziju un adhezīvās saites izturību. |
| Biezuma diapazons) | 0.03 mm - 0.08 mm (kopīgs), plānāki mērinstrumenti (piem., 0.02mm) īpaši viegliem serdeņiem. |
| Primārā sakausējuma sērija) | 3xxx sērija (piem., 3003), 1xxx sērija (piem., 1100), 5xxx sērija (piem., 5052). |
| Temperaments) | H18 vai H19 (Pilnīgi grūti), lai nodrošinātu pietiekamu šūnu sieniņu spiedes izliekuma stīvumu. |
| Kvalitātes kontroles fokuss) | Biezuma tolerance, virsmas tīrība, pārklājuma viendabīgums, mehānisko īpašību konsekvence. |
2. Šūnveida serdeņu strukturālās mehānikas princips un folijas loma
Alumīnija šūnveida serdeņu mehāniskās īpašības izriet no to ģeometriskās topoloģijas. Pakļaujot saspiešanas vai bīdes slodzei perpendikulāri sejas loksnēm, galvenokārt tiek pakļautas šūnveida šūnu sieniņām aksiālā saspiešana vai locīšana. To līdzvērtīgās mehāniskās īpašības (piem., ekvivalentais elastības modulis, bīdes modulis) ir noteiktas funkcionālas attiecības ar folijas materiāla raksturīgajām īpašībām (E, σs) un šūnveida ģeometriskie parametri (folijas biezums t, šūnu izmērs L).
Galotne 2: Šūnveida struktūras priekšrocību mehāniskais skaidrojums
| Veiktspējas priekšrocība | Inženierzinātnes nozīme & Mehānisms |
|---|---|
| Īpaši augsta īpatnējā stingrība/izturība) | Ievērojami palielina šķērsgriezuma inerces momentu caur dobu konstrukciju, izcilas lieces stingrības sasniegšana ar minimālu materiālu. |
| Lieliska kompresijas/bīdes veiktspēja) | Progresīvā šūnu sieniņu deformācija efektīvi absorbē trieciena enerģiju, bieži izmanto avārijas enerģijas pārvaldības zonās. |
| Laba siltuma/akustiskā izolācija) | Slēgtās šūnveida šūnas rada daudzas statiskas gaisa kameras, efektīvi bloķē siltuma plūsmu un skaņas viļņu pārraidi. |
| Izcila stabilitāte plaknē) | Nodrošina nepārtrauktu atbalstu augšējai un apakšējai sejas loksnei, novērš lokālu izliekšanos saspiešanas laikā. |
Folijas galvenā loma: Folijas biezums (t) tieši nosaka šūnu sieniņu šķērsgriezuma laukumu un ir primārais faktorskas ietekmē kodolu spiedes stiprība un bīdes stīvums. Materiāla tecēšanas robeža (σs) nosaka serdes nestspējas robežu.
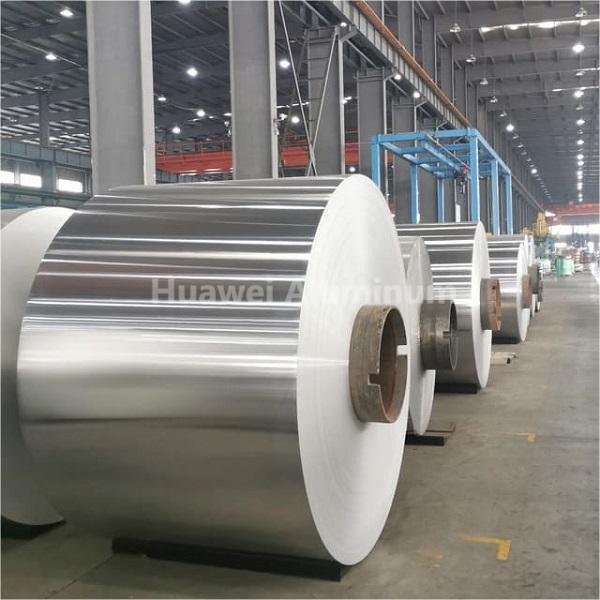
3. Apstrāde ar hromātu: Nepieciešamība, Mehānisms, un procesa kontrole
Neapstrādātām alumīnija folijas virsmām ir dabiska oksīda plēve, kas nodrošina vāju un nestabilu saķeri ar polimēru līmēm. Apstrādājot hromātu, ķīmiski veidojas a kompleksa amorfa pasīvā plēve, kas satur trīsvērtīgo un sešvērtīgo hromuuz alumīnija virsmas.
Ārstēšanas pamatvērtība:
- Uzlabo līmējošās saites izturību: Konversijas pārklājums nodrošina aktīvu virsmu, kas bagāta ar -OH grupām, veido spēcīgas ķīmiskās saites un fizikālu bloķēšanu ar līmvielām, piemēram, epoksīda vai fenola sveķiem.
- Uzlabo substrāta izturību pret koroziju: Filma darbojas kā barjera, efektīvi aizkavē alumīnija substrāta elektroķīmisko koroziju skarbos apstākļos (mitrums, sāls aerosols), novēršot līmes sabojāšanos pamatnes korozijas dēļ.
- Nodrošina procesa logu: Stabils virsmas stāvoklis garantē konsekvenci līmes drukāšanas un laminēšanas procesos, kas ir būtiski, lai iegūtu vienmērīgas līmes līnijas un augstu mezglu stiprību.
Galotne 3: Veiktspējas salīdzinājums: Hromāts vs. Pārveidojoši pārklājumi bez hroma
| Veiktspējas indikators | Tradicionālais hromāta pārklājums | Pārveidošanas pārklājums bez hroma (piem., Zr/Ti bāzes) |
|---|---|---|
| Izturība pret koroziju) | Lieliski (satur pašatjaunojošo Cr6+) | Labs līdz izcils (balstās uz pārklājuma blīvumu) |
| Adhesive Bond Performance) | Lieliski, ilgstoši pierādīts | Labs līdz izcils, ļoti atkarīgs no formulējuma |
| Ietekme uz vidi) | Nabadzīgs (satur kancerogēnu Cr6+, stingri ierobežo RoHS/REACH) | Lieliski, nesatur bīstamus smagos metālus |
| Maksāt) | Salīdzinoši zems | Parasti augstāks |
| Primārās lietošanas jomas) | Avi kosmosa, militārs, un citi augstas veiktspējas atbrīvotie lauki. | Dzelzceļa pārvadājumi, arhitektūra, vispārējā rūpniecība, un citās tirdzniecības jomās. |
4. Inženiertehniskā sakausējumu izvēle: Metalurģijas perspektīva
Sakausējuma izvēle ir veiktspējas līdzsvars, izmaksas, un izgatavojamību. Parastie sakausējumi šūnveida folijai un to metalurģiskās īpašības ir šādas:
Galotne 4: Parasto šūnveida alumīnija folijas sakausējumu inženiertehnisko raksturlielumu analīze
| Sakausējuma apzīmējums | Galvenie sakausējuma elementi | Tipisks temperaments | Galvenās īpašības & Mehānisms | Primārās lietojumprogrammas scenāriji |
|---|---|---|---|---|
| 3003 | Al-Mn (Mn~1,2%) | H18/H19 | Labākais kopējais sniegums. Cietā šķīduma stiprināšana ar Mn uzlabo izturību, vienlaikus saglabājot labu formējamību; MnAl6 fāze attīra graudus, nodrošinot izcilu izturību pret koroziju. | Primārie strukturālie serdeņi kosmosa vajadzībām, augstas klases industriālie paneļi. |
| 1100) | Al (≥99,0%) | H18/H19 | Augstākā tīrība, lieliska izturība pret koroziju. Mazāka izturība, bet augsta elastība, piemērots īpaši plānai velmēšanai. | Iekšējā apdare, akustiskās/siltumizolācijas serdes ar zemākām stiprības prasībām. |
| 5052) | Al-MG (Mg ~ 2,5%) | H18/H19 | Izcila izturības un noguruma veiktspēja. Ievērojams cietā šķīduma stiprinājums ar Mg, augsta darba sacietēšanas pakāpe. Lieliska izturība pret jūras atmosfēras koroziju. | Strukturālie pielietojumi dinamiskās slodzēs: kuģu klāji, ātrgaitas vilcienu grīdas. |
| 3004) | Al-Mn-Mg | H18/H19 | Spēks starp 3003 un 5052. Pievienotais Mg vēl vairāk palielina izturību, vienlaikus saglabājot labu lodējamību. | Speciālie transportlīdzekļi, kompozītmateriālu konstrukcijas, kurām nepieciešama turpmāka metināšana. |
Atlases padoms: 3003 sakausējumsir absolūts galvenais materiāls aviācijas un kosmosa kvalitātes šūnveida serdeņiempateicoties tā izcilajam spēka līdzsvaram, formējamība, izturība pret koroziju, un izmaksas. 5052 ir piemērots lietojumiem, kas prasa ārkārtēju svara samazināšanu un dinamisku izturību. 1100 tiek izmantots ļoti korozīvā, bet zemas slodzes vidē.
5. Šūnveida alumīnija folijas ražošanas process: No liešanas līdz precīzai velmēšanai
Augstas kvalitātes šūnveida alumīnija folija ir atkarīga no precīzas kontroles visā ražošanas ķēdē.
Galvenā procesa ķēde:
- Kūstošs & Liešana: Izmantojot augstas tīrības pakāpes alumīnija lietņus, precīzi kontrolē sakausējuma sastāvu un piemaisījumu saturu (Fe, Un, utt.) lai nodrošinātu metalurģisko viendabīgumu.
- Homogenizācija: Novērš segregāciju lietņā, nodrošinot vienmērīgu sekundārās fāzes daļiņu izkliedi.
- Karstā velmēšana & Aukstā velmēšana:
- Pēc karstās velmēšanas sabrukšanas, materiāls tiek pakļauts vairākām aukstās velmēšanas kārtām.
- Galvenie kontroles punkti: Precīza rites spēka kontrole, spriedze, eļļošana, un dzesēšana ir ļoti svarīga, lai sasniegtu īpaši plānus mērierīces (piem., 0.03mm) un stingra biezuma pielaide (piem., ±0,002 mm).
- Starpposma atkausēšanu izmanto, lai atvieglotu darba sacietēšanu un atjaunotu elastību.
- Virsmas tīrīšana & Iepriekšēja apstrāde: Sārma un skābes tīrīšana, lai noņemtu velmēšanas eļļas un dabisko oksīda slāni, tīrības iegūšana, aktivizēta virsma.
- Ķīmiskās konversijas apstrāde: Izmantojot iegremdēšanas vai rullīšu pārklājuma metodes, stingri kontrolējot vannas koncentrāciju, pH, temperatūra, un apstrādes laiks, lai izveidotu vienotu pārklājumu, kas atbilst standarta svara prasībām (piem., >30mg/m² kā Cr).
- Precīza griešana & Pārbaude: Lai nodrošinātu malu kvalitāti, tiek izmantota griešanas tehnoloģija bez cirpām. 100% biezuma uzraudzība tiešsaistē, apvienojumā ar mehānisko īpašību paraugu ņemšanu (stiepes izturība, tecēšanas robeža, pagarināšana) un pārklājuma kvalitātes pārbaude.

6. No folijas līdz šūnveida kodolam: Detalizēts ražošanas process
Galotne 5: Šūnveida serdes formēšanas procesa soļi un tehniskie punkti
| Procesa solis | Aprīkojums & Procesa apraksts | Tehniskie punkti & Kvalitātes kontrole |
|---|---|---|
| 1. Precīzijas līmes druka) | Izmantojot dziļspiedes vai sprauslu dozēšanas aprīkojumu, lai uzklātu paralēli, vienādā attālumā esošās līmlentes uz folijas. | Līnijas platuma precizitāte, augstums, un atstarpes (±0,1 mm) tieši nosaka mezgla stiprumu un šūnveida regularitāti. Līmes parasti ir modificēti epoksīda vai fenola sveķi. |
| 2. Sakraušana & Sacietēšana) | Vairāku ar līmi pārklātu folijas slāņu precīza izlīdzināšana un sakraušana, pēc tam konservē karstā presē noteiktā temperatūrā (piem., 120-180° C) un spiedienu. | Spiedienam jābūt vienmērīgam, lai nodrošinātu pilnīgu līmes iekļūšanu un pilnīgu mezglu veidošanos. Sacietēšanas cikls ietekmē līmes šķērssavienojumu un galīgās īpašības. |
| 3. Paplašināšanās) | Izstiepjot izārstēto “folijas bloks” perpendikulāri līmējošām līnijām, lai izveidotu sešstūrainu šūnveida šūnu. | Izplešanās ātrums un stiprinājuma konstrukcija ir jāoptimizē, lai novērstu šūnu sienas plīsumus vai pārmērīgu plastisko deformāciju. Izvērstai šūnveida struktūrai nepieciešama stabilizācija. |
| 4. Griešana pēc izmēra) | Izmantojot lentzāģus vai CNC griešanas iekārtas, lai apgrieztu šūnveida serdi līdz vajadzīgajam biezumam un formai. | Griezuma virsmas perpendikularitāte un kvalitāte ietekmē savienojuma laukumu un stiprību ar sejas loksnēm. |
| 5. Pēcapstrāde (Pēc izvēles)) | Sveķu impregnēšana (piem., poliimīds) mezglu nostiprināšanai vai īpašu funkciju piešķiršanai (liesmas slāpēšana). | Sveķu koncentrācija, impregnēšanas daudzums, un sacietēšanas procesam nepieciešama stingra kontrole. |
7. Galvenie darbības rādītāji un testēšanas standarti
Iepirkuma un tehniskajos līgumos skaidri jādefinē šādi galvenie rādītāji un to pārbaudes metodes.
Galotne 6: Galvenie veiktspējas rādītāji un saistītie standarti šūnveida alumīnija folijai
| Veiktspējas kategorija | Īpašs indikators | Tipiska prasība (piem., 3003 H18) | Kopējie pārbaudes standarti |
|---|---|---|---|
| Ģeometriskie izmēri) | Biezums & Tolerance | 0.05mm ± 0,003 mm | GB/T 22638.1, ASTM B479 |
| Platums & Tolerance | +0 / -1 mm | ||
| Mehāniskās īpašības) | Stiepes izturība (Rm) | ≥ 180 MPa | GB/T 228.1, ASTM E8 |
| Ražas spēks (Rp0,2) | ≥ 170 MPa | ||
| Pagarinājums (A50 mm) | ≥ 2% | ||
| Virsmas apstrāde) | Pārklājuma svars | Hromāts: 30-100 mg/m² (kā Kr) | GB/T 9791, ASTM B449 |
| Izturība pret koroziju | Neitrāls sāls aerosols (NSS) ≥ 168h, nav parasto metālu korozijas. | GB/T 10125, ASTM B117 | |
| Procesa veiktspēja) | Līmējošās saites stiprība (Nomizo) | ≥ 4 N/mm (ar norādīto līmi) | GB/T 2790, ASTM D903 |
| Virsmas mitrināšanas spriegums | ≥ 72 mN/m (nodrošina labu līmes izplatīšanos) | GB/T 14216, ASTM D2578 |
8. Padziļināta lietojumprogrammu analīze
Avi kosmosa
- Lietojumprogrammas: Lidmašīnu grīdas segums, salona starpsienas, apvalki, spārnu aizmugurējās malas, helikoptera rotora lāpstiņas serdes, satelītu struktūras.
- Materiālu prasības: Augstākā pakāpe. Parasti izmanto 3003 vai 5052 sakausējums, apstrādāts ar hromātu, kas atbilst tādām specifikācijām kā MIL-DTL-81706 vai AMS 4344, ar pilnīgu materiāla izsekojamību.
Dzelzceļa transports
- Lietojumprogrammas: Ātrgaitas vilciena deguna konusi, jumtiem, grīdas, iekšējo sienu paneļi, aprīkojuma nodalījumu vāki.
- Materiālu prasības: Augsta noguruma izturība, liesmas slāpēšana, zems dūmu un toksicitātes līmenis (piem., IN 45545). 5052 un 3003 sakausējumi ir izplatīti, ar tendenci uz hromu nesaturošiem pārklājumiem.
Augstākās klases ēku aizkaru sienas
- Lietojumprogrammas: Izliektas fasādes, metāla jumti, interjera dekoratīvie paneļi lielām sabiedriskām ēkām (lidostas, teātri).
- Materiālu prasības: Izcils plakanums, laika apstākļu izturība, pārklājuma saķere (fluoroglekļa krāsošanai bieži nepieciešama pirmapstrāde). 1100 un 3003 sakausējumi ir primārie, koncentrējoties uz izmaksām un izskata kvalitāti.
Jūras & Ārzonas inženierija
- Lietojumprogrammas: Jahtas virsbūves, kuģu starpsienas, ārzonas platformas dzīvojamās telpas.
- Materiālu prasības: Izcila izturība pret jūras atmosfēru un sāls aerosolu koroziju. 5052 priekšroka tiek dota sakausējumam, ar ļoti augstām virsmas apstrādes prasībām.
9. Ražotāja galvenā kvalitātes kontroles sistēma
Augstākā līmeņa šūnveida alumīnija folijas piegādātājam ir jāizveido visaptveroša kvalitātes kontroles sistēma:
- Ienākošā pārbaude: Alumīnija lietņu un ķīmisko izejvielu spektroskopiskā un ķīmiskā analīze.
- Statistiskā procesa kontrole (SPC): Galveno parametru, piemēram, velmēšanas biezuma, uzraudzība, pārklājuma svars.
- Laboratorijas testēšana: Aprīkots ar stiepes testētājiem, metalogrāfiskie mikroskopi, sāls izsmidzināšanas kameras, līmes testeri, utt., veiktspējas pārbaudei.
- Izsekojamība: Iespēja izsekot katrai gatavās folijas spolei līdz tai atbilstošajam kušanas siltumam, ritošā partija, un procesa parametri.
- Sertifikāti: Nozarei specifiskas kvalitātes vadības sistēmas sertifikāti, piemēram, AS9100 (Avi kosmosa), IRIS (Dzelzceļš).
10. Nākotnes tehnoloģiju tendences
- Īpaši plāns & Īpaši augstas stiprības folijas: Foliju izstrāde <0.02mm biezs, izmantojot jaunus sakausējumus, piemēram, Al-Li vai Al-Sc, lai nodrošinātu īpaši vieglu svaru.
- Videi draudzīgas virsmas tehnoloģijas: Nepārtraukta hromu nesaturošu konversijas pārklājumu uzlabošana, virzība uz nanotehnoloģijām, piemēram, ar grafēnu modificētiem pārklājumiem.
- Digitālais & Viedā ražošana: IoT un lielo datu izmantošana velmēšanas un virsmas apstrādes procesu optimizēšanai reāllaikā, un paredzamā apkope.
- Funkcionalizētas šūnveida šūnas: Viedo serdeņu izstrāde siltuma pārvaldībai (PCM pildījums), elektromagnētiskais ekranējums (vadoši pārklājumi), vai struktūras veselības uzraudzību (iegultie sensori).
Secinājums
Šūnveida alumīnija folija ir tālu no parasta plāna metāla; tas ir Materiālzinātnes krustpunkta produkts, precīza ražošana, un konstrukcijas projektēšana. Smalkas tā veiktspējas atšķirības ir ievērojami pastiprinātas šūnveida kodola un gala kompozīta komponenta makroskopiskajās īpašībās.. Tāpēc, dziļa izpratne par materiāla īpašībām, procesu korelācijas, un kvalitātes kontroles punkti, kas izskaidroti šajā rokasgrāmatā, ir ļoti svarīgi, lai nodrošinātu vieglās inženierijas panākumus un panāktu uzticamu iepirkumu un tehnisko sadarbību..
Izvēloties a profesionāls alumīnija folijas ražotājsar dziļu metalurģijas pieredzi, stingras procesa kontroles iespējas, un pilnīgas testēšanas metodes ir vissvarīgākais lēmums, lai iegūtu stabilu, augstas veiktspējas šūnveida alumīnija folija un galu galā izpelnoties uzticību augstas klases tirgos.