
Invoering: Het kernmateriaal voor lichtgewichttechniek
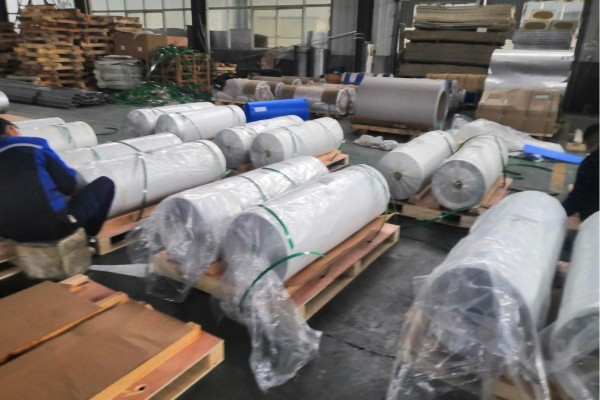
Honingraataluminiumfolie is het gespecialiseerde basismateriaal dat wordt gebruikt voor de productie aluminium honingraatkernen. Als een typische lichtgewicht sandwichstructuurkern, de honingraat bereikt door zijn unieke zeshoekige geometrie een uitzonderlijk hoge specifieke stijfheid en specifieke sterkte. Het wordt veel gebruikt in velden met strenge gewichtseisen, stijfheid, en vermoeidheidsprestaties, zoals ruimtevaartvoertuigen, hogesnelheidsspoorvervoer, scheepsbovenbouw, en hoogwaardige vliesgevelsystemen voor gebouwen.
Deze gids is bedoeld om dit systematisch uit te leggen, vanuit de perspectieven van materiaalkunde en productietechniek, de metallurgische eigenschappen van legeringen, technologieën voor oppervlaktebehandeling, precisie walsprocessen, belangrijkste prestatie-indicatoren, en hun relatie met het uiteindelijke mechanische gedrag van de honingraatkern. Het dient als een professionele technische referentie gebaseerd op industriële praktijken en normen voor ingenieurs, inkoopspecialisten, en fabrikanten.
1. Honingraat aluminiumfolie: Definitie en kernfunctie
Honingraataluminiumfolie verwijst specifiek naar aluminium strip die is geweest nauwkeurig koudgewalst tot ultradunne diktes (typisch 0,03-0,08 mm)en gecoat met een gespecialiseerde conversiecoating (bijv., chromaat). De kernfunctie ervan is het vormen van de wanden van de regelmatig gerangschikte zeshoekige honingraatcellen door middel van daaropvolgende productiestappen: periodiek zelfklevend afdrukken, stapelen, genezen, en uitbreiding.
Tafel 1: Technische basisdefinitie van honingraataluminiumfolie
| Item | Technische beschrijving & Vereisten |
|---|---|
| Materiële vorm | Ultradunne strip metaalfolie |
| Kernfunctie | Vormt de dragende wanden van de honingraatcellen, het omzetten van vlakke belastingen in axiale spanningen in de celwanden. |
| Kritische oppervlaktebehandeling | Chromaatconversiecoating (of milieuvriendelijke chroomvrije alternatieven) om de corrosieweerstand en de duurzaamheid van de lijmverbinding te verbeteren. |
| Dikte bereik | 0.03 mm – 0.08 mm (gewoon), dunnere meters (bijv., 0.02mm) voor ultralichte kernen. |
| Primaire legeringsserie | 3xxx-serie (bijv., 3003), 1xxx-serie (bijv., 1100), 5xxx-serie (bijv., 5052). |
| Woedeaanval | H18 of H19 (Vol hard), om voldoende drukknikstijfheid van de celwanden te garanderen. |
| Focus op kwaliteitscontrole | Dikte tolerantie, oppervlaktereinheid, uniformiteit van de coating, consistentie van mechanische eigenschappen. |
2. Structurele mechanica Principe van honingraatkernen en de rol van folie
De mechanische eigenschappen van aluminium honingraatkernen komen voort uit hun geometrische topologie. Bij blootstelling aan druk- of schuifbelastingen loodrecht op de buitenplaten, de honingraatcelwanden ondergaan voornamelijk axiale compressie of buiging. Hun gelijkwaardige mechanische eigenschappen (bijv., gelijkwaardige elastische modulus, afschuifmodulus) hebben functionele relaties gedefinieerd met de intrinsieke eigenschappen van het foliemateriaal (E, σs) en de geometrische parameters van de honingraat (folie dikte T, celgrootte L).
Tafel 2: Mechanische uitleg van de voordelen van de honingraatstructuur
| Prestatievoordeel | Technische betekenis & Mechanisme |
|---|---|
| Uitzonderlijk hoge specifieke stijfheid/sterkte | Verhoogt aanzienlijk het traagheidsmoment van de dwarsdoorsnede door een holle structuur, het bereiken van een uitstekende buigstijfheid met minimaal materiaal. |
| Uitstekende compressie-/afschuifprestaties | De progressieve knikvervorming van celwanden absorbeert effectief impactenergie, vaak gebruikt in crash-energiebeheerzones. |
| Goede thermische/akoestische isolatie | De afgedichte honingraatcellen creëren talrijke statische luchtkamers, effectief blokkeren van de warmtestroom en geluidsgolfoverdracht. |
| Uitstekende stabiliteit in het vliegtuig | Biedt continue ondersteuning voor de boven- en onderplaten, het voorkomen van lokaal knikken onder druk. |
Sleutelrol van folie: De foliedikte (T) bepaalt direct het dwarsdoorsnedeoppervlak van de celwanden en is de primaire factordie de kern beïnvloeden druksterkte en schuifstijfheid. De vloeigrens van het materiaal (σs) bepaalt de draagkrachtlimiet van de kern.
3. Chromaatbehandeling: Noodzaak, Mechanisme, en procesbeheersing
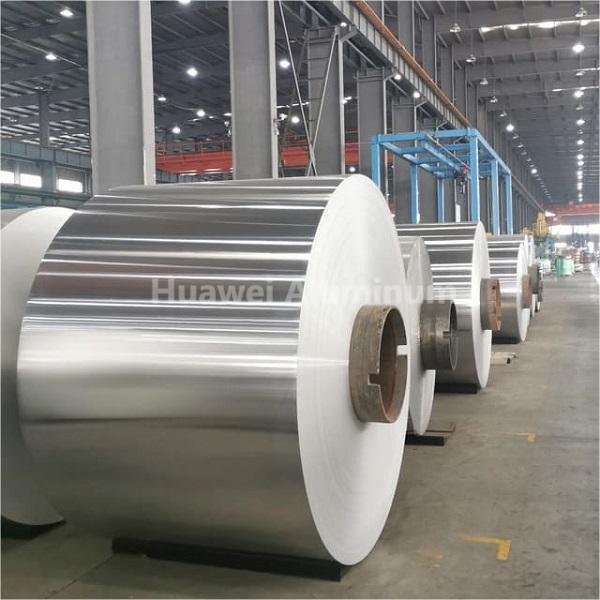
Onbehandelde aluminiumfolie-oppervlakken hebben een natuurlijke oxidefilm die een zwakke en onstabiele hechting aan polymeerkleefstoffen biedt. Chromaatconversiebehandeling vormt chemisch een complexe amorfe passieve film die driewaardig en zeswaardig chroom bevatop het aluminium oppervlak.
Kernwaarde van de behandeling:
- Verbetert de duurzaamheid van lijmverbindingen: De conversiecoating zorgt voor een actief oppervlak dat rijk is aan -OH-groepen, het vormen van sterke chemische bindingen en fysieke vergrendeling met lijmen zoals epoxy- of fenolharsen.
- Verbetert de weerstand tegen corrosie van het substraat: De film fungeert als een barrière, effectief vertragen van elektrochemische corrosie van het aluminiumsubstraat in ruwe omgevingen (vochtigheid, zoutnevel), het voorkomen van lijmfalen als gevolg van substraatcorrosie.
- Zorgt voor procesvenster: Een stabiele oppervlakteconditie garandeert consistentie bij het printen en lamineren van lijm, wat essentieel is voor het verkrijgen van uniforme lijmlijnen en een hoge knoopsterkte.
Tafel 3: Prestatievergelijking: Chromaat vs. Chroomvrije conversiecoatings
| Prestatie-indicator | Traditionele chromaatcoating | Chroomvrije conversiecoating (bijv., Op Zr/Ti gebaseerd) |
|---|---|---|
| Corrosieweerstand | Uitstekend (bevat zelfherstellend Cr6+) | Goed tot uitstekend (is afhankelijk van de coatingdichtheid) |
| Prestaties van lijmverbindingen | Uitstekend, langdurig bewezen | Goed tot uitstekend, sterk formuleringsafhankelijk |
| Milieu-impact | Arm (bevat kankerverwekkend Cr6+, strikt beperkt door RoHS/REACH) | Uitstekend, bevat geen gevaarlijke zware metalen |
| Kosten | Relatief laag | Typisch hoger |
| Primaire toepassingsgebieden | Lucht- en ruimtevaart, militair, en andere krachtige, vrijgestelde velden. | Spoorvervoer, architectuur, algemeen industrieel, en andere commerciële terreinen. |
4. Technische selectie van legeringen: Een metallurgisch perspectief
De selectie van legeringen is een balans tussen prestaties, kosten, en de productie. Gebruikelijke legeringen voor honingraatfolie en hun metallurgische kenmerken zijn als volgt:
Tafel 4: Technische kenmerken Analyse van gewone honingraataluminiumfolielegeringen
| Legering Benaming | Belangrijkste legeringselementen | Typisch humeur | Belangrijkste kenmerken & Mechanisme | Primaire toepassingsscenario's |
|---|---|---|---|---|
| 3003 | Al-Mn (Mn~1,2%) | H18/H19 | Beste algehele prestatie. Versterking van vaste oplossingen door Mn verbetert de sterkte terwijl de goede vervormbaarheid behouden blijft; De MnAl6-fase verfijnt granen, waardoor een uitstekende corrosieweerstand wordt geboden. | Primaire structurele kernen voor de lucht- en ruimtevaart, hoogwaardige industriële panelen. |
| 1100 | al (≥99,0%) | H18/H19 | Hoogste zuiverheid, uitstekende corrosieweerstand. Lagere sterkte maar hoge ductiliteit, geschikt voor ultradun walsen. | Interieurbekleding, akoestische/thermische isolatiekernen met lagere sterkte-eisen. |
| 5052 | AL-MG (Mg~2,5%) | H18/H19 | Uitstekende sterkte- en vermoeidheidsprestaties. Aanzienlijke versterking van de solide oplossing door Mg, hoge werkverhardingssnelheid. Uitstekende weerstand tegen corrosie in de maritieme atmosfeer. | Structurele toepassingen onder dynamische belastingen: scheepsdekken, hogesnelheidstreinvloeren. |
| 3004 | Al-Mn-Mg | H18/H19 | Sterkte tussen 3003 En 5052. Toegevoegd Mg verhoogt de sterkte verder terwijl de goede hardsoldeerbaarheid behouden blijft. | Speciale voertuigen, composietstructuren die achteraf moeten worden gelast. |
Selectie advies: 3003 legeringis de absoluut mainstream materiaal voor honingraatkernen van ruimtevaartkwaliteitvanwege de uitstekende krachtbalans, vervormbaarheid, corrosieweerstand, en kosten. 5052 is geschikt voor toepassingen die extreme gewichtsvermindering en dynamische sterkte vereisen. 1100 wordt gebruikt in zeer corrosieve maar weinig belaste omgevingen.
5. Productieproces van honingraataluminiumfolie: Van gieten tot precisiewalsen
Hoogwaardige honingraataluminiumfolie is afhankelijk van nauwkeurige controle gedurende de gehele productieketen.
Kernprocesketen:
- Smeltend & Gieten: Gebruik van zeer zuivere aluminium blokken, het nauwkeurig controleren van de legeringssamenstelling en het onzuiverheidsgehalte (Fe, En, enz.) om metallurgische uniformiteit te garanderen.
- Homogenisatie: Elimineert segregatie in de staaf, zorgen voor een uniforme verspreiding van secundaire fasedeeltjes.
- Heet walsen & Koudwalsen:
- Na afbraak bij warmwalsen, het materiaal ondergaat meerdere koudwalsgangen.
- Belangrijke controlepunten: Nauwkeurige controle van de rolkracht, spanning, smering, en koeling is van cruciaal belang voor het verkrijgen van ultradunne meters (bijv., 0.03mm) en nauwe diktetolerantie (bijv., ±0,002 mm).
- Tussentijds gloeien wordt gebruikt om de werkverharding te verlichten en de ductiliteit te herstellen.
- Oppervlaktereiniging & Voorbehandeling: Alkalische en zure reiniging om walsoliën en de natuurlijke oxidelaag te verwijderen, schoon krijgen, geactiveerd oppervlak.
- Chemische conversiebehandeling: Gebruik van dompel- of rolcoatingmethoden, strikte controle van de badconcentratie, pH, temperatuur, en behandelingstijd om een uniforme coating te vormen die voldoet aan de standaardgewichtseisen (bijv., >30mg/m² als Cr).
- Precisie snijden & Inspectie: Gebruikmakend van braamvrije snijtechnologie om de randkwaliteit te garanderen. 100% online diktemonitoring, gecombineerd met bemonstering op mechanische eigenschappen (treksterkte, vloeigrens, verlenging) en testen van de coatingkwaliteit.

6. Van folie tot honingraatkern: Gedetailleerd productieproces
Tafel 5: Honingraatkernvormingsprocesstappen en technische punten
| Processtap | Apparatuur & Procesbeschrijving | Technische punten & Kwaliteitscontrole |
|---|---|---|
| 1. Precisie zelfklevend printen | Gebruik diepdruk- of spuitmondapparatuur om parallel aan te brengen, op gelijke afstand van elkaar aangebrachte lijmlijnen op de folie. | Precisie van lijnbreedte, hoogte, en afstand (±0,1 mm) bepaalt rechtstreeks de sterkte van de knooppunten en de regelmaat van de honingraat. Kleefstoffen zijn doorgaans gemodificeerde epoxy- of fenolharsen. |
| 2. Stapelen & Uitharding | Nauwkeurig uitlijnen en stapelen van meerdere met lijm beklede folielagen, vervolgens uitharden in een hete pers onder een specifieke temperatuur (bijv., 120-180° C) en druk. | De druk moet uniform zijn om volledige penetratie van de lijm en de vorming van volledige knooppunten te garanderen. De uithardingscyclus beïnvloedt de verknoping van de lijm en de uiteindelijke eigenschappen. |
| 3. Uitbreiding | Het uitrekken van de genezenen “folie blok” loodrecht op de lijmlijnen om de zeshoekige honingraat te vormen. | De uitzettingssnelheid en het armatuurontwerp moeten worden geoptimaliseerd om scheuren van de celwand of overmatige plastische vervorming te voorkomen. Uitgebreide honingraat vereist stabilisatie. |
| 4. Op maat snijden | Gebruik lintzagen of CNC-snijapparatuur om de honingraatkern in de gewenste dikte en vorm te snijden. | De loodrechtheid en kwaliteit van het snijoppervlak beïnvloeden het hechtingsgebied en de sterkte met dekplaten. |
| 5. Nabewerking (Optioneel) | Impregnering met hars (bijv., polyimide) om knooppunten te versterken of speciale functies te verlenen (vlamvertraging). | Harsconcentratie, impregnatie hoeveelheid, en het uithardingsproces vereisen strikte controle. |
7. Key Performance Indicators en testnormen
In aanbestedings- en technische overeenkomsten moeten de volgende sleutelindicatoren en hun testmethoden duidelijk worden gedefinieerd.
Tafel 6: Key Performance Indicators en gerelateerde normen voor honingraataluminiumfolie
| Prestatiecategorie | Specifieke indicator | Typische vereiste (bijv., 3003 H18) | Gemeenschappelijke testnormen |
|---|---|---|---|
| Geometrische afmetingen | Dikte & Tolerantie | 0.05mm ± 0,003 mm | GB/T 22638.1, ASTM B479 |
| Breedte & Tolerantie | +0 / -1 mm | ||
| Mechanische eigenschappen | Treksterkte (Kamer) | ≥ 180 MPa | GB/T 228.1, ASTM E8 |
| Opbrengst sterkte (Rp0,2) | ≥ 170 MPa | ||
| Verlenging (A50mm) | ≥ 2% | ||
| Oppervlaktebehandeling | Coating gewicht | Chromaat: 30-100 mg/m² (als Cr) | GB/T 9791, ASTM B449 |
| Corrosieweerstand | Neutrale zoutspray (NSS) ≥ 168u, geen basismetaalcorrosie. | GB/T 10125, ASTM B117 | |
| Procesprestaties | Sterkte van de lijmverbinding (Schil) | ≥ 4 N/mm (met gespecificeerde lijm) | GB/T 2790, ASTM D903 |
| Oppervlaktebevochtigingsspanning | ≥ 72 mN/m (zorgt voor een goede lijmspreiding) | GB/T 14216, ASTM D2578 |
8. Diepgaande applicatieanalyse
Lucht- en ruimtevaart
- toepassingen: Vliegtuigvloeren, cabine scheidingswanden, stroomlijnkappen, vleugel achterranden, helikopterrotorbladkernen, satelliet structuren.
- Materiaalvereisten: Hoogste cijfer. Typisch gebruikt 3003 of 5052 legering, chromaat behandeld, conform specificaties zoals MIL-DTL-81706 of AMS 4344, met volledige traceerbaarheid van materialen.
Spoorvervoer
- toepassingen: Neuskegels voor hogesnelheidstreinen, daken, vloeren, binnenwandpanelen, afdekkingen voor apparatuurruimte.
- Materiaalvereisten: Hoge vermoeiingssterkte, vlamvertraging, lage rook en toxiciteit (bijv., IN 45545). 5052 En 3003 legeringen zijn gebruikelijk, met een trend naar chroomvrije coatings.
Hoogwaardige vliesgevels voor gebouwen
- toepassingen: Gebogen gevels, metalen daken, decoratieve interieurpanelen voor grote openbare gebouwen (luchthavens, theaters).
- Materiaalvereisten: Uitstekende vlakheid, weersbestendigheid, hechting van coating (vereist vaak voorbehandeling voor fluorkoolwaterstofverven). 1100 En 3003 legeringen zijn primair, met focus op kosten en uitstralingskwaliteit.
Marien & Offshore-techniek
- toepassingen: Bovenbouw van jachten, scheepsschotten, woonruimten op offshore-platforms.
- Materiaalvereisten: Uitzonderlijke weerstand tegen maritieme atmosfeer en zoutsproeicorrosie. 5052 legering heeft de voorkeur, met zeer hoge eisen aan de oppervlaktebehandeling.
9. Kernkwaliteitscontrolesysteem van een fabrikant
Een vooraanstaande leverancier van honingraataluminiumfolie moet een alomvattend kwaliteitscontrolesysteem opzetten:
- Inkomende inspectie: Spectroscopische en chemische analyse van aluminiumblokken en chemische grondstoffen.
- Statistische procescontrole (SPC): Bewaking van belangrijke parameters zoals walsdikte, gewicht van de coating.
- Laboratoriumtesten: Uitgerust met trekbanken, metallografische microscopen, zoutsproeikamers, lijmtesters, enz., voor prestatieverificatie.
- Traceerbaarheid: Mogelijkheid om elke afgewerkte foliespiraal terug te traceren naar de overeenkomstige smeltwarmte, rollende partij, en procesparameters.
- Certificeringen: Het bezit van branchespecifieke kwaliteitsmanagementsysteemcertificeringen zoals AS9100 (Lucht- en ruimtevaart), IRIS (Spoor).
10. Toekomstige technologietrends
- Ultradun & Folie met ultrahoge sterkte: Ontwikkeling van folies <0.02mm dik, gebruik van nieuwe legeringen zoals Al-Li of Al-Sc voor extreem lichtgewicht.
- Milieuvriendelijke oppervlaktetechnologieën: Continue verbetering van chroomvrije conversiecoatings, op weg naar nanotechnologieën zoals met grafeen gemodificeerde coatings.
- Digitaal & Slimme productie: Gebruik maken van IoT en big data voor real-time optimalisatie van wals- en oppervlaktebehandelingsprocessen, en voorspellend onderhoud.
- Gefunctionaliseerde honingraten: Ontwikkeling van slimme kernen voor thermisch beheer (PCM-vulling), elektromagnetische afscherming (geleidende coatings), of structurele gezondheidsmonitoring (ingebedde sensoren).
Conclusie
Honingraataluminiumfolie is verre van gewoon dun metaal; het is de product van het kruispunt van de materiaalkunde, precisie productie, en constructief ontwerp. Subtiele variaties in de prestaties worden aanzienlijk versterkt door de macroscopische eigenschappen van de honingraatkern en het uiteindelijke composietcomponent. Daarom, een diep begrip van de materiaaleigenschappen, procescorrelaties, en kwaliteitscontrolepunten die in deze gids worden uitgelegd, zijn van fundamenteel belang voor het garanderen van het succes van lichtgewichttechniek en het bereiken van betrouwbare inkoop en technische samenwerking.
Het kiezen van een professionele fabrikant van aluminiumfoliemet diepgaande metallurgische expertise, strikte procescontrolemogelijkheden, en volledige testmethoden zijn de meest kritische beslissing om stabiel te worden, hoogwaardige honingraataluminiumfolie en uiteindelijk het winnen van vertrouwen in high-end markten.