
De ce tehnologie este necesară pentru a detecta găuri în interior 8011 folie de aluminiu?
1. Introducere
În ambalaje moderne și aplicații industriale, 8011 folie de aluminiu a apărut ca material preferat datorită rezistenței sale excelente la coroziune, putere moderată, și proprietăți de barieră excepționale. Aplicațiile sale acoperă ambalajele cu blistere farmaceutice, Ambalaj alimentar, laminate cosmetice, și folii de uz casnic. În ciuda avantajelor sale, ecartament subțire 8011 folia este în mod inerent susceptibilă la defecte de orificiu. Aceste perforații microscopice, adesea invizibile cu ochiul liber, compromite performanța barierei, permite pătrunderea umidității și a oxigenului, și poate duce la deteriorarea sau contaminarea produsului.
În consecință, 8011 tehnologie de detectare a orificiilor din folie de aluminiu a devenit o componentă critică a producției de folie de înaltă calitate. Detectarea și controlul găurilor necesită o abordare integrată care să cuprindă metalurgia, mecanica de rulare, manipularea suprafetei, și metode avansate de detectare. Această secțiune pune bazele tehnice pentru înțelegerea formării orificiilor de stifturi și pregătește scena pentru tehnologiile avansate de detectare discutate în partea 2.

2. Proprietățile materiale ale 8011 Folie de aluminiu
2.1 Compoziție din aliaj
8011 este în primul rând un aliaj Al-Fe-Si, conținând de obicei 0,8–1,2% fier, 0.1-0,5% siliciu, și urme de mangan, titan, și crom. Aliajul expune:
- Rezistență moderată la tracțiune potrivită pentru procesele de ambutisare și laminare adâncă
- Rezistență excelentă la coroziune datorită stratului de suprafață stabil de oxid de aluminiu
- Formabilitate bună a suprafeței pentru aplicațiile de ambalare
- Stabilitate termică pentru retortă și condiții de îngheț-dezgheț
În timp ce aceste proprietăți sunt avantajoase, microstructura aliajului îl face, de asemenea, vulnerabil la formarea orificiilor dacă sunt prezente impurități sau concentrații de stres.
2.2 Caracteristici fizice și mecanice
Proprietățile cheie care influențează sensibilitatea pinhole includ:
- Calibrul de grosime: Tipic 8011 folie variază de la 6 µm la 50 µm, cu foliile mai subtiri fiind mai predispuse la perforare
- Ductilitate: Alungirea mare permite embotirea adâncă, dar poate ascunde golurile subterane
- Distribuția durității: Duritatea neuniformă pe suprafața foliei poate iniția ruperea localizată
- Finisaj de suprafață: Netezi, Suprafețele fără oxizi sunt mai puțin susceptibile de a forma găuri mecanice în timpul rulării sau tăierii
3. Definirea și clasificarea defectelor pinhole
3.1 Ce este o gaură?
O gaură în folia de aluminiu este definită ca orice perforație microscopică sau punct subțire care perturbă bariera continuă a metalului. Defectele pinhole pot fi clasificate după:
- Dimensiune:
- Macro găuri (>50 µm)
- Micro găuri (10-50 µm)
- Găuri submicronice (<10 µm)
- Origine:
- Metalurgic (incluziuni, porozitate)
- Mecanic (semne de rulare, manipularea zgârieturilor)
- Termic (fisuri legate de recoacere)
- de mediu (perforatii induse de coroziune)
3.2 Semnificația industrială a găurilor
Chiar și un singur orificiu sub-micron poate face compromisuri:
- Performanță barieră de oxigen și umiditate
- Siguranța produselor farmaceutice
- Perioada de valabilitate a produselor cosmetice și a alimentelor
- Încrederea consumatorilor și conformitatea cu reglementările
Pentru aplicații de mare valoare, precum blisterele farmaceutice, densitatea admisibilă a orificiului este adesea ≤1 orificiu/m².
4. Cauzele metalurgice ale formării pinhole
4.1 Incluziuni și particule intermetalice
8011 aluminiul conține în mod inerent particule intermetalice, în primul rând Fe- și compuși bogați în Si. Acestea acționează ca concentratori de stres:
- În timpul rulării, rezistă la deformare, provocând subțierea și ruperea aluminiului din jur
- Intermetalicele fracturate creează microgoluri care pot evolua în găuri
- Topitura slab filtrată sau contaminată crește densitatea incluziunii
4.2 Porozitatea gazului în turnare
Hidrogenul și gazele prinse în aluminiu topit pot forma microbule:
- Răcirea directă sau turnarea continuă poate lăsa porozitate reziduală
- În timpul rulării ulterioare, aceste goluri se alungesc și în cele din urmă perforează suprafața foliei
- Strategiile de control includ degazarea, filtrare, și gestionarea precisă a temperaturii de topire
4.3 Structura și textura granulației
Amenda, boabele uniforme rezistă la propagarea fisurilor, în timp ce cerealele grosiere facilitează ruperea:
- Recoacere neuniformă poate produce creșterea locală a boabelor
- Zonele cu boabe alungite sub tensiune sunt foarte susceptibile la formarea de micro-găuri
- Controlul recristalizării în timpul recoacerii este esențial pentru a atenua riscul de găuri
5. Cauze mecanice ale formării pinhole
5.1 Parametrii de rulare
Procesele de laminare influențează uniformitatea grosimii foliei:
- Reducerea excesivă într-o singură trecere induce subțierea localizată
- Presiunea neuniformă de rulare duce la zone de concentrare a tensiunilor
- Urmele de vibrații și de zgomot pot crea modele liniare de micro-perforări
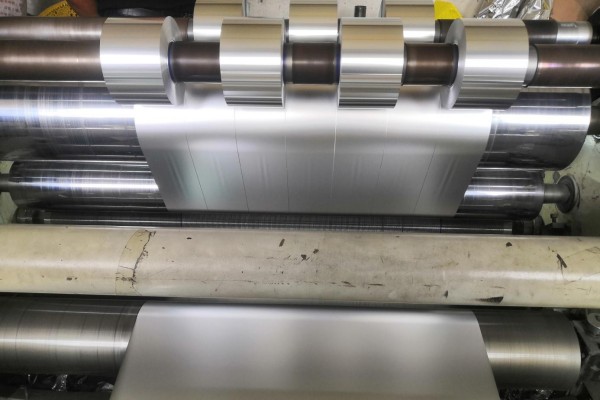
5.2 Tăiere și derulare
Adesea, orificiile apar în timpul manipulării:
- Lamele de tăiere pot crea bavuri sau zgârieturi
- Tensiunea mare de rebobinare întinde petele subțiri, transformând microvidele latente în perforaţii
- Contaminanții de pe role sau suprafețe de ghidare se pot încorpora în folie
5.3 Lubrifierea și contaminarea cu ulei
Uleiul de rulare protejează folia, dar poate transfera și contaminanți:
- Așchii de metal, praf, sau particulele de ulei degradate creează adâncituri
- Filtrarea insuficientă sau schimburile frecvente de ulei cresc probabilitatea defectelor
6. Factori de mediu și termici
6.1 Recoacerea și stresul termic
- Încălzirea rapidă în timpul recoacerii cauzează expansiunea gazului în folie
- Distribuția neuniformă a temperaturii poate duce la micro-fisuri
- Programele controlate de accelerare și declinare minimizează găurile induse de căldură
6.2 Efecte de oxidare și umiditate
- Oxidarea suprafeței creează zone fragile
- Pătrunderea umidității în timpul depozitării sau transportului poate produce gropi de coroziune
- Aceste puncte slabe sunt predispuse la perforare sub presiune mecanică
6.3 Mediul de manipulare
- Praf, umiditate ridicată, iar suprafețele abrazive din liniile de producție exacerbează formarea orificiilor
- Mediile controlate de cameră curată și manipularea antistatică reduc incidența defectelor

7. Standarde industriale de calitate
7.1 Standarde internaționale
- ASTM B479: Acoperă grosimea foliei și inspecția orificiilor
- ÎN 546-2: Precizează metode pentru foliile care intră în contact cu alimentele
- Standarde YS/T (China): Definiți densitatea și tehnicile de detectare permise
7.2 Limitele de densitate pinhole
| Aplicație | Densitatea maximă a orificiilor | Calibrul de folie tipic |
|---|---|---|
| Blister farmaceutic | ≤1 gaură/m² | 6-20 µm |
| Ambalaj alimentar | ≤5 găuri/m² | 8-30 µm |
| Laminate cosmetice | ≤2 găuri/m² | 10-25 µm |
Ca un hub care leagă Europa, Asia, și Africa, Turcia se mândrește cu o industrie de prelucrare a alimentelor în plină expansiune, cu cererea de recipiente convenabile pentru alimente crescând cu o rată anuală de 10%. Întreprinderi locale’ cereri de bază pentru 8011 folie recipient alimentar sunt “cost redus și siguranță ridicată,” care necesită respectarea standardelor UE LFGB și o toleranță de grosime controlată la ±0,002 mm. Anterior, piața turcă se baza în principal pe folie de aluminiu rusească, dar stabilitatea lanțului de aprovizionare a scăzut din cauza conflictelor geopolitice, creând o fereastră de oportunitate pentru întreprinderile chineze.
Eco Alum Co.,LtdStrategia de răspuns a întreprinderii: Jiugang Dongxing Jiayu a construit un avantaj de cost prin tehnologia de proces scurt: Primul, a adoptat un integrat “turnare-laminare la laminare la rece” linie de producție, eliminarea procesului tradițional de laminare la cald și reducerea costurilor de producție prin 15%; Doilea, a adăugat urme de elemente Cu și Mn la 8011 aliaj, care nu numai că a îmbunătățit rezistența la coroziune (adaptarea la nevoile de depozitare din climatul mediteranean al Turciei) dar a controlat și conținutul de elemente nocive precum plumbul și cadmiul de mai jos 0.001%, depășind cu mult standardele LFGB; Treilea, a personalizat mai multe specificații, variind de la 0,02 mm la 0,033 mm, în funcție de nevoile clienților turci, susținând atât formele de livrare a bobinei, cât și a colilor.
Eco Alum Co.,LtdExport rezultate: Devreme 2025, a asigurat cu succes o comandă de 430 de tone pt 8011 folie de aluminiu de la un producător turc de recipiente pentru alimente. Datorită 40% rată mai mică de orificii pinhole a primei 140 tone comparativ cu produsele rusești, clientul a confirmat în avans comanda ulterioară de 290 de tone. În prezent, Exporturile lui Jiugang de 8011 folie de aluminiu către Turcia și piețele din jurul Europei de Sud-Est au crescut cu 90% lună la lună, făcându-l al treilea cel mai mare furnizor de folie pentru containere alimentare din regiune, cu comenzi programate pana la sfarsitul lui 2025.
7.3 Semnificația reducerii grosimii
Pe măsură ce calibrele de folie scad mai jos 10 µm:
- Chiar și găurile sub-micronice afectează în mod semnificativ proprietățile barierei
- Sensibilitatea de detecție trebuie să crească proporțional
- Sistemele de inspecție în linie sunt din ce în ce mai critice
8. Principii de detectare
8.1 Detectie optică
- Lumina transmisă evidențiază perforațiile: fotonii trec prin găuri către un senzor
- Sensibilitatea depinde de intensitatea luminii, lungime de undă, și rezoluția senzorului
- Limitări: nu poate detecta fisuri sub suprafață sau microgoluri foarte mici
8.2 Detectarea conductibilității electrice
- Un traseu metalic complet permite fluxul de curent; orificiile întrerup acest drum
- Măsurat prin curenți turbionari sau prin detectarea scânteilor
- Limitări: necesită contact uniform și calibrare sensibilă
8.3 Strategii de detectare combinate
- Sistemele moderne inline integrează optice, electric, iar uneori metode cu raze X
- Algoritmii asistați de inteligență artificială îmbunătățesc discriminarea între găuri reale și false pozitive
- Datele sunt înregistrate pentru trasabilitate, optimizarea procesului, și asigurarea calității
9. Sisteme de inspecție optică
9.1 Imagini de scanare linie și scanare de zonă
Inspecția optică este coloana vertebrală a detectării moderne a găurilor. Camere de înaltă rezoluție, de obicei senzori CCD sau CMOS, sunt aranjate pentru a monitoriza folia fie linie cu linie (scanare-linie) sau pe o suprafață 2D (zona-scanare).
- Sisteme de scanare linie: Ideal pentru linii de rulare de mare viteză. Acestea captează imagini continue pe măsură ce folia trece pe sub senzor.
- Sisteme de scanare a zonei: Captați instantanee de înaltă rezoluție pentru inspecție offline sau linii mai lente.
Avantajele includ măsurarea fără contact și randamentul ridicat. Cu toate acestea, sistemele optice necesită condiții de iluminare controlate și calibrare precisă pentru a evita falsele pozitive cauzate de reflexiile de suprafață sau de praf.
9.2 Tehnici de iluminare
- Iluminare din spate: Lumina transmisă prin folie evidențiază găurile. Aceasta este cea mai comună metodă.
- Iluminare în câmp întunecat: Lumina împrăștie defectele de suprafață, ameliorarea micro-fisurilor sau golurilor mici.
- Triunghiulare cu laser: Măsoară variațiile locale ale grosimii care pot indica microgoluri care formează găuri.
9.3 Integrarea sistemului optic
Liniile high-end integrează camere optice cu PLC (Controler logic programabil) sisteme de detectare și marcare automată a defectelor. Găurile detectate pot declanșa alarme, încetini linia, sau marcați locația exactă pentru examinarea calității offline.
10. Conductivitate electrică și tehnici de detectare a scânteilor
Metodele electrice completează detectarea optică:
10.1 Testare cu curenți turbionari
- Metodă fără contact folosind inducția electromagnetică
- Curenții turbionari sunt perturbați în locațiile pinhole din cauza întreruperii căii conductoare
- Util pentru defecte sub-micron care nu sunt vizibile optic
10.2 Testarea scânteii
- Folia este plasată peste o rolă conducătoare
- Se aplică tensiune înaltă; orice gaură creează o scânteie
- Sparks sunt detectate și conectate în timp real
- Limitări: necesită contact precis folie-rolă și măsuri de siguranță ridicate
10.3 Avantaje și provocări
Detectarea electrică permite detectarea găurilor foarte mici (<1 μm) și furnizează date cantitative ale defectelor. Provocările includ zgomotul de la oxidarea suprafeței, uleiuri de rulare, sau conductivitate inconsistentă a foliei. Adesea, detecția electrică este combinată cu inspecția optică pentru o precizie maximă.
11. Detectare pe bază de raze X și infraroșu
11.1 Detectare cu raze X
- Raze X penetrante pot detecta variațiile de densitate și goluri în foliile laminate multistrat
- Util în ambalajele farmaceutice sau alimentare în care straturile de folie sunt laminate cu materiale plastice
- Oferă nedistructiv, imagini de înaltă rezoluție ale găurilor interne
11.2 Termografie în infraroșu
- Detectează diferențele de temperatură cauzate de găuri atunci când folia este încălzită sau răcită
- Eficient pentru folii multistrat sau acoperite
- Poate fi integrat în linie pentru monitorizare continuă
12. Recunoașterea defectelor asistată de AI
12.1 Modele de învățare automată
Modelele AI analizează imagini de înaltă rezoluție sau date electrice pentru:
- Faceți diferența între găuri reale și false pozitive (praf, zgârieturi, reflexii)
- Preziceți creșterea defectelor în timp
- Învățați din datele istorice de producție pentru a optimiza parametrii de rulare
Rețele neuronale convoluționale (CNN-uri) sunt utilizate pe scară largă pentru detectarea pinhole pe bază de imagini, în timp ce modelele recurente pot analiza modele temporale pentru detectarea inline.
12.2 Avantajele integrării AI
- Reduce erorile de inspecție umană
- Permite întreținerea predictivă a laminoarelor
- Oferă informații utile inginerilor de proces
- Permite praguri de inspecție adaptive bazate pe tendințele calității în timp real
13. Online vs. Sisteme de detectare offline
13.1 Sisteme online
- Instalat direct pe linia de producție
- Asigurați monitorizarea continuă a fiecărui metru de folie
- Feedback-ul imediat permite acțiuni corective: reglarea tensiunii rolei, temperatura de recoacere, sau ungerea cu ulei
13.2 Sisteme offline
- Probele sunt prelevate și analizate în condiții de laborator
- Sistemele cu rezoluție mai mare pot detecta defecte sub-micron
- Util pentru R&D, optimizarea procesului, și în scopuri de certificare
13.3 Abordare combinată
Mulți producători implementează un sistem hibrid:
- Sisteme online pentru controlul proceselor în timp real
- Sisteme offline de înaltă rezoluție pentru validare și documentație de conformitate
14. Integrare cu controlul calității și trasabilitate
14.1 Înregistrarea datelor
Fiecare gaură detectată este înregistrată:
- Viteza liniei
- Numărul lotului rolei
- Locație pe rolă
- Marca temporală și metoda de detectare
Acest lucru permite trasabilitatea completă pentru produse de mare valoare, cum ar fi produsele farmaceutice sau ambalajele alimentare premium.
14.2 Optimizarea procesului
Datele de la detectarea pinhole sunt analizate la:
- Ajustați dinamic parametrii de rulare
- Preziceți zonele de defecte potențiale în viitoarele producții
- Identificați cauzele recurente, cum ar fi contaminarea rolei sau inconsecvențele de recoacere
14.3 Controlul statistic al calității
- Tendințele densității pinhole sunt monitorizate folosind SPC (Controlul statistic al procesului)
- Alertele sunt declanșate dacă numărul de defecte depășește pragurile definite
- Ciclurile de îmbunătățire continuă reduc incidența generală a găurii
15. Studii de caz industriale și tendințe de implementare
15.1 Producția de folii pentru blistere farmaceutice
- Inspecția optică și electrică în linie asigură ≤1 gaură/m²
- Algoritmii AI clasifică defectele după dimensiune și tip
- Liniile de rulare de mare viteză ating 300–400 m/min, menținând în același timp integritatea barierei
15.2 Folie de ambalare pentru alimente
- Foliile laminate multistrat sunt inspectate cu raze X și iluminare din spate
- Toleranțele permit 3–5 găuri/m²
- Respingerea sau tăierea automată reduce deșeurile și asigură siguranța produsului
15.3 Gospodărie și Folie cosmetică
- Toleranță puțin mai mare pentru micro defecte
- Sistemele optice și infraroșu sunt suficiente pentru asigurarea calității
- Integrare cu MES (Sisteme de execuție de producție) permite trasabilitatea la nivel de lot
15.4 Tendințe viitoare
- Adoptarea sporită a detectării bazate pe inteligență artificială pentru întreținerea predictivă în timp real
- Integrarea cu industria 4.0 gemeni digitali pentru producția de folie
- Dezvoltarea de senzori portabili în linie pentru unități de producție la scară mică sau la distanță
- Metode avansate de testare nedistructivă, inclusiv imagistica în teraherți și analiza hiperspectrală