
Îndepărtarea ruginii industriale din aluminiu & Prevenirea pentru longevitate
Introducere: Rugina pe aluminiu industrial? Nu lăsați coroziunea să distrugă eficiența producției!
În domenii precum fabricarea de mașini, aerospațial, Echipament chimic, și tranzitul feroviar, Aliajele de aluminiu au devenit materiale de bază datorită proprietăților lor ușoare și de înaltă rezistență. Cu toate acestea, căldură umedă, spray de sare, și mediile acido-alcaline din mediile industriale pot deteriora cu ușurință filmul de oxid nativ (5-10nm) pe suprafata de aluminiu, formând rugina liberă de aluminiu compusă în principal din Al₂O₃・nH₂O și AlOOH.
Pericolele ruginii aluminiului sunt mult mai grave decât ați putea crede: Nu numai că reduce rezistența la tracțiune a componentelor prin 15%-30% dar poate provoca defecțiuni, cum ar fi blocarea sistemului hidraulic și ineficiența disipării căldurii, conducând la timpi de nefuncționare a echipamentelor pentru întreținere și la creșterea costurilor corporative.
Acest articol detaliază 4 nucleu industrial aluminiu tehnologii de îndepărtare a ruginii şi 5 soluții de prevenire a ruginii pentru a vă ajuta să abordați cu precizie problemele legate de rugina aluminiului în diferite scenarii și să prelungească durata de viață a materialelor din aluminiu cu mai mult de 50%.
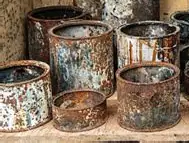
A. Rugina industrială a aluminiului – Înțelegeți mai întâi pericolele, Apoi alegeți soluția potrivită
3 Principalele cauze ale ruginii industriale a aluminiului (Evitați Acestea “Capcane de rugină”)
Rugina aluminiului în scenariile industriale nu este cauzată de un singur factor, ci de cuplarea mai multor condiții de mediu. Evitarea timpurie poate reduce riscul de coroziune prin 80%:
- Coroziune electrochimică: Electroliții precum Cl⁻ și SO₄²⁻ din atelierele chimice accelerează reacția galvanică dintre substratul de aluminiu și filmul de oxid.. Al generat(OH)₃ se deshidratează pentru a forma rugina liberă de aluminiu, care este cauza principală a ruginii pe materialele de aluminiu din echipamentele chimice.
- Fisurarea prin coroziune sub tensiune (SCC): Pentru componente aflate sub efort de tracțiune (De ex., palele motoarelor de avion, vase sub presiune), pelicula de oxid se rupe de-a lungul zonelor de concentrare a tensiunilor, iar substratul de aluminiu continuă să se corodeze, formând rugina transgranulară de aluminiu.
- Oxidare la temperatură înaltă: Pentru cuptoare industriale și componente ale turbinei care funcționează peste 200℃, filmul de oxid nativ devine multistratificat. Stratul exterior se desprinde din cauza diferențelor de dilatare termică, iar stratul interior formează un strat de oxid poros, care în cele din urmă se dezvoltă în rugină de aluminiu.
Clasificarea pericolelor de rugina industrială a aluminiului - la ce nivel se încadrează echipamentul dvs?
Grade diferite de coroziune au efecte foarte diferite asupra echipamentelor. Determinarea cu precizie a nivelului este cheia pentru selectarea soluției de tratament potrivite:
| Severitatea ruginii | Rata de acoperire a ruginii | Impact asupra proprietăților mecanice | Riscurile echipamentelor (Trebuie să fie alertă!) | Momentul de tratament recomandat |
| Ușoară | ≤10% | Reducerea puterii ≤5% | Fără eșec direct, dar monitorizarea este necesară | În 1 lună |
| Moderat | 10%-30% | Reducerea forței 5%-15% | Defecțiunea etanșării, abatere de precizie, afectând producția | În 7 zile |
| Severă | ≥30% | Reducerea puterii ≥15% | Fractură structurală, paralizia sistemului, potențiale accidente de siguranță | Imediat |
B.4 Tehnologii industriale de îndepărtare a ruginii din aluminiu de bază – Selectați la cerere pentru îndepărtarea eficientă a ruginii
Slefuire mecanica - “Soluție rapidă” pentru rugină ușoară până la moderată (Cost scăzut, Operare ușoară)
Scenarii aplicabile: Rugina de aluminiu ușoară până la moderată (acoperire ≤20%) pe piese mecanice, exteriorul conductelor, etc., potrivite în special pentru întreținerea la fața locului.
Puncte tehnice (Ușor de stăpânit pentru începători):
- Selectarea instrumentului: Alege o polizor unghiulara de 750-1500W, asortat cu 80-120 roți de șlefuit din oxid de aluminiu cu plasă (pentru șlefuire grosieră pentru a îndepărta rugina) şi 320-400 roți de plasă (pentru măcinare fină și reparare).
- Parametri cheie: Viteza de rotatie 1800-3000r/min, unghi de slefuire 15-30° (pentru a evita zgârierea substratului), viteza de avans 50-100mm/s.
- Etape de operare:
-
- Pretratament: Utilizați aer comprimat (0.6-0.8MPa) a sufla praful. Dacă contaminarea cu ulei depășește 5 mg/cm², se înmoaie într-o 5% soluție de Na₂CO₃ (60℃) pentru 10 minute pentru a degresa.
-
- Clasare Măcinare: Primul, efectuați șlefuirea brută pentru a îndepărta rugina groasă, apoi măcinare fină până când rugozitatea suprafeței atinge Ra ≤1,6μm.
-
- Post-tratament: Folosiți un vid pentru a îndepărta pulberea de aluminiu (concentrația de praf ≤10mg/m³), și ștergeți pulberea reziduală cu alcool izopropilic.
Referință de cost: Aproximativ \(0.75-\)1.5 pe metru pătrat. Nu este nevoie de echipament profesional, făcându-l potrivit pentru procesarea în loturi mici până la medii.
Îndepărtarea prin sablare - “Ucigaş” pentru Severe Rust (Potrivit pentru pregătirea pre-acoperire)
Scenarii aplicabile: Rugina puternică a aluminiului (acoperire ≥30%) pe rezervoarele de stocare, componente structurale mari, etc., sau pretratare înainte de acoperire.
Puncte tehnice (Eficiență ridicată cu automatizare):
- Selecția abrazive: Utilizați nisip de cuarț de 0,5-1,0 mm (cost scăzut) pentru îndepărtarea ruginii groase, și nisip de oxid de aluminiu de 0,1-0,3 mm (pentru a evita deteriorarea) pentru componente de precizie.
- Parametrii de bază: Presiunea aerului comprimat 0.5-0.8MPa, distanta de sablare 150-250mm, unghi de pulverizare 45°, viteza de deplasare 200-300mm/min.
- Standard de calitate: Atinge nivelul Sa2.5 (fără rugină vizibilă de aluminiu sau depuneri de oxid, contaminanți reziduali ≤5%), rugozitatea suprafeței Ra 2,0-5,0μm (pentru a îmbunătăți aderența acoperirii).
- Ghid pentru evitarea capcanelor: Sigilați găurile filetate și suprafețele de etanșare cu dopuri din cauciuc siliconic. Tratamentul de prevenire a ruginii trebuie finalizat în termen 4 ore după sablare (pentru a preveni reoxidarea).
Referință de cost: Aproximativ \(2.25-\)3.75 pe metru pătrat, potrivit pentru loturi mari, îndepărtarea ruginii pe suprafețe mari.
Îndepărtarea chimică - “Alegere eficientă” pentru procesarea în loturi (2 Tipuri: Acid/chelant)
Scenarii aplicabile: Prelucrarea în serie a componentelor mici (De ex., radiatoare electronice, elemente de fixare) sau rugina de aluminiu în goluri complexe.
a.1 Îndepărtarea ruginii acide (Eficiență ridicată, Cost scăzut, Potrivit pentru componente obișnuite)
- Formula de bază (Raportul de volum): 10% HCI + 0.5% tioureea (inhibitor pentru protejarea substratului) + 0.2% dodecilbenzen sulfonat de sodiu (pentru a spori efectul de îndepărtare a ruginii).
- Parametrii procesului: Temperatura 25-35℃, timp de scufundare 20-40 minute, rata de coroziune ≤0,5 g/(m²・h).
- Puncte de control: Pentru aliajele de aluminiu care conțin >2% Cu, crește concentrația de inhibitor până la 0.8%. Testați concentrația de Al³⁺ fiecare 10 minute; completați cu soluție nouă dacă depășește 15 g/L.
b.2 Îndepărtarea ruginii chelate (Coroziune scăzută, Potrivit pentru componente de precizie)
- Sistemul de formule: 8%-10% EDTA disodic + 3% fosfat acid disodic + 0.5% trietanolamină (pH 9.0-10.0).
- Avantaje: Cantitatea de coroziune la suprafață ≤0,1 g/m², abatere de planeitate după îndepărtarea ruginii ≤0,02 mm, potrivit pentru trenul de aterizare aerospațial și senzori de precizie.
- Sfaturi de operare: Controlați temperatura la 40-50℃, timp de scufundare 30-60 minute, și clătiți cu apă deionizată (conductivitate ≤50μS/cm) după aceea.
Tehnologii avansate - “Soluții high-end” pentru componente de precizie (Laser/plasmă)
Scenarii aplicabile: Componente de precizie cu cerințe de mare precizie în sectorul aerospațial și semiconductori (De ex., palete de motor, radiatoare cu chip).
a.1 Tehnologia de curățare cu laser
- Selectia echipamentelor: Nd pulsat:Laser YAG (lungime de unda 1064nm), putere 100-300W.
- Parametri cheie: Frecvența pulsului 20-50kHz, viteza de scanare 300-500 mm/s, diametrul spotului 0,2-0,5 mm.
- Avantaje: Rugozitatea suprafeței după îndepărtarea ruginii Ra ≤0,8μm, zona afectată de căldură ≤50μm, fara daune mecanice.
b.2 Tehnologia de curățare cu plasmă
- Puncte de proces: Plasmă cu argon (puritate 99.999%), grad de vid 10⁻³-10⁻⁴Pa, putere 150-300W, timpul de tratament 10-20 minute.
- Efecte: Unghiul de contact al suprafeței ≤30° (îmbunătățește aderența stratului de acoperire), reziduu de carbon ≤0,1%, potrivit pentru substraturi semiconductoare din aluminiu.
C. 5 Soluții industriale de prevenire a ruginii din aluminiu – Opriți rugina la sursă
Oxidare anodica - “Prima alegere” pentru Protecția Generală (Rezistență puternică la pulverizarea cu sare)
Scenarii aplicabile: Componente generale, cum ar fi țevile industriale și părțile structurale, potrivite în special pentru medii umede.
Proces de operare standardizat:
- Pretratament: Degresarea (5% NaOH, 50℃, 10 minute) → Murarea (10% HNO₃, temperatura camerei, 5 minute) → Clătirea cu apă deionizată (conductivitate ≤10μS/cm).
- Parametrii de oxidare: 18%-20% H2S04, temperatura 20-22℃, densitate de curent 1,2-1,5 A/dm², timp 30-40 minute (grosimea peliculei 15-20μm).
- Tratament de etanșare: Înmuiați într-o 5% soluție de acetat de nichel (85℃, 20 minute), pierdere în greutate cu apă clocotită ≤30 mg/dm² (pentru a asigura performanța de etanșare).
- Indicele de performanță: Rezistență la pulverizarea cu sare neutră ≥1000 ore (GB/T. 10125), potrivit pentru protecție generală interioară și exterioară.
Acoperire cu pulbere - “Specializat” pentru medii exterioare/corozive (Rezistență excelentă la intemperii)
Scenarii aplicabile: Carcase pentru echipamente de exterior, materiale de aluminiu de tranzit feroviar, și componente de atelier chimic.
Puncte de proces:
- Selecția de pulbere: Pulbere poliester-epoxidica (Tg ≥50℃, rezistență la impact ≥50kg・cm, anti-impact și anti-peeling).
- Parametrii de pulverizare: Tensiune electrostatică 60-80kV, debit de pulbere 50-80g/min, presiune de atomizare 0,3-0,5MPa.
- Condiții de întărire: Se coace la 180-200℃ pentru 20-25 minute (grad de reticulare ≥90%).
- Avantajele de bază: Grosimea stratului 60-80μm, adeziune (test transversal) ≤Notă 1, rezistență la pulverizarea cu sare ≥2000 ore, anti-imbatranire cu ultraviolete.
Pasivare fără crom - “Alegere nouă” pentru pretratare ecologică (Înlocuiește cromatul tradițional)
Scenarii aplicabile: Materiale din aluminiu pentru mașini alimentare și echipamente medicale (cu cerințe ridicate de mediu), sau pretratare înainte de acoperire.
Procesul principal:
- Formula soluției de pasivare: 5%-8% acid hidrofluozirconic + 2% azotat de zirconiu, pH 3.0-4.0, temperatura 25-30℃.
- Etape de operare: Înmuiați pentru 5-8 minute pentru a forma o peliculă de pasivare de 50-100 nm.
- Performanţă: Rezistență la pulverizarea cu sare neutră ≥240 ore, aderența acoperirii îmbunătățită prin 30%, conform standardelor de mediu RoHS.
Sistem de întreținere regulată - “Cheie” pentru a prelungi durata de viață a protecției (Diferențiat după tipul de componente)
Ciclurile de întreținere variază foarte mult între diferitele componente industriale. Întreținerea oarbe crește costurile; un plan precis asigura eficienta:
| Tip de componentă | Ciclul de inspecție | Conținut de întreținere | Metoda de detectare (Simplu și ușor de operat) |
| Echipamente chimice Aluminiu | 1 lună | Coroziunea la suprafață, integritatea acoperirii | Inspecție vizuală + calibre de grosime a stratului de acoperire (pentru a măsura grosimea) |
| Componente aerospațiale | 500 orele de zbor | Fisurare prin coroziune sub tensiune, adâncimea de pitting | Testare cu curenți turbionari + testarea de penetrare (pentru a verifica fisurile) |
| Tranzit Feroviar Aluminiu | 3 luni | Coroziune prin pulverizare de sare, integritatea sudurii | Testare cu ultrasunete + hârtie de testare cu pulverizare de sare (pentru a măsura coroziunea) |
| Aluminiu mecanic general | 2 luni | Deteriorarea peliculei de oxid, coroziunea golului | Inspecție vizuală + ștergerea cu alcool (pentru a verifica aderența) |
Controlul mediului – Reduce “Sursă declanșatoare” de Rust (Cost scăzut, Randament ridicat)
- Controlul umidității: Menține umiditatea relativă ≤65% în atelierele industriale. Echipați dezumidificatoare în zonele calde și umede (punct de rouă ≤15℃) pentru a evita condensarea umezelii.
- Controlul mediu coroziv: Control Cl⁻ concentrație ≤50mg/m³, și folosiți adsorbția de cărbune activ + sisteme de absorbție prin pulverizare (esențial pentru atelierele chimice).
- Protecție galvanică împotriva coroziunii: Montați garnituri de izolație din poliimidă la punctele de conectare aluminiu-oțel. Reparați acoperirile deteriorate cu vopsea potrivită în interior 24 ore (pentru a preveni expansiunea).

D.Întrebări frecvente despre tratarea ruginii industriale a aluminiului – Răspunsuri la top 10 Preocupări
- Q: Cât de des trebuie reaplicată prevenirea ruginii după tratarea industrială a ruginii aluminiului?
O: În medii obișnuite (De ex., ateliere de mașini), fiecare 1-2 ani; în medii corozive (De ex., uzine chimice, zonele de coastă), fiecare 6-12 luni; în medii de expunere în aer liber, inspectia este recomandata fiecare 6 luni.
- Q: Se poate folosi sablare pentru rugina pe componentele din aliaj de aluminiu de precizie (De ex., senzori)?
O: Nerecomandat! Sablajul dăunează preciziei. Curățare cu ultrasunete (25-40kHz) sau curatare cu laser (Ra ≤0,8μm) este recomandat.
- Q: Îndepărtarea ruginii acide va coroda substratul de aluminiu?
O: Nu, dacă se adaugă un inhibitor! Inhibitorii cum ar fi tioureea și urotropina pot controla viteza de coroziune cu 0,5 g/(m²・h).
- Q: Care are un efect mai bun de prevenire a ruginii: pasivare fără crom sau oxidare anodică?
O: Filmele de oxidare anodica sunt mai groase (15-20μm) cu rezistenta la pulverizare salina ≥1000 ore; Filmele de pasivare fără crom sunt mai subțiri (50-100nm), potrivit pentru pretratare și trebuie utilizat cu acoperiri.
- Q: Cum să eliminați deșeurile industriale de pulbere de aluminiu? Poate fi reciclat?
O: Da, poate fi reciclat! Colectați-l și predați-l instituțiilor profesionale pentru topire și reciclare (rata de recuperare ≥90%). Piesele nereciclabile trebuie eliminate în conformitate cu reglementările privind deșeurile industriale solide.
- Q: Care soluție de prevenire a ruginii este potrivită pentru materialele din aluminiu în medii cu temperaturi ridicate (De ex., cuptoare industriale)?
O: Acoperiri pe bază de ceramică (rezistență la căldură ≥800℃) sau oxidare anodică la temperatură înaltă (grosimea peliculei 20-30μm, rezistență la căldură 300℃) sunt recomandate.
- Q: Ce tehnologie este cea mai eficientă pentru tratarea ruginii de aluminiu în serie?
O: Îndepărtarea rugina chimică acidă este cea mai eficientă, capabil să proceseze sute de componente mici pe oră, potrivite pentru elemente de fixare, chiuvete de căldură, etc.
- Q: De ce echipament de protecție au nevoie operatorii în timpul îndepărtarii ruginii?
O: Pentru îndepărtarea ruginii chimice: îmbrăcăminte de protecție rezistentă la acid (rezistent la ≥30% HCI) + ochelari chimici; pentru îndepărtarea fizică a ruginii: Măști de praf N95 + căști pentru urechi cu anulare a zgomotului.
- Q: Sudurile din aliaj de aluminiu sunt predispuse la rugină – cum să preveniți acest lucru?
O: După sudare, îndepărtați pelicula de oxid cu 10% decaparea cu acid azotic, apoi efectuați pasivarea fără crom, si in final aplicati vopsea antirugina specifica sudurii (De ex., vopsea epoxidica bogata in zinc).
- Q: Cu costuri limitate, care metodă ar trebui aleasă pentru rugina de aluminiu ușoară până la moderată?
O: Prioritizează șlefuirea mecanică (\(0.75-\)1.5 pe metru pătrat), urmată de curățarea cu ultrasunete cu acid citric (potrivit pentru rugina golului) - cost redus și ușor de operat.
Concluzie: “Ghid de selecție” pentru tratarea ruginii industriale a aluminiului (Potrivirea rapidă a soluțiilor)
| Severitatea ruginii | Tip de componentă | Tehnologie recomandată | Avantaje | Cost (pe metru pătrat) |
| Ușoară | Piese mecanice generale | Slefuire mecanică | Operare ușoară, nu este necesar echipament profesional | \(0.75-\)1.5 |
| Moderat | Conducte, Radiatoare de căldură | Curățare cu ultrasunete | Fără daune, potrivit pentru rugina golului | \(1.5-\)2.25 |
| Severă | Rezervoare de depozitare, Componente structurale | Îndepărtarea prin sablare | Îndepărtarea completă a ruginii, potrivit pentru pre-acoperire | \(2.25-\)3.75 |
| Componente de precizie | Piese aerospațiale | Curățare cu laser/plasmă | Precizie mare, fara daune mecanice | \(7.5-\)15 |
| Loturi de componente mici | Elemente de fixare, Piese electronice | Îndepărtarea ruginii chimice acide | Eficiență ridicată, cost scăzut | \(1.2-\)1.8 |